
技術科普 · 2026年10月4日
熔體黏度上升:哪些數據可供比對,哪些未載於資料中
阻燃劑加入配方後,熔體黏度隨之上升,但可供對外比對的數據其實很少。本文依據官方產品資料逐項核對:全資料庫沒有任何體系提供過絕對熔體黏度值;R200 僅有 15-20% 的相對降幅,而且明確綁定「60% 填充體系」與「與 PP 基體」;R915 則提供兩套並存的加工溫度,以及 1 項低剪切螺桿操作指令。量綱不可比之處均逐條標示。
- 01哪些數據可供比對
- 02哪些未載於資料中
搬自正文本篇第一张资料表(原文照录)
| 項目 | 指標參數 | 對阻燃效率的影響 |
|---|---|---|
| 有效成分含量 | ≥98% | 高純度確保偶聯與分散效率最大化 |
| 耐溫性 | 200℃以上穩定發揮作用 | 與氫氧化物分解溫度(300-450℃)形成溫度梯度協同 |
| 界面張力降低率 | ≥40%(與PP基體) | 改善阻燃劑浸潤性,減少團聚造成的阻燃死角 |
| 熔體黏度降低幅度 | 15-20%(60%填充體系) | 容許更高的填料填充量(最高60%),阻燃劑用量可增加20% |
| PH值 | 7.5-8.0 | (原文空白) |
| 外觀 | 黃色黏稠液體 | (原文空白) |
副題:大填充量氫氧化鎂與透明聚酯阻燃劑在加工窗口上的 2 種解法,以及 1 條必須向供應商追問的線索
阻燃劑加入配方之後,加工端最先出現的問題永遠是流動行為:原料是否更難塑化、壓力是否上升、顆粒中是否開始出現晶點。工程上將其稱為「黏度上升」。這句話本身沒有問題,問題在於「上升了多少」。
先說 2 個口徑問題。第 1,本文沿用資料中的「黏度」用詞,而此詞在不同指標表中分別指涉相對降幅、熔體流量與產品自身黏度,原文並未給出統一定義,因此下文每次都會具體對應其量綱;第 2,下文的「全資料庫」僅指本文所依據的數冊助劑與母粒資料(包含官網公開產品資料)。锎锔其他產品線、未公開的內部測試與後續版本不在本文範圍內;官方資料未提供者,本文不作斷言。
完整查閱一份涵蓋氫氧化鎂、氫氧化鋁、PET/PETG 多元醇磷酸酯、PP/PE 母粒等共十餘個型號的助劑與母粒資料後,可得到 1 項讓不少技術工程師感到意外的結論:全資料庫沒有任何 1 個體系提供過絕對熔體黏度值(Pa·s)。 完全沒有。
這並不是資料漏印了 1 個數字的問題。這恰恰是選型時應向供應商追問的第 1 個問題。
本文只做 1 件事:將這份資料中可核查與不可核查的內容分開呈現,讓你在打樣之前就知道手上有哪些可用資訊。凡本資料未給出者,本文均如實標示「資料未給出」,不以產業經驗值補足——據此判斷的是資料缺口,而非相反方向的結論。
從晶點談起:這不是玄學,資料中有原文
先看現象。大填充量氫氧化物體系在加工時的典型抱怨是:產品表面出現亮點、斷面有顆粒感、粒料粗細不均。業界將其稱為晶點。此現象描述屬於產業常識:晶點的判定標準、檢測方法與量化門檻,原文未給出,因此通常只能作為現象入口,不能作為驗收依據。
資料中對此因果鏈有 1 句完整的定性描述:
「填充料用量增加以後,物体塑化變慢,熔體強度降低,熔體壓力下降,熔體中的粉體難以分散開來產生晶點」
請注意這句話的精確度:它給出了4 段因果關係,描述精準——塑化變慢、熔體強度降低、熔體壓力下降、粉體分散不良。唯獨沒有提供任何數字。沒有 Pa·s,沒有 MPa,沒有 rpm,沒有熔體壓力。「4 段」是本文為便於閱讀所做的切分,本資料原文並未分條,切分方式不同,段數自然不同——這是編輯判斷,而非資料表述。
但這段內容並非毫無價值。資料在同一冊文件中提出了分散劑須解決的目標——改善填充料在塑膠中的分散、減少晶點、提高物料在螺桿中的流動性能——以及內外潤滑必須配平所產生的 4 項後果:
如果熔體溫度過低,物料塑化不夠,分散不徹底……如果熔溫過高,一方面物料過度塑化、熔體強度低,另一方面容易造成切粒不良、拉條困難等問題。
這段話是全文的基礎。 它說明資料對「黏度上升」機制的認識完整且具有內部邏輯;正因如此,缺少的並非機制,而是量化介面。你的製程工程師以熔體儀量測所得的曲線,無法與這份資料中的任何內容進行比對。反方向同樣成立:你在本機量測所得的曲線,通常也無法與其他廠商的曲線進行橫向比對,除非溫度、負載、剪切歷史與基體牌號全部一致,而這 4 項條件原文均未給出。
【圖 1】填充料增加後的 4 段官方描述與內外潤滑配平後果——資料點清單:塑化變慢/熔體強度降低/熔體壓力下降/粉體難以分散→晶點(4 段均為定性描述,無任何數字);配平表的 4 列後果(內潤滑不足・晶點/內潤滑過多・熔體強度降低/外潤滑不足・合流芯溫度高・塑化過頭・出料困難・機械電流增大・發黃/外潤滑過多・析出嚴重)——圖表類型建議:左側為 4 段縱向流程箭頭圖(每段旁標註「資料未提供量化值」灰色標籤),右側為潤滑配平 4 象限圖;全圖不得出現任何數字刻度。
唯一 1 項「降黏」硬數據:它是相對值,而且綁定條件
熔體黏度降低幅度 的配方層級
量綱 · %每段的寬度 = 該組分佔比,合起來正好 100%;段色深淺 = 層級(主劑 / 助劑 / 載體)。
- 熔體黏度降低幅度 15-
- 協效 · 20%
- 填充體系) 容許更高的填…
- 主體 · 60%
- 阻燃劑用量可增加
- 協效 · 20%
- 圖 ·熔體黏度降低幅度 的配方層級
- 合計 100.0% —— 層級按佔比分檔:主體 ≥25% · 協效 8~25% · 助劑 <8%
- 熔體黏度降低幅度 15-20 %
- 填充體系) 容許更高的填料填充量(最…60 %
- 阻燃劑用量可增加20 %
圖表數據(源文照錄)
| 組分 | 佔比 |
|---|---|
| 熔體黏度降低幅度 15- | 20% |
| 填充體系) 容許更高的填料填充量(最高 | 60% |
| 阻燃劑用量可增加 | 20% |
型號技術數據表刻度 0–100 %
資料中關於熔體黏度本身,只有 1 項硬數據,出現在 R200(偶聯型超分散劑)的指標表中:
這項數據有 4 個必須同時說明的限定條件,缺少任何 1 項都會造成誤導:
同一冊《超分散劑系列》也原樣重複列出了這一項,可相互佐證,但仍是同一項資料,而非第 2 個資料點。
加工流變性能是鈦白粉應用於塑膠的重要指標之一。可以採用扭矩流變法來評價鈦白粉的加工性能。
15-20% 綁定「60% 填充體系」:此分母比數值本身更值得追問
搬自正文本篇的操作步骤(原文照录)
- 這是降幅,不是黏度值。 「15-20%」的基準值為何,資料未給出。你無法據此反推任何體系的絕對熔體黏度,也無法得出任何倍數。
- 條件已寫在括號中。 原文僅提供「60% 填充體系」與「與 PP 基體」。量測溫度、量測方法、基體牌號、使用設備——資料均未提供。 這代表此數據在技術交流中無法重現,只能作為方向性參考。
- 配套數據同樣帶有條件。 界面張力降低率
≥40%的條件是「與 PP 基體」,移除這 5 個字後,就會成為一項沒有量測口徑的數字。 - 此數據僅出現在 R200 指標表中。 請勿將其視為整個助劑系列的共同特性——原文未提供該降幅在其他型號上的複測數據,也未提供測試次數、取樣方式與統計口徑。這僅是 1 次記載,並非 1 組分布數據。
第 2 節的數據有 1 項容易被忽略的限定詞:60% 填充體系。它將相對降幅鎖定於特定的填充比例,而填充比例的界定本身也存在口徑問題。針對括號中該百分比的量測口徑,官方資料未提供其與同冊其他章節的換算或說明,因此本文僅依原文列出,不代為補充定義。
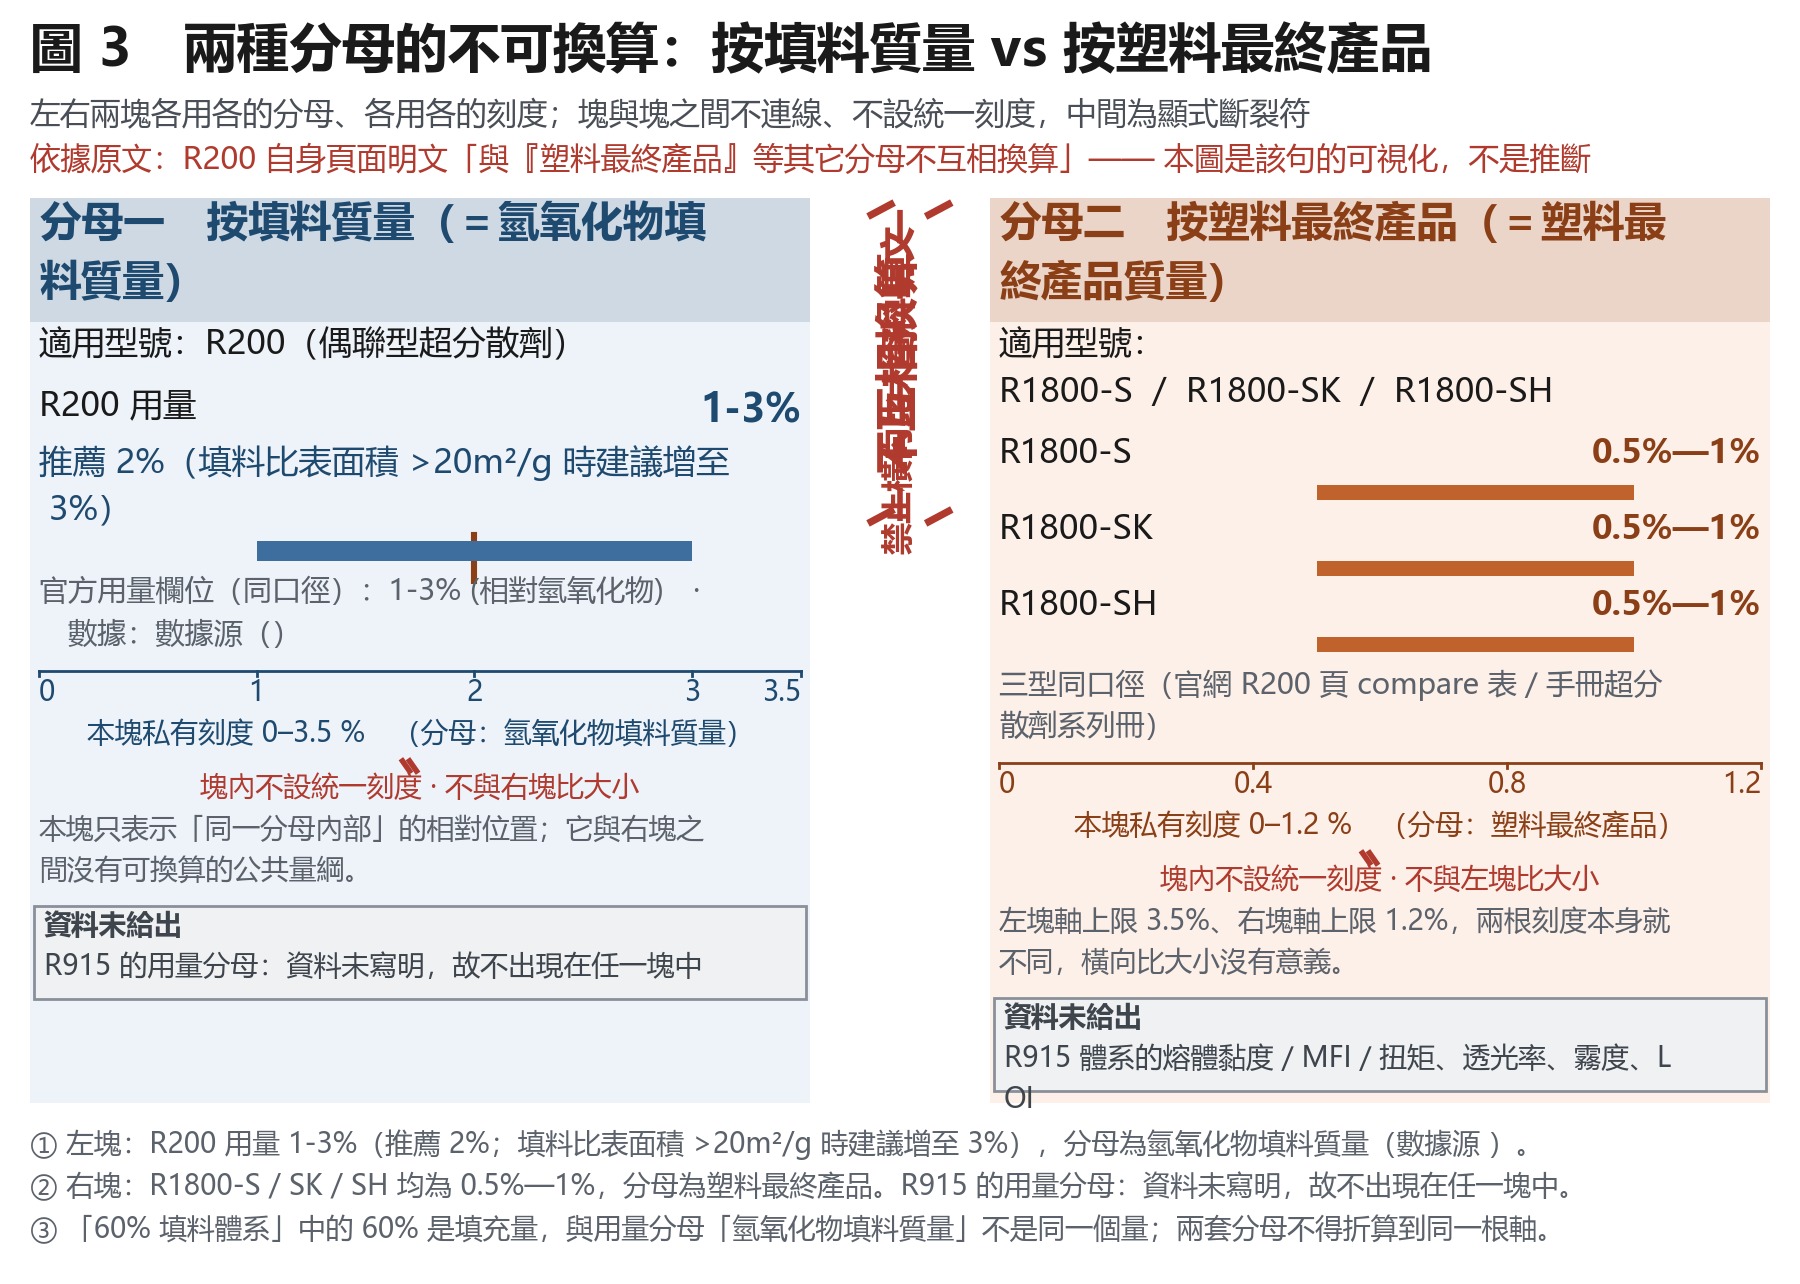
手冊已明確說明 R200 的用量分母:依氫氧化物填料質量的 1-3%,推薦使用 2%(填料比表面積 >20m²/g 時,建議提高至 3%)。官方產品頁的用量表述採用相同口徑:1-3% (相對氫氧化物)。
但在同一份資料的對照面,R1800-S / SK / SH 採用另一套分母:以塑膠最終產品的 0.5%—1% 計算,3 個型號採用相同口徑(R200 官網/官方產品資料)。
這 2 套分母不能置於同一座標軸上比較大小,而且這並非本文的推論——R200 自身頁面明文記載,其數據「與『塑膠最終產品』等其他分母不互相換算」。
⚠️ 分母說明(僅作背景,不予展開):分母的全面討論屬於用量主題,不在本文範圍內。此處僅須記住 1 點——「60% 填充體系」中的 60% 是填充量,與 R200 用量分母「氫氧化物填料質量」並非同一個量。 閱讀「15-20%」時,務必連同其括號條件一併判讀。
2 種說法並存,官方資料未作進一步說明。本文並列列出,不擇一採用,也不代為解釋。【圖 3】2 種分母不可換算——資料點清單:填料質量分母側 R200 1-3%(推薦2%);塑膠最終產品分母側 R1800-S/SK/SH 0.5%—1%——圖表類型建議:以左右 2 個並列色塊呈現,各色塊內僅繪製該分母所對應的型號資料點;色塊之間不連線、不設統一刻度,中間加入明確斷裂符號,並標註「資料明文:不互相換算」。
2 種解法:1 種改變界面,1 種改變設備與配方
面對填充料劣化流動行為的問題,資料提出的路徑分為 2 支,性質完全不同。
4.1 路徑一:偶聯型超分散劑(主動降黏,全部為手冊原文)
此路徑的做法是在填料與基體之間重建界面,藉此打散團聚、恢復流動行為。資料中的完整鏈條如下:
- 界面
- 有機磷基團與氫氧化物表面形成共價鍵;界面張力降低率 ≥40%(與 PP 基體)→ 改善浸潤性,減少團聚造成的阻燃死角
- 流動
- 熔體黏度降低幅度 15-20%(60% 填充體系)→ 容許更高的填料填充量(最高 60%);括號中的「60% 填充體系」是本資料原文自帶的條件,移除此條件,該項數據即不成立
- 粒徑
- 將團聚顆粒分散為奈米級單元(平均粒徑由 5μm 降至 1μm 以下),使阻燃劑與基體的接觸面積擴大 3 倍以上
- 前置工序
- 本品與氫氧化物依 1:50 比例,在高速混合機中以 1200rpm 處理 15 分鐘,可使填料表面包覆率達 95% 以上,阻燃劑分散均勻性提升 40%
- 雙重改性
- 填料預處理時可搭配使用 3% 矽烷偶聯劑,形成「有機磷-矽烷」雙重界面改性
- 溫度側
- PP 基體於 180-200℃ 共混,避免高溫(>220℃)造成有機磷成分分解,影響協同阻燃效果
- 溫區協同(燃燒側,非加工側)
- 200℃ 以上穩定發揮作用+氫氧化物於 300-450℃ 脫水吸熱 → 形成溫度梯度協同;磷-炭層溫區為 200-300℃
上述內容可作為選型方向,不宜作為驗收基準:界面張力、粒徑、包覆率及均勻性提升幅度的測試方法、統計口徑與樣品數,原文均未提供;溫度區間是依原文對應 PP 基體,更換基體後的適用區間,原文未提供。
請特別留意上述 1200rpm 的身分:這是預處理工序中高速混合機的轉速,不是螺桿轉速。 全文唯一的 rpm 數字即出現在此處,而這恰恰是許多技術工程師誤認為「資料曾提供轉速」的位置。
傳統配方在增加螺桿速率時,雖然生產效率提高,但顏色的分散效果往往降低,而使用 R1800-S 超分散劑後……分散效果不僅不會降低,有時甚至大幅度提高
至於「降黏→降扭矩→降能耗→延長設備壽命」這條常見因果鏈,資料中的相關描述屬於同冊另一支產品(R100 系列頁面),不屬於 R200;R200 頁面並無此因果鏈。R200 的密度、儲存條件與安全資料,資料同樣未載。
4.2 路徑二:降低用量/更換設備/調整配方(手冊原文與產業常識必須分開)
此路徑針對透明聚酯(PET/PETG)體系:添加量本來就低,因此其方向不是將黏度降低,而是維持加工窗口。其中屬於手冊原文的內容如下:
「全程不影響透明度」與「完全相容」均為手冊原文的定性描述。透光率與霧度的百分點數值、判定門檻與檢測機構,原文未提供;本文依原文轉述,不視為已驗證結論。
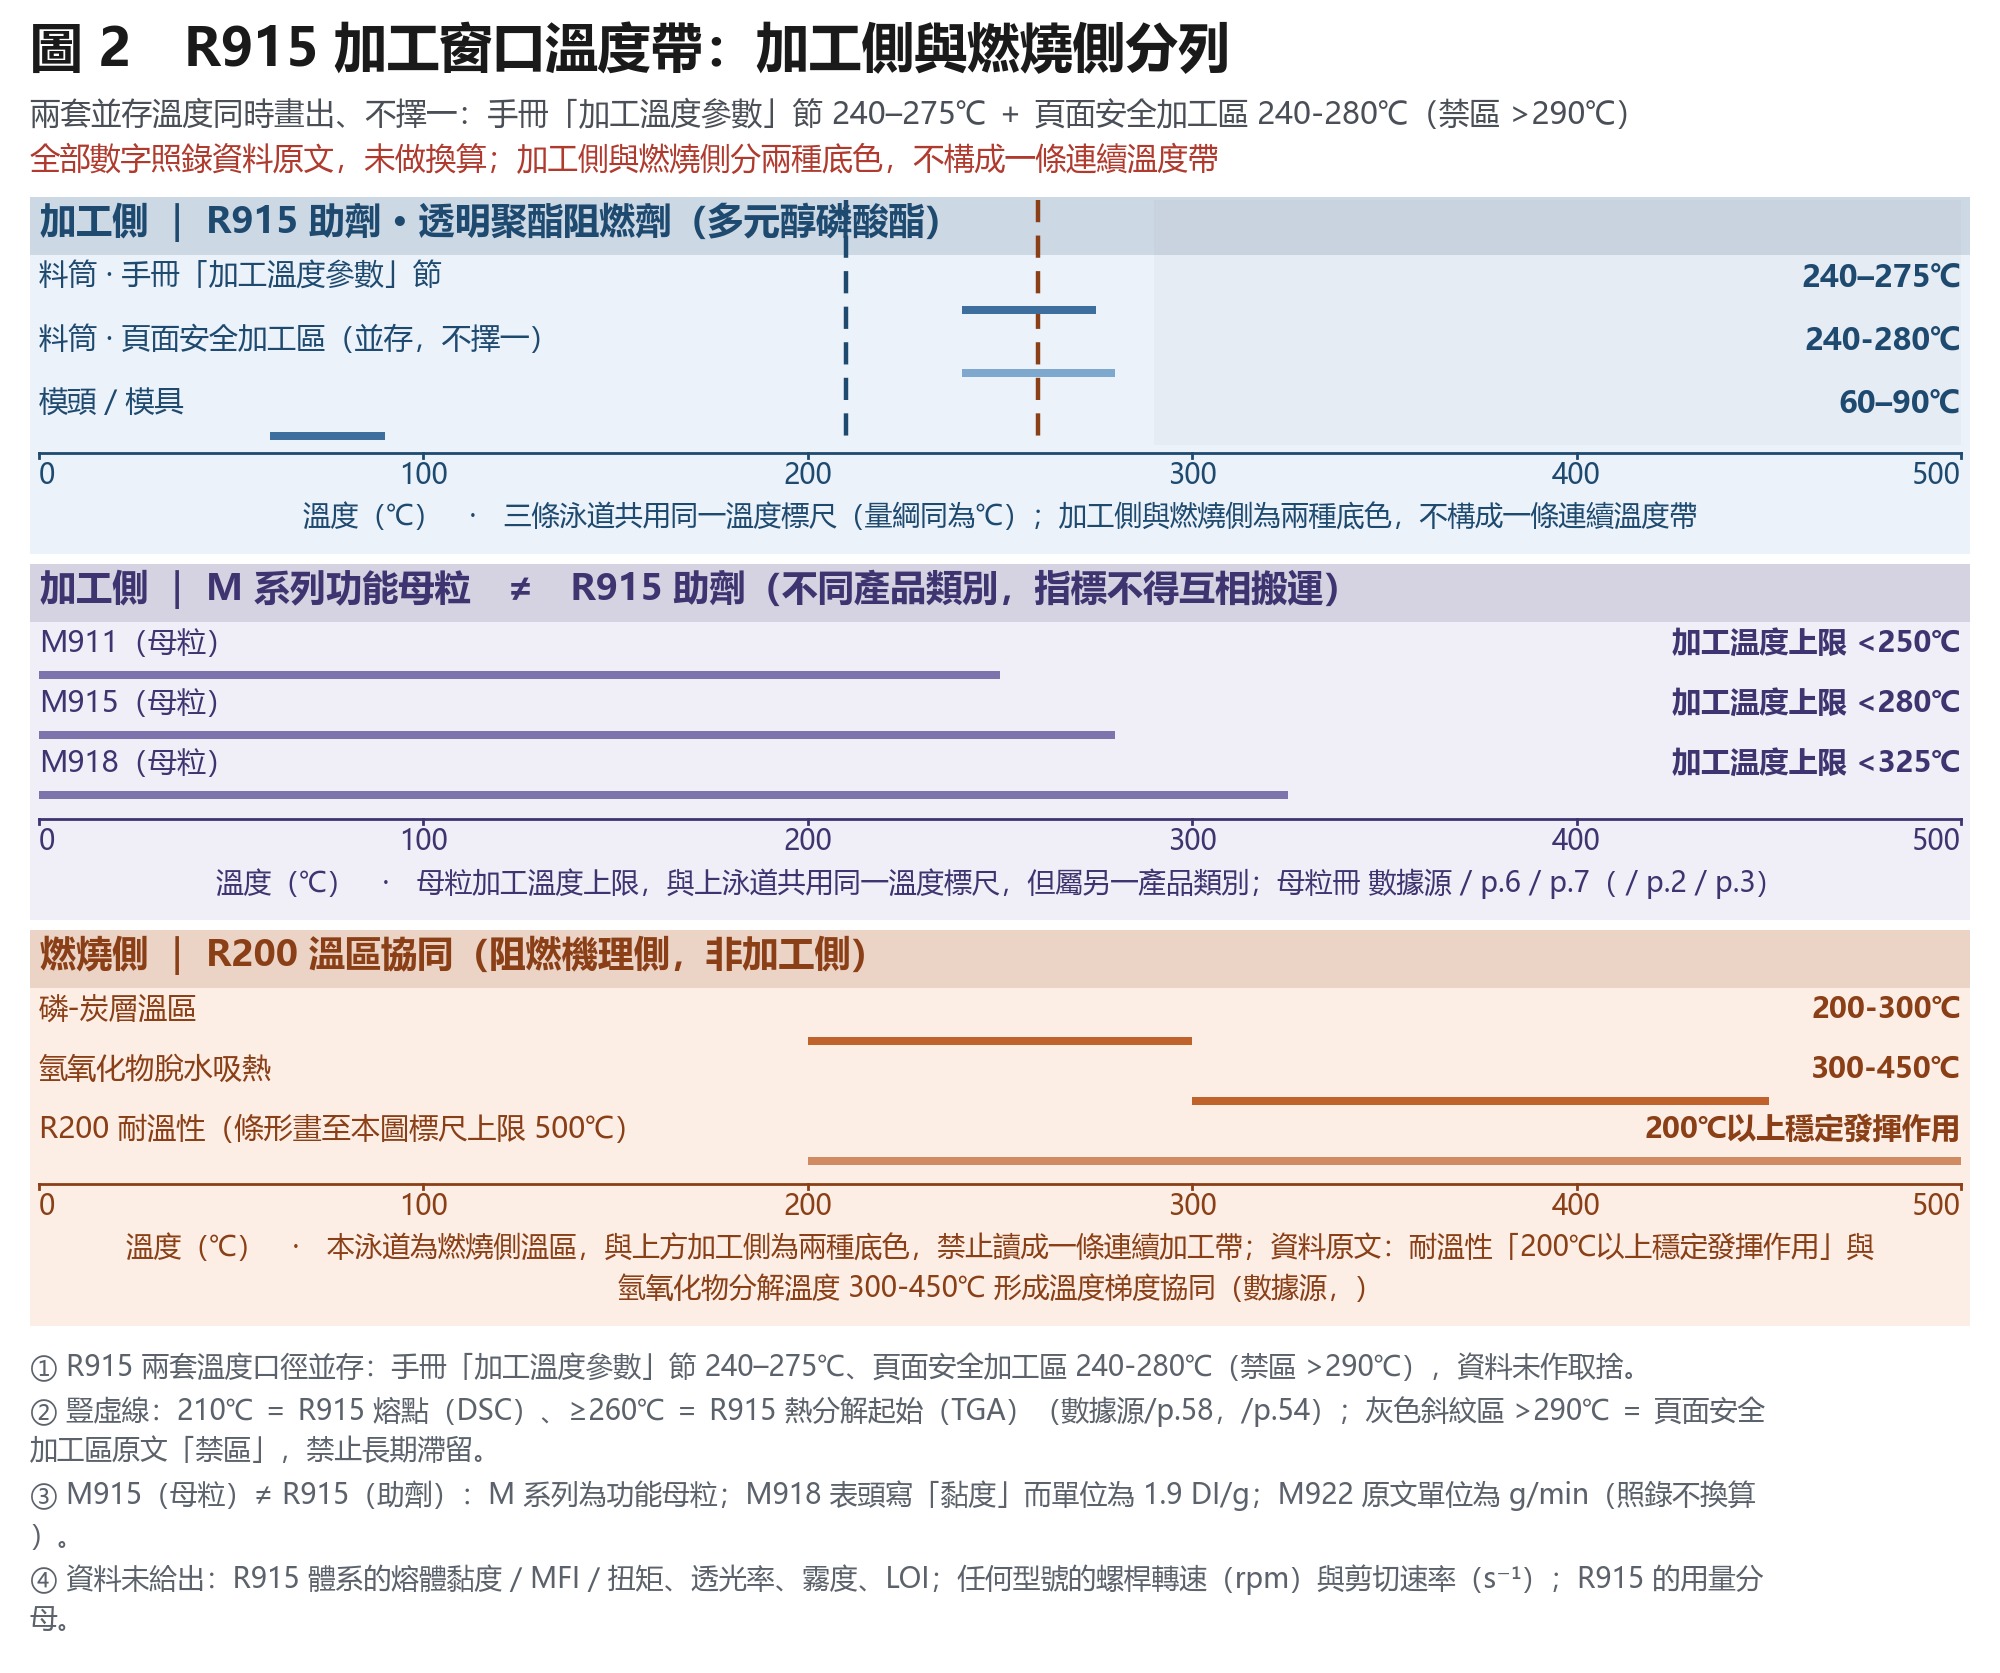
⚠️ R915 的加工溫度有 2 套口徑並存:手冊「加工溫度參數」節記載 240–275℃,頁面安全加工區記載 240-280℃(禁區 >290℃)。2 套原文均有記載,本文不擇一採用。判斷依據是頁面層與手冊層採用不同口徑;使用前,請與供應商確認你手上的版本應以何者為準。
以下內容屬於產業常識/作者補充,資料未提供數字,僅能作為問題清單,不能作為依據引用(🔵 層級;🔵 與 🟡 均為本文自行設定的標示,原文未提供分級標準,且上述內容也沒有具體文獻出處,應視為經驗上的提醒):
- 降低用量後,阻燃等級必須重新驗證——手冊提供的降低用量路徑均以阻燃等級為前提;省略驗證等同於將風險留給客戶
- 更換設備(更換螺桿構型、機台)屬於製造能力變更;其對流變行為與外觀的影響必須透過本機實測確認,不能直接套用其他廠商的曲線
- 更換設備供應商時,將「這套料在你機器上的加工窗口」明定於技術協議中,成本遠低於事後追責
4.3 兩條路徑的共同前提
資料在【全方位的客戶服務】一節中點名了 4 項主要製程參數:溫度、螺桿轉速、機頭壓力、切粒。
不同設備生產廠家所生產的擠出機螺桿,其塑化能力、分散混合能力是不一樣的,例如,雙螺桿造粒機與單螺桿造粒機的塑化能力存在極大差異
這就是今天這篇文章的真實處境:資料協助定性分析,但不提供定量依據。
【圖 2】R915 加工視窗溫度帶(分加工側/燃燒側兩區)——數據點清單:加工側——R915 料筒 240–275℃、頁面安全區 240-280℃、禁止 >290℃ 滯留、模頭 60–90℃、熔點 210℃、熱分解起始 ≥260℃;M911 上限 <250℃、M915 上限 <280℃、M918 上限 <325℃(功能母粒手冊);燃燒側——R200 磷炭層 200-300℃、氫氧化物脫水 300-450℃——圖表類型建議:採用橫向溫度軸,以 2 種底色區隔加工區與阻燃機理區,並明確標註區域名稱(嚴禁使用相同底色連成一條帶);R915 的 2 套溫度口徑以並列雙線同時呈現,不予取捨。
本文最值得單獨拎出來的一條:低剪切聚酯專用螺桿
前面所有內容中,如果只能留 1 條給設備側,那就是 R915 的這句話:
「螺桿選型:選用低剪切聚酯專用螺桿,避免過度剪切造成透光下降」
為什麼它是全資料庫唯一的 1 條:它是一條設備/剪切側的操作指令。前面反覆出現的「資料未提供」清單中——螺桿轉速、剪切速率、絕對熔體黏度、螺桿構型、液體計量泵送方式——全部空白。轉速無法提供、剪切速率無法提供、構型無法提供,卻提供了 1 條選型指令。這是資料中唯一 1 處將答案放在設備側,而非配方側的地方。
這句話的工程意涵必須說清楚:
- 分散是雙刃劍。在透明聚酯體系中,將粉體打散這件事存在過度的版本:分散越劇烈,分子鏈被剪斷的數量越多,透光率與霧度就會受到影響(此段屬於產業常識:分子鏈剪切與透光率、霧度之間的定量關係,原文未提供;手冊僅提供「避免過度剪切造成透光下降」這句定性描述)。透明件與填充件對分散的要求方向相反——前者需要少剪,後者需要多剪。這正是「低剪切」3 個字被寫入手冊的原因。
- 它與溫度視窗是同一條線上的 2 件事。低剪切螺桿可降低螺桿側的剪切負荷,料筒溫度 240–275℃/240-280℃ 這套視窗才能維持;若無法維持溫度,阻燃劑就會發生輕微熱降解而發黃。設備選型與溫度設定不能分開調整。
- 對照樣本也收錄於這份資料中。R912B 的記載為:「建議加工溫度控制在 230℃-280℃(比一般 PET 加工溫度低 20-30℃),避免高溫導致 PET 黏度降低而難以成型,影響紡絲」(R912B 的記載)。請注意,這句同樣是定性的——「PET 黏度降低」沒有數值。它屬於另一支產品的記載,與 R915 不屬於同一口徑;原文未提供其測試條件,因此本文不將其視為 R915 的旁證。
但必須明確界定這句指令的邊界,否則它會被當成一份可直接執行的採購清單:
| 「低剪切」具體指什麼 | 資料狀態 |
|---|---|
| L/D 比 | 資料未提供 |
| 螺桿構型/組合建議 | 資料未提供 |
| 剪切等級/剪切速率(s⁻¹) | 資料未提供 |
| 螺桿轉速(rpm) | 資料未提供 |
| 剪切速率與霧度/透光率的定量關係 | 資料未提供(僅有「避免過度剪切造成透光下降」這句定性描述) |
| 液體助劑(R200)的計量/泵送方式 | 資料未提供(官網 R200 頁面已聲明) |
因此,這句話的正確用法是提出問題,而不是直接採購。取得這項資訊後,應向供應商詢問 3 件事:低剪切是指哪種構型、對應的 L/D 為多少,以及在多大轉速區間內會低於門檻。第 3 項問題的資料答案是「未提供」——那就必須依靠供應商的技術服務。
根據客戶的擠出生產設備,為客戶提供適合其設備的超分散劑
左側為可執行方向,右側為需向供應商追問的事項
骨架表:5 組口徑分列,5 者不可進行橫向比較
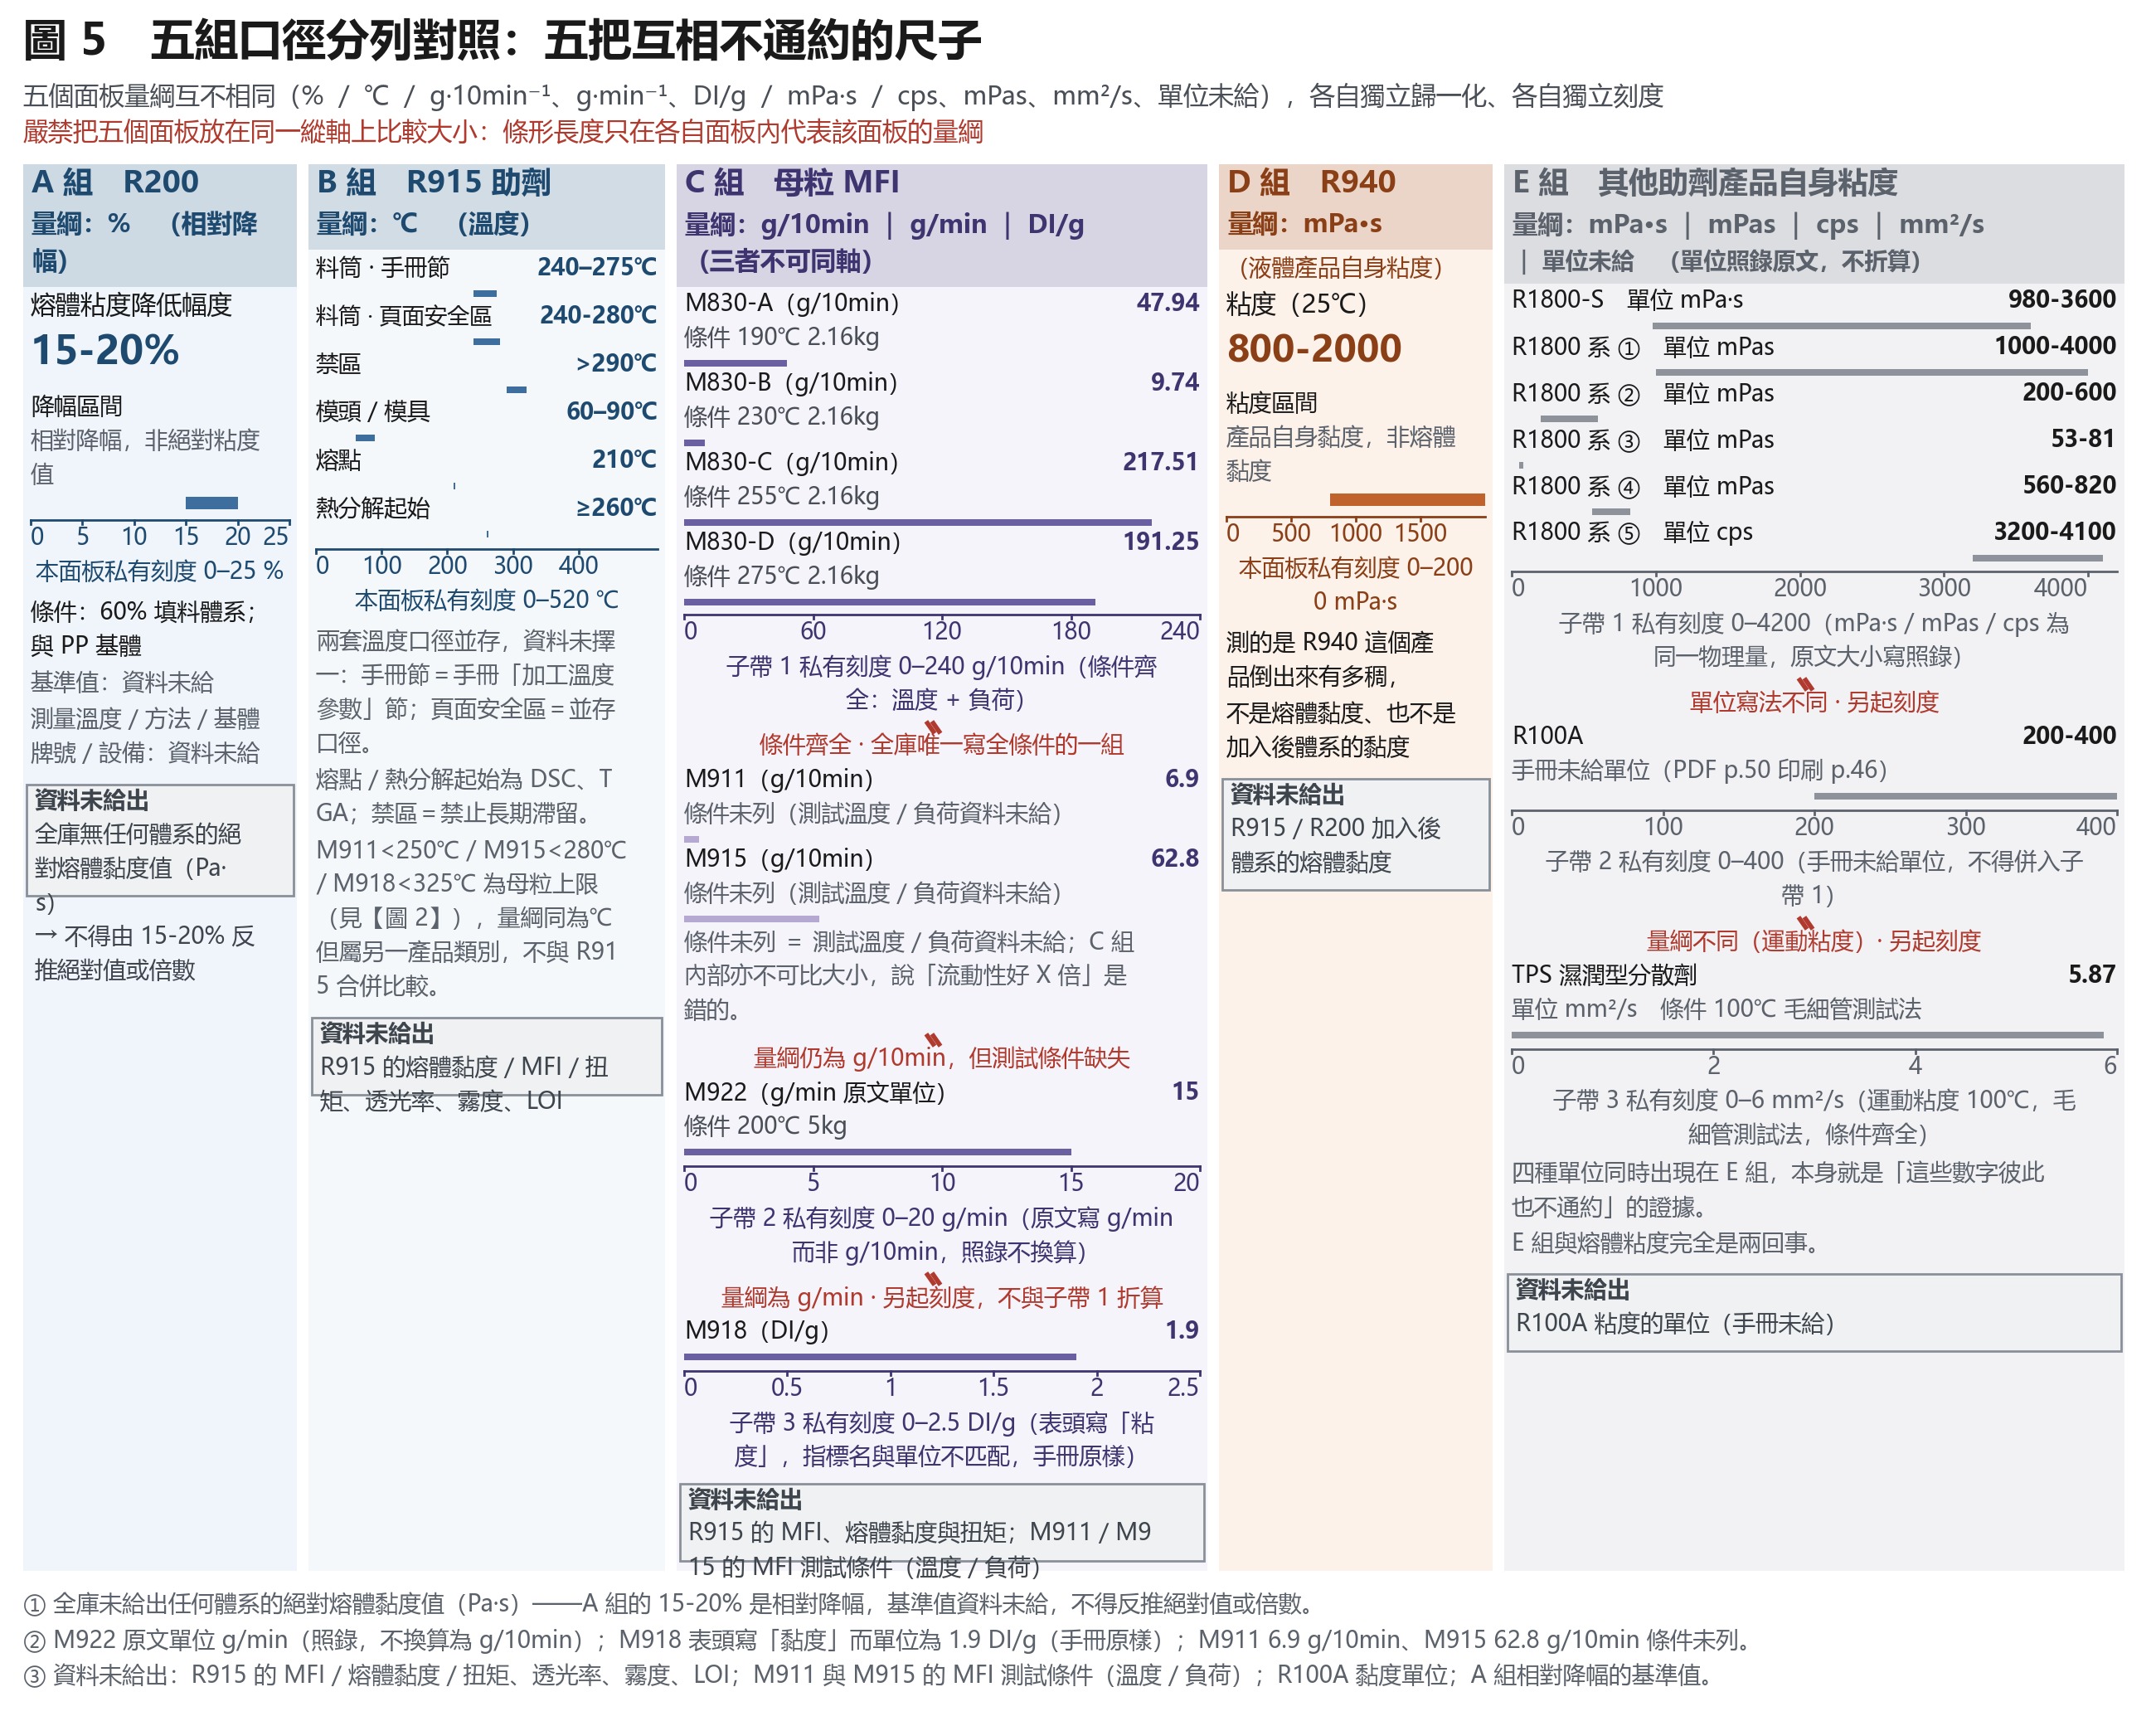
本節是全文最需要仔細閱讀的部分。下表將分散於各型號指標表中的相關數據彙整在一起,但必須先接受其組織邏輯:5 組數據不是同一條曲線上的 5 個點,而是 5 把彼此無法通約的尺。
| 組別 | 型號 | 指標 | 數值 | 量綱 | 口徑與條件 |
|---|---|---|---|---|---|
| A | R200 | 熔體黏度降低幅度 | 15-20% | %(相對降幅) | 60% 填充體系;與 PP 基體;測量溫度/方法/牌號/設備資料未提供 |
| B | R915 | 擠出/注塑料筒溫度 | 240–275℃ | ℃(溫度) | 手冊「加工溫度參數」節 |
| B | R915 | 頁面安全加工區 | 240-280℃(禁區 >290℃) | ℃(溫度) | 與上一行並存的 2 套口徑,不擇一採用 |
| B | R915 | 模頭/模具溫度 | 60–90℃ | ℃(溫度) | 同上 |
| B | R915 | 熔點/熱分解起始 | 210℃/≥260℃ | ℃ | DSC/TGA |
| C | M911 | 熔融指數 MFI | 6.9 | g/10min(流量) | ⚠️ 測試條件(溫度/負荷)資料未列出 |
| C | M915 | 熔融指數 MFI | 62.8 | g/10min(流量) | ⚠️ 測試條件資料未列出 |
| C | M918 | 表頭寫「黏度」 | 1.9 | DI/g | ⚠️ 指標名稱與單位不匹配,手冊原文即如此(PA6 相對黏度慣用單位即 DI,資料未作說明);加工溫度上限 <325℃ |
| C | M922 | 熔指 MFI | 15 | g/min(原文字元單位) | ⚠️ 原文寫 g/min 而非 g/10min,依原單位提供,不進行換算;條件 200℃5kg;分解溫度 230℃(TGA 1%)、熔點 ≥160℃、密度 1.10 g/cm³ |
| C | M830 系列 | 熔融指數 MFI | A 47.94/B 9.74/C 217.51/D 191.25 | g/10min(流量) | ✅ 全資料庫唯一列出完整條件的一組:A (190℃, 2.16kg)/B (230℃, 2.16kg)/C (255℃, 2.16kg)/D (275℃, 2.16kg) |
| D | R940 | 黏度(25℃) | 800-2000 | mPa·s(液體產品本身) | 是液體助劑本身的黏度,不是熔體黏度,也不是加入後體系的黏度;閃點(閉杯)>120℃;酸值 ≤15 mgKOH/g;總磷約 10.5% |
| E | R1800-S | 黏度 | 980-3600 | mPa·s(產品本身) | 官方產品數據 |
| E | R1800 系 | 黏度 | 1000-4000 | mPa·s(產品本身) | 官方產品數據 |
| E | R1800 系 | 黏度 | 200-600 | mPas(產品本身) | 同上 |
| E | R1800 系 | 黏度 | 53-81 | mPas(產品本身) | 同上 |
| E | R1800 系 | 黏度 | 560-820 | mpas(產品本身) | 同上(官方資料此處為全小寫且無間隔符號,依原樣提供) |
| E | R1800 系(另一支) | 黏度 | 3200-4100 | cps(產品本身) | 官方產品數據 |
| E | R100A | 黏度 | 200-400 | (手冊未提供單位) | 官方產品數據 |
| E | Q90 橡塑親水劑 | 黏度 | 1000-2800 | mpa.s(原文字元小寫) | 產品本身,25℃ |
| E | TPS 濕潤型分散劑 | 運動黏度(100℃) | 5.87 | mm²/s | 毛細管測試法,條件完整 |
3 個必須當場理解的斷層
斷層 1:A 組與 C 組不可比較。15-20% 是相對降幅(括號中的條件「60% 填充體系」來自本資料原文,刪除後便偏離原意),而 6.9/62.8 是熔體流量。一個是「降低多少」,另一個是「流動多快」。不能將 15-20% 與任何 MFI 數值放在一起討論。
斷層 2:C 組內部也不能直接比較。M911 的 6.9 g/10min 與 M915 的 62.8 g/10min 皆未附帶測試條件。資料將它們與 M830 系列(條件完整)放在同一本手冊中,容易讓人下意識比較數值大小。能說的只有這句話(僅為方向性描述,非量化):定性而言,M915 側較容易流動。說「流动性好 X 倍」是錯誤的——條件不同,比值沒有意義。對照組的正確寫法如同 M830:同時列出溫度與負荷(47.94 @190℃/2.16kg);在補上測試條件之前,M911 與 M915 的 2 項數據只能作為存在性記錄使用,官方資料未提供其測試條件,本文不作推論、不作估算,也不代入 M830 的口徑。
斷層 3:D 組與 E 組和熔體黏度完全是不同的概念。800-2000 mPa·s 是液體助劑本身倒出時有多稠,測量的是 R940 這個產品,而不是加入 R940 後熔體有多稠。將其寫成「R940 使熔體降黏」會把 2 件不同的事情混為一談。E 組內部同時出現 mPa·s、mPas、mpas、cps、mm²/s 與「手冊未提供單位」6 種寫法,本身就是「這些數值彼此也不通約」的證據。(DI/g 不在此列——那是 C 組 M918 的寫法,與 E 組不可混談;且 cps 原文寫作小寫。)
🧯 M915(母粒)≠ R915(助劑)—— 差 1 個字母,是全文最容易出錯之處。 M915 = 功能母粒手冊中的 PETG 阻燃母粒,熔融指數62.8 g/10min(條件未列出)、添加比例 6%-10%、加工溫度上限 <280℃、比重 1.21 g/cm³。 R915 = 官方阻燃劑資料中的透明聚酯阻燃劑(多元醇磷酸酯),熔點 210℃、磷含量 18%、水分 ≤0.2%、細度 325 目 ≥98%、鹵素未檢出(IEC 61249-2-21)、料筒 240–275℃、預混 5–8min。 兩者屬於不同產品類別(母粒/助劑),並非同一產品的 2 種名稱。R915 的 MFI、絕對熔體黏度、透光率與霧度的百分點數值、LOI 數值,資料均未提供——若有人以 M915 的62.8替 R915 背書,就是在數據上造假。
【圖 5】5 組口徑分列對照——數據點清單:A 組 R200 15-20%(60% 填充體系);B 組 R915 240–275℃ 與 240-280℃(並存)、60–90℃、210℃、≥260℃;C 組 M911 6.9/M915 62.8(g/10min 條件未列出)、M918 1.9 DI/g、M922 15(g/min,200℃5kg)、M830 A/B/C/D 47.94/9.74/217.51/191.25(g/10min,條件完整);D 組 R940 800-2000 mPa·s(25℃);E 組 R1800-S 980-3600 mPa·s 等 9 項——圖表類型建議:採用 5 個並列小面板(small multiples),每個面板設置獨立縱軸,並將軸標題寫成完整量綱(A:相對降幅 %;B:溫度 ℃;C:熔體流量 g/10min 與 g/min;D:液體本身黏度 mPa·s;E:液體本身黏度 cps/mPas/mm²/s 混排),5 個面板之間不繪製任何連線、不共用座標軸,面板之間以明確斷裂符及「量綱不可比,禁止橫向換算」標示隔開。
「資料未給出」清單:這份清單本身就該寫進你的技術協議
同量綱區間交集(% · 3 個對象)
量綱 · %橫軸 = 量綱 %;有色帶 = 該對象能落進的目標區間;帶外的點 = 落不進去的部分。
- 任何體系的絕對熔體…
- 「熔體黏度降低 15-2…
- 高填充體系黏度上升…
- 重疊段 15–20%
- 橫軸同一量綱 % ·
- 橫軸量程按本文最高值縮放(15–20 %),跨文章勿直接比長度。
- 任何體系的絕對熔體黏度值(Pa·s15–20 %
- 「熔體黏度降低 15-20%」的測量…15–20 %
- 高填充體系黏度上升的定量倍數15–20 %
圖表數據(源文照錄)
| 對象 | 區間 |
|---|---|
| 任何體系的絕對熔體黏度值(Pa·s | 15–20 % |
| 「熔體黏度降低 15-20%」的測量溫度/方法/基體牌號/設備 | 15–20 % |
| 高填充體系黏度上升的定量倍數 | 15–20 % |
源文刻度 13–22 %
經逐項確認,以下全部在官方產品資料、官網公開產品數據與既有公開資料中均無數值。將其視為提問清單逐條詢問,比自己猜測更快速:
設備與剪切
| 項目 | 狀態 |
|---|---|
| 任何型號的螺桿轉速(rpm,加工段) | 資料未給出(唯一 rpm 是預處理混合機 1200rpm,不是螺桿) |
| 任何型號的剪切速率(s⁻¹) | 資料未給出 |
| 「低剪切」的量化門檻(L/D、構型、剪切等級) | 資料未給出 |
| 螺桿構型/組合建議 | 資料未給出 |
| 液體助劑(R200)的計量/輸送方式 | 資料未給出(官網 R200 頁面已聲明) |
| 雙螺桿與單螺桿的選型對照 | 資料僅指出「塑化能力有極大差異」,未提供對照 |
| 停留時間 | 資料未給出 |
| 任何型號的熔體壓力/機頭壓力數值 | 資料未給出(僅將「機頭壓力」列為參數名稱) |
黏度與流變
| 項目 | 狀態 |
|---|---|
| 任何體系的絕對熔體黏度值(Pa·s) | 資料未給出(R200 側僅有 15-20% 的相對降幅) |
| 「熔體黏度降低 15-20%」的測量溫度/方法/基體牌號/設備 | 資料未給出 |
| R915 體系的熔體黏度/MFI/扭矩 | 資料未給出 |
| M911/M915 熔融指數的測試條件(溫度/負荷) | 資料未給出(對照組 M830 提供了:190/230/255/275℃ + 2.16kg) |
| 扭矩流變的具體數值 | 資料未給出(僅提及方法,且兩處均屬於超分散劑系列) |
| 高填充體系黏度上升的定量倍數 | 資料未給出(不得由 15-20% 反推) |
透明性與阻燃(承自既有公開資料,本文按原文給出)
關於這一項,同樣屬於「資料未給出」:
R218 的官方資料頁僅列出理化性質 5 項(密度/熔點/化學穩定性/外觀/包裝)與替代比例表述,沒有熔體黏度、沒有 MFI、沒有加工溫度。因此,不能以其論證「協效劑不影響加工」等結論——資料不支持。此外,R200 與 R218 之間,官方資料未建立對應關係,本文不作對應,也不打通。
收尾:把「問不到數」變成「問得到人」
回到開頭的問題。資料不提供絕對熔體黏度,並非因為此數值不重要,而是因為該數值高度依賴基體牌號、溫度、剪切歷史、設備與測試方法——脱离這些條件的絕對值,提供出來反而會造成誤導。「15-20%(60% 填充體系)」這種附帶條件的相對值,才是這份資料能夠誠實提供的表達方式。
因此,下次取得一份技術資料、準備決定是否推進供應商時,先詢問以下 4 項:
- 絕對熔體黏度的測試條件為何?(溫度/方法/基體牌號/設備)——沒有條件,數值不可比。
- MFI 的負荷與溫度為何?——全資料庫僅 M830 系列完整列出(190/230/255/275℃ + 2.16kg),其餘 2 項未附帶條件。
- 「低剪切」的門檻為何?——L/D、構型、轉速範圍,任何一項都不能只有定性的「低剪切專用」。
- 設備端的參數由誰決定?——資料提供的是服務路徑:由供方技術人員到現場,根據你的擠出設備決定製程參數。將此寫入技術協議,比要求提供一個憑空臆測的轉速值更為可靠。最後提醒:本文的核查結論同樣具有邊界,涵蓋範圍僅限於本資料已公開的部分;未給出的部分一律保留於上述清單中,不以經驗補足,也不預測後續版本是否會補充。
可核查者索取條件,不可核查者要求服務條款——這就是這份資料能夠提供的、也是最誠實的技術合作方式。
本文所有數值、單位與口徑均依官方資料原文列出,未進行換算、未進行單位換算、未跨型號挪用。凡官方資料未記載者,一律標註為「資料未給出」,不以業界經驗值補足。
文章互動
讀完這一篇,可以留個記號 —— 按讚計數由後台 admin.kj9896.com 提供;介面未接通時按鈕為停用狀態,計數顯示「—」,不填任何假數字。
連結:https://kj9896.com/zh-TW/news/flame-retardant-melt-viscosity-processing-window