
技術科普 · 2026年10月11日
阻燃等級不能只查表: 添加量、厚度、UL94 三者須併談
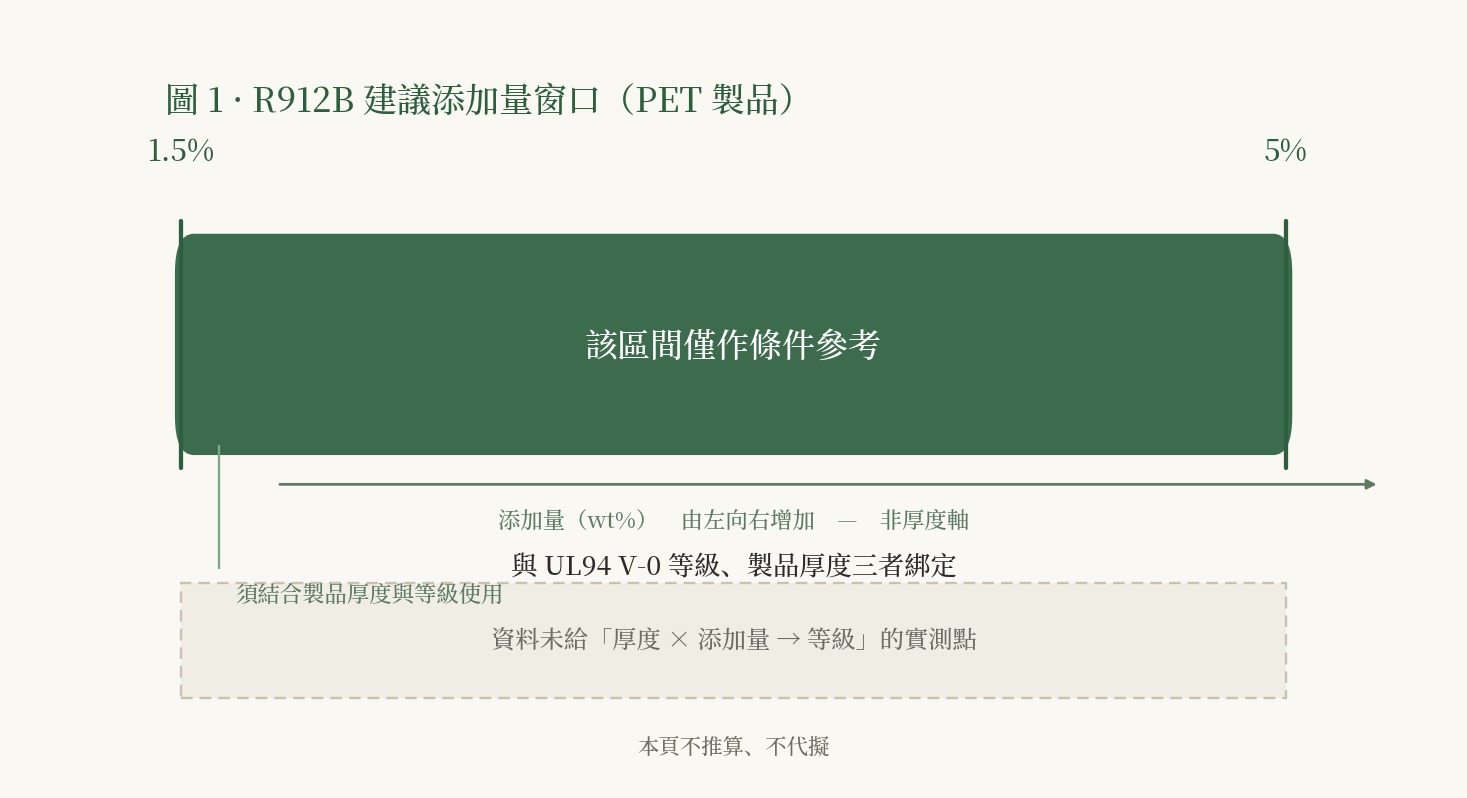
R912 B 的資料列出 1.5%–5% 的建議添加量範圍, 也列出 230–280℃ 的建議加工溫度.但這兩個數字都不是「結論」, 而是「前提」——阻燃等級由添加量、制品厚度與基材三者聯立決定.本文依資料原文說明各自的觀察維度, 以及資料為何明確不提供「厚度 × 添加量 → 等級」的實測點.
阻燃等級不是查表能查出來的:添加量、厚度、UL94 三個變數必須一起談
阻燃劑供應商給你一個建議添加量區間,實驗室按這個區間打樣,測試報告回來寫 V-2。
換一家製品廠,同樣的助劑、同樣的添加量,報告變成 V-0 或者乾脆不達標。
這種情況在 PET 無鹵阻燃上尤其常見。問題往往不在助劑本身,而在於一個認知:
"UL94 V-0" 這四個字元不是一個單值,它是三個變數聯立之後的結果。
這篇把這件事拆開講,並說明锎锔 R912B 在這個三變數框架裡的位置。
V-0 裡的三個變數
手冊裡關於 R912B 的用量表述是這樣的:
根據 PET 製品的阻燃等級要求,建議添加量為 1.5%-5%(具體可透過小樣測試確定最佳比例)
以及:
添加量在 1.5%-5% 時,可使 PET 材料達到 UL94 V-0 級阻燃標準(具體依製品厚度調整)
把這兩句話放在一起讀,能看出三件事:
變數一:添加量。 1.5%–5% 是一個區間,手冊沒有給出區間內任何單一建議值。
因為這個區間裡每一點對應的實際等級,取決於另外兩個變數。
變數二:製品厚度。“具體依製品厚度調整”這八個字是整句話的限定條件。
UL94 的試驗本身就按樣條厚度分級評級 —— **同樣的配方,做厚樣條和做薄樣條,
火焰蔓延至標記距離時的燃燒行為是不同的。**
脫離厚度談等級,等同於脫離條件談結論。
適用基材為 PET 單一基材(資料未向 PETG / TPU / PE / PP 外推)
手冊的【適用範圍】逐項列出的是 PET 纖維(阻燃服裝面料、窗簾纖維、工業濾材)
與 PET 薄膜(阻燃包裝膜、電器絕緣膜)。這不是保守,而是誠實的邊界標註 ——
阻燃機理與樹脂的相容性、分解行為強烈相關,跨基材的結論不能靠類比。
為什麼「添加量為 2% 時不合格」和「添加量為 5% 時也不一定合格」能同時發生
將三個變數置於真實生產情境中,衝突點就很清楚了:
- 厚度一薄,需要的添加量往上調。 薄片散熱快、火焰不易自持,但對助劑的分布均勻性要求更高;
手冊在描述 PE 薄製品時給了同樣的判斷——"厚度越薄,建議適當提高添加量"。
- 添加量一高,加工端的問題就來了。 助劑超過一定比例,熔體黏度上升、
分散難度增加,可能反而影響製品的力學性能與外觀。
- 等級是判定結果,不是配方的描述。 拿到"UL94 V-0"這個結論時,
真正決定它的是「多厚的樣條 + 加了多少 + 什麼基材」這三個條件同時成立。
所以向供應商要一個"能過 V-0 的添加量",這個問題本身就不成立 ——
正確的問法是:"多厚的製品,做什麼等級,添加量區間怎麼給?"
R912B 的製程特殊性:加工溫度比常規 PET 低 20–30℃
搬自正文本篇的操作步骤(原文照录)
- 問對問題:向供應商詢問用量範圍時,同時說明製品厚度與目標等級。
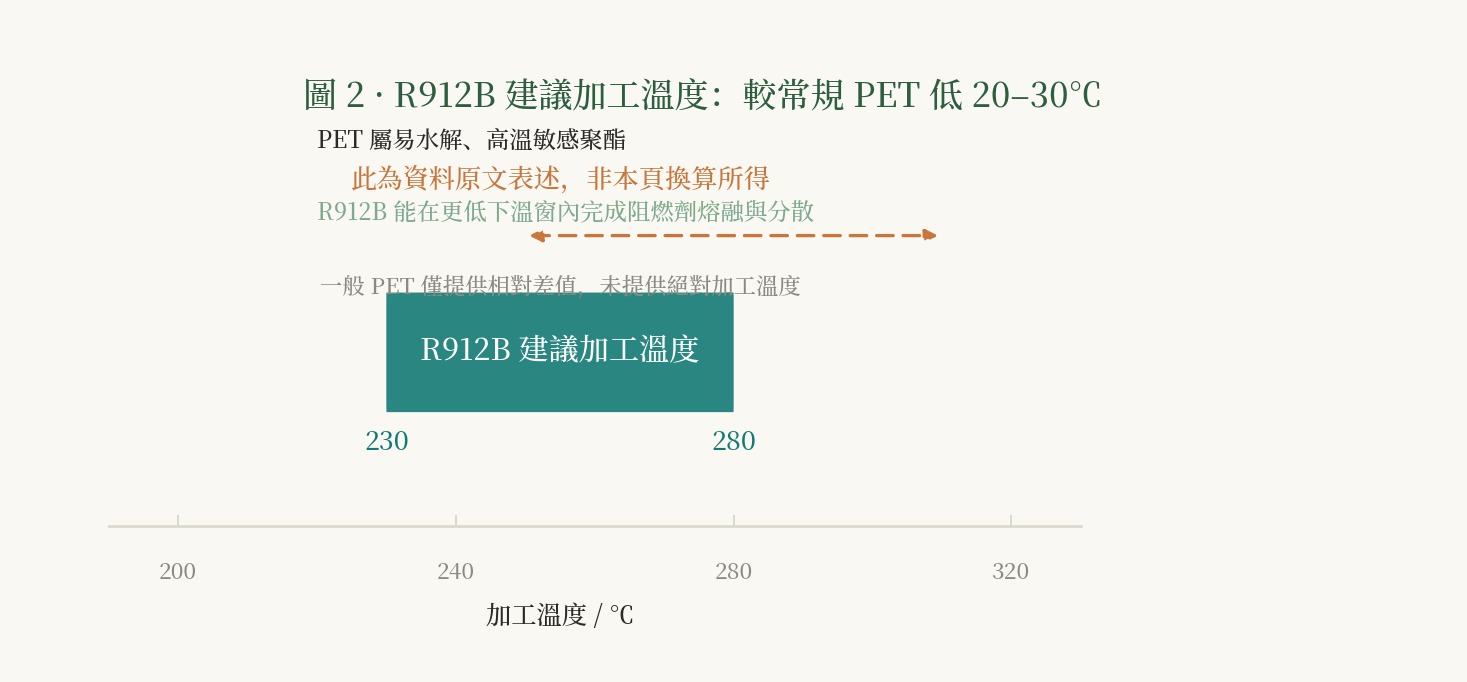
R912B 的資料提供的加工溫度建議是:
230℃-280℃(比常規 PET 加工溫度低 20-30℃)
低 20–30℃ 意味著什麼?PET 是典型的易水解、高溫敏感的聚酯,加工溫度每高一點,分子鏈斷裂與水解降解的風險就高一點,黏度下降、製品強度受損。
能在更低的溫度窗口內完成阻燃劑的熔融與分散,本身就是對 PET 加工友善性的直接貢獻。
資料同時記載:R912B 與 PET 樹脂相容性優異、不易析出;對拉伸強度、衝擊強度影響較小,
維持耐熱性、耐化學性。這幾句與低溫窗口是同一件事的兩面 ——
添加助劑不能破壞基材,也不能迫使工廠把機器溫度調高。
三項機制,以及為何還需要搭配一個分散助劑
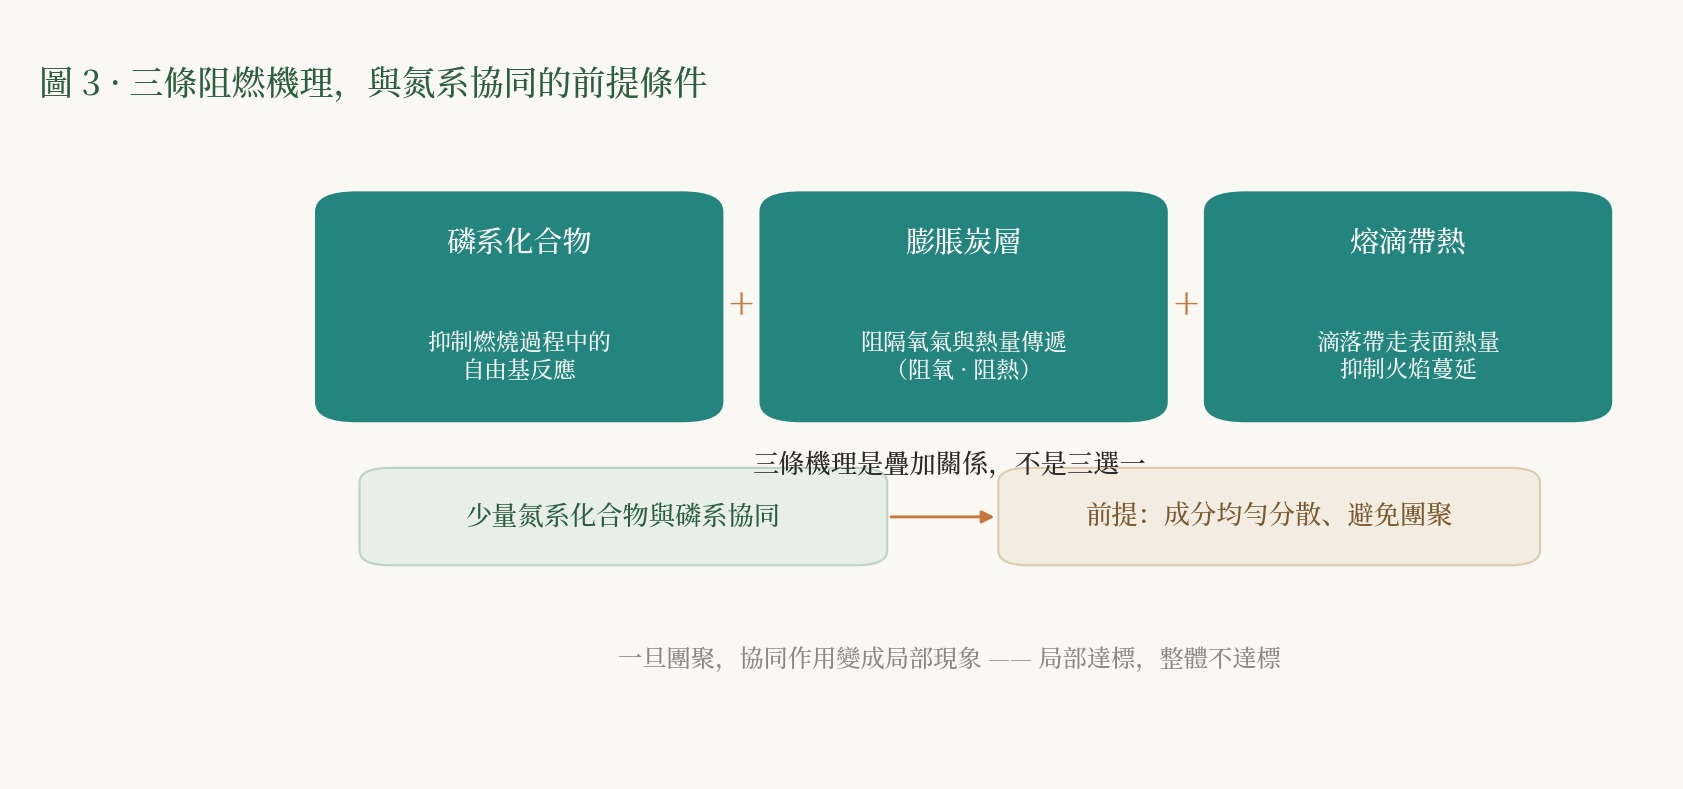
手冊將 R912B 的作用分為三項,逐字照錄:
- 磷系化合物抑制燃燒過程中的自由基反應 —— 從化學動力學上切斷鏈式反應
- 膨脹炭層(阻氧阻熱) —— 燃燒中形成膨脹炭層,阻隔氧氣與熱量傳遞
- 熔滴帶熱(抑制火焰蔓延) —— 滴落帶走表面熱量,"有效抑制火焰蔓延並加速滴落"
這三項是疊加關係,不是三選一。對工程師而言,實際意義是:
這三條同時作用時,體系的阻燃表現不應該用單一指標概括。
如果只盯著某一個方向優化(比如只增加添加量卻不改善分散),另外兩條可能會受到拖累。
關於搭橋,資料也給了明確說法:
少量氮系化合物與磷系協同作用,增強阻燃效率、降低添加量;
非離子型分散助劑保障成分均勻分散、避免結團。
後半句是容易被忽略的一句。氮系與磷系要協同,前提是兩者在樹脂裡均勻分散。
一旦結團,協同就變成局部現象——局部達標,整體不達標。
這就是為什麼 R912B 的資料裡會出現「分散」這項要求,而不是單純談阻燃。
五、資料沒有提供的內容(這一節同樣重要)
工程決策最怕的不是「不知道」,而是「以為自己知道」。以下幾項,R912B 的資料明確未提供,
本文如實列出,不做推算:
① 添加量的分母口徑未寫明。「1.5%–5%」的分母是相對 PET 樹脂質量,還是相對配方體系總質量?
資料沒有寫明。在這兩種口徑下,同樣的百分比所對應的實際加料克數並不相同。
在與供應商確認前,不建議將這個區間直接抄入工藝配方表。
② 厚度 × 添加量 → 等級的實測點未提供。 資料沒有「某個厚度用某個添加量達 V-0」
這類對應數據。所以本文不提供任何換算表 —— 任何聲稱能從手冊反推出這張表的說法,都是代擬。
③ 理化指標表未附。 外觀、密度、水分、粒徑/細度、有效含量等,本型號頁未列。
資料明確寫「留待資料補充,本頁不以同系型號數值代填」。同系列的數值不能直接套用,
這一點與整個鍚鐫產品資料體系的口徑一致。
給第一線工程師的執行清單
- 守住基材邊界:R912B 的資料僅涵蓋 PET。PETG、TPU、PE、PP 的阻燃需求請另詢對應型號。
- 加工溫度優先取下限側試:資料窗口 230–280℃,比常規 PET 低 20–30℃,
先在低溫側驗證加工與分散,再考慮提高溫度測試。
- 小樣先行:手冊原文就是「具體可透過小樣測試確定最佳比例」——
區間是起點,不是終點。
- 分散不能省:資料把「非離子型分散助劑保障成分均勻分散、避免結團」寫進機理段,
氮系協同依賴這個前提。
- 分母要問清:資料未寫明,不要憑經驗預設。
結語
阻燃等級不是一個可以查表得到的結論,它是添加量、制品厚度、基材三者聯立的結果。
鐦鐶 R912B 的資料把這件事寫得相當清楚:給出 1.5%–5% 的區間、UL94 V-0 的目標、
它沒有替使用者省略任何一個條件。
本文同樣不省略:資料未寫明的分母口徑、未提供的實測點、未附的理化指標表,
都如實列在上面。工程判斷可以不同,但事實的邊界應當是清楚的。
數據依據:锎锔產品手冊與官方產品數據。本文涉及的添加量區間、加工溫度窗口、適用基材、
機理表述均取自 R912B 資料原文;資料未記載的項目已在正文標註,本頁不以同系型號數值代填、不作推算。
文章互動
讀完這一篇,可以留個記號 —— 按讚計數由後台 admin.kj9896.com 提供;介面未接通時按鈕為停用狀態,計數顯示「—」,不填任何假數字。
連結:https://kj9896.com/zh-TW/news/r912b-flame-retardant-grade-triangle