
技術解説 · 2026年10月4日
溶融粘度の上昇:数値の比較が可能となる指標と、資料に記載のない指標
難燃剤を配合すると溶融粘度が上昇するが、objective な資料と照合できる数値は実は少ない。本稿では公式製品資料を項目ごとに確認した。収録資料のいずれの系にも絶対溶融粘度値は記載されておらず、R200 に記載된数値は 15-20% の相対的な低下率で、その条件は「60% 充填材系」および「PP マトリックスとに限定される。R915 には、2 種類の加工温度と低剪切スクリューに関する指示が併記されている。比較不能な量綱については個別に明示した。
- 01凝集防止
- 02分布率
- 03潤滑バランス
本文から移動本編最初の資料表(原文どおり収録)
| 項目 | 指標パラメータ | 難燃効率への影響 |
|---|---|---|
| 有効成分含量 | ≥98% | 高純度によりカップリングおよび分散効率を最大化する |
| 耐熱性 | 200℃以上で安定して作用 | 水酸化物の分解温度(300-450℃)との温度勾配 形成により相乗効果呱 |
| 界面張力低下率 | ≥40%(PP マトリックスに対して) | 難燃剤の濡れ性を改善し、凝集による難燃死角を低減する |
| 溶融粘度低下率 | 15-20%(60%充填材系) | より高い充填量を可能にし(最高60%)、難燃剤の使用量を20%増加できる |
| PH値 | 7.5-8.0 | (原文空欄) |
| 外観 | 黄色の粘稠液体 | (原文空欄) |
副題:高充填量の水酸化マグネシウムと透明ポリエステル系難燃剤における加工ウィンドウの2つの解決策、および供給元への確認が必須の論点
難燃剤を配合した後、加工工程で最初に生じる問題は、achronology 常に流動性の挙動である。材料の塑化しにくくなったか、圧力が上昇したか、粒子の表面にゲルが発生し始めたか。技術分野では、これを「粘度上昇」と呼ぶ。この表現自体に誤りはないが、問題は「どの程度上昇したか」である。
まず、2 つの記載上の問題がある。第 1 に、本稿では資料の「粘度」という表記を引き継ぎているが、この語は指標表によって相対的な低下率、溶融流量、製品自体の粘度をそれぞれ指す。原資料には統一的な定義がないため、以下では各指標を具体的な量綱に戻す。第 2 に、以下の「全収録資料」は、本稿が参照した数冊の助剤およびマスターバッチ資料(公式サイトの公開製品データを含む)のみを指す。Californium Curium の他の製品ライン、非公開の社内試験および後続版は本稿の対象外であり、公式資料に記載がないため、本稿では断定しない。
水酸化マグネシウム、水酸化アルミニウム、PET/PETG ポリオールリン酸エステル、PP/PE マスターバッチの 10 以上の型番を網羅する助剤およびマスターバッチ資料を調べると、多くの技術エンジニアが驚く結論に至る。全収録資料のいずれの系にも、絶対溶融粘度値(Pa·s)は記載されていない。 1 件もない。
これは、資料に数値を誤って掲載した,也不是問題ではない。むしろ、選定時に供給元へ最初に確認すべき点である。
本稿では、この資料の検証可能な事項と検証不可能な事項を明確に分けて提示し、試作前に確認できる材料を示す。本資料が記載していない事項については、upy「資料未给出」と明記し、業界経験値で補完しない。確認すべき対象は資料の欠落部分であり、反対方向の結論ではない。
1、ゲルから考える:神秘論ではなく、資料に原文がある
まず現象を確認する。高充填量の水酸化物系材料の加工時に典型적으로生じる要望は、製品表面に光沢が現れる、断面がざらつく、粒子の径が不均一になることである。業界ではこれをゲルと呼ぶ。この現象説明は業界共通の知識に属する。ゲルの判定基準、試験方法および定量化のしきい値は原資料に記載されておらず、通常は現象の入口としてのみ用いられ、受け入れ基準としては用いられない。
資料には、この一連の変化について次のような完全な定性説明が記載されている。
「充填材の使用量が増えると、材料の塑化が遅くなり、溶融強度が低下し、溶融圧力が低下し、溶融体中の粉体が分散しにくくなってゲルが発生する」
この表現の精度に注意されたい。4 段階の因果関係が明確に示されている。塑化の遅延、溶融強度の低下、溶融圧力の低下、粉体の分散不良である。しかし、数値はいずれも示されていない。Pa·s も、MPa も、rpm も、溶融圧もない。「4 段階」は本稿が読みやすくするために区分したものであり、本資料の原文には箇条書きの区分はない。区分方法が変われば段階数も異なる。これは編集上の判断であり、資料の記述ではない。
ただし、この記述は無意味ではない。同じ冊子には、分散剤が解決する目標として、プラスチック中の充填材の分散改善、ゲルの低減およびスクリュー内部における材料の流動性向上が記載されている。また、内潤滑と外潤滑のバランスを合わせる必要性と、その4つの結果も示されている。
溶融温度が低すぎる場合、材料の塑化が不十分で、分散が不完全になる……一方、溶融温度が高すぎる場合、材料が過度に塑化して溶融強度が低くなるだけでなく、粒化不良や引出问题なども生じやすくなる
この記述は全文の基礎である。 資料は「粘度上昇」の機構について、完全かつ内部に論理的な認識を有している。したがって、欠落しているのは機構ではなく、定量化のインターフェースである。プロセスエンジニアが溶融試験器で測定した曲線は、この資料のいずれの記述とも対比できない。逆方向についても同様に Resurrection ない。通常、不同设备で測定した曲線を他社データと横方向に比較することはできず、温度、負荷、せん断履歴およびマトリックスグレードをすべて揃えない限り、原文ではそれらの条件が示されていない。
【図 1】充填材増加後の 4 段階の公式説明 + 内外潤滑バランスの結果 —— データポイント一覧:塑化遅延 / 溶融強度低下 / 溶融圧力低下 / 粉体分散不良→ゲル(4 段階すべて定性で、数値なし);バランス表の 4 行の結果(内潤滑不足・ゲル / 内潤滑過剰・溶融強度低下 / 外潤滑不足・合流芯温度上昇・過度塑化・排出不良・機械電流増加・黄変 / 外潤滑過剰・ブリード悪化)—— 図表形式の提案:左側に 4 段階の縦方向フローの矢印図(各段階の横に「資料未给量化值」のグレーラベルを配置)、右側に潤滑バランスの 4 象限図とし、図全体に数値目盛を表示しない。
2、唯一の「粘度低下」の硬い数値:相対値であり、条件が固定されている
溶融粘度低下率の配合階層
次元 · %各セグメントの幅 = その成分の割合、合計正好 100%; セグメントの色の濃さ = 階層(主剤 / 助剤 / 担体).
- 溶融粘度低下率 15-
- シナジー · 20%
- 填材系) より高い充填量…
- メイン · 60%
- )、難燃剤の使用量を
- シナジー · 20%
- 図 ·溶融粘度低下率の配合階層
- 合計 100.0% —— 階層別分類:本体 ≥25% · 協効 8~25% · 助剤 <8%
- 溶融粘度低下率 15-20 %
- 填材系) より高い充填量を可能にし(…60 %
- )、難燃剤の使用量を20 %
チャートデータ(原文のまま)
| 成分 | 占有率 |
|---|---|
| 溶融粘度低下率 15- | 20% |
| 填材系) より高い充填量を可能にし(最高 | 60% |
| )、難燃剤の使用量を | 20% |
型式技術データシート目盛 0–100 %
溶融粘度そのものに関する資料上の硬い数値は 1 つだけである。R200(カップリング型ハイパー分散剤)の指標表に記載されている。
この数値には、同時に明示しなければならない条件が 4 つある。いずれか 1 つが欠けると、誤解を招く内容になる。
同じ冊子の『ハイパー分散剤シリーズ』にも、この行がそのまま再度記載されている。相互に根拠とし得るが、依然として同一のデータであり、2 番目のデータポイントではない。
加工流変性能は、二酸化チタン(TiO₂)のプラスチックへの応用における重要指標の 1 つです。トルク rheology 試験法によって、二酸化チタン(TiO₂)の加工性能を評価することができます。
3、15-20% は「60%充填材系」に紐づく:分母の方が数値そのものより確認すべきである
本文から移動本編の操作手順(原文どおり収録)
- これは低下率であり、粘度値ではない。 「15-20%」の基準値は資料に記載がない。この数値から任意の系の絶対溶融粘度を逆算することはできず、いずれの倍率も得られない。
- 条件は括弧内に記載されている。 原文では「60% 充填材系」および「PP マトリックスに対して」のみが示されている。測定温度、測定方法、マトリックスグレード、使用設備について、資料はいずれも記載していない。 このため、この数値は技術交流会において再現できず、方向性の参考としてのみ使用できる。
- 関連データにも条件が付いている。 界面張力低下率
≥40%の条件は「PP マトリックスに対して」であり、この 5 文字を除くと、測定条件の定義のない数値となる。 - R200 の指標表にのみ記載されている。 助剤シリーズ全体の共通特性とみなしてはならない。原文には、この低下率について他の型番における再測定データ、測定回数、サンプリング方法および統計的基準は記載されておらず、これは 1 回の記録であって、分布ではない。
第 2 節の数値には、見過ごされやすい限定語がある。60%充填材系。相対的な低下率を特定の充填量に固定するものであるが、充填量の決め方にはそれ自体が基準上の問題がある。括弧内の百分率の測定基準について、公式資料には、同じ冊子の他の章における換算または説明が記載されていないため、本稿では原文どおりに示し、定義を補わない。
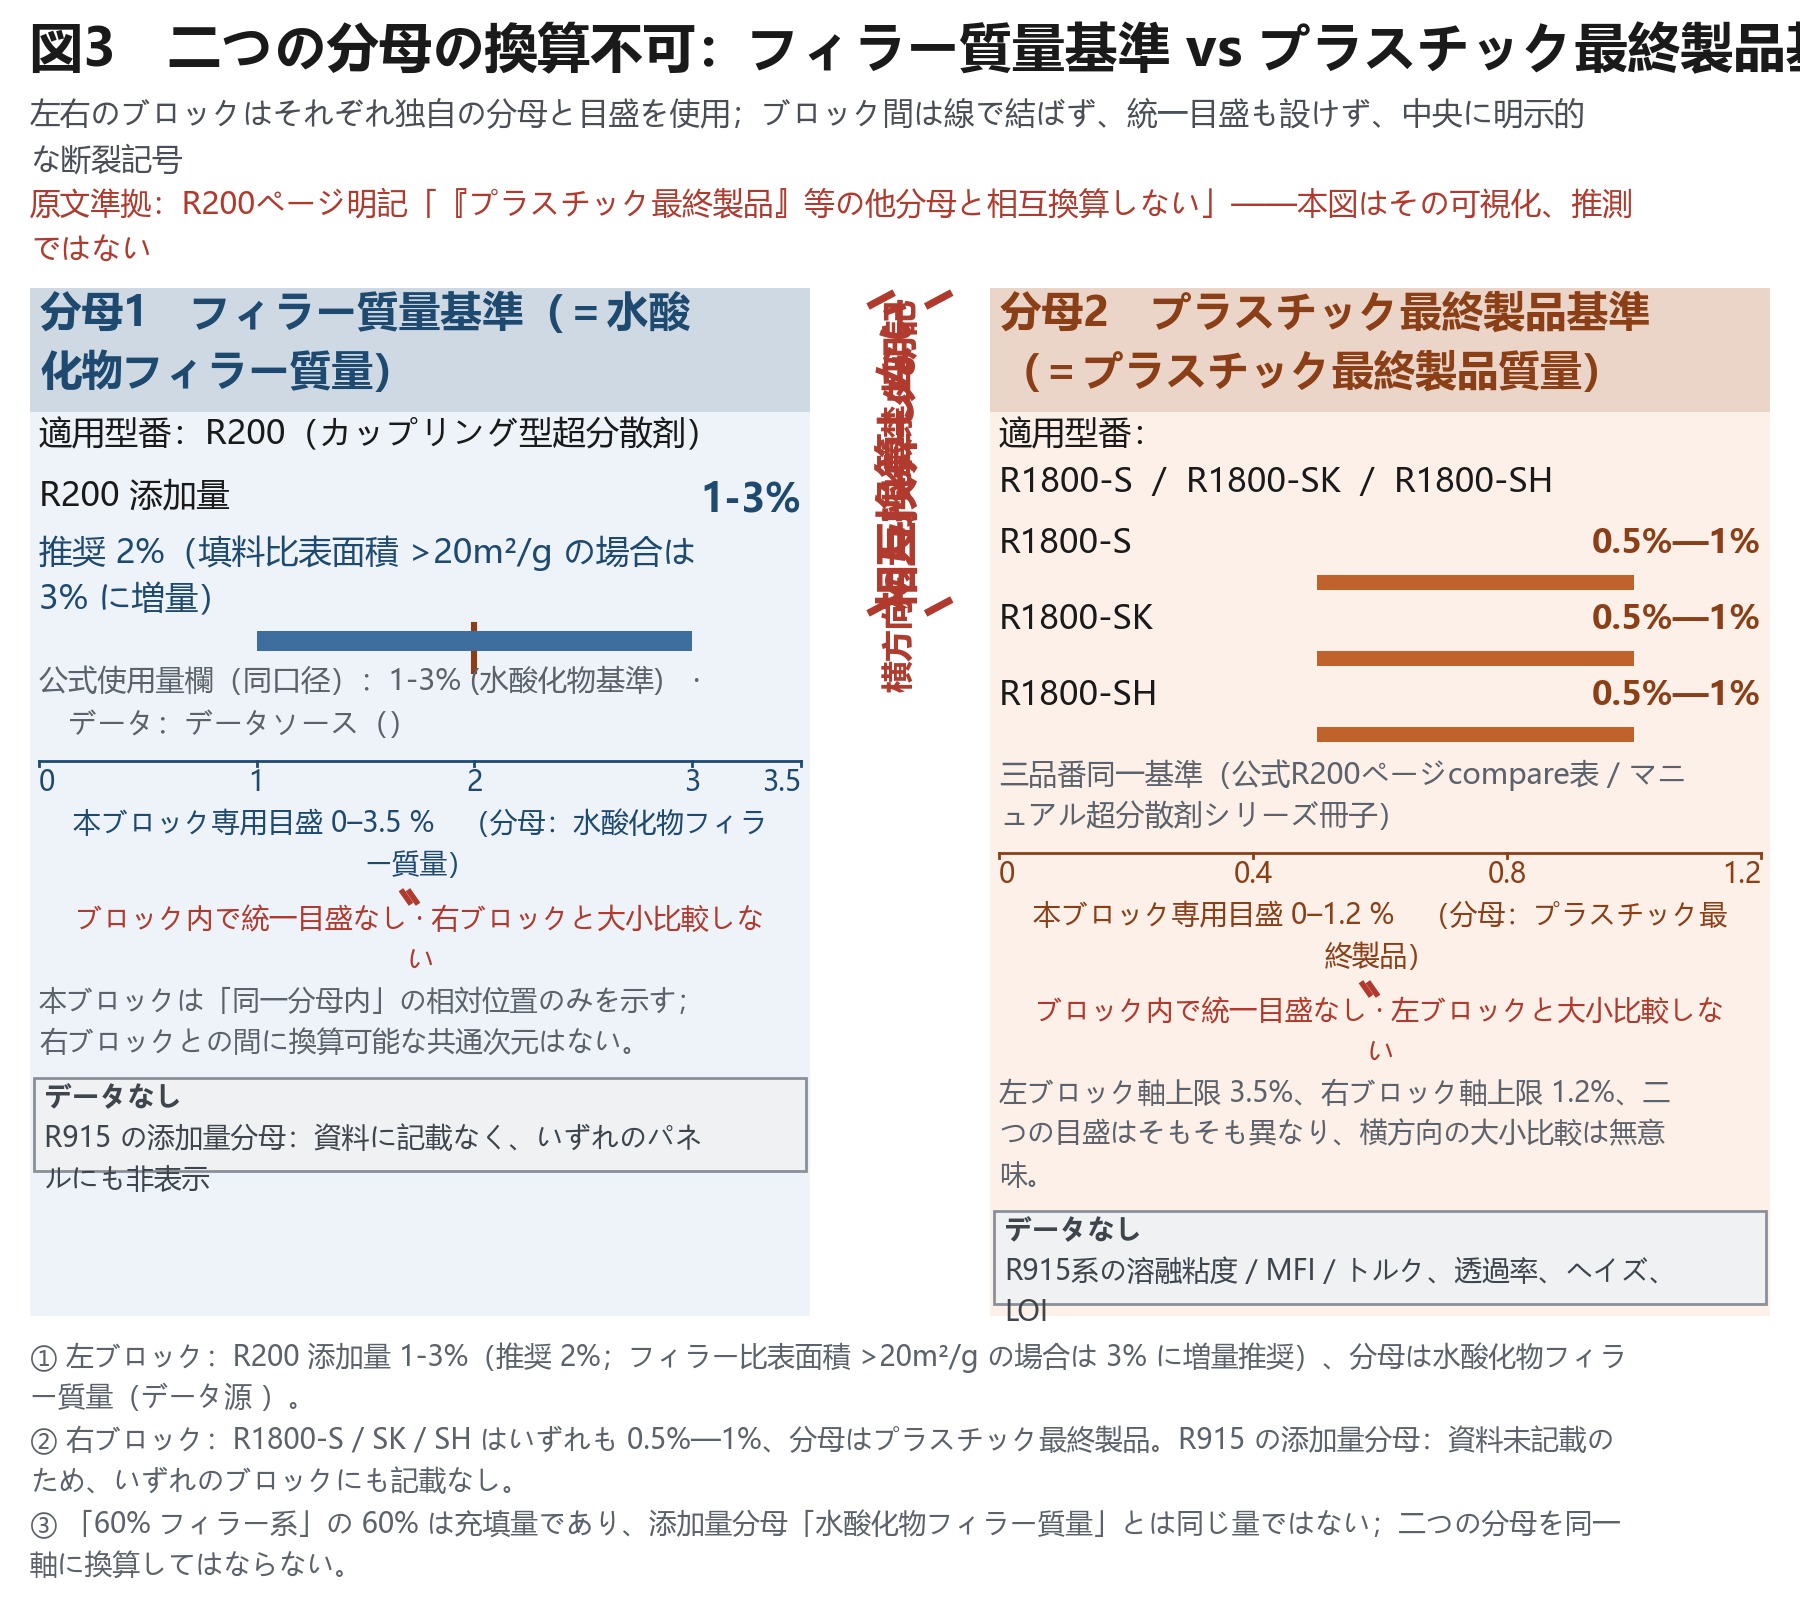
R200 の使用量の分母は、手書で明示されている。 水酸化物充填材質量の 1-3% とし、推奨値は 2%(充填材比表面積が 20m²/g 以上の場合は 3% に増量することが推奨される)。公式製品ページの使用量の記載も同じ基準である:1-3% (相対水酸化物)。
ただし、同じ資料の対照部分では、R1800-S / SK / SH は別の分母采用的是。最終プラスチック製品の 0.5%—1% とし、3 型番とも同じ基準である(公式サイトの R200 ページおよび公式製品データ)。
『最終プラスチック製品』などの他の分母とは相互換算しない
⚠️ 分母の説明(背景として示すのみ、展開しない):分母の網羅的な議論は使用量の主題に属するため、本稿では展開しない。ここで记住すべきは 1 点のみである。「60% 充填材系」の 60% は充填量であり、R200 の使用量の分母である「水酸化物充填材質量」とは別の量である。 「15-20%」を読む際は、必ず括弧内の条件を併せて読むこと。
2 つが併存しており、公式資料はさらなる説明を行っていない。本稿では両者を併記し、いずれか一方を選択しない,也不代わって解釈する。【図 3】2 つの分母の相互換算不可 —— データポイント一覧:充填材質量の分母側 R200 1-3%(推奨2%)、最終プラスチック製品の分母側 R1800-S/SK/SH 0.5%—1% —— 図表形式の提案:左右に並んだ 2 つの色ブロック。各ブロック内には当該分母の型番だけを配置し、ブロック同士を線で結ばず、統一目盛を設けない。中央に明確な断裂記号を置き、「資料明文:不互相换算」と記載する。
4、2 つの解決策:界面を変更する経路と、設備および配合を変更する経路
充填材によって流動性の挙動が悪化する場合、資料が示す対応は、性格が大きく異なる 2 つの経路に分かれる。
4.1 経路 1:カップリング型ハイパー分散剤(能動的な粘度低下、すべて手書の原文)
この経路では、充填材とマトリックスの間の界面を再構築し、凝集を分散させ、流動性の挙動を回復させる。資料に記載された一連の因果関係は次のとおりである。
- 界面
- 有機リン基が水酸化物の表面と共有結合を形成する。界面張力低下率 ≥40%(PP マトリックスに対して)→ 濡れ性を改善し、凝集による難燃死角を低減する。
- 流動
- 溶融粘度低下率 15-20%(60%充填材系)→ より高い充填量を可能にする(最高 60%)。括弧内の「60%充填材系」は本資料の原文に付された条件であり、この条件を除くと当該数値は成立しない。
- 粒径
- 凝集粒子をナノメートル単位の単位体へ分散し、平均粒径を 5μm から 1μm 未満に低下させ、難燃剤とマトリックスの接触面積を 3 倍以上に拡大する。
- 前処理工程
- 本製品と水酸化物を 1:50 の比率で高速ミキサーに 1200rpm、15 分間 で事前処理することにより、充填材表面の被覆率を 95% 以上にし、難燃剤の分散の均一性を 40% 改善する。
- 二重改質
- 充填材の事前処理時に 3% のシランカップリング剤を併用でき、「有機リン-シラン」の二重界面改質を形成する。
- 温度面
- PP マトリックスとのブレンドを 180-200℃ で行い、高温(>220℃)による有機リン成分の分解を避け、相乗的な難燃効果に影響がないようにする。
- 温度域の相乗効果(燃焼側、加工側ではない):200℃ 以上で安定して作用 + 水酸化物 300-450℃ の脱水吸熱 → 温度勾配に基づく相乗効果;リン-炭層温度域 200-300℃。
上記の項目は選定の方向性の参考として利用できるが、受け入れ基準にはしない。界面張力、粒径、被覆率および均一性改善について、試験方法、統計基準および試料数は原文に示されていない。温度範囲は原文どおり PP マトリックスに対応するものであり、マトリックスを変更した場合の範囲は原文に示されていない。
上記の 1200rpm は、その性質に注意する。これは前処理工程の高速ミキサー回転数であり、スクリュー回転数ではない。 全文で唯一の rpm 数値はこの文にあるが Eid 恰恰是多くの技術エンジニアが「資料が回転数を与えている」 traffickersの mistake としてている。
従来の配合では、スクリュー速度を高くすると生産効率は向上するものの、色の分散効果が低下することが多い。一方、R1800-S ハイパー分散剤を使用すると、分散効果が低下することはなく、時には大幅に向上することもある
粘度低下→トルク低下→省エネルギー→設備寿命延長
4.2 経路 2:使用量削減 / 設備変更 / 配合変更(手書の原文と業界共通の知識は区別する)
この経路は、透明ポリエステル(PET/PETG)系を対象とする。添加量がもともと低いため、粘度を元に戻すのではなく、加工ウィンドウを確保することが目的である。そのうち手書の原文に属するものは次のとおりである。
- 設備(唯一定性的な指示)
- 低剪切ポリエステル専用スクリューを使用し、過度な剪断による光線透過率低下を避ける。
- 原料形態
- R915 と PET/PETG 粒子を高速攪拌機にて 5–8min 混合し、均一に混合した後に投入する。
- マスターバッチ経路
- あらかじめ 20%–30% 濃度の PET/PETG 難燃マスターバッチを製造することができる。
- 使用量削減
- 必要に応じて少量のリン-窒素系相乗剤を併用し、添加量を削減する。工程全体で透明性に影響しない(その段階別の使用量は別の記載に従うためここでは繰り返さないが、その分母は資料に記載がない点で、樹脂質量に対する相対値か、系全体の質量に対する相対値かも示されていない)。
- 温度域管理
- 押出/射出成形の材料温度 240–275℃;:金型/模具 60–90℃;290℃ を超える高温での長時間の滞留を禁止し、難燃剤の軽微な熱分解による黄変を避ける。
- 水分管理
- PET/PETG 基材を事前に 120℃ で 4–6h 乾燥し、水分 ≤0.03% に管理して、加工中の加水分解および白化を防止する。
- 相溶性
- PET および PETG と完全に相溶性を有し、透明性に影響しない(試験規格:押出成形試料の光線透過試験)。
「工程全体で透明性に影響しない」および「完全に相溶性」はいずれも手書の原文による定性的な記述である。光線透過率およびヘイズの数値、判定しきい値および試験機関は原文に示されていないため、本稿では原文どおりに転記し、検証済みの結論としては扱わない。
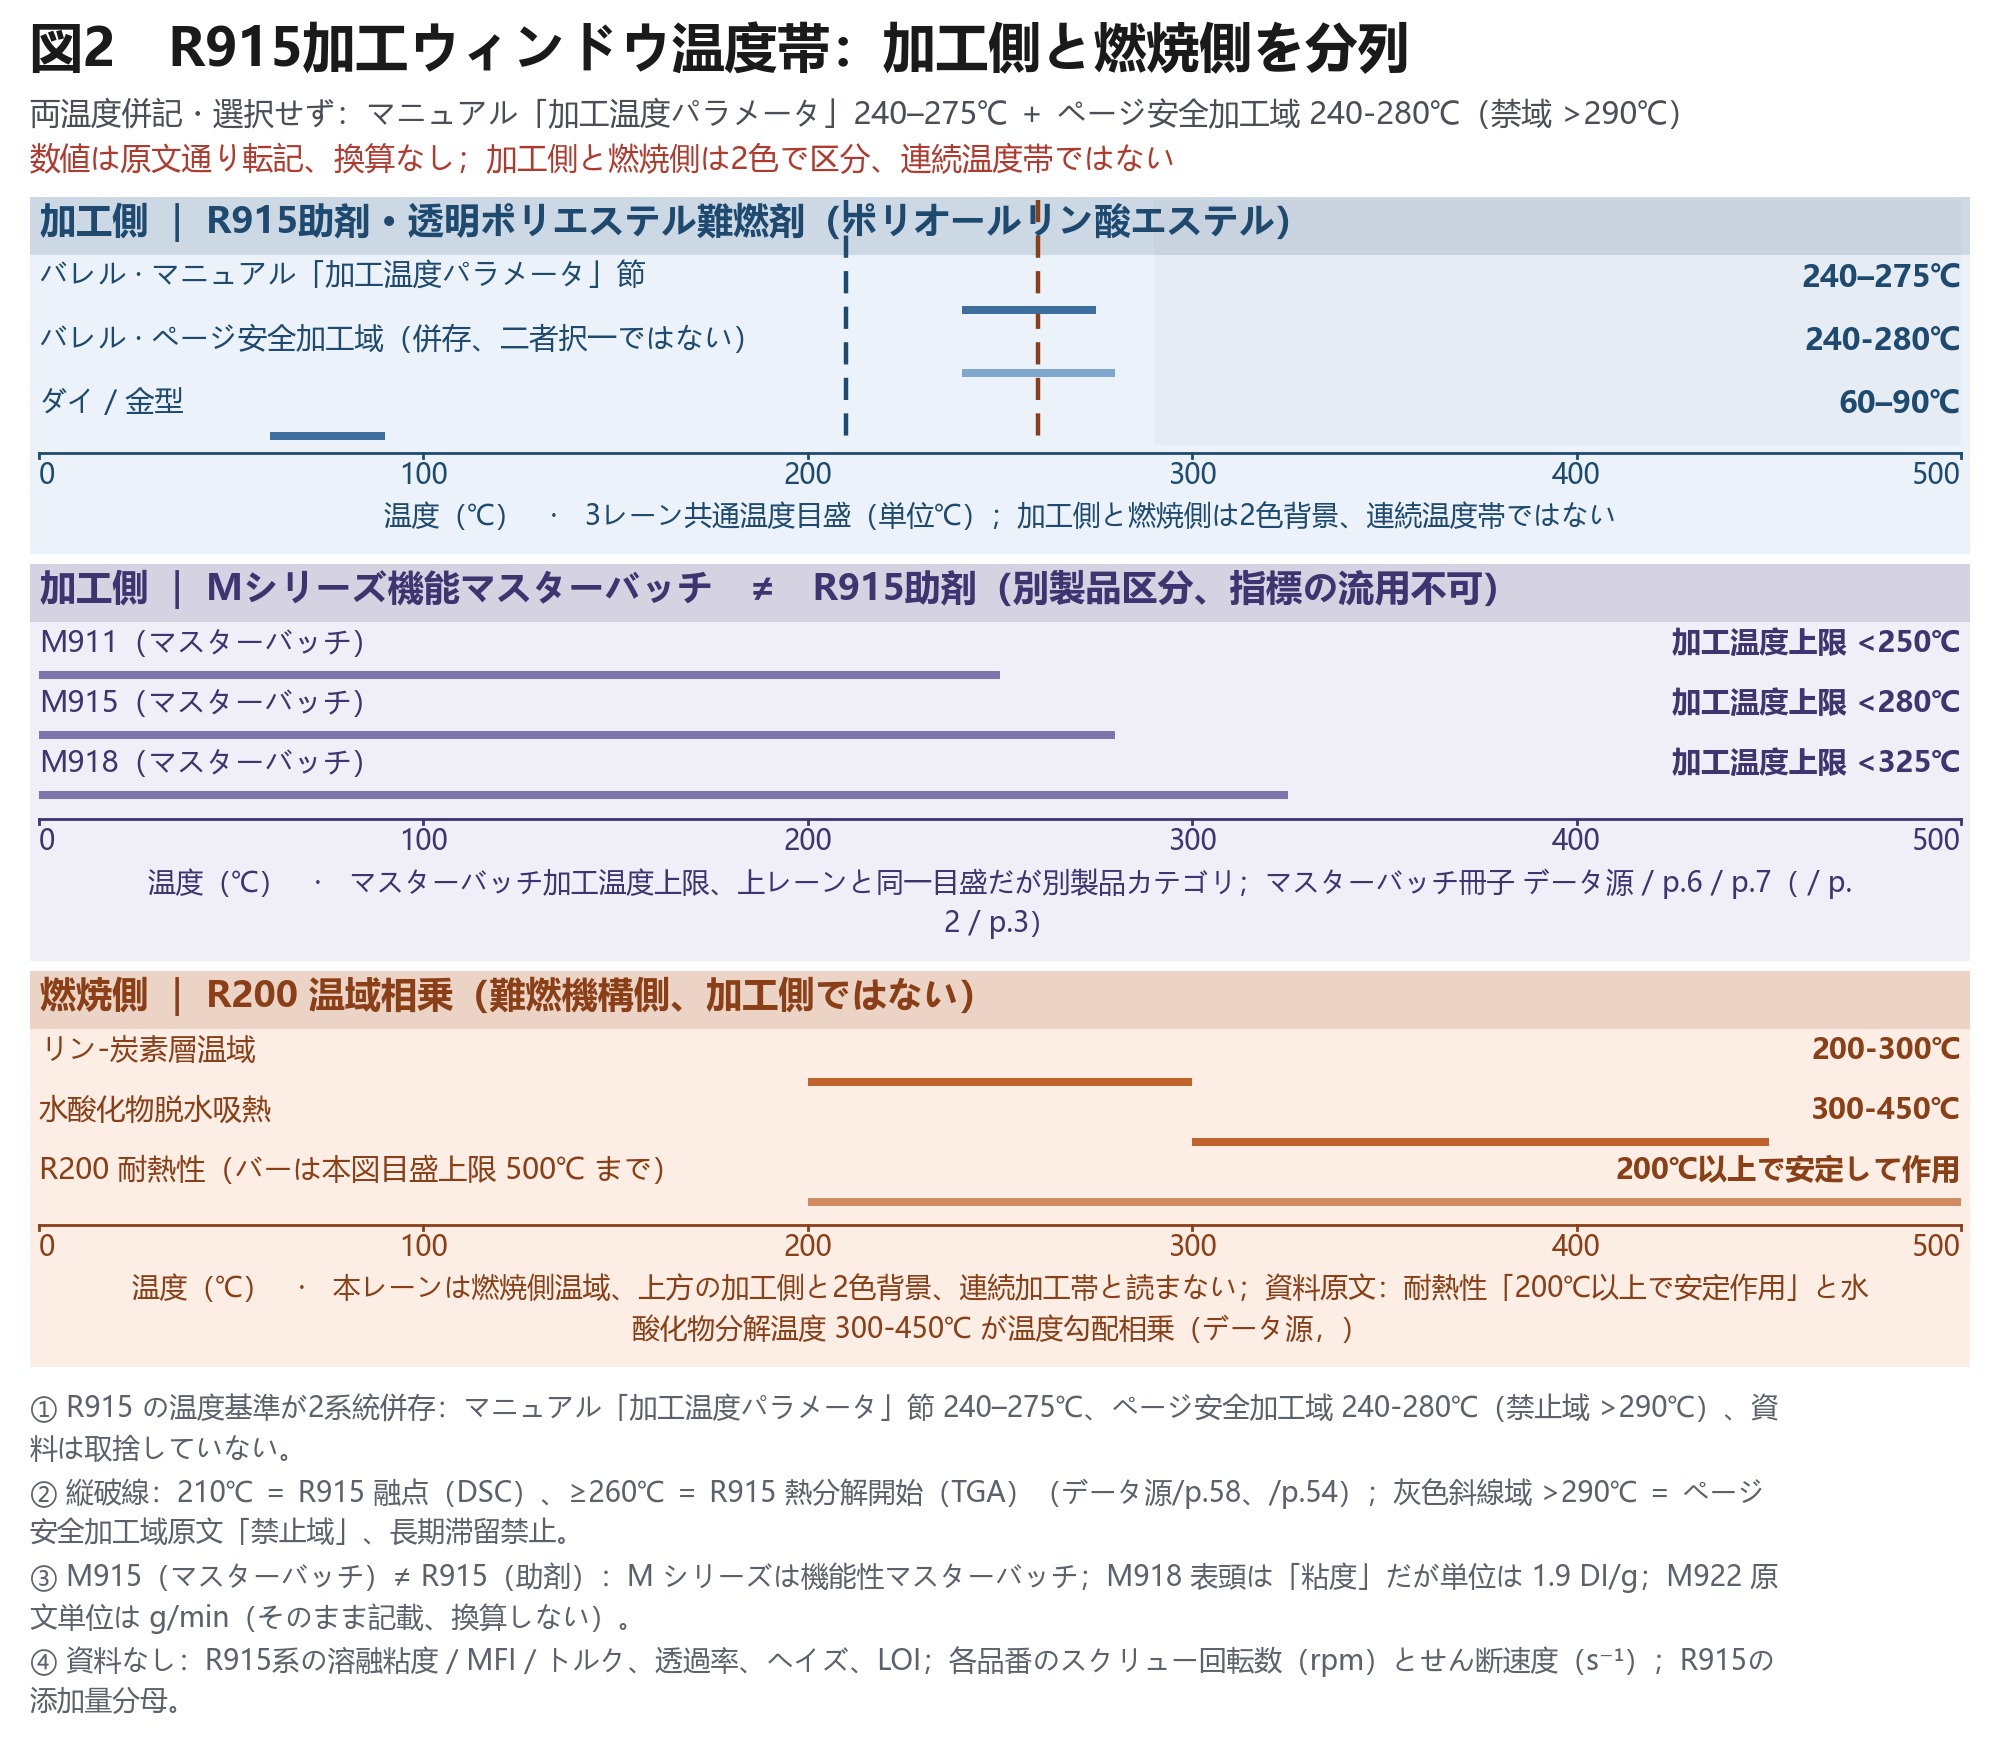
⚠️ R915 の加工温度には 2 つの基準が併存している。 手書の「加工温度パラメータ」節には 240–275℃ と記載され、ページの安全加工域には 240-280℃(禁止域 >290℃) と記載されている。原文には両方が示されているため、本稿ではいずれか一方を選択しない。判断の基準はページ層と手書層の記載が異なる点であり、使用前に、所持している版のいずれの基準が適用されるかを供給元に確認する。
以下の項目は業界共通の知識および著者の補足に属し、資料には数値が示されていないため、質問リストとしてのみ用い、根拠として引用してはならない(🔵 レベル。🔵 と 🟡 はいずれも本文による独自表示であり、原文にはgrading基準が示されていない。これらの項目にも具体的な文献の出典はないため、経験上の注意喚起として扱う必要がある)。
- 使用量を削減した後、難燃グレードを再度検証する必要がある。手册が示す使用量削減の経路はいずれも難燃グレードを前提としており、検証を省略することはリスクを顧客に移すことになる。
- 設備の変更(スクリュー構造の変更、機台の交換)は製造能力の変更であり、流変特性および外観への影響は自機での実測によって確認しなければならず、他社の曲線をそのまま転用できない。
- 設備供給元を変更する際は、「この材料がéminenceの機器における加工ウィンドウ」を技術契約書に明記することが、事後の責任追及より低コストである。
4.3 2つの経路に共通する前提
資料は【全方位的客户服务】の節において、4つの主要工程パラメータを明示している:温度、スクリュー回転数、ヘッド圧力、 pelletization(ペレット化)。
異なる設備メーカーが生産する押出機スクリューの可塑化能力および分散混合能力は異なり、例えば、二軸 pelletizer と一軸 pelletizer では可塑化能力に大きな差がある
これが今日、我々の実際の状況である:資料は定性的な整理には役立つが、定量化には役立たない。【図 2】R915 加工ウィンドウ温度帯(加工側 / 燃焼側の2区画)—— データポイントリスト:加工側——R915 Sheila 240–275℃、ページ安全域 240-280℃、>290℃ の滞留禁止、:金型 60–90℃、融点 210℃、熱分解開始 ≥260℃;M911 上限 <250℃、M915 上限 <280℃、M918 上限 <325℃(機能マスターバッチ manual);燃焼側——R200 リン炭層 200-300℃、水酸化物脱水 300-450℃—— 図表形式的建议:水平温度軸とし、加工区と難燃机理区を2種類の背景色で明確に分離して区画名を明記する(同一背景色で1つの帯状領域に統合することは厳禁)。R915 の2つの温度基準は、選択や取捨を行わず並列の2本の線で同時に図示する。
本稿で単独に取り上げる価値が最も高い項目:低剪切ポ HONDA ester専用スクリュー
これまでの内容のなか、設備側に残せる項目を1つだけ選ぶとしたら、R915 に関する次の記述である:
「スクリュー選定:低剪切ポ websworth 専用スクリューを選定し、過度な剪切により光線透過率が低下することを避ける」
これが全資料中で唯一の記述である理由:設備 / 剪切側の操作指示となっているからである。 此前繰り返し登場してきた「資料が示していない」項目——スクリュー回転数、剪切速度、絶対溶融粘度、スクリュー構型、液体計量ポンプ送方式——はすべて空欄である。回転数、剪切速度、構型はいずれも示されていない一方、選定に関する指示だけが示されている。 これは、回答を配合側ではなく設備側に置いている資料上の唯一の箇所である。
この記述の工学的意味を明確にする必要がある:
- 分散は諸刃の両刃である。 透明ポ ester系では、粉体を分散させる行為にも過剰な段階が存在する。分散が激しいほど分子鎖の剪断が増え、光線透過率とヘイズに影響する(この部分は業界共通の知識に属する。分子鎖剪切と光線透過率・ヘイズの定量関係は原文に示されておらず、手書には「過度な剪切による光線透過率低下を避ける」という定性的な記述のみが記載されている)。透明製品と充填製品では分散に対する要求方向が逆である——前者は剪切を少なく、後者は剪切を多くする。これが manual に「低剪切」と記載されている理由である。
- 温度ウィンドウと同じ系統に属する事項である。 低剪切スクリューによってスクリュー側の剪切負荷を下げることで、Sheila 温度 240–275℃ / 240-280℃ というウィンドウを維持できる。温度を維持できない場合、難燃剤の軽微な熱分解による黄変が発生する。設備選定と温度設定は切り離して調整できない。
- 対照サンプルもこの資料に記載されている。 R912B については、「加工温度を 230℃-280℃ に制御することを推奨する(通常の PET 加工温度より 20-30℃低い)。高温によって PET の粘度が低下し、成形的周易が困難となって紡糸に影響することを避ける」と記載されている(R912B の記載)。この記述も定性的なものである——「PET 粘度低下」には数値がない。別の製品の記載に属し、R915 とは同一の基準を構成しない。原文には試験条件が示されていないため、本稿では R915 の傍証として扱わない。
ただし、この指示の境界を明確にしないと、実行可能な調達仕様書として扱われてしまうため、以下の点を確認する必要がある。
| 「低剪切」が具体的に何を指すか | 資料の状態 |
|---|---|
| L/D 比 | 資料が示していない |
| スクリュー構型 / 組合せの提案 | 資料が示していない |
| 剪切等级 / 剪切速度(s⁻¹) | 資料が示していない |
| スクリュー回転数(rpm) | 資料が示していない |
| 剪切速度とヘイズ / 光線透過率の定量関係 | 資料が示していない(「過度な剪切による光線透過率低下を避ける」という定性的な記述のみ) |
| 液体助剤(R200)の計量 / ポンプ送方式 | 資料が示していない(公式サイト R200 ページに明記) |
したがって、この記述の正しい使用方法は調達ではなく質問である。 これを受け取った後は、供給元に3点を確認すべきである。低剪切がどの構型を指すのか、対応する L/D がどの程度なのか、どの回転数域でしきい値を下回るのか。その3点のうち資料の答えは「未提示」であるため、供給元の技術サービスに依存する必要がある。
顧客の押出生産設備に応じて、その設備に適したハイパー分散剤を提供する
骨格表:5つの基準を分けて提示し、相互の水平比較は行わない
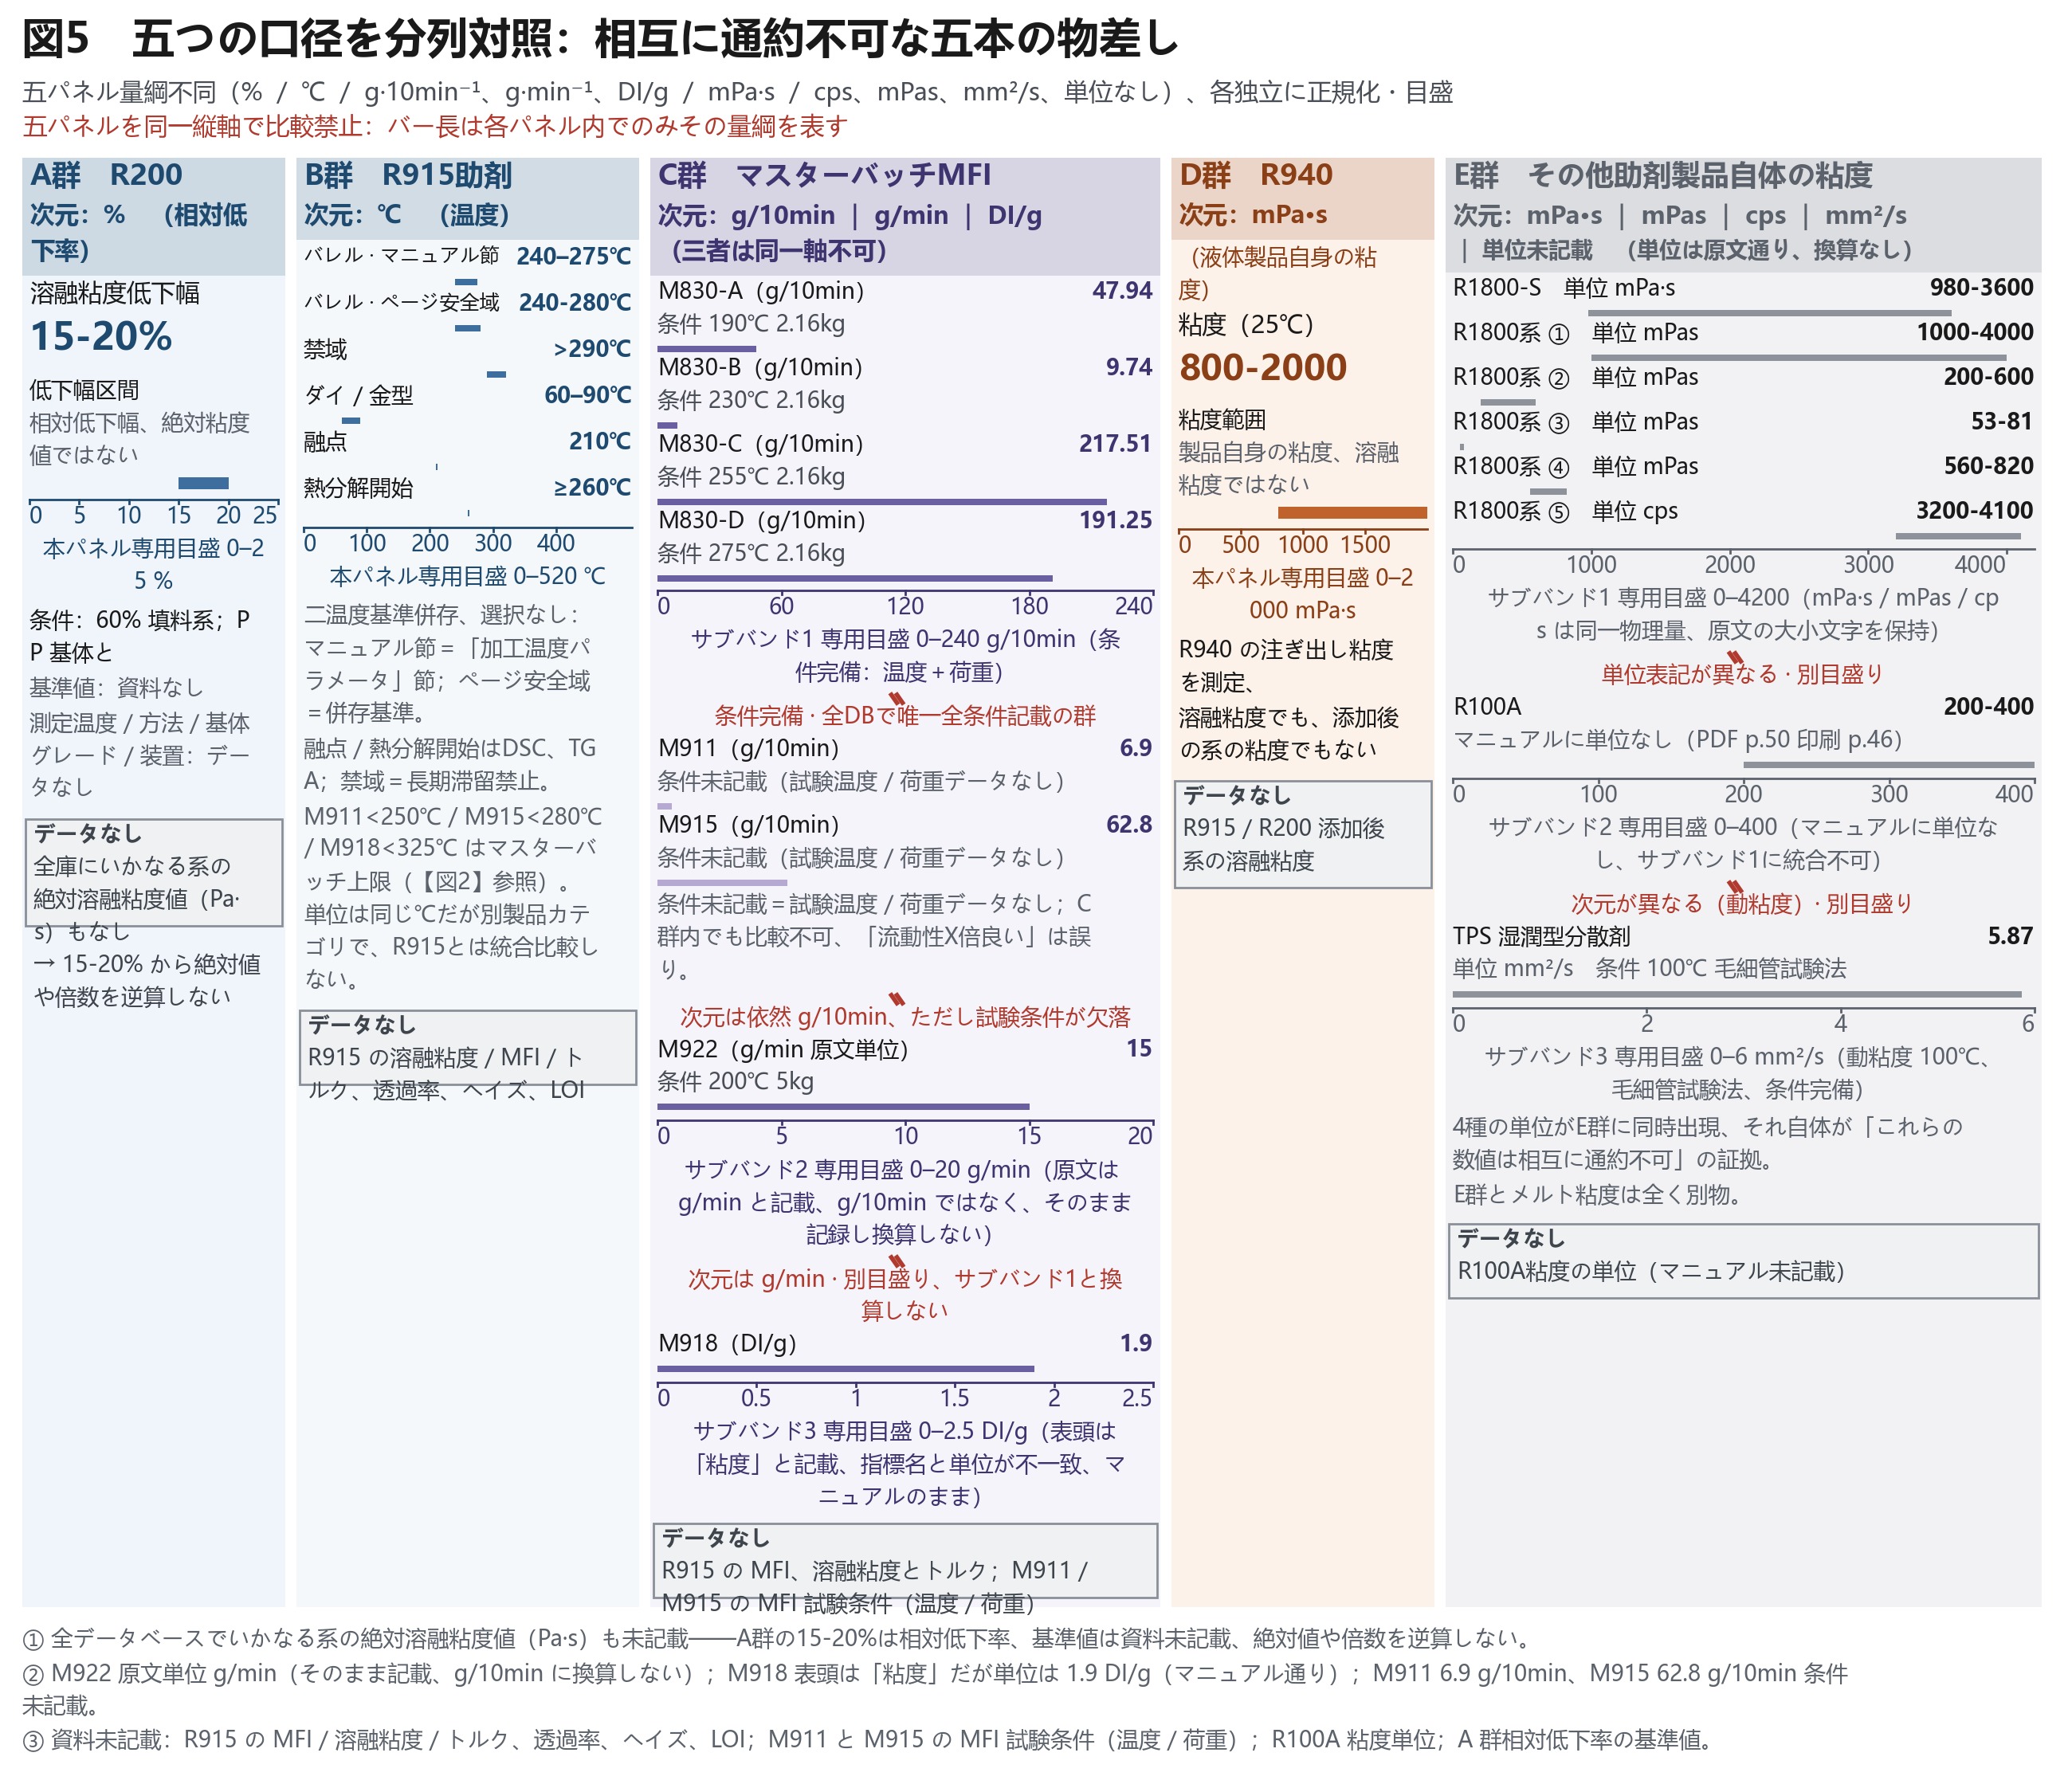
この節は全文の中で最も慎重に読む必要がある部分である。 以下の表は、各型番の指標表に分散している関連データを集約したものである。ただし、まずその構成原理を受け入れる必要がある:5つのグループは曲線上の5点ではなく、相互に換算できない5本の物差しである。
| グループ | 型番 | 指標 | 数値 | 単位 | 基準と条件 |
|---|---|---|---|---|---|
| A | R200 | 溶融粘度低下率 | 15-20% | %(相対低下率) | 60% 充填材系;PP マトリクス;測定温度 / 方法 / グレード / 設備は資料に示されていない |
| B | R915 | 押出 / 射出成形 Sheila 温度 | 240–275℃ | ℃(温度) | manual の「加工温度パラメータ」節 |
| B | R915 | ページの安全加工域 | 240-280℃(禁止域 >290℃) | ℃(温度) | 前の行に併存する2つの基準。選択しない |
| B | R915 | 金型 / die 温度 | 60–90℃ | ℃(温度) | 同上 |
| B | R915 | 融点 / 熱分解開始 | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | メルトフローレート MFI | 6.9 | g/10min(流量) | ⚠️ 試験条件(温度 / 負荷)は資料に記載がない |
| C | M915 | メルトフローレート MFI | 62.8 | g/10min(流量) | ⚠️ 試験条件は資料に記載がない |
| C | M918 | 見出しは「粘度」と記載 | 1.9 | DI/g | ⚠️ 指標名と単位が一致せず、手書の記載どおり(PA6 の相対粘度で慣用される単位は DI であるが、資料には説明がない);加工温度上限 <325℃ |
| C | M922 | メルトフローレート MFI | 15 | g/min(原文の単位) | ⚠️ 原文は g/10min ではなく g/min と記載しており、原単位のまま提示し、換算しない;条件 200℃5kg;分解温度 230℃(TGA 1%)、融点 ≥160℃、密度 1.10 g/cm³ |
| C | M830 シリーズ | メルトフローレート MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min(流量) | ✅ 全資料で条件がすべて記載されている唯一のグループ:A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | 粘度(25℃) | 800-2000 | mPa·s(液体製品自体の値) | 液体助剤自体の粘度であり、溶融粘度でも、R940 を添加した系全体の粘度でもない;引火点(密閉式)>120℃;酸価 ≤15 mgKOH/g;全リン約 10.5% |
| E | R1800-S | 粘度 | 980-3600 | mPa·s(製品自体の値) | 公式製品データ |
| E | R1800 系 | 粘度 | 1000-4000 | mPa·s(製品自体の値) | 公式製品データ |
| E | R1800 系 | 粘度 | 200-600 | mPas(製品自体の値) | 同上 |
| E | R1800 系 | 粘度 | 53-81 | mPas(製品自体の値) | 同上 |
| E | R1800 系 | 粘度 | 560-820 | mpas(製品自体の値) | 同上(公式資料の当該箇所では小文字で、区切り記号なしで記載されているため、そのまま提示) |
| E | R1800 系(別の製品) | 粘度 | 3200-4100 | cps(製品自体の値) | 公式製品データ |
| E | R100A | 粘度 | 200-400 | (manual に単位の記載なし) | 公式製品データ |
| E | Q90 ゴム・プラスチック用親水化剤 | 粘度 | 1000-2800 | mpa.s(原文では小文字) | 製品自体、25℃ |
| E | TPS 湿潤型分散剤 | 運動粘度(100℃) | 5.87 | mm²/s | 毛細管試験法、条件はすべて記載済み |
理解,直ちに把握すべき3つの断絶
断絶1:A グループと C グループは比較できない。 15-20% は相対低下率である(括弧内の条件「60% 充填材系」は本資料の原文に由来するため、削除すると意味から外れる)。一方、6.9 / 62.8 は溶融流量である。一方は「どれだけ低下したか」、もう一方は「どれだけ速く流れるか」を示す。15-20% と MFI の数値を並べて説明することはできない。断絶2:C グループ内でも直接比較できない。 M911 の 6.9 g/10min と M915 の 62.8 g/10min は、いずれも試験条件を伴っていない。資料はこれらを、条件がすべて記載された M830 シリーズと同じ冊子に収録しているため、無意識に大小比較しやすい situation になっている。言えるのは次の1点のみ(方向性的であり、量化的ではない):定性的には M915 の方が流動しやすい。「流動性が X 倍良い」と述べるのは誤りであり、条件が異なるため比率は意味を持たない。対照グループの正しい記載方法は M830 のように、温度と負荷を両方示すこと(47.94 @190℃/2.16kg)。条件を補完するまで、M911 と M915 の2項目は存在確認記録としてのみ使用でき、公式資料は試験条件を示していないため、本稿では推論せず、見積もらず、M830 の基準を代入することもない。
断絶3:D グループと E グループは、溶融粘度とは全く別の概念である。 800-2000 mPa·s は液体助剤自体の流動性の厚さを示し、測定対象は R940 という製品である。R940 を添加した後の溶融度がどれだけ薄くなるかを示すものではない。Directed して「R940 によって溶融粘度が低下した」と書くのは、2つの異なる事象を混同していることになる。E グループ内では mPa·s、mPas、mpas、cps、mm²/s、および「manual に単位の記載なし」という6種類の表記が同時に使用されており、それ自体が「これらの数値は相互に換算できない」ことの証拠となる。(DI/g はこの一覧には含まれない。これは C グループの M918 における表記であり、E グループと混同してはならない。また cps は原文では小文字で記載されている。)
🧯 M915(マスターバッチ)≠ R915(助剤)—— 1文字異なるだけで、全文で最も間違いやすい箇所である。 M915 = 機能マスターバッチ manual に記載の PETG 難燃マスターバッチ。メルトフローレート62.8 g/10min(条件の記載なし)、添加率 6%-10%、加工温度上限 <280℃、比重 1.21 g/cm³。 R915 = 公式難燃剤資料に記載された透明ポ ester系難燃剤(ポリオールリン酸エステル)。融点 210℃、リン含量 18%、水分 ≤0.2%、細度 325 メッシュ ≥98%、ハロゲンは検出されず(IEC 61249-2-21)、Sheila 240–275℃、事前混合 5–8min。 両者は異なる製品カテゴリー(マスターバッチ / 助剤)であり、同一製品の別名ではない。R915 の MFI、絶対溶融粘度、光線透過率とヘイズの point 単位の値、LOI 値については、資料は一切示していない —— M915 の62.8を R915 の裏付けとして用いることは、データの事実関係に虚偽adder参与的である。
単位は相互比較できず、横方向の換算を禁止する
15-20%(60% 充填材系);B グループ R915 240–275℃ と 240-280℃(併存)、60–90℃、210℃、≥260℃;C グループ M911 6.9/M915 62.8(g/10min、条件の記載なし)、M918 1.9 DI/g、M922 15(g/min、200℃5kg)、M830 A/B/C/D 47.94/9.74/217.51/191.25(g/10min、条件はすべて記載済み);D グループ R940 800-2000 mPa·s(25℃);E グループ R1800-S 980-3600 mPa·s ほか9項目 —— 図表形式的建议:5つの並列小パネル(small multiples)を設け、各パネルに独立した縦軸を設け、軸タイトルには完全な単位を記載する(A:相対低下率 %;B:温度 ℃;C:溶融流量 g/10min と g/min;D:液体自体の粘度 mPa·s;E:液体自体の粘度 cps/mPas/mm²/s が混在)。5パネル間には.SettingsCastleMatterの Absolutely [NEITHER] い连线也绝不共用坐标轴,面板之间以明确的断裂符号和「単位は相互比較できず、横方向の換算を禁止する」注记隔开。**7.「資料未提示」チェックリスト:このチェックリストそのものを技術契約書に盛り込むべきである
同次元範囲の交集(% · 3 オブジェクト)
次元 · %横軸 = 次元 %;有色バンド = オブジェクトが到達可能な目標範囲;バンド外の点 = 到達不可能な部分。
- 全系の絶対溶融粘度…
- 「溶融粘度が 15-20…
- 高充填系の粘度上昇…
- 重複セグメント 15–20%
- X軸 同一次元 % ·
- X軸スケールはこの論文の最大値に基づく(15–20 %);論文間で長さを直接比較しないこと。
- 全系の絶対溶融粘度値(Pa·s15–20 %
- 「溶融粘度が 15-20% 低下」の…15–20 %
- 高充填系の粘度上昇倍率15–20 %
チャートデータ(原文のまま)
| オブジェクト | 範囲 |
|---|---|
| 全系の絶対溶融粘度値(Pa·s | 15–20 % |
| 「溶融粘度が 15-20% 低下」の測定温度/方法/マトリックスグレード/設備 | 15–20 % |
| 高充填系の粘度上昇倍率 | 15–20 % |
原語目盛 13–22 %
各項目を個別に確認した結果、以下のすべてについて、公式製品資料、公式サイトの公開製品データ、および既存の公開資料のいずれにも数値の記載はない。自行で推測するより、以下の質問リストを1項目ずつ確認する方が迅速である。
設備と剪断
| 項目 | 状態 |
|---|---|
| 全型番のスクリュー回転数(rpm、加工部) | 資料未提示(唯一の rpm は前処理ミキサーの 1200rpm であり、スクリューではない) |
| 全型番の剪断速度(s⁻¹) | 資料未提示 |
| 「低剪断」の定量化基準(L/D、構造、剪断等級) | 資料未提示 |
| スクリュー構造/組合せの推奨 | 資料未提示 |
| 液体助剤(R200)の計量/送液方法 | 資料未提示(公式サイト R200 ページに明記済み) |
| 二軸式と一軸式の選定比較 | 資料では「塑化能力には大きな差がある」と述べるのみであり、比較データはない |
| 滞留時間 | 資料未提示 |
| 全型番の溶融体圧力/ノズル圧力の数値 | 資料未提示(「ノズル圧力」はパラメータ名として列挙されているのみ) |
粘度と rheology
| 項目 | 状態 |
|---|---|
| 全系の絶対溶融粘度値(Pa·s) | 資料未提示(R200 については 15-20% の相対低下率のみ) |
| 「溶融粘度が 15-20% 低下」の測定温度/方法/マトリックスグレード/設備 | 資料未提示 |
| R915 系の溶融粘度/MFI/トルク | 資料未提示 |
| M911/M915 のメルトフローレートの試験条件(温度/荷重) | 資料未提示(対照群 M830 については、190/230/255/275℃ + 2.16kg と記載) |
| トルク rheology の具体的な数値 | 資料未提示(方法への言及が2か所あるのみで、いずれもハイパー分散剤シリーズ) |
| 高充填系の粘度上昇倍率 | 資料未提示(15-20% から逆算してはならない) |
透明性と難燃性(既存の公開資料に準拠し、本文では原文どおり提示)
本項目についても「資料未提示」である:
R218 の公式資料ページには、物性に関する5項目(密度/融点/化学安定性/外観/包装)と代替比率の記述のみが記載されており、溶融粘度はなく、MFI もなく、加工温度もない。したがって、「相乗剤は加工に影響しない」などの結論を裏づけるためには使用できない —— 資料が支持していないためである。また、R200 と R218 の間について、公式資料では対応関係が示されていないため、本文では対応付けず、両者を関連づけることもない。
締め:数値を聞けない状態を、担当者に確認できる状態へ変える
冒頭の問いに戻る。資料が絶対溶融粘度を示さないのは、この数値が重要でないからではなく、この数値がマトリックスグレード、温度、剪断履歴、設備および試験方法に強く依存するためである。これらの条件から切り離された絶対値を示すと、逆に誤解を招く。「15-20%(60% 充填材系)」のように条件付きの相対値でこそ、当該資料が誠実に記載できる表現となる。
したがって、次回技術資料を受領し、サプライヤーによる次の開発に着手するかどうかを判断する場合には、まず以下の4点を確認する必要がある:
- 絶対溶融粘度の試験条件は何か?(温度/方法/マトリックスグレード/設備)——条件が示されていない場合、数値は比較できない。
- MFI の荷重と温度は何か?——全データベースで条件を網羅しているのは M830 シリーズのみであり(190/230/255/275℃ + 2.16kg)、残る2件には条件が記載されていない。
- 「低剪断」の基準は何か?——L/D、構造および回転数範囲について、「低剪断専用」という定性的表現のみを示し、いずれの項目も省略してはならない。
- 設備側の担当者のパラメータは誰が決めるのか?——資料が示しているのはサービス経路、すなわち供給側の技術担当者が現地に出向いたうえで、受注者側の押出設備に応じて工程パラメータを確定することである。根拠のない回転数を求めるのではなく、これを技術契約書に明記する方が合理的である。最後に注意:本稿の検証結果にも適用範囲の制限がある。対象は本資料で公開されている部分のみであり、未提示の部分はすべて上記のチェックリストに留めている。業界経験値によって補完することはせず、後続版で追記されるかどうかも予測しない。
検証可能な条件を求め、検証できない事項についてはサービス条件を明確にする —— これは、当該資料が提示できる最も誠実な技術協力の方法である。
本稿の数値、単位および記載範囲は公式資料の原文に従い、換算、単位換算および型番間の転用は行っていない。公式資料に記載がない事項はすべて「資料未提示」と明記し、業界経験値で補完していない。
記事アクション
この記事が役に立ったら、印を残してください — いいね数はバックオフィス admin.kj9896.com から取得します。接続できない場合はボタンが無効になり、数は「—」と表示されます。架空の数字は表示しません。
リンク:https://kj9896.com/ja/news/flame-retardant-melt-viscosity-processing-window
関連記事
この記事で言及されている製品
- R200R200 水酸化マグネシウム・水酸化アルミニウム用有機リンカップリング型ハイパー分散剤 R200
- R915R915 PET/PETG専用透明ハロゲンフリー難燃剤 R915
- R1800-SR1800-S ゴム・プラスチック用ハイパー分散剤 R1800-S
- R100R100 充填マスターバッチ用カップリング型ハイパー分散剤 R100
- R100AR100A 多機能充填材活性化剤 R100A
- TPSTPS アルキルエステル系湿潤型分散剤 TPS
- R912BR912B PET用ハロゲンフリー難燃剤 R912B
- R940R940 不飽和アクリレート・ポリウレタン反応型難燃剤 R940
- R218R218 難燃助剤 R218
- Q90Q90 プラスチック内部添加型親水化剤 Q90
続けて読む
その他の会社情報や製品アップデートはニュース一覧にあります。