
技術解説 · 2026年10月11日
難燃等級は表だけでは判定できない: 添加量・厚さを含めUL94を検証
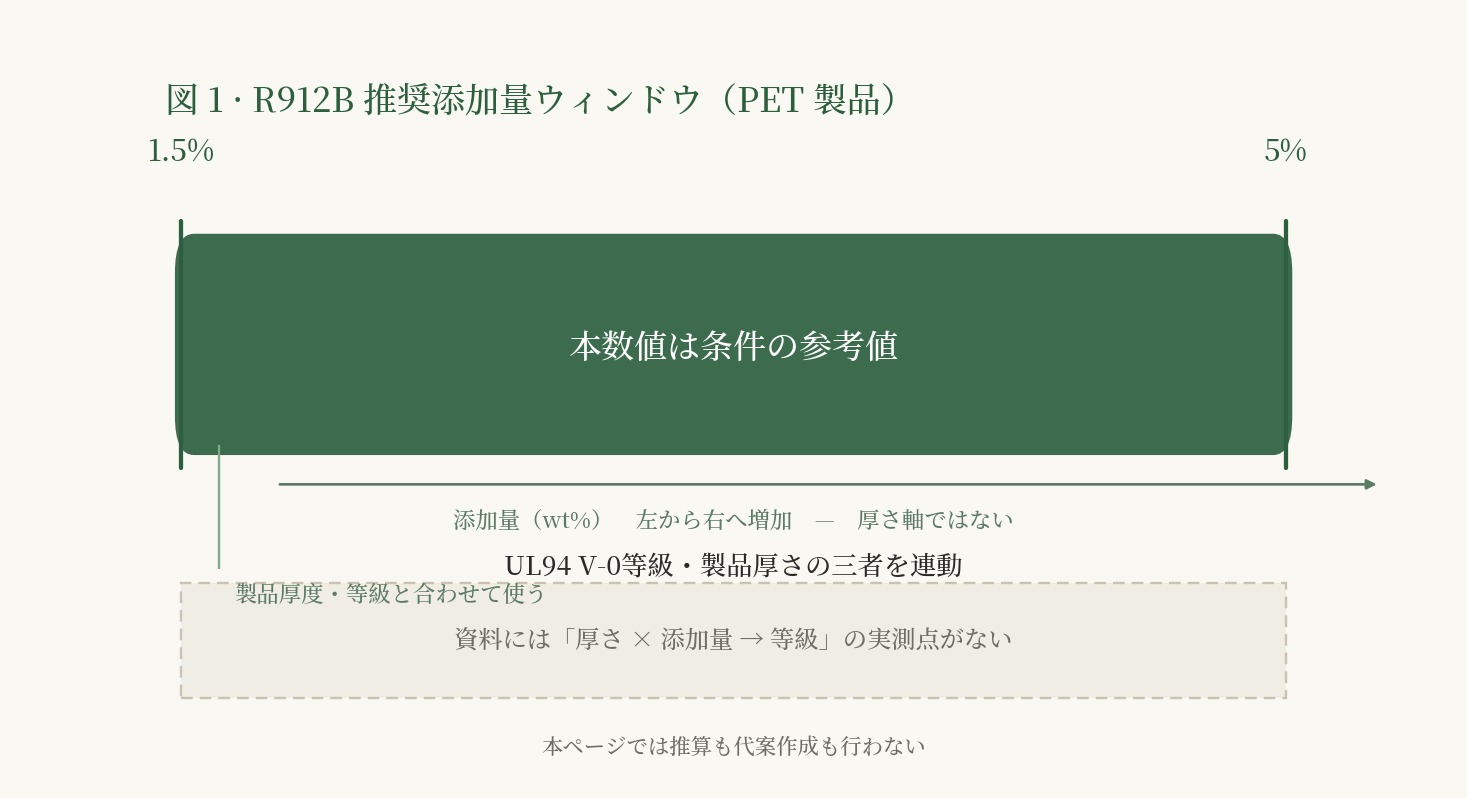
R912 Bの資料は、推奨添加量区間1.5%–5%と推奨加工温度230–280℃を示す.ただし、いずれも「結論」ではなく「前提」であり、難燃等級は添加量、製品厚度、基材によって決まる.本稿は資料原文に従い、各観察軸を説明しつつ、資料が「厚度 × 添加量 → 等級」の実測点を明示しない理由を検討する.
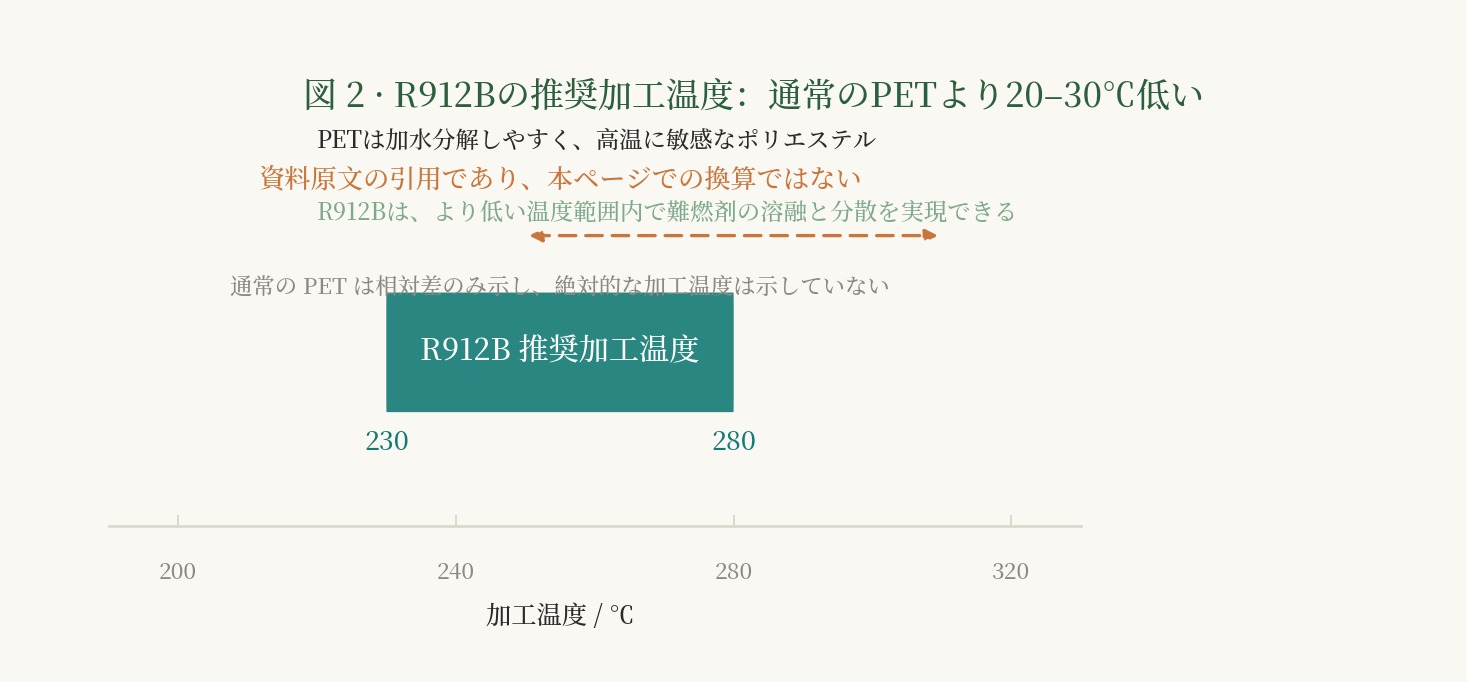
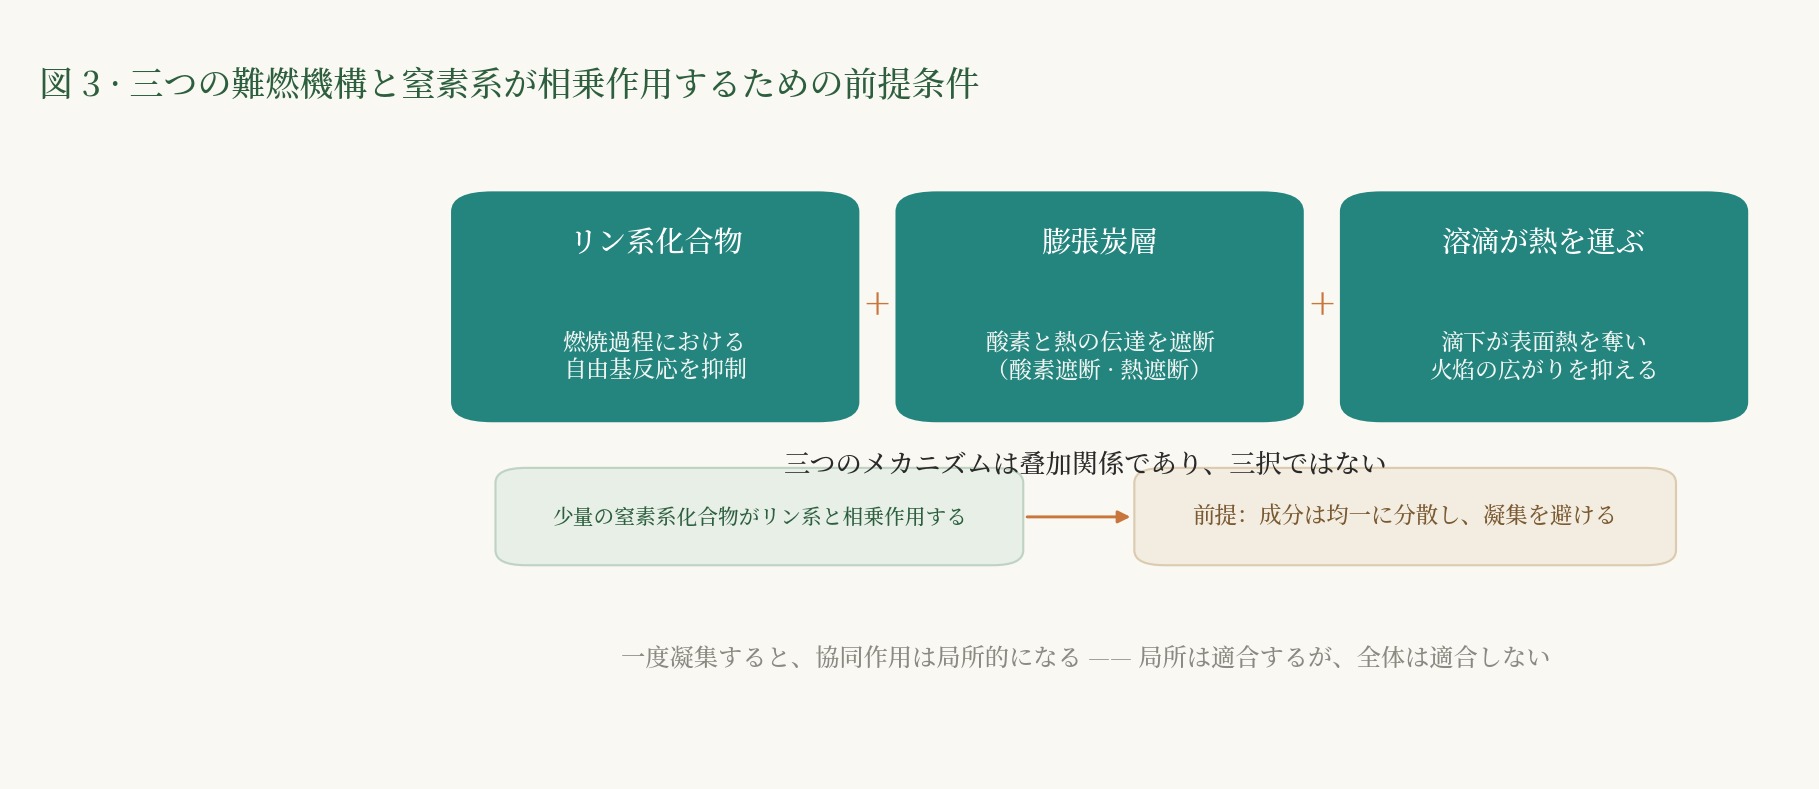
難燃等級は表を引くだけでは分からない:添加量、製品厚、UL94の3つの変数を併せて論じなければならない 難燃剤メーカーが推奨添加量の範囲を示し、ラボはその範囲に従って試料を調製する。 試験報告書にはV-2と記載された。 PET製品の難燃等級に応じて、推奨添加量は1. 5%-5%です(具体的な最適比率は小試料試験によって決定できます) および: 添加量が1. 5%-5%の場合、PET大白をUL94 V-0級の難燃基準に適合させることができます(製品厚ごとに調整) この二つの文を併せて読むと、三つのことが分かる: 変数一:添加量。 1. 5%–5%は区間であり、マニュアルには区間内のいかなる単一の推奨値も示されていない。 この区間内の各点に対応する実際の等級は、ほかの二つの変数によって決まるからである。 変数二:製品厚。 「製品厚ごとに調整」という八文字は、この文全体の限定条件である。 UL94 の試験自体は、試験片の厚さごとに等級を区分して付与する —— 同じ処方でも、厚手の試験片と薄手の試験片では、 火炎がマーク距離まで延焼した際の燃焼挙動は異なります。 製品厚を度外視して難燃等級を語るのは、条件を度外視して結論を語るのと同じです。 三つ目の変数:基材。 R912B のデータシートには、「適用基材は PET 単一基材である(データシートでは PETG / TPU / PE / PP への外挿は行っていない)」と明記されています。 マニュアルの【適用範囲】には、PET 繊維(難燃性服装用生地、カーテン用繊維、工業用フィルター材)が項目ごとに示されています。 および PET 薄膜(難燃包装フィルム、電気絶縁フィルム)。 これは保守的ではなく、誠実な境界の明示です—— 難燃メカニズムは樹脂との相性および分解挙動と強く相関しているため、異なる基材にまたがる結論を類比によって導くことはできません。 二、なぜ「2%を添加すると不合格」と「5%を添加しても必ず合格とは限らない」が同時に起こり得るのか 三つの変数を実際の生産現場に当てはめると、矛盾する箇所がはっきり現れます: - 厚さが薄くなると、必要な添加量を増やす必要があります。 薄片は放熱が速く、炎が自力で持続しにくくなりますが、助剤の分布均一性に対する要求はより高くなります; マニュアルはPEの薄い製品を説明する際にも同じ判断を示しています——「厚さが薄いほど、添加量を適度に増やすべきです」。 - 添加量が多くなると、加工側の問題が生じます。 助剤が一定の割合を超えると、溶融体の粘度が上昇し、 分散が難しくなり、逆に製品の力学特性や外観に影響を及ぼす可能性があります。 - 等級は判定結果であり、配合の説明ではありません。 「UL94 V-0」という結論が得られたとき、 実際にそれを決定するのは、「どの程度の厚さの試験片か + どれだけの添加量か + どのような母材か」という三つの条件が同時に成立することです。 したがって、仕入先に「V-0に適合する添加量」を求めるという質問自体が成り立ちません—— 正しい質問は:「どの程度の厚さの製品か、どの難燃等級か、添加量の範囲はどう指定するか? 」## 三、R912Bの加工上の特殊性:加工温度が通常のPETより20–30℃低い これは、锎锔の別シリーズで使用するPET用難燃剤R915とは加工ウィンドウが明らかに異なるため、単独で述べる価値がある。 R912Bの資料に記載されている推奨加工温度は、次のとおりである: > 230℃-280℃(通常のPET加工温度より20-30℃低い) 20–30℃の低下は何を意味するのか。 PETは加水分解されやすく、高温に敏感な代表的なポリエステルであり、加工温度がわずかに高くなるほど、 分子鎖の切断と加水分解劣化のリスクがわずかに大きくなり、粘度が低下し、製品の強度が損なわれる。 より低い温度ウィンドウ内で難燃剤の溶融と分散を実現できること自体が、PET加工への親和性の高さに直接寄与する。 また、資料によれば、R912BはPET樹脂との相溶性が非常に高く、ブルームしにくく、引張強度および衝撃強度への影響が小さい。 耐熱性および耐化学性を維持する。 これらの指摘は、低温ウィンドウの二つの側面にほかならない―― 助剤は基材を損なってはならず、工場に装置温度を引き上げさせることを強制してはならない。 四、三つのメカニズムと、なぜさらに分散助剤が必要なのか ハンドブックは R912B の作用を三つに分け、次のように逐語で引用している: リン系化合物が燃焼過程における自由基反応を抑制する――化学動力学の観点から連鎖反応を断ち切る 発泡炭層(酸素と熱の遮断)――燃焼中に発泡炭層を形成し、酸素と熱の伝達を遮断する 溶滴による熱の搬出(火焰の蔓延抑制)――滴下が表面の熱を運び去り、「火焰の蔓延を有效に抑制し、滴下を促進する」 この三つは作用が重なる関係にあり、三つから一つを選ぶものではない。 エンジニアにとって、実際の意味は次のとおりである: この三つが同時に働く場合、系の難燃性能を単一の指標で要約すべきではありません。 ある方向だけを最適化する場合(たとえば、添加量の変更だけで分散状况を変えない)、残り二つにも悪影響が及ぶ可能性があります。 ブリッジングについても、資料には明確な記述があります。 > 少量の窒素系化合物とリン系化合物が相乗作用し、難燃効率を高め、添加量を削減します; > 非イオン型分散助剤が成分の均一分散を確保し、凝集を防止します。 後半の一文は見落とされがちです。 窒素系とリン系が相乗作用を示すには、まず両者が樹脂内で均一に分散している必要があります。 一度凝集すると、相乗作用は局所的な現象になってしまう――局所では基準を満たしても、全体では基準を満たしません。 R912Bの資料に「分散」という要件が示されるのは、難燃性について単に説明しているわけではないからです。 五、資料に示されていないこと(この節も同様に重要) エンジニアリング上の判断で最も危険なのは、「わからない」ことではなく、「自分は知っている」と信じていることです。 以下の各項目について、R912Bの資料には明示的な記載がありません。 本稿では事実どおりに列挙し、推測は行いません: ① 添加量の分母の基準が記載されていません。 「1. 5%–5%」の分母はPET樹脂の質量に対するものですか、それとも配合体系全体の質量に対するものですか? 資料にはその基準が記載されていません。 基準が異なれば、同じパーセンテージでも実際の投入質量は同じになりません。 サプライヤーに確認するまで、この範囲を工程配合表にそのまま転記することは推奨しません。 ② 製品厚 × 添加量 → 等級の実測点が示されていません。 資料には、「ある製品厚で、ある添加量を用いるとV-0を達成できる」 という対応データが示されていません。 そのため、本文では換算表を一切示しません —— マニュアルからこの表を逆算できるとする主張は、すべて推測で作成されたものです。 ③ 物理化学指標表は添付されていない。 外観、密度、水分、粒径/細度、有効含量などは、本型番のページには記載されていない。 資料には「資料の補完を待っており、このページでは同一系の型番の数値を代入しない」と明確に記されている。 同一シリーズの数値をそのまま適用することはできない。 これは、锎锔全体の製品資料システムにおける姿勢と一致している。 ## 六、一線のエンジニア向けの実施チェックリスト 1. 正しい質問をする:供給者に添加量の範囲を尋ねる際は、同時に製品厚と目標難燃等級を明示する。 2. 基材の適用範囲を守る:R912Bの資料が対象とするのはPETのみである。 PETG、TPU、PE、PPの難燃要件については、それぞれの型番を別途問い合わせること。 3. 加工温度はまず下限側で試験する:資料の加工温度範囲は230–280℃で、通常のPETより20–30℃低い。 まず低温側で加工性と分散性を検証し、その後で高温側へ範囲を広げることを検討する。 4. 小規模なサンプル試験を先に:マニュアルの原文は「具体的には、小規模なサンプル試験によって最適比率を確定できる」としている—— 範囲は出発点であり、終点ではない。 5. 分散を省略してはならない:資料は「非イオン型分散助剤が成分の均一な分散を保証し、凝集を防ぐ」という内容を、機序の段落に記載している。 窒素系との協調効果は、この前提に依存している。 6. 分母を確認すべき:資料には記載がない。 経験に基づいて安易に仮定してはならない。 ## 結語 難燃等級は表を引いて得られる結論ではなく、添加量、製品厚、基材の三者が同時に条件付けられて決まる結果である。 锎锔 R912B の資料は、このことをかなり明確に示している:1. 5%–5% の範囲、UL94 V-0 の目標、 230–280℃の加工ウィンドウ、および「具体的には製品厚に応じて調整する」という限定条件—— それは、利用者に何らの条件も省略していない。 本文も同様に省略はしない。 資料に明記されていない分母の口径、提示されていない実測点、添付されていない理化学指標表、 それらはすべて上記のとおりに記載している。 技術的な判断は異なっていても、事実の境界は明確でなければならない。 --- データ根拠:锎锔製品マニュアルおよび公式製品データ。 本文で扱う添加量の範囲、加工温度ウィンドウ、適用基材、作用機序に関する記述はすべて R912B の資料原文に基づく; 資料に記載のない項目は本文中に明記しており、本ページでは同系統モデルの数値で代用せず、推算も行わない。 本文中の数値は資料に記載された範囲であり、 特定の配合の実測結果を示すものではありません。
記事アクション
この記事が役に立ったら、印を残してください — いいね数はバックオフィス admin.kj9896.com から取得します。接続できない場合はボタンが無効になり、数は「—」と表示されます。架空の数字は表示しません。
リンク:https://kj9896.com/ja/news/r912b-flame-retardant-grade-triangle
関連記事
続けて読む
その他の会社情報や製品アップデートはニュース一覧にあります。