
Technique expliquée · 4 octobre 2026
Ajout de blanc ≠ blancheur supérieure : critères d’interprétation du pouvoir masquant, de la force colorante et de la dispersibilité
Lorsque la blancheur n’augmente pas après un ajout de blanc, cela ne signifie pas que le produit a été mal ajouté : les pouvoirs masquants, les forces colorantes et les dispersibilités sont mesurés et interprétés selon des règles distinctes. Le présent article distingue 3 voies expérimentales et leurs critères deDétermination reproductibles à partir du texte original des manuels. À partir de 21 mesures expérimentales réalisées avec le dioxyde de titane traité au R1800-SK, il montre que la clarté, la blancheur TAPPI et l’jaunissement ne évoluent plus de manière synchrone après 1.6%. Il présente également 12 idées fausses courantes, 2 précautions relatives à l’exploitation des données et une liste distinctant les éléments vérifiables des éléments non vérifiables.
- 01Anti-agglomération
- 02Taux de distribution
- 03Équilibre de lubrification
Déplacé depuis le corps du textePremier tableau de données de cet article (cité tel quel)
| Terme | Occurrences dans Hyperdispersant Series | Occurrences dans Functional Additives | Utilisation |
|---|---|---|---|
| Pouvoir masquant | 22 | 22 | Nom d’indicateur, utilisable |
| Force colorante | 8 | 8 | Nom d’indicateur, utilisable |
| Taux de coloration | 2 | 2 | ⚠️ Apparaît uniquement dans les entrées R1800-SH et R6800 ; ne constitue pas un terme d’indicateur autonome et doit être cité avec le modèle correspondant |
| Dispersibilité | 62 | 75 | Description d’une capacité ; le terme « dispersibilité » du présent article désigne toujours ce concept |
| Degré de dispersion | 9 | 9 | Classification des tableaux de propriétés physico-chimiques |
| Taux de distribution | 0 | 1 | ⚠️ Figure dans l’intitulé du mécanisme « améliorer le taux de distribution du pigment de charge dans la résine » ; il s’agit d’une formulation mécanistique et non d’un indicateur |
Après ajout d’un masterbatch blanc, d’un masterbatch de charge blanche ou d’un masterbatch liquide, les données relatives au pouvoir masquant augmentent et la surface paraît plus brillante. Toutefois, les clients indiquent qu’« elle n’est pas plus blanche ». Dans ce cas, 2 erreurs sont particulièrement courantes : continuer à augmenter le dosage ou remplacer le dispersant par celui d’un autre fabricant. Les 2 approaches ne sont pas étayées par les données. La présente approche ne couvre que 2 familles de systèmes : les masterbatches blancs et les masterbatches liquides. Pour les masterbatches noirs, la blackness est utilisée comme caractéristique ; le texte original ne fournit pas de règle de conversion entre supports ni entre concentrations de couleur. Aucune extrapolation n’est donc effectuée.
Les 2 documents cités dans le présent article sont les manuels officiels Hyperdispersant Series et Functional Additives, dénommés ci-après « manuel des hyperdispersants » et « manuel des additifs fonctionnels ». Les 2 manuels sont mot pour mot identiques dans les paragraphs cités et peuvent être utilisés comme documents de secours mutuels. Pour tout élément non traité dans les manuels, la mention « le texte original ne fournit pas cette information » est employée ; aucune hypothèse ni complements n’est ajoutés.
Le premier examen porte sur une série de mesures issues d’une même expérience. Le dioxyde de titane traité au R1800-SK, hyperdispersant, a été étudié à conditions constantes de PH=6.8 et 70℃, avec un dosage de 0 à 2.0% :
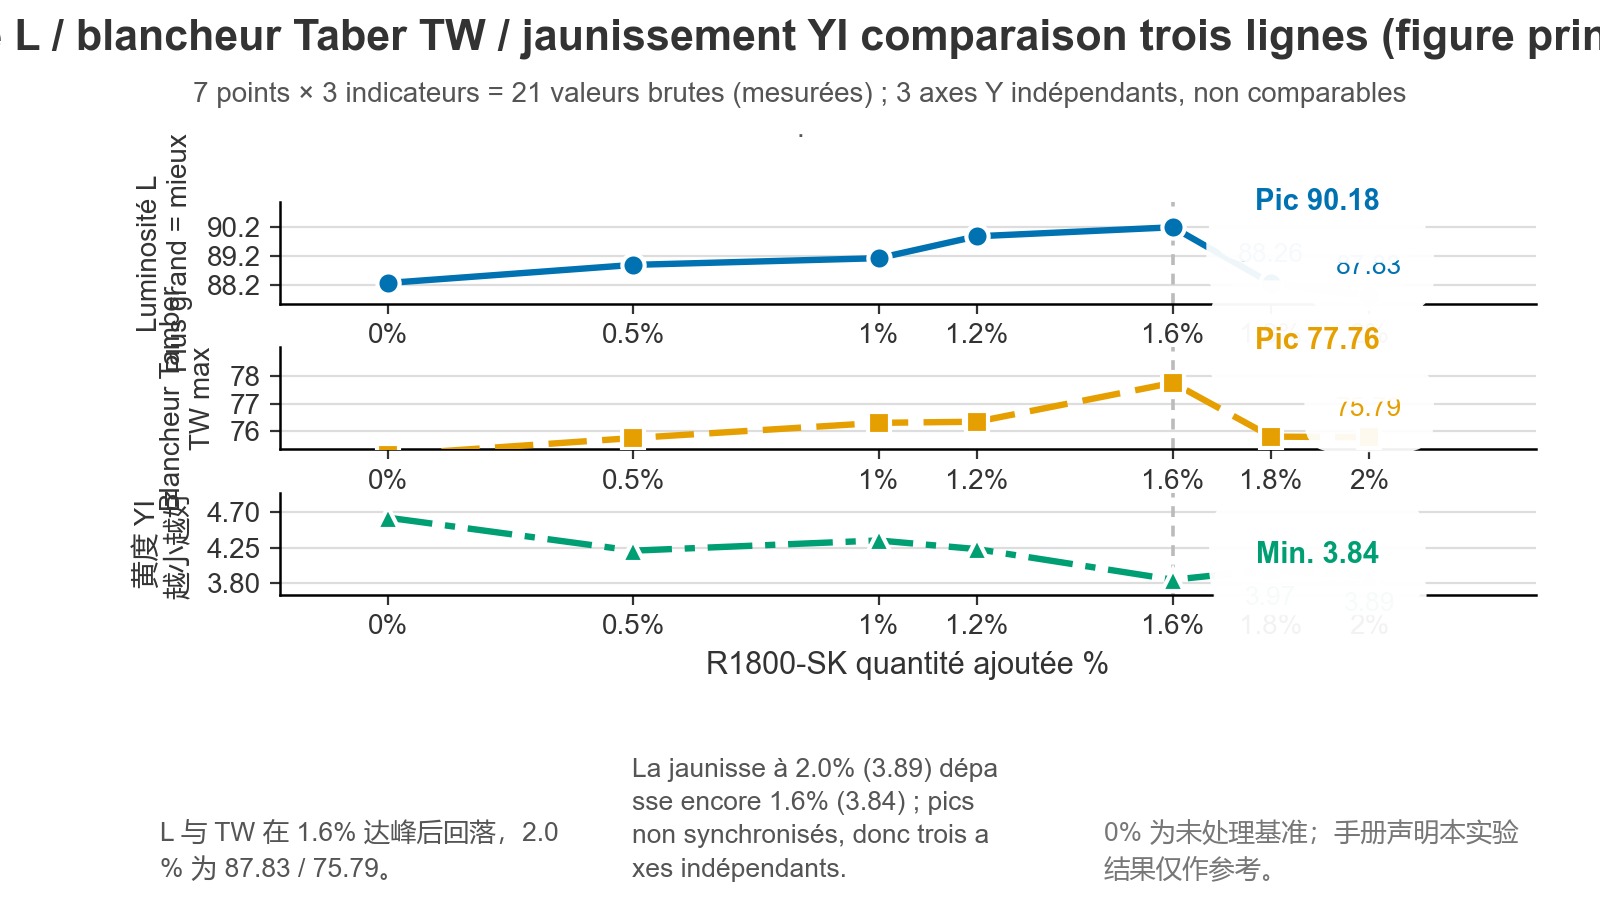
À 1.6%, les 3 paramètres atteignent simultanément leurs valeurs optimales dans la série expérimentale. Au-delà, L et TW diminuent continuellement, tandis que YI augmente à 1.8% pour atteindre 3,97, puis atteint 3.89 à 2.0%, soit une valeur toujours supérieure à 3.84 à 1.6%. Après 1.6%, les 3 courbes cessent d’évoluer de manière synchrone. Il s’agit de données expérimentales démontrant qu’« ajouter davantage de blanc n’améliore pas l’ensemble des propriétés » ; aucune extrapolation n’est nécessaire. Toutefois, ce « point optimal » n’est valable que pour leUn ensemble de conditions suivant : PH=6.8, 70℃ et intervalle expérimental de 0.3%–2%. Les manuels ne fournissent pas de valeurs de réplication pour d’autres températures, d’autres valeurs de PH ou d’autres systèmes de support.
Le second examen porte sur les masterbatches liquides. Pour le R900A (base destinée aux masterbatches liquides), le document source indique : « Le pouvoir dispersant du masterbatch liquide est excellent ; par rapport à la poudre colorante et au masterbatch de couleur, le masterbatch liquide présente une intensité colorante et un pouvoir masquant supérieurs, et les articles en plastique produits présentent une brillance supérieure ». Il précise également : « Le masterbatch liquide permet d’éliminer efficacement les points de couleur et les taches à la surface des articles finis ».
Il convient de noter que ce passage ne comporte pas le terme « blanc ». Les manuels n’affirment pas que le masterbatch liquide permet d’obtenir une blancheur supérieure. L’entrée correspondant au R900A ne contient aucune donnée de blancheur, de clarté, de jaunissement ou de densité optique. L’affirmation des clients selon laquelle « l’ajout de masterbatch liquide rend le produit plus blanc » n’est étayée par aucune donnée du document. Les advantages attribués au masterbatch liquide sont une réduction des tachetures, une meilleure uniformité, un pouvoir masquant et une force colorante supérieurs, ainsi qu’une brillance plus élevée ; ils ne reposent pas sur une blancheur supérieure.
Ainsi, le principe « ajout de blanc ≠ blancheur supérieure » n’est pas une formule publicitaire, mais se déduit directement des 3 courbes. Pour l’expliquer clairement, il convient d’abord de distinguer les modes de mesure et les sens d’interprétation des 3 indicateurs. Tous les chiffres, unités et citations du présent article proviennent exclusivement des 2 manuels officiels susmentionnés et de la couche de données du site officiel ; chacun peut être vérifié. Lorsque les manuels ne fournissent pas une information, celle-ci est expressément signalée comme non fournie.
Trois indicateurs, trois méthodes de mesure distinctes
1.1 Pouvoir masquant : mesure d’un film, lecture de la densité optique, valeurPlus haut, plus haut
La définition est reproduite mot pour mot :
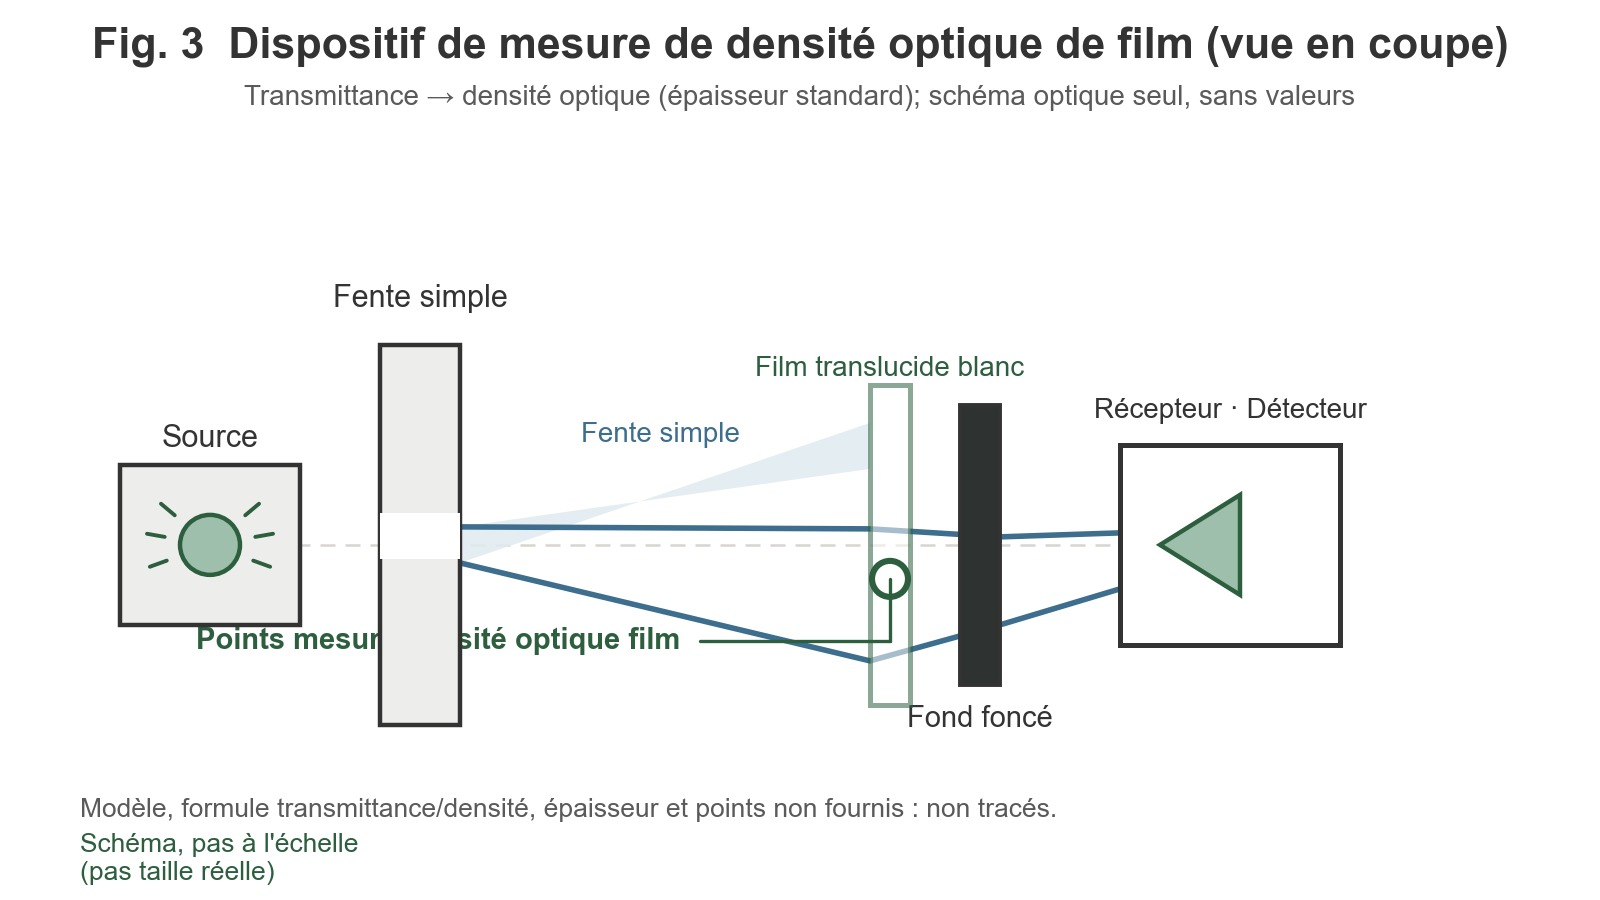
« Le pouvoir masquant désigne la capacité d’un pigment à masquer la couleur du fond de l’objet coloré. Un masterbatch est fabriqué à partir de dioxyde de titane prétraité avec différentes teneurs en hyperdispersant, puis le film est extrudé par soufflage et la transmittance du film est convertie en valeur de densité optique correspondant à une épaisseur de film standard (0.02mm) (ci-après dénommée valeur de densité optique). Plus la valeur de densité optique est élevée, plus le pouvoir masquant est élevé. » — Source : section « Définition du pouvoir masquant » des manuels Hyperdispersant Series et Functional Additives, identiques mot pour mot.
Les 3 critères de jugement reproductibles sont les suivants :
Les manuels indiquent les facteurs d’influence suivants :
« Le niveau de dispersion du pigment est le principal facteur influençant le pouvoir masquant. Plus le pigment est dispersé uniformément et plus ses particules sont fines, plus la valeur de densité optique est élevée ; inversement, elle est plus faible. » — Source : section « Facteurs influençant le pouvoir masquant » des 2 manuels.
2 points requièrent une attention particulière : la liste des instruments mentionne un spectrophotomètre photoélectrique, mais le modèle n’est pas indiqué ; la formule de conversion de la transmittance en valeur de densité optique n’est pas fournie. Le texte source ne fournit pas non plus l’expression dimensionnelle de la valeur de densité optique (les manuels mentionnent uniquement une « valeur de densité optique, ci-après dénommée valeur de densité optique »).
1.2 Force colorante : mesure d’éprouvettes, lecture de TW / L / YI ; le jaunissement évolue en sens inverse
La définition est reproduite mot pour mot :
« La force colorante désigne la capacité d’un pigment à colorer. La force colorante du dioxyde de titane dans les plastiques peut être caractérisée par la blancheur : plus la blancheur est élevée, plus la force colorante du dioxyde de titane est élevée. Des masterbatches blancs sont fabriqués avec différents pigments prétraités, puis des éprouvettes sont préparées et leur blancheur — sur la base de la blancheur TAPPI TW —, leur clarté (L), leur jaunissement (YI) et leurs autres valeurs sont mesurés à l’aide d’un colorimètre. » — Source : section « Définition de la force colorante » des manuels Hyperdispersant Series et Functional Additives, identiques mot pour mot.
Le critère de jugement reproductible est le suivant :
- Paramètre mesuré : les valeurs lues au colorimètre après préparation des éprouvettes, et non un film. Le document source ne fournit ni le support de l’éprouvette, ni son épaisseur, ni les conditions de préparation ; les valeurs ci-dessous ne peuvent donc être comparées horizontalement qu’au sein d’une même série d’éprouvettes
- Paramètres de caractérisation : blancheur TAPPI TW (valeur de référence), clarté L et jaunissement YI
- Sens d’interprétation : plus la blancheur est élevée, plus la force colorante est élevée (corrélation positive) ; plus le jaunissement est faible, meilleur est le résultat — les manuels indiquent : « Le jaunissement indique le degré de jaunissement de l’échantillon ; pour un masterbatch blanc, plus le jaunissement est faible, meilleur est le résultat »
Une définition parallèle est fournie pour les systèmes noirs, à titre de comparaison. Elle ne doit pas être intégrée aux calculs relatifs aux systèmes blancs :
« La force colorante désigne la capacité d’un pigment à colorer. La force colorante du noir de carbone dans les plastiques peut être caractérisée par la blackness : plus la blackness est élevée, plus la force colorante du noir de carbone est élevée. » — Source : section « Force colorante du noir de carbone » des 2 manuels.
La phrase relative aux facteurs d#line influence constitue la référence la plus directe des manuels à l’affirmation « ajout de blanc n’est pas égal à blancheur supérieure » :
« La force colorante du pigment dépend principalement des propriétés intrinsèques du pigment, mais elle est également influencée par sa dispersion, qui est principalement caractérisée par la clarté de l’échantillon et sa blancheur. » — Source : section « Facteurs influençant la force colorante » des 2 manuels.
Le facteur principal est la nature du pigment ; la dispersion ne intervient que comme facteur d’influence complémentaire. De même, les normes d’essai applicables à TW / L / YI ne sont pas fournies. Les manuels indiquent uniquement un colorimètre et ne mentionnent aucune norme, telle que GB/T. En l’absence de norme et de données de répétabilité, les valeurs absolues de ces 3 paramètres ne peuvent généralement pas être comparées directement entre fabricants ou instruments. Le présent article se limite donc à une interprétation relative au sein d’une même série.
1.3 Dispersibilité / degré de dispersion : observation microscopique et distribution granulométrique
La définition est reproduite mot pour mot :
« La dispersibilité désigne la capacité du pigment à se disperser dans le milieu de coloration. Les méthodes de caractérisation et d’évaluation qualitative de la dispersibilité comprennent l’observation et la photographie au microscope à contraste de phase ou au microscope électronique ; la méthode quantitative consiste à mesurer la distribution granulométrique. » — Source : section « Définition de la dispersibilité » des manuels Hyperdispersant Series et Functional Additives, identiques mot pour mot.
L’évaluation repose sur 2 voies : méthode qualitative = observation et photographie au microscope à contraste de phase ou au microscope électronique ; méthode quantitative = mesure de la distribution granulométrique. Les manuels ne fournissent pas de méthode de notation chiffrée de la dispersibilité — seules ces 2 voies sont indiquées, sans échelle de notation ni seuil. Chaque voie présente ses propres conditions préalables : l’observation microscopique dépend du grossissement et de l’interpréteur, tandis que la distribution granulométrique dépend de l’instrument et de la méthode statistique. Ces conditions précises ne sont pas fournies par le document source. L’amélioration de la dispersibilité peut donc être évaluée uniquement par orientation, sans attribution d’une valeur numérique.
La comparaison qualitative réalisée dans les manuels est reproduite mot pour mot :
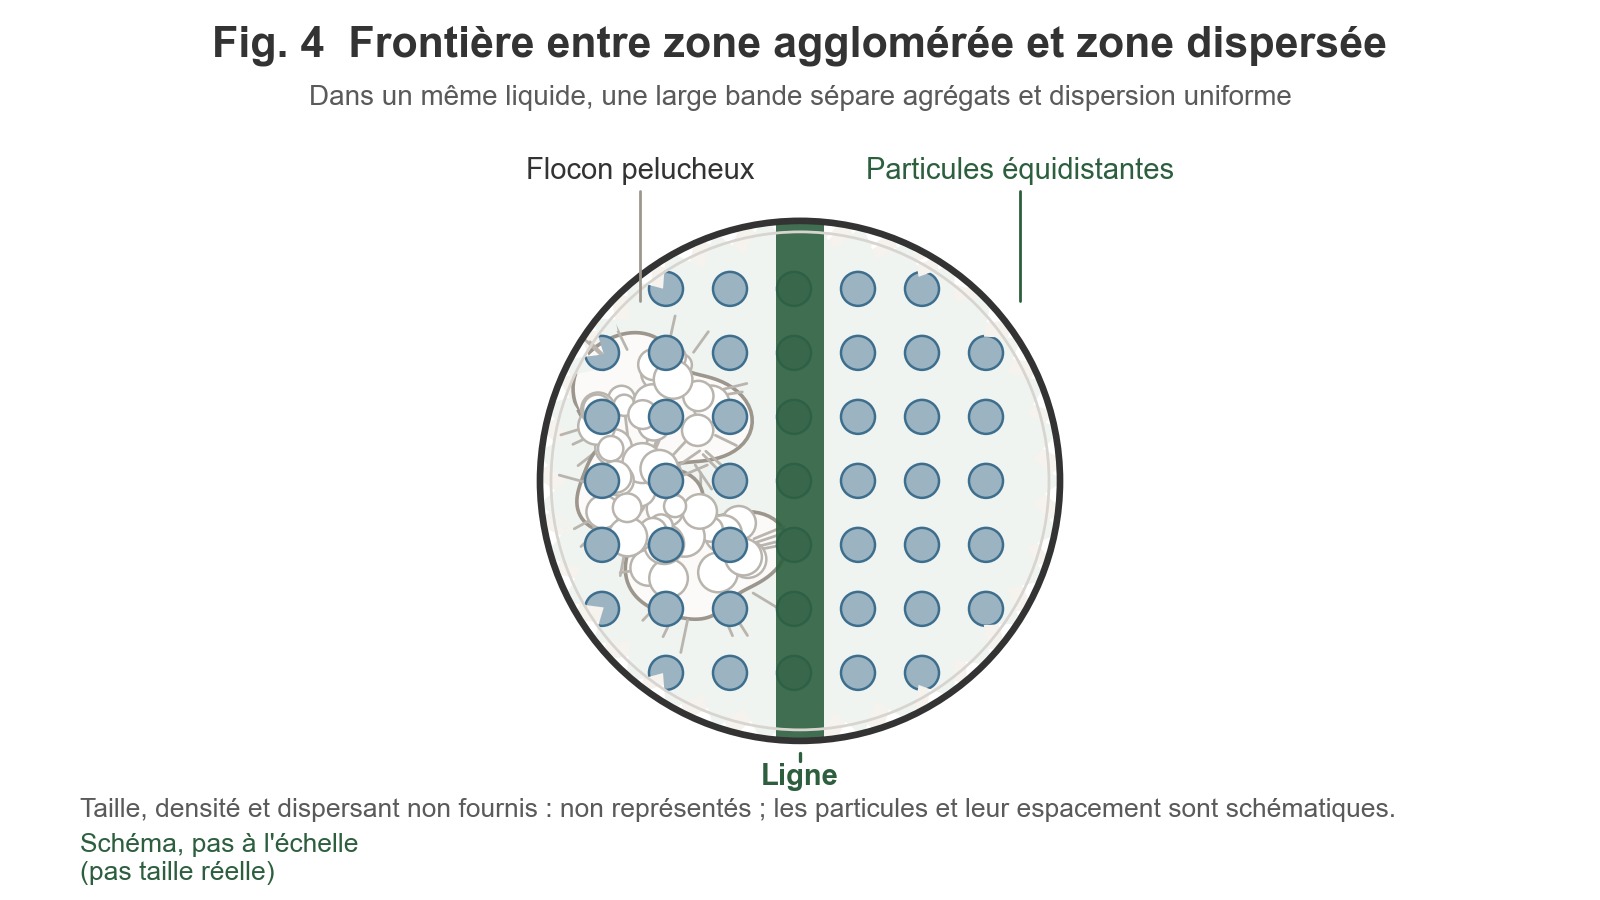
« La figure A montre le dioxyde de titane traité en surface dans les conditions suivantes : dosage de R1800-SK, hyperdispersant, de 1.6%, pH=6.8 et éthanol à 70℃ à 2%. B montre le dioxyde de titane non traité. On peut constater que la dispersion de A est plus uniforme et que les particules de dioxyde de titane sont plus fines ; dans B, les particules de dioxyde de titane présentent une agglomération sévère. Le traitement du dioxyde de titane au R1800-SK, hyperdispersant, améliore donc sensiblement sa dispersibilité. » — Source : section consacrée à l’expérimentation spécifique au R1800-SK dans les 2 manuels (comparaison microscopique).
⚠️ Dans l’extrait ci-dessus, « non traité » est écrit « post-traitement » dans le manuel source ; le terme, qui devrait être « non », est reproduit sans modification. Dans la couche de données, la formulation équivalente est : « toutes supérieures aux valeurs correspondantes du pigment ayant subi une Prétraitement final » ; là encore, le texte d’origine est reproduit à l’identique.
1.4 Un terme doit être clarifié préalablement
Le terme employé dans le langage courant de l’industrie n’apparaît pas dans les 2 manuels officiels — il s’agit du « taux de dispersion ». Le document source emploie 2 termes originaux :
Le présent article emploie exclusivement les termes originaux du document. Le terme courant écarté, « taux de dispersion », apparaît uniquement dans cette section comme citation négative et n’est utilisé comme indicateur dans aucune partie du présent article.
Le « degré de dispersion » est une notion distincte. Il correspond à un niveau de classification dans les tableaux de propriétés physico-chimiques : les tableaux de [Propriétés physico-chimiques] des modèles R1800-S / R1800-SK / R1800-SH indiquent tous « degré de dispersion : III », et celui du R188 (revêtement aqueux) indique « degré de dispersion : ‖ ». Les manuels ne définissent jamais la méthode de classification du « degré de dispersion » — le texte source ne fournit ni la signification de III et de ‖, ni la granulométrie correspondant aux différents niveaux.
Le seul test de degré de dispersion pour lequel les manuels fournissent un algorithme quantitatif complet est celui du degré de dispersion dans l’eau (système à base de dioxyde de titane ; mesure du rapport des concentrations de la suspension avant et après sédimentation) :
Objectif : « contrôler le degré de dispersion dans l’eau du dioxyde de titane pour fibres ». Principe : « L’échantillon est broyé sous agitation électromagnétique pour former une suspension aqueuse, versée dans un tube de sédimentation destiné à la mesure du degré de dispersion. Après un temps de repos défini, le rapport des concentrations de la suspension avant et après sédimentation est mesuré. » Formule :dispersibilité aqueuse% = (m3/m4) / (m2/m1) × 100Exemple de calcul du manuel :M1=24.24 M2=1.18 M3=23.26 M4=1.09→1.09/23.26 = 0.047;1.18/24.24 = 0.049→0.049/0.047 × 100 = 95.9— Source : section et exemple de calcul du test de degré de dispersion dans l’eau du manuel Hyperdispersant Series ; section correspondante du manuel Functional Additives. Les 2 manuels sont identiques mot pour mot
L’entrée doit être expressément citée : cet algorithme appartient à l’entrée de l’agent d’enrobage organique RPEG20 (ligne comparant RPEG20 et 1% de R1800). Il ne relève pas de l’expérimentation spécifique au R1800-SK.
1.5 Les relations entre les 3 indicateurs reposent exclusivement sur les manuels et ne sont pas déduites
| Relation | Texte original du manuel | Emplacement dans le manuel |
|---|---|---|
| Pouvoir masquant ← niveau de dispersion | « Le niveau de dispersion du pigment est le principal facteur influençant le pouvoir masquant » | Section « Facteurs influençant le pouvoir masquant » des 2 manuels |
| Force colorante ← propriétés intrinsèques du pigment en premier lieu, dispersion en second | « La force colorante du pigment dépend principalement des propriétés intrinsèques du pigment, mais elle est également influencée par sa dispersion » | Section « Facteurs influençant la force colorante » des 2 manuels |
| Processus de dispersion en 3 étapes | « Le processus de dispersion du pigment peut être divisé en 3 parties : mouillage, réduction granulométrique (dispersion), stabilisation après réduction granulométrique (enrobage). Le traitement de surface du pigment correspond au processus de stabilisation après réduction granulométrique » | Section « Processus de dispersion » du manuel Hyperdispersant Series ; section correspondante du manuel Functional Additives |
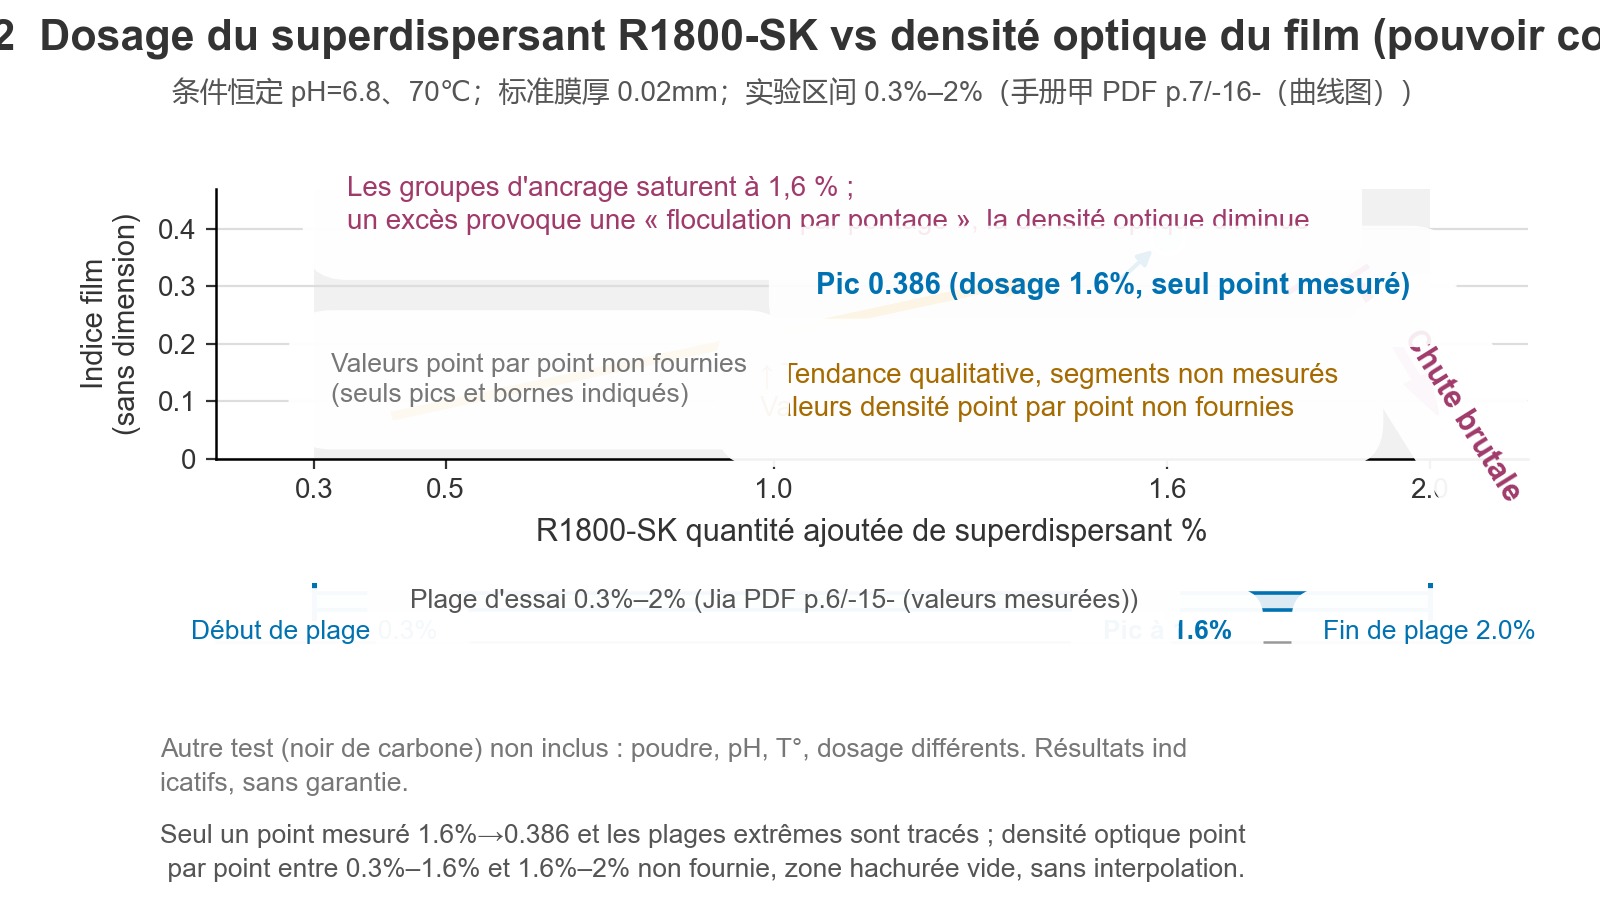
| Plafond de dosage ; diminution au-delà | « Lorsque le dosage d’hyperdispersant est de 1.6%, la valeur de densité optique du film est maximale, à 0.386 » ; « une augmentation supplémentaire du dosage entraîne au contraire une forte baisse » ; « en raison des interactions entre les hyperdispersants R1800-SK, la floculation par pontage se produit : l’enchevêtrement des chaînes dissoutes d’hyperdispersant entraîne la floculation des particules de pigment, si bien que la valeur de densité optique diminue » | Sections consacrées à l’expérimentation spécifique au R1800-SK dans les 2 manuels |
Le processus en 3 étapes comporte également une conclusion préalable worthy d’être retainue : les manuels indiquent que « les particules de pigment plus fines peuvent s’agréger et former de grandes particules, ce qui affecte la qualité du produit ; elles ne peuvent donc pas être utilisées directement et doivent être soumises à un traitement de dispersion » (section « Processus de dispersion » des manuels Hyperdispersant Series et Functional Additives). L’affirmation selon laquelle « le dioxyde de titane peut être directement ajouté au masterbatch » est donc explicitement infirmée par le document.
Données probantes : 21 mesures expérimentales avec le R1800-SK
Intersection de plages même dimension (% · 2 objets)
Dimension · %Axe des x = dimension %; bande colorée = intervalle cible où l'objet peut se situer; points hors de la bande = parties inaccessibles.
- Bandes cibles
- 0.5%–1%
- Segment de chevauchement 0.5–1%
- Axe X même dimension % ·
- Échelle de l'axe X basée sur le maximum de cet article (0.3–2 %); ne pas comparer directement les longueurs entre articles.
- 1.6%0.3–2 %
- 0.5%–1%0.5–1 %
Données du graphique (texte source tel quel)
| Objet | Intervalle |
|---|---|
| 1.6% | 0.3–2 % |
| 0.5%–1% | 0.5–1 % |
Texte sourceÉchelle 0–3 %
Conditions constantes : PH=6.8、70℃ ; intervalle expérimental 0.3%–2% ; formulation de traitement de surface : dioxyde de titane R298 (69.5g) + R1800-SK + LLDPE 218W (30g). L’ordre d’ajout est le suivant : « Le dioxyde de titane et l’hyperdispersant R1800-SK sont d’abord introduits dans un mélangeur à haute vitesse. Lorsque la température atteint environ 100℃, le LLDPE218W est ajouté. Après homogenisation du mélange, celui-ci est transféré dans un granulateur afin d’être granulé et stocké ». Les matières premières expérimentales sont indiquées comme le « dioxyde de titane R298 du Groupe Pangang » et le « LLDPE218W d’Arabie saoudite » (section consacrée aux conditions expérimentales spécifiques au R1800-SK dans les 2 manuels, identiques mot pour mot).
Les 21 valeurs du tableau ci-dessous sont les valeurs originales des manuels ; aucune extrapolation, interpolation ou conversion n’a été effectuée (même tableau dans les manuels Hyperdispersant Series et Functional Additives, identique mot pour mot). Ces 21 valeurs ne sont valables que pour la formulation et les conditions indiquées dans cette section (PH=6.8, 70℃, intervalle expérimental de 0.3%–2%). Les manuels ne fournissent pas de valeurs comparatives pour d’autres formulations, d’autres valeurs de PH ou d’autres températures.
| Dosage d’hyperdispersant % | Clarté L | Blancheur TAPPI TW | Jaunissement YI | 0% correspond à la référence non traitée (PH=6.8、70℃) |
|---|---|---|---|---|
| 0 | 88,27 | 75,15 | 4,63 | Référence |
| 0.5 | 88,89 | 75,76 | 4,21 | Référence |
| 1.0 | 89,12 | 76,31 | 4,34 | Référence |
| 1.2 | 89,87 | 76,35 | 4,23 | Référence |
| 1.6 | 90,18 | 77,76 | 3,84 | Les 3 paramètres atteignent simultanément leurs valeurs optimales dans la série expérimentale |
| 1.8 | 88,26 | 75,81 | 3,97 | Référence |
| 2.0 | 87,83 | 75,79 | 3,89 | Référence |
Voici l’interprétation donnée par les manuels pour la ligne correspondant à 1.6% : les 3 paramètres sont « tous supérieurs aux valeurs correspondantes du pigment ayant subi une Prétraitement final ». (« Prétraitement final » est le libellé original du manuel et est reproduit tel quel.)
Interprétation des 3 courbes
Première observation : après leur maximum à 1.6%, la clarté et la blancheur TAPPI diminuent de manière synchrone : 90,18 → 88,26 → 87,83 ; 77,76 → 75,81 → 75,79. Les profils des 2 courbes sont très proches, ce qui indique que, pour cette série de masterbatches blancs, la performance de blancheur est fonction du dosage d’hyperdispersant selon une relation à plafond et à monotonie croissante, et non selon une relation où « plus le dosage est élevé, meilleur est le résultat ». L’origine des 6 valeurs correspondantes doit être clairement établie : elles proviennent d’une série distincte — préparation d’éprouvettes → colorimètre — et non des mesures du pouvoir masquant, qui reposent sur l’extrusion de film par soufflage et la mesure de la transmittance. Les valeurs issues des 2 voies ne sont pas interconvertibles ; le document source ne fournit pas la relation de conversion.
Deuxième observation : le jaunissement ne diminue pas simultanément : 3.84 à 1.6% est la valeur la plus faible ; la valeur augmente à 3.97 à 1.8%, puis redescend à 3.89 à 2.0%, valeur toujours supérieure à 3.84 à 1.6%. Ainsi, après 1.6%, le « degré de jaunissement » ne s’améliore pas de manière synchrone avec la blancheur — les 2 valeurs candidates au minimum, 3.84 à 1.6% et 3.89 à 2.0%, ne correspondent pas au même dosage. Les conditions d’interprétation sont donc restreintes : YI et TW proviennent tous deux d’un colorimètre, mais YI est un indicateur de sens inverse. Les manuels ne fournissent ni la norme d’essai applicable à YI ni les données de répétabilité. Le texte source ne fournit pas les données permettant de déterminer si l’écart entre 3.84 et 3.89 relève de la répétabilité de l’instrument. Le présent article se limite donc à une comparaison par orientation et ne formule aucune conclusion de significativité ou de conformité.
Troisième observation : après 1.6%, les 3 courbes cessent d’évoluer de manière synchrone. Il s’agit d’une donnée expérimentale directe démontrant qu’« ajouter davantage de blanc n’améliore pas l’ensemble des propriétés ». Sa portée se limite à la formulation et aux conditions susmentionnées ; les manuels ne fournissent pas d’expériences de réplication permettant une comparaison entre formulations.
Pic et chute du côté du pouvoir masquant
La même expérimentation fournit le pic de pouvoir masquant : lorsque le dosage atteint 1.6%, la valeur de densité optique du film est maximale, à 0.386 (épaisseur de film standard de 0.02mm, PH=6.8 et 70℃ constants). Après le pic, la valeur diminue fortement. Le manuel en donne directement la raison : lorsque le dosage d’hyperdispersant R1800-SK atteint 1.6%, les groupes d’ancrage sont saturés. Une augmentation ultérieure entraîne des interactions entre les hyperdispersants et une floculation par pontage : l’enchevêtrement des chaînes dissoutes d’hyperdispersant provoque la floculation des particules de pigment ; la valeur de densité optique diminue donc en conséquence. Les conditions de mesure doivent être clairement indiquées : 0.386 correspond à la valeur de densité optique d’un film (épaisseur de film standard de 0.02mm, PH=6.8, 70℃) et constitue un système de mesure distinct des valeurs TW / L / YI déterminées au colorimètre. Par ailleurs, la « floculation par pontage » représente l’explication mécanistique fournie par le manuel. L’expérimentation ne présente que les variations de la valeur de densité optique ; le texte source ne fournit aucune observation microscopique ni analyse granulométrique de la structure floculée.
Un point de méthode doit être clairement défini : les manuels indiquent simultanément 2 valeurs, qui coexistent sans qu’aucune ne soit retenue :
| Valeur | Interprétation | Emplacement dans le manuel |
|---|---|---|
| 0.5% | Dosage recommandé pour le procédé de traitement de surface (indiqué conjointement avec PH=6.8 et 70℃) | Section consacrée aux propriétés physico-chimiques courantes du R1800-SK du manuel Hyperdispersant Series ; section consacrée au R1800-SK du manuel Functional Additives |
| 1.6% | Dosage expérimental optimal (valeur de densité optique maximale et jaunissement minimal), intervalle expérimental de 0.3%–2% | Sections consacrées à l’expérimentation spécifique au R1800-SK et au dosage dans les 2 manuels |
| 0.5%–1% | [Dosage recommandé], le dénominateur correspond au produit final en plastique | Section sur le dosage du manuel Hyperdispersant Series ; champ « Dosage recommandé » de la page de détail du R1800-SK sur le site officiel |
Le dosage recommandé pour le procédé et le dosage expérimental optimal répondent à des exigences différentes. Le document source ne fournit aucune relation de conversion permettant de déterminer lequel doit être retenu. Les 2 valeurs doivent donc être citées conjointement.
Un autre aspect relève de la même limite. Les manuels formulent la déclaration suivante au sujet de cette expérimentation : « En raison des différences entre les systèmes d’essai et les critères d’évaluation des différents fabricants, les résultats de la présente expérimentation servent uniquement de référence. Nous n’assumons aucun engagement ni garantie, et il incombe aux utilisateurs de vérifier la conformité à leurs propres exigences. » (Section de l’entrée R101A des manuels Hyperdispersant Series et Functional Additives, mention située sur la même page que le tableau comparatif du R101A). Cette réserve doit être accompagnée de toutes les données expérimentales susmentionnées.
Examen final des données
Les propriétés physico-chimiques courantes du R1800-SK (section consacrée au R1800-SK du manuel Hyperdispersant Series) sont les suivantes : apparence, substance bleue de consistance pâteuse ; principal constituent, polyéther de polyolène — une autre formulation, « polymère de la famille des polyéthers de polyolène », coexiste et doit être reproduite selon la couche de données — ; odeur, « faible odeur de saindoux » ; valeur amine ≤9 mgKOH/g ; densité 1.190 g/cm³ ; point éclair 285 ℃ ; viscosité 980-3600 mPa•s — le manuel Functional Additives imprime mPa·s pour la même donnée — ; valeur acide 6.8-7 mgKOH/g ; degré de dispersion III (méthode de classification non fournie) ; conditionnement, 25kg dans un>fût en plastique PE ; stockage, « endroit frais et sec, à l’abri de l’humidité ».
Un autre ensemble de données comparatives doit être interprété paramètre par paramètre : les manuels indiquent que « le pouvoir lubrifiant est 26 fois supérieur à celui de la cire et la performance de dispersion 113 fois supérieure à celle de la cire ». Il s’agit de 2 comparaisons distinctes, et non d’une « performance globale 113 fois supérieure ». La page ne précise ni la méthode d’essai ni le type de cire de référence.
Douze idées fausses, chacune assortie de sa source
Déplacé depuis le corps du texteÉtapes d'opération (texte original, tel quel)
- Paramètre mesuré : la transmittance du film, convertie en valeur de densité optique correspondant à une épaisseur de film standard de 0.02mm (dénommée « valeur de densité optique » dans le document source)
- Préparation de l’échantillon : dioxyde de titane prétraité avec différentes teneurs en hyperdispersant → fabrication du masterbatch → extrusion du film par soufflage. Le texte source présente la séquence suivante : résine support/pigment/hyperdispersant → mélange à haute vitesse → granulation → extrusion et soufflage du film → pouvoir masquant → blancheur
- Sens d’interprétation : plus la valeur de densité optique est élevée, plus le pouvoir masquant est élevé ; il s’agit d’une corrélation positive et il n’existe aucun intervalle où une valeur plus élevée soit moins favorable.
| # | Affirmation courante | Faits issus de la documentation | Verdict | Emplacement dans les manuels |
|---|---|---|---|---|
| 1 | « L’ajout d’un masterbatch colorant blanc ou d’un masterbatch colorant liquide rend le produit plus blanc » | Le manuel R900A indique que le masterbatch colorant liquide présente « une intensité colorante et un pouvoir couvrant plus élevés », que les articles finis en plastique produits présentent « une brillance plus élevée » et qu’il « élimine les points et taches de couleur en surface des articles » ; il ne mentionne nulle part une « blancheur supérieure ». La fiche R900A ne contient aucune valeur de blancheur, de clarté ou de jaune, ni aucune densité optique | ❌ Insuffisamment étayé, « plus blanc » est une déduction | Fiches R900A des 2 manuels ; page de détail R900A du site officiel |
| 2 | « Blanchiment = ajout de dioxyde de titane (TiO₂) = pouvoir couvrant ↑ » | Le pouvoir couvrant et la blancheur relèvent de 2 séries d’essais : pouvoir couvrant = densité optique mesurée sur un film standard de 0,02mm à partir de la transmission du film ; intensité colorante = blancheur TAPPI TW / clarté L / jaune YI mesurés sur une plaque. Dans l’essai R1800-SK, L et TW atteignent leur maximum à 1,6% (90,18 / 77,76), puis diminuent à 2,0%, à 87,83 / 75,79 ; YI est de 3,89 à 2,0%, contre 3,84 à 1,6% | ❌ Infirmation, les 3 courbes évoluent de façon non synchrone après 1,6% | Paragraphes de définition « pouvoir couvrant / intensité colorante » des 2 manuels et tableau d’essai R1800-SK |
| 3 | « Plus la quantité de dispersant ajoutée est élevée, plus le pouvoir couvrant est élevé » | « Lorsque la quantité augmente davantage, il [le pouvoir couvrant] au contraire diminue brutalement » ; la cause est la formation d’une « floculation par pontage », « entraînant ainsi une diminution de la densité optique » ; les groupes d’ancrage « atteignent la saturation à 1,6% » | ❌ Réfuté de manière explicite, il existe une valeur optimale au-delà de laquelle la performance diminue | Paragraphes consacrés à l’essai spécifique R1800-SK des 2 manuels |
| 4 | « Une faible intensité colorante signifie que le pigment lui-même est médiocre, et l’ajout d’un dispersant est inutile » | « L’intensité colorante du pigment dépend principalement des propriétés du pigment lui-même, mais est également influencée par la dispersion du pigment » ; après traitement par R1800-SK, la blancheur et la clarté sont « toutes deux supérieures aux valeurs correspondantes du pigment non prétraité » | ⚠️ Partiellement exact, le pigment en est la cause principale, mais la dispersion a une influence mesurable | Paragraphes « facteurs influençant l’intensité colorante » des 2 manuels et phrase d’interprétation de l’essai R1800-SK |
| 5 | Prendre un terme du langage professionnel de la branche pour le nom officiel d’un indicateur de la documentation (ce terme est celui défini au §1.4) | Le terme professionnel recherché dans les 2 manuels apparaît 0 fois. Les termes d’origine de la documentation sont « dispersibilité » (62 occurrences dans le manuel des hyperdispersants / 75 dans le manuel des additifs fonctionnels) et « degré de dispersion » (9 occurrences dans le manuel des hyperdispersants / 9 dans le manuel des additifs fonctionnels) | ❌ Ce terme n’existe pas dans la documentation ; s’il est employé, il doit être présenté comme du langage professionnel de la branche | Résultats de recherche dans l’intégralité des 2 manuels (voir §1.4) |
| 6 | « Degré de dispersion III = niveau de dispersibilité 3 » | Le tableau des « propriétés physico-chimiques » des manuels mentionne « degré de dispersion : III », mais ne donne ni méthode de classification, ni plage de mesure, ni correspondance avec la taille des particules ; R188 mentionne également « degré de dispersion : ‖ » | ⚠️ La documentation ne fournit pas les critères de classification ; aucune interprétation autonome n’est possible | Tableaux des propriétés physico-chimiques de R1800-S / R1800-SK / R1800-SH / R188 dans les 2 manuels |
| 7 | « R900 et R900A appartiennent à la même gamme, le second remplace le premier ; il suffit donc d’acheter le nouveau » | Le manuel R900 présente le titre « dispersant composé R900 », une densité de 1,210g/ml, une teneur en solides de 12.-12,7% et indique qu’il est arrêté ; le manuel R900A présente le titre « base liquide spéciale pour masterbatch colorant liquide R900A », une densité de 1.220g/cm³ et aucune teneur en solides. « R900A est un modèle indépendant, et non un code secondaire de R900 » | ❌ Infirmation, les valeurs des 2 modèles ne sont pas interchangeables | Fiches R900 et R900A de « Functional Additives » ; pages de détail R900 et R900A du site officiel |
| 8 | « La performance de dispersion est 113 fois supérieure à celle de la cire, donc la performance globale est 113 fois supérieure » | Le texte indique « le pouvoir lubrifiant est 26 fois supérieur à celui de la cire et la performance de dispersion est 113 fois supérieure à celle de la cire » ; il s’agit de 2 comparaisons distinctes, paramètre par paramètre ; ni la méthode d’essai ni le type de cire de référence ne sont indiqués | ❌ Mauvaise lecture, seul le texte peut être cité par comparaison distincte | Rubrique des propriétés physico-chimiques ordinaires de R1800-SK dans « Hyperdispersant Series » ; page de détail R1800-SK du site officiel |
| 9 | « R900 est arrêté, R900A est donc son remplaçant » | Page de détail R900 du site officiel : « la documentation officielle n’a publié aucun modèle de substitution directe pour ce modèle » ; les modèles de la même gamme encore en production sont uniquement présentés comme « référence pour l’évaluation de sélection (référence à usage équivalent, ne constituant pas une déclaration officielle de substitution) » | ❌ Insuffisamment étayé, aucune déclaration officielle de substitution n’existe | Page de détail R900 du site officiel |
| 10 | « Le dioxyde de titane (TiO₂) peut être ajouté directement au masterbatch » | « Les particules de pigment plus fines ont tendance à s’agglomérer, ce qui forme de grandes particules et nuit à la qualité du produit ; elles ne peuvent donc pas être utilisées directement et doivent être soumises à un traitement de dispersion ». La dispersion comporte 3 étapes : mouillage, réduction granulométrique (dispersion), puis stabilisation après réduction granulométrique (enrobage) | ❌ Réfuté de manière explicite | Paragraphes « processus de dispersion » des 2 manuels |
| 11 | « Une fois la dose de dispersant portée à 1,6%, tout est résolu et la température peut être choisie librement » | Frontière de transition de phase : 70℃. « À une température inférieure à 70℃, la couche d’enrobage ne fond pas ; à une température supérieure à 70℃, elle commence à fondre et à se transformer en agent de couplage ionique, ce qui améliore la compatibilité entre le dioxyde de titane (TiO₂) et la résine ». La conclusion indique séparément : « l’effet du traitement de surface est optimal à une température de 70℃ » | ⚠️ La température constitue une condition indépendante et non une simple variable de dosage | Section R1800-SK et paragraphe de conclusion expérimentale de « Hyperdispersant Series » |
| 12 | « Les paramètres des produits publiés sur le site officiel peuvent tous être cités directement » | Sur le tableau comparatif R101A du site officiel, la dispersibilité est indiquée sur une « échelle de 5 points », alors que la valeur est 6,50 ; les specs de la fiche R900 du site officiel ne concordent pas avec la fiche R900 des manuels, mais correspondent au tableau R101A | ⚠️ La couche de données comporte des entrées erronées ; il faut revenir aux manuels pour vérification (voir les sections 4 et 5) | Voir la section suivante |
Deux points de vigilance lors de la lecture des données du site officiel
Ces deux points ne visent pas à mettre en cause une partie prenante, mais relèvent de la manière de les utiliser : la couche de données correspond à la présentation commerciale des produits, tandis que les manuels constituent la base technique. En cas de divergence, les manuels prévalent et la couche citée doit être clairement identifiée.
Premier point : l’« échelle de 5 points » de la dispersibilité et la valeur 6,50 sont contradictoires
Le tableau comparatif R101A du site officiel indique que la dispersibilité est évaluée sur une « échelle de 5 points », alors que la valeur donnée dans la même ligne est 6,50. Le manuel présente cette ligne dans le tableau des essais comparatifs de R101A avec TMP et 7020, identique dans les 2 manuels. Le tableau ne fournit ni méthode d’essai, ni préparation des échantillons, ni plage d’unités. Les valeurs de ce tableau ne peuvent donc servir qu’à établir un classement relatif entre ces 3 agents d’enrobage et ne peuvent pas être reprises comme des performances absolues. La même page comporte également une « déclaration spéciale », dont la portée est identique à celle des données expérimentales de la section 2.
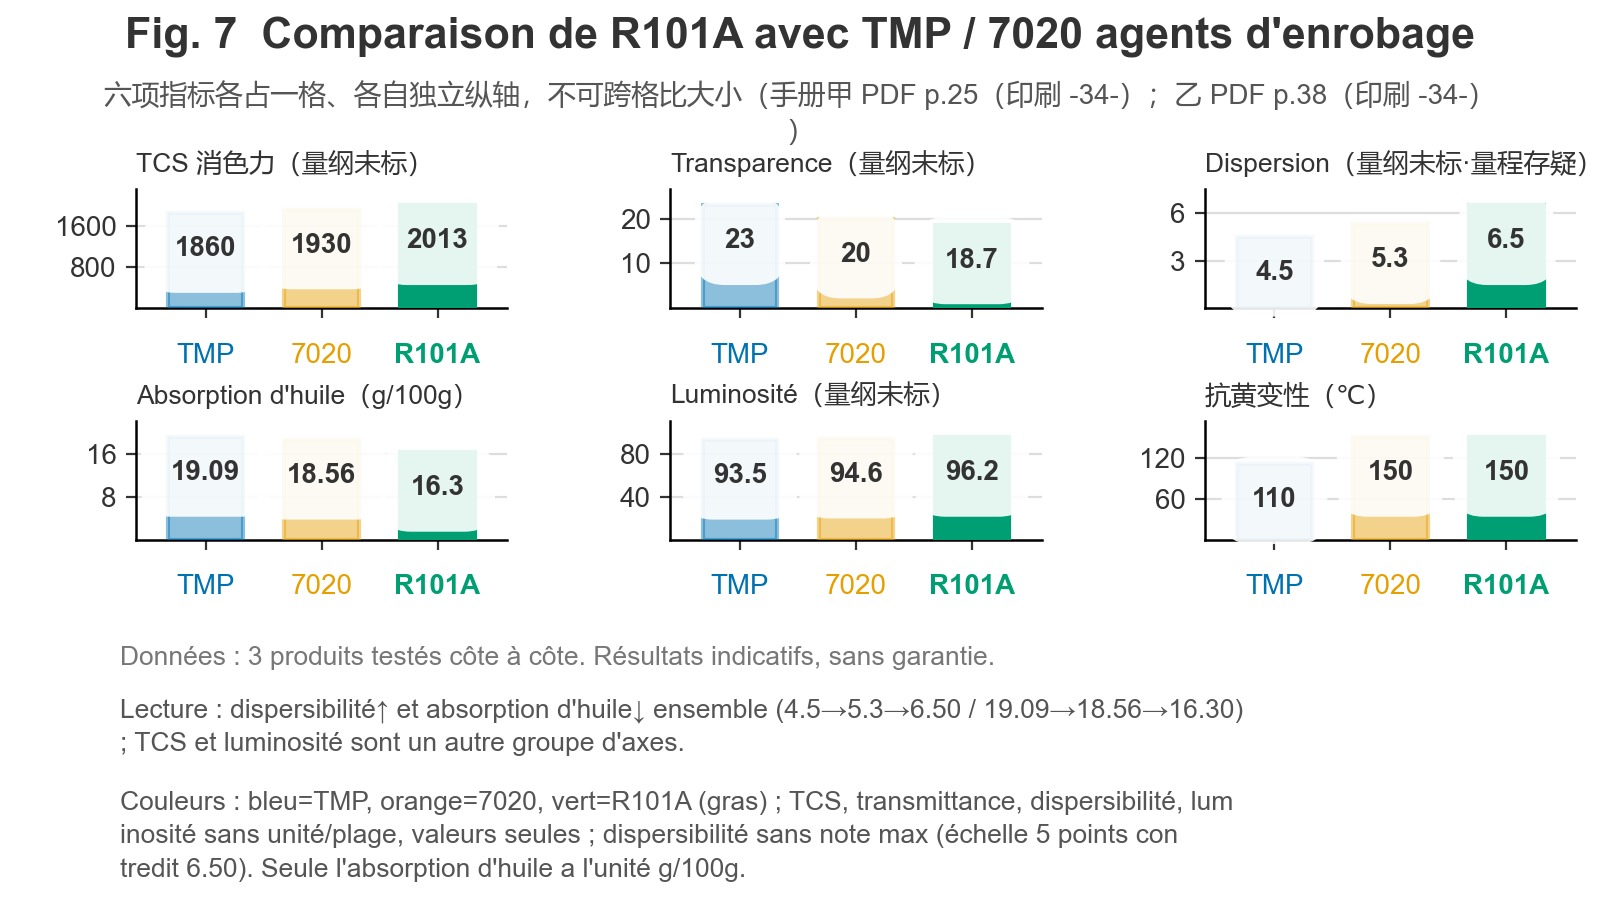
| Indicateur | TMP | 7020 | R101A | Unité | Indication de la documentation |
|---|---|---|---|---|---|
| TCS (pouvoir colorifique) | 1860 | 1930 | 2013 | Non indiquée par la documentation | — |
| Transmission de la lumière | 23 | 20 | 18.7 | Non indiquée par la documentation | Sens : R101A présente la valeur la plus basse |
| Dispersibilité | 4.5 | 5.3 | 6.50 | Non indiquée par la documentation | La couche de données indique par ailleurs une « échelle de 5 points », en contradiction avec 6,50 |
| Indice d’absorption d’huile | 19.09 | 18.56 | 16.30 | g/100g | Sens : plus la valeur est basse, meilleur est le résultat |
| Luminosité | 93.5 | 94.6 | 96.2 | Non indiquée par la documentation | — |
| Résistance au jaunissement (sans décoloration ni perte de brillance) | 110C | 150C | 150C | ℃ | — |
Le manuel n’indique ni unité ni plage de mesure. L’indication « échelle de 5 points » figurant dans la couche de données et la valeur 6,50 du manuel, qui dépasse la limite supérieure de 5 points, se contredisent ; les 2 éléments sont conservés sans arbitrage. Manière de les utiliser : lorsque cette ligne est citée, indiquer uniquement la valeur et mentionner que « l’unité et la plage de mesure ne sont pas indiquées ». Ne pas écrire « 6,50 points (sur 5 points) ».
Pour la lecture de ce tableau : une dispersibilité ↑ et un indice d’absorption d’huile ↓ vont dans le même sens (dispersibilité 4,5→5,3→6,50 ; indice d’absorption d’huile 19,09→18,56→16,30). Dans les 3 niveaux du même groupe, la luminosité augmente également de manière monotone (93,5→94,6→96,2). Par conséquent, ce tableau ne constitue pas en soi la preuve qu’une dispersibilité accrue s’accompagne d’une blancheur inchangée. La seule conclusion possible est que TCS et la luminosité appartiennent à un autre axe indépendant, dont l’évolution ne peut pas être déduite de la colonne « dispersibilité ». Comme les unités et plages de mesure ne sont pas fournies, ni le nombre de répétitions ni les erreurs expérimentales, ce tableau ne sert qu’à une comparaison directionnelle et ne permet aucune détermination de signification statistique ou de conformité.
Deuxième point : les specs de R900 ne concordent pas du tout avec la fiche du manuel
Les specs de la fiche R900 du site officiel sont les suivantes : apparence liquide pâteuse blanche / matières non volatiles 99,9% / densité relative 1,03 g/mL / pH 6,8-7 / diluant eau ; le dosage indiqué est « 0,1-3% (sur la masse de la poudre) ».
La fiche R900 du manuel « Functional Additives » est reproduite ci-dessous mot pour mot :
« Apparence : liquide laiteux blanc ; densité : 1,210g/ml ; valeur de PH : 6,0-7,0 ; teneur en solides : 12.-12,7% ; viscosité : 200-600mPas ; solubilité : facilement soluble dans l’eau. » —— Source : fiche R900 de « Functional Additives ». R900 est arrêté et sert uniquement de référence historique.
Les 2 groupes de valeurs sont complètement différents. Le premier groupe est en revanche strictement identique au tableau « principaux indicateurs de produit » de R101A dans « Hyperdispresant Series » (matières non volatiles 99,9% / densité relative 1,03 / pH 6,8-7 / diluant eau / dosage 0,1-3%). L’analyse révèle que la couche de données semble avoir attribué par erreur les paramètres de R101A à R900. Il s’agit d’une déduction issue de la comparaison, le site officiel et les manuels ne fournissant aucune correction écrite ; ce point reste à confirmer.
Dans « teneur en solides : 12.-12,7% », la première valeur 12 est suivie d’un point décimal, conformément à la présentation originale du manuel, reproduite sans modification.
Manière de les utiliser : les paramètres physiques de R900 doivent tous être repris du manuel, et non de la couche de données. Ce groupe de valeurs ne doit pas être utilisé comme paramètres physiques de R900 dans le présent article ou dans les contenusexterne, et il figure dans la liste des éléments à vérifier.
Deux autres limites de citation à consigner ici
R900 est arrêté. La note située en tête de la page de détail R900 du site officiel indique « R900 — arrêté » ; la ligne « Statut » du tableau comparatif de la page de détail R900A mentionne également « arrêté ». Texte du site officiel : « Ce modèle est un modèle historique, arrivé en fin de vie (arrêté), dont la documentation est conservée ; cette page est organisée conformément aux données historiques d’origine. » Toutes les valeurs de R900 citées dans cette section servent uniquement de référence historique et ne peuvent être utilisées pour recommander un modèle en production ni laisser penser que ce modèle est encore fourni. Le site officiel précise que la documentation officielle n’a publié aucun modèle de substitution directe ; R900A ne doit donc pas être présenté comme son remplaçant. L’énoncé des problèmes de dispersion de R900 (« plus la poudre est fine, plus elle est sujette à l’agglomération »… « plus la quantité de dispersant ajoutée est élevée, plus la production est sujette à la formation de grumeaux », fiche R900 de « Functional Additives ») ne peut être utilisé que comme justification mécanistique, en précisant que le modèle est arrêté.
Les 3 modes de dosage de R900A ont des dénominateurs différents et ne peuvent pas être convertis les uns dans les autres :
| Mode de dosage | Valeur | Dénominateur | Emplacement dans les manuels |
|---|---|---|---|
| Manuel, « teneur ajoutée » | 1%—10% | Produit final en plastique | Fiches R900A des 2 manuels ; page de détail R900A du site officiel |
| Dosage pour articles colorés | 0,6-2,0% | Sujet = masterbatch colorant liquide, et non dosage de R900A | Fiche R900A de « Functional Additives » ; page de détail R900A du site officiel |
| Dosage pour articles transparents | 0,2-0,5% | Idem | Idem |
| Champ dosage dans la couche de données du site officiel | 15-40% | Par rapport à la formulation du masterbatch colorant liquide | Fiche R900A du site officiel |
La page de détail du site officiel a inscrit parmi les points à vérifier le « point n° 1 » portant sur la correspondance entre la couche de données 15-40% et la valeur du manuel 1%—10% : les dénominateurs diffèrent et la documentation n’explique pas leur correspondance. Les 3 modes de dosage ont des dénominateurs différents et ne peuvent être ni comparés, ni convertis, ni regroupés sous une plage unique.
Frontière entre les données vérifiables et non vérifiables
Intersection de plages même dimension (% · 2 objets)
Dimension · %Axe des x = dimension %; bande colorée = intervalle cible où l'objet peut se situer; points hors de la bande = parties inaccessibles.
- Bandes cibles
- « Le dosage peut ê…
- « L’intensité colo…
- Axe X même dimension % ·
- Échelle de l'axe X basée sur le maximum de cet article (10–50 %); ne pas comparer directement les longueurs entre articles.
- « Le dosage peut ê…30–50 %
- « L’intensité colo…10–20 %
Données du graphique (texte source tel quel)
| Objet | Intervalle |
|---|---|
| « Le dosage peut être réduit de 30%-50% en production » | 30–50 % |
| « L’intensité colorante des pigments organiques peut être augmentée de plus de 25%, tandis que le pouvoir couvrant des pigments inorganiques est amélioré » et « même si le dosage de pigment est réduit de 10%~20%, l’effet colorant n’est pas affaibli » | 10–20 % |
Texte sourceÉchelle 9–56 %
L’objectif de cette section est d’indiquer au lecteur quelles conclusions peuvent être confrontées aux données du fournisseur et lesquelles ne peuvent servir que d’orientation.
Éléments pouvant être vérifiés point par point (texte original des manuels et valeurs disponibles)
| Conclusion | Point d’entrée pour la vérification |
|---|---|
| Mode de mesure du pouvoir couvrant et sens d’interprétation | Paragraphes de définition « pouvoir couvrant » des 2 manuels (définition mot pour mot) |
| Mode de mesure de l’intensité colorante et sens d’interprétation du jaune | Paragraphes de définition « intensité colorante » des 2 manuels (définition mot pour mot) |
| Les 2 approches qualitative et quantitative de la dispersibilité | Paragraphes de définition « dispersibilité » des 2 manuels (définition mot pour mot) |
| Ensemble des mesures aux 7 points de dosage pour L / TW / YI | Tableau de l’essai spécifique R1800-SK dans les 2 manuels (rigoureusement identique) |
| 1,6% correspond au maximum de pouvoir couvrant de 0,386 ; au-delà, le pouvoircovering diminue brutalement en raison d’une floculation par pontage | Paragraphes de l’essai spécifique R1800-SK dans les 2 manuels |
| Coexistence de la valeur de procédé recommandée de 0,5% et de la valeur expérimentale optimale de 1,6% | Rubrique des propriétés physico-chimiques ordinaires et rubrique de teneur ajoutée de R1800-SK dans « Hyperdispersant Series » ; section R1800-SK de « Functional Additives » |
| Frontière de transition de phase à 70℃ et condition préalable PH=6,8 | Section R1800-SK et paragraphe de conclusion expérimentale de « Hyperdispersant Series » ; page de détail R1800-SK du site officiel |
| Processus de traitement en 3 étapes et impossibilité d’une utilisation directe | Paragraphes « processus de dispersion » des 2 manuels |
| Formulations d’origine concernant le masterbatch colorant liquide (intensité colorante/pouvoir couvrant/brillance/points et taches de couleur) | Fiches R900A des 2 manuels ; page de détail R900A du site officiel |
| Texte original des 2 comparaisons distinctes, pouvoir lubrifiant 26 fois / performance de dispersion 113 fois | Rubrique des propriétés physico-chimiques ordinaires de R1800-SK dans « Hyperdispersant Series » ; page de détail R1800-SK du site officiel |
| Tableau comparatif R101A de 3 agents d’enrobage (TMP / 7020 / R101A) | Tableau comparatif des fiches R101A des 2 manuels ; tableau comparatif R101A du site officiel |
| Tableau d’intensité colorante du système au noir de carbone (noirceur 16/15, force colorante 125%/130%) | Tableau comparatif du système au noir de carbone dans les fiches R101A des 2 manuels |
Éléments ne pouvant servir que d’orientation et non de conclusion (données non fournies ou conditions non comparables)
| Point | Statut |
|---|---|
| Valeurs de la densité optique point par point entre 0,3%–1,6% et 1,6%–2% | ❌ Le manuel ne fournit que la valeur 0,386 à 1,6% et un graphique. Les valeurs intermédiaires ne sont pas données dans le texte. Le graphique ne peut présenter que le point maximal et les 2 plages extrêmes ; aucune valeur intermédiaire ne doit être interpolée ou inventée |
| Formule de conversion de la transmission en valeur de densité optique et modèle du spectrophotomètre | ❌ Non fournie par la documentation |
| Méthode de notation chiffrée de la dispersibilité | ❌ Seules 2 approches sont indiquées : observation microscopique avec photographie, pour l’approche qualitative, et distribution granulométrique, pour l’approche quantitative. Aucun standard de notation ni seuil n’est fourni |
| Données expérimentales de distribution granulométrique de la dispersibilité | ❌ Les manuels ne contiennent que les microphotographies A/B, sans tableau de valeurs de taille des particules |
| Critères de classification de « degré de dispersion : III » et « degré de dispersion : ‖ » | ❌ Seuls les symboles sont fournis, sans norme de classification, plage de mesure, taille de particule correspondante ni méthode d’essai |
| Indication d’une « échelle de 5 points » pour la dispersibilité | ⚠️ En contradiction avec la valeur 6,50 du manuel, voir la section 4 |
| Normes d’essai de TW / L / YI | ❌ Le texte mentionne uniquement « une mesure à l’aide d’un colorimètre », sans indication de GB/T ni d’une autre norme |
| Expression dimensionnelle de la valeur de densité optique | ⚠️ Le manuel parle de « valeur de densité optique (ci-après dénommée valeur de densité optique) », sans indication d’unité |
| Valeur de dispersibilité de R1800-SK | ❌ L’essai spécifique ne fournit que 3 valeurs : densité optique, blancheur et [élément non indiqué] ; aucune valeur de dispersibilité n’est donnée |
| Relation de conversion quantitative entre pouvoir couvrant et blancheur | ❌ N’existe pas ; la documentation ne fournit aucune association quantitative entre les 2 paramètres |
| Données expérimentales directes établissant « ajout de blanc → blancheur supérieure » | ❌ N’existent pas ; les manuels ne comportent aucun essai comparatif de blancheur entre formulations |
| Valeurs de blancheur, pouvoir couvrant et dispersibilité de R900A | ❌ N’existent pas. La fiche R900A ne contient aucune valeur de blancheur, clarté ou jaune, ni valeur de densité optique ; elle mentionne qualitativement « une intensité colorante et un pouvoir couvrant plus élevés » ainsi qu’une « excellente performance de dispersion » |
| 0,386 (SK : 0,02mm / PH 6,8 / 70℃ / 1,6%) et 0,487 (SH : 0,02mm / PH 6,2 / 80℃ / 3%, dans la partie inférieure de la fiche R1800-SH des 2 manuels) | ⚠️ Les conditions sont différentes ; leur comparaison sur un même axe est interdite. Les conditions de chaque valeur doivent être indiquées séparément sur le graphique |
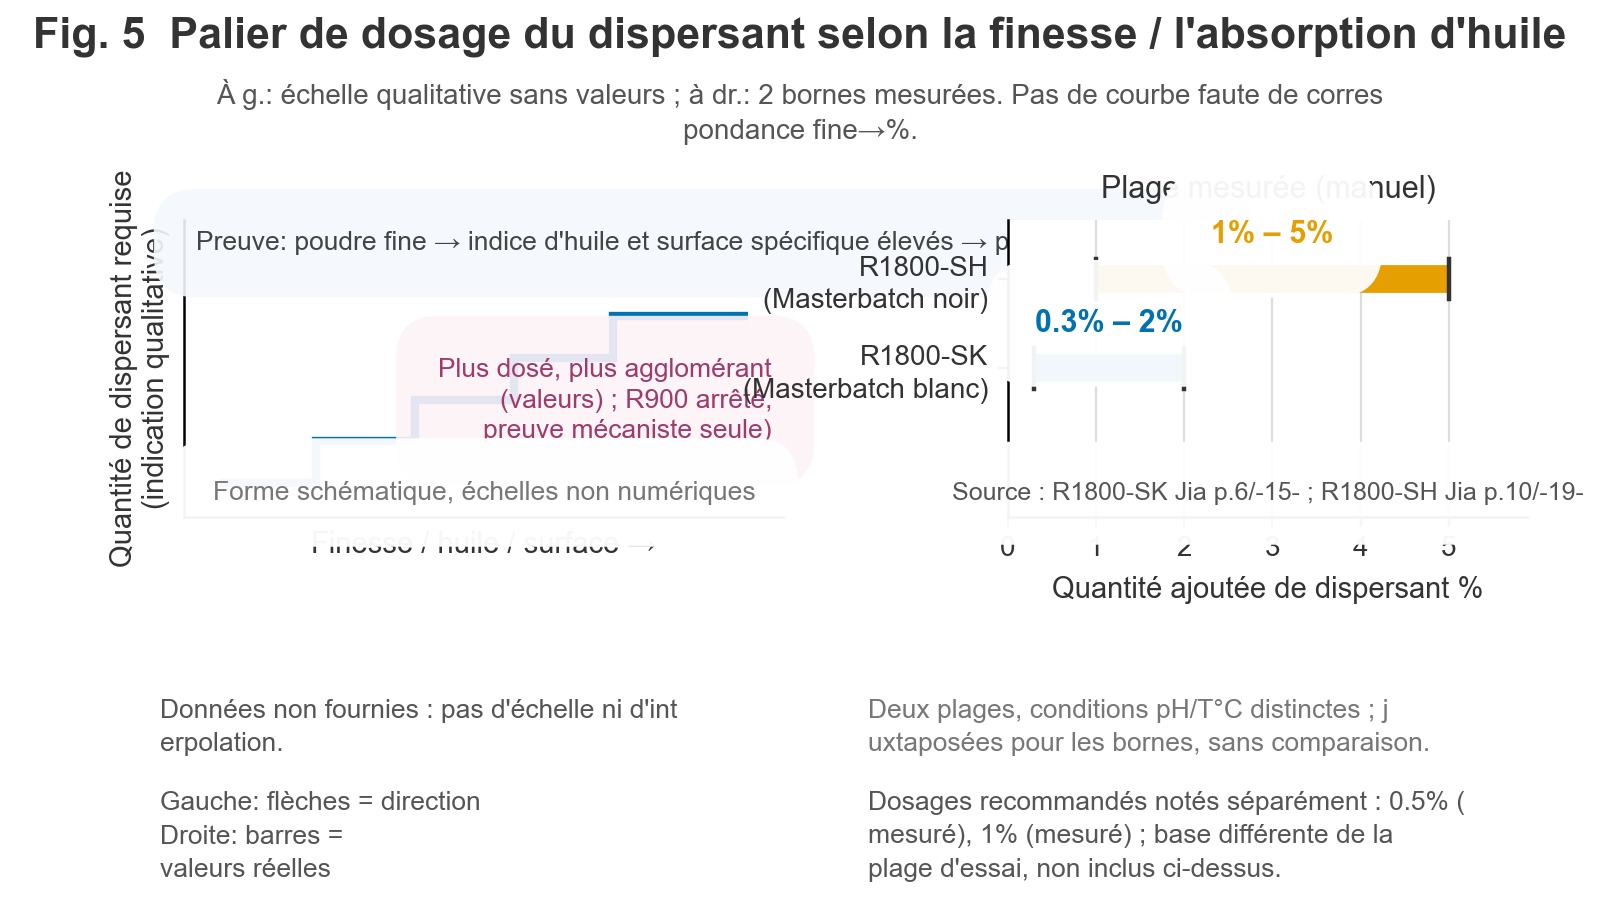
| Correspondance quantitative entre la « finesse de la poudre / l’indice d’absorption d’huile » et une dose précise de dispersant | ❌ Non fournie par la documentation. Seules l’explication du mécanisme « généralement, plus la poudre est fine, plus l’indice d’absorption d’huile et la surface spécifique sont élevés, et plus la quantité de dispersant ajoutée doit être élevée » (paragraphe « dosage de dispersant » de « Functional Additives » ; même phrase sur la page de détail R1800-SK du site officiel) et les extrémités de 2 plages expérimentales (SK 0,3%–2%, SH 1%–5%) peuvent être citées. Aucune courbe fonctionnelle ni aucun pourcentage précis ne doit être attribué à une finesse donnée |
| Méthodes d’essai et types de cire de référence pour les facteurs 26 et 113 | ❌ Non indiqués. Les facteurs « 28 et 122 » correspondent à R1800-SH et ne doivent pas être mélangés aux valeurs de R1800-SK (section R1800-SH de « Hyperdispersant Series ») |
| « Le dosage peut être réduit de 30%-50% en production » | ⚠️ Déclaration de l’entreprise (R1800-S dans « Functional Additives ») ; la base d’essai et les conditions d’application ne sont pas fournies |
| « L’intensité colorante des pigments organiques peut être augmentée de plus de 25%, tandis que le pouvoir couvrant des pigments inorganiques est amélioré » et « même si le dosage de pigment est réduit de 10%~20%, l’effet colorant n’est pas affaibli » | ⚠️ Déclarations de l’entreprise, devant être limitées au modèle R1800-S (fiche R1800-S de « Functional Additives ») |
| Numéros des rapports d’essai par un tiers pour tous les modèles | ❌ Non joints à la documentation (des articles comparables du site officiel indiquent que « cette page ne comporte pas de rapport d’essai par un tiers ») |
| Durées de conservation de chaque modèle, données de niveau MSDS, déclarations de conformité RoHS/REACH | ❌ Non fournies par la documentation |
| Conditions d’essai et méthode de contrôle de la « résistance à la température 80-280℃ » de R900A | ❌ Non fournies (fiches R900A des 2 manuels ; mention sur la page de détail R900A du site officiel) |
| Teneur en solides de R900A | ❌ Ce modèle ne comporte pas cette donnée ; l’emploi de valeurs provenant d’un modèle voisin est interdit |
| Base de déclaration de la teneur en halogène de R900A | ❌ La page de détail R900A du site officiel précise expressément qu’« aucune déclaration n’est faite quant aux halogènes » |
Limites d’utilisation des données du présent article
- Le présent article ne contient aucun prix, aucun nom de client, aucun numéro de certification ni aucune promesse de performance.
- Toutes les données expérimentales citées sont accompagnées de la déclaration suivante des manuels : « En raison des différences entre les systèmes d’essai et les critères d’évaluation des différents fabricants, les résultats de cet essai sont fournis uniquement à titre de référence. Nous n’assumons aucun engagement ni garantie, et il incombe aux fabricants de vérifier la conformité à leurs propres exigences. »
- Les phrases marquées [déclaration de l’entreprise] expriment la position de la société et ne font pas partie du texte original de la documentation.
- Les valeurs, codes et unités sont reproduits au niveau d’origine de la documentation, sans conversion, sans modification de la précision et sans harmonisation de leur présentation.
Légende des graphiques
Les 8 graphiques ci-dessous utilisent exclusivement les données réelles déjà recensées dans le présent article. Le présent article ne génère aucune image.
【Graphique 1】Parcours des 3 indicateurs — Liste des points de données : pouvoir couvrant = prétraitement du dioxyde de titane (TiO₂) → préparation du masterbatch → extrusion soufflage du film → mesure de la transmitance → conversion en densité optique pour une épaisseur de film standard de 0,02mm (définition du « pouvoir couvrant » dans les 2 manuels) ; force colorante = prétraitement du pigment → préparation d’un masterbatch blanc → préparation d’une plaque d’essai → mesure de L/W/YI au colorimètre (même paragraphe) ; dispersibilité = observation photographique au microscope à contraste de phase ou au microscope électronique (qualitatif) / distribution granulométrique (quantitatif) (même paragraphe) ; performance de dispersion = méthode rhéologique par couple de torsion (même paragraphe) ; chaîne du procédé = résine support / pigment / hyperdispersant → agitation à grande vitesse → granulation → extrusion et soufflage du film → pouvoir couvrant → blancheur (même paragraphe) — Type de graphique recommandé : matrice de procédé (3 branches placées côte à côte, avec indication des modes de préparation des échantillons et des directions de lecture ; la branche consacrée à la jauneur doit être signalée comme « inverse »). Aucune nouvelle donnée n’est nécessaire.
【Graphique 2】Dosage de R1800-SK — densité optique (pouvoir couvrant) — Liste des points de données : point maximal 1,6% → densité optique 0,386 (PH=6,8, 70℃ constants ; épaisseur de film standard 0,02mm) ; extrémités de l’intervalle expérimental 0,3% et 2,0% ; segmentation qualitative 0,3% → 1,6% : augmentation progressive jusqu’au maximum, puis baisse brutale au-delà de 1,6% ; note mécanistique « les sites d’ancrage sont saturés à 1,6% », excès entraînant une « floculation par pontage » (les 2 éléments proviennent des paragraphes consacrés aux essais spécifiques de R1800-SK) — Type de graphique recommandé : graphique en courbes, représentant uniquement le point maximal et les 2 extrémités de l’intervalle, avec une rupture à droite du pic et une flèche portant la mention « baisse brutale ». Il est interdit d’interpoler et d’inventer des valeurs intermédiaires (les valeurs de densité optique point par point ne sont pas fournies).
【Graphique 3】Comparaison à 3 courbes de la clarté / blancheur TAPPI / jauneur (graphique principal du présent article) — Liste des points de données : 7 points de dosage × 3 indicateurs = 21 valeurs, reproduites point par point : 0% → 88,27 / 75,15 / 4,63 ; 0,5% → 88,89 / 75,76 / 4,21 ; 1,0% → 89,12 / 76,31 / 4,34 ; 1,2% → 89,87 / 76,35 / 4,23 ; 1,6% → 90,18 / 77,76 / 3,84 ; 1,8% → 88,26 / 75,81 / 3,97 ; 2,0% → 87,83 / 75,79 / 3,89 (tableaux des essais spécifiques de R1800-SK dans les 2 manuels) — Type de graphique recommandé : graphique en courbes à 3 lignes, avec un axe secondaire inversé pour la jauneur (plus faible est préférable) et une ligne de référence verticale à 1,6%. Le point essentiel est la baisse simultanée de L et de TW après 1,6%, ainsi que le maintien d’une jauneur à 2,0% supérieure à celle mesurée à 1,6%. Il s’agit de la seule courbe de la liste dont les 21 points peuvent être vérifiés un par un, sans aucune estimation ; elle doit être réalisée en priorité.
【Graphique 4】Processus de dispersion en 3 étapes + comparaison avant/après traitement — Liste des points de données : définition des 3 étapes : mouillage → raffinement (dispersion) → stabilisation après raffinement (enrobage) (paragraphes « processus de dispersion » des 2 manuels) ; conditions de comparaison : dosage 1,6%, PH=6,8, 70℃, éthanol 2% (paragraphes consacrés aux essais spécifiques de R1800-SK dans les 2 manuels) ; lecture A/B du texte original : « La figure A montre le dioxyde de titane traité avec 1,6% de R1800-SK… la dispersion est relatively uniforme et les particules de dioxyde de titane sont plus fines ; la figure B montre le dioxyde de titane non traité… une agglomération sévère se produit » (même paragraphe) ; prémisses relatives à la poudre : « Les particules de pigment plus fines ont davantage tendance à s’agglomérer… elles ne peuvent pas être utilisées directement et doivent être soumises à un traitement de dispersion » (paragraphes « processus de dispersion » des 2 manuels) — Type de graphique recommandé : bandeau de processus en 3 étapes + emplacement de comparaison de microphotographies. ⚠️ Les figures A/B du manuel original sont des microphotographies (bitmap dans le fichier électronique) ; les microphotographies originales du manuel doivent être récupérées séparément. Il est strictement interdit d’utiliser des images générées par IA pour faire passer une image pour une microphotographie. Tant que les fichiers bitmap ne sont pas disponibles, seuls le bandeau de processus et une légende de remplacement doivent être présentés.
【Graphique 5】Escalier de l’évolution du dosage de dispersant en fonction de la finesse de la poudre / de l’indice d’absorption d’huile — Liste des points de données : phrase mécanistique « Plus la poudre est fine, plus l’indice d’absorption d’huile est élevé et plus la surface spécifique est importante ; plus la quantité de dispersant ajoutée est élevée » (paragraphe « dosage de dispersant » du manuel « Californium Curium – Functional Additives ») ; phrase mécanistique « Plus la poudre est fine, plus elle a tendance à s’agglomérer et plus la quantité de dispersant à ajouter est élevée. Toutefois, plus la quantité de dispersant ajoutée est élevée, plus la formation d’agglomérés est probable pendant la production » (entrée R900 du manuel « Californium Curium – Functional Additives », R900 étant un produit retiré, utilisé uniquement comme référence mécanistique et signalé comme retiré) ; extrémités des intervalles expérimentaux : R1800-SK 0,3%–2% (paragraphes consacrés aux conditions expérimentales spécifiques de R1800-SK dans les 2 manuels), R1800-SH 1%–5% (paragraphes consacrés aux essais spécifiques de R1800-SH dans les 2 manuels) — Type de graphique recommandé : graphique qualitatif en escalier, indiquant uniquement les extrémités des 2 intervalles expérimentaux. Il ne doit pas être représenté sous forme de courbe fonctionnelle et aucune relation « finesse → pourcentage précis » ne doit être fournie.
【Graphique 6】Matrice de répartition par gamme : blanc / noir / charge / base de masterbatch liquide — Liste des points de données : répartition des modèles : R1800-S (couleur) / R1800-SK (blanc) / R1800-SH (noir) / R900 (charge) / E099 (très haute température) / R900A (base de masterbatch liquide) (tableau de répartition par gamme du manuel « Californium Curium – Hyperdispersant Series ») ; données propres au modèle blanc : PH=6,8, 70℃, densité optique 0,386 @1,6% (paragraphes consacrés aux essais spécifiques de R1800-SK dans les 2 manuels) ; données propres au modèle noir : PH=6,2, 80℃, densité optique 0,487 @3% (paragraphes consacrés aux essais spécifiques de R1800-SH dans les 2 manuels) ; positionnement du modèle blanc : « R1800-SK… est principalement utilisé pour les masterbatchs blancs pour matières plastiques et caoutchouc » (section R1800-SK du manuel « Californium Curium – Functional Additives ») ; colonne de statut de R900 : « retiré » — Type de graphique recommandé : matrice. ⚠️ Les valeurs 0,386 et 0,487 doivent être accompagnées de conditions distinctes (0,02mm/6,8/70℃ vs 0,02mm/6,2/80℃) ; il est interdit de les placer sur un même axe vertical pour comparer leurs magnitudes.
【Graphique 7】Comparaison de R101A avec 3 agents d’enrobage — Liste des points de données (tableau comparatif de l’entrée R101A dans les 2 manuels) : pouvoir TCS de décoloration 1860 / 1930 / 2013 ; dispersibilité 4,5 / 5,3 / 6,50 ; absorption d’huile 19,09 / 18,56 / 16,30 g/100g ; brillance 93,5 / 94,6 / 96,2 ; transmitance 23 / 20 / 18,7 ; résistance au jaunissement 110C / 150C / 150C — Type de graphique recommandé : graphique en barres groupées, avec 4 lignes d’indicateurs réparties en 4 groupes. ⚠️ Les unités et les échelles du TCS, de la transmitance et de la brillance ne sont pas indiquées dans le manuel ; le graphique doit porter la mention « unités conformes au texte original de la documentation, non précisées lorsqu’elles sont absentes ». L’échelle de la dispersibilité est incertaine (contradiction entre l’indication « échelle sur 5 » dans la couche de données et la valeur 6,50) ; seule la valeur doit être indiquée, sans mention de note maximale.
【Graphique 8】Comparaison qualitative entre masterbatch blanc et masterbatch liquide (R900A) — Liste des points de données : côté masterbatch liquide = force colorante et pouvoir couvrant plus élevés, brillance plus élevée, élimination des points et taches de couleur, dosage 0,6-2,0% pour lesproduit fini opaques et 0,2-0,5% pour lesproduit fini transparents (sujet = masterbatch liquide) (entrée R900A des 2 manuels) ; côté masterbatch = « Les masterbatchs pour matières plastiques sont faciles à utiliser… la coloration est uniforme et stable » (section consacrée aux masterbatchs du manuel « Californium Curium – Functional Additives ») — Type de graphique recommandé : tableau comparatif à 2 colonnes, et non graphique de données. Ce tableau ne contient volontairement aucun chiffre et sert exclusivement à présenter la limite de la formulation : « masterbatch liquide ≠ plus blanc ; il est simplement moins tacheté, plus uniforme, avec un pouvoir couvrant et une force colorante supérieurs ».
Liste des documents
Le présent article cite 3 sources : 2 manuels officiels et une couche de données du site officiel.
| # | Document | Section de l’article |
|---|---|---|
| 1 | « Hyperdispersant Series » (manuel des hyperdispersants) | Erreur 6 (degré de dispersion III) |
| 2 | « Hyperdispersant Series » | Section 2 (propriétés physico-chimiques de R1800-SK, valeur de procédé recommandée de 0,5%, transition de phase à 70℃, théorie en 3 étapes, « ne peut pas être utilisé directement »), erreurs 8 et 11 |
| 3 | « Hyperdispersant Series » | Section 1 (définitions littérales des 3 indicateurs, facteurs d’influence, chaîne du procédé, formulations expérimentales), erreur 2 |
| 4 | « Hyperdispersant Series » | Section 2 (tableau de 21 mesures, maximum de 0,386, floculation par pontage, comparaison micrographique A/B), erreurs 2, 3 et 4 |
| 5 | « Hyperdispersant Series » | Section 2 ( optimum expérimental de 1,6%, teneur ajoutée de 0,5%—1%, conclusion à 70℃) |
| 6 | « Hyperdispersant Series » | Section 2 (comparaison avec SH), erreurs 6 et 8 (28 fois / 122 fois) |
| 7 | « Hyperdispersant Series » | Section 1 (définition de la force colorante du noir de carbone), section 5 (conditions de 0,487) |
| 8 | « Hyperdispersant Series » | Erreur 1 (formulation du masterbatch liquide R900A) |
| 9 | « Hyperdispersant Series » | Section 5 (teneur ajoutée de R900A : 1%—10%), erreur 1 |
| 10 | « Hyperdispersant Series » | Section 2 (déclaration expérimentale), graphique 7 (tableau comparatif R101A) |
| 11 | « Hyperdispersant Series » | Section 4 (tableau « principales caractéristiques des produits » de R101A), graphique 7 |
| 12 | « Hyperdispersant Series » | Section 1 (degré de dispersion R188 ‖) |
| 13 | « Hyperdispersant Series » | Section 1 (algorithme et exemple de calcul du degré de dispersion dans l’eau) |
| 14 | « Functional Additives » (manuel des additifs fonctionnels) | Section 5 (fourchette de 30%-50% selon la déclaration de l’entreprise) |
| 15 | « Functional Additives » | Graphique 8 (formulation concernant les masterbatchs) |
| 16 | « Functional Additives » | Section 5 (plus la poudre est fine, plus la quantité de dispersant est élevée) |
| 17 | « Functional Additives » | Section 5 (plus de 25%, 10%~20%, selon la déclaration de l’entreprise) |
| 18 | « Functional Additives » | Sections 1 et 2 (définitions des 3 indicateurs, tableau de 21 mesures, identiques mot pour mot à ceux de « Hyperdispersant Series ») |
| 19 | « Functional Additives » | Section 1 (force colorante du noir de carbone) |
| 20 | « Functional Additives » | Section 4 (entrée R900, mécanisme de pontage), erreurs 7 et 9 |
| 21 | « Functional Additives » | Erreur 1, section 5 (fourchette de dosage de R900A) |
| 22 | « Functional Additives » | Section 2 (déclaration expérimentale), graphique 7 |
| 23 | « Functional Additives » | Section 5 (tableau de la force colorante du noir de carbone) |
| 24 | Tableau général des produits de la couche de données du site officiel | Section 4 (contradiction de l’échelle « sur 5 » dans le tableau comparatif R101A, rattachement erroné suspect des specs de R900), condition préalable PH=6,8 |
| 25 | Page de détails R1800-SK du site officiel | Sections 1, 2, 4 et 5 (champ 0,386, teneur ajoutée 0,5%—1%, transition de phase à 70℃, 26 fois / 113 fois, phrase sur l’effet de la finesse de la poudre) |
| 26 | Page de détails R900A du site officiel | Sections 1, 2, 4 et 5 (texte original relatif au masterbatch liquide, fourchette de dosage, éléments 15-40% à vérifier, entrée de résistance à la température, absence de teneur en solides, déclaration sur les halogènes, déclaration de modèles indépendants, colonne de statut) |
| 27 | Page de détails R900 du site officiel | Section 4 (mention de retrait, mécanisme de mauvaise dispersion, absence de modèle de remplacement direct publié, enregistrement d’un rattachement suspect des specs) |
| 28 | Page des articles similaires du site officiel | Section 5 (rapport d’essai par un tiers non joint) |
Discipline terminologique et de collecte des données : toutes les valeurs, codes et unités du présent article sont reproduits au niveau d’origine de la documentation, sans conversion, sans modification de la précision et sans harmonisation de leur présentation ; Teneur en matière sèche:12.-12.7% (R900, le premier 12 suivi d’un point décimal) et « Prétraitement final » sont reproduits tels qu’ils figurent dans le manuel, sans modification ; les écritures mPa•s (« Hyperdispersant Series ») et mPa·s (« Functional Additives ») coexistent et sont reproduites selon leur niveau de source. Les éléments non consignés dans le manuel sont indiqués comme « non fournis par la documentation » ; aucune valeur n’est déduite, complétée ou formulée par synthèse.
Actions sur l’article
Si cet article vous a été utile, laissez une trace — le nombre de mentions J’aime provient de notre back-office admin.kj9896.com ; si l’interface n’est pas joignable, les boutons sont désactivés et le compteur affiche « — ». Aucun chiffre inventé n’est affiché.
Lien : https://kj9896.com/fr/news/covering-tinting-dispersion
À lire aussi
- 01Hyperdispersants et dispersants mouillants : répartition des rôles et quatre lignes directrices pratiques dans la coloration des plastiques1 octobre 2026
- 02Les trois points d’action de l’hyperdispersant dans les masterbatchs colorants : prévention de l’agglomération, taux de distribution et équilibre de lubrification25 septembre 2026
- 03R1800-SK et R900A pour la dispersion des retardateurs de flamme sans affecter la résistance au feu12 octobre 2026
Produits cités dans cet article
- R1800-SKR1800-SK Hyperdispersant pour caoutchouc et plastiques R1800-SK
- R1800-SR1800-S Hyperdispersant pour caoutchouc et plastiques R1800-S
- R1800-SHR1800-SH Hyperdispersant pour caoutchouc et plastiques R1800-SH
- R900R900 Hyperdispersant pour caoutchouc et plastiques R900
- E099E099 Hyperdispersant pour caoutchouc et plastiques E099
- R900AR900A Base de masterbatch liquide R900A
- R101AR101A Agent d'enrobage pour poudres inorganiques (TiO₂, noir de carbone, etc.) R101A
- R188R188 Hyperdispersant pour peintures, vernis et encres à base d'eau R188
- RPEG20RPEG20 Agent d'enrobage organique de type hyperdispersant RPEG20
- R6800R6800 Compatibilisant-dispersant dédié aux plastiques biodégradables R6800
Poursuivre la lecture
D’autres actualités et mises à jour produits se trouvent dans l’actualité.