
Technique expliquée · 1 octobre 2026
Hyperdispersants et dispersants mouillants : répartition des rôles et quatre lignes directrices pratiques dans la coloration des plastiques
Dans la coloration des plastiques, les hyperdispersants et les dispersants mouillants sont complémentaires, et non interchangeables : le dispersant mouillant TPS prend en charge le mouillage ainsi que la lubrification interne et externe, peut remplacer la cire de polyéthylène et convient particulièrement aux masterbatchs à fini mat ; la gamme R1800 assure le mouillage, la dispersion et la stabilisation par enrobage. L'article fournit les dosages respectifs des deux types, l'ordre de diagnostic à suivre lorsque la surface du masterbatch colorant n'est pas brillante (avec les conditions de traitement du dioxyde de titane). Les deux types sont également souvent combinés dans une même formulation. Chaque donnée dispose d'une base de données produits officielle.
- 01Anti-agglomération
- 02Taux de distribution
- 03Équilibre de lubrification
Déplacé depuis le corps du textePremier tableau de données de cet article (cité tel quel)
| Paramètre | Dispersant mouillant TPS (ester alkylique d'acide gras) | Hyperdispersants R1800-S / R1800-SK / R1800-SH |
|---|---|---|
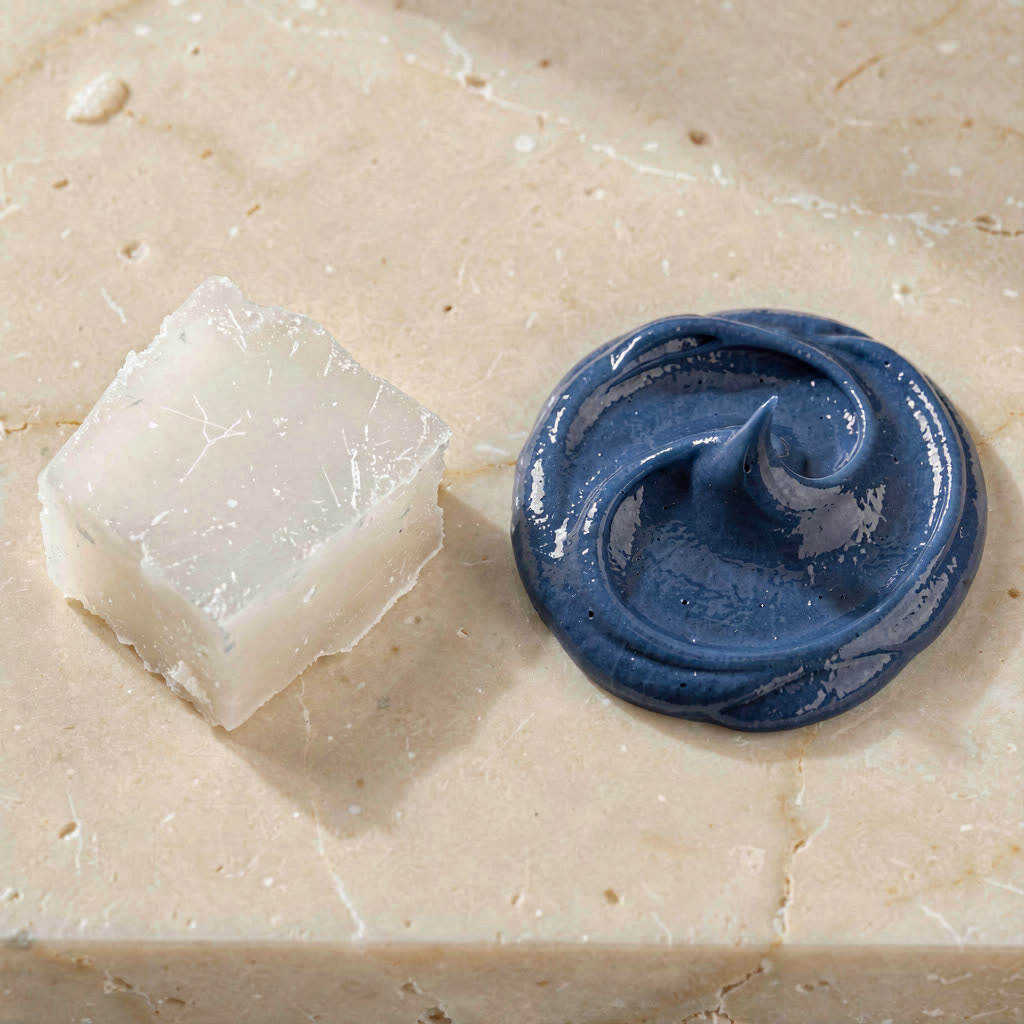
| Composition | Solide blanc cassant obtenu par polymérisation à haute température d'alkyles et d'acides gras | R1800-S/SK : polymères de type polyéther polyoléfinique ; R1800-SH : polymères de type éther de silicone et de résine (tous deux sous forme de pâte bleue) |
| Fonctions principales | Mouillage, lubrification ; utilisé comme lubrifiant et dispersant mouillant pour améliorer la fluidité de transformation et l'effet de mouillage en surface | Dispersion et enrobage, lubrification et démoulage, augmentation de la ténacité et du brillant, effet glissant à l'ouverture, possibilité de remplacer le greffage à l'anhydride maléique, ajustement possible de l'indice de fluidité du produit, etc. |
| Domaines d'application | Masterbatchs à fini mat (peut remplacer la cire de polyéthylène), industries du plastique et du caoutchouc ; dans le caoutchouc, utilisé comme activateur de vulcanisation et dispersant | R1800-S : masterbatchs colorés, revêtements pour habillement, revêtements en poudre, revêtements et encres à base solvant ; R1800-SK : masterbatchs blancs, masterbatchs de poudres métalliques, traitement de surface du dioxyde de titane ; R1800-SH : masterbatchs noirs, granulation par voie humide et par voie sèche du noir de carbone |
| Indicateurs clés | Masse moléculaire 320 ; point d'éclair en coupelle ouverte ≥205℃ ; point de solidification ≤55℃ ; point d'ébullition 229℃ ; température d'auto-inflammation 434℃ ; viscosité cinématique (à 100℃) 5,87 mm²/s | R1800-S : indice d'amine ≤ 9 mgKOH/g, indice d'acide 6,8-7 mgKOH/g, densité 1,190 g/cm³, degré de dispersion III |
| Dosage recommandé | Prétraitement des pigments et charges : 0,5-2,0 % | 0,5-1 % par rapport au produit fini en plastique |
| Précautions indiquées dans le manuel | Non recommandé pour les masterbatchs brillants (risque d'impact sur la brillance) | R1800-S interdit dans les poudres en traitement à froid, interdit dans les revêtements aqueux et les encres aqueuses |
Source des données : données produits officielles.
Conclusion : non pas une relation de substitution, mais une répartition des rôles
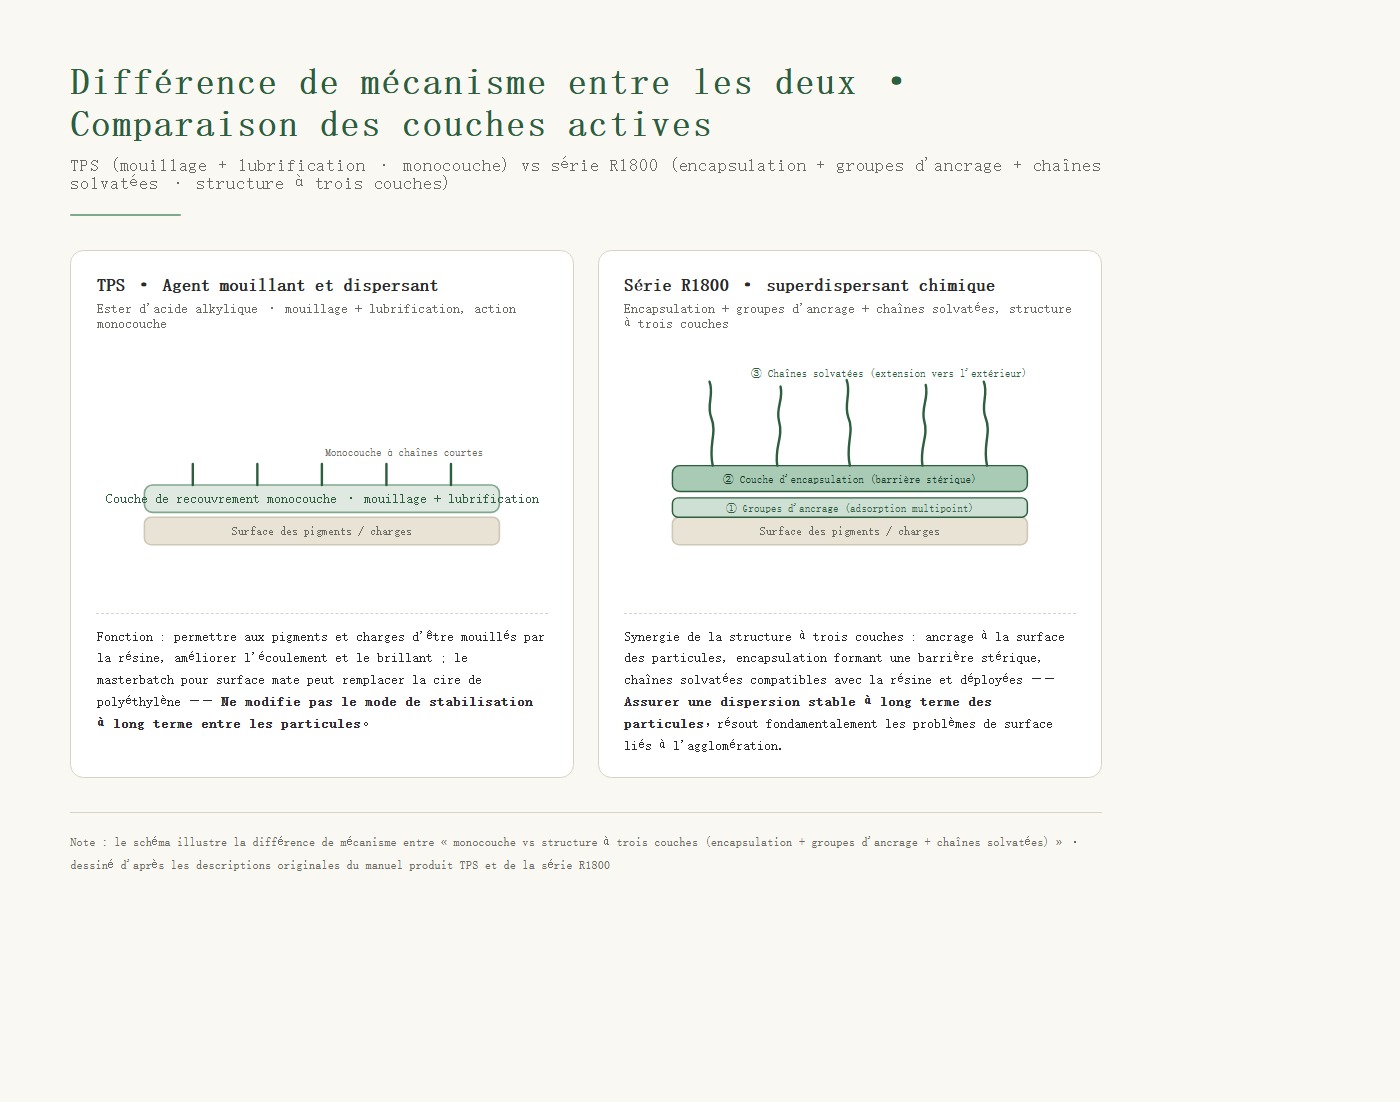
- Dispersant mouillant (TPS, ester alkylique d'acide gras) : le manuel indique qu'il « présente un pouvoir mouillant et lubrifiant supérieur à celui de la cire de polyéthylène (cire PE), un pouvoir mouillant nettement supérieur à celui de l'EBS (éthylène bis-stéaramide), un pouvoir lubrifiant comparable à celui de l'EBS, mais sans les problèmes d'exsudation de l'EBS »; dans l'industrie des plastiques, il est utilisé comme lubrifiant et dispersant mouillant, « convient particulièrement aux masterbatchs à fini mat, peut remplacer la cire de polyéthylène » et « n'est pas recommandé pour les masterbatchs brillants (risque d'impact sur la brillance) ». (Sur la base des données produits officielles)
- Hyperdispersant (gamme R1800) : ses fonctions sont « mouillage + dispersion + stabilisation par enrobage »; le manuel original indique pour R1800-S qu'il « s'agit d'un additif polymère multifonctionnel de mouillage et d'enrobage produit à partir d'un agent d'enrobage et d'un dispersant selon un ratio précis, sous conditions de haute température et haute pression », et qu'il « empêche efficacement l'agglomération ultérieure des particules de pigment et de poudre ». (Sur la base des données produits officielles)
En un mot : finition mate, substitution de cire, priorité à la transformation et au mouillage → envisager TPS; prévention de l'agglomération, stabilité de la dispersion, brillant → envisager la gamme R1800.
Comparaison point par point
(Sur la base des données produits officielles)
Quatre règles pratiques pour la coloration des plastiques
Déplacé depuis le corps du texteÉtapes d'opération (texte original, tel quel)
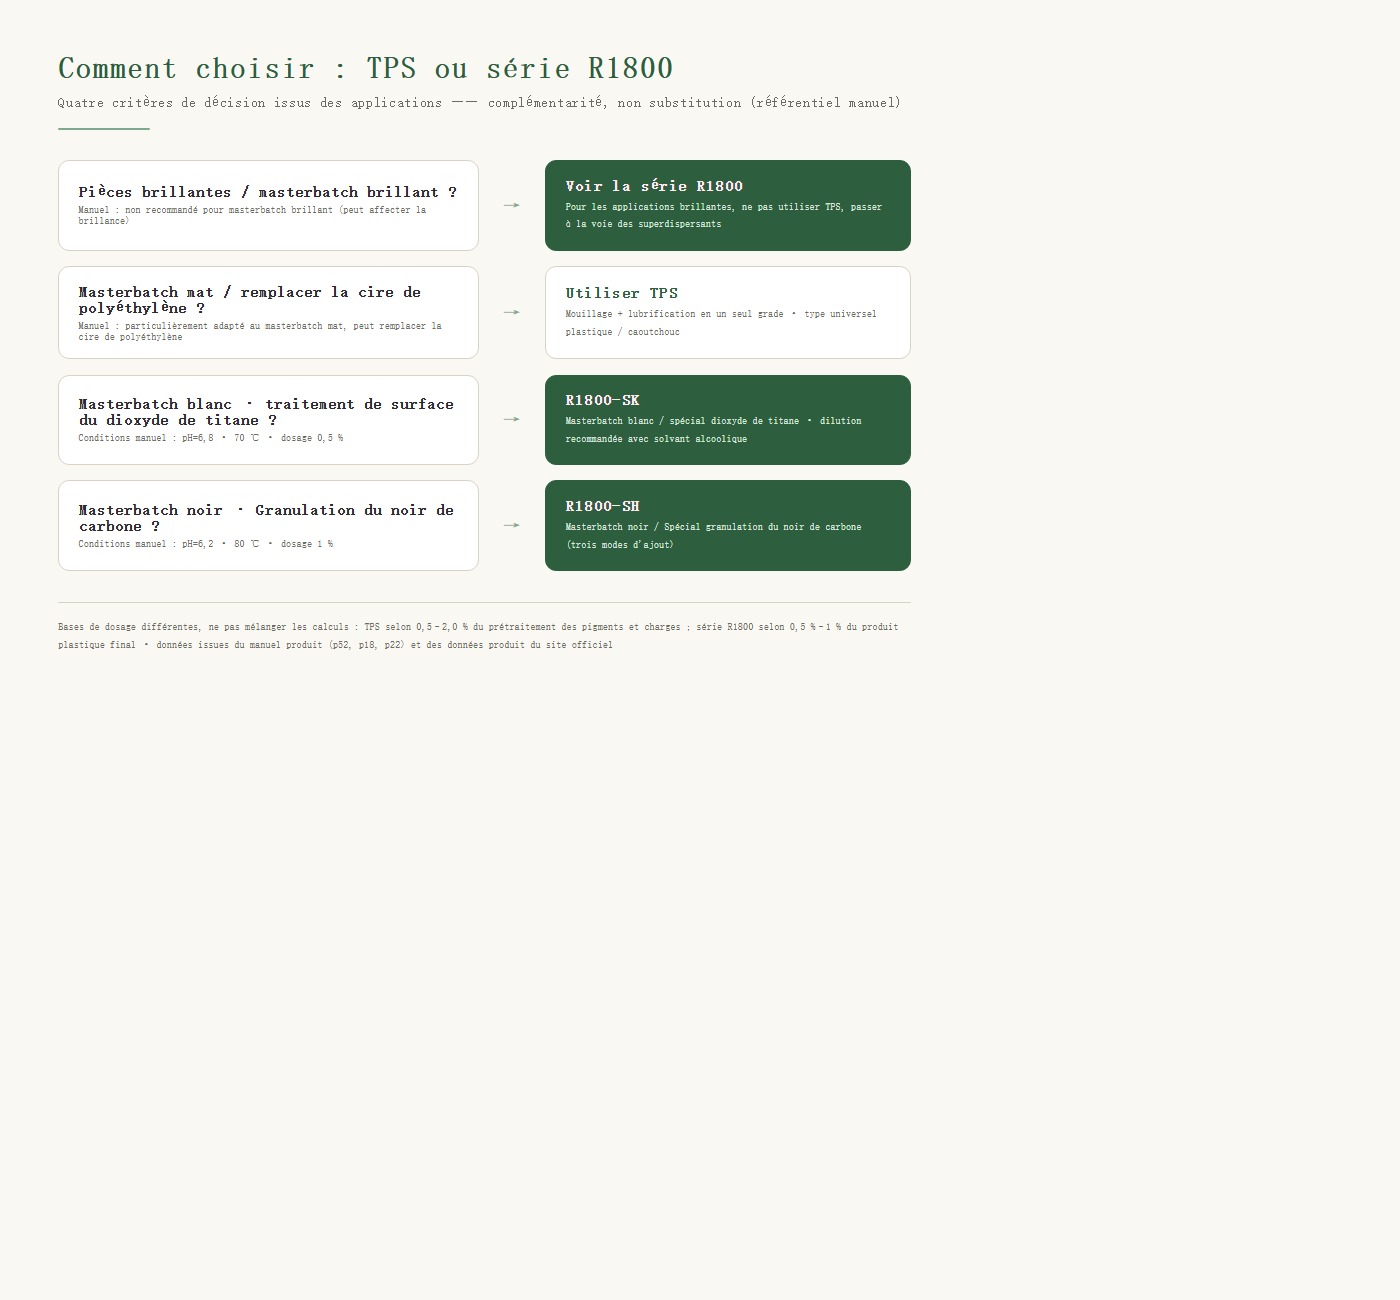
- Ne pas utiliser TPS pour les pièces brillantes. Le manuel précise « non recommandé pour les masterbatchs brillants (risque d'impact sur la brillance) »; pour les applications brillantes, se reporter à la gamme R1800. (Sur la base des données produits officielles)
- Pour les masterbatchs à fini mat ou pour remplacer la cire de polyéthylène, considérer TPS. Le manuel indique : « particulièrement adapté aux masterbatchs à fini mat, peut remplacer la cire de polyéthylène ». (Sur la base des données produits officielles)
- Conditions de traitement de surface dédiées pour les masterbatchs blanc/noir. R1800-SK pour le dioxyde de titane : pH = 6,8; 70℃; dosage 0,5 %; R1800-SH pour le noir de carbone : pH = 6,2; 80℃; dosage 1 % — lors du traitement chez le producteur de dioxyde de titane, le manuel recommande de diluer avec un solvant alcoolique afin de répartir la charge de manière plus homogène. (Sur la base des données produits officielles)
- Les bases de dosage des deux produits diffèrent; ne pas les mélanger. TPS : prétraitement des pigments/charges à 0,5-2,0 %; gamme R1800 : 0,5 %—1 % par rapport au produit plastique fini. (Sur la base des données produits officielles)
Paramètres techniques restants du TPS et un autre domaine d'application
Plusieurs informations comparatives sur le TPS n'ont pas été reprises dans le tableau ci-dessus; lors d'un achat, il est également possible de demander : densité (20℃) 0,871 kg/m³ (mesurée selon GB/T 1884), point d'éclair en coupelle ouverte ≥205℃ (GB/T 267), point de solidification ≤55℃ (GB/T 3536), point d'ébullition 229℃ (GB/T 616-1988), température d'auto-inflammation 434℃ (DL/T 706-99), viscosité cinématique (100℃) 5,87 mm²/s, analyse du type de carbone CA % à 12 %; durée de conservation 36 mois (stockage en endroit frais et sec). (Sur la base des données produits officielles)
Un autre domaine d'application est le caoutchouc : le manuel indique que le TPS, dans l'industrie du caoutchouc, « sert d'activateur de vulcanisation et de dispersant, favorisant l'uniformité de la réaction de vulcanisation ». Autrement dit, son positionnement est celui d'un dispersant mouillant à usage général, applicable aussi bien aux plastiques qu'au caoutchouc, tandis que les hyperdispersants de la gamme R1800 sont présentés dans le manuel principalement autour du traitement des pigments et des poudres. (Sur la base des données produits officielles)
Exemple d'application n°6 : ordre de diagnostic lorsque la surface du masterbatch colorant n'est pas brillante (rôle de la cire)
Le manuel consacre un paragraphe au sujet « surface du masterbatch colorant non brillante » — cette section expose précisément la répartition des rôles entre « additifs mouillants/lubrifiants » et « hyperdispersants » face à ce type de problème terrain. L'ordre de diagnostic donné par le manuel est le suivant : (Sur la base des données produits officielles)
- Vérifier d'abord la température d'extrusion. « Une température d'extrusion ou de tête d'extrudeuse trop élevée ou trop basse peut provoquer une surface rugueuse; il faut alors ajuster la température d'extrusion. »
- Examiner ensuite la dispersibilité du pigment lui-même. « Si la molécule du pigment est trop dure, sa dispersion dans le plastique sera médiocre, ce qui entraînera une surface non lisse. »
- Puis seulement vérifier la qualité et le dosage du dispersant (cire de polyéthylène de basse masse moléculaire). Le manuel indique : « la qualité et le dosage du dispersant (cire de polyéthylène de basse masse moléculaire) sont-ils conformes et appropriés. Par exemple, si certaines cires de polyéthylène de basse masse moléculaire sont adultérées avec de la paraffine, ou s'il s'agit d'une cire de polyéthylène de basse masse moléculaire haute densité, la dispersibilité du pigment s'en trouvera affectée. »
- Enfin, examiner le traitement lubrifiant du pigment. « Un traitement lubrifiant du pigment inadapté ne permettra pas d'obtenir, quel que soit le moyen employé, un masterbatch colorant à bonne dispersibilité et à surface lisse. »
En mettant ces 4 étapes en regard de la répartition des rôles exposée plus haut : TPS relève de la catégorie substitut de la cire de polyéthylène (mouillage + lubrification, masterbatch à fini mat), tandis que la recommandation du manuel pour le R1800-S est « il est souhaitable d'utiliser l'hyperdispersant R1800-S pour résoudre ce type de problème à la source » — autrement dit, lorsque la 3ᵉ étape révèle que la qualité ou le dosage de la cire constitue déjà le goulot d'étranglement, c'est vers l'hyperdispersant qu'il faut se tourner, et non en continuant d'ajouter de la cire. (Sur la base des données produits officielles)
Dans la même section, le manuel pointe également les 2 formes courantes de falsification de la cire de polyéthylène : adjonction de paraffine, ou cire de polyéthylène de basse masse moléculaire haute densité — ces 2 cas « affectent la dispersibilité du pigment ». Pour les usines qui se contentent d'un contrôle à la réception sans effectuer de vérification de dispersibilité, ce point risque d'être négligé. (Sur la base des données produits officielles)
Foire aux questions (FAQ)
Q1 : Quelle est la différence entre un hyperdispersant et un dispersant mouillant ? Le dispersant mouillant (ester alkylique TPS) traite principalement le mouillage et la lubrification, et peut remplacer la cire de polyéthylène; il convient particulièrement aux masterbatchs à fini mat. L'hyperdispersant (gamme R1800) effectue, en plus du mouillage et de la dispersion, une étape supplémentaire de « stabilisation par enrobage » — adsorption à la surface des pigments et des poudres pour former une couche protectrice, purification des sites actifs à forte propension à l'agglomération, empêchant toute nouvelle agglomération des particules. (Sur la base des données produits officielles)
Q2 : Dans la coloration des plastiques, les 2 utilisés ensemble risquent-ils d'entrer en conflit ? Le manuel ne donne pas de conclusion sur une « utilisation conjointe dans une même formule ». Ce qui peut être vérifié, ce sont les limites de chacun : le TPS n'est pas recommandé pour les masterbatchs brillants; le R1800-S est interdit pour les poudres traitées à froid et dans les systèmes aqueux. En cas d'utilisation conjointe dans une même formule, veuillez procéder à une validation par un essai à petite échelle sur le substrat considéré. (Sur la base des données produits officielles)
Q3 : Quel référentiel de dosage faut-il adopter ? Les 2 référentiels diffèrent : pour le TPS, il s'agit de 0,5-2,0 % en prétraitement des pigments et charges ; pour la gamme R1800, il s'agit de 0,5 %—1 % du produit final plastique (avec un découpage selon la maille de la poudre, par exemple carbonate de calcium 800→3000 mailles correspondant à 0,2 %→0,5 %). (Sur la base des données produits officielles)
Q4 : Outre les plastiques, dans quels domaines le TPS peut-il être utilisé ? Le manuel indique que le TPS convient également à l'industrie du caoutchouc, « en tant qu'activateur de vulcanisation et dispersant, favorisant l'uniformité de la réaction de vulcanisation ». Ses paramètres techniques complets incluent également la densité (20 ℃) 0,871 kg/m³, le point d'éclair en coupelle ouverte ≥205 ℃, le point de solidification ≤55 ℃, le point d'ébullition 229 ℃, la température d'auto-inflammation 434 ℃, la viscosité cinématique (100 ℃) 5,87 mm²/s, l'analyse des types de carbone CA % 12 %, pour une durée de conservation 36 mois. (Sur la base des données produits officielles)
Q5 : La surface du masterbatch colorant manque de brillance : par où commencer la vérification ? L'ordre donné par le manuel comporte 4 étapes : ① vérifier d'abord la température d'extrusion (une température de tête trop élevée ou trop basse entraîne une rugosité de surface); ② examiner ensuite la dispersibilité propre du pigment (une molécule trop dure se disperse mal dans le plastique); ③ puis vérifier si la qualité du dispersant (cire de polyéthylène de basse masse moléculaire) est conforme et si le dosage est approprié; ④ enfin, vérifier si le traitement de pouvoir lubrifiant du pigment est approprié. (Sur la base des données produits officielles)
Q6 : Quels problèmes de qualité la cire de polyéthylène peut-elle présenter ? Le manuel en pointe 2 : adjonction de paraffine, ou cire de polyéthylène de basse masse moléculaire haute densité — « ces 2 cas affectent la dispersibilité du pigment ». La même chaîne de cause à effet fait également apparaître un problème de thermoscellage : certains fabricants, pour réduire les coûts, ajoutent de la paraffine à la cire de polyéthylène de basse masse moléculaire à des dosages de 10 %-40 %; la masse moléculaire et le point de fusion de la paraffine sont bas, et lors de la transformation elle se décompose et se sublime pour migrer à la surface du film, formant un blanchiment qui affecte la solidité de la soudure. (Sur la base des données produits officielles)
Données et références
- Les données du présent article proviennent uniquement des données produits officielles de Californium Curium; chaque donnée est annotée dans le texte et peut être vérifiée une à une.
- Les valeurs et les limites sont issues du texte original de la documentation; pour l'utilisation conjointe dans une même formule et les ratios de substitution, veuillez vous référer aux essais à petite échelle (Sur la base des données produits officielles).
Actions sur l’article
Si cet article vous a été utile, laissez une trace — le nombre de mentions J’aime provient de notre back-office admin.kj9896.com ; si l’interface n’est pas joignable, les boutons sont désactivés et le compteur affiche « — ». Aucun chiffre inventé n’est affiché.
Lien : https://kj9896.com/fr/news/hyperdispersant-vs-wetting-dispersant
À lire aussi
- 01Les trois points d’action de l’hyperdispersant dans les masterbatchs colorants : prévention de l’agglomération, taux de distribution et équilibre de lubrification25 septembre 2026
- 02Pour le même « 0.5–2% », le manuel indique deux dénominateurs : pourquoi le dosage de l’additif de noir de carbone conducteur ne peut-il pas être converti directement ?11 octobre 2026
- 03Ajout de blanc ≠ blancheur supérieure : critères d’interprétation du pouvoir masquant, de la force colorante et de la dispersibilité4 octobre 2026
Produits cités dans cet article
Poursuivre la lecture
D’autres actualités et mises à jour produits se trouvent dans l’actualité.