
Technique expliquée · 11 octobre 2026
Pour le même « 0.5–2% », le manuel indique deux dénominateurs : pourquoi le dosage de l’additif de noir de carbone conducteur ne peut-il pas être converti directement ?
Dans le document R1618, les quantités sont exprimées par deux lignes parallèles, avec des intervalles de 0,5-2% mais des denominations différentes : une par rapport au poids total du noir de carbone et une autre par rapport au produit final en plastique, avec une mention explicite interdisant toute conversion transversale. Cet article explique pourquoi cela n'est pas un oubli et établit la relation entre cette précision accrue et la relation avec les quatre effets unifiés. Les éléments quantitatifs non fournis (valeur de résistivité, efficacité de dispersion, ordre de dosage) sont tous indiqués sans substitution.
- 01Anti-agglomération
- 02Taux de distribution
- 03Équilibre de lubrification
Un même « 0.5–2% », deux dénominateurs dans la notice : pourquoi la quantité d'adjuvant de noir de carbone conducteur ne peut pas être directement convertie
Sur la table de formulation, on indique « taux d'ajout 0.5–2% », et l'atelier pèse les matériaux selon cette valeur.
Si ce pourcentage est calculé par rapport au noir de carbone, alors que l'atelier a l'habitude de le calculer par rapport au produit fini, la quantité d'adjuvant réellement introduite
pourrait être plusieurs fois supérieure — tandis que, de part et d'autre, chacun estime avoir suivi la consigne.
Ce n'est pas une négligence isolée de quelques ateliers, mais une question de convention de calcul qui doit être clarifiée explicitement dans les tableaux de dosage des adjuvants.
La documentation de 锎锔 R1618 fournit sur ce point un exemple de traitement particulièrement méthodique.
Premièrement, identifions R1618
L'intitulé officiel complet est « hyperdispersant de noir de carbone conducteur pour plastiques R1618 » ; son principal composant est le polyéther d'oléfine.
Le document décrit sa préparation de manière très précise :
Une solution aqueuse de polymère préparée selon un dosage précis dans des conditions de haute température et de haute pression,
Elle présente un excellent poids moléculaire et une distribution de poids moléculaire relativement étroite, et exerce une très bonne action de dispersion et de conduction sur
la poudre de noir de carbone conducteur et le masterbatch de noir de carbone conducteur.
C’est cette affirmation sur la distribution étroite des poids moléculaires qui explique la stabilité de la dispersion. Le dispersant repose sur les chaînes moléculaires pour former un revêtement et un encombrement stérique à la surface des poudres ;
plus la distribution des poids moléculaires est étroite, plus les longueurs des chaînes moléculaires sont homogènes, et plus l’adsorption et le revêtement sont uniformes.
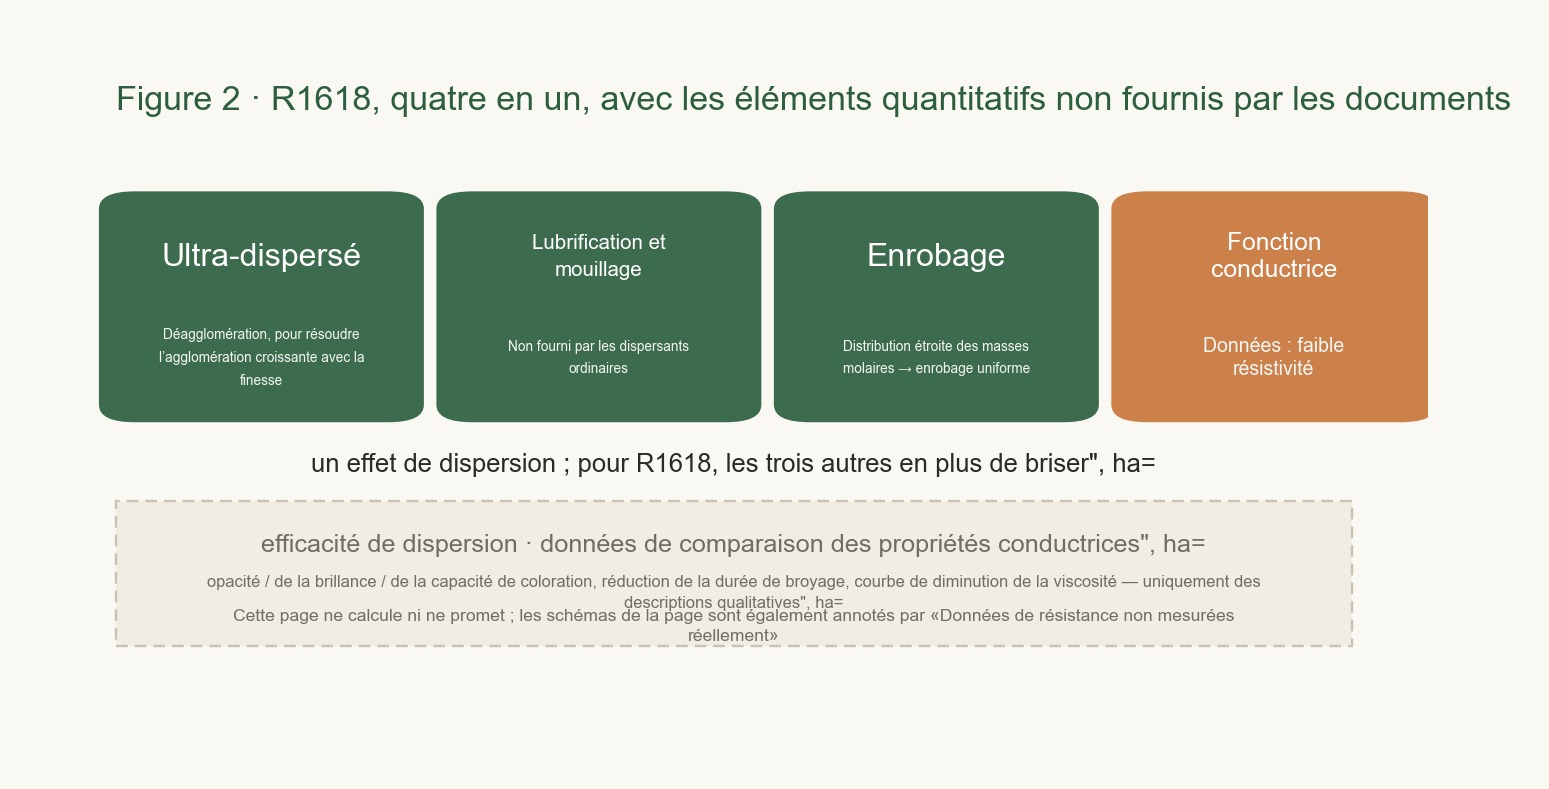
Le document résume ses capacités en quatre mots : « quatre effets en un ».
Elle assure l’hyperdispersion, la lubrification et le mouillage, ainsi que la formation d’un film, et possède en outre une fonction conductrice.
Par comparaison avec les dispersants ordinaires, la documentation contient une comparaison très directe :
De nombreuses usines utilisent généralement des dispersants dont l’effet se limite à la dispersion, tandis que R1618 …
Autrement dit, la plupart des dispersants disponibles sur le marché ne servent qu’à « rompre les agglomérats », tandis que R1618, en plus de cette dispersion,
assure également la lubrification, le mouillage et l'enrobage, et exerce en outre une fonction conductrice.
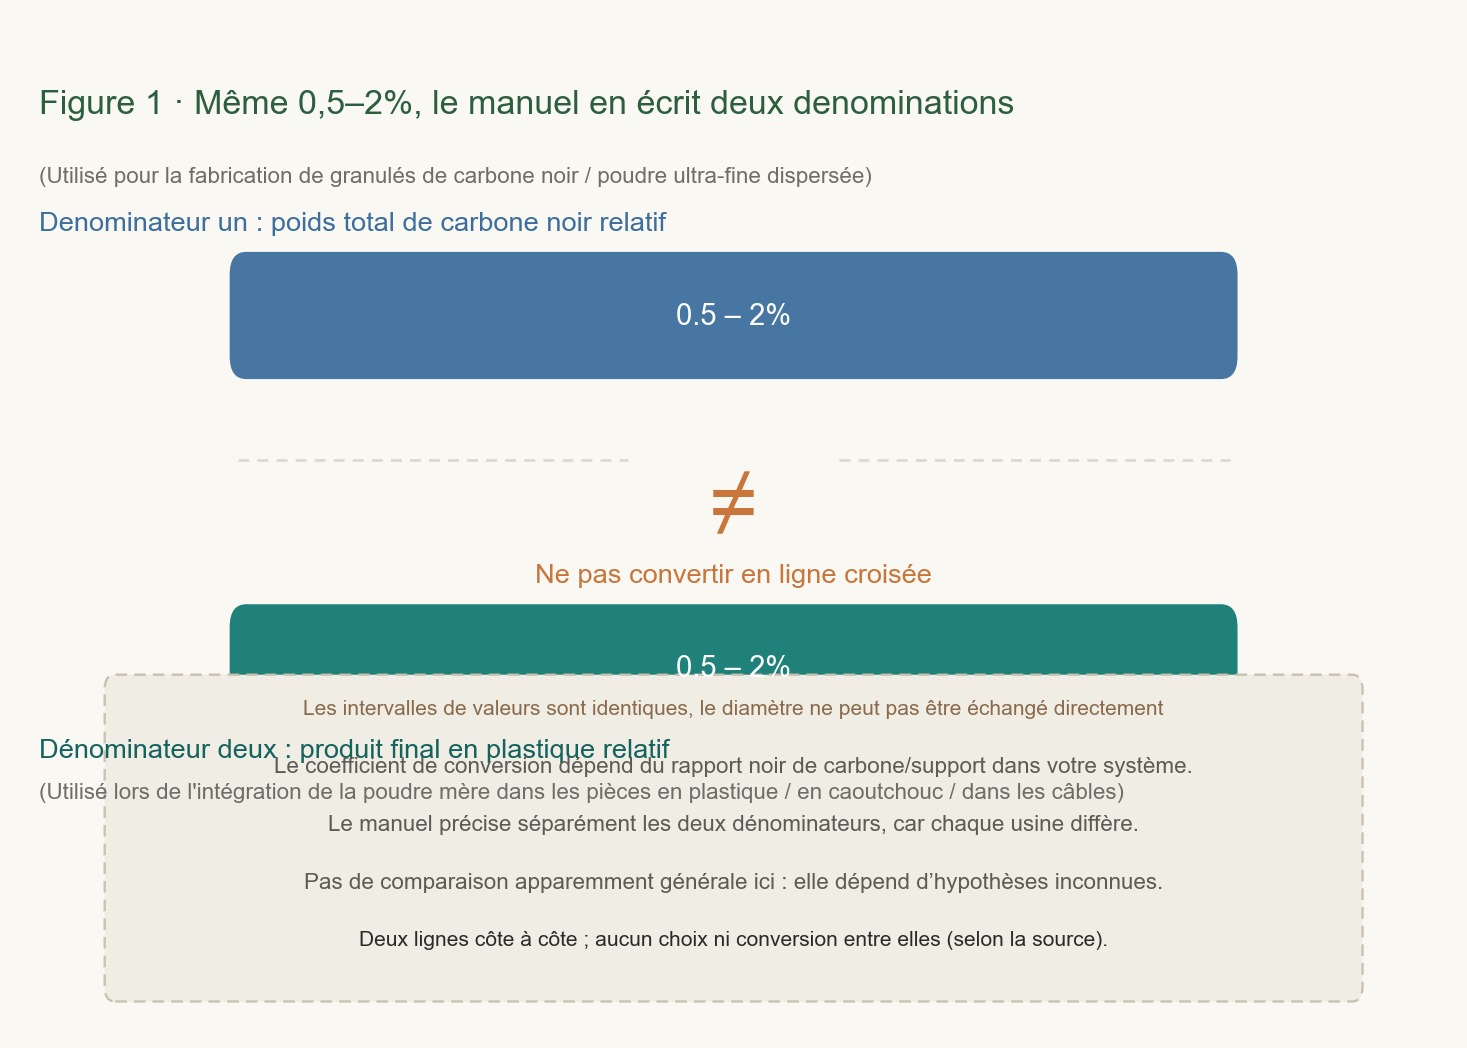
Deuxième point : un même taux d'ajout de 0.5–2%, deux dénominateurs
La partie de la documentation de R1618 consacrée au taux d'ajout est celle qui mérite le plus d'être traitée séparément cette fois-ci.
Son mode de présentation est le suivant :
Le taux d'ajout de ce modèle est présenté sous la forme d'une « coexistence de deux indications » : sur la même page du manuel, deux lignes de taux d'ajout coexistent, avec un dénominateur explicitement indiqué pour chacune et une plage de valeurs identique (0.5–2%)
——une ligne rapportée au poids total du noir de carbone, une ligne rapportée au produit final en plastique.
Les deux lignes sont présentées côte à côte ; sur cette page, aucun choix entre les deux ni converti de l’une à l’autre.
Ce passage met clairement en évidence le point le plus facile à laisser vague dans le tableau des dosages d’additifs :
Examinons d’abord ce que signifie chacun des deux dénominateurs :
- Par rapport au poids total du noir de carbone : si vous préparez un masterbatch de noir de carbone, cette valeur de 0.5–2% est calculée d’après le poids de la partie constituée de noir de carbone dans le masterbatch
- Par rapport au produit final en plastique : la même valeur de 0.5–2% est calculée d’après le poids total du produit fini (noir de carbone + support + autres composants)
La différence entre les quantités absolues d’additifs calculées à partir des deux dénominateurs peut être considérable ——
car le noir de carbone ne représente souvent qu’une partie de la formulation finale, **prendre directement le « pourcentage calculé sur la base du produit fini » comme
« Le pourcentage calculé sur la base du noir de carbone » revient à faire disparaître du même coup cette différence de proportion.**
Et, surtout, le point crucial est cette phrase : « ne pas effectuer de converti d’une ligne à l’autre ».
Ces quatre mots signifient que le manuel omet délibérément cette relation de converti. Pourquoi ?
En effet, le coefficient de converti dépend du rapport entre le noir de carbone et la matrice porteuse dans votre propre formulation,
et ce rapport varie d’une usine à l’autre. Si le manuel fournissait une table de correspondance,
le lecteur l’appliquerait à la proportion de noir de carbone de sa propre formulation, laquelle est différente, et l’erreur serait au contraire encore plus grande.
**Il vaut mieux clarifying séparément les deux dénominateurs afin que l’utilisateur choisisse une règle de converti adaptée à sa formulation,
plutôt que de fournir une règle de converti qui semble universelle, mais qui dépend en réalité de conditions préalables inconnues.**
III. Pourquoi deux dénominateurs coexistent
Ce n’est pas une décision arbitraire des auteurs de la documentation, mais une propriété inhérente à la catégorie des additifs.
L’additif de noir de carbone conducteur présente une particularité : il intervient à deux niveaux, celui de la « poudre » et celui du « produit fini ».
Au stade de la poudre, lors de la préparation des masterbatches de noir de carbone ou de la dispersion des poudres ultrafines, l’additif doit résoudre le problème de l’agglomération.
À ce stade, le référentiel est le noir de carbone lui-même : il faut déterminer la quantité d’additif nécessaire pour traiter une quantité donnée de noir de carbone.
Au stade du produit fini, lors de l’incorporation des masterbatches dans des pièces en plastique, des pièces en caoutchouc ou des compositions pour câbles, l’additif constitue l’un des composants de la formulation.
À ce stade, le référentiel est la quantité totale de la formulation finale : lors de la conception de l’ensemble de la formulation, les coûts et les proportions sont envisagés sur la base de cette quantité.
Chaque niveau dispose de sa propre méthode de calcul correcte. Les mélanger ne constitue pas une erreur de calcul, mais le calcul d’une grandeur qui n’existe pas.
Quatre, « Plus c’est fin, plus l’agglomération est forte » : la contradiction fondamentale de cette catégorie
Le document décrit de manière très explicite les difficultés liées à cette catégorie de noir de carbone conducteur :
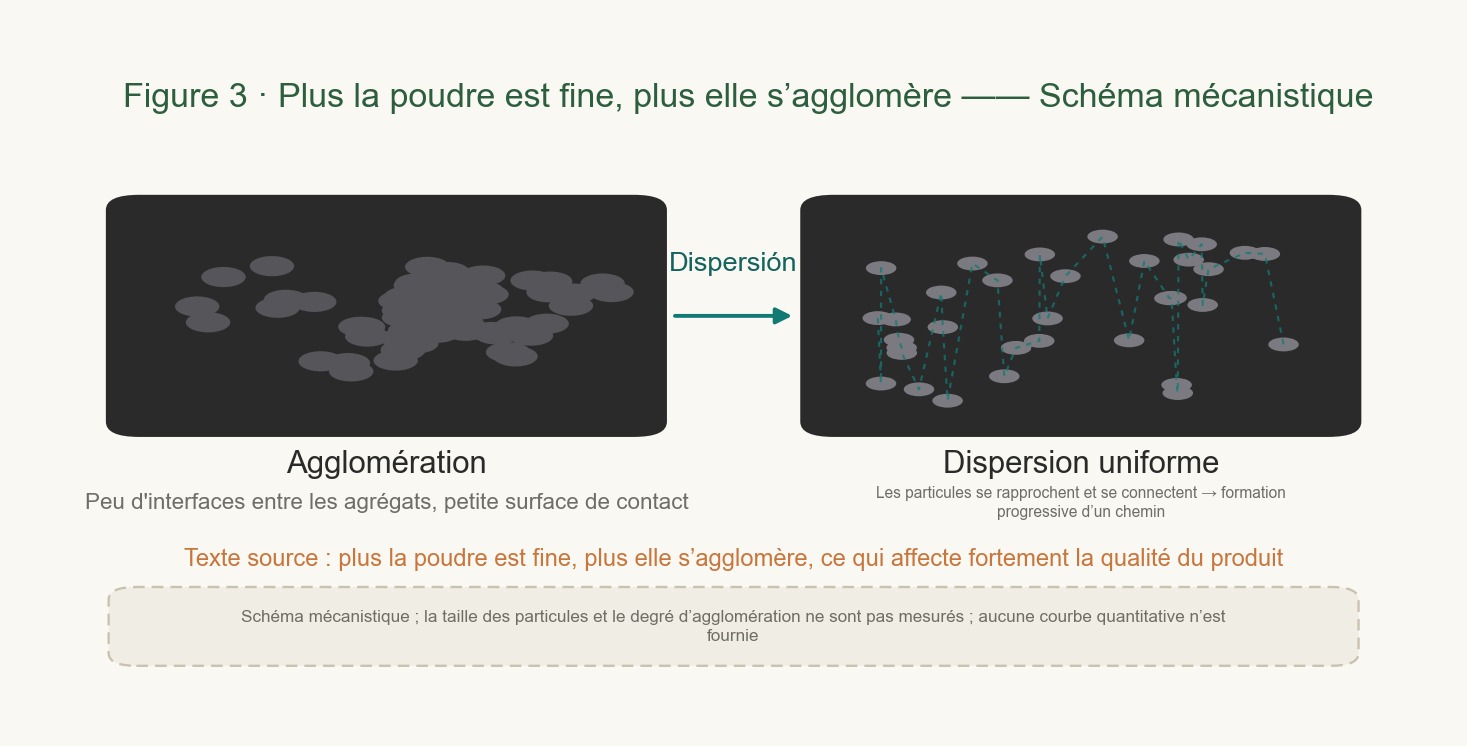
Lors de la production de poudres ultrafines telles que le noir de carbone conducteur et les masterbatchs de noir de carbone conducteur, plus la poudre est fine, plus elle présente facilement des agglomérations
Affecte considérablement la qualité du produit
C’est un fait contre-intuitif, mais conforme à la physique. Plus la poudre est fine, plus sa surface spécifique est grande,
plus son énergie de surface est élevée et plus l’attraction entre les particules risque de surpasser la force de répulsion fournie par le dispersant.
La valeur du dispersant ici n’est donc pas une « option d’optimisation facultative », mais la condition préalable pour que les poudres ultrafines puissent être produites.
Le document mentionne également la manière d’interpréter la fonction conductive (formulation de la page) :
La quantité de dispersant augmente → le noir de carbone conducteur se disperse particule par particule → les voies conductrices s’allument une à une et forment un réseau ;
La page illustre ce processus pour le visiteur et indique elle-même « données de résistance non mesurées »
Lorsque les particules de noir de carbone sont suffisamment rapprochées, elles forment des chemins continus — c’est le principe fondamental de la conduction.
Mais la documentation précise en même temps que le schéma de la page ne repose pas sur des données de résistance mesurées,
La seule formulation que la documentation permet au sujet de la conductivité est la suivante : « il présente une résistivité relativement faible et permet au caoutchouc ou au plastique deOLO certaines propriétés de conduction ».
V. Ce que la documentation n’indique pas explicitement (tout aussi important)
Les éléments suivants ne sont pas fournis dans la documentation sur le R1618 ; cet article les liste fidèlement :
① L’ordre d’introduction des produits et le mode de mélange ne sont pas indiqués. La documentation ne fournit que deux indices : la forme du produit est une « solution aqueuse de polymères » et la rubrique des propriétés physiques mentionne « soluble dans l’eau ».
① Le document ne fournit pas de consignes de procédé du type « ce qu’il faut ajouter en premier, ensuite, et s’il faut procéder à une prédispersion ».
Si vous rencontrez ailleurs une affirmation selon laquelle « l’additif de noir de carbone conducteur doit être ajouté en quatre étapes et la poudre sèche ne doit pas être prétrempée »,
il faut vérifier de quel document et de quel modèle elle provient — on ne peut pas présumer qu’elle s’applique à R1618.
② Aucune valeur de résistivité, aucune valeur quantitative de l’efficacité de dispersion et aucune donnée comparative des propriétés de conduction.
Toutes les descriptions d’effets du document sont qualitatives.
③ Amplitude de l’amélioration de la noirceur / du brillant / du pouvoir colorant, réduction du temps de broyage, courbe de réduction de la viscosité — le document ne fournit que des descriptions qualitatives.
Cette page n’effectue aucune extrapolation et ne s’engage pas sur ces chiffres.
④ Combinaisons ou relations de substitution entre modèles : le document n’en établit aucune.
Le présent article ne cite aucun autre modèle comme référence et n’utilise pas non plus les valeurs d’autres modèles pour expliquer le modèle concerné —
Les renvois entre modèles confondent les référentiels des deux systèmes.
Si une comparaison pour sélectionner les modèles est nécessaire, il faut consulter séparément la fiche de données de chacun.
VI. Mise en œuvre concrète
- Ne transposez pas vous-même un taux converti d’une ligne à l’autre. Le manuel précise explicitement qu’aucun chiffre n’est converti ; le coefficient de conversion provient de votre propre formulation de noir de carbone. Vous devez donc le calculer vous-même et le faire confirmer par le fournisseur.
- Distinguez la phase poudre de la phase produit. Pour préparer le granulé maître, appliquez la logique de la poudre ; pour fabriquer le produit, appliquez celle de la formulation.
- N’utilisez pas le principe « plus fin est mieux » pour déduire le taux d'ajout. Les données indiquent que plus la poudre est fine, plus elle s’agglomère facilement ; la finesse et le besoin en additifs évoluent dans le même sens.
- Avant de citer des données d’efficacité, vérifier leur source. Les schémas de la page indiquent eux-mêmes « données de résistance non mesurées » ;
Pour les éléments dépourvus de valeurs quantifiées, ni cet article ni le site officiel n’en fournissent à leur place.
Conclusion
Déplacé depuis le corps du texteÉtapes d'opération (texte original, tel quel)
- Lorsque vous disposez d’une plage de taux d'ajout, demandez d’abord le dénominateur. « 0.5–2% est-il relatif au noir de carbone ou au produit fini ? » — Cette question peut vous éviter un cycle de reprises.
Une plage de taux d'ajout d’un additif peut être indiquée par « 0.5–2% » et sembler alors déjà très complète.
Cependant, lorsqu’elle comporte également deux dénominateurs, « relatif au noir de carbone » et « relatif au produit fini », et qu’il est explicitement indiqué qu’aucun converti n’est fourni,
cette plage ne devient réellement exploitable qu’alors.
La manière dont les données de R1618 traitent cette question mérite d’être retenue : les deux lignes sont présentées côte à côte, chaque dénominateur est précisé, aucune ligne n’est retenue exclusivement et aucun converti n’est effectué d’une ligne à l’autre.
Il ne s’agit pas d’une information incomplète, mais d’avoir placé l’incertitude au bon endroit ——
La relation de conversion dépend des proportions de formulation du système de l’utilisateur, et nul autre que l’utilisateur ne la connaît.
*Sources des données : manuels des produits 锎锔 et données officielles sur les produits. Les ingrédients, les descriptions de préparation, le résumé des quatre effets et le double dénominateur du dosage mentionnés dans cet article,
Les scénarios d’application sont tous issus du document original R1618 ; les éléments qui ne figurent pas dans la documentation (ordre d’ajout, effets quantifiés, valeurs de résistance, relations entre modèles)
sont signalés dans le corps du texte ; cette page n’effectue aucune extrapolation, ne rédige aucun texte à leur place et ne cite aucun autre modèle.*
*les plages de dosage mentionnées dans le texte sont issues du document original R1618,
le coefficient de conversion dépend du système respectif ; cette page ne fournit aucune conversion générale.*
Actions sur l’article
Si cet article vous a été utile, laissez une trace — le nombre de mentions J’aime provient de notre back-office admin.kj9896.com ; si l’interface n’est pas joignable, les boutons sont désactivés et le compteur affiche « — ». Aucun chiffre inventé n’est affiché.
Lien : https://kj9896.com/fr/news/r1618-conductive-carbon-black-two-denominators
À lire aussi
- 01Ancrage et solvatation : comment se répartissent les fonctions d’une molécule de dispersant à la surface d’une poudre4 octobre 2026
- 02La viscosité à l’état fondu augmente : quelles données sont comparables et lesquelles ne figurent pas dans la documentation4 octobre 2026
- 03Hyperdispersants et dispersants mouillants : répartition des rôles et quatre lignes directrices pratiques dans la coloration des plastiques1 octobre 2026
Produits cités dans cet article
Poursuivre la lecture
D’autres actualités et mises à jour produits se trouvent dans l’actualité.