
Technique expliquée · 4 octobre 2026
La viscosité à l’état fondu augmente : quelles données sont comparables et lesquelles ne figurent pas dans la documentation
Après l’ajout d’un retardateur de flamme dans une formulation, la viscosité à l’état fondu augmente, et les données permettant une comparaison objective sont très limitées. Le présent article les a vérifiées une à une à partir des documentations officielles des produits : aucune formulation de la base documentaire ne fournit de valeur absolue de la viscosité à l’état fondu. Pour R200, seule une réduction relative de 15-20% est indiquée, avec des conditions intrinsèquement liées à un « système à 60% de charge » et à une « matrice PP ». Pour R915, 2 séries de températures de mise en œuvre coexistent, accompagnées d’une consigne relative à la vis à faible cisaillement. Chaque impossibilité de comparaison dimensionnelle est signalée séparément.
- 01Anti-agglomération
- 02Taux de distribution
- 03Équilibre de lubrification
Déplacé depuis le corps du textePremier tableau de données de cet article (cité tel quel)
| Élément | Paramètre | Effet sur l’efficacité ignifuge |
|---|---|---|
| Teneur en composants actifs | ≥98% | La pureté élevée maximise l’efficacité du couplage et de la dispersion |
| Résistance à la température | Stabilisation et efficacité à 200℃ et au-delà | Synergie thermique avec la température de décomposition de l’hydroxyde (300-450℃) |
| Réduction de la tension interfaciale | ≥40%(avec une matrice PP) | Améliore la mouillabilité du retardateur de flamme et réduit les zones mortes de protection dues aux agglomérations |
| Amplitude de réduction de la viscosité à l’état fondu | 15-20%(système à 60% de charge) | Permet un taux de charge plus élevé (jusqu’à 60%) et une augmentation de 20% du dosage de retardateur de flamme |
| Valeur du PH | 7,5-8,0 | (Vide dans le texte original) |
| Aspect | Liquide jaune visqueux | (Vide dans le texte original) |
Sous-titre : 2 solutions pour la fenêtre de mise en œuvre de l’hydroxyde de magnésium à forte charge et du retardateur de flamme pour polyester transparent, ainsi qu’un point à nécessairement clarifier auprès du fournisseur
Après l’introduction d’un retardateur de flamme dans une formulation, la première question qui se pose au niveau de la transformation est toujours celle du comportement à l’écoulement : la matière devient-elle plus difficile à plastifier, la pression augmente-t-elle, des points de gel apparaissent-ils dans les particules ? Dans l’industrie, ce phénomène est décrit par une augmentation de la viscosité. Cette formulation n’est pas erronée, mais la question est de savoir dans quelle mesure elle augmente.
Deux précisions de terminologie sont nécessaires. Premièrement, le présent article reprend le terme « viscosité » utilisé dans la documentation, lequel désigne respectivement, selon les tableaux d’indicateurs, une réduction relative, un débit à l’état fondu ou la viscosité du produit lui-même. Le texte original ne fournit aucune définition unifiée ; chaque occurrence est donc rattachée ci-dessous à sa grandeur dimensionnelle précise. Deuxièmement, l’expression « base documentaire » désigne uniquement les quelques documentations d’additifs et de masterbatch utilisées dans cet article, y compris les données de produits publiées sur le site officiel. Les autres gammes de Californium Curium, les essais internes non publiés et les versions ultérieures ne relèvent pas du champ de cet article. En l’absence d’informations dans la documentation officielle, aucune affirmation n’est formulée.
Après examen d’une documentation d’additifs et de masterbatch couvrant plus de 10 modèles d’hydroxyde de magnésium, d’hydroxyde d’aluminium, d’ester de phosphate de polyol PET/PETG et de masterbatch PP/PE, une conclusion surprendra de nombreux ingénieurs techniques : aucune formulation de la base documentaire ne fournit de valeur absolue de la viscosité à l’état fondu (Pa·s). Aucune.
Il ne s’agit pas simplement d’une valeur omise par erreur dans la documentation. C’est précisément la 1re question à poser au fournisseur lors d’une sélection.
Le présent article a un seul objectif : distinguer clairement les éléments vérifiables et non vérifiables dans cette documentation, afin de permettre une appréciation objective des données disponibles avant les essais. Lorsque la documentation ne fournit pas une information, celle-ci est signalée comme « non fournie dans la documentation » et n’est pas complétée par des valeurs empiriques du secteur. L’évaluation porte donc sur les lacunes documentaires, et non sur une conclusion de sens inverse.
Les points de gel : ce n’est pas ésotérique, car le texte original figure dans la documentation
Considérons d’abord le phénomène. Lors de la transformation des formulations à forte charge d’hydroxydes, la plainte courante est la suivante : des points brillants apparaissent à la surface des produits, les sections de coupe présentent un aspect granuleux et les granulés ont une granulométrie irrégulière. L’industrie emploie l’expression « points de gel » pour décrire ce phénomène. Cette description constitue une connaissance générale du secteur : le texte original ne fournit ni critère de détermination des points de gel, ni méthode d’essai, ni seuil quantitatif. Elle peut donc généralement servir de point d’entrée pour décrire le phénomène, mais ne doit pas servir de critère d’acceptation.
La documentation contient une description qualitative complète de cette chaîne de causalité :
« Après l’augmentation de la quantité de charge, la plastification de la matière ralentit, la résistance à l’état fondu diminue, la pression du fondu diminue et la poudre présente dans le fondu a difficulty à se disperser, ce qui provoque des points de gel »
La précision de cette phrase mérite attention : elle établit 4 étapes causales, de manière précise — ralentissement de la plastification, diminution de la résistance à l’état fondu, diminution de la pression du fondu et dispersion insuffisante de la poudre. Elle ne fournit toutefois aucun chiffre. Ni Pa·s, ni MPa, ni rpm, ni pression du fondu. Le découpage en « 4 étapes » est une Facility rédactionnelle destinée à faciliter la lecture ; le texte original de la documentation ne présente pas d’énumération. Selon le découpage retenu, le nombre d’étapes est naturellement différent : il s’agit d’un choix éditorial, et non d’une formulation de la documentation.
Cette description n’est toutefois pas dépourvue d’utilité. Dans la même documentation, l’objectif du dispersant est clairement défini : améliorer la dispersion de la charge dans le plastique, réduire les points de gel et améliorer la fluidité de la matière dans la vis. Cette description présente également les 4 conséquences d’uneDéséquilibre entre la lubrification interne et la lubrification externe :
Le même paragraphe présente également la logique de régulation de la température du fondu. Le texte original de la documentation indique : « Si la température du fondu est trop basse, la plastification de la matière est insuffisante et la dispersion incomplète… Si la température du fondu est trop élevée, d’une part la matière est surplasticifiée et la résistance à l’état fondu faible ; d’autre part, des difficultés de granulation et de formation de filaments peuvent survenir, etc. »
Ce paragraphe constitue la base de l’ensemble de l’article. Il montre que la documentation présente une compréhension complète et logiquement structurée des mécanismes de l’augmentation de la viscosité. Ce qui manque n’est donc pas le mécanisme, mais l’interface de quantification. Les courbes mesurées par un rhéomètre à l’état fondu ne peuvent être comparées à aucune ligne de cette documentation. L’inverse s’applique également : les courbes mesurées sur une machine donnée ne peuvent généralement pas être comparées horizontalement avec celles d’un autre fournisseur, sauf si la température, la charge, l’histoire de cisaillement et le grade de la matrice sont tous alignés. Le texte original ne fournit aucun de ces 4 éléments.
【Figure 1】Description officielle en 4 étapes après l’augmentation de la charge + conséquences de l’équilibre entre lubrification interne et externe — Liste des données : plastification plus lente / résistance à l’état fondu réduite / pression du fondu réduite / dispersion difficile de la poudre → points de gel (les 4 étapes sont entièrement qualitatives, sans le moindre chiffre) ; tableau des 4 conséquences de l’équilibre de lubrification (lubrification interne insuffisante : points de gel / lubrification interne excessive : résistance à l’état fondu réduite / lubrification externe insuffisante : température élevée du cœur de convergence, surplasticification, difficultés d’évacuation, augmentation du courant mécanique, jaunissement / lubrification externe excessive : exsudation importante) — Type de graphique recommandé : diagramme vertical à 4 étapes avec flèches sur le côté gauche (chaque étape portant une étiquette grise « aucune valeur quantitative fournie dans la documentation ») et quadrant à 4 cases représentant l’équilibre de lubrification à droite ; aucune échelle numérique ne doit apparaître sur le graphique.
La seule donnée chiffrée de « réduction de la viscosité » : elle est relative et assortie de conditions
La documentation ne fournit qu’une seule donnée chiffrée concernant la viscosité à l’état fondu elle-même. Elle figure dans le tableau d’indicateurs de R200 (hyperdispersant de type couplant) :
Cette donnée comporte 4 conditions qui doivent être mentionnées simultanément ; en omettre une conduirait à une conclusion trompeuse :
La même documentation de la « gamme de hyperdispersants » reproduit cette ligne à l’identique, ce qui permet une corroboration, mais il s’agit toujours de la même donnée et non d’un 2e point de données.
Concernant le couple, la documentation mentionne effectivement une méthode : « Les propriétés rhéologiques de transformation constituent l’un des indicateurs importants de l’application du dioxyde de titane (TiO₂) aux plastiques. La méthode rhéologique par couple peut être utilisée pour évaluer les performances de transformation du dioxyde de titane (TiO₂). » (gamme de hyperdispersants, 2 emplacements consacrés au dioxyde de titane (TiO₂) et au noir de carbone). Il s’agit toutefois d’une formulation méthodologique, et aucune des 2 occurrences ne se rapporte à R200 (le sujet du texte original est le contexte d’application du dioxyde de titane (TiO₂)/du noir de carbone ; l’extrapolation à d’autres catégories de produits dépasse le champ couvert par la documentation. Aucune telle extrapolation n’est donc effectuée ici). Les valeurs numériques du couple ne sont pas fournies dans la documentation.
Le « 15-20% » est associé à un « système à 60% de charge » : le dénominateur mérite davantage d’être clarifié que la valeur
Déplacé depuis le corps du texteÉtapes d'opération (texte original, tel quel)
- Il s’agit d’une réduction, et non d’une valeur de viscosité. La valeur de référence correspondant à « 15-20% » n’est pas fournie dans la documentation. Il est impossible d’en déduire la viscosité absolue à l’état fondu d’une formulation ou d’obtenir un quelconque facteur multiplicatif.
- Les conditions figurent entre parenthèses. Le texte original mentionne uniquement « système à 60% de charge » et « avec une matrice PP ». La température d’essai, la méthode d’essai, le grade de la matrice et l’équipement utilisé ne sont pas fournis dans la documentation. En conséquence, cette donnée n’est pas reproductible dans les échanges techniques et ne peut servir que de référence directionnelle.
- Les données associées sont également conditionnées. La réduction de la tension interfaciale
≥40%est définie « avec une matrice PP » ; sans ces mots, la donnée est dépourvue de conditions d’application. - Cette donnée apparaît uniquement dans le tableau d’indicateurs de R200. Elle ne doit pas être considérée comme une caractéristique commune à toute la gamme d’additifs : le texte original ne fournit ni résultats de réessai de cette réduction sur d’autres modèles, ni nombre d’essais, ni méthode d’échantillonnage, ni méthode statistique. Il s’agit d’une seule valeur consignée, et non d’une distribution.
La donnée de la section 2 comporte uneQualification overlooked : système à 60% de charge. Elle lie une réduction relative à un niveau de charge particulier — or la manière de définir ce niveau de charge pose elle-même une question de terminologie. Le texte original ne fournit ni conversion ni explication de la base de calcul de ce pourcentage dans les autres chapitres de la même documentation. L’article le présente donc conformément au texte original, sans ajouter de définition.
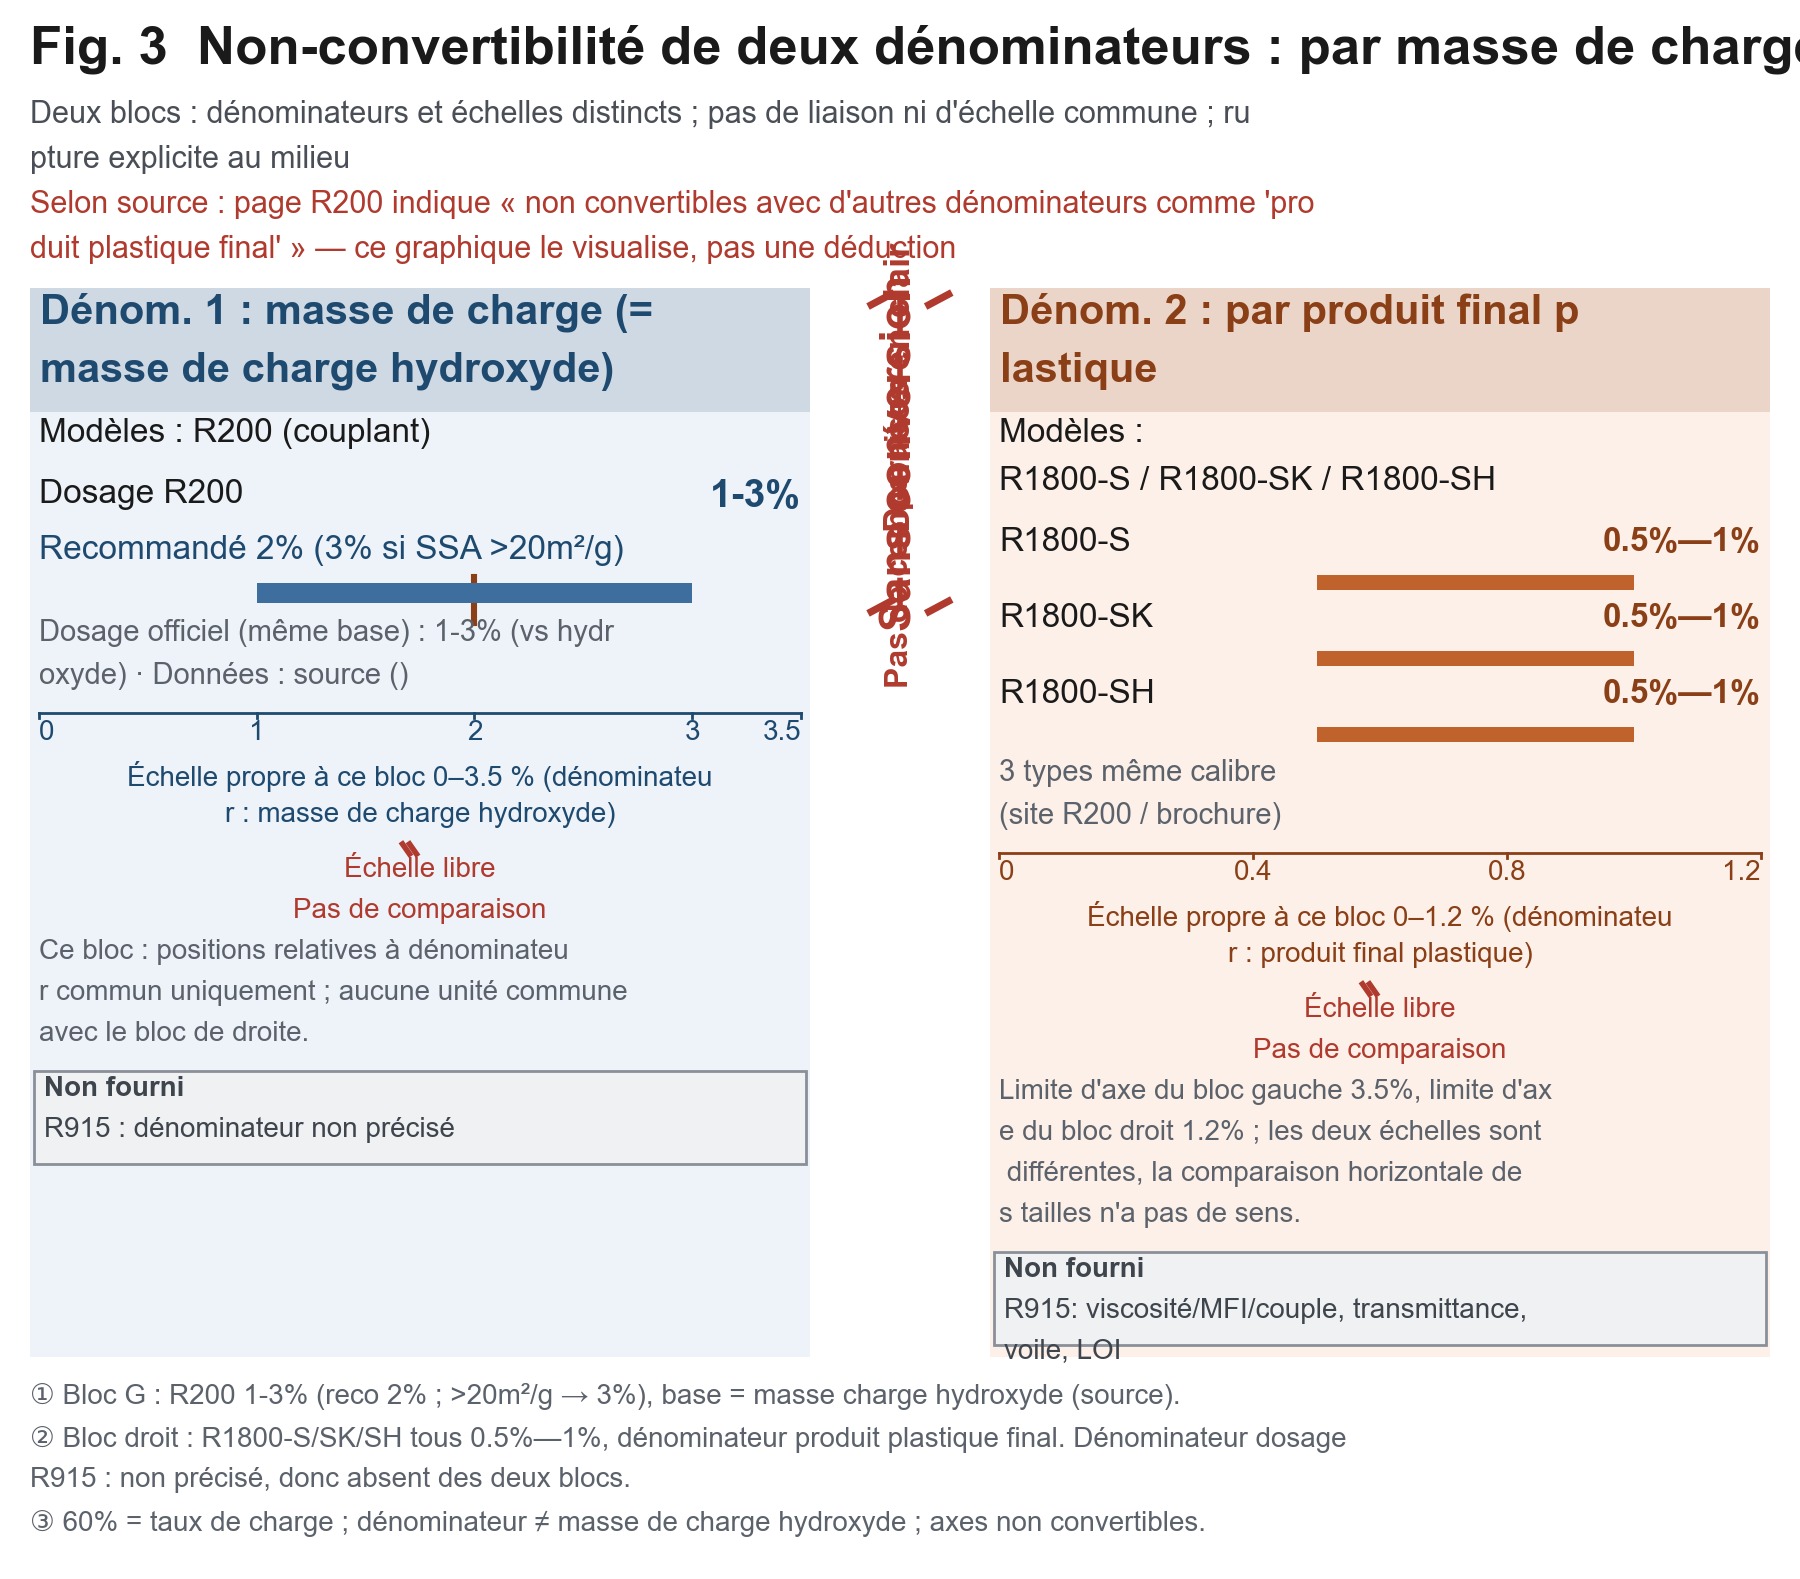
Le dénominateur de dosage de R200 est explicite dans le manuel : 1-3% de la masse de la charge d’hydroxyde, avec une valeur recommandée de 2% (portée à 3% lorsque le rapport surface/volume de la charge est >20m²/g). La formulation du dosage sur la page officielle du produit suit la même logique : 1-3% (relative à l’hydroxyde).
En revanche, la documentation de comparaison pour R1800-S / SK / SH utilise un autre dénominateur : 0,5%—1% du produit plastique final. Cette valeur s’applique aux 3 modèles selon la même logique (page R200 du site officiel / données officielles des produits).
Ces 2 dénominateurs ne peuvent être comparés sur un même axe. Ce constat ne relève pas d’une déduction de l’article : la page consacrée à R200 indique explicitement que les autres dénominateurs, tels que le « produit plastique final », ne sont pas convertibles entre eux.
⚠️ Précision sur le dénominateur (à titre indicatif uniquement) : une discussion complète des dénominateurs relève de la question du dosage et n’est pas développée ici. Il suffit de retenir un point — le « 60% » du « système à 60% de charge » correspond au taux de charge ; il ne représente pas la même grandeur que le dénominateur de dosage de R200, soit la « masse de la charge d’hydroxyde ». Lors de la lecture du « 15-20% », il est indispensable de prendre en compte la condition entre parenthèses.
Un autre point mérite d’être présenté tel quel : 2ensemble de coexistence must appear as such. Le taux de charge maximal de R200 est donné de 2 façons dans la même documentation :
Les 2 informations coexistent, et la documentation officielle ne fournit aucune explication supplémentaire. Elles sont présentées côte à côte, sans en retenir une seule ni les interpréter. 【Figure 3】Non-conversion des 2 dénominateurs — Liste des données : côté du dénominateur en masse de charge, R200 1-3%(2% recommandé) ; côté du dénominateur en produit plastique final, R1800-S/SK/SH 0,5%—1% — Type de graphique recommandé : 2 blocs de couleur côte à côte, chacun ne contenant que les points correspondant au dénominateur du modèle concerné ; aucune liaison entre les blocs ni échelle commune ; ajouter une rupture visuelle explicite avec la mention « la documentation précise qu’ils ne sont pas convertibles entre eux ».
2 solutions : une modification de l’interface, une autre modification de l’équipement et de la formulation
Face à la dégradation du comportement à l’écoulement provoquée par la charge, la documentation présente 2 voies de nature totalement différente.
4.1 Voie 1 : hyperdispersant de type couplant (réduction active de la viscosité, intégralement issue du manuel)
Cette voie consiste à rétablir l’interface entre la charge et la matrice, à dissocier les agglomérations et à restaurer le comportement à l’écoulement. La documentation présente la chaîne complète suivante :
- Interface
- des groupes organophosphorés forment des liaisons covalentes avec la surface de l’hydroxyde ; réduction de la tension interfaciale ≥40% (avec une matrice PP) → amélioration de la mouillabilité et réduction des zones mortes de protection dues aux agglomérations
- Écoulement
- amplitude de réduction de la viscosité à l’état fondu de 15-20% (système à 60% de charge) → permet un taux de charge plus élevé (jusqu’à 60%) ; la mention « système à 60% de charge » est une condition figurant dans le texte original de la documentation ; sans elle, cette donnée n’est pas valable
- Taille des particules : les particules agglomérées sont dispersées en unités de taille nanométrique (taille moyenne réduite de 5μm à moins de 1μm), ce qui augmente plus de 3 fois la surface de contact entre le retardateur de flamme et la matrice
- Opération préalable : le produit est pré-traité avec l’hydroxyde à un rapport de 1:50 dans un mélangeur à grande vitesse à 1200rpm pendant 15 minutes, ce qui permet d’obtenir un taux d’enrobage de la surface de la charge supérieur à 95% et d’augmenter de 40% l’uniformité de dispersion du retardateur de flamme
- Double modification : lors du pré-traitement de la charge, il est possible d’associer 3% d’agent de couplage silane afin de former une double modification d’interface « organophosphore-silane »
- Aspect thermique
- mélange de la matrice PP à 180-200℃ ; éviter les températures élevées (>220℃) susceptibles de provoquer la décomposition des composants organophosphorés et de compromettre l’effet synergique du retardateur de flamme
- Synergie des plages de température (côté combustion, et non côté transformation) : efficacité stable à 200℃ et au-delà + déshydratation endothermique de l’hydroxyde à 300-450℃ → synergie fondée sur un gradient de température ; plage de température du char phosphoré 200-300℃
Les éléments ci-dessus peuvent servir d’orientations de sélection, mais ne doivent pas servir de critères d’acceptation : les méthodes d’essai, modes statistiques et nombres d’échantillons concernant la tension interfaciale, la taille des particules, le taux d’enrobage et l’amélioration de l’uniformité ne sont pas fournis dans le texte original. Les plages de température correspondent, conformément au texte original, à une matrice PP ; aucune plage n’est fournie pour une matrice de substitution.
Le paramètre 1200rpm merits particular attention : il correspond à la vitesse du mélangeur à grande vitesse utilisé dans l’opération de pré-traitement, et non à la vitesse de la vis. Le seul chiffre en rpm présent dans cet article apparaît dans cette phrase, qui correspond précisément à une donnée que de nombreux ingénieurs techniques peuvent prendre à tort pour une indication de vitesse de vis.
Concernant l’effet de la vitesse de vis sur la dispersion, la documentation ne contient qu’une formulation directionnelle (🟡 niveau, attribution à R1800-S et non à R200) : « Dans les formulations traditionnelles, l’augmentation de la vitesse de la vis accroît généralement la efficacité de production, mais réduit souvent l’effet de dispersion des couleurs ; avec l’utilisation de l’hyperdispersant R1800-S… l’effet de dispersion ne diminue pas et peut même augmenter considérablement dans certains cas ». Aucune valeur de vitesse de vis n’est fournie. (Précision supplémentaire : 🟡 est un niveau attribué par l’auteur du présent article en dehors de la documentation. Le texte original ne fournit aucune norme de classification. Cette information ne mentionne pas non plus la formulation d’essai ni la plage de vitesses ; elle ne permet donc généralement pas d’en déduire un réglage de vitesse adapté à sa propre machine.)
Concernant la chaîne causale courante « réduction de la viscosité → réduction du couple → réduction de la consommation d’énergie → prolongation de la durée de vie des équipements », la formulation correspondante dans la documentation relève d’une autre gamme de produits (page de la gamme R100) et n’est pas attribuée à R200. La page consacrée à R200 ne mentionne pas cette chaîne. Les données relatives à la densité, aux conditions de stockage et à la sécurité de R200 ne sont pas davantage indiquées dans la documentation.
4.2 Voie 2 : réduction du dosage / changement d’équipement / modification de la formulation (le manuel et les connaissances générales du secteur doivent être distingués)
Cette voie concerne les systèmes à polyester transparent PET/PETG : le dosage est déjà faible et l’objectif n’est pas de ramener la viscosité à sa valeur initiale, mais de préserver la fenêtre de mise en œuvre. Les éléments suivants figurent dans le manuel :
- Équipement (seule consigne qualitative) : choisir une vis pour polyester à faible cisaillement afin d’éviter une dégradation de la transparence due à un cisaillement excessif
- Forme d’ajout
- mélanger R915 à haute vitesse avec des granulés PET/PETG pendant 5–8min, puis introduire le mélange dans la machine après homogénéisation
- Voie par masterbatch : il est possible de préparer préalablement un masterbatch retardateur de flamme PET/PETG à une concentration de 20%–30%
- Réduction du dosage : associer, si nécessaire, une faible quantité de synergiste phosphazé afin de réduire le dosage sans affecter la transparence tout au long de la transformation (la gradation de son dosage relève d’un autre document et n’est pas rappelée ici ; il convient de noter que son dénominateur n’est pas précisé dans la documentation, ni par rapport à la masse de résine, ni par rapport à la masse totale du système)
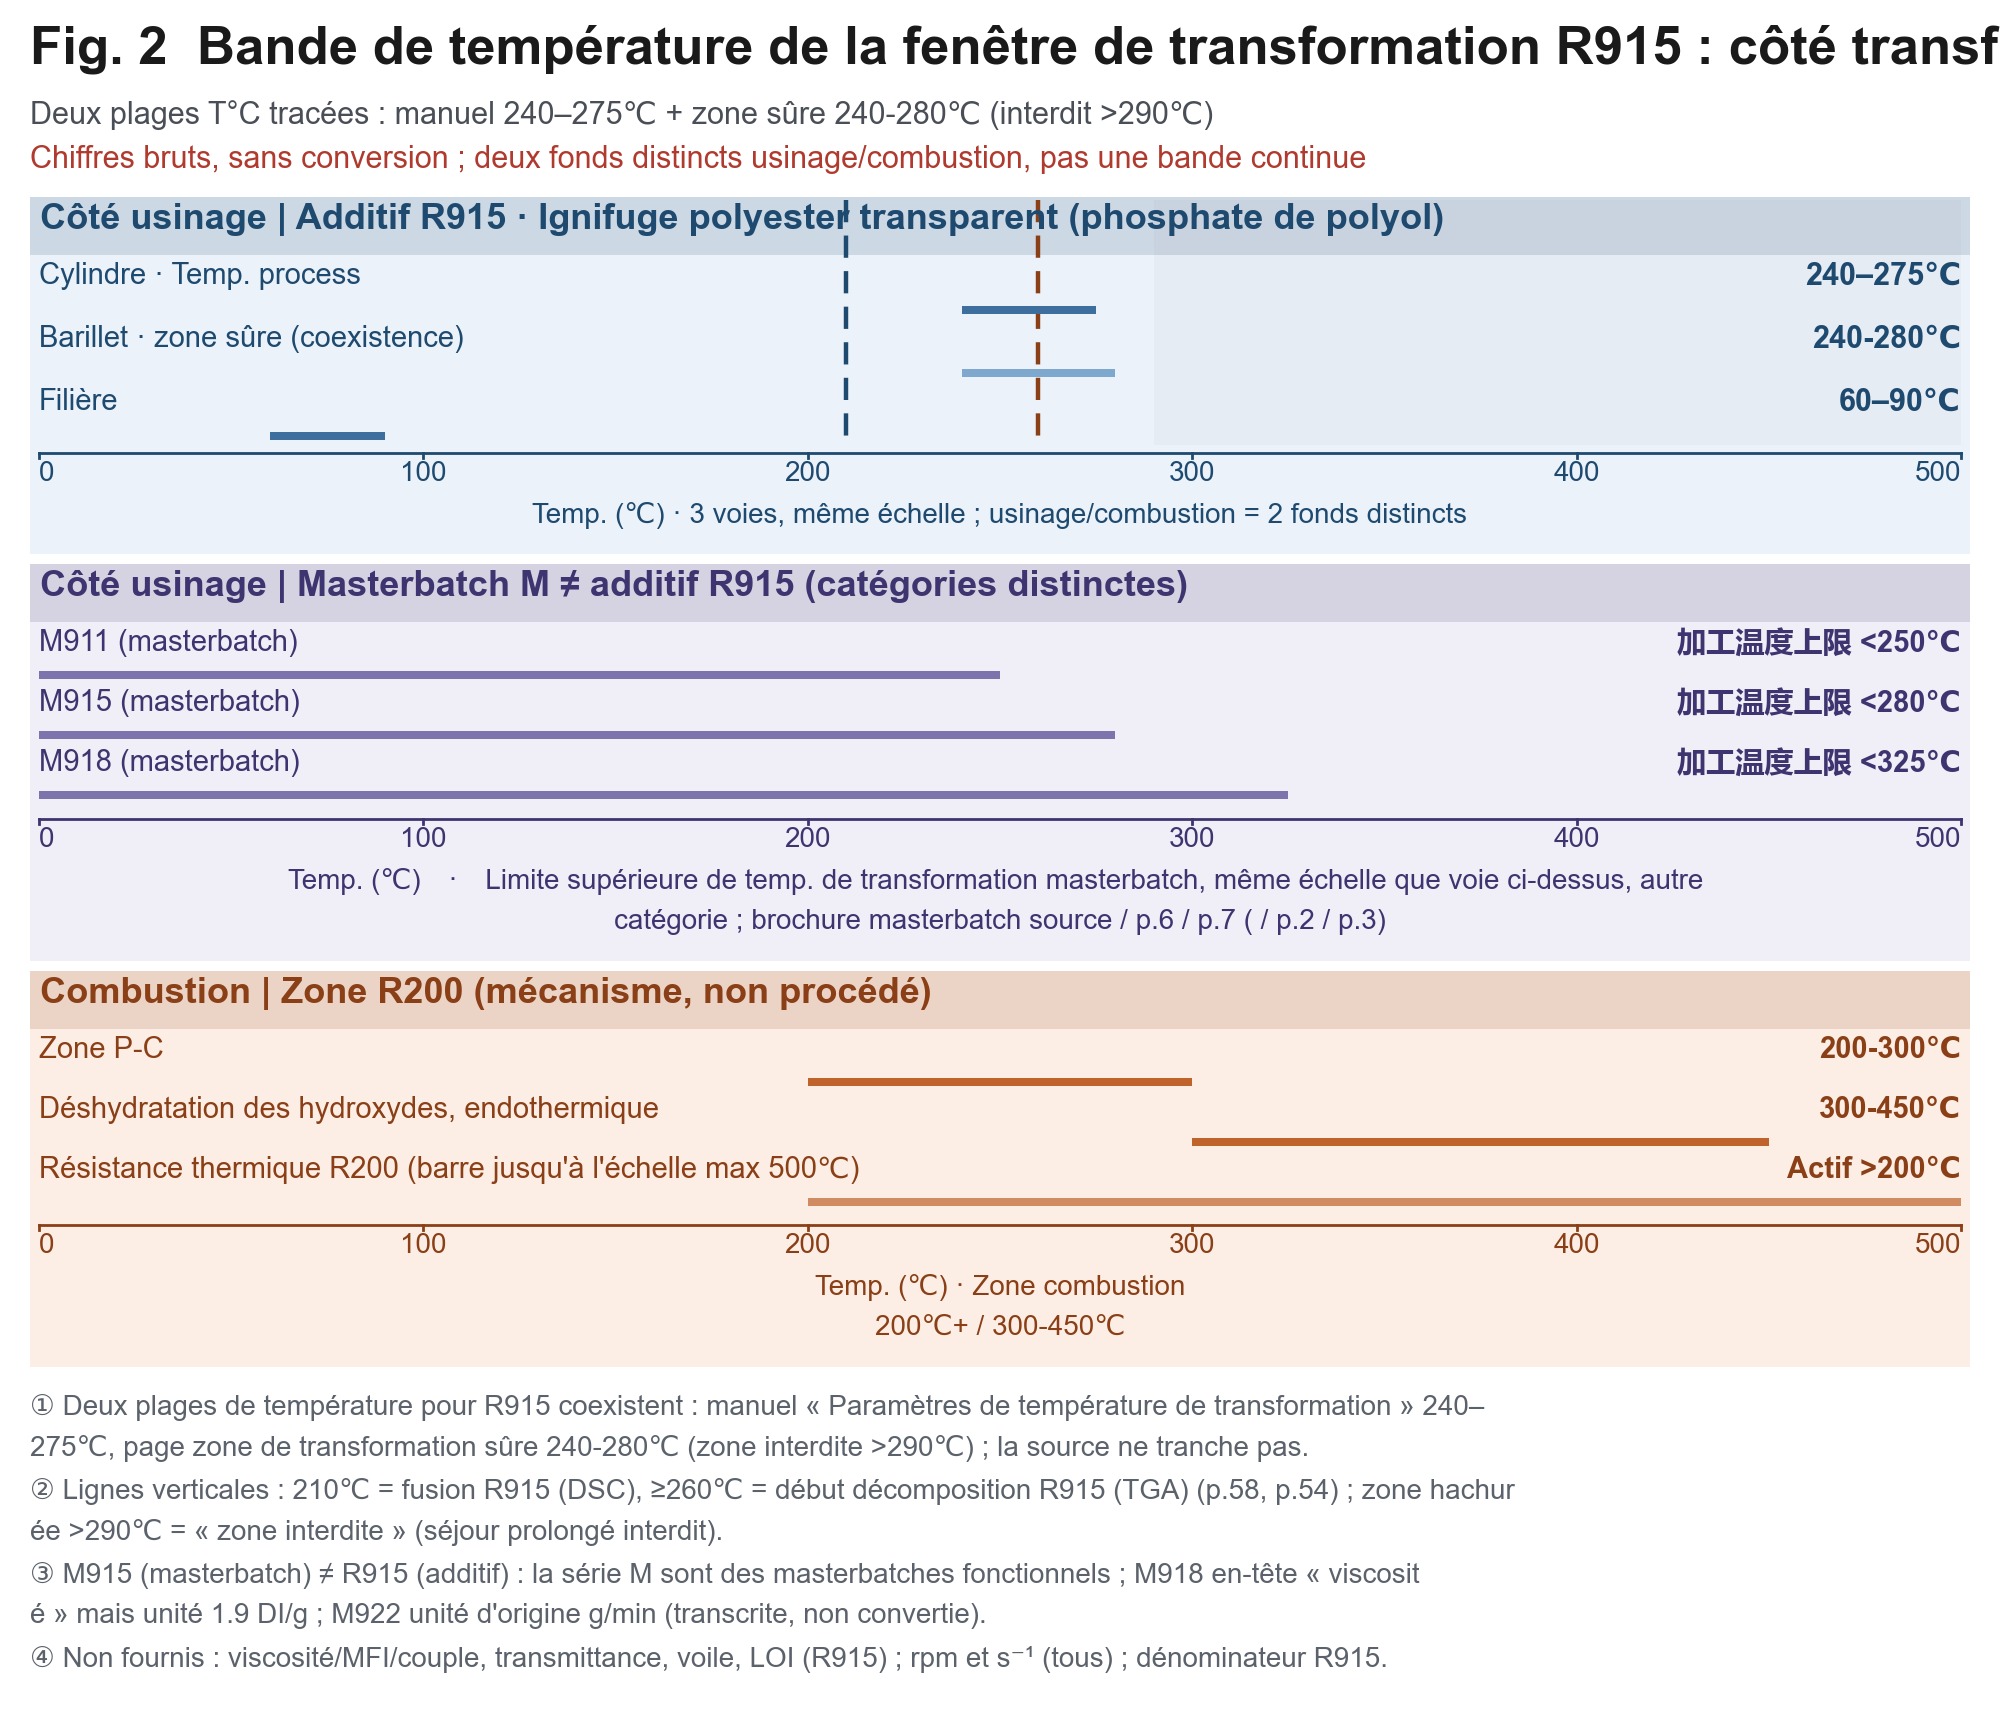
- Plages de régulation thermique : cylindre de la machine d’extrusion ou de moulage par injection 240–275℃ ; tête d’extrusion ou moule 60–90℃ ; éviter une rétention prolongée à des températures supérieures à 290℃ afin de prévenir un léger jaunissement dû à la dégradation thermique du retardateur de flamme
- Maîtrise de l’hydrolyse : sécher préalablement les substrats PET/PETG à 120℃ pendant 4–6h, avec une teneur en eau ≤0,03%, afin d’éviter un blanchiment lié à l’hydrolyse pendant la transformation
- Compatibilité
- compatibilité totale avec le PET et le PETG, sans effet sur la transparence (norme d’essai : test de transmission lumineuse sur éprouvettes préparées par extrusion)
Les expressions « sans effet sur la transparence tout au long de la transformation » et « compatibilité totale » sont des formulations qualitatives du manuel. Le texte original ne fournit ni valeurs de transmission lumineuse et de voile en pourcentage, ni seuils de jugement, ni organisme d’essai. Elles sont donc reprises conformément au texte original et ne constituent pas des conclusions vérifiées.
⚠️ Les températures de mise en œuvre de R915 sont données selon 2 systèmes qui coexistent : la section « Paramètres de température de mise en œuvre » du manuel indique 240–275℃, tandis que la zone de transformation sûre indiquée sur la page web mentionne 240-280℃ (zone interdite >290℃). Les 2 formulations figurent dans le texte original ; aucune n’est retenue ici. La différence résulte des référentiels distincts de la page web et du manuel. Avant utilisation, il convient de demander au fournisseur quelle version est applicable au document consulté.
Les éléments suivants relèvent des connaissances générales du secteur / des ajouts de l’auteur. Les chiffres ne sont pas fournis dans la documentation. Ils ne peuvent servir que de liste de questions et ne doivent pas être cités comme des données probantes (🔵 niveau ; 🔵 et 🟡 sont des niveaux attribués par l’auteur du présent article, sans norme de classification définie dans le texte original. Ces éléments ne disposent pas non plus de références bibliographiques précises et doivent être considérés comme des avertissements fondés sur l’expérience) :
- Après réduction du dosage, le classement au feu doit être revalidé — toutes les voies de réduction du dosage du manuel sont conditionnées au classement au feu ; l’omettre reviendrait à transférer le risque au client
- Le changement d’équipement (modification de la géométrie de la vis ou changement de machine) constitue une modification des capacités de fabrication ; son effet sur le comportement rhéologique et l’aspect doit être déterminé par des essais sur la machine concernée, sans reprendre directement les courbes d’un autre équipement
- Lors du changement de fournisseur d’équipement, l’inscription de « la fenêtre de mise en œuvre de cette formulation sur votre machine » dans l’accord technique coûte moins cher qu’une recherche de responsabilité ultérieure
4.3 Conditions communes aux 2 approaches
Dans la section consacrée au service client complet, la documentation cite 4 paramètres principaux du procédé : température, vitesse de rotation de la vis, pression de la tête d’extrusion et granulation. Les 4 sont mentionnés, mais aucune valeur numérique n’est fournie. Sur le plan des équipements, la documentation ne présente que des noms de paramètres et des descriptions qualitatives ; la documentation officielle ne donne pas de plage de valeurs, et le présent article ne les complète pas à sa place. La 설명 relative aux différences entre les équipements reste également qualitative. Le texte original indique : « Les vis d’extrudeur produites par différents fabricants ne présentent pas les mêmes capacités de plastification et de dispersion-mélange ; par exemple, la capacité de plastification d’une granuleuse à double vis et celle d’une granuleuse à simple vis présentent une différence considérable » — l’existence de différences est reconnue, mais aucune comparaison n’est fournie.
Tel est le contexte réel de cet article : la documentation vous aide à qualifier le procédé, mais pas à le quantifier.
【Figure 2】Bande de température de la fenêtre de mise en œuvre de R915 (2 zones : côté mise en œuvre / côté combustion) — Liste des points de données : côté mise en œuvre — corps de R915 240–275℃, zone de sécurité de la page 240-280℃, interdiction d’une rétention >290℃, tête de mise en œuvre 60–90℃, point de fusion 210℃, début de décomposition thermique ≥260℃ ; limites supérieures de M911 <250℃, M915 <280℃ et M918 <325℃ (manuel des masterbatch fonctionnels) ; côté combustion — couche phosphore-charbon de R200 200-300℃, déshydratation des hydroxydes 300-450℃ — Recommandation pour le type de graphique : axe de température horizontal, séparation de la zone de mise en œuvre et de la zone du mécanisme de retardement de flamme par 2 couleurs de fond, avec indication explicite des noms de zone (interdiction de les réunir en une seule bande de même couleur) ; les 2 séries de températures de R915 doivent être représentées simultanément par 2 lignes parallèles, sans sélection de l’une ou de l’autre.
L’élément à retenir séparément : la vis dédiée au polyester à faible cisaillement
Dans l’ensemble des contenus précédents, si un seul élément devait être conservé pour l’utilisateur côté équipements, ce serait celui concernant R915 :
« Sélection de la vis : sélectionner une vis dédiée au polyester à faible cisaillement, afin d’éviter une diminution de la transmission lumineuse due à un cisaillement excessif »
Voici pourquoi il s’agit de l’unique élément de ce type dans l’ensemble de la base documentaire : il s’agit d’une consigne opérationnelle relevant de l’équipement et du cisaillement. Dans la liste des « données non fournies » mentionnée à plusieurs reprises — vitesse de rotation de la vis, taux de cisaillement, viscosité absolue du fondu, configuration de la vis, mode de pompage-doseur des liquides — tous ces éléments restent vides. La vitesse de rotation, le taux de cisaillement et la configuration ne sont pas fournis, mais une consigne de sélection est malgré tout donnée. C’est le seul endroit où la documentation place la réponse côté équipement plutôt que côté formulation.
La signification technique de cette phrase doit être expliquée clairement :
- La dispersion est une arme à double tranchant. Dans les systèmes de polyester transparent, la dispersion de la poudre peut être excessive : plus la dispersion est poussée, plus les chaînes moléculaires sont rompues par cisaillement, ce qui affecte la transmission lumineuse et le voile (ce passage relève de la connaissance générale du secteur : la relation quantitative entre le cisaillement des chaînes moléculaires, la transmission lumineuse et le voile n’est pas fournie dans le texte original ; le manuel indique uniquement, de façon qualitative, qu’il faut « éviter une diminution de la transmission lumineuse due à un cisaillement excessif »). Les pièces transparentes et les pièces chargées ont des exigences de dispersion opposées — les premières nécessitent moins de cisaillement, les secondes davantage. C’est précisément la raison pour laquelle le terme « faible cisaillement » figure dans le manuel.
- Cette recommandation et la fenêtre de température relèvent de la même logique. La vis à faible cisaillement réduit la charge de cisaillement côté vis, ce qui permet de respecter la fenêtre de température du corps de machine de 240–275℃ / 240-280℃ ; si la température n’est pas maîtrisée, une légère dégradation thermique du retardateur de flamme peut provoquer un jaunissement. Le choix de l’équipement et le réglage de la température ne peuvent pas être traités séparément.
- Un échantillon de comparaison figure également dans cette documentation. Pour R912B, la documentation indique : « Il est recommandé de maintenir la température de mise en œuvre entre 230℃-280℃ (inférieure de 20-30℃ à la température de mise en œuvre conventionnelle du PET), afin d’éviter une diminution de la viscosité du PET sous l’effet des températures élevées, qui rendrait la mise en forme difficile et nuirait au filage » (donnée concernant R912B). Cette phrase est également qualitative — aucune valeur numérique n’est fournie pour la « diminution de la viscosité du PET ». Elle concerne une autre branche de produits et ne constitue pas une donnée comparable à celle de R915 ; le texte original ne précise pas les conditions d’essai et cette indication ne doit donc pas être considérée comme une preuve indirecte concernant R915.
Cependant, il faut délimiter clairement cette consigne, afin qu’elle ne soit pas considérée comme une liste d’achat directement exécutable :
| Ce que signifie « faible cisaillement » | État de la documentation |
|---|---|
| Rapport L/D | Non fourni par la documentation |
| Configuration / combinaison recommandée de la vis | Non fournie par la documentation |
| Niveau de cisaillement / taux de cisaillement (s⁻¹) | Non fourni par la documentation |
| Vitesse de rotation de la vis (rpm) | Non fournie par la documentation |
| Relation quantitative entre le taux de cisaillement et le voile/la transmission lumineuse | Non fournie par la documentation (seule la phrase qualitative « éviter une diminution de la transmission lumineuse due à un cisaillement excessif » est indiquée) |
| Dosage / mode de pompage de l’additif liquide (R200) | Non fourni par la documentation (déjà indiqué sur la page R200 du site officiel) |
L’utilisation correcte de cette phrase consiste à formuler une question, et non à passer une commande. Une fois cette information obtenue, il convient de demander au fournisseur 3 points : quelle configuration correspond au faible cisaillement, quel L/D correspondant et dans quelle plage de vitesses de rotation le seuil est-il respecté. Pour la 3e question, la réponse de la documentation est « non fournie » ; il faut donc recourir au service technique du fournisseur.
La documentation propose précisément la voie suivante : « selon l’équipement d’extrusion du client, fournir un hyperdispersant adapté à son équipement » et « nos techniciens se rendent sur le site de production du client afin de lui fournir les paramètres de procédé les plus appropriés ». Côté équipement, la forme de réponse fournie par la documentation est un service, et non des chiffres.
【Figure 4】Chaîne d’influence et limites d’information du terme « vis dédiée au polyester à faible cisaillement » — Liste des points de données : chaîne d’influence à gauche (vis à faible cisaillement → diminution de la charge de cisaillement côté vis → possibilité de respecter la fenêtre de température du corps de machine de 240–275℃/240-280℃ → évitation du jaunissement dû à une légère dégradation thermique du retardateur de flamme), chaque nœud étant qualitatif ; liste des limites d’information à droite (L/D, configuration de la vis, niveau de cisaillement, taux de cisaillement, vitesse de rotation de la vis, mode de pompage-doseur des liquides — les 6 éléments sont marqués « non fournis par la documentation », avec un remplissage uniforme en hachures grises) — Recommandation pour le type de graphique : processus en trait plein à gauche et grille à 6 cases grises « non fourni » à droite, séparés par un trait pointillé et portant la mention « à gauche : direction exécutable ; à droite : éléments à demander au fournisseur ».
Tableau de référence : 5 ensembles de données distincts, non comparables horizontalement
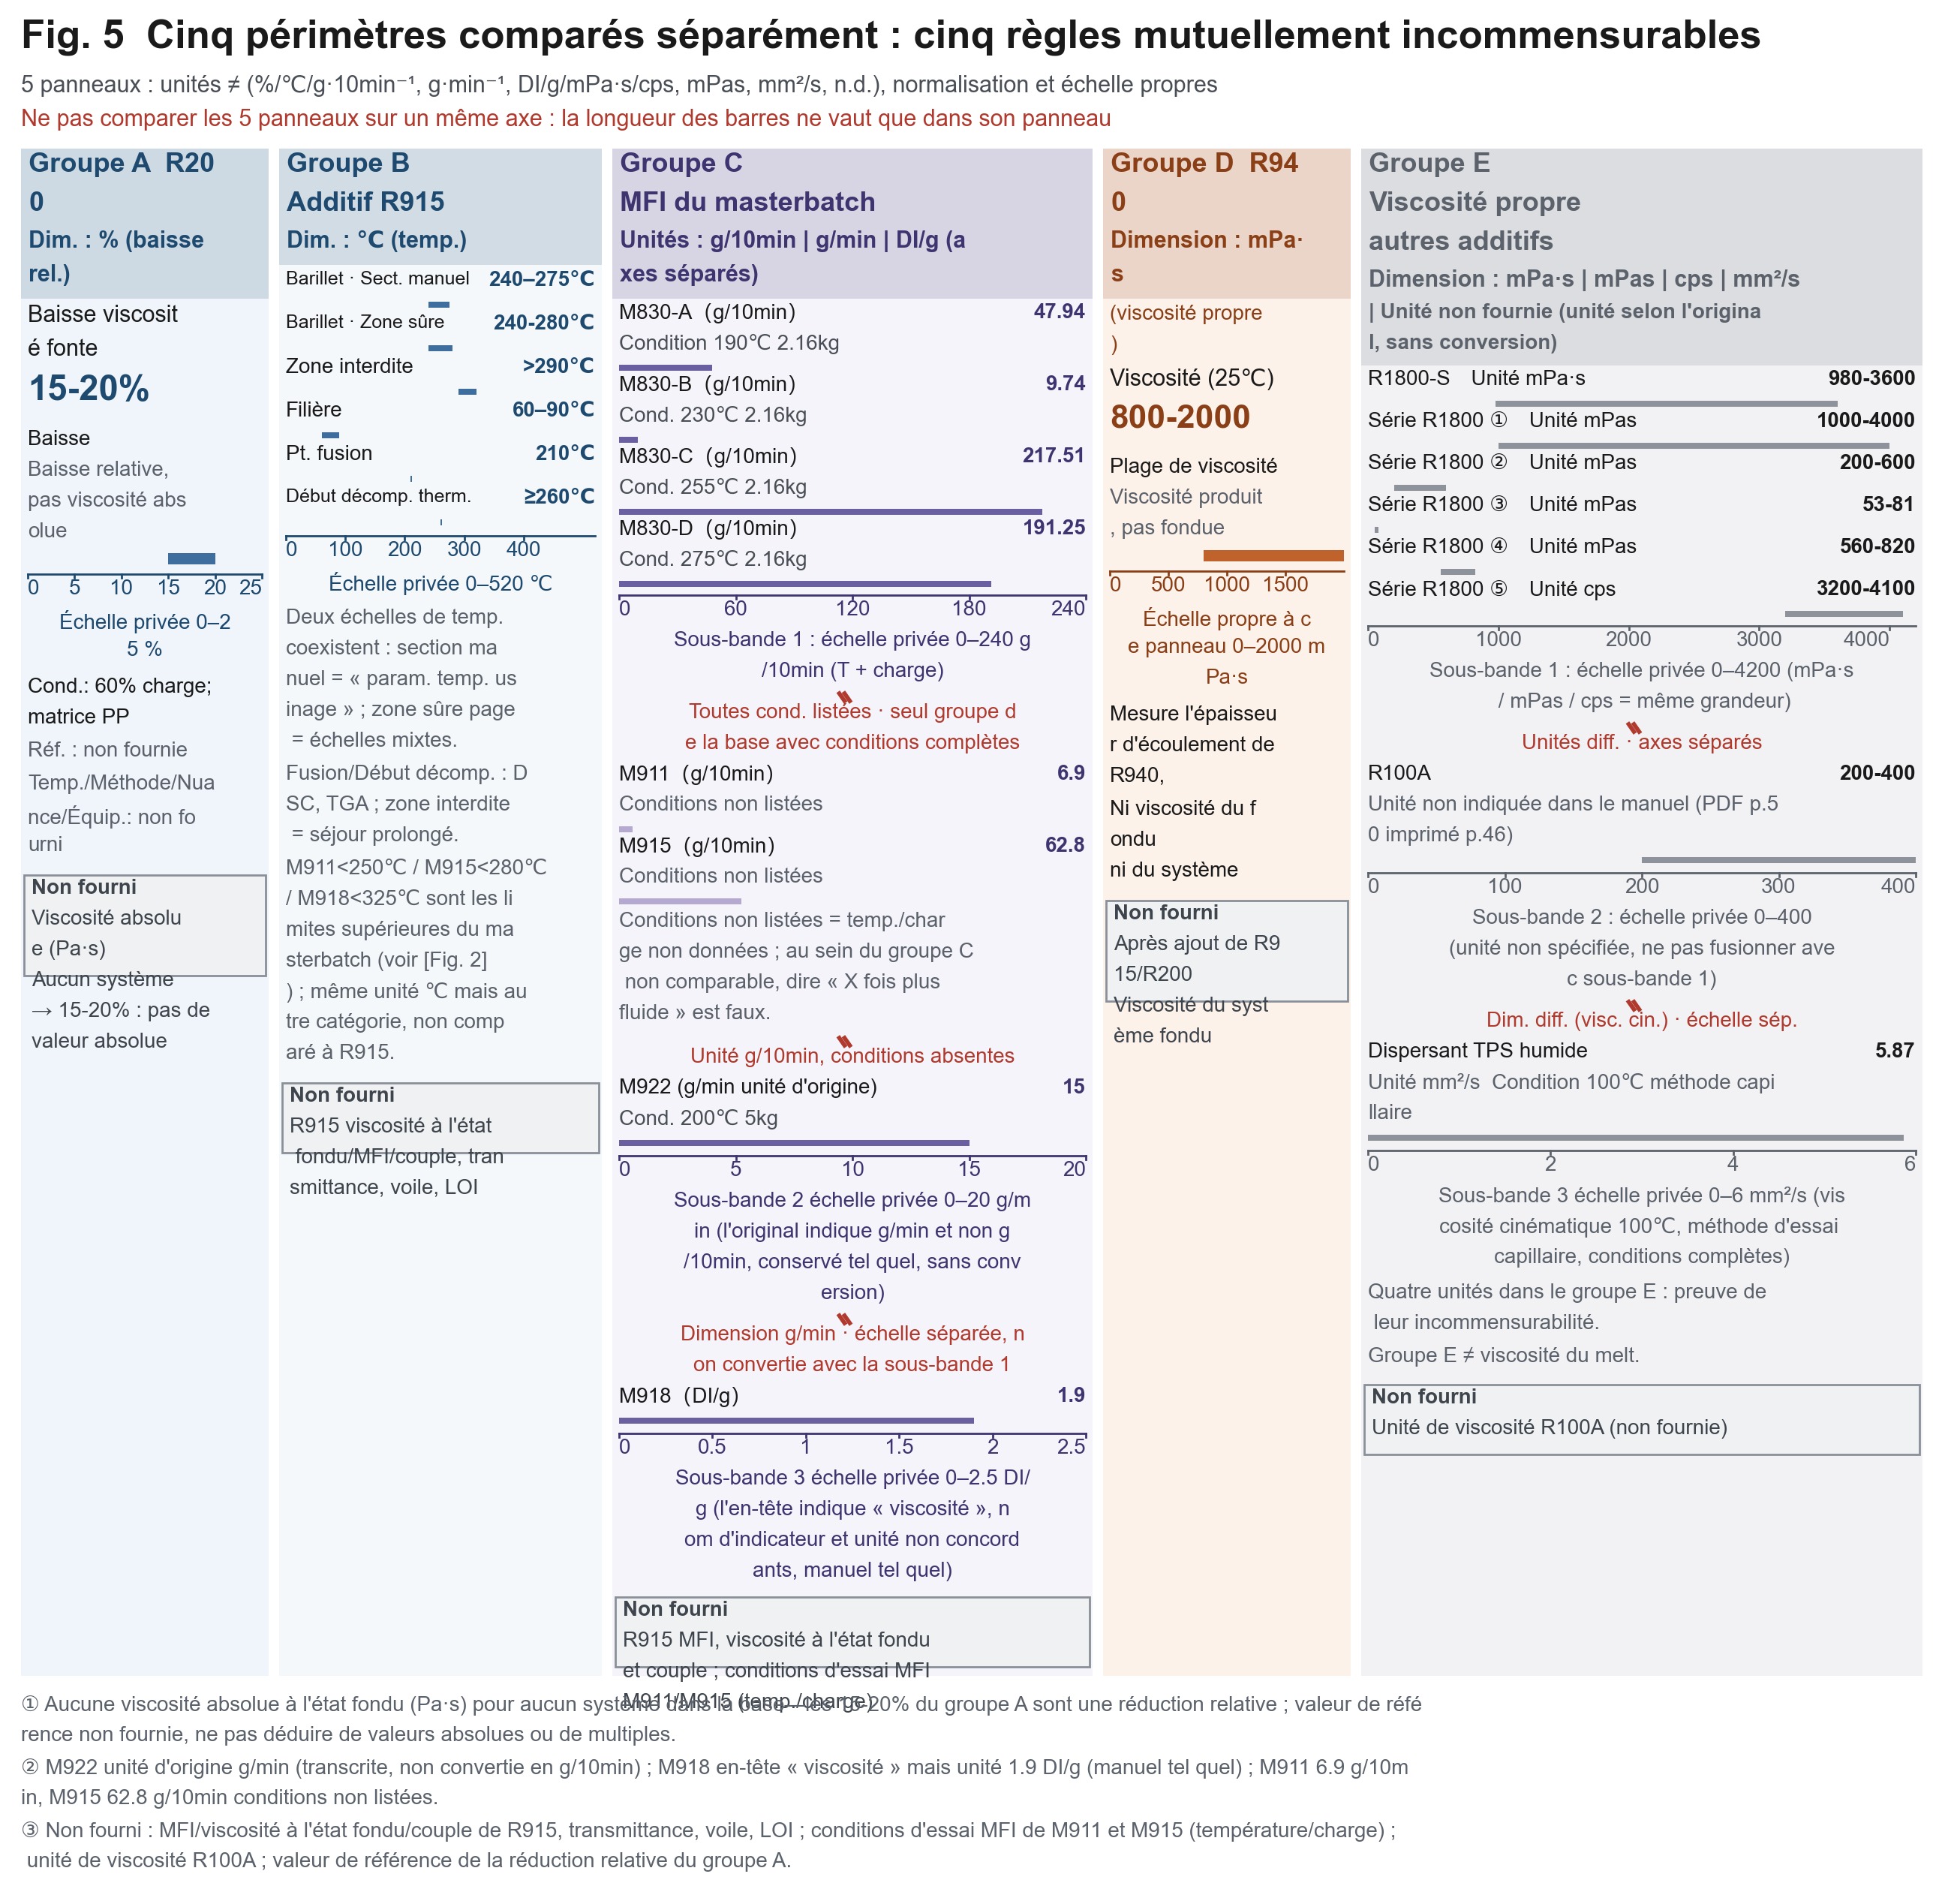
Cette section est la partie de l’article qui exige une lecture attentive. Le tableau ci-dessous rassemble les données pertinentes dispersées dans les tableaux d’indicateurs des différents modèles, mais il faut d’abord accepter sa logique d’organisation : les 5 groupes ne sont pas 5 points d’une même courbe, mais 5 règles de mesure qui ne sont pas mutuellement convertibles.
| Groupe | Modèle | Indicateur | Valeur | Unité | Contexte et conditions |
|---|---|---|---|---|---|
| A | R200 | Diminution de la viscosité du fondu | 15-20% | %(diminution relative) | Système chargé à 60% ; avec une matrice PP ; température de mesure/méthode/grade/équipement non fournis |
| B | R915 | Température du corps de machine pour extrusion/moulage par injection | 240–275℃ | ℃(température) | Manuel, section « paramètres de température de mise en œuvre » |
| B | R915 | Zone de sécurité de mise en œuvre indiquée sur la page | 240-280℃(zone interdite >290℃) | ℃(température) | Deux référentiels coexistants avec la ligne précédente, sans sélection |
| B | R915 | Température de la tête / du moule | 60–90℃ | ℃(température) | Idem |
| B | R915 | Point de fusion / début de décomposition thermique | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | Indice de fluidité à chaud MFI | 6.9 | g/10min(débit) | ⚠️ Les conditions d’essai (température/charge) ne sont pas indiquées |
| C | M915 | Indice de fluidité à chaud MFI | 62.8 | g/10min(débit) | ⚠️ Les conditions d’essai ne sont pas indiquées |
| C | M918 | Le tableau indique « viscosité » | 1.9 | DI/g | ⚠️ Le nom de l’indicateur et l’unité ne correspondent pas, tel qu’indiqué dans le manuel (l’unité habituellement utilisée pour la viscosité relative du PA6 est DI ; aucune explication n’est fournie) ; température de mise en œuvrelimite supérieure <325℃ |
| C | M922 | Indice de fluidité MFI | 15 | g/min(unité du texte original) | ⚠️ Le texte original indique g/min et non g/10min ; l’unité d’origine est conservée, sans conversion ; conditions 200℃5kg ; température de décomposition 230℃ (TGA 1%), point de fusion ≥160℃, densité 1.10 g/cm³ |
| C | Gamme M830 | Indice de fluidité à chaud MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min(débit) | ✅ Seul ensemble de la base documentaire à préciser l’intégralité des conditions : A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | Viscosité (25℃) | 800-2000 | mPa·s(produit liquide lui-même) | Il s’agit de la viscosité propre de l’additif liquide, et non de la viscosité du fondu ni de celle du système après ajout ; point éclair (cupsule fermée) >120℃ ; indice d’acide ≤15 mgKOH/g ; phosphore total environ 10.5% |
| E | R1800-S | Viscosité | 980-3600 | mPa·s(produit lui-même) | Données produit officielles |
| E | Gamme R1800 | Viscosité | 1000-4000 | mPa·s(produit lui-même) | Données produit officielles |
| E | Gamme R1800 | Viscosité | 200-600 | mPas(produit lui-même) | Idem |
| E | Gamme R1800 | Viscosité | 53-81 | mPas(produit lui-même) | Idem |
| E | Gamme R1800 | Viscosité | 560-820 | mpas(produit lui-même) | Idem (la documentation officielle utilise ici des minuscules sans séparateur ; conservation de cette écriture) |
| E | Gamme R1800 (une autre série) | Viscosité | 3200-4100 | cps(produit lui-même) | Données produit officielles |
| E | R100A | Viscosité | 200-400 | (unité non fournie par le manuel) | Données produit officielles |
| E | Additif hydrophile pour caoutchouc/plastique Q90 | Viscosité | 1000-2800 | mpa.s(écriture minuscule du texte original) | Produit lui-même, 25℃ |
| E | Dispersant mouillant TPS | Viscosité cinématique (100℃) | 5.87 | mm²/s | Méthode par tube capillaire, conditions complètes |
3 discontinuités à comprendre immédiatement
Discontinuité 1 : les groupes A et C ne sont pas comparables. 15-20% représente une diminution relative (la condition entre parenthèses « système chargé à 60% » provient du texte original de la présente documentation ; la supprimer reviendrait à altérer le sens initial), tandis que 6.9/62.8 correspondent à un débit de fondu. L’un mesure « la diminution obtenue », l’autre « la vitesse d’écoulement ». Il ne faut pas mettre 15-20% et un quelconque chiffre de MFI dans une même comparaison.
Discontinuité 2 : le groupe C ne peut pas non plus être comparé directement en interne. Les valeurs 6.9 g/10min de M911 et 62.8 g/10min de M915 sont toutes deux dépourvues de conditions d’essai. La documentation les place dans le même manuel que la gamme M830, dont les conditions sont complètes, ce qui peut inciter à les comparer instinctivement. La seule affirmation possible est la suivante (à titre purement directionnel et non quantitatif) : qualitativement, le côté M915 est plus facile à faire flowing. Dire « la fluidité est X fois meilleure » est incorrect : les conditions étant différentes, le rapport n’a pas de sens. La formulation correcte du groupe de comparaison est celle de M830 : température + charge doivent toutes deux être indiquées (47.94 @190℃/2.16kg). Tant que ces conditions n’ont pas été ajoutées, les 2 lignes concernant M911 et M915 ne peuvent servir qu’à consigner leur existence ; la documentation officielle ne fournit pas leurs conditions d’essai, et le présent article n’effectue ni inférence ni estimation, ni ne les remplace par les conditions de M830.
Discontinuité 3 : les groupes D et E, ainsi que la viscosité du fondu, sont des notions entièrement différentes. 800-2000 mPa·s correspond à la viscosité propre de l’additif liquide versé, c’est-à-dire au produit R940 lui-même, et non à la viscosité du fondu après ajout de R940. Écrire « R940 réduit la viscosité du fondu » revient à confondre 2 phénomènes distincts. Au sein du groupe E, les 6 écritures mPa·s, mPas, mpas, cps, mm²/s et « unité non fournie par le manuel » constituent elles-mêmes la preuve que ces chiffres ne sont pas directement convertibles entre eux. (DI/g n’en fait pas partie : il s’agit de l’écriture utilisée pour M918 dans le groupe C, et ne peut pas être assimilé au groupe E ; en outre, cps est écrit en minuscules dans le texte original.)
🧯 M915 (masterbatch) ≠ R915 (additif) — une lettre de différence, source de l’erreur la plus fréquente dans l’article. M915 = masterbatch retardateur de flamme PETG du manuel des masterbatch fonctionnels, indice de fluidité à chaud62.8 g/10min(conditions non indiquées), taux d’ajout 6%-10%, température de mise en œuvrelimite supérieure <280℃, densité relative 1.21 g/cm³. R915 = retardateur de flamme pour polyester transparent dans la documentation officielle des retardateurs de flamme (ester de phosphate de polyol), point de fusion 210℃, teneur en phosphore 18%, teneur en eau ≤0.2%, finesse 325 mesh ≥98%, halogène non détecté (IEC 61249-2-21), corps de machine 240–275℃, prémélange 5–8min. Il s’agit de 2 catégories de produits différentes (masterbatch / additif), et non de 2 appellations du même produit. Pour R915, le MFI, la viscosité absolue du fondu, les valeurs de la transmission lumineuse et du voile en points de pourcentage ainsi que la valeur du LOI ne sont pas fournis par la documentation — quiconque utilise le62.8de M915 pour justifier R915 fabricate une fausse donnée.
【Figure 5】Comparaison juxtapcée des 5 ensembles de données — Liste des points de données : groupe A, R200 15-20% (système chargé à 60%) ; groupe B, R915 240–275℃ et 240-280℃ (coexistants), 60–90℃, 210℃, ≥260℃ ; groupe C, M911 6.9/M915 62.8 (g/10min, conditions non indiquées), M918 1.9 DI/g, M922 15 (g/min, 200℃5kg), M830 A/B/C/D 47.94/9.74/217.51/191.25 (g/10min, conditions complètes) ; groupe D, R940 800-2000 mPa·s(25℃) ; groupe E, R1800-S 980-3600 mPa·s et 9 autres éléments — Recommandation pour le type de graphique : 5 petits panneaux juxtaposés (« small multiples »), chacun avec son propre axe vertical et un titre d’axe indiquant l’unité complète (A : diminution relative % ; B : température ℃ ; C : débit du fondu g/10min et g/min ; D : viscosité propre du liquide mPa·s ; E : viscosité propre du liquide cps/mPas/mm²/s en disposition mixte), sans aucune ligne de liaison entre les 5 panneaux et sans axe commun ; séparer les panneaux par un symbole de rupture explicite et une mention « unités non comparables, conversion horizontale interdite ».
Liste des « données non fournies » : cette liste elle-même devrait figurer dans votre protocole technique
Intersection de plages même dimension (% · 3 objets)
Dimension · %Axe des x = dimension %; bande colorée = intervalle cible où l'objet peut se situer; points hors de la bande = parties inaccessibles.
- Valeur absolue de …
- Température / méth…
- Facteur quantitat…
- Segment de chevauchement 15–20%
- Axe X même dimension % ·
- Échelle de l'axe X basée sur le maximum de cet article (15–20 %); ne pas comparer directement les longueurs entre articles.
- Valeur absolue de …15–20 %
- Température / méth…15–20 %
- Facteur quantitati…15–20 %
Données du graphique (texte source tel quel)
| Objet | Intervalle |
|---|---|
| Valeur absolue de la viscosité du fondu pour tout système (Pa·s | 15–20 % |
| Température / méthode / grade de la matrice / équipement de mesure de la « diminution de 15-20% de la viscosité du fondu » | 15–20 % |
| Facteur quantitatif d’augmentation de la viscosité des systèmes à forte charge | 15–20 % |
Texte sourceÉchelle 13–22 %
Après vérification élément par élément, aucune valeur numérique n’est fournie dans l’ensemble des produits officiels, des données produit publiques du site officiel et de la documentation publique existante. Utilisez cette liste comme une série de questions à poser point par point : c’est plus rapide que de deviner :
Équipement et cisaillement
| Élément | Statut |
|---|---|
| Vitesse de rotation de la vis pour tout modèle (rpm, zone de mise en œuvre) | Données non fournies (le seul rpm indiqué, 1200rpm, concerne le mélangeur de prétraitement, et non la vis) |
| Vitesse de cisaillement pour tout modèle (s⁻¹) | Données non fournies |
| Seuil quantifié du « faible cisaillement » (L/D, configuration, niveau de cisaillement) | Données non fournies |
| Configuration de la vis / recommandations d’association | Données non fournies |
| Dosage / mode de pompage de l’additif liquide R200 | Données non fournies (déclaré sur la page R200 du site officiel) |
| Comparaison de sélection entre la vis twins et la vis simple | La documentation indique uniquement que « les capacités de plastification présentent une très grande différence » ; aucune comparaison n’est fournie |
| Temps de séjour | Données non fournies |
| Valeurs de pression du fondu / de la tête pour tout modèle | Données non fournies (la « pression de la tête » n’est citée que comme nom de paramètre) |
Viscosité et rhéologie
| Élément | Statut |
|---|---|
| Valeur absolue de la viscosité du fondu pour tout système (Pa·s) | Données non fournies (pour R200, seule une diminution relative de 15-20% est indiquée) |
| Température / méthode / grade de la matrice / équipement de mesure de la « diminution de 15-20% de la viscosité du fondu » | Données non fournies |
| Viscosité du fondu / MFI / couple du système R915 | Données non fournies |
| Conditions d’essai de l’indice de fluidité à chaud de M911 / M915 (température/charge) | Données non fournies (le groupe de contrôle M830 indique : 190/230/255/275℃ + 2,16kg) |
| Valeurs numériques précises de la rhéométrie de couple | Données non fournies (la méthode est seulement mentionnée, à 2 endroits, et dans les deux cas pour la gamme de hyperdispersants) |
| Facteur quantitatif d’augmentation de la viscosité des systèmes à forte charge | Données non fournies (il ne doit pas être déduit de la valeur de 15-20%) |
Transparence et ignifugation (héritées de la documentation publique existante, reproduites ici conformément au texte original)
Concernant ce point, la situation est également la suivante : les données ne sont pas fournies
La page officielle de R218 ne présente que 5 propriétés physico-chimiques (densité / point de fusion / stabilité chimique / aspect / conditionnement), ainsi qu’une formulation sur le taux de substitution. Elle ne fournit ni la viscosité du fondu, ni le MFI, ni la température de mise en œuvre. Par conséquent, elle ne permet pas de justifier des conclusions telles que « le synergiste n’a aucun effet sur la mise en œuvre » : la documentation ne les étaye pas. De plus, aucune correspondance n’est établie par la documentation officielle entre R200 et R218 ; le présent article n’en effectue pas l’association et ne l’extrapole pas.
Conclusion : transformer l’impossibilité d’obtenir des chiffres en la possibilité d’identifier les interlocuteurs
Revenons à la question posée au début. L’absence de valeur absolue de la viscosité du fondu dans la documentation ne signifie pas que cette donnée est sans importance ; elle signifie que cette grandeur dépend fortement du grade de la matrice, de la température, de l’historique de cisaillement, de l’équipement et de la méthode d’essai. Une valeur absolue dissociée de ces conditions serait trompeuse. Une valeur relative assortie de ses conditions, telle que « 15-20% (système à 60% de charge) », constitue la seule forme d’expression que la documentation peut fournir honnêtement.
Lors de la prochaine réception d’une documentation technique, avant de décider s’il faut poursuivre les échanges avec un fournisseur, posez d’abord ces 4 questions :
- Quelles sont les conditions d’essai de la viscosité absolue du fondu ? (température / méthode / grade de la matrice / équipement) — sans conditions, les valeurs ne sont pas comparables.
- Quelle est la charge et la température du MFI ? — seule la gamme M830 fournit l’ensemble de ces informations (190/230/255/275℃ + 2,16kg) ; les 2 autres entrées ne sont pas accompagnées de leurs conditions.
- Où se situe le seuil du « faible cisaillement » ? — le L/D, la configuration et la plage de vitesse de rotation ne peuvent pas se limiter à une formulation qualitative du type « conçu pour le faible cisaillement ».
- Qui définit les paramètres côté équipement ? — la documentation fournit une voie de service : le technicien du fournisseur se rend sur site et définit les paramètres de procédé en fonction de votre equipment d’extrusion. Inscrire cette disposition dans le protocole technique est plus fiable que d’exiger une vitesse de rotation établie sans données.
Rappelez-vous enfin que les conclusions de la présente vérification comportent également une limite : leur périmètre ne couvre que les parties déjà publiées dans la présente documentation. Les éléments non fournis restent inscrits dans la liste ci-dessus ; ils ne sont pas complétés par des valeurs issues de l’expérience, et aucune prévision n’est faite quant à leur éventuelle inclusion dans une version ultérieure.
Demandez des conditions vérifiables lorsque cela est possible et prévoyez des clauses de service lorsque cela ne l’est pas : c’est la forme de coopération technique que cette documentation permet d’établir, et la plus honnête.
Toutes les valeurs numériques, unités et formulations de cet article sont reprises conformément au texte original de la documentation officielle, sans conversion, sans changement d’unité et sans transposition entre modèles. Tout élément non mentionné dans la documentation officielle est indiqué par « données non fournies » et n’est pas complété par des valeurs'expérience sectorielle.
Actions sur l’article
Si cet article vous a été utile, laissez une trace — le nombre de mentions J’aime provient de notre back-office admin.kj9896.com ; si l’interface n’est pas joignable, les boutons sont désactivés et le compteur affiche « — ». Aucun chiffre inventé n’est affiché.
Lien : https://kj9896.com/fr/news/flame-retardant-melt-viscosity-processing-window
À lire aussi
- 01Pour le même « 0.5–2% », le manuel indique deux dénominateurs : pourquoi le dosage de l’additif de noir de carbone conducteur ne peut-il pas être converti directement ?11 octobre 2026
- 02La norme chinoise FV-2 et UL94 V-2 figurent dans la documentation : pourquoi une même formulation peut-elle conduire à deux conclusions également justes ?11 octobre 2026
- 03Le niveau d’inflammabilité ne se consulte pas dans un tableau : dosage, épaisseur et UL94 doivent être traités ensemble11 octobre 2026
Produits cités dans cet article
- R200R200 Hyperdispersant couplant organophosphoré pour hydroxyde de magnésium/aluminium R200
- R915R915 Retardateur de flamme transparent sans halogène dédié PET/PETG R915
- R1800-SR1800-S Hyperdispersant pour caoutchouc et plastiques R1800-S
- R100R100 Hyperdispersant couplant pour masterbatch de charge R100
- R100AR100A Activateur de charges multifonctionnel R100A
- TPSTPS Dispersant mouillant TPS (ester alkylique)
- R912BR912B Retardateur de flamme sans halogène pour PET R912B
- R940R940 R940 Retardateur de flamme réactif acrylate-polyuréthane insaturé
- R218R218 Synergiste de retardateur de flamme R218
- Q90Q90 Agent hydrophile à incorporation interne pour plastiques Q90
Poursuivre la lecture
D’autres actualités et mises à jour produits se trouvent dans l’actualité.