
Technique expliquée · 11 octobre 2026
Le niveau d’inflammabilité ne se consulte pas dans un tableau : dosage, épaisseur et UL94 doivent être traités ensemble
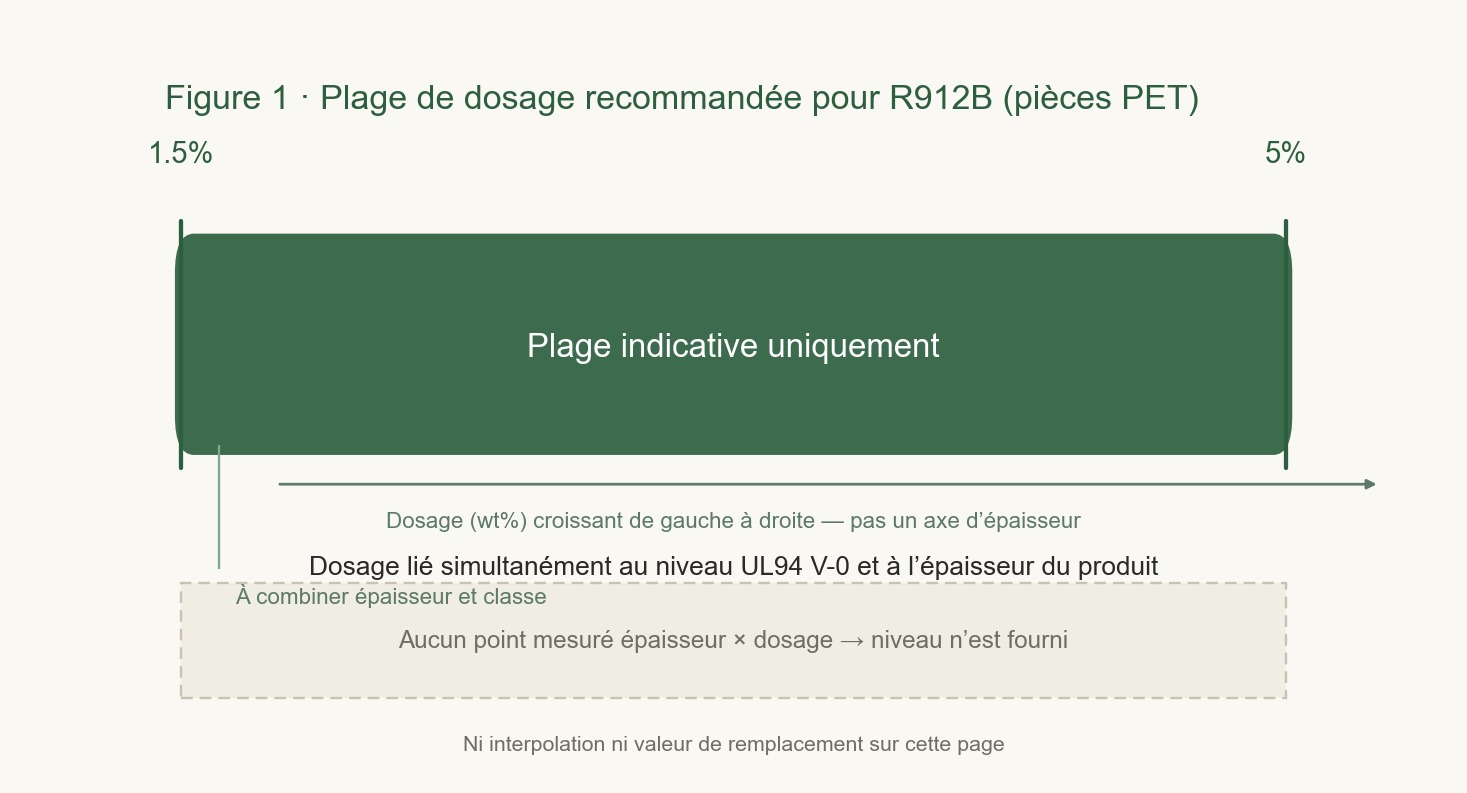
La documentation de R912B indique une plage de dosage recommandée de 1.5%–5% et une température de transformation conseillée de 230–280℃. Ces deux valeurs ne sont pas des « conclusions », mais des « prémisses » : le niveau d’ignifugation est conjointement déterminé par le dosage, l’épaisseur du produit et le substrat. L’article expose, d’après la source, les axes d’observation de chacun et explique pourquoi elle n’indique pas explicitement de points mesurés « épaisseur × dosage → niveau ».
- 01Anti-agglomération
- 02Taux de distribution
- 03Équilibre de lubrification
La classe d'ignition ne peut pas être déterminée à partir d’un tableau : le taux d'ajout, l'épaisseur du produit et UL94 doivent être traités conjointement
Un fournisseur d’agent ignifuge vous communique une plage de taux recommandé, le laboratoire fabrique des échantillons dans cette plage, puis le rapport de test indique V-2.
Avec un autre fabricant de produits, le même additif et le même taux d'ajout donnent un rapport indiquant V-0, ou ne satisfont simplement pas aux exigences.
Cette situation est particulièrement fréquente avec les PET ignifuges sans halogène. Le problème vient souvent moins de l’additif lui-même que d’une certaine manière de penser :
"UL94 V-0" : ces quatre caractères ne représentent pas une valeur unique, mais le résultat de la résolution simultanée de trois variables.
Cet article explique cette question et précise la place de 锎锔 R912B dans ce cadre à trois variables.
I. Les trois variables de V-0
Dans le manuel, le taux d'ajout du R912B est formulé ainsi :
Selon les exigences de classe d'ignition des produits PET, le taux recommandé est de 1.5%-5% (le ratio optimal peut être déterminé précisément par des essais sur de petits échantillons)
Ainsi que :
Un taux d'ajout de 1.5%-5% permet au matériau PET d'atteindre la classe d'ignition UL94 V-0 (à ajuster précisément selon l'épaisseur du produit)
En lisant ces deux phrases ensemble, on peut identifier trois éléments :
Variable un : le taux d'ajout. 1.5%–5% constitue un intervalle, et le manuel ne fournit aucun taux recommandé unique dans cet intervalle.
En effet, la classe effective correspondant à chaque valeur de cet intervalle dépend de deux autres variables.
Variable deux : l'épaisseur du produit. L'expression « à ajuster précisément selon l'épaisseur du produit » constitue la condition restrictive de toute la phrase.
L'essai UL94 lui-même classe les éprouvettes par catégories selon leur épaisseur — **la même formulation, avec des éprouvettes épaisses et des éprouvettes fines,
Le comportement de combustion lorsque l'incendie s'étend à la distance marquée est différent.**
Débattre du niveau sans mentionner l'épaisseur, c'est comme discuter de conclusions sans conditions.**
Variable trois : matières premières. Les informations sur le R912B stipulent clairement "les matières premières applicables sont les fibres PET uniques (les informations ne sont pas étendues à PETG / TPU / PE / PP)".
La portée d'application du manuel énumère point par point les fibres PET (tissus ignifuges pour vêtements, fibres pour rideaux, matériaux filtrants industriels)
Et les films PET (membranes d'emballage ignifuges, membranes isolantes pour appareils électroniques).Ce n'est pas de la prudence, c'est une indication honnête des limites ——
Le mécanisme d'ignifugation et la compatibilité avec les résines, ainsi que le comportement de décomposition, sont fortement liés. Les conclusions transmédia ne peuvent pas être obtenues par analogie.
Deuxième partie : pourquoi "2% de non-conformité" et "5% ne signifie pas nécessairement conformité" peuvent se produire en même temps
En plaçant les trois variables dans la scène de production réelle, les points de conflit sont clairs :
Lorsque l'épaisseur du produit diminue, le taux d'ajout nécessaire doit augmenter. Les films minces évacuent rapidement la chaleur et ne permettent pas facilement à la flamme de s'auto-entretenir, mais ils exigent une meilleure uniformité de la distribution des additifs ;
Le manuel formule le même jugement pour les produits PE minces : « Plus l'épaisseur est faible, plus il est recommandé d'augmenter le taux d'ajout de manière appropriée ».
Lorsque le taux d'ajout est élevé, des problèmes apparaissent dans la transformation. Au-delà d'une certaine proportion d'additifs, la viscosité du fondu augmente,
la dispersion devient plus difficile, ce qui peut compromettre les propriétés mécaniques et l'aspect du produit.
La classe d'ignition est un résultat de l'évaluation, et non une description de la formulation. Lorsque l'on conclut « UL94 V-0 »,
elle est réellement déterminée par la satisfaction simultanée de ces trois conditions : « l'épaisseur de l'éprouvette + le taux d'ajout + le type de substrat ».
Demander au fournisseur un « taux d'ajout permettant de passer V-0 » pose donc, en soi, une question mal formulée —
La bonne façon de poser la question est : « Quelle est l'épaisseur du produit, quelle classe d'ignition faut-il viser, et comment faut-il définir la fourchette du taux d'ajout ? »
III. Particularités du procédé de R912B : température de transformation inférieure de 20–30℃ à celle du PET conventionnel
Cet aspect mérite d'être traité séparément, car la fenêtre de transformation de R912B est nettement différente de celle de l'autre agent ignifuge R915 pour PET de 锎锔.
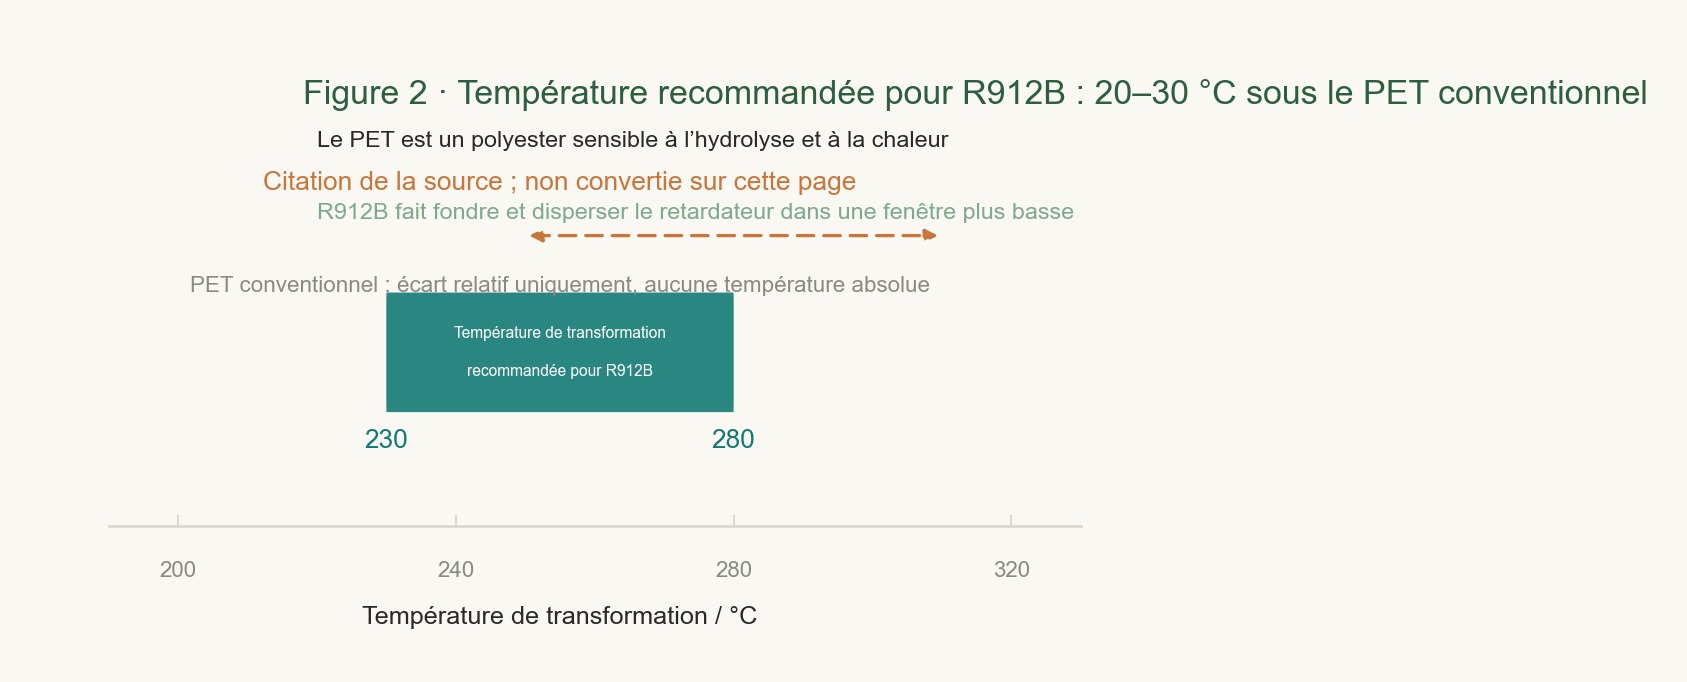
Les documents techniques de R912B recommandent la température de transformation suivante :
230℃-280℃(inférieure de 20-30℃ à la température de transformation du PET conventionnel)
Une baisse de 20–30℃ signifie quoi ? Le PET est un polyester typiquement sensible à l'hydrolyse et aux températures élevées ; plus la température de transformation est élevée,
plus le risque de rupture des chaînes moléculaires et de dégradation par hydrolyse augmente, plus la viscosité diminue et plus la résistance du produit est compromise.
La capacité à assurer la fusion et la dispersion de l'agent ignifuge dans une fenêtre de transformation plus basse constitue en soi une contribution directe à l'aptitude du PET à être transformé.
Les documents indiquent également : R912B présente une excellente compatibilité avec les résines PET et une faible tendance à migrer ; son influence sur la résistance à la traction et la résistance aux chocs est limitée,
Maintenir la résistance à la chaleur et la résistance chimique. Ces quelques phrases sont les deux faces d’un même enjeu que la plage de basse température —
Les additifs ne doivent ni altérer la matrice, ni contraindre l’usine à relever la température de la machine.
Trois mécanismes, et pourquoi il faut encore ajouter un dispersant
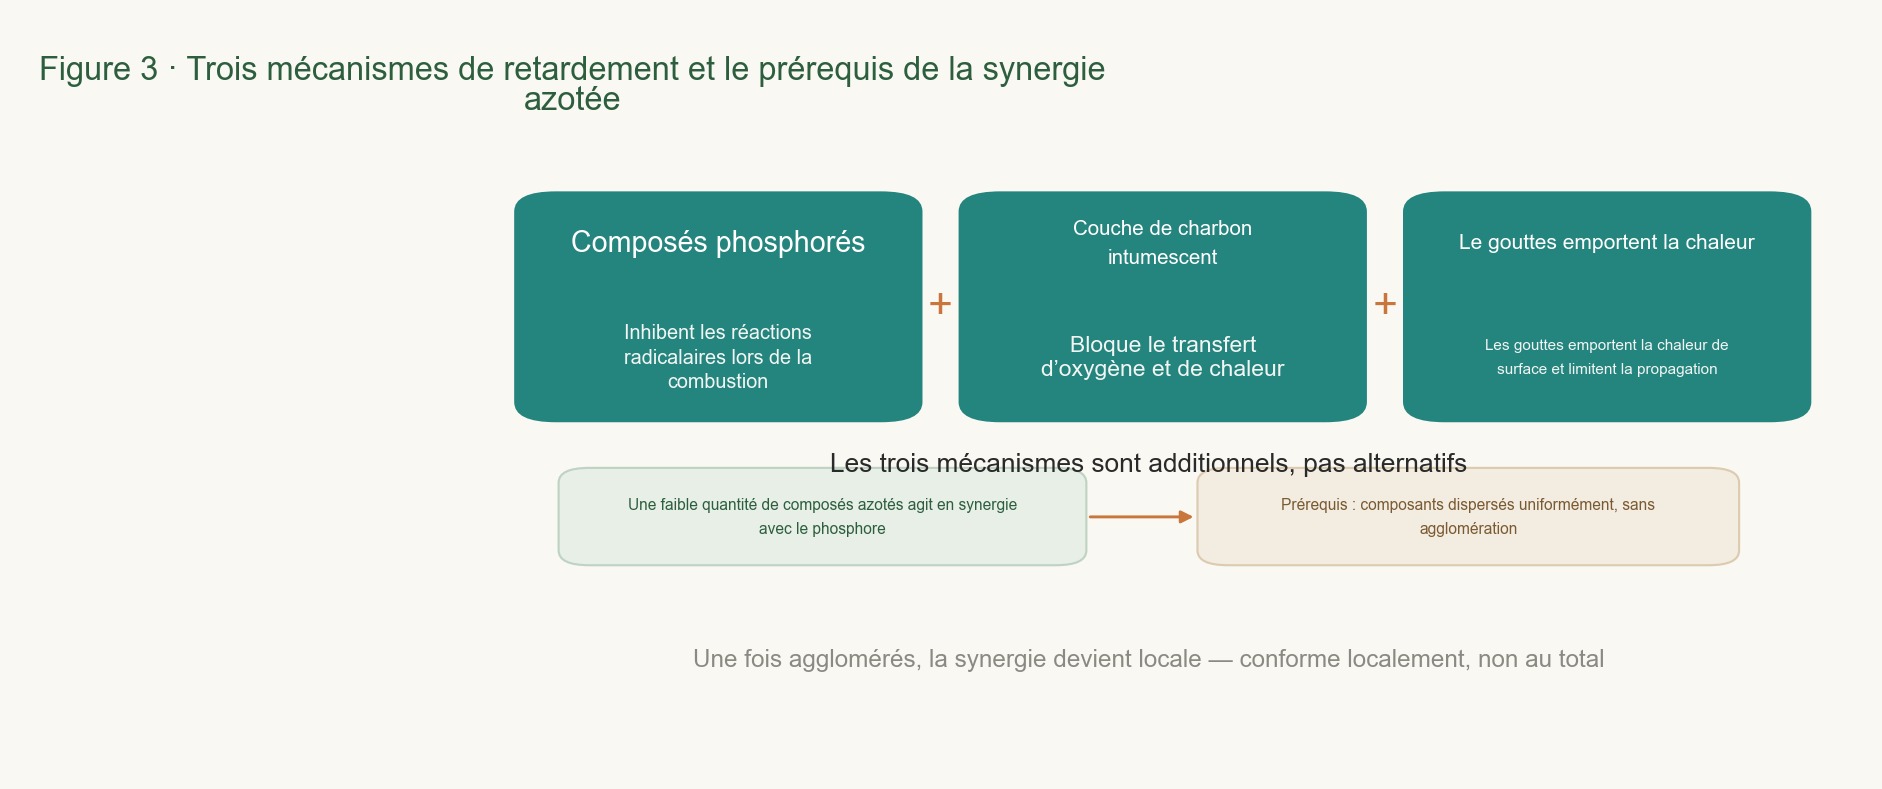
Le manuel décompose l’action de R912B en trois mécanismes, reproduits mot pour mot :
- Les composés phosphatés inhibent les réactions de radicaux libres pendant la combustion — ils interrompent la réaction en chaîne sur le plan de la cinétique chimique
- La couche carbonisée intumescente (barrière à l’oxygène et à la chaleur) — pendant la combustion, elle forme une couche carbonisée intumescente qui bloque le transfert d’oxygène et de chaleur
- L’entraînement de chaleur par une goutte en fusion (inhibition de la propagation des flammes) — la chute des gouttes emporte la chaleur de surface, "limite efficacement la propagation des flammes et accélère la chute des gouttes"
Ces trois mécanismes se cumulent ; il ne s’agit pas d’en choisir un seul. Pour les ingénieurs, l’importance pratique est la suivante :
Lorsque ces trois aspects interviennent simultanément, les performances du système en matière d’ignifugation ne devraient pas être résumées par un indicateur unique.
Si l’on optimise uniquement un axe (par exemple en modifiant seulement le taux d’ajout sans améliorer la dispersion), les deux autres peuvent être pénalisés.
Concernant la passerelle, les documents fournissent également une formulation explicite :
« De petites quantités de composés azotés agissent en synergie avec le système phosphoré, ce qui améliore l’efficacité de l’ignifugation et réduit le taux d’ajout ; »
« Un adjuvant de dispersion non ionique garantit une dispersion uniforme des composants et évite l’agglomération. »
La seconde phrase est facile à négliger. Pour que les systèmes azoté et phosphoré agissent en synergie, la condition préalable est leur dispersion uniforme dans la résine.
Dès qu’une agglomération se produit, la synergie devient un phénomène local — certaines zones atteignent les exigences, mais l’ensemble ne les atteint pas.
C’est pourquoi la documentation de R912B mentionne l’exigence de « dispersion », plutôt que de se limiter à parler de l’ignifugation.
V. Ce que la documentation n’indique pas (cette section est tout aussi importante)
Déplacé depuis le corps du texteÉtapes d'opération (texte original, tel quel)
- Poser les bonnes questions : lorsque vous demandez au fournisseur une plage de taux d'ajout, précisez également l'épaisseur du produit et la classe d'ignition visée.
Le risque le plus redoutable lors d’une décision d’ingénierie n’est pas l’ignorance, mais le fait de croire que l’on sait. Les documents concernant R912B n’indiquent explicitement aucun des éléments suivants ; cet article les énumère fidèlement, sans extrapolation :
① Le dénominateur retenu pour le taux d'ajout n’est pas précisé. Le dénominateur de « 1.5%–5% » correspond-il à la masse de la résine PET ou à la masse totale du système ?
La documentation ne le précise pas. Avec ces deux conventions, un même pourcentage ne correspond pas au même nombre de grammes effectivement ajoutés.
Avant confirmation avec le fournisseur, il n’est pas recommandé de recopier directement cette plage dans la formule de procédé.
② Les points de mesure « épaisseur × taux d'ajout → classe d'ignition » ne sont pas fournis. La documentation ne fournit aucune donnée de correspondance du type « avec une épaisseur donnée et un certain taux d'ajout, V-0 est atteint ».
C’est pourquoi cet article ne propose aucune table de conversion — toute affirmation selon laquelle cette table pourrait être reconstituée à rebours à partir du manuel est une invention.
③ Le tableau des indicateurs physico-chimiques n'est pas joint. Les caractéristiques telles que l'aspect, la densité, l'humidité, la granulométrie/la finesse ou la teneur effective ne sont pas indiquées sur la page de ce modèle.
Les données mentionnent explicitement : « Elles restent à compléter par des informations ; cette page ne remplit pas ces valeurs à partir de modèles de la même série. » Les valeurs de modèles de la même série ne peuvent pas être reprises directement,
Cela est cohérent avec la ligne éditoriale de l'ensemble du système de documentation des produits 锎锔.
VI. Liste opérationnelle à l'intention des ingénieurs de terrain
- Respecter les limites liées au substrat : les données de R912B ne concernent que PET. Pour les exigences d'ignition de PETG, TPU, PE et PP, demandez des informations sur le modèle correspondant.
- Privilégier le bas de la plage de température de mise en œuvre pour les essais : la plage indiquée dans les données est de 230–280℃, soit 20–30℃ sous la température conventionnelle du PET,
Valider d'abord la mise en œuvre et la dispersion du côté des basses températures, puis envisager de monter en température.
- Commencer par des essais sur de petits échantillons : le manuel indique précisément « le ratio optimal peut être déterminé par des essais sur de petits échantillons » —
La plage constitue un point de départ, pas un point final.
- La dispersion ne peut pas être négligée : les documents intègrent au paragraphe consacré au mécanisme l'affirmation selon laquelle « les adjuvants de dispersion non ioniques assurent une dispersion homogène des composants et évitent l'agglomération »,
La synergie à base d'azote dépend de cette condition préalable.
- Il faut clarifier le dénominateur : les documents ne le précisent pas, ne pas le supposer par expérience.
Conclusion
Une classe d'ignition n'est pas une conclusion que l'on peut obtenir en consultant un tableau : c'est le résultat de la combinaison du taux d'ajout, de l'épaisseur du produit et du substrat.
Les documents de 锎锔 R912B exposent assez clairement ce point : ils donnent la plage de 1.5%–5%, l'objectif UL94 V-0,
La fenêtre de traitement 230–280℃, ainsi que la condition restrictive « à ajuster spécifiquement selon l'épaisseur du produit » —
Elle n'a omis aucune condition pour l'utilisateur.
Le présent article ne les omet pas non plus : la méthode de calcul du dénominateur qui n'est pas précisée dans les données, les points de mesure qui ne sont pas fournis et le tableau des indicateurs physico-chimiques qui n'est pas joint,
sont tous indiqués fidèlement ci-dessus. L'appréciation technique peut varier, mais les limites des faits doivent être claires.
*Source des données : le manuel des produits de 锎锔 et les données officielles des produits. Les plages de taux d'ajout, la fenêtre de température de transformation et les substrats compatibles
mentionnés dans cet article, ainsi que les explications du mécanisme, proviennent du texte original de la documentation de R912B ; les postes qui n'y sont pas consignés sont signalés dans le corps du texte ; cette page ne les remplace pas par des valeurs issues d'autres modèles de la même série et n'effectue aucune extrapolation.*
'un enregistrement expérimental ; les valeurs mentionnées dans le texte correspondent aux plages consignées dans la documentation,
Ne représente pas les résultats de mesure d’une formulation spécifique.*
Actions sur l’article
Si cet article vous a été utile, laissez une trace — le nombre de mentions J’aime provient de notre back-office admin.kj9896.com ; si l’interface n’est pas joignable, les boutons sont désactivés et le compteur affiche « — ». Aucun chiffre inventé n’est affiché.
Lien : https://kj9896.com/fr/news/r912b-flame-retardant-grade-triangle
À lire aussi
- 01La norme chinoise FV-2 et UL94 V-2 figurent dans la documentation : pourquoi une même formulation peut-elle conduire à deux conclusions également justes ?11 octobre 2026
- 02La viscosité à l’état fondu augmente : quelles données sont comparables et lesquelles ne figurent pas dans la documentation4 octobre 2026
- 03Faible teneur en halogènes ≠ sans halogène : où se situe réellement la frontière de conformité des retardateurs de flamme halogénés28 septembre 2026
Produits cités dans cet article
Poursuivre la lecture
D’autres actualités et mises à jour produits se trouvent dans l’actualité.