
Tecnología explicada · 4 de octubre de 2026
Aumenta la viscosidad del fundido: qué cifras son comparables y cuáles no figuran en la documentación
Tras incorporar un retardante de llama a la formulación, aumenta la viscosidad del fundido y muy pocas cifras puedenreality ser comparables. Este artículo verifica cada dato según los productos oficiales: en toda la documentación no se proporciona ningún valor absoluto de viscosidad del fundido para ningún sistema; R200 solo ofrece una reducción relativa del 15-20% vinculada obligatoriamente al «sistema con 60% de carga» y a la «matriz de PP»; R915 indica 2 sets de temperaturas de procesamiento coexistentes y una instrucción de tornillo de bajo esfuerzo cortante. Las magnitudes no comparables se señalan una por una.
- 01Antiaglomeración
- 02Tasa de distribución
- 03Equilibrio de lubricación
Trasladado del cuerpoPrimera tabla de datos de este artículo (textual)
| Elemento | Parámetro del indicador | Impacto en la eficiencia retardante de llama |
|---|---|---|
| Contenido de componentes efectivos | ≥98% | La elevada pureza garantiza la maximización de la eficiencia de acoplamiento y dispersión |
| Resistencia térmica | Estable y eficaz por encima de 200℃ | Forma un gradiente de temperatura cooperativo con la temperatura de descomposición de los hidróxidos (300-450℃) |
| Reducción de la tensión interfacial | ≥40% (con matriz de PP) | Mejora la humectación del retardante de llama y reduce las zonas muertas de resistencia a la llama causadas por la aglomeración |
| Reducción de la viscosidad del fundido | 15-20% (sistema con 60% de carga) | Permite una mayor carga de relleno (máximo 60%); la dosis de retardante de llama puede aumentarse un 20% |
| Valor de PH | 7.5-8.0 | (Vacío en el texto original) |
| Aspecto exterior | Líquido viscoso amarillo | (Vacío en el texto original) |
Subtítulo: 2 soluciones para la ventana de procesamiento del hidróxido de magnesio con alta carga y del retardante de llama para poliéster transparente, además de un indicio que necesariamente debe consultarse al proveedor
Después de incorporar un retardante de llama a la formulación, la primera pregunta que siempre surge en la etapa de procesamiento es el comportamiento de flujo: ¿la mezcla resulta más difícil de plastificar?, ¿aumenta la presión?, ¿comienzan a aparecer puntos de gel en las partículas? En ingeniería, esto se denomina «aumento de la viscosidad». La afirmación no es incorrecta; el problema es cuánto ha aumentado.
En primer lugar, hay 2 cuestiones de criterio. En primer lugar, este artículo mantiene el término «viscosidad» utilizado en la documentación, pero en distintas tablas de indicadores remite, respectivamente, a reducción relativa, caudal del fundido y viscosidad propia del producto. Como el texto original no ofrece una definición unificada, cada aparición se vincula a continuación con su magnitud concreta. En segundo lugar, el término «toda la documentación» designa únicamente los varios documentos sobre aditivos y masterbatch utilizados como base para este artículo, incluidos los datos públicos de productos del sitio web oficial. Las demás líneas de producto de Californium Curium, las pruebas internas no publicadas y las versiones posteriores quedan fuera del alcance del artículo; cuando la documentación oficial no proporciona información, no se emite ninguna afirmación al respecto.
Al revisar un documento de aditivos y masterbatch que abarca más de 10 modelos de hidróxido de magnesio, hidróxido de aluminio, éster de fosfato de poliol PET/PETG y masterbatch de PP/PE, se obtiene una conclusión que sorprende a numerosos ingenieros técnicos: en toda la documentación no se proporciona ningún valor absoluto de viscosidad del fundido (Pa·s) para ningún sistema. Ninguno.
El problema no es que en la documentación se haya omitido una cifra por error. Esta es precisamente la primera cuestión que debe consultarse al proveedor durante la selección.
El objetivo de este artículo es exclusivamente separar lo verificable de lo no verificable en esta documentación, de modo que se sepa cuántas opciones ofrece la información antes de realizar pruebas. Cuando la documentación no proporciona un dato, este artículo indica «el texto original de la documentación no lo proporciona» y no recurre a valores de experiencia del sector para completarlo. Lo que se evalúa es una carencia de información, no una conclusión en sentido contrario.
Empezar por los puntos de gel: no es esoterismo, el texto original lo recoge
El primer phenomenon que debe considerarse es el siguiente: durante el procesamiento de sistemas de hidróxidos con alta carga, la queja típica es la aparición de puntos brillantes en la superficie del producto, una sección transversal de aspecto granulado y una distribución no uniforme del tamaño de las partículas. En el sector, este phenomenon se denomina puntos de gel. Esta descripción del phenomenon constituye un conocimiento general del sector: el texto original no proporciona criterios de identificación de los puntos de gel, métodos de ensayo ni umbrales cuantitativos, por lo que, por lo general, solo puede utilizarse como punto de entrada para describir el phenomenon, no como criterio de aceptación.
La documentación incluye una descripción cualitativa completa de esta cadena:
«Tras aumentar la cantidad de carga, la plastificación del material se ralentiza, la resistencia del fundido disminuye, la presión del fundido se reduce y el polvo presente en el fundido presenta dificultades para dispersarse y formar puntos de gel»
Conviene observar el nivel de precisión de esta frase: proporciona una cadena causal de 4 etapas con un grado de exactitudadecuado: plastificación más lenta, menor resistencia del fundido, menor presión del fundido y dispersión insuficiente del polvo. Sin embargo, no proporciona ni una sola cifra. No hay Pa·s, MPa, rpm ni presión de fusión. Las «4 etapas» constituyen una divisions aplicada por este artículo para facilitar la lectura; el texto original de esta documentación no las presenta como apartados, por lo que una divisions diferente daría lugar a un número diferente de etapas. Se trata de una decisión editorial, no de una expresión de la documentación.
La información tampoco resulta gratuita. En la misma documentación se exponen los objetivos que el dispersante debe alcanzar —mejorar la dispersión de la carga en el plástico, reducir los puntos de gel y mejorar la fluidez del material en el tornillo— y las 4 consecuencias de mantener equilibradas la lubricación interna y la externa:
El mismo passage también explica la lógica de control de la temperatura del fundido. El texto original de la documentación indica lo siguiente: «Si la temperatura del fundido es demasiado baja, la plastificación del material es insuficiente y la dispersión no es completa… Si la temperatura de fusión es demasiado alta, por un lado el material presenta una plastificación excesiva y una baja resistencia del fundido y, por otro lado, puedenIEF aparecer dificultades para granear y para formar filamentos, etc.».
Este passage constituye la base de todo el artículo. Demuestra que la documentación posee una comprensión completa y lógicamente internally coherente del mecanismo del «aumento de la viscosidad»; precisamente por ello, lo que falta no es el mecanismo, sino una interfaz de cuantificación. La curva obtenida por el ingeniero de proceso con un viscosímetro de fundido no puede compararse con ninguna línea de esta documentación. Lo mismo se aplica en sentido inverso: normalmente, la curva medida en una máquina propia tampoco puede compararse horizontalmente con la curva de otro fabricante, salvo que la temperatura, la carga, el historial de cizallamiento y el grado de la matriz coincidan por completo; el texto original no proporciona estos 4 factores.
【Figura 1】Descripción oficial de las 4 etapas tras el aumento de la carga + consecuencias del equilibrio entre la lubricación interna y la externa — Lista de puntos de datos: plastificación más lenta / menor resistencia del fundido / menor presión del fundido / dificultad de dispersión del polvo → puntos de gel (las 4 etapas son cualitativas, sin ninguna cifra); 4 filas de consecuencias en la tabla de equilibrio (lubricación interna insuficiente·puntos de gel / lubricación interna excesiva·menor resistencia del fundido / lubricación externa insuficiente·temperatura elevada en el corazón de combinación·plastificación excesiva·dificultades de descarga·aumento de la corriente mecánica·amarilleamiento / lubricación externa excesiva·exudación grave) — Tipo de gráfico recomendado: diagrama de flujo vertical de 4 etapas a la izquierda (con una etiqueta gris «el texto original de la documentación no proporciona un valor cuantitativo» junto a cada etapa) y cuadrantes de equilibrio de lubricación a la derecha; el gráfico no debe mostrar ninguna escala numérica.
La única cifra «reductora de viscosidad»: es relativa y está condicionada
Respecto a la propia viscosidad del fundido, la documentación contiene una sola cifra absolute. Figura en la tabla de indicadores de R200 (hiperdispersante de tipo acoplante):
Esta cifra tiene 4 condiciones que deben indicarse simultáneamente; omitir cualquiera de ellas convertiría la información en engañosa:
En la misma publicación, «Serie de hiperdispersantes», esta fila también se repite íntegramente, por lo que puede servir como corroboración; no obstante, sigue siendo el mismo dato y no representa un segundo punto de datos.
Respecto al par de torsión, la documentación sí menciona un método: «El comportamiento reológico de procesamiento es uno de los indicadores importantes de la aplicación del dióxido de titanio en los plásticos. Puede emplearse el método reológico de torsión para evaluar el comportamiento de procesamiento del dióxido de titanio.» (Serie de hiperdispersantes, en las 2 referencias al dióxido de titanio y al negro de carbono). Sin embargo, se trata de una exposición metodológica y ninguna de las 2 referencias corresponde a R200 (el sujeto del texto original es el contexto de aplicación del dióxido de titanio/negro de carbono; extrapolarlo a otras categorías de la presente documentación excedería el alcance de las afirmaciones de la fuente, por lo que este artículo no realiza dicha extrapolación). El texto original de la documentación no proporciona los valores numéricos específicos del ensayo reológico de torsión.
El 15-20% está vinculado a un «sistema con 60% de carga»: el denominador merece más atención que la cifra
Trasladado del cuerpoPasos de operación (texto original, tal cual)
- Es una reducción, no un valor de viscosidad. El texto original de la documentación no proporciona el valor de referencia de «15-20%». No es posible calcular a partir de aquí la viscosidad absoluta del fundido de ningún sistema ni obtener ningún múltiplo.
- Las condiciones figuran entre paréntesis. El texto original solo proporciona «sistema con 60% de carga» y «con matriz de PP». La temperatura de ensayo, el método de ensayo, el grado de la matriz y el equipo utilizado no se proporcionan en la documentación. Por consiguiente, esta cifra no es reproducible en las conversaciones técnicas y solo puede utilizarse como referencia direccional.
- Los datos asociados también están condicionados. La condición de la reducción de la tensión interfacial
≥40%es «con matriz de PP»; al retirar estas palabras, la cifra queda sin criterio de referencia. - Solo aparece en la tabla de indicadores de R200. No debe considerarse una característica común de toda la serie de aditivos: el texto original no proporciona datos de reensayo de esta reducción en otros modelos, ni indica el número de ensayos, el método de muestreo ni el criterio estadístico. Es una única anotación, no una distribución.
La cifra de la sección anterior incluye una condición que puede pasarse por alto: sistema con 60% de carga. Esta condición fija una reducción relativa a un nivel de carga específico, pero la determinación del nivel de carga plantea a su vez una cuestión de criterio: el texto original de la documentación oficial no proporciona una conversión ni una explicación de la forma de calcular el porcentaje indicado entre los distintos capítulos de la misma publicación. Este artículo se limita a reproducir lo indicado en el texto original y no añade una definición.
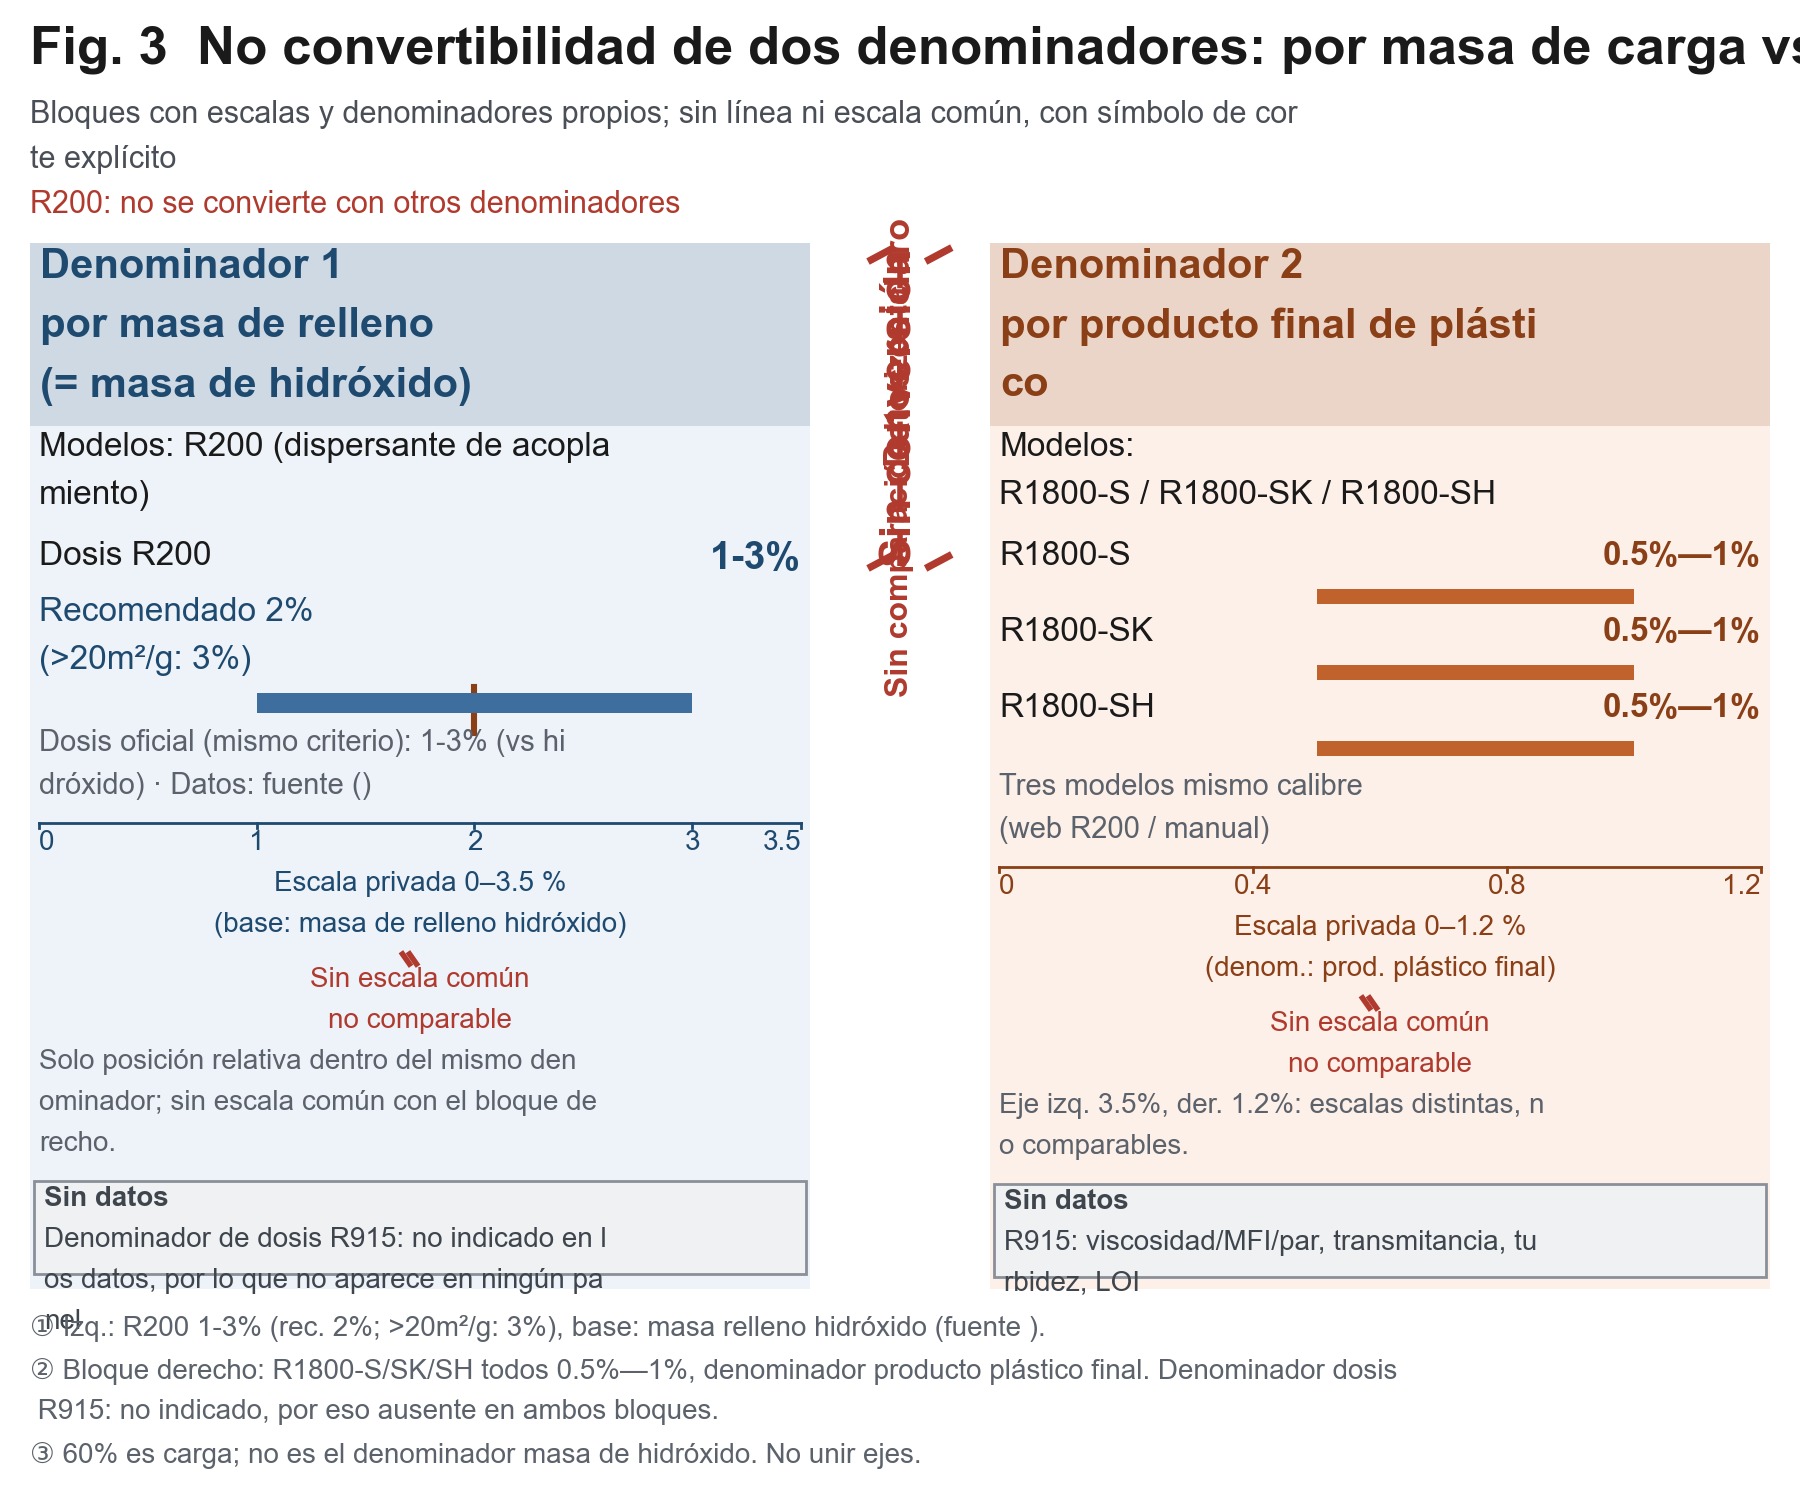
El manual de R200 especifica claramente su denominador de dosis: 1-3% respecto de la masa de la carga de hidróxido, con una recomendación de 2% (se recomienda aumentarla al 3% cuando la relación superficie-área de la carga sea >20m²/g). La indicación de dosis de la página oficial del producto utiliza el mismo criterio: 1-3% (relativo al hidróxido).
Sin embargo, en la parte comparativa de la misma documentación, R1800-S / SK / SH sigue otro denominador: 0.5%—1% respecto del producto plástico final, con el mismo criterio para los 3 modelos (página R200 del sitio web oficial / datos oficiales de producto).
Estos 2 denominadores no pueden situarse en un mismo eje para comparar magnitudes, y esto no constituye una inferencia de este artículo: la propia página de R200 indica expresamente que no se efectúan conversiones entre este denominador y otros, como el «producto plástico final».
⚠️ Aclaración sobre los denominadores (solo como contexto, sin desarrollo adicional): ladiscusión exhaustiva de los denominadores pertenece al tema de la dosis y no se desarrolla aquí. Solo es necesario recordar un punto: el 60% del «sistema con 60% de carga» corresponde al nivel de carga; no es la misma magnitud que el denominador de dosis de R200, «masa de la carga de hidróxido». Al leer «15-20%», es indispensable mantener siempre las condiciones entre paréntesis.
También debe reproducirse tal cual otra coexistencia de 2 criterios distintos. El límite de carga de R200 presenta 2 indicaciones en la misma documentación:
Ambos criterios coexisten y la documentación oficial no ofrece explicaciones adicionales. Este artículo los presenta en paralelo, sin seleccionar uno ni interpretarlos por cuenta propia. 【Figura 3】Los 2 denominadores no son convertibles — Lista de puntos de datos: lado del denominador de masa de la carga, R200 1-3%(recomendado 2%); lado del denominador de producto plástico final, R1800-S/SK/SH 0.5%—1% — Tipo de gráfico recomendado: 2 bloques de color paralelos, con los puntos de datos de los modelos correspondientes a cada denominador dentro de cada bloque; no deben conectarse los bloques ni utilizarse una escala unificada. Debe añadirse una ruptura visual explícita y la etiqueta «el texto original de la documentación establece que no se realizan conversiones entre ellos».
Dos soluciones: una modifica la interfaz y la otra, el equipo y la formulación
Ante el deterioro del comportamiento de flujo provocado por la carga, la documentación plantea 2 vías de actuación conNaturaleza completamente diferentes.
4.1 Vía 1: hiperdispersante de tipo acoplante (reducción activa de la viscosidad; íntegramente según el manual)
El procedimiento de esta vía consiste en reconstruir la interfaz entre la carga y la matriz, romper la aglomeración y restablecer el comportamiento de flujo. La cadena completa de la documentación es la siguiente:
- Interfaz
- los grupos organofosforados forman enlaces covalentes con la superficie de los hidróxidos; reducción de la tensión interfacial ≥40% (con matriz de PP) → mejora de la humectación y reducción de las zonas muertas de resistencia a la llama causadas por la aglomeración
- Flujo
- reducción de la viscosidad del fundido del 15-20% (sistema con 60% de carga) → permite una mayor carga de relleno (máximo 60%); la condición «sistema con 60% de carga» entre paréntesis forma parte del propio texto original de esta documentación y, si se retira, la cifra deja de ser válida
- Tamaño de partícula: dispersa las partículas aglomeradas en unidades de escala nanométrica (reducción del tamaño medio de partícula de 5μm a menos de 1μm), lo que amplía más de 3 veces el área de contacto entre el retardante de llama y la matriz
- Operación previa
- el producto y el hidróxido de magnesio se pretratan en una proporción de 1:50 en un mezclador de alta velocidad a 1200rpm durante 15 minutos, lo que permite alcanzar una tasa de recubrimiento de la superficie de la carga superior al 95% y aumentar un 40% la uniformidad de dispersión del retardante de llama
- Modificación dual
- durante el pretratamiento de la carga puede añadirse un 3% de agente de acoplamiento de silano, lo que permite una modificación dual de la interfaz «organofósforo-silano»
- Control de temperatura: mezcla de la matriz de PP a 180-200℃, evitando temperaturas elevadas (>220℃) que provoquen la descomposición de los componentes organofosforados y afecten al efecto cooperativo de resistencia a la llama
- Cooperación del intervalo térmico (lado de la combustión, no del procesamiento): actuación estable por encima de 200℃ + deshidratación endotérmica de los hidróxidos a 300-450℃ → cooperación mediante gradiente de temperatura; intervalo térmico de la capa de carbón y fósforo de 200-300℃
Estos datos pueden utilizarse como criterios direccionales de selección, pero no como bases de aceptación: el texto original no proporciona los métodos de ensayo, criterios estadísticos ni número de muestras correspondientes a la tensión interfacial, el tamaño de partícula, la tasa de recubrimiento y la mejora de la uniformidad. Los intervalos de temperatura corresponden, según el texto original, a una matriz de PP; para una matriz diferente, el texto original no proporciona intervalos.
Conviene observar la identidad de 1200rpm en el passage anterior: corresponde a la velocidad del mezclador de alta velocidad durante la operación de pretratamiento, no a la velocidad del tornillo. La única cifra en rpm de todo el artículo se encuentra en esta frase, precisamente donde muchos ingenieros técnicos poderiam suponer erróneamente que la documentación proporciona una velocidad de rotación.
Respecto al efecto de la velocidad del tornillo sobre la dispersión, la documentación solo incluye una afirmación direccional (🟡,Nivel, correspondiente a R1800-S, no a R200): «Al aumentar la velocidad del tornillo en las formulaciones tradicionales, aunque aumenta la eficiencia de producción, el efecto de dispersión del color suele disminuir; sin embargo, tras utilizar el hiperdispersante R1800-S… el efecto de dispersión no solo no disminuye, sino que en ocasiones aumenta incluso de forma considerable». No se proporciona ninguna cifra de velocidad de rotación. (Como aclaración adicional: 🟡 es una marca de nivel establecido por este artículo fuera de la documentación original, que no proporciona criterios de clasificación; la afirmación tampoco proporciona la formulación de ensayo ni el intervalo de velocidad de rotación, por lo que, en general, no permite deducir el ajuste de velocidad de rotación propio).
En cuanto a la cadena causal habitual «reducción de la viscosidad → reducción del par de torsión → reducción del consumo energético → prolongación de la vida útil del equipo», las afirmaciones relacionadas de la documentación pertenecen a otra línea de productos de la misma publicación (página de la serie R100) y no están atribuidas a R200; la página de R200 no incluye esta cadena. La documentación tampoco recoge la densidad, las condiciones de almacenamiento ni los datos de seguridad de R200.
4.2 Vía 2: reducción de la dosis / cambio de equipo / modificación de la formulación (el manual y el conocimiento general del sector deben mantenerse separados)
Esta vía se dirige a sistemas de poliéster transparente (PET/PETG): la dosis ya es baja y el enfoque no consiste en recuperar la viscosidad, sino en mantener la ventana de procesamiento. Entre los elementos que pertenecen al texto original del manual figuran:
- Equipo (única instrucción cualitativa): seleccionar un tornillo de bajo esfuerzo cortante específico para poliéster, evitando un cizallamiento excesivo que reduzca la transmitancia luminosa
- Forma de alimentación: mezclar R915 con partículas de PET/PETG en un agitador de alta velocidad durante 5–8min e introducir la mezcla en la máquina una vez homogénea
- Vía de masterbatch
- puedeONSE preparar previamente un masterbatch retardante de llama de PET/PETG con una concentración de 20%–30%
- Reducción de la dosis: según las necesidades, puede utilizarse una pequeña cantidad de sinergista de fósforo y nitrógeno para reducir la dosis, sin afectar a la transparencia durante todo el proceso (sus dosis por niveles se tratan en otro passage y no se repiten aquí; debe tenerse en cuenta que la documentación no especifica su denominador, ya que no indica si se trata de la masa relativa de la resina o de la masa total del sistema)
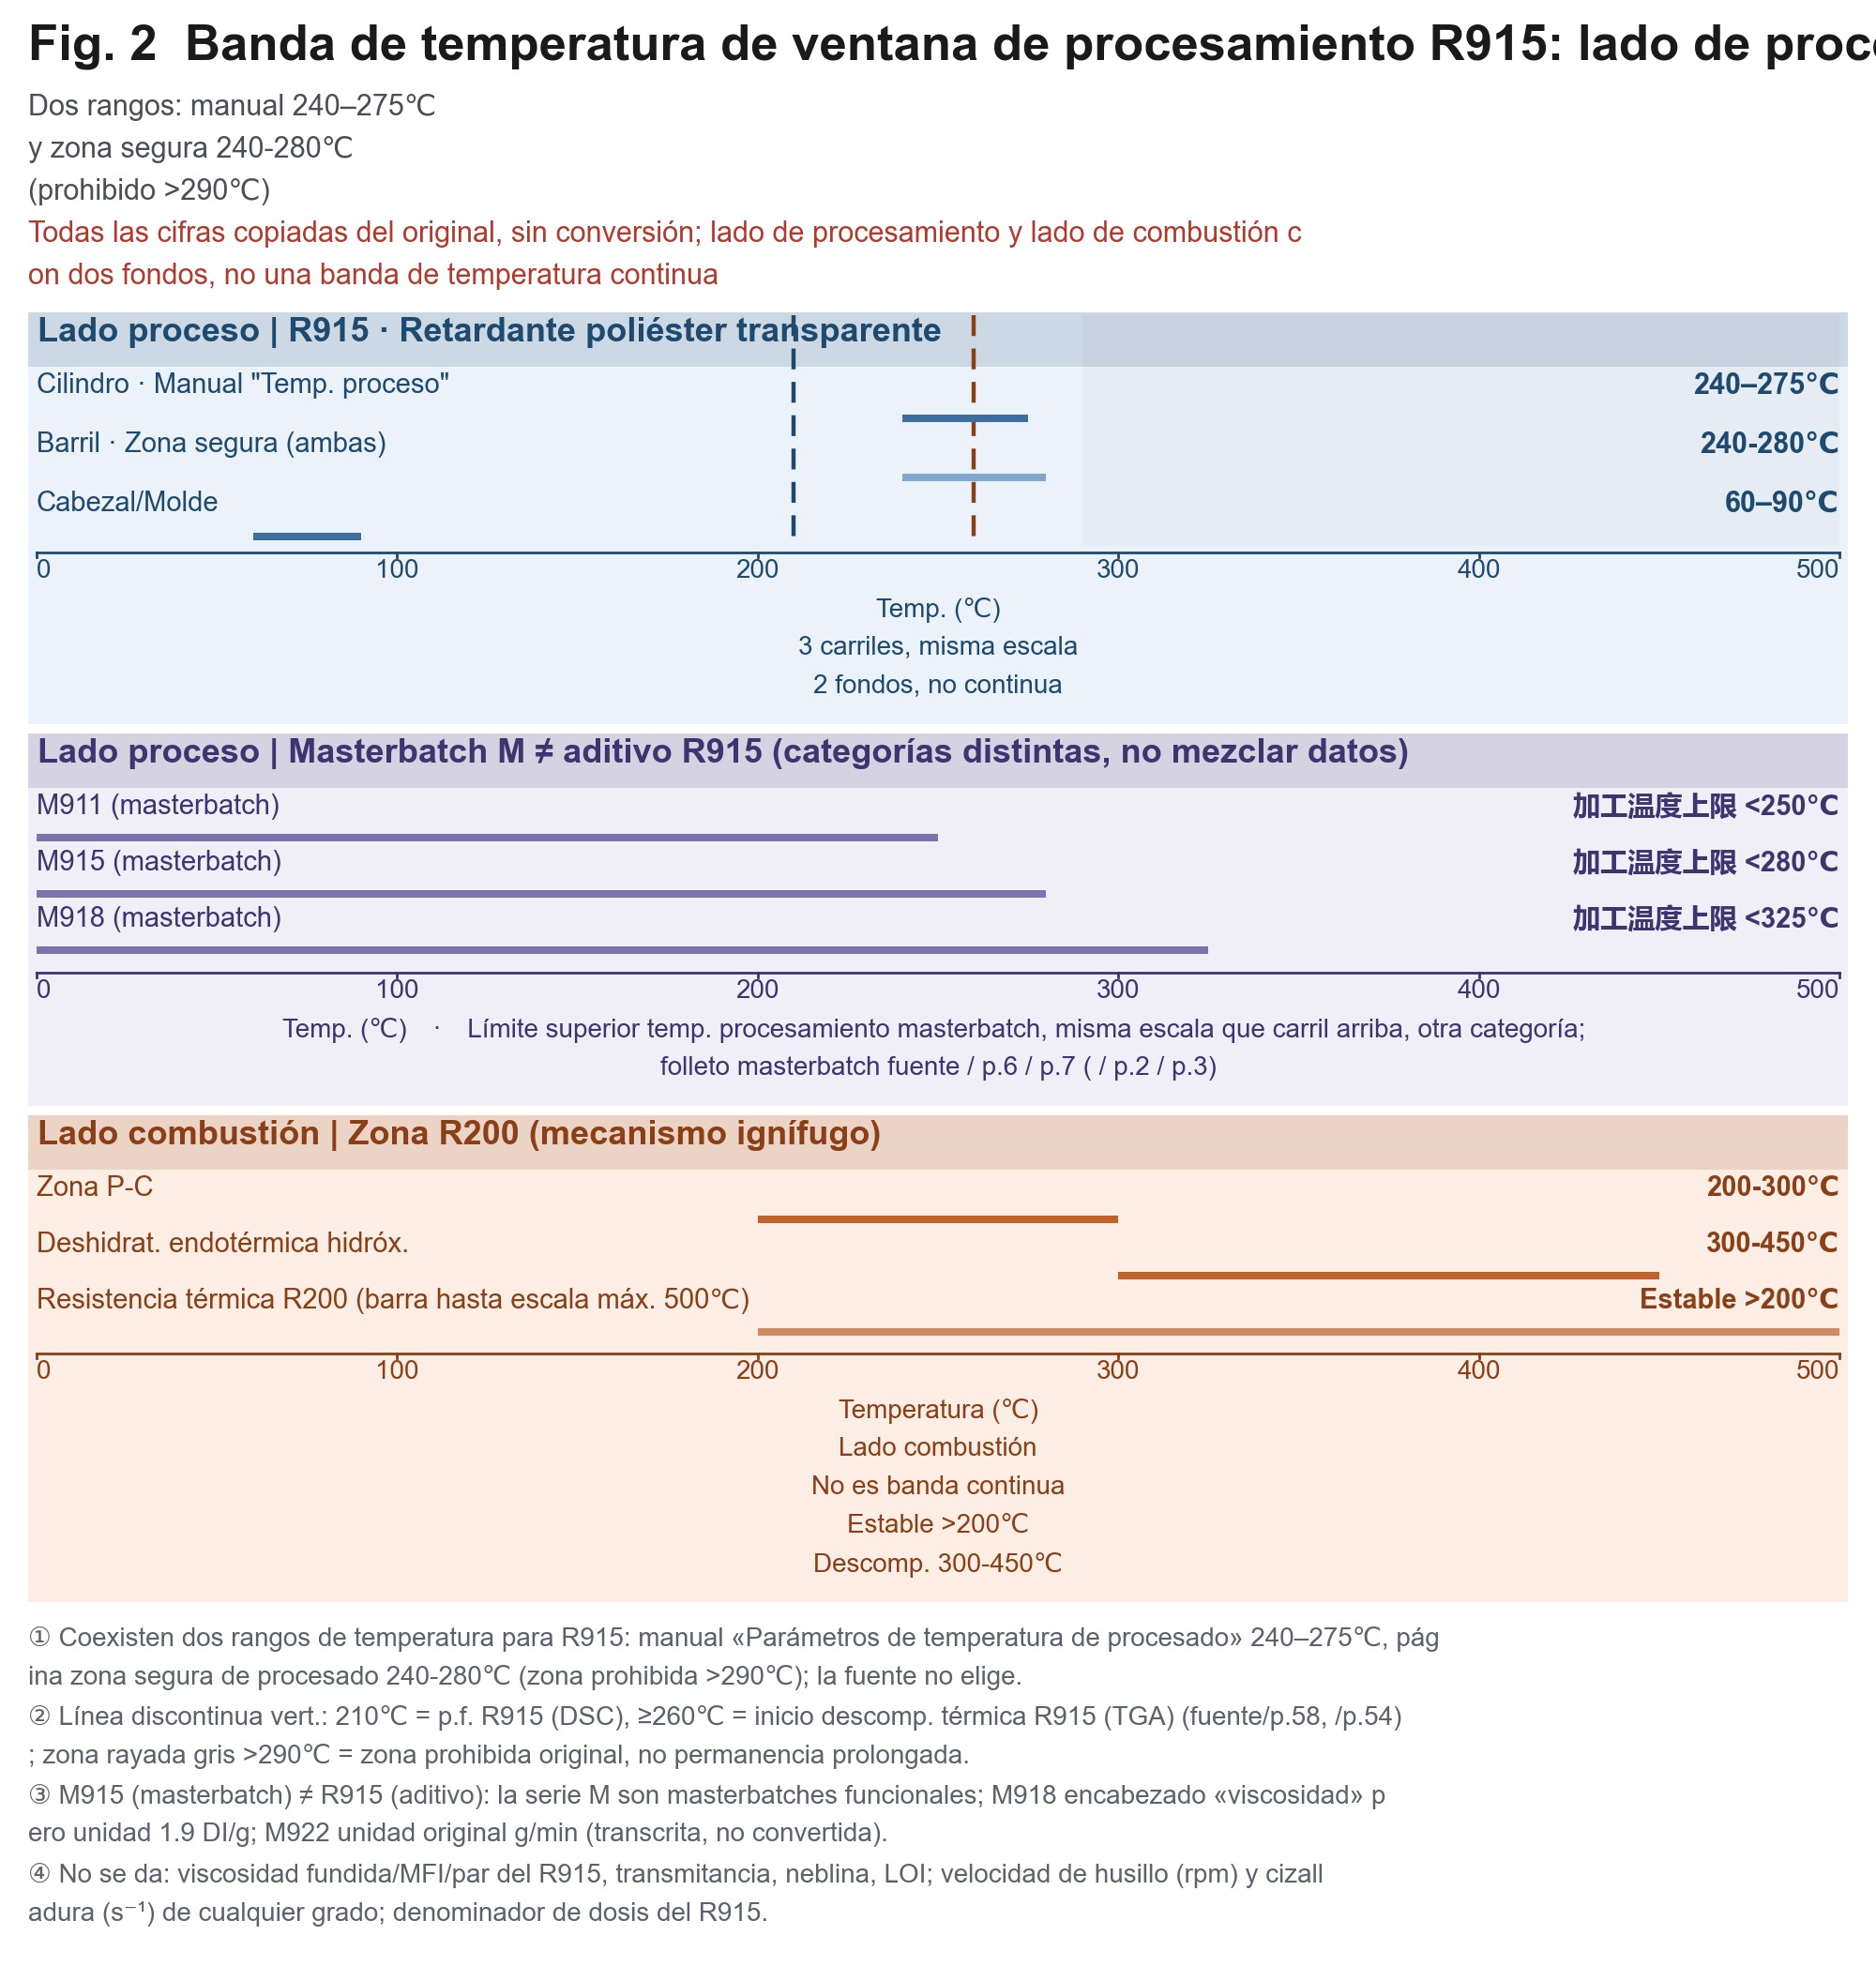
- Control del intervalo térmico: cilindro de extrusión/moldeo por inyección 240–275℃; cabezal/molde 60–90℃; se prohíbe la exposición prolongada a temperaturas superiores a 290℃ para evitar la ligera degradación térmica y el amarilleamiento del retardante de llama
- Control de la hidrólisis: secar previamente la base de PET/PETG a 120℃ durante 4–6h, con una humedad de ≤0.03%, para evitar la hidrólisis durante el procesamiento y el blanqueamiento
- Compatibilidad
- totalmente compatible con PET y PETG, sin afectar a la transparencia (norma de ensayo: ensayo de transmitancia luminosa de muestras extruidas)
«Sin afectar a la transparencia durante todo el proceso» y «totalmente compatible» son afirmaciones cualitativas del texto original del manual. Los valores de transmitancia luminosa y nebulosidad en puntos porcentuales, los umbrales de aceptación y el laboratorio de ensayo no se proporcionan en el texto original. Este artículo los reproduce sin utilizarlos como conclusiones verificadas.
⚠️ Las temperaturas de procesamiento de R915 presentan 2 criterios que coexisten: la sección «Parámetros de temperatura de procesamiento» del manual indica 240–275℃, mientras que la zona segura de procesamiento de la página indica 240-280℃ (zona prohibida >290℃). El texto original proporciona ambos criterios y este artículo no selecciona ninguno. La base de decisión reside en la diferencia entre el nivel de la página y el nivel del manual; antes de utilizar los datos, debe confirmarse con el proveedor cuál de los 2 criterios corresponde a la versión disponible.
Los puntos siguientes pertenecen al conocimiento general del sector / a las soluciones complementarias del autor; como la documentación no proporciona cifras, solo pueden utilizarse como lista de preguntas y no como base de referencia (🔵; 🔵 y 🟡 son marcas de nivel establecidas por este artículo, sin criterios de clasificación en el texto original, y estos puntos tampoco cuentan con referencias bibliográficas concretas, por lo que deben considerarse avisos empíricos):
- Tras reducir la dosis, la clasificación de resistencia a la llama debe volver a validarse: todas las vías de reducción de dosis del manual parten de dicha clasificación; omitir la validación equivale a trasladar el riesgo al cliente
- El cambio de equipo (cambio de configuración del tornillo o de máquina) constituye un cambio de capacidad de fabricación; su efecto sobre la reología y el aspecto debe determinarse mediante ensayos en la propia máquina, sin reutilizar la curva de otro fabricante
- Al cambiar de proveedor de equipos, es más económico incorporar en el acuerdo técnico «la ventana de procesamiento de estacompound en su máquina» quemtpetterse de lasResponsabilidades posteriormente
4.3 Requisitos comunes de ambas vías
La documentación identifica 4 parámetros principales del proceso en la sección 【Atención integral al cliente】: temperatura, velocidad del tornillo, presión de la cabeza y corte.
Los 4 parámetros están identificados, pero ninguno incluye valores: en el lado del equipo, esta documentación proporciona nombres de parámetros y descripciones cualitativas. La documentación oficial no ofrece intervalos deValores posibles, por lo que este artículo no los supplementa. La explicación de las diferencias entre equipos también se limita al ámbito cualitativo. El texto original indica: «La capacidad de plastificación y de dispersión y mezcla de los tornillos de extrusoras fabricados por distintos fabricantes de equipos es diferente; por ejemplo, la capacidad de plastificación de una granuladora de doble tornillo y de una granuladora de un solo tornillo presenta diferencias muy elevadas» —reconoce la existencia de diferencias, pero no proporciona una comparación.
Esta es la situación real del presente artículo: la documentación ayuda a determinar aspectos cualitativos, no cuantitativos.
【Figura 2】Banda de temperatura de la ventana de procesamiento de R915 (dividida en 2 zonas: lado de procesamiento / lado de combustión) — Lista de puntos de datos: lado de procesamiento — cilindro de R915 240–275℃, zona segura de la página 240-280℃, prohibición de permanencia a >290℃, cabezal 60–90℃, punto de fusión 210℃, inicio de descomposición térmica ≥260℃; límite superior de M911 <250℃, límite superior de M915 <280℃, límite superior de M918 <325℃ (manual de masterbatch funcional); lado de combustión — capa de fósforo-carbono de R200 200-300℃, deshidratación de hidróxidos 300-450℃ — Recomendación para el tipo de gráfico: eje de temperatura horizontal, con el área de procesamiento y el área del mecanismo retardante de llama separadas mediante 2 colores de fondo e identificadas explícitamente por nombre (no se permite conectarlas en una única banda del mismo color); las 2 convenciones de temperatura de R915 deben representarse simultáneamente mediante líneas dobles paralelas, sin elegir una de ellas.
El aspecto más relevante que deserves un apartado independiente: tornillo de bajo cizallamiento para poliésteres
En todo lo expuesto anteriormente, si solo se pudiera conservar 1 aspecto para el lado del equipo, sería la siguiente afirmación relativa a R915:
«Selección del tornillo: utilizar un tornillo de bajo cizallamiento para poliésteres, evitando la pérdida de transmitancialuminosa causada por un cizallamiento excesivo».
La razón por la que es el único elemento de este tipo en toda la documentación es la siguiente: se trata de una instrucción operativa para el lado del equipo y del cizallamiento. En la lista de aspectos que la documentación no proporciona,Velocidad de rotación del tornillo、Velocidad de cizallamiento、Viscosidad absoluta del fundido、Configuración del tornillo、Método de bombeo dosificado de líquidos etc, yaes una repetida, todos ellos están en blanco. No se proporciona la velocidad de rotación, ni la velocidad de cizallamiento, ni la configuración, pero sí se proporciona una instrucción de selección. Es el único punto de la documentación que sitúa la respuesta en el lado del equipo, no en el lado de la formulación.
Debe explicarse claramente el significado técnico de esta afirmación:
- La dispersión es una espada de doble filo. En los sistemas transparentes de poliéster, la dispersión del polvo puede alcanzar un nivel excesivo: cuanto más intensa es la dispersión, mayor es el corte de las cadenas moleculares, lo que afecta a la transmitancia y la nebulosidad (este párrafo constituye conocimiento general de la industria: la relación cuantitativa entre el cizallamiento de las cadenas moleculares, la transmitancia y la nebulosidad no se proporciona en el texto original; el manual únicamente incluye la afirmación cualitativa «evitar la pérdida de transmitancia luminosa causada por un cizallamiento excesivo»). Las piezas transparentes y las piezas cargadas presentan Requirements opuestos en cuanto a la dispersión: las primeras requieren menor cizallamiento, mientras que las seconde requieren un cizallamiento mayor. Esta es precisamente la razón por la que la expresión «bajo cizallamiento» aparece en el manual.
- Está relacionada con la ventana de temperatura. El tornillo de bajo cizallamiento reduce la carga de cizallamiento del lado del tornillo, lo que permite mantener el intervalo de temperatura del cilindro de 240–275℃ / 240-280℃; si la temperatura no se mantiene, se produce amarilleamiento por ligera degradación térmica del retardante de llama. La selección del equipo y el ajuste de la temperatura no pueden tratarse por separado.
- La muestra de comparación también se encuentra en esta documentación. Para R912B, la información indica: «Se recomienda controlar la temperatura de procesamiento entre 230℃-280℃ (20-30℃ por debajo de la temperatura de procesamiento convencional del PET), evitando que la temperatura elevada provoque una disminución de la viscosidad del PET, dificulta el moldeo y afecta a la hilatura» (dato de R912B). Es preciso señalar que esta afirmación también es cualitativa: la «disminución de la viscosidad del PET» no incluye valores. Corresponde a la documentación de otra producto y no constituye el mismo criterio que R915; el texto original no proporciona sus condiciones de ensayo, por lo que no se utiliza como evidencia de R915.
Sin embargo, es necesario fijar los límites de esta instrucción; de lo contrario, podría interpretarse como una lista de compras ejecutable:
| ¿Qué significa exactamente «bajo cizallamiento»? | Estado de la documentación |
|---|---|
| Relación L/D | La documentación no lo proporciona |
| Configuración / combinación sugerida del tornillo | La documentación no lo proporciona |
| Nivel de cizallamiento / velocidad de cizallamiento (s⁻¹) | La documentación no lo proporciona |
| Velocidad del tornillo (rpm) | La documentación no lo proporciona |
| Relación cuantitativa entre la velocidad de cizallamiento y la nebulosidad/transmitancia | La documentación no lo proporciona (solo incluye la afirmación cualitativa «evitar la pérdida de transmitancia luminosa causada por un cizallamiento excesivo») |
| Dosificación / método de bombeo del aditivo líquido (R200) | La documentación no lo proporciona (ya declarado en la página oficial de R200) |
Por tanto, el uso correcto de esta afirmación es generar preguntas, no Elaborar una compra. Una vez recibida, es necesario preguntar al proveedor 3 aspectos: qué configuración corresponde al bajo cizallamiento, qué relación L/D se asocia y en qué intervalo de velocidad de rotación se mantiene por debajo del límite. Para la tercera cuestión, la respuesta de la documentación es «no proporcionado»; en ese caso, es necesario recurrir al servicio técnico del proveedor.
Esto conecta con la vía que la propia documentación ofrece: «Proporcionar a los clientes un hiperdispersante adecuado para sus equipos de extrusión», «Nuestros técnicos se desplazan a las instalaciones de producción de los clientes para proporcionarles los parámetros de proceso más adecuados». En el lado del equipo, la forma de respuesta que ofrece la documentación es un servicio, no una cifra.
【Figura 4】Cadena de influencia e información disponible sobre el «tornillo de bajo cizallamiento para poliésteres» — Lista de puntos de datos: cadena de influencia del lado izquierdo (tornillo de bajo cizallamiento → disminución de la carga de cizallamiento del lado del tornillo → establecimiento de la ventana del cilindro de 240–275℃/240-280℃ → evitación del amarilleamiento por ligera degradación térmica del retardante de llama); todos los nodos son cualitativos. Lista de límites de información del lado derecho (L/D, configuración del tornillo, nivel de cizallamiento, velocidad de cizallamiento, velocidad del tornillo, método de bombeo y dosificación de líquidos — los 6 elementos están marcados como «la documentación no lo proporciona» y se rellenan uniformemente con una trama gris diagonal) — Recomendación para el tipo de gráfico: flujo de línea continua en la mitad izquierda + cuadrícula gris de 6 casillas «no proporcionado» en la mitad derecha, separados por una línea discontinua e identificados con «Izquierda: dirección ejecutable; derecha: aspectos que deben consultarse al proveedor».
Tabla de referencia: 5 grupos de criterios separados entre sí, no comparables horizontalmente
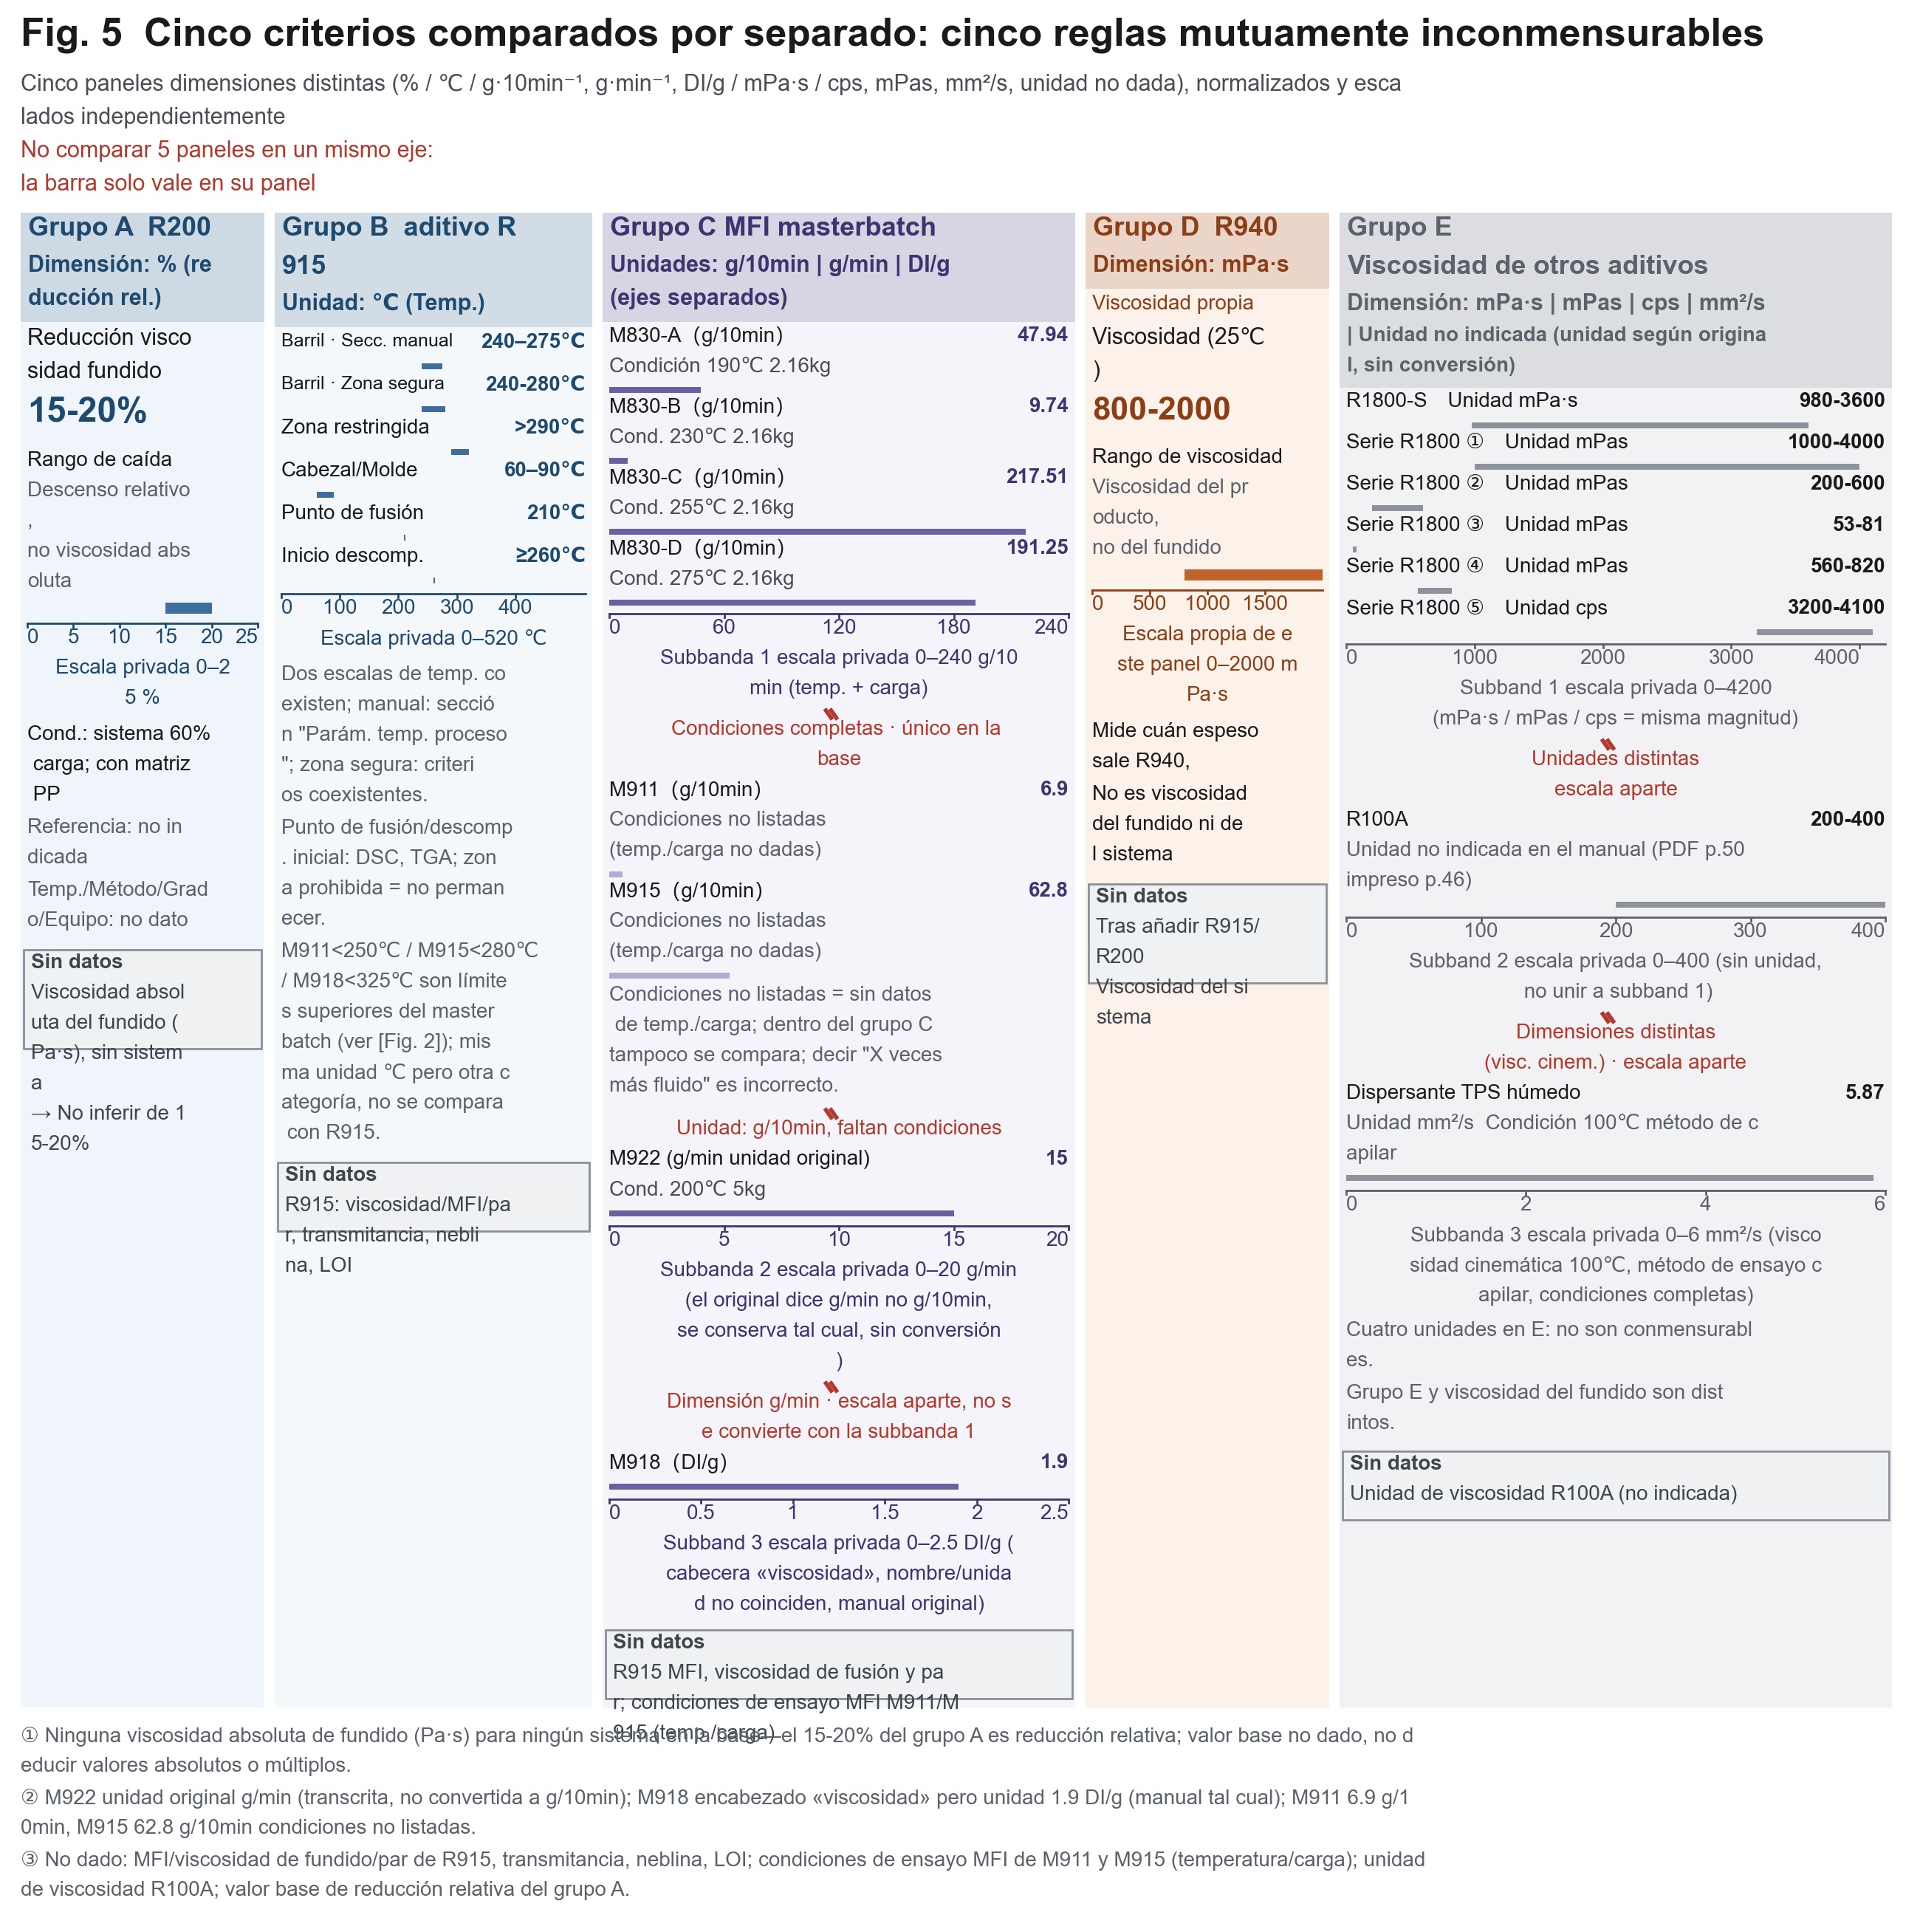
Esta sección requiere una lectura especialmente lenta. La siguiente tabla reúne los datos relevantes dispersos en las tablas de indicadores de los diferentes modelos, pero es necesario aceptar primero su lógica de organización: 5 grupos no son 5 puntos de una misma curva, sino 5 reglas de medida que no son commensurables entre sí.
| Grupo | Modelo | Indicador | Valor | Unidad dimensional | Criterio y condiciones |
|---|---|---|---|---|---|
| A | R200 | Reducción de la viscosidad del fundido | 15-20% | % (reducción relativa) | Sistema con 60% de carga; con matriz de PP; la documentación no proporciona temperatura/método de medición/grado/datos del equipo |
| B | R915 | Temperatura del cilindro para extrusión/moldeo por inyección | 240–275℃ | ℃ (temperatura) | Sección «parámetros de temperatura de procesamiento» del manual |
| B | R915 | Zona segura de procesamiento indicada en la página | 240-280℃ (zona prohibida >290℃) | ℃ (temperatura) | Son 2 convenciones simultáneas, sin selección entre ellas |
| B | R915 | Temperatura del cabezal/molde | 60–90℃ | ℃ (temperatura) | Igual que anteriormente |
| B | R915 | Punto de fusión / inicio de descomposición térmica | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | Índice de fluidez en caliente MFI | 6.9 | g/10min (caudal) | ⚠️ La documentación no enumera las condiciones de ensayo (temperatura/carga) |
| C | M915 | Índice de fluidez en caliente MFI | 62.8 | g/10min (caudal) | ⚠️ La documentación no enumera las condiciones de ensayo |
| C | M918 | La tabla indica «viscosidad» | 1.9 | DI/g | ⚠️ El nombre del indicador y la unidad no coinciden; el manual lo indica así (la unidad habitual de viscosidad relativa del PA6 es DI, sin explicación en la documentación); límite superior de temperatura de procesamiento <325℃ |
| C | M922 | Índice de fluidez MFI | 15 | g/min (unidad original) | ⚠️ El texto original indica g/min, no g/10min; se mantiene la unidad original, sin conversión; condiciones 200℃5kg; temperatura de descomposición 230℃ (TGA 1%), punto de fusión ≥160℃, densidad 1.10 g/cm³ |
| C | Serie M830 | Índice de fluidez en caliente MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min (caudal) | ✅ El único grupo de toda la documentación que incluye todas las condiciones: A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | Viscosidad (25℃) | 800-2000 | mPa·s (propia del producto líquido) | Es la viscosidad del propio aditivo líquido, no la viscosidad del fundido ni la viscosidad del sistema después de añadirlo; punto de destello (copo cerrado) >120℃; valor de ácido ≤15 mgKOH/g; fósforo total aproximadamente 10.5% |
| E | R1800-S | Viscosidad | 980-3600 | mPa·s (propia del producto) | Datos oficiales del producto |
| E | Serie R1800 | Viscosidad | 1000-4000 | mPa·s (propia del producto) | Datos oficiales del producto |
| E | Serie R1800 | Viscosidad | 200-600 | mPas (propia del producto) | Igual que anteriormente |
| E | Serie R1800 | Viscosidad | 53-81 | mPas (propia del producto) | Igual que anteriormente |
| E | Serie R1800 | Viscosidad | 560-820 | mpas (propia del producto) | Igual que anteriormente (en la documentación oficial aparece en minúsculas y sin punto, se mantiene tal como figura) |
| E | Serie R1800 (otra línea) | Viscosidad | 3200-4100 | cps (propia del producto) | Datos oficiales del producto |
| E | R100A | Viscosidad | 200-400 | (El manual no proporciona la unidad) | Datos oficiales del producto |
| E | Agente humectante para caucho y plásticos Q90 | Viscosidad | 1000-2800 | mpa.s (original en minúsculas) | Propia del producto, 25℃ |
| E | Dispersante humectante TPS | Viscosidad cinemática (100℃) | 5.87 | mm²/s | Método de ensayo capilar, condiciones completas |
3 rupturas que deben comprenderse inmediatamente
Ruptura 1: los grupos A y C no son comparables. 15-20% representa una reducción relativa (la condición entre paréntesis «sistema con 60% de carga» procede del texto original de esta documentación; si se elimina, el dato pierde su significado), mientras que 6.9/62.8 son caudal de fundido. Uno indica «cuánto ha disminuido» y el otro, «qué tan rápido fluye». No se pueden presentar conjuntamente el 15-20% y cualquier valor de MFI.
Ruptura 2: tampoco es posible comparar directamente el grupo C. El 6.9 g/10min de M911 y el 62.8 g/10min de M915 no incluyen condiciones de ensayo. La documentación los presenta junto con la serie M830 (cuyas condiciones están completas) en el mismo manual, lo que puede inducir a comparar instinctively sus valores. Lo único que puede afirmaciónse es lo siguiente (solo de forma direccional, no cuantitativa): cualitativamente, el lado M915 presenta una mayor facilidad de fluidez. Afirmar que «la fluidez es X veces mejor» es incorrecto: al ser diferentes las condiciones, la relación carece de significado. La forma correcta de presentar un grupo de comparación es la de M830: se indican la temperatura y la carga (47.94 @190℃/2.16kg); hasta completar las condiciones, los 2 datos de M911 y M915 solo pueden utilizarse como registros de existencia. La documentación oficial no proporciona sus condiciones de ensayo; este artículo no realiza inferencias ni estimaciones, ni los sustituye por los criterios de M830.
Ruptura 3: el grupo D y el grupo E son completamente ajenos a la viscosidad del fundido. 800-2000 mPa·s indica qué tan espeso es el propio aditivo líquido al verterlo; se mide R940 como producto, no la viscosidad del fundido después de añadir R940. Escribir «R940 reduce la viscosidad del fundido» mezcla 2 cuestiones diferentes. Dentro del grupo E aparecen simultáneamente 6 formas: mPa·s, mPas, mpas, cps, mm²/s y «el manual no proporciona la unidad»; esto constituye, en sí mismo, evidencia de que «estas cifras tampoco son commensurables entre sí». (DI/g no se incluye en esta lista: es la forma utilizada por M918 en el grupo C, no puede mezclarse con el grupo E; además, cps aparece en minúsculas en el texto original).
🧯 M915 (masterbatch) ≠ R915 (aditivo) — 1 letra de diferencia; es el error más frecuente de todo el artículo. M915 = masterbatch retardante de llama de PETG del manual de masterbatch funcional, con índice de fluidez en caliente62.8 g/10min(condiciones no especificadas), proporción de adición 6%-10%, límite superior de temperatura de procesamiento <280℃ y densidad relativa 1.21 g/cm³. R915 = retardante de llama transparente para poliésteres de la documentación oficial de retardantes de llama (éster de fosfato de poliol), con punto de fusión 210℃, contenido de fósforo 18%, humedad ≤0.2%, finura 325 mesh ≥98%, halógenos no detectados (IEC 61249-2-21), cilindro 240–275℃ y premezcla 5–8min. Son categorías de productos diferentes (masterbatch / aditivo), no 2 denominaciones para un mismo producto. La documentación no proporciona en su totalidad el MFI, la viscosidad absoluta del fundido, los valores en puntos porcentuales de transmitancia luminosa y nebulosidad ni el LOI de R915; quien utilice el62.8de M915 para respaldar a R915 estará fabricating datos.
【Figura 5】Comparación separada por 5 grupos de criterios — Lista de puntos de datos: grupo A R200 15-20% (sistema con 60% de carga); grupo B R915 240–275℃ y 240-280℃ (simultáneas), 60–90℃, 210℃, ≥260℃; grupo C M911 6.9/M915 62.8 (g/10min, condiciones no especificadas), M918 1.9 DI/g, M922 15 (g/min, 200℃5kg), M830 A/B/C/D 47.94/9.74/217.51/191.25 (g/10min, condiciones completas); grupo D R940 800-2000 mPa·s(25℃); grupo E R1800-S 980-3600 mPa·s y otros 9 elementos — Recomendación para el tipo de gráfico: 5 paneles pequeños (small multiples) paralelos, cada uno con un eje vertical independiente y con el título del eje escrito como unidad dimensional completa (A: reducción relativa %; B: temperatura ℃; C: caudal de fundido g/10min y g/min; D: viscosidad propia del líquido mPa·s; E: viscosidad propia del líquido con unidades mezcladas cps/mPas/mm²/s); no debe dibujarse ninguna línea de conexión entre los 5 paneles ni compartir ejes; los paneles deben separarse mediante un símbolo de ruptura explícito y la indicación «Las unidades dimensionales no son comparables; queda prohibida la conversión horizontal».
Lista de datos no indicados en la documentación: esta propia lista debería incluirse en su protocolo técnico
Intersección de rangos de misma dimensión (% · 3 objetos)
Dimensión · %Eje x = dimensión %; banda coloreada = intervalo objetivo donde puede caer el objeto; puntos fuera de la banda = porciones que no se pueden alcanzar.
- Valor absoluto de …
- Temperatura / méto…
- Número de veces qu…
- Segmento de superposición 15–20%
- Eje X misma dimensión % ·
- Escala del eje X basada en el máximo del artículo (15–20 %); no comparar longitudes entre artículos.
- Valor absoluto de …15–20 %
- Temperatura / méto…15–20 %
- Número de veces qu…15–20 %
Datos del gráfico (texto fuente tal cual)
| Objeto | Intervalo |
|---|---|
| Valor absoluto de la viscosidad del fundido para cualquier sistema (Pa·s | 15–20 % |
| Temperatura / método / grado de la matriz / equipo de medición de la «reducción de la viscosidad del fundido en un 15-20%» | 15–20 % |
| Número de veces que aumenta cuantitativamente la viscosidad en sistemas con alta carga de relleno | 15–20 % |
Texto origenEscala 13–22 %
Tras confirmar punto por punto, todos los datos siguientes no presentan valores en la documentación oficial de producto, en los datos públicos del sitio web oficial ni en la documentación pública existente. Utilícela como una lista de preguntas y solicite cada punto uno por uno: es más rápido que RasmInferir:
Equipo y cizallamiento
| Elemento | Estado |
|---|---|
| Velocidad del husillo (rpm, zona de procesamiento) para cualquier modelo | No se indica en la documentación (el único valor de rpm corresponde al mezclador de pretratamiento, 1200rpm, no al husillo) |
| Velocidad de cizallamiento (s⁻¹) para cualquier modelo | No se indica en la documentación |
| Umbral cuantitativo de «bajo cizallamiento» (L/D, configuración, nivel de cizallamiento) | No se indica en la documentación |
| Configuración del husillo / recomendación de combinaciones | No se indica en la documentación |
| Dosificación / bombeo del aditivo líquido (R200) | No se indica en la documentación (ya indicado en la página de R200 del sitio web oficial) |
| Comparación de selección entre tornillo doble y tornillo simple | La documentación solo indica que «la capacidad de plastificación presenta una diferencia muy elevada», pero no proporciona una comparación |
| Tiempo de residencia | No se indica en la documentación |
| Valores de presión del fundido / presión del cabezal para cualquier modelo | No se indica en la documentación (solo se enumera «presión del cabezal» como nombre de parámetro) |
Viscosidad y reología
| Elemento | Estado |
|---|---|
| Valor absoluto de la viscosidad del fundido para cualquier sistema (Pa·s) | No se indica en la documentación (en el lado de R200 solo se comunica una reducción relativa del 15-20%) |
| Temperatura / método / grado de la matriz / equipo de medición de la «reducción de la viscosidad del fundido en un 15-20%» | No se indica en la documentación |
| Viscosidad del fundido / MFI / par de torsión del sistema R915 | No se indica en la documentación |
| Condiciones de ensayo del índice de fluidez en caliente de M911 / M915 (temperatura/carga) | No se indica en la documentación (el grupo de control M830 sí especifica: 190/230/255/275℃ + 2,16kg) |
| Valores concretos de la reología de par de torsión | No se indica en la documentación (solo se mencionan los métodos, en 2 lugares, y ambos corresponden a la serie de hiperdispersantes) |
| Número de veces que aumenta cuantitativamente la viscosidad en sistemas con alta carga de relleno | No se indica en la documentación (no debe inferirse a partir del 15-20%) |
Transparencia y resistencia a la llama (heredado de la documentación pública existente; en este artículo se presenta según el texto original)
Sobre este punto, igualmente «no se indica en la documentación»:
La página oficial de R218 solo incluye 5 propiedades fisicoquímicas (densidad / punto de fusión / estabilidad química / aspecto / embalaje) y una descripción de la proporción de sustitución. No incluye viscosidad del fundido, MFI ni temperatura de procesamiento. Por tanto, no puede utilizarse para sustentar conclusiones del tipo «el sinergista no afecta al procesamiento»: la documentación no respalda esa conclusión. Además, la documentación oficial no establece ninguna correspondencia entre R200 y R218; por ello, este artículo no establece ni vincula ambos productos.
Cierre: convertir «no obtener cifras» en «poder preguntar al responsable»
Volvamos a la pregunta inicial. Que la documentación no proporcione la viscosidad absoluta del fundido no se debe a que este parámetro sea poco importante, sino a que depende en gran medida del grado de la matriz, la temperatura, el historial de cizallamiento, el equipo y el método de ensayo: un valor absoluto descontextualizado resultaría engañoso. Un valor relativo con condiciones, como «15-20% (sistema con una carga de relleno del 60%)», es precisamente la forma honesta en que esta documentación puede Peak provide el dato.
Por lo tanto, la próxima vez que reciba documentación técnica y se plantee decidir si desea avanzar con un proveedor, haga primero estas 4 preguntas:
- ¿Cuáles son las condiciones de ensayo de la viscosidad absoluta del fundido? (temperatura / método / grado de la matriz / equipo): sin esas condiciones, los valores no son comparables.
- ¿Cuáles son la carga y la temperatura del MFI? — En toda la base documental, solo la serie M830 las especifica completas (190/230/255/275℃ + 2,16kg); las otras 2 entradas no incluyen condiciones.
- ¿Cuál es el umbral de «bajo cizallamiento»? — L/D, configuración e intervalo de velocidad del husillo: ninguno de estos elementos puede limitarse a la afirmación cualitativa de «especifico para bajo cizallamiento».
- ¿Quién define los parámetros del lado del equipo? — La documentación proporciona una vía de servicio: el técnico del proveedor se desplaza a la instalación y establece los parámetros de proceso según su equipo de extrusión. Incluir esto en el protocolo técnico es más fiable que solicitar una velocidad del husillo elegida sin una base experimental.
Como último recordatorio: las conclusiones de verificación de este artículo también tienen límites. Su alcance se limita únicamente a la parte publicly de esta documentación; todo lo que no se indica se mantiene en la lista anterior. No se completa la información mediante experiencia y no se 술ugiere si futuras versiones incorporarán nuevos datos.
Solicite condiciones verificables y solicite condiciones de servicio cuando no puedan verificarse: esta es la forma de cooperación técnicamente más honesta que esta documentación puede ofrecer.
Todos los valores, unidades y criterios de este artículo se presentan según el texto original de la documentación oficial, sin conversiones, sin cambios de unidades y sin trasladar datos entre modelos. Todo dato no consignado en la documentación oficial se identifica como «No se indica en la documentación»; no se completa con valores derivados de la experiencia del sector.
Acciones del artículo
Si este artículo te ha resultado útil, puedes dejar una marca: el recuento de «Me gusta» procede de nuestro back office admin.kj9896.com; si la interfaz no responde, los botones quedan desactivados y el contador muestra «—». No rellenamos cifras inventadas.
Enlace: https://kj9896.com/es/news/flame-retardant-melt-viscosity-processing-window
Lecturas relacionadas
- 01Para el mismo «0.5–2%», el manual indica dos denominadores: ¿por qué no puede calcularse directamente la cantidad de aditivo de negro de carbono conductor?11 de octubre de 2026
- 02La norma nacional FV-2 y UL94 V-2 figuran simultáneamente en la documentación: ¿por qué la misma formulación permite dos conclusiones válidas?11 de octubre de 2026
- 03El nivel de retardación de llama no se determina solo consultando una tabla: cantidad añadida, espesor y UL94 deben considerarse juntos11 de octubre de 2026
Productos mencionados en este artículo
- R200R200 Hiperdispersante acoplante organofosforado para hidróxido de magnesio/aluminio R200
- R915R915 Retardante de llama transparente libre de halógenos específico para PET/PETG R915
- R1800-SR1800-S Hiperdispersante para caucho y plásticos R1800-S
- R100R100 Hiperdispersante acoplante para masterbatch de carga R100
- R100AR100A Activador de cargas multifuncional R100A
- TPSTPS Dispersante humectante TPS (éster alquílico)
- R912BR912B Retardante de llama libre de halógenos para PET R912B
- R940R940 R940 Retardante de llama reactivo de acrilato-poliuretano insaturado
- R218R218 Sinergista de retardante de llama R218
- Q90Q90 Agente hidrofílico de adición interna para plásticos Q90
Seguir leyendo
Hay más novedades y actualizaciones de producto en la sala de noticias.