
Tecnología explicada · 11 de octubre de 2026
El nivel de retardación de llama no se determina solo consultando una tabla: cantidad añadida, espesor y UL94 deben considerarse juntos
La documentación de R912B indica un intervalo de adición recomendado de 1.5%–5% y una temperatura de procesamiento sugerida de 230–280℃. Sin embargo, ambas cifras no son «conclusiones», sino «premisas»: el nivel de resistencia al fuego depende conjuntamente de la cantidad añadida, el espesor del producto y el sustrato. Este artículo explica, según la documentación original, los distintos aspectos considerados y por qué no se proporcionan puntos experimentales de «espesor × cantidad añadida → nivel».
- 01Antiaglomeración
- 02Tasa de distribución
- 03Equilibrio de lubricación
El grado de retardancia no se puede determinar consultando una tabla: el nivel de adición, el espesor del producto y UL94 deben considerarse conjuntamente
Un proveedor de retardantes de llama te indica un intervalo de adición recomendada, el laboratorio fabrica muestras siguiendo ese intervalo y el informe de ensayo indica V-2.
Al cambiar de fabricante del producto, con el mismo aditivo y el mismo nivel de adición, el informe pasa a indicar V-0 o directamente no cumple los requisitos.
Esto es especialmente común en los retardantes de llama sin halógenos para PET. El problema no está en el aditivo en sí, sino en una manera de entenderlo:
«UL94 V-0» no es un valor único, sino el resultado de tres variables consideradas de forma conjunta.
Este artículo explica este asunto y muestra la posición de 锎锔 R912B en este marco de tres variables.
I. Las tres variables en V-0
En el manual, la dosificación de R912B se expresa así:
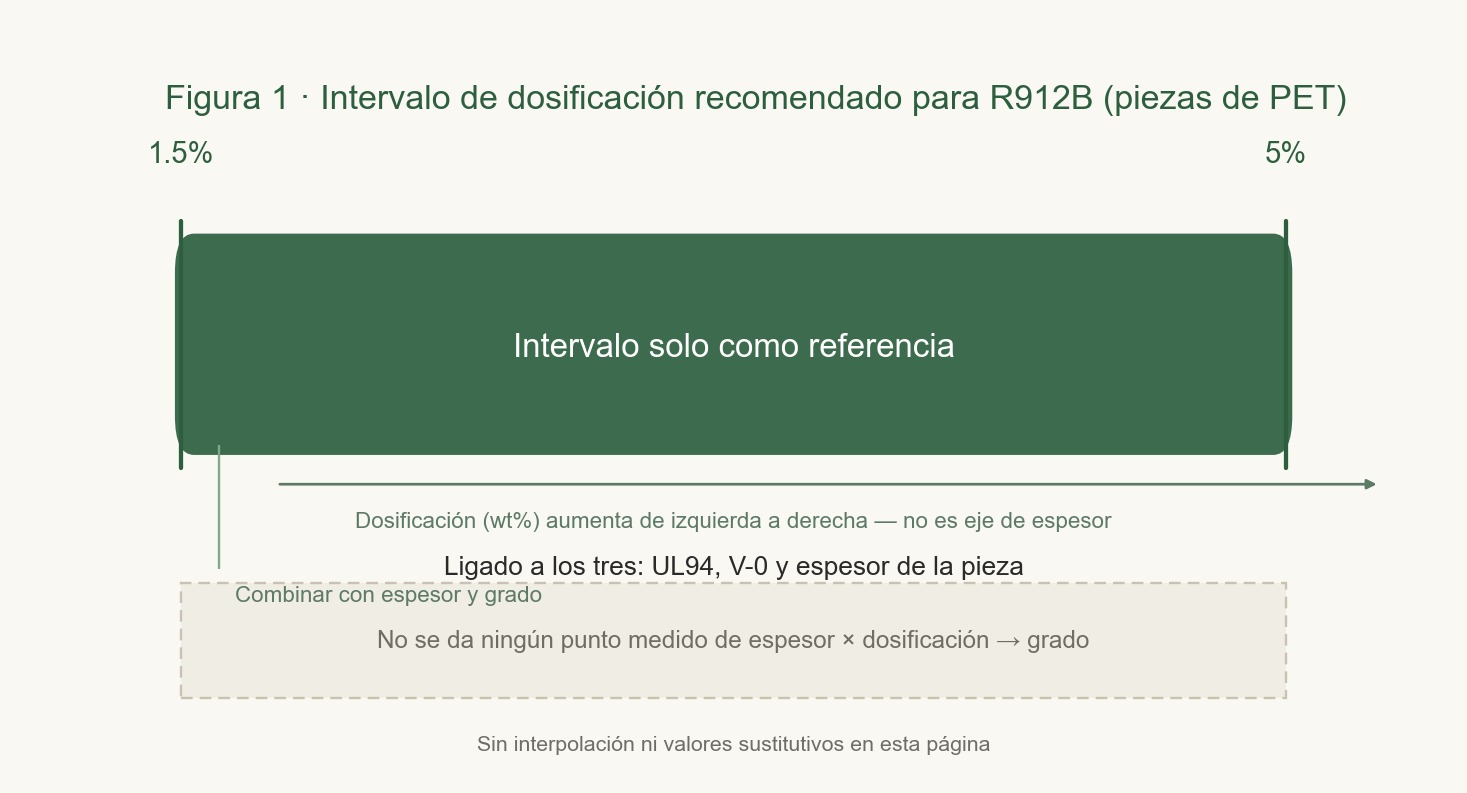
Según los requisitos de grado de retardancia de los productos de PET, la adición recomendada es 1.5%-5% (la proporción óptima puede determinarse concretamente mediante pruebas con muestras pequeñas).
Y:
Cuando el nivel de adición es 1.5%-5%, el material PET puede alcanzar el estándar de retardancia UL94 V-0 (ajustar específicamente según el espesor del producto).
Al leer juntas estas dos frases, se pueden observar tres cosas:
Primera variable: nivel de adición. 1.5%–5% es un intervalo; el manual no indica ningún valor único de adición recomendada dentro de él.
Porque el grado real correspondiente a cada punto de este intervalo depende de los otros dos variables.
Segunda variable: espesor del producto. «Ajustar específicamente según el espesor del producto» son las ocho palabras que constituyen la condición limitante de toda la frase.
El propio ensayo de UL94 asigna una calificación por categorías según el espesor de las probetas — con la misma fórmula, al fabricar probetas gruesas y finas,
El comportamiento de combustión cuando la propagación de las llamas alcanza la distancia marcada es distinto.
Evaluar el grado de retardancia sin considerar el espesor del producto equivale a formular una conclusión sin considerar las condiciones.
Variable tres: sustrato. La ficha de R912B indica claramente: «el sustrato aplicable es PET como sustrato único (los datos no se han extrapolado a PETG / TPU / PE / PP)».
El 【ámbito de aplicación】 del manual enumera, punto por punto, las fibras de PET (tejidos para prendas ignífugas, fibras para cortinas y materiales filtrantes industriales)
y las películas de PET (películas retardantes de llama para embalaje, películas aislantes para equipos eléctricos). Esto no es una postura conservadora, sino una delimitación honesta de los límites —
El mecanismo de retardancia de llama está fuertemente relacionado con la compatibilidad de la resina y su comportamiento de descomposición; las conclusiones entre sustratos no pueden basarse en analogías.
II. Por qué «con un nivel de adición del 2% no se cumple» y «con un nivel de adición del 5% tampoco se cumple necesariamente» pueden darse simultáneamente
Al devolver las tres variables al contexto real de producción, el punto de conflicto queda claramente identificado:
- Cuando el espesor del producto es menor, el nivel de adición debe aumentar. Las láminas disipan el calor rápidamente y la llama no se sostiene por sí misma, pero se exige una mayor uniformidad en la distribución del aditivo auxiliar;
El manual ofrece la misma valoración al describir los productos delgados de PE: «cuanto menor es el espesor, más conveniente resulta aumentar el nivel de adición».
- Cuando el nivel de adición es alto, surgen problemas en la etapa de procesamiento. Si el aditivo auxiliar supera una determinada proporción, aumenta la viscosidad del fundido,
y aumenta la dificultad de dispersión, lo que, a su vez, puede afectar las propiedades mecánicas y el aspecto del producto.
- El grado de retardancia es un resultado de la prueba, no una descripción de la formulación. Al obtener la conclusión «UL94 V-0»,
lo que realmente lo determina es que se cumplan simultáneamente estas tres condiciones: «qué espesor tiene la probeta + cuánto se añadió + cuál es la matriz».
Por lo tanto, pedir al proveedor «un nivel de adición que permita alcanzar V-0» es una pregunta que, en sí misma, no está bien planteada —
La forma correcta de preguntar es: «¿Con qué espesor del producto, qué grado de retardancia se busca y cómo se establece el intervalo del nivel de adición?»
Este punto merece mencionarse por separado, porque la ventana de procesamiento de R912B es claramente diferente de la de R915, el otro retardante de llama para PET de 锎锔.
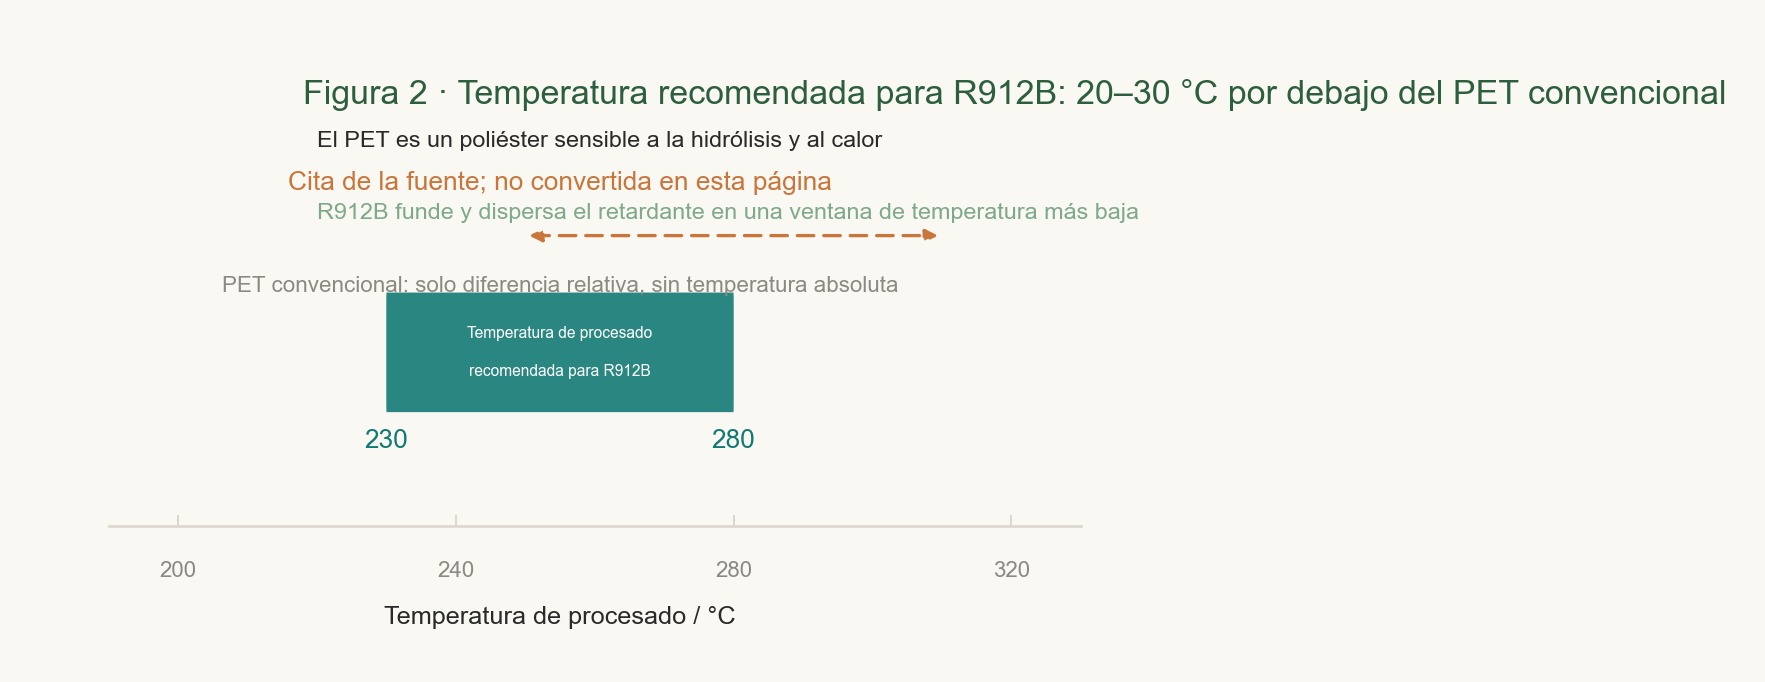
La documentación de R912B indica la siguiente recomendación de temperatura de procesamiento:
230℃-280℃(20-30℃ inferior a la temperatura de procesamiento del PET convencional)
¿Qué significa una reducción de 20–30℃? El PET es un poliéster típico susceptible a la hidrólisis y sensible a las altas temperaturas; cuanto mayor es la temperatura de procesamiento,
mayor es el riesgo de ruptura de las cadenas moleculares y de degradación hidrolítica, más disminuye la viscosidad y más se deteriora la resistencia del producto.
Poder completar la fusión y la dispersión del retardante de llama en una ventana de temperatura más baja constituye, por sí mismo, una contribución directa a la facilidad de procesamiento del PET.
La documentación también indica: R912B presenta una excelente compatibilidad con la resina PET y una baja tendencia a precipitarse; su efecto sobre la resistencia a la tracción y la resistencia al impacto es reducido,
Mantiene la resistencia térmica y química. Estas afirmaciones son las dos caras de una misma cuestión que la ventana de baja temperatura ——
El aditivo no debe dañar el sustrato ni obligar a la fábrica a elevar la temperatura de la máquina.
IV. Tres mecanismos y por qué también hace falta un aditivo dispersante
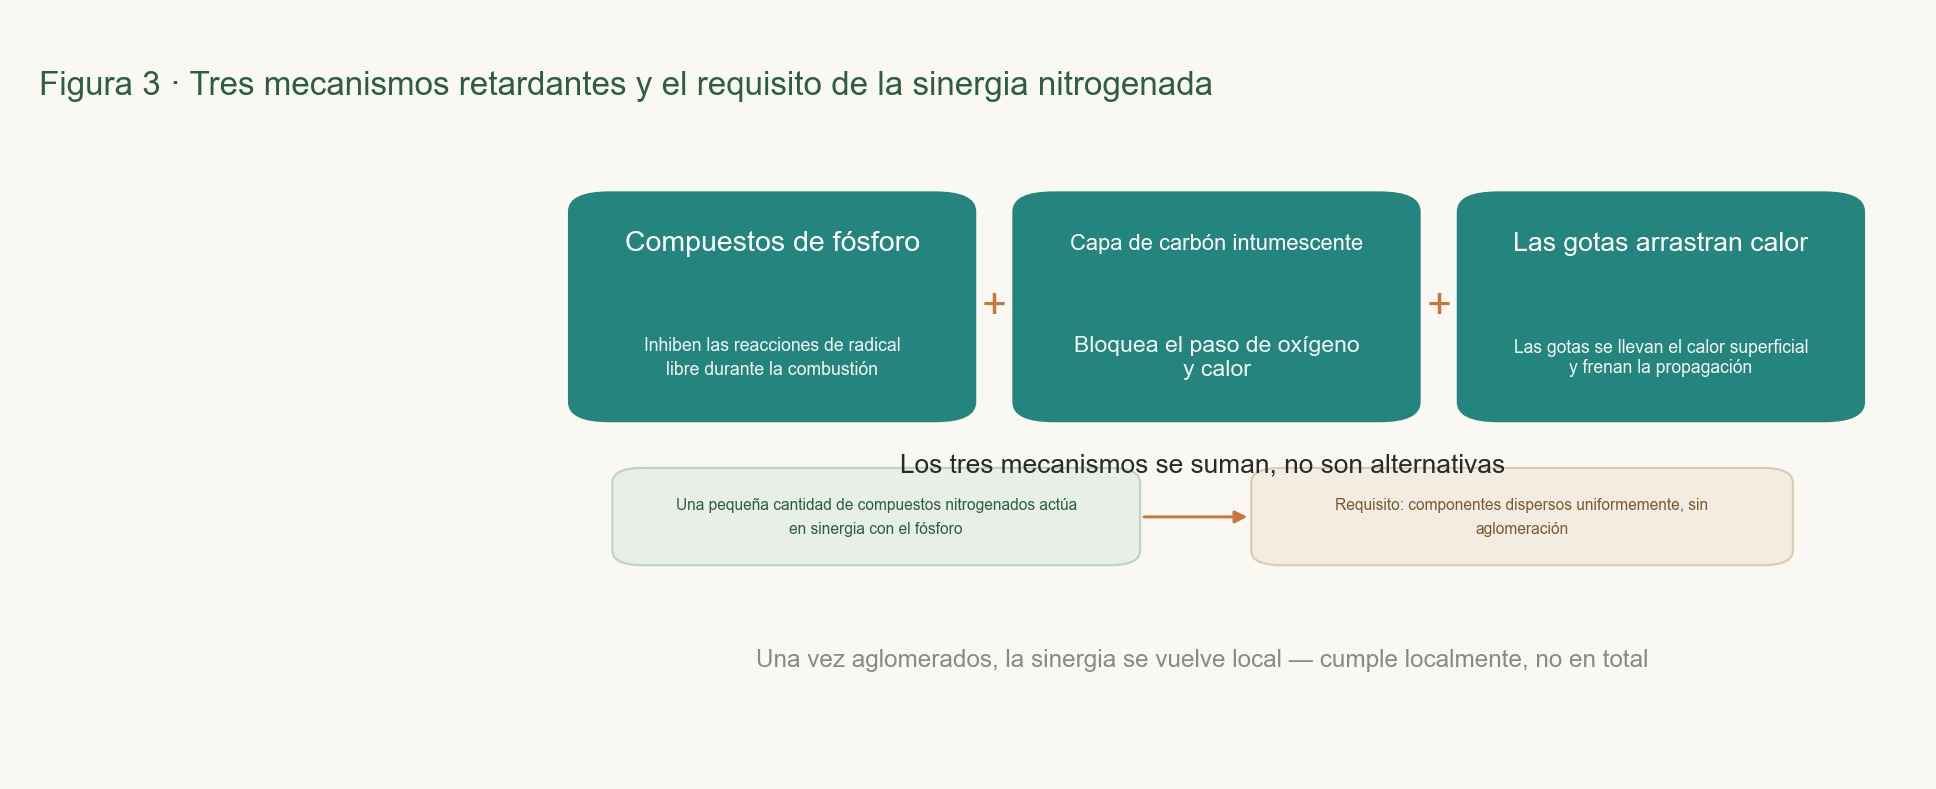
El manual divide la acción de R912B en tres mecanismos, transcritos literalmente:
- Los compuestos de fósforo inhiben las reacciones de radicales durante la combustión —— cortan la reacción en cadena desde el punto de vista de la cinética química
- capa de carbón hinchable (bloqueo del oxígeno y del calor) —— durante la combustión se forma una capa de carbón hinchable que bloquea el oxígeno y la transferencia de calor
- La gota fundida transporta calor (inhibe la propagación de la llama) —— el goteo arrastra el calor de la superficie, «inhibe eficazmente la propagación de la llama y acelera el goteo»
Estos tres mecanismos son aditivos, no se trata de elegir uno entre tres. Para los ingenieros, la implicación práctica es:
Cuando estas tres condiciones actúan simultáneamente, el comportamiento ignífugo del sistema no debe resumirse mediante un único indicador.
Si se optimiza solo una de ellas (por ejemplo, solo se aumenta el nivel de adición sin mejorar la dispersión), las otras dos pueden verse afectadas.
Respecto al efecto puente, la documentación también ofrece una explicación clara:
Una pequeña cantidad de compuestos nitrogenados actúa de forma sinérgica con los compuestos de fósforo, lo que mejora la eficiencia de la retardancia y reduce el nivel de adición;
Los auxiliares de dispersión no iónicos garantizan la dispersión uniforme de los componentes y evitan la aglomeración.
La segunda parte de esta frase suele pasarse por alto. Para que los compuestos nitrogenados y los de fósforo actúen de forma sinérgica, esCondition indispensable que ambos se dispersen de manera uniforme en la resina.
Si se produce la aglomeración, la sinergia se convierte en un fenómeno local: se alcanza el nivel requerido localmente, pero no globalmente.
Por eso, en la documentación de R912B aparece el requisito de «dispersión», en lugar de limitarse a hablar de retardancia.
Cinco. Lo que no proporcionan los datos (esta sección también es importante)
Lo que más temen las decisiones de ingeniería no es no saber, sino creer que se sabe. Los siguientes puntos no constan explícitamente en la documentación de R912B; este artículo los enumera fielmente, sin hacer extrapolaciones:
① No se especifica el criterio del denominador del nivel de adición. ¿El denominador de 1.5%–5% es la masa de la resina PET o la masa total de la formulación?
La documentación no lo especifica. Bajo ambos criterios, el mismo porcentaje corresponde a una cantidad real de gramos añadidos diferente.
Antes de confirmar este punto con el proveedor, no se recomienda copiar directamente este intervalo en la tabla de formulación del proceso.
② No se proporcionan puntos experimentales que relacionen espesor × nivel de adición → nivel. La documentación no incluye datos de correspondencia del tipo «un espesor con un nivel de adición que alcance V-0».
Este tipo de datos de correspondencia no está disponible. Por eso, este artículo no ofrece ninguna tabla de conversión.
— Cualquier afirmación que sostenga que esta tabla puede deducirse del manual es una invención.
③ No se adjunta la tabla de indicadores fisicoquímicos. El aspecto, la densidad, la humedad, el tamaño de partícula/finesse, el contenido efectivo, etc. no se indican en la página de este modelo.
La documentación lo indica claramente: «Pendiente de completar con la documentación; esta página no rellena los valores con los de otros modelos de la misma serie». Los valores de la misma serie no pueden aplicarse directamente,
Esto es coherente con el enfoque de todo el sistema de documentación de productos de 锎锔.
Seis, Lista práctica para ingenieros de primera línea
Trasladado del cuerpoPasos de operación (texto original, tal cual)
- Particularidades del proceso de R912B: la temperatura de procesamiento es 20–30℃ inferior a la del PET convencional
- Formular la pregunta adecuada: al solicitar al proveedor un intervalo de nivel de adición, indicar simultáneamente el espesor del producto y el nivel objetivo.
- Respetar los límites del sustrato: la documentación de R912B solo cubre PET. Para los requisitos de retardancia de llama de PETG, TPU, PE y PP, consulte el modelo correspondiente.
- Priorizar el extremo inferior de la temperatura de procesamiento: la ventana indicada por la documentación es 230–280℃, 20–30℃ inferior a la del PET convencional,
primero valide el procesamiento y la dispersión en el extremo inferior y, solo después, considere explorar temperaturas más altas.
- Prioridad a las pruebas con muestras pequeñas: el manual dice textualmente que «la proporción óptima puede determinarse mediante pruebas con muestras pequeñas»—
El intervalo es un punto de partida, no un punto final.
- La dispersión no puede omitirse: la documentación incluye en el apartado del mecanismo que «los auxiliares de dispersión no iónicos garantizan una dispersión uniforme de los componentes y evitan la aglomeración»,
La sinergia del sistema basado en nitrógeno depende de esta condición.
- Hay que esclarecer el denominador: la documentación no lo especifica y no debe asumirse por experiencia.
Conclusión
El grado de retardancia no es una conclusión que pueda obtenerse consultando una tabla; es el resultado de considerar simultáneamente tres factores: el nivel de adición, el espesor del producto y el sustrato.
La documentación de 锎锔 R912B deja esto bastante claro: proporciona el intervalo de 1.5%–5% y el objetivo UL94 V-0,
Tabla de términos (obligatorio usar): - Grado de retardancia - Nivel de adición - Espesor del producto - Adición recomendada - Capa de carbón hinchable - Gota fundida - Grado de carbonización - Denominador - Convertido - Aglomeración - Hiperdispersante - Negro de carbono conductor - Hipótesis Reglas estrictas (violación de cualquier una invalida la totalidad): 1. Solamente la traducción, sin explicaciones, sin código de bloques markdown, sin títulos.
- Todos los modelos (R912B/R911/R1618), números de estándar (UL94 / GB/T 2408-2008), códigos de nivel (V-0 / V-2 / FV-2), nombres de materiales (PET/PE), intervalos numéricos (1.5%–5%、0.5–2%、230–280℃) deben aparecer literalmente, no se debe localize, modificar, ni agregar espacios.
- Prohibido inventar cualquier número: no se permite agregar números que no estén en el texto original. 4. Los términos deben usar la tabla de términos proporcionada; para los términos que no están en la tabla, mantener el texto chino original o usar traducciones comunes.
- ★★ Disciplina de segmentación (muy importante): ingresar N segmentos, la salida debe ser exactamente N segmentos, uno por uno, separados por líneas en blanco. Prohibido dividir un segmento en varios, combinar dos segmentos o reordenar libremente en el interior del segmento (el salto de línea natural por los puntos de puntuación está determinado, no se debe cortar manualmente).
- Mantener el orden de los párrafos del texto original. Este es el lote 11 (de 12), este lote tiene 8 segmentos. Ventana de procesamiento de 230–280℃ y la condición limitativa de "ajuste específico según el espesor del producto" —— No omite ninguna condición para el usuario.
Este artículo también no omite: el diámetro del denominador no especificado, los puntos de medición no proporcionados, la tabla de indicadores físicos no adjunta, todos se listan en la parte superior. Las decisiones de ingeniería pueden ser diferentes, pero los límites de los hechos deben ser claros. ---
Base de datos: manual de productos de platino y datos de productos oficiales. El rango de adición, la ventana de temperatura de procesamiento, los materiales aplicables y la descripción de los mecanismos aquí involucrados se toman del texto original de R912B; los proyectos no registrados se marcan en el texto principal, esta página no rellena con valores de modelos de la misma serie ni realiza cálculos.
de registro de experimento; los valores numéricos son intervalos de datos del material,
No representa los resultados de las mediciones de ninguna formulación concreta.*
Acciones del artículo
Si este artículo te ha resultado útil, puedes dejar una marca: el recuento de «Me gusta» procede de nuestro back office admin.kj9896.com; si la interfaz no responde, los botones quedan desactivados y el contador muestra «—». No rellenamos cifras inventadas.
Enlace: https://kj9896.com/es/news/r912b-flame-retardant-grade-triangle
Lecturas relacionadas
- 01La norma nacional FV-2 y UL94 V-2 figuran simultáneamente en la documentación: ¿por qué la misma formulación permite dos conclusiones válidas?11 de octubre de 2026
- 02Aumenta la viscosidad del fundido: qué cifras son comparables y cuáles no figuran en la documentación4 de octubre de 2026
- 03Bajo en halógenos ≠ libre de halógenos: ¿dónde está exactamente el límite de cumplimiento de los retardantes de llama halogenados?28 de septiembre de 2026
Productos mencionados en este artículo
Seguir leyendo
Hay más novedades y actualizaciones de producto en la sala de noticias.