
Tecnología explicada · 4 de octubre de 2026
Blanqueado ≠ más blanco: criterios de interpretación del poder de cobertura, la fuerza tintórea y la dispersabilidad
Si tras el blanqueado la blancura no aumenta, no se debe a que se haya aplicado el producto equivocado, sino a que el poder de cobertura, la fuerza tintórea y la dispersabilidad tienen 3 métodos de ensayo y criterios de interpretación diferentes. Este artículo explica, a partir del texto original de los manuales, las 3 vías de evaluación y los criterios reproducibles de determinación. Mediante 21 puntos experimentales específicos de R1800-SK con dióxido de titanio (TiO₂), muestra que la luminosidad, la blancura TAPPI y el índice de amarilleamiento dejan de evolucionar de forma sincronizada después del 1.6 %. Además, presenta 12 errores frecuentes, 2 precauciones de uso de los datos y una lista de lo que puede y no puede verificarse.
- 01Antiaglomeración
- 02Tasa de distribución
- 03Equilibrio de lubricación
Trasladado del cuerpoPrimera tabla de datos de este artículo (textual)
| Término | Veces que aparece en «Hiperdispersantes» | Veces que aparece en «Aditivos funcionales» | Uso |
|---|---|---|---|
| Poder de cobertura | 22 | 22 | Nombre del parámetro, utilizado |
| Fuerza tintórea | 8 | 8 | Nombre del parámetro, utilizado |
| Tasa de coloración | 2 | 2 | ⚠️ Solo aparece en las entradas de R1800-SH y R6800; no es un término independiente de parámetro, por lo que debe citarse indicando el modelo correspondiente en cada caso |
| Dispersabilidad | 62 | 75 | Descripción de una capacidad; en este artículo, «dispersabilidad» se refiere siempre a este término |
| Grado de dispersión | 9 | 9 | Elemento de clasificación de la tabla de propiedades fisicoquímicas |
| Tasa de distribución | 0 | 1 | ⚠️ Aparece en el título de un apartado sobre el mecanismo «mejorar la tasa de distribución del pigmento y la carga en la resina»; es una descripción del mecanismo y no un parámetro |
Masterbatches blancos, masterbatches blancos de carga y masterbatches líquidos: al incorporarlos, el poder de cobertura aumenta según los datos y la superficie se ve más brillante, pero los clientes indican que «no es más blanco». En ese momento, las 2 decisiones más frecuentes son: seguir aumentando la dosis o cambiar el dispersante por otro fabricante. Ninguna de las 2 vías está respaldada por los datos. El alcance de este artículo únicamente abarca los sistemas de masterbatch blanco y masterbatch líquido; para el masterbatch negro se utiliza el negro como parámetro de caracterización, y la documentación no proporciona una metodología de conversión entre distintos materiales base ni concentraciones de color, por lo que no se extrapolan aquí los resultados.
Las 2 fuentes citadas en este artículo son los manuales oficiales «Hiperdispersantes» y «Aditivos funcionales», que se denominan, respectivamente, «manual de hiperdispersantes» y «manual de aditivos funcionales» en lo sucesivo. En los párrafos citados, ambos manuales coinciden literalmente y pueden utilizarse como copias de respaldo. Para cualquier aspecto no indicado en los manuales, se señala expresamente que «la documentación no proporciona el dato», sin realizar suposiciones ni completar lagunas.
A continuación se presenta un conjunto de datos procedente de un mismo experimento. Al tratar el dióxido de titanio (TiO₂) con el hiperdispersante R1800-SK, manteniendo constantes las condiciones de PH=6.8 y 70℃, se varió la dosis de 0 a 2.0 %:
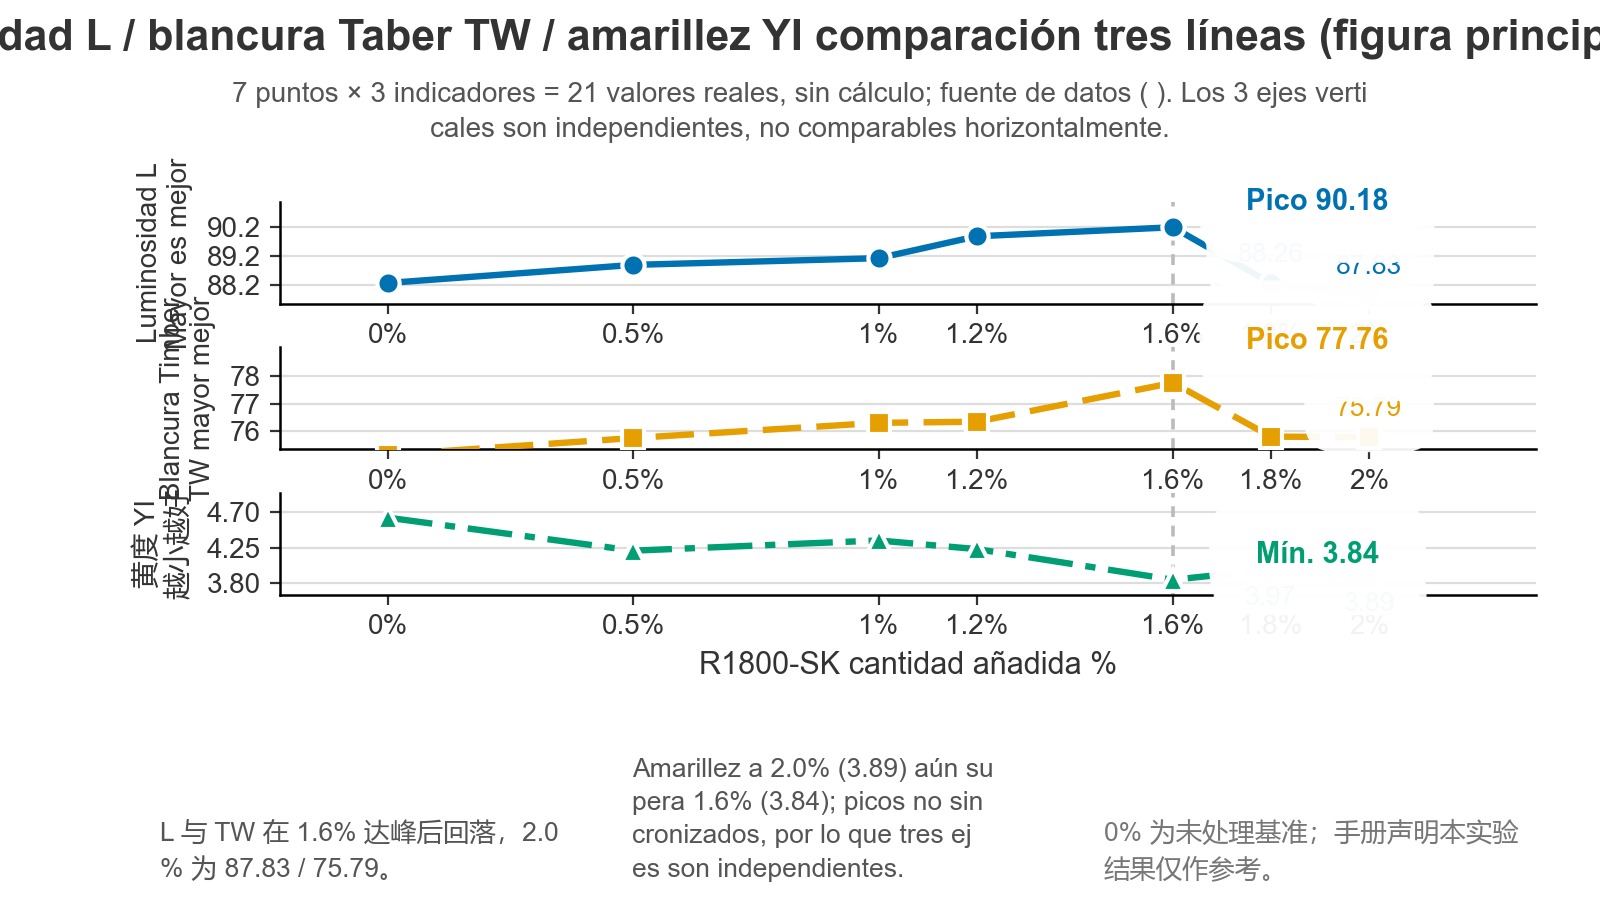
Al alcanzar 1.6 %, los 3 parámetros alcanzan simultáneamente sus valores óptimos en la secuencia experimental; al aumentar la dosis, L y TW disminuyen de forma continua, mientras que el índice de amarilleamiento vuelve a aumentar a 3.97 en 1.8 % y se mantiene en 3.89 en 2.0 %, valores ambos superiores a 3.84 en 1.6 %. Después del 1.6 %, las 3 curvas dejan de evolucionar de forma sincronizada. Estos son datos experimentales que demuestran que «aumentar la dosis ≠ obtener una mejora global», sin necesidad de realizar cálculos. No obstante, este «punto óptimo» únicamente es válido para este conjunto de condiciones: PH=6.8, 70℃ y un intervalo experimental de 0.3 %–2 %. Los manuales no proporcionan lecturas de reproducibilidad para otras temperaturas, valores de PH o sistemas de materiales base.
A continuación se analiza el caso del masterbatch líquido. La documentación utiliza las siguientes expresiones para R900A (base específica para masterbatch líquido): «El masterbatch líquido presenta una excelente dispersabilidad; en comparación con el color en polvo y el masterbatch de color, el masterbatch líquido ofrece una mayor intensidad de color y poder de cobertura, y los artículos plásticos producidos presentan un mayor brillo». También indica que «el masterbatch líquido permite eliminar eficazmente los puntos de color y las manchas en la superficie de los artículos».
Es importante observar que en este passage no aparece «blanco». El manual no afirma que el masterbatch líquido sea más blanco, y la entrada correspondiente a R900A no contiene ningún dato de blancura, luminosidad, índice de amarilleamiento o densidad óptica. La afirmación de los clientes de que «el producto es más blanco tras añadir masterbatch líquido» no encuentra respaldo en la documentación. Las ventajas atribuir al masterbatch líquido son menos manchas, mayor uniformidad, mayor poder de cobertura e intensidad de color, y mayor brillo, no una mayor blancura.
Por tanto, la afirmación «blanqueado ≠ más blanco» no es una recurso publicitario, sino que se desprende de las propias curvas. Para explicarla correctamente, es necesario separar el método de ensayo y el criterio de interpretación de cada uno de los 3 parámetros. Todos los datos, unidades y citas de este artículo proceden exclusivamente de los 2 manuales oficiales mencionados y de la capa de datos del sitio web oficial, y pueden verificarse uno a uno. Los aspectos que no aparecen en los manuales se identifican expresamente como «no proporcionados por la documentación».
3 parámetros, con métodos de ensayo diferentes
1.1 Poder de cobertura Hiding Power: se ensaya una película, se mide la densidad óptica y un valor mayor es mejor
El manual define el parámetro de la siguiente manera:
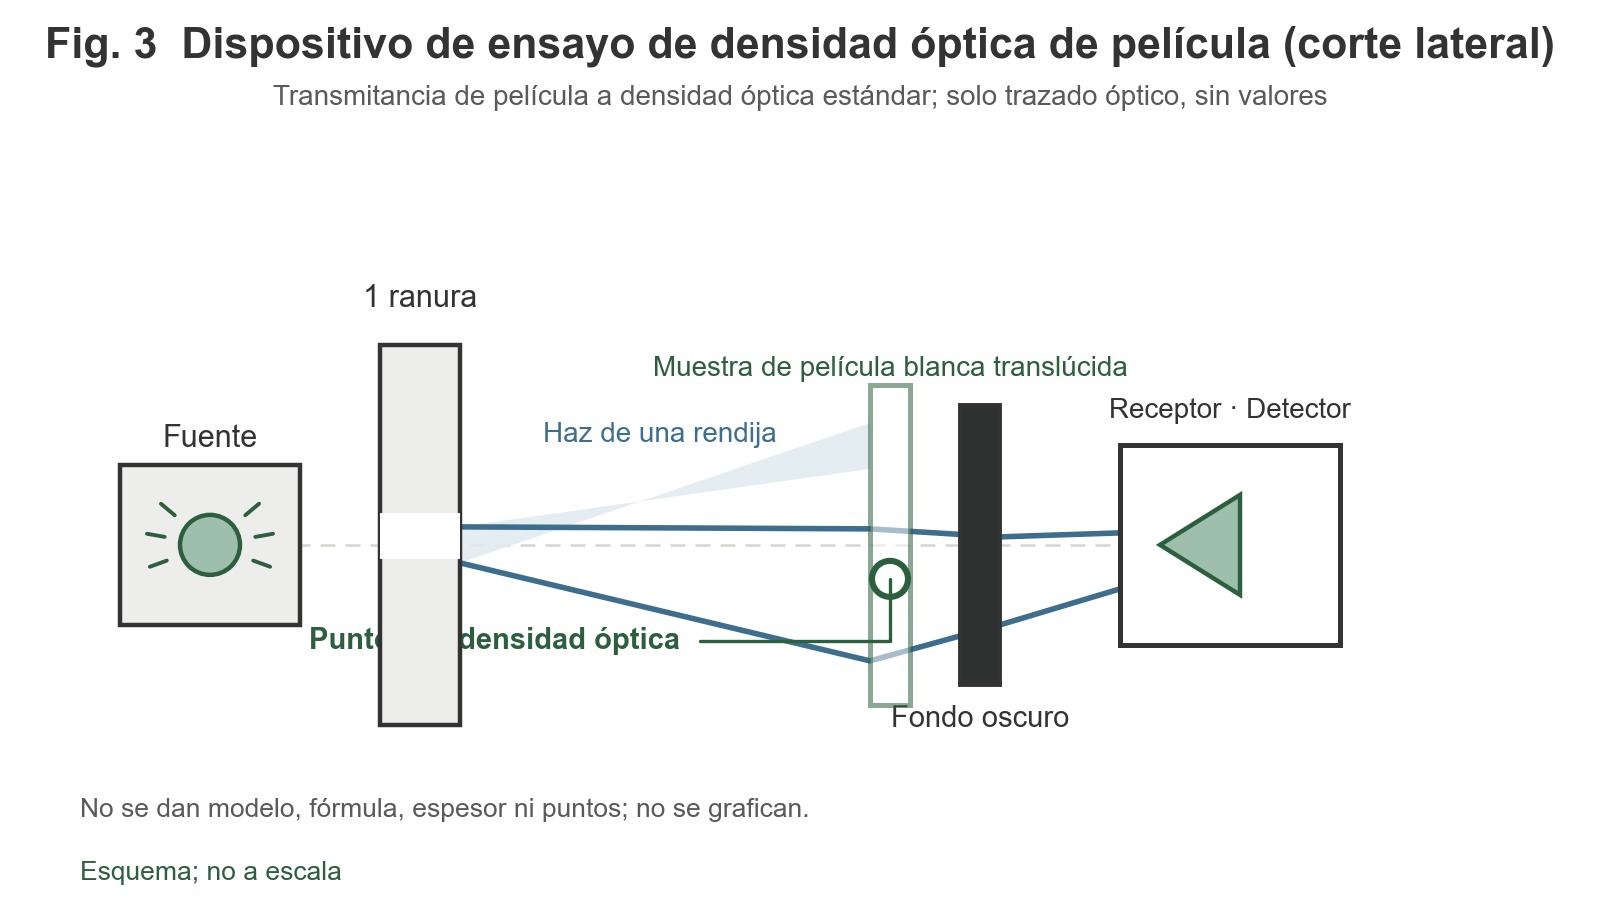
«El poder de cobertura es la capacidad del pigmento para cubrir el color de fondo del objeto que se colorea. Se prepara un masterbatch con dióxido de titanio (TiO₂) pretratado con distintas cantidades de hiperdispersante; posteriormente, se sopla una película y se determina su transmitancia, que se convierte en un valor de densidad óptica correspondiente a un espesor estándar de película (0.02mm) (en lo sucesivo, densidad óptica). Cuanto mayor sea la densidad óptica, mayor será el poder de cobertura». — Fuente: definición de «Poder de cobertura» de los manuales «Hiperdispersantes» y «Aditivos funcionales», idéntica literalmente en ambos.
Los criterios reproducibles de determinación son 3:
Los factores que influyen en el resultado se describen en el manual de la siguiente manera:
«El nivel de dispersión del pigmento es el principal factor que influye en el poder de cobertura. Cuanto más uniformemente se disperse el pigmento y cuanto más pequeñas sean las partículas, mayor será la densidad óptica; en caso contrario, menor». — Fuente: apartado «Factores que influyen en el poder de cobertura» de ambos manuales.
Hay 2 aspectos que deben tenerse en cuenta: en la lista de equipos figura un espectrofotómetro fotoeléctrico, pero no se indica el modelo; tampoco se proporciona la fórmula de conversión de la transmitancia a la densidad óptica. La documentación no proporciona la expresión de las magnitudes de la densidad óptica (el manual únicamente indica «valor de densidad óptica (en lo sucesivo, densidad óptica)»).
1.2 Fuerza tintórea Tinting Strength: se ensaya una placa y se miden TW / L / YI; el índice de amarilleamiento se interpreta en sentido inverso
El manual define el parámetro de la siguiente manera:
«La fuerza tintórea es la capacidad del pigmento para colorear. La fuerza tintórea del dióxido de titanio (TiO₂) en plásticos puede caracterizarse mediante la blancura; cuanto mayor sea la blancura, mayor será la fuerza tintórea del dióxido de titanio (TiO₂). Se preparan masterbatches blancos con distintos pigmentos pretratados y se fabrican placas de muestra; a continuación, se mide su blancura con un colorímetro (tomando como referencia la blancura TAPPI TW), la luminosidad (L), el índice de amarilleamiento (YI) y otros valores». — Fuente: definición de «Fuerza tintórea» de los manuales «Hiperdispersantes» y «Aditivos funcionales», idéntica literalmente en ambos.
Los criterios reproducibles de determinación son los siguientes:
- Qué se mide: las lecturas del colorímetro después de fabricar placas de muestra —no de una película—; la documentación no proporciona el material base, el espesor de pared ni las condiciones del equipo de preparación de las placas. Por ello, las siguientes lecturas solo pueden compararse de forma horizontal dentro del mismo sistema de placas de muestra.
- Con qué se caracteriza: la blancura TAPPI TW (como referencia), la luminosidad L y el índice de amarilleamiento YI.
- Cómo se interpreta: cuanto mayor sea la blancura, mayor será la fuerza tintórea (correlación positiva); cuanto menor sea el índice de amarilleamiento, mejor —según el texto del manual: «El índice de amarilleamiento indica el grado de amarilleamiento de la muestra; para los masterbatches blancos, cuanto menor sea el índice de amarilleamiento, mejor».
Para los sistemas negros existe una definición paralela, que se utiliza como contraste y no puede mezclarse con los sistemas blancos:
«La fuerza tintórea es la capacidad del pigmento para colorear. La fuerza tintórea del negro de carbono en plásticos puede caracterizarse mediante el grado de negro; cuanto mayor sea el grado de negro, mayor será la fuerza tintórea del negro de carbono». — Fuente: definición de «Fuerza tintórea del negro de carbono» de ambos manuales.
La siguiente afirmación sobre los factores que influyen en el resultado constituye la base más directa del manual para explicar que «añadir blanco no equivale a lograr más blanco»:
«La fuerza tintórea del pigmento depende principalmente de las propiedades del propio pigmento, aunque también se ve afectada por la dispersión del pigmento, y se caracteriza principalmente mediante la luminosidad y la blancura de la muestra». — Fuente: apartado «Factores que influyen en la fuerza tintórea» de ambos manuales.
El factor principal son las propiedades del pigmento; la dispersión únicamente «también influye». Asimismo, la documentación no proporciona los números de norma de ensayo correspondientes a TW / L / YI. El manual solo indica que se utiliza un colorímetro y no cita ninguna norma, como GB/T. Al faltar los números de norma y los datos de repetibilidad, los valores absolutos de estos 3 parámetros no suelen poder compararse directamente entre fabricantes o instrumentos; en este artículo se utilizan exclusivamente para la interpretación relativa dentro del mismo conjunto.
1.3 Dispersabilidad / grado de dispersión: observación microscópica y distribución del tamaño de partícula
El manual define el parámetro de la siguiente manera:
«La dispersabilidad es la capacidad de dispersión del pigmento en el medio que se colorea. Los métodos de caracterización y cualitativos de la dispersabilidad incluyen la observación y fotografía mediante un microscopio de contraste diferencial o un microscopio electrónico; el método cuantitativo consiste en determinar la distribución del tamaño de partícula.» — Fuente: definición de «Dispersabilidad» de los manuales «Hiperdispersantes» y «Aditivos funcionales», idéntica literalmente en ambos.
Existen 2 vías de determinación: la cualitativa, mediante observación y fotografía con un microscopio de contraste diferencial o un microscopio electrónico, y la cuantitativa, mediante la determinación de la distribución del tamaño de partícula. El manual no proporciona un método de puntuación numérica de la dispersabilidad: solo indica estas 2 vías, sin criterios de puntuación ni umbrales. Cada vía posee sus propios requisitos de determinación. La observación microscópica depende del aumento y de la persona que realiza la lectura, mientras que la distribución del tamaño de partícula depende del instrumento y de la metodología estadística. Como estas condiciones específicas no son proporcionadas por la documentación, la afirmación «la dispersabilidad ha mejorado» únicamente puede utilizarse como orientación cualitativa y no como valor numérico.
La comparación cualitativa realizada por el manual se reproduce a continuación de forma literal:
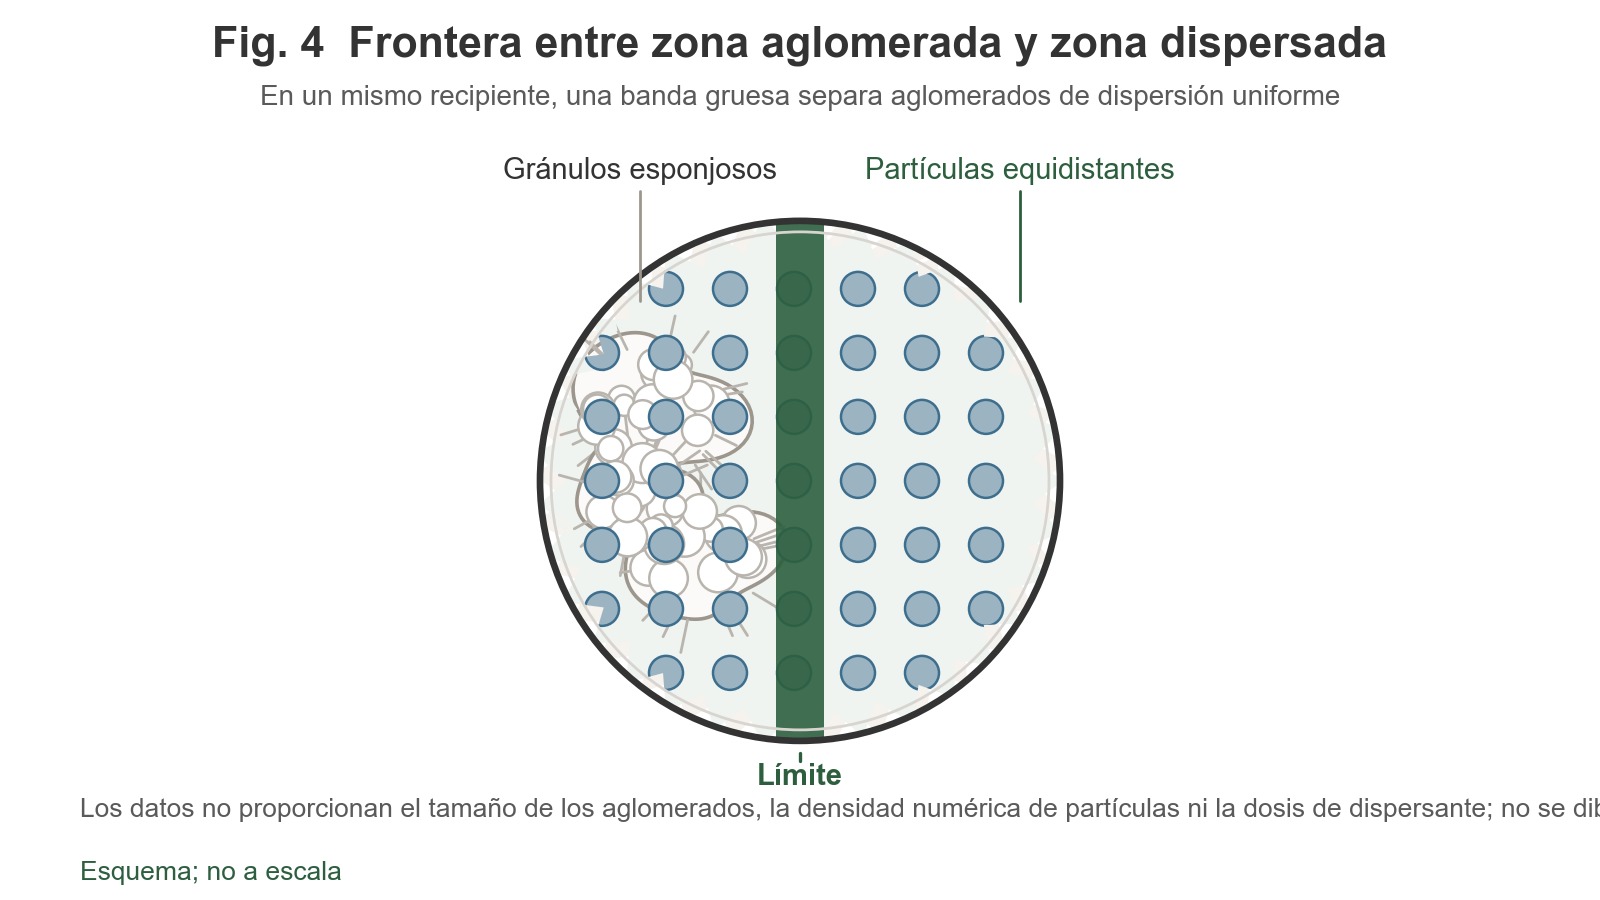
«En la imagen A se muestra el dióxido de titanio (TiO₂) tratado superficialmente, con una dosis de hiperdispersante R1800-SK de 1.6 %, un valor de pH=6.8 y un 2 % de etanol a 70℃. B corresponde al dióxido de titanio (TiO₂) sin tratamiento. Se puede observar que la dispersión de la imagen A es más uniforme y que las partículas de dióxido de titanio (TiO₂) son más pequeñas; en la imagen B, las partículas de dióxido de titanio (TiO₂) presentan una aglomeración grave. Por lo tanto, el tratamiento del dióxido de titanio (TiO₂) con el hiperdispersante R1800-SK mejoró claramente su dispersabilidad». — Fuente: experimento específico de R1800-SK (comparación microscópica) de ambos manuales.
⚠️ En la cita anterior, «postratado» es la formulación original del manual —debería decir «Sin tratar»— y se reproduce literalmente sin modificar. La formulación equivalente en la capa de datos es «todos son superiores aúltimo pretratamientovalor correspondiente del pigmento», que también corresponde a la redacción original del manual.
1.4 Un término que debe aclararse previamente
El término utilizado en el lenguaje habitual del sector aparece 0 veces en los 2 manuales oficiales: se trata de «Tasa de dispersión» (tasa de distribución). La documentación utiliza 2 términos originales:
Este artículo utiliza exclusivamente los términos originales de la documentación. El término coloquial «tasa de distribución», que se descarta, aparece únicamente en 2 lugares de este apartado como cita negativa y no se utiliza como parámetro en este artículo.
El «grado de dispersión» es otro concepto. Constituye un elemento de clasificación de las tablas de propiedades fisicoquímicas: los 3 modelos R1800-S / R1800-SK / R1800-SH presentan en la tabla [Propiedades fisicoquímicas] el valor «grado de dispersión: III», mientras que R188 (recubrimiento acuoso) presenta «grado de dispersión: ‖». El manual nunca define el método de clasificación del «grado de dispersión»: el significado de III y ‖, así como los tamaños de partícula correspondientes a cada nivel, no son proporcionados por la documentación.
El único ensayo de grado de dispersión que el manual presenta con un algoritmo cuantitativo completo se denomina grado de dispersión en agua (sistema de dióxido de titanio (TiO₂), que determina la relación entre las concentraciones de la suspensión antes y después de la sedimentación):
Objetivo: «Comprobar el grado de dispersión del dióxido de titanio (TiO₂) para fibras en agua». Principio: «La muestra se somete a agitación electromagnética hasta formar una suspensión acuosa, que se vierte en un tubo de sedimentación destinado a determinar el grado de dispersión. Después de dejar reposar durante un tiempo determinado, se mide la relación entre las concentraciones de la suspensión antes y después de la sedimentación». Fórmula de cálculo:Dispersión en agua% = (m3/m4) / (m2/m1) × 100Ejemplo del manual:M1=24.24 M2=1.18 M3=23.26 M4=1.09→1.09/23.26 = 0.047;1.18/24.24 = 0.049→0.049/0.047 × 100 = 95.9— Fuente: apartado de ensayo del grado de dispersión en agua y ejemplo de cálculo de «Hiperdispersantes»; apartado equivalente de «Aditivos funcionales». Ambos manuales coinciden literalmente.
La cita debe indicar la entrada correspondiente: este algoritmo pertenece a la entrada de RPEG20, agente de recubrimiento orgánico (comparación entre RPEG20 y R1800 al 1 %), y no al experimento específico de R1800-SK.
1.5 Las relaciones entre los 3 parámetros se basan íntegramente en pruebas internas de los manuales, no en inferencias
| Relación | Texto original del manual | Ubicación en el manual |
|---|---|---|
| Poder de cobertura ← nivel de dispersión | «El nivel de dispersión del pigmento es el principal factor que influye en el poder de cobertura» | Apartado «Factores que influyen en el poder de cobertura» de ambos manuales |
| Fuerza tintórea ← principalmente las propiedades del pigmento, con la dispersión como factor secundario | «La fuerza tintórea del pigmento depende principalmente de las propiedades del propio pigmento, aunque también se ve afectada por la dispersión del pigmento» | Apartado «Factores que influyen en la fuerza tintórea» de ambos manuales |
| Esquema de 3 etapas del proceso de dispersión | «El proceso de dispersión del pigmento puede dividirse en 3 partes: mojado, refinamiento (dispersión) y estabilización posterior al refinamiento (recubrimiento). El tratamiento superficial del pigmento es el proceso de estabilización posterior al refinamiento del pigmento» | Apartado «Proceso de dispersión» de «Hiperdispersantes» y apartado equivalente de «Aditivos funcionales» |
| Existe un límite superior de dosis; superarlo provoca una reducción | «Cuando la dosis de hiperdispersante es 1.6 %, la densidad óptica de la película alcanza su máximo valor, 0.386»; «A medida que aumenta la dosis, disminuye bruscamente»; «La interacción entre el R1800-SK y el hiperdispersante produce "floculación por puentes": las partículas de pigmento se floculan por el enredamiento de las cadenas disueltas del hiperdispersante, por lo que la densidad óptica disminuye» | Apartado de experimento específico de R1800-SK de ambos manuales |
El esquema de 3 etapas incluye una conclusión previa que conviene recordar. Los manuales indican que «las partículas de pigmento más finas tienden a aglomerarse y forman partículas grandes, lo que afecta la calidad del producto; por lo tanto, no pueden utilizarse directamente y deben subjected a un tratamiento de dispersión» (apartado «Proceso de dispersión» de los manuales «Hiperdispersantes» y «Aditivos funcionales»). Por consiguiente, la afirmación «el dióxido de titanio (TiO₂) puede utilizarse directamente en el masterbatch» queda expresamente refutada por la documentación.
Evidencia principal: 21 puntos experimentales de R1800-SK
Las condiciones se mantuvieron constantes en PH=6.8 y 70℃; el intervalo experimental fue 0.3 %–2 %; la fórmula del tratamiento superficial fue dióxido de titanio (TiO₂) R298 (69.5g) + R1800-SK + LLDPE 218W (30g). El orden de adición fue «primero se introducen el dióxido de titanio (TiO₂) y el hiperdispersante R1800-SK en una mezcladora de alta velocidad; cuando la temperatura alcanza aproximadamente 100℃, se añade LLDPE218W; una vez que la mezcla es homogénea, se descarga a una granuladora y se granula para su posterior uso». Las materias primas experimentales se identifican como «dióxido de titanio (TiO₂) R298 del Grupo Pangang» y «LLDPE218W saudí» (apartado de condiciones del experimento específico de R1800-SK de ambos manuales, idéntico literalmente).
Los 21 valores de la siguiente tabla son los valores originales del manual, sin cálculos, interpolaciones ni conversiones (tabla idéntica de los manuales «Hiperdispersantes» y «Aditivos funcionales»). Estos 21 valores solo son válidos para la fórmula y las condiciones indicadas en este apartado (PH=6.8, 70℃ y intervalo experimental de 0.3 %–2 %). Los manuales no proporcionan lecturas comparativas para otras fórmulas, valores de PH o temperaturas.
| Dosis de hiperdispersante % | Luminosidad L | Blancura TAPPI TW | Índice de amarilleamiento YI | 0 % como referencia sin tratamiento (PH=6.8, 70℃) |
|---|---|---|---|---|
| 0 | 88.27 | 75.15 | 4.63 | Referencia |
| 0.5 | 88.89 | 75.76 | 4.21 | Referencia |
| 1.0 | 89.12 | 76.31 | 4.34 | Referencia |
| 1.2 | 89.87 | 76.35 | 4.23 | Referencia |
| 1.6 | 90.18 | 77.76 | 3.84 | Los 3 parámetros alcanzan simultáneamente sus valores óptimos en la secuencia experimental |
| 1.8 | 88.26 | 75.81 | 3.97 | Referencia |
| 2.0 | 87.83 | 75.79 | 3.89 | Referencia |
La interpretación original del manual para la fila correspondiente a 1.6 % es que los 3 parámetros «son superiores a los valores correspondientes del pigmento sin pretratamiento». («último pretratamiento» es la redacción original del manual y se reproduce literalmente).
Cómo interpretar las 3 curvas
Primero, la luminosidad y la blancura TAPPI alcanzan su máximo en 1.6 % y disminuyen de forma sincronizada a partir de ese punto: 90.18 → 88.26 → 87.83; 77.76 → 75.81 → 75.79. La forma de ambas curvas es muy similar, lo que indica que, para este conjunto de masterbatches blancos, el comportamiento de la blancura presenta una relación monótona con un límite superior respecto a la dosis de hiperdispersante, y no una relación de «cuanto más, mejor». Debe establecerse claramente la procedencia de estas 6 lecturas: proceden de la secuencia fabricación de placas de muestra → colorímetro, mientras que el lado del poder de cobertura corresponde a soplado de película → transmitancia. No se trata de la misma tanda de muestras ni del mismo tipo de medición; los datos de ambas vías no pueden intercambiarse ni convertirse entre sí, y la documentación no proporciona una relación de conversión.
Segundo, el índice de amarilleamiento no disminuye junto con los demás parámetros: 3.84 en 1.6 % es el valor mínimo; en 1.8 % aumenta a 3.97 y en 2.0 % disminuye a 3.89, aunque este último sigue siendo superior a 3.84 en 1.6 %. Por tanto, el «grado de amarilleamiento» no mejora de forma sincronizada con la blancura después de 1.6 %: los 2 valores candidatos al mínimo —3.84 en 1.6 % y 3.89 en 2.0 %— no corresponden a la misma dosis. El criterio de interpretación debe limitarse en consecuencia: YI y TW proceden del mismo colorímetro, pero YI es un parámetro de interpretación inversa, y el manual no proporciona el número de norma de ensayo ni datos de repetibilidad para YI. La documentación no proporciona información sobre si la diferencia entre 3.84 y 3.89 está dentro de la repetibilidad del instrumento; por ello, este artículo únicamente realiza una comparación direccional y no una determinación de significancia o conformidad.
Tercero, las 3 curvas dejan de evolucionar de forma sincronizada después de 1.6 %. Estos son los datos experimentales directos de que «aumentar la dosis ≠ obtener una mejora global». Su ámbito de aplicación se limita a la fórmula y las condiciones indicadas, y los manuales no proporcionan experimentos de repetición para otras fórmulas.
El pico y el colapso del poder de cobertura
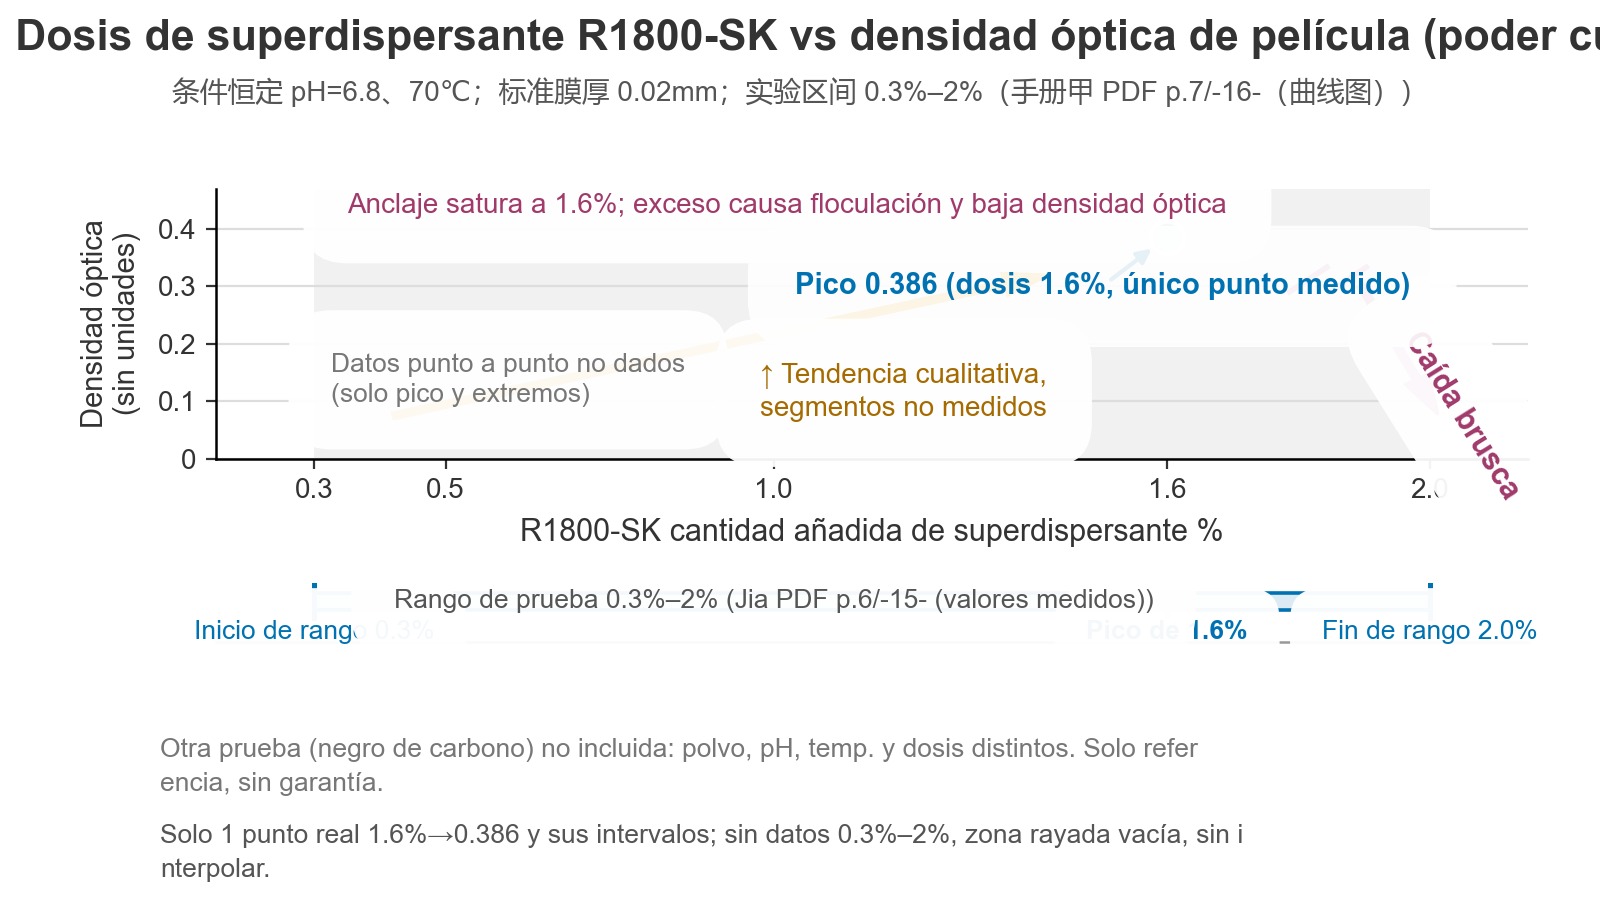
El mismo experimento muestra el máximo del poder de cobertura: con una dosis de 1.6 %, la densidad óptica de la película alcanza su máximo valor, 0.386 (espesor estándar de película de 0.02mm, PH=6.8 y 70℃ constantes). Después del máximo, disminuye bruscamente. El manual explica directamente la causa: cuando la dosis de hiperdispersante R1800-SK alcanza 1.6 %, los grupos de anclaje están saturados; al aumentar la dosis, se producen interacciones entre las moléculas de hiperdispersante y aparece una floculación por puentes: las partículas de pigmento se floculan por el enredamiento de las cadenas disueltas del hiperdispersante, por lo que la densidad óptica disminuye. En primer lugar, debe establecerse el ámbito de estos datos: 0.386 es la densidad óptica de la película (espesor estándar de película de 0.02mm, PH=6.8 y 70℃) y pertenece a un sistema de medición distinto de TW / L / YI obtenido mediante colorímetro en el apartado anterior. La «floculación por puentes» es la explicación mecanicista proporcionada por el manual; el experimento únicamente muestra la evolución de la densidad óptica y la documentación no proporciona evidencia microscópica ni datos de tamaño de partícula que confirmen la estructura de floculación.
Existe un criterio que debe aclararse: el manual registra 2 valores, ambos presentes y sin que se seleccione uno frente al otro:
| Valor | Criterio | Ubicación en el manual |
|---|---|---|
| 0.5 % | Dosis recomendada para el proceso de tratamiento superficial (registrada junto con PH=6.8 y 70℃) | Sección de propiedades fisicoquímicas habituales de R1800-SK en «Hiperdispersantes»; sección de R1800-SK en «Aditivos funcionales» |
| 1.6 % | Dosis óptima experimental (densidad óptica máxima e índice de amarilleamiento mínimo), dentro del intervalo experimental de 0.3 %–2 % | Apartados de experimento específico de R1800-SK y de contenido añadido en ambos manuales |
| 0.5 %—1 % | 【Contenido añadido】; el denominador es el producto plástico final | Apartado de contenido añadido de «Hiperdispersantes»; campo «Contenido añadido» de la página de detalles de R1800-SK en el sitio web oficial |
La dosis recomendada para el proceso y la dosis óptima experimental corresponden a etapas diferentes, por lo que la documentación no proporciona una relación de conversión que indique cuál debe utilizarse. Ambos valores deben citarse conjuntamente.
Otro límite de la misma naturaleza está declarado expresamente en el manual: «Debido a que los sistemas de ensayo y los criterios de evaluación varían entre fabricantes, los resultados de este experimento se utilizan únicamente como referencia; no asumimos ningún compromiso ni garantía, y es responsabilidad de los usuarios verificar si sus requisitos se cumplen». (Entrada de R101A en los manuales «Hiperdispersantes» y «Aditivos funcionales», indicada en la misma página que la tabla comparativa de R101A). Toda cita de los datos experimentales anteriores debe acompañada de este criterio.
Finalmente, los datos básicos
Propiedades fisicoquímicas habituales de R1800-SK (sección R1800-SK de «Hiperdispersantes»): aspecto de pasta azul; principales componentes: poliéter de poliolefina —también se utiliza la formulación «polímero de la clase de los poliéteres de poliolefina», y ambas formulaciones se reproducen literalmente según su aparición—; olor «débil olor a grasa de cerdo»; valor de amina ≦9 mgKOH/g; densidad 1.190 g/cm³; punto de inflamación 285 ℃; viscosidad 980-3600 mPa•s —en «Aditivos funcionales», el mismo parámetro aparece como mPa·s—; valor de ácido 6.8-7 mgKOH/g; grado de dispersión III —(no se proporciona el método de clasificación)—; envase de 25kg en barril de plástico de PE; almacenamiento «en lugar fresco y seco, proteger de la humedad».
Otro conjunto de datos comparativos debe interpretarse parámetro por parámetro. El manual indica de forma literal: «el poder lubricante es 26 veces el de la cera y el rendimiento de dispersión es 113 veces el de la cera». Se trata de 2 comparaciones individuales, no de una afirmación de que el rendimiento global sea 113 veces superior. La página no indica el método de ensayo ni el tipo de cera de referencia.
12Parcelas con su respective fuente
Trasladado del cuerpoPasos de operación (texto original, tal cual)
- Qué se mide: la transmittancia de la película, convertida en un valor de densidad óptica para un espesor estándar de película de 0.02mm (denominado «densidad óptica» en la documentación).
- Cómo se prepara la muestra: dióxido de titanio (TiO₂) pretratado con distintas cantidades de hiperdispersante → preparación del masterbatch → soplado de la película. El flujo de proceso indicado en el manual es: resina soporte/pigmento/hiperdispersante → agitación de alta velocidad → granulación → extrusión y soplado de película → poder de cobertura → blancura.
- Cómo se interpreta: una densidad óptica mayor = un poder de cobertura mayor; existe una correlación positiva y no hay ningún intervalo en el que un valor mayor sea peor.
| # | Afirmación habitual | Hecho documentado | Veredicto | Ubicación en los manuales |
|---|---|---|---|---|
| 1 | «Al añadir masterbatch de color blanco/masterbatch líquido, el producto será más blanco» | El manual R900A afirma que el masterbatch líquido presenta «una mayor intensidad de coloración y capacidad de cubrimiento», que los artículos terminados de plástico tienen «un mayor brillo» y que se eliminan «los puntos y motas de color en la superficie de los artículos»; en ningún momento se afirma que sea «más blanco» ni que tenga «mayor blancura». La entrada R900A no contiene ningún valor de blancura/claridad/índice de amarilleamiento, ni valores de densidad óptica | ❌ Base insuficiente; «más blanco» es una inferencia | Entradas R900A de ambos manuales; página de detalles R900A del sitio web oficial |
| 2 | «Incrementar la blancura = añadir dióxido de titanio = aumentar la capacidad de cubrimiento» | La capacidad de cubrimiento y la blancura corresponden a 2 ensembles de ensayos distintos: capacidad de cubrimiento = transmitancia de la película→densidad óptica de una película estándar de 0.02mm; intensidad de coloración = probeta→blancura TAPPI TW/claridad L/índice de amarilleamiento YI. En el experimento R1800-SK, L y TW alcanzaron el máximo en 1.6% (90.18 / 77.76) y subsequently disminuyeron hasta 87.83 / 75.79 en 2.0%, mientras que YI fue 3.89 en 2.0%, por encima de 3.84 en 1.6% | ❌ Premisa falsa; las 3 curvas no evolucionan de forma sincronizada después de 1.6% | Párrafos de definición de «capacidad de cubrimiento/intensidad de coloración» de ambos manuales y tabla del experimento R1800-SK |
| 3 | «Cuanto más dispersante se añada, mayor será la capacidad de cubrimiento» | «A medida que aumenta la dosis, disminuye bruscamente»; la causa es la «formación de floculación por puentes», por lo que «la densidad óptica disminuye». Los grupos de anclaje «alcanzan la saturación en 1.6%» | ❌ Refutado de forma explícita; existe un valor óptimo y, al superarlo, se produce una disminución | Sección del experimento específico R1800-SK de ambos manuales |
| 4 | «Una baja intensidad de coloración significa que el pigmento no es adecuado y que el dispersante no sirve» | «La intensidad de coloración del pigmento depende principalmente de las propiedades intrínsecas del pigmento, pero también se ve influida por la dispersión del pigmento»; tras el tratamiento con R1800-SK, tanto la blancura como la claridad de la muestra «son superiores a los valores correspondientes del pigmento sin pretratamiento» | ⚠️ Parcialmente correcto; el pigmento es el factor principal, pero la dispersión produce un efecto medible | Párrafos «factores que influyen en la intensidad de coloración» de ambos manuales e interpretación del experimento R1800-SK |
| 5 | Confundir una expresión habitual del sector con el nombre formal de un indicador de la documentación (esta expresión es la delimitada en §1.4) | La expresión habitual no aparece 0 veces en la búsqueda de ninguno de los 2 manuales. Los términos originales de la documentación son «dispersabilidad» (62 veces en el manual de hiperdispersantes / 75 veces en el manual de aditivos funcionales) y «grado de dispersión» (9 veces en el manual de hiperdispersantes / 9 veces en el manual de aditivos funcionales) | ❌ El término no existe en la documentación; si se utiliza, debe declararse como expresión habitual del sector | Resultados de búsqueda de texto completo de ambos manuales (véase §1.4) |
| 6 | «Grado de dispersión III = nivel 3 de dispersabilidad» | La tabla 【Propiedades fisicoquímicas】 de los manuales indica «grado de dispersión: III», pero no proporciona en todo el documento el método de clasificación, el intervalo de medición ni la correspondencia con el tamaño de partícula. Por otra parte, R188 registra «grado de dispersión: ‖» | ⚠️ La base de clasificación no figura en la documentación; no debe interpretarse por cuenta propia | Tablas de propiedades fisicoquímicas de R1800-S / R1800-SK / R1800-SH / R188 de ambos manuales |
| 7 | «R900 y R900A son de la misma familia; el nuevo sustituye al anterior y basta con utilizar el nuevo» | El título de R900 es «dispersante compuesto R900», su densidad es 1.210g/ml, su contenido de sólidos es 12.-12.7% y está fuera de producción. El título de R900A es «base especial para masterbatch líquido R900A», su densidad es 1.220g/cm³ y no incluye un apartado de contenido de sólidos. «R900A es un modelo independiente, no un código de variante de R900» | ❌ Premisa falsa; los valores de ambos modelos no pueden intercambiarse | Entradas R900 y R900A de Californium Curium – Functional Additives; páginas de detalles R900 y R900A del sitio web oficial |
| 8 | «El rendimiento de dispersión es 113 veces el de la cera, por lo que el rendimiento global también es 113 veces superior» | El texto original indica «el poder lubricante es 26 veces el de la cera y el rendimiento de dispersión es 113 veces el de la cera», lo que constituye una comparación individual de 2 parámetros. No se indican el método de ensayo ni el tipo de cera de referencia | ❌ Interpretación errónea; solo se puede citar la comparación de cada parámetro por separado | Sección de propiedades fisicoquímicas generales R1800-SK de Californium Curium – Hyperdispersant Series; página de detalles R1800-SK del sitio web oficial |
| 9 | «R900 está fuera de producción, por lo que R900A es su sustituto» | Página de detalles R900 del sitio web oficial: «La documentación oficial no publica el modelo de sustitución directa de este modelo». Los modelos de la misma familia que continúan en producción solo se presentan «para su evaluación durante la selección como referencia de uso (no representa una declaración oficial de sustitución)» | ❌ Base insuficiente; no existe una declaración oficial de sustitución | Página de detalles R900 del sitio web oficial |
| 10 | «El dióxido de titanio puede añadirse directamente al masterbatch y utilizarse» | «Las partículas de pigmento más finas tienden a agruparse y forman partículas grandes, lo que afecta a la calidad del producto; por ello, no puede utilizarse directamente y debeoluciónarse mediante un tratamiento de dispersión». La dispersión se divide en 3 etapas: mojado, refinamiento (dispersión) y estabilización posterior al refinamiento (recubrimiento) | ❌ Refutado de forma explícita | Párrafos «proceso de dispersión» de ambos manuales |
| 11 | «Al añadir dispersante hasta 1.6%, queda resuelto el problema y la temperatura es irrelevante» | El límite de transición de fase es 70℃: «por debajo de 70℃, la capa de recubrimiento no se disuelve; por encima de 70℃, comienza a disolverse y se transforma en un agente de acoplamiento iónico, lo que mejora la compatibilidad entre el dióxido de titanio y la resina». En las conclusiones también se indica que «a una temperatura de 70℃, el tratamiento superficial presenta el mejor resultado» | ⚠️ La temperatura constituye una condición independiente, no una variable única derivada de la dosis | Sección R1800-SK y sección de conclusiones experimentales de Californium Curium – Hyperdispersant Series |
| 12 | «Todos los parámetros de producto del sitio web oficial pueden citarse directamente» | En la tabla comparativa de R101A del sitio web oficial, la dispersabilidad está indicada como «escala de 5 puntos», pero su valor es 6.50. Los specs de la entrada R900 del sitio web oficial no coinciden con la entrada R900 de los manuales, sino con la tabla R101A | ⚠️ La capa de datos contiene un elemento erróneo; es necesario volver a los manuales para verificarlo (véanse las secciones 4 y 5) | Véase la sección siguiente |
2 aspectos que deben tenerse en cuenta al utilizar los datos del sitio web oficial
Intersección de rangos de misma dimensión (% · 3 objetos)
Dimensión · %Eje x = dimensión %; banda coloreada = intervalo objetivo donde puede caer el objeto; puntos fuera de la banda = porciones que no se pueden alcanzar.
- Dosis para artícul…
- Dosis para artícul…
- 0.2–0.5%
- Campo de dosis de …
- Eje X misma dimensión % ·
- Escala del eje X basada en el máximo del artículo (0.2–40 %); no comparar longitudes entre artículos.
- Dosis para artícul…0.6–2 %
- Dosis para artícul…0.2–0.5 %
- Campo de dosis de …15–40 %
Datos del gráfico (texto fuente tal cual)
| Objeto | Intervalo |
|---|---|
| Dosis para artículos en color | 0.6–2 % |
| Dosis para artículos transparentes | 0.2–0.5 % |
| Campo de dosis de la capa de datos del sitio web oficial | 15–40 % |
Texto origenEscala 0–44 %
No se trata de atribuir responsabilidades, sino de una cuestión de uso adecuado: la capa de datos constituye la presentación del producto, mientras que los manuales son la base técnica. Cuando existe una discrepancia entre ambos, prevalece el manual, y es necesario saber qué capa se está citando.
4.1. La «escala de 5 puntos» de dispersabilidad y el valor 6.50 son incompatibles
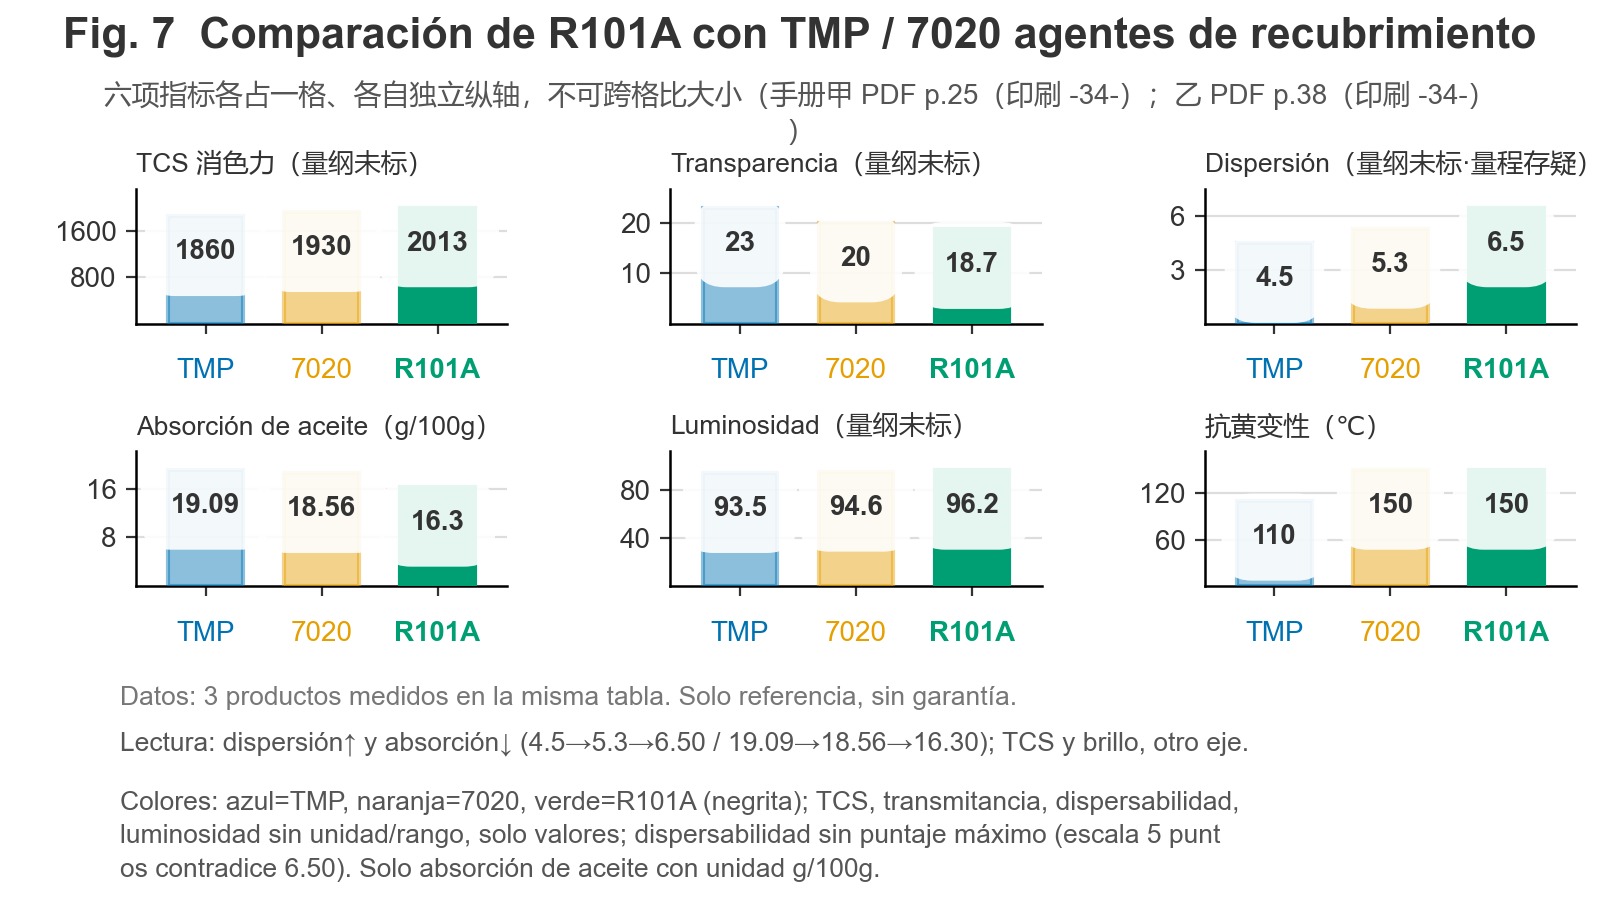
En la tabla comparativa de R101A del sitio web oficial, la dispersabilidad se indica como «escala de 5 puntos», pero el valor de la misma fila es 6.50. En los manuales, esta fila figura en la tabla de comparación experimental de R101A, TMP y 7020, incluida en ambos manuales. La tabla no proporciona información sobre el método de ensayo, la preparación de la muestra ni el intervalo de medición; por ello, sus valores solo permiten establecer una clasificación relativa entre estos 3 agentes de recubrimiento y no deben utilizarse como valores absolutos de rendimiento. En la misma página se incluye una 【Declaración especial】, cuyo criterio coincide con el del conjunto de datos experimentales de la sección 2.
| Indicador | TMP | 7020 | R101A | Unidad | Indicación de la documentación |
|---|---|---|---|---|---|
| TCS (poder colorantivo) | 1860 | 1930 | 2013 | No indicada en la documentación | — |
| Transmitancia luminosa | 23 | 20 | 18.7 | No indicada en la documentación | Dirección: R101A presenta el valor más bajo |
| Dispersabilidad | 4.5 | 5.3 | 6.50 | No indicada en la documentación | La capa de datos indica además «escala de 5 puntos», lo que contradice 6.50 |
| Índice de absorción de aceite | 19.09 | 18.56 | 16.30 | g/100g | Dirección: cuanto más bajo, mejor |
| Luminosidad | 93.5 | 94.6 | 96.2 | No indicada en la documentación | — |
| Resistencia al amarilleamiento (sin discoloración ni pérdida de brillo) | 110C | 150C | 150C | ℃ | — |
Los manuales no indican la unidad ni el intervalo de medición. La indicación «escala de 5 puntos» de la capa de datos contradice el hecho de que el valor de los manuales, 6.50, supera el máximo de 5 puntos. Ambas indicaciones se conservan, sin seleccionar ninguna de ellas. Uso adecuado: al citar esta fila, indicar únicamente el valor y añadir «unidad e intervalo de medición no indicados en la documentación»; no debe escribirse «6.50 puntos (puntuación máxima de 5 puntos)».
Como nota complementaria, esta tabla debe interpretarse del siguiente modo: la dispersabilidad↑ y el índice de absorción de aceite↓ evolucionan en la misma dirección (dispersabilidad 4.5→5.3→6.50; índice de absorción de aceite 19.09→18.56→16.30). Dentro del mismo conjunto de 3 niveles, la luminosidad también aumenta de forma monótona (93.5→94.6→96.2); por tanto, esta tabla no constituye por sí misma evidencia de que la dispersabilidad aumente mientras que la blancura no lo haga. Lo único que puede afirmarse es que el TCS y la luminosidad pertenecen a otro eje independiente, y que su evolución no puede deducirse de la columna de dispersabilidad. Como la documentación no proporciona información sobre la unidad ni el intervalo de medición, ni el número de repeticiones o el error, esta tabla solo sirve para una comparación direccional y no para determinar significación o cumplimiento.
4.2. Los specs de R900 no coinciden en absoluto con la entrada de los manuales
Los specs de la entrada R900 del sitio web oficial son: aspecto líquido blanco pastoso / Sustancias no volátiles 99.9% / densidad relativa 1.03 g/mL / pH 6.8-7 / diluente agua, con una dosis de «0.1-3%(según el peso del polvo)».
La entrada R900 de Californium Curium – Functional Additives, transcrita literalmente, es la siguiente:
«Aspecto: líquido lechoso blanco; densidad: 1.210g/ml; valor de pH: 6.0-7.0; contenido de sólidos: 12.-12.7%; viscosidad: 200-600mPas; solubilidad: fácilmente soluble en agua.» — Fuente: entrada R900 de Californium Curium – Functional Additives. R900 está fuera de producción y se utiliza únicamente como referencia histórica.
Los 2 conjuntos de valores son completamente diferentes. No obstante, el primero coincide exactamente con la tabla 【Indicadores principales del producto】R101A de Californium Curium – Hyperdispersant Series (sustancias no volátiles 99.9% / densidad relativa 1.03 / pH 6.8-7 / diluente agua / dosis 0.1-3%). La conclusión es que la capa de datos contiene probablemente los parámetros de R101A asignados por error. Esta es una inferencia obtenida mediante comparación; ni el sitio web oficial ni los manuales incluyen una corrección escrita, por lo que el punto está pendiente de confirmación.
En «contenido de sólidos: 12.-12.7%», el primer 12 va seguido de un punto decimal debido a que se trata de la forma original del manual y se reproduce sin modificarla.
Uso adecuado: los parámetros físicos de R900 deben obtenerse siempre de los manuales, no del conjunto de datos del sitio web oficial. En este artículo y en los contenidos de cara al exterior, ese conjunto de valores no se utiliza como parámetro físico de R900 y se ha incluido en la lista de puntos pendientes de verificación.
4.3. Otras 2 líneas rojas de citación
R900 está fuera de producción. La nota situada al principio de la página de detalles R900 del sitio web oficial indica «R900 — fuera de producción», y la columna «Estado» de la tabla comparativa de la página de detalles R900A señala «Fuera de producción». Texto original del sitio web oficial: «Este modelo es un modelo histórico registrado (fuera de producción), cuya documentación se conserva; esta página está organizada como material histórico, sin modificaciones». Todos los valores de R900 de esta sección se utilizan únicamente como referencia histórica. No deben utilizarse para recomendar modelos en producción ni implicar que se encuentran disponibles. El sitio web oficial indica explícitamente que la documentación oficial no publica un modelo de sustitución directa, por lo que R900A no debe denominarse su sustituto. La descripción del problema de «mala dispersión» de R900 («cuanto más fino es el polvo, más fácilmente se producen aglomeraciones»… «pero cuanto mayor es la cantidad de dispersante añadida, más fácilmente se forman grumos durante la producción»; entrada R900 de Californium Curium – Functional Additives) solo puede utilizarse como citación del mecanismo, indicando que el modelo está fuera de producción.
Los 3 criterios de dosis de R900A tienen denominadores diferentes y no pueden calcularse entre sí:
| Criterio | Valor | Denominador | Ubicación en los manuales |
|---|---|---|---|
| 【Contenido añadido】 de los manuales | 1%—10% | Producto final de plástico | Entradas R900A de ambos manuales; página de detalles R900A del sitio web oficial |
| Dosis para artículos en color | 0.6-2.0% | Sujeto = masterbatch líquido, no dosis de R900A | Entrada R900A de Californium Curium – Functional Additives; página de detalles R900A del sitio web oficial |
| Dosis para artículos transparentes | 0.2-0.5% | Igual que el anterior | Igual que el anterior |
| Campo de dosis de la capa de datos del sitio web oficial | 15-40% | Respecto a la formulación del masterbatch líquido | Entrada R900A del sitio web oficial |
La página de detalles del sitio web oficial ha registrado la «correspondencia entre 15-40% en la capa de datos y 1%—10% en los manuales» como el punto pendiente de verificación n.º 1: los denominadores son diferentes y la documentación no explica su correspondencia. Los 3 criterios presentan denominadores diferentes y no pueden calcularse entre sí, convertirse entre sí ni presentarse en paralelo como un único intervalo.
Límite entre lo verificable y lo no verificable
Intersección de rangos de misma dimensión (% · 2 objetos)
Dimensión · %Eje x = dimensión %; banda coloreada = intervalo objetivo donde puede caer el objeto; puntos fuera de la banda = porciones que no se pueden alcanzar.
- Banda objetivo
- «La dosis puede re…
- «Puede aumentar la…
- Eje X misma dimensión % ·
- Escala del eje X basada en el máximo del artículo (10–50 %); no comparar longitudes entre artículos.
- «La dosis puede re…30–50 %
- «Puede aumentar la…10–20 %
Datos del gráfico (texto fuente tal cual)
| Objeto | Intervalo |
|---|---|
| «La dosis puede reducirse un 30%-50% durante la producción» | 30–50 % |
| «Puede aumentar la intensidad de coloración de pigmentos orgánicos en más de un 25% y, al mismo tiempo, mejorar la capacidad de cubrimiento de pigmentos inorgánicos» y «incluso si la cantidad de pigmento se reduce en 10%~20%, el efecto colorante no se debilita» | 10–20 % |
Texto origenEscala 9–56 %
El objetivo de esta sección es permitir al lector distinguir «qué conclusiones pueden contrastarse pregunta por pregunta con el proveedor» y «cuáles solo pueden utilizarse como orientación».
5.1. Elementos que pueden comprobarse uno por uno (disponen del texto original de los manuales y de valores)
| Conclusión | Punto de acceso para la verificación |
|---|---|
| Cómo se mide la capacidad de cubrimiento y en qué dirección se interpreta | Párrafos de definición de «capacidad de cubrimiento» de ambos manuales (definición literal) |
| Cómo se mide la intensidad de coloración y en qué dirección se interpreta el amarilleamiento | Párrafos de definición de «intensidad de coloración» de ambos manuales (definición literal) |
| Las 2 vías cualitativa y cuantitativa para evaluar la dispersabilidad | Párrafos de definición de «dispersabilidad» de ambos manuales (definición literal) |
| Todas las lecturas de los 7 puntos de dosis de L / TW / YI | Tabla del experimento específico R1800-SK de ambos manuales (coincidencia literal) |
| 1.6% es el valor máximo de capacidad de cubrimiento, 0.386; al superar la dosis, disminuye bruscamente debido a la floculación por puentes | Sección del experimento específico R1800-SK de ambos manuales |
| Coexistencia del valor de recomendación de proceso de 0.5% y el valor óptimo experimental de 1.6% | Secciones de propiedades fisicoquímicas generales y de contenido añadido de R1800-SK de Californium Curium – Hyperdispersant Series; sección R1800-SK de Californium Curium – Functional Additives |
| Límite de transición de fase de 70℃ y condición previa de pH=6.8 | Sección R1800-SK y sección de conclusiones experimentales de Californium Curium – Hyperdispersant Series; página de detalles R1800-SK del sitio web oficial |
| Teoría de las 3 etapas del tratamiento de dispersión y «no puede utilizarse directamente» | Párrafos «proceso de dispersión» de ambos manuales |
| Formulación original relativa al masterbatch líquido (intensidad de coloración/capacidad de cubrimiento/brillo/puntos y motas de color) | Entradas R900A de ambos manuales; página de detalles R900A del sitio web oficial |
| Texto original de las comparaciones individuales de 26 veces / 113 veces del rendimiento de dispersión | Sección de propiedades fisicoquímicas generales R1800-SK de Californium Curium – Hyperdispersant Series; página de detalles R1800-SK del sitio web oficial |
| Tabla comparativa de 3 agentes de recubrimiento para R101A (TMP / 7020 / R101A) | Tabla comparativa de las entradas R101A de ambos manuales; tabla comparativa de R101A del sitio web oficial |
| Tabla de intensidad de coloración de sistemas de negro de carbono (negros 16/15; intensidades de coloración 125%/130%) | Tabla comparativa del sistema de negro de carbono incluida en las entradas R101A de ambos manuales |
5.2. Elementos que solo pueden utilizarse como orientación y no como conclusiones (la documentación no los proporciona o las condiciones no son comparables)
| Asunto | Estado |
|---|---|
| Valores de densidad óptica punto por punto de la capacidad de cubrimiento entre 0.3%–1.6% y 1.6%–2% | ❌ Los manuales solo proporcionan el valor 0.386 en 1.6% y una gráfica de curvas. Los valores intermedios no se indican en el texto. En la gráfica solo pueden marcarse el punto máximo y los intervalos de ambos extremos; no deben interpolarse ni inventarse valores intermedios |
| Fórmula de conversión de transmitancia a densidad óptica y modelo de espectrofotómetro fotoeléctrico | ❌ La documentación no los proporciona |
| Método de puntuación numérica de la dispersabilidad | ❌ Solo se indican 2 vías: evaluación cualitativa mediante fotografía de observación microscópica y evaluación cuantitativa mediante distribución granulométrica. No se proporcionan criterios de puntuación ni umbrales |
| Datos de distribución granulométrica medidos de la dispersabilidad | ❌ Los manuales solo contienen fotografías microscópicas A/B y no incluyen una tabla de valores de tamaño de partícula |
| Base de clasificación de «grado de dispersión: III» y «grado de dispersión: ‖» | ❌ Solo se proporcionan símbolos; no se indican criterios de clasificación, intervalo de medición, tamaño de partícula correspondiente ni método de ensayo |
| Indicación de «escala de 5 puntos» para la dispersabilidad | ⚠️ Contradice el valor 6.50 de los manuales; véase la sección 4 |
| Normas de ensayo de TW / L / YI | ❌ Solo se indica «medir con un colorímetro», sin mencionar ninguna norma, como GB/T |
| Expresión dimensional de la densidad óptica | ⚠️ Los manuales denominan este parámetro «valor de densidad óptica (en adelante, valor de densidad óptica)», sin indicar la unidad |
| Valores numéricos de dispersabilidad de R1800-SK | ❌ Este experimento específico solo proporciona la densidad óptica y 3 valores de blancura; no incluye valores de dispersabilidad |
| Relación de conversión cuantitativa entre capacidad de cubrimiento y blancura | ❌ No existe; la documentación no proporciona ninguna asociación cuantitativa entre ambos parámetros |
| Datos experimentales directos de que «incrementar la blancura → mayor blancura» | ❌ No existen; los manuales no contienen ensayos comparativos de blancura entre diferentes formulaciones |
| Valores de blancura / capacidad de cubrimiento / dispersabilidad de R900A | ❌ No existen: la entrada R900A no contiene valores de blancura/claridad/índice de amarilleamiento ni valores de densidad óptica. Solo menciona de forma cualitativa «una mayor intensidad de coloración y capacidad de cubrimiento» y «un excelente rendimiento de dispersión» |
| 0.386 (SK: 0.02mm / pH 6.8 / 70℃ / 1.6%) y 0.487 (SH: 0.02mm / pH 6.2 / 80℃ / 3%; sección posterior de las entradas R1800-SH de ambos manuales) | ⚠️ Las condiciones son diferentes y queda prohibido comparar sus magnitudes en el mismo eje o en la misma gráfica; al elaborar una gráfica, las condiciones deben indicarse por separado |
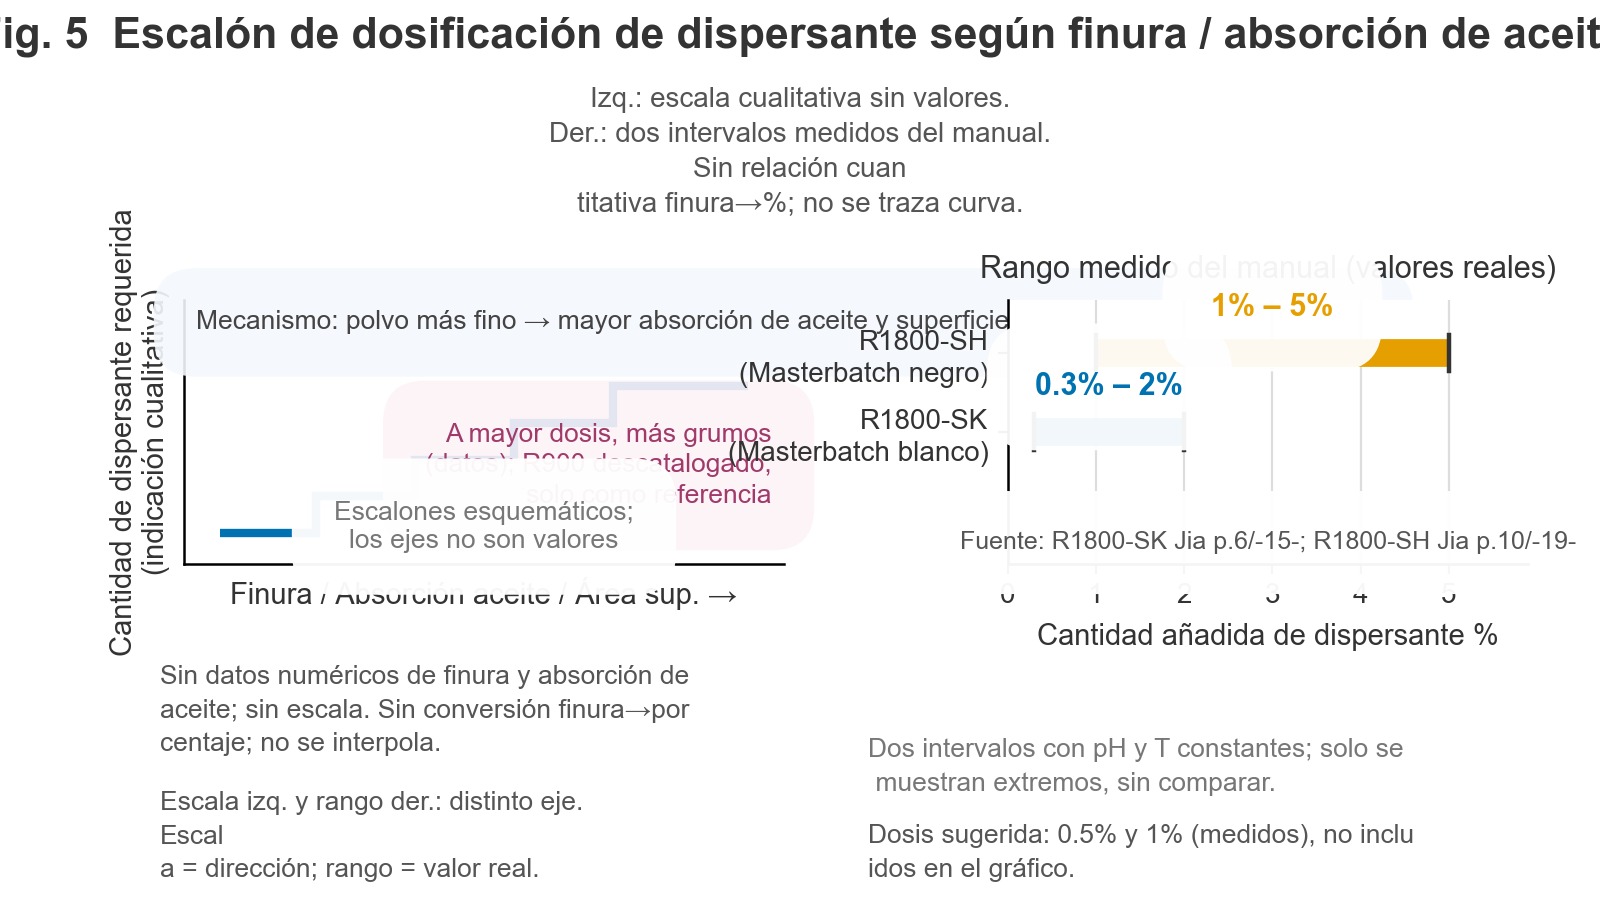
| Correspondencia cuantitativa entre «finura del polvo/índice de absorción de aceite» y «dosis concreta de dispersante» | ❌ La documentación no la proporciona. Solo puede citarse la frase mecanicista «normalmente, cuanto más fino es el polvo, mayor es el índice de absorción de aceite y mayor es el área específica; por tanto, mayor debe ser la cantidad de dispersante añadida» (sección «Dosis de dispersante» de Californium Curium – Functional Additives; misma frase en la página de detalles R1800-SK del sitio web oficial), junto con los extremos de los 2 intervalos experimentales (SK 0.3%–2%; SH 1%–5%). No debe representarse como una curva funcional ni asociar una finura concreta con un porcentaje concreto |
| Método de ensayo y tipo de cera de referencia de los valores 26 veces / 113 veces | ❌ No se indican. Los valores «28 veces / 122 veces» corresponden a R1800-SH y no deben mezclarse (sección R1800-SH de Californium Curium – Hyperdispersant Series) |
| «La dosis puede reducirse un 30%-50% durante la producción» | ⚠️ Declaraciones de la empresa (sección R1800-S de Californium Curium – Functional Additives); la documentación no proporciona la base experimental ni las condiciones de aplicabilidad |
| «Puede aumentar la intensidad de coloración de pigmentos orgánicos en más de un 25% y, al mismo tiempo, mejorar la capacidad de cubrimiento de pigmentos inorgánicos» y «incluso si la cantidad de pigmento se reduce en 10%~20%, el efecto colorante no se debilita» | ⚠️ Declaraciones de la empresa; debe indicarse expresamente el modelo R1800-S (entrada R1800-S de Californium Curium – Functional Additives) |
| Números de los informes de ensayo de terceros de todos los modelos | ❌ La documentación no los adjunta (en artículos similares, el sitio web oficial ya indica «Esta página no adjunta informes de ensayo de terceros») |
| Vida útil, datos de nivel MSDS y declaraciones de cumplimiento como RoHS/REACH de cada modelo | ❌ La documentación no los proporciona |
| Condiciones de ensayo y método de verificación de la «resistencia térmica de 80-280℃» de R900A | ❌ No se proporcionan (entradas R900A de ambos manuales; así se indica en la página de detalles R900A del sitio web oficial) |
| Contenido de sólidos de R900A | ❌ Este modelo no dispone de este apartado; queda prohibido aplicar el valor de un modelo contiguo |
| Criterio de contenido de halógenos de R900A | ❌ La página de detalles R900A del sitio web oficial indica expresamente que «no se realiza ninguna declaración sobre halógenos» |
Alcance de uso de los datos de este artículo
- Este artículo no contiene precios, nombres de clientes, números de certificación ni promesas de resultados.
- Todos los datos experimentales citadosumbarse con la siguiente declaración de los manuales: «Debido a que los sistemas de ensayo y los criterios de evaluación de cada fabricante son diferentes, los resultados de este experimento se utilizan únicamente como referencia; no asumimos ningún compromiso ni garantía, y el fabricante usuario es responsable de verificar si cumplen sus propios requisitos».
- Las frases marcadas como 【Declaración de la empresa】 representan la posición de la empresa y no forman parte del texto original de la documentación.
- Los valores, códigos y unidades se transcriben en la misma capa de la documentación, sin conversiones, sin modificar su precisión y sin unificar su representación.
Descripción de los gráficos
Las siguientes 8 figuras utilizan exclusivamente los datos reales que ya se indican en este artículo. Este artículo no genera ninguna imagen.
【Figura 1】3 indicadores y sus respectivas trayectorias — Lista de puntos de datos: poder cubriente = pretratamiento del dióxido de titanio (TiO₂) → preparación del masterbatch →,Película soplada?
(traducir must no Chinese. Need continue).
Descripción de los gráficos
Las siguientes 8 figuras utilizan exclusivamente los datos reales ya indicados en este artículo. Este artículo no genera ninguna imagen.
【Figura 1】Trayectorias de los 3 indicadores — Lista de puntos de datos: poder cubriente = pretratamiento del dióxido de titanio (TiO₂) → preparación del masterbatch → soplado de la película → medición de la transmitancia → conversión a la densidad óptica correspondiente a una película estándar de 0,02mm (apartados «Poder cubriente» de los 2 manuales); fuerza tintórea = pretratamiento del pigmento → preparación de un masterbatch blanco → preparación de una placa de prueba → medición de TW/L/YI con colorímetro (mismo apartado); dispersabilidad = observación y fotografía mediante microscopio óptico o electrónico (cualitativa) / distribución del tamaño de partícula (cuantitativa) (mismo apartado); rendimiento de procesamiento = método de reología de torsión (mismo apartado); cadena del proceso = soporte de resina/pigmento/hiperdispersante → agitación de alta velocidad → granulación → extrusión y soplado de película → poder cubriente → blancura (mismo apartado) — Tipo de gráfico recomendado: matriz de flujo (3 ramas paralelas, indicando que la forma de preparation de la muestra y la dirección de lectura son diferentes; la rama de amarillamiento debe marcarse por separado como «inversa»). No se requieren datos nuevos.
【Figura 2】Dosis de R1800-SK y densidad óptica (poder cubriente) — Lista de puntos de datos: punto máximo 1,6% → densidad óptica 0,386 (PH=6,8 constante, 70℃; espesor de película estándar 0,02mm); extremos del intervalo experimental 0,3% y 2,0%;segmentación cualitativo 0,3%→1,6% con incremento hasta el máximo, >1,6% descenso brusco; notas del mecanismo «los grupos de anclaje alcanzan la saturación a 1,6%» y, en caso de exceso, formación de «floculación por puentes» (ambasextraído de los apartados de experimento específicos de R1800-SK de los 2 manuales) — Tipo de gráfico recomendado: gráfico de líneas, representar únicamente el punto máximo y los 2 extremos del intervalo, dejando una discontinuidad a la derecha del pico y añadiendo una flecha con la indicación «descenso brusco». Se prohíbe interpolar y fabricar valores de puntos intermedios (los datos no proporcionan los valores de densidad óptica punto por punto).
【Figura 3】Comparación de las curvas de luminosidad / blancura TAPPI / amarillamiento (gráfico principal de este artículo) — Lista de puntos de datos: 7 puntos de dosis × 3 indicadores = 21 valores, transcritos literalmente: 0% → 88,27 / 75,15 / 4,63; 0,5% → 88,89 / 75,76 / 4,21; 1,0% → 89,12 / 76,31 / 4,34; 1,2% → 89,87 / 76,35 / 4,23; 1,6% → 90,18 / 77,76 / 3,84; 1,8% → 88,26 / 75,81 / 3,97; 2,0% → 87,83 / 75,79 / 3,89 (tablas de experimentos específicos de R1800-SK de los 2 manuales) — Tipo de gráfico recomendado: gráfico de 3 curvas, utilizando un eje secundario invertido para el amarillamiento (cuanto menor, mejor), con una línea de referencia vertical en 1,6%. El punto de observación es que, después de 1,6%, L y TW descienden simultáneamente, mientras que el amarillamiento en 2,0% sigue siendo superior al de 1,6%. Es la única curva de la lista completa cuyos 21 puntos pueden verificarse uno por uno sin necesidad de realizar cálculos; debe realizarse con prioridad.
【Figura 4】Proceso de dispersión en 3 etapas + comparación antes y después del tratamiento — Lista de puntos de datos: definición de las 3 etapas: humectación → refinamiento (dispersión) → estabilización posterior al refinamiento (recubrimiento) (apartados «Proceso de dispersión» de los 2 manuales); condiciones de comparación: dosis 1,6%, PH=6,8, 70℃, etanol 2% (apartados de experimento específicos de R1800-SK de los 2 manuales); lectura A/B del texto original «La imagen A muestra el dióxido de titanio tratado con 1,6%R1800-SK… presenta una dispersión bastante uniforme y las partículas de dióxido de titanio son más pequeñas; la imagen B muestra el dióxido de titanio no tratado… presenta aglomeración severa» (mismo apartado); requisitos previos del polvo «Las partículas de pigmento más finas tienden a agregarse entre sí… no pueden utilizarse directamente y deben SOMETERSE a un tratamiento de dispersión» (apartados «Proceso de dispersión» de los 2 manuales) — Tipo de gráfico recomendado: barra de proceso de 3 etapas + espacio para la comparación de micrografías. ⚠️ Las imágenes A/B originales del manual son micrografías (archivos de mapa de bits en el archivo electrónico); deben obtenerse por separado las micrografías originales del manual. Se prohíbe estrictamente utilizar imágenes generadas por IA para suplantar micrografías. Si no se dispone del mapa de bits, solo deben mostrarse la barra de proceso y una explicación textual de sustitución.
【Figura 5】Escalones de aumento de la dosis de dispersante con el aumento de la finura del polvo / índice de absorción de aceite — Lista de puntos de datos: frase del mecanismo «Cuanto más fino es el polvo, mayor es el índice de absorción de aceite, mayor es la superficie específica y, por tanto, mayor es la cantidad de dispersante que debe añadirse» (apartado «Dosis de dispersante» de «Aditivos funcionales»); frase del mecanismo «Cuanto más fino es el polvo, mayor es la tendencia a la aglomeración y mayor es la cantidad de dispersante que se necesita añadir. Sin embargo, cuanto mayor es la cantidad de dispersante añadida, mayor es la facilidad de formación de grumos durante la producción» (entrada R900 de «Aditivos funcionales», componente de producción parada; se utiliza únicamente como cita mecanicista y se indica que está descontinuado); extremos de los intervalos medidos R1800-SK 0,3%-2% (apartados de condiciones experimentales específicas de R1800-SK de los 2 manuales) y R1800-SH 1%-5% (apartados de experimentos específicos de R1800-SH de los 2 manuales) — Tipo de gráfico recomendado: gráfico de escalones cualitativo, indicando únicamente los extremos de los 2 intervalos medidos. No debe representarse como una curva matemática ni debe proporcionarse una correspondencia entre «finura → porcentaje concreto».
【Figura 6】Matriz de separación por líneas de masterbatch blanco / negro / de carga / base de masterbatch de color líquido — Lista de puntos de datos: separación de modelos R1800-S (color)/R1800-SK (blanco)/R1800-SH (negro)/R900 (carga)/E099 (ultraterm resist)/R900A (base de masterbatch de color líquido) (tabla de separación por líneas de la serie de «Aditivos funcionales»); condiciones exclusivas del modelo blanco PH=6,8, 70℃, densidad óptica 0,386 @1,6% (apartados de experimentos específicos de R1800-SK de los 2 manuales); condiciones exclusivas del modelo negro PH=6,2, 80℃, densidad óptica 0,487 @3% (apartados de experimentos específicos de R1800-SH de los 2 manuales); posicionamiento del modelo blanco, texto original «R1800-SK… se utiliza principalmente para masterbatch blanco de plásticos de caucho» (apartado R1800-SK de «Aditivos funcionales»); estado de R900 marcado como «descontinuado» — Tipo de gráfico recomendado: gráfico de matriz. ⚠️ 0,386 y 0,487 deben indicarse en líneas separadas junto con sus condiciones (0,02mm/6,8/70℃ frente a 0,02mm/6,2/80℃); queda prohibido compararlos en un mismo eje vertical.
【Figura 7】Comparación de 3 agentes de recubrimiento R101A — Lista de puntos de datos (tabla comparativa de entradas R101A de los 2 manuales): Poder colorimétrico TCS 1860 / 1930 / 2013; dispersabilidad 4,5 / 5,3 / 6,50; absorción de aceite 19,09 / 18,56 / 16,30 g/100g; luminosidad 93,5 / 94,6 / 96,2; transmitancia 23 / 20 / 18,7; resistencia al amarillamiento 110C / 150C / 150C — Tipo de gráfico recomendado: gráfico de columnas agrupadas, distribuido en 4 grupos de indicadores. ⚠️ En el manual no se indican las unidades ni los rangos de TCS, transmitancia y luminosidad; en el gráfico debe constar «Las unidades se mantienen según el texto original de la documentación; cuando no se especifican, no se añaden». El rango de dispersabilidad es dudoso (la capa de datos indica «escala de 5 puntos», lo que contradice el valor 6,50); se deben indicar únicamente los valores, sin indicar la puntuación máxima.
【Figura 8】Comparación cualitativa entre masterbatch blanco y masterbatch de color líquido (R900A) — Lista de puntos de datos: lado del masterbatch de color líquido = mayor fuerza tintórea y poder cubriente, mayor brillo, eliminación de puntos de color y manchas, sólido 0,6-2,0% / transparente 0,2-0,5% (sujeto = masterbatch líquido) (entradas R900A de los 2 manuales); lado del masterbatch = «Los masterbatch de plástico ofrecen facilidad de uso… coloración uniforme y estable» (apartado sobre masterbatch de «Aditivos funcionales») — Tipo de gráfico recomendado: tabla comparativa de 2 columnas, no un gráfico de datos. Esta tabla no incluye deliberadamente cifras y sirve exclusivamente para establecer el límite de la afirmación «masterbatch de color líquido ≠ más blanco; simplemente presenta menos manchas, mayor uniformidad, mayor poder cubriente y mayor fuerza tintórea».
Lista de fuentes
Este artículo cita 3 fuentes: 2 manuales oficiales y una capa de datos del sitio web oficial.
| # | Fuente | Sección del artículo en la que se utiliza |
|---|---|---|
| 1 | Serie de hiperdispersantes (manual de hiperdispersantes) | Error 6 (grado de dispersión III) |
| 2 | Serie de hiperdispersantes | Sección 2 (propiedades fisicoquímicas de R1800-SK, valor de recomendación de proceso del 0,5%, cambio de fase a 70℃, teoría de 3 etapas, «no puede utilizarse directamente»), errores 8 y 11 |
| 3 | Serie de hiperdispersantes | Sección 1 (definiciones literales de los 3 indicadores, factores de influencia, cadena del proceso, fórmulas experimentales), error 2 |
| 4 | Serie de hiperdispersantes | Sección 2 (tabla de 21 lecturas, máximo de 0,386, floculación por puentes, comparación de micrografías A/B), errores 2, 3 y 4 |
| 5 | Serie de hiperdispersantes | Sección 2 (valor óptimo experimental del 1,6%, contenido de adición del 0,5%-1%, conclusión a 70℃) |
| 6 | Serie de hiperdispersantes | Sección 2 (comparación SH), errores 6 y 8 (28 veces / 122 veces) |
| 7 | Serie de hiperdispersantes | Sección 1 (definición de la fuerza tintórea del negro de carbono), sección 5 (condiciones de 0,487) |
| 8 | Serie de hiperdispersantes | Error 1 (expresión relativa al masterbatch de color líquido R900A) |
| 9 | Serie de hiperdispersantes | Sección 5 (contenido de adición de R900A del 1%-10%), error 1 |
| 10 | Serie de hiperdispersantes | Sección 2 (declaración experimental), figura 7 (tabla comparativa de R101A) |
| 11 | Serie de hiperdispersantes | Sección 4 (tabla de «Indicadores principales del producto» de R101A), figura 7 |
| 12 | Serie de hiperdispersantes | Sección 1 (grado de dispersión ‖ de R188) |
| 13 | Serie de hiperdispersantes | Sección 1 (algoritmo y ejemplo de dispersión en agua) |
| 14 | Aditivos funcionales (manual de aditivos funcionales) | Sección 5 (dato corporativo del 30%-50%) |
| 15 | Aditivos funcionales | Figura 8 (expresión relativa al masterbatch) |
| 16 | Aditivos funcionales | Sección 5 (a mayor finura del polvo, mayor cantidad de dispersante) |
| 17 | Aditivos funcionales | Sección 5 (más del 25%, 10%~20%, datos corporativos) |
| 18 | Aditivos funcionales | Secciones 1 y 2 (definiciones de los 3 indicadores, tabla de 21 lecturas, idénticas literalmente a las de la Serie de hiperdispersantes) |
| 19 | Aditivos funcionales | Sección 1 (fuerza tintórea del negro de carbono) |
| 20 | Aditivos funcionales | Sección 4 (entrada R900, mecanismo de formación de puentes), errores 7 y 9 |
| 21 | Aditivos funcionales | Error 1, sección 5 (dato corporativo de dosis de R900A) |
| 22 | Aditivos funcionales | Sección 2 (declaración experimental), figura 7 |
| 23 | Aditivos funcionales | Sección 5 (tabla de fuerza tintórea del negro de carbono) |
| 24 | Tabla general de productos de la capa de datos del sitio web oficial | Sección 4 (contradicción de la «escala de 5 puntos» en la tabla comparativa de R101A, posible error de asociación de specs de R900), condición previa PH=6,8 |
| 25 | Página de detalles de R1800-SK del sitio web oficial | Secciones 1, 2, 4 y 5 (campo de 0,386, contenido de adición del 0,5%-1%, cambio de fase a 70℃, 26 veces / 113 veces, frase sobre la relación entre finura del polvo y cantidad de dispersante) |
| 26 | Página de detalles de R900A del sitio web oficial | Secciones 1, 2, 4 y 5 (texto original del masterbatch de color líquido, dato corporativo de dosis, 15-40% pendiente de verificación, entrada de resistencia térmica, ausencia de contenido de sólidos, declaración de halógenos, declaración de modelos independientes, columna de estado) |
| 27 | Página de detalles de R900 del sitio web oficial | Sección 4 (marca de descontinuación, mecanismo de mala dispersión, modelo de sustitución directa no publicado, registro de posible error de asociación de specs) |
| 28 | Página de artículos similares del sitio web oficial | Sección 5 (informe de ensayo de terceros no adjunto) |
Disciplina terminológica y de obtención de datos: todos los valores, códigos y unidades de este artículo se transcriben en la misma capa de la documentación de origen, sin conversiones, sin modificar la precisión y sin unificar la representación; Contenido de sólidos: 12.-12.7% (R900, con un punto decimal después del primer 12) y «último pretratamiento» se reproducen tal como aparecen en el manual, sin modificación; mPa•s (Serie de hiperdispersantes) y mPa·s (Aditivos funcionales) se mantienen como 2 formas de escritura diferentes, cada una según la capa de origen. Los elementos que no constan en el manual se indican siempre como «datos no proporcionados»; no se realizan inferencias, no se rellenan huecos y no se redactan suposiciones.
Acciones del artículo
Si este artículo te ha resultado útil, puedes dejar una marca: el recuento de «Me gusta» procede de nuestro back office admin.kj9896.com; si la interfaz no responde, los botones quedan desactivados y el contador muestra «—». No rellenamos cifras inventadas.
Enlace: https://kj9896.com/es/news/covering-tinting-dispersion
Lecturas relacionadas
- 01Hiperdispersantes y dispersantes humectantes: división de funciones en la coloración de plásticos y 4 criterios prácticos1 de octubre de 2026
- 02Tres puntos de acción del hiperdispersante en el masterbatch de color: prevención de la aglomeración, tasa de distribución y equilibrio de lubricación25 de septiembre de 2026
- 03R1800-SK y R900A para la dispersión de retardantes de llama sin afectar la resistencia al fuego12 de octubre de 2026
Productos mencionados en este artículo
- R1800-SKR1800-SK Hiperdispersante para caucho y plásticos R1800-SK
- R1800-SR1800-S Hiperdispersante para caucho y plásticos R1800-S
- R1800-SHR1800-SH Hiperdispersante para caucho y plásticos R1800-SH
- R900R900 Hiperdispersante para caucho y plásticos R900
- E099E099 Hiperdispersante para caucho y plásticos E099
- R900AR900A Base de masterbatch líquido R900A
- R101AR101A Agente de recubrimiento para polvos inorgánicos (TiO₂, negro de carbono, etc.) R101A
- R188R188 Hiperdispersante para pinturas, barnices y tintas base agua R188
- RPEG20RPEG20 Agente de recubrimiento orgánico tipo hiperdispersante RPEG20
- R6800R6800 Compatibilizante-dispersante específico para plásticos biodegradables R6800
Seguir leyendo
Hay más novedades y actualizaciones de producto en la sala de noticias.