
Tecnología explicada · 1 de octubre de 2026
Hiperdispersantes y dispersantes humectantes: división de funciones en la coloración de plásticos y 4 criterios prácticos
Los hiperdispersantes y los dispersantes humectantes cumplen funciones complementarias en la coloración de plásticos, no se sustituyen entre sí: el dispersante humectante TPS se encarga de la humectación y la lubricación interna y externa, puede sustituir a la cera de polietileno y resulta especialmente indicado para masterbatch de acabado mate; la serie R1800 se ocupa de la humectación, la dispersión y la estabilización por recubrimiento. El artículo presenta los criterios de dosificación de ambos, el orden de diagnóstico cuando la superficie del masterbatch de color no presenta brillo (con las condiciones de tratamiento de TiO₂ adjuntas) y señala que con frecuencia se combinan en una misma formulación. Cada dato cuenta con una base de datos de producto oficial.
- 01Antiaglomeración
- 02Tasa de distribución
- 03Equilibrio de lubricación
Trasladado del cuerpoPrimera tabla de datos de este artículo (textual)
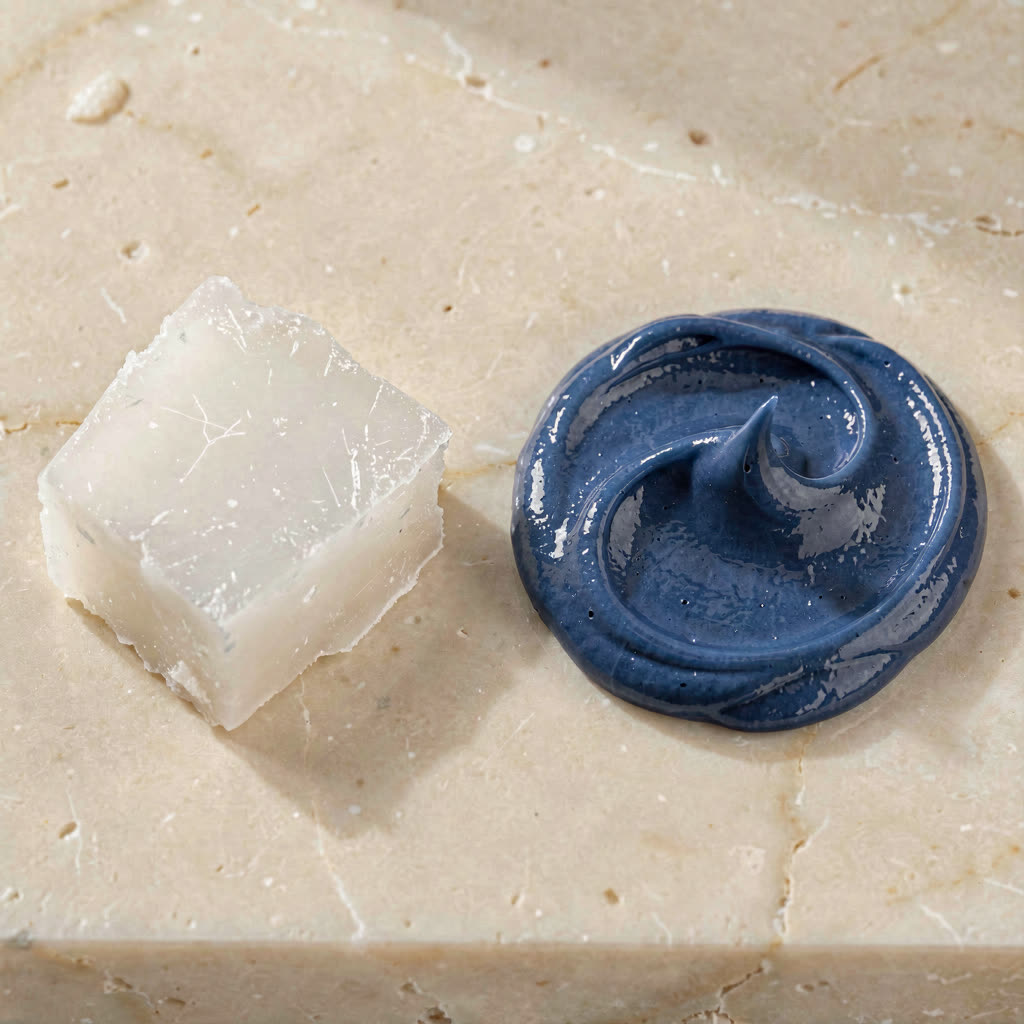
| Concepto | TPS (alquil-éster) dispersante humectante | R1800-S / R1800-SK / R1800-SH hiperdispersante |
|---|---|---|
| Composición | Sólido blanco frágil obtenido por reacción de polimerización a alta temperatura entre alquilo y ácido graso | R1800-S/SK son polímeros de poliolefina tipo éter; R1800-SH es un polímero de silicio y resina tipo éter (todos en forma de pasta azul) |
| Función principal | Humectación y lubricación; como lubricante y dispersante humectante mejora la fluidez de procesamiento y el efecto de humectación superficial | Dispersión y encapsulamiento, lubricación y desmoldeo, refuerzo de tenacidad y brillo, deslizamiento y anti-bloqueo, puede sustituir al injerto de anhídrido maleico, ajuste de la velocidad de flujo del producto, entre otras |
| Escenarios de aplicación | Masterbatch de acabado mate (puede sustituir a la cera de polietileno), industrias del plástico y el caucho; en caucho actúa como activador de vulcanización y dispersante | R1800-S: masterbatch de color, recubrimientos textiles, recubrimientos en polvo, recubrimientos y tintas al aceite; R1800-SK: masterbatch blanco, masterbatch de polvos metálicos, tratamiento superficial de TiO₂; R1800-SH: masterbatch negro, granulación húmeda y seca de negro de carbono |
| Indicadores clave | Peso molecular 320; punto de inflamación en vaso abierto ≥205 ℃; punto de solidificación ≤55 ℃; punto de ebullición 229 ℃; punto de autoignición 434 ℃; viscosidad cinemática (100 ℃) 5,87 mm²/s | R1800-S: índice de amina ≤ 9 mgKOH/g, índice de acidez 6,8-7 mgKOH/g, densidad 1,190 g/cm³, grado de dispersión III |
| Dosis recomendada | Pretratamiento de pigmentos y cargas 0,5-2,0 % | 0,5 %—1 % del producto plástico final |
| Advertencias del manual | No se recomienda su uso en masterbatch de alto brillo (puede afectar el brillo) | R1800-S prohibido en polvos procesados en frío; prohibido en recubrimientos acuosos y tintas acuosas |
Fuente de los datos: datos de producto oficiales.
Conclusión: división de funciones, no sustitución
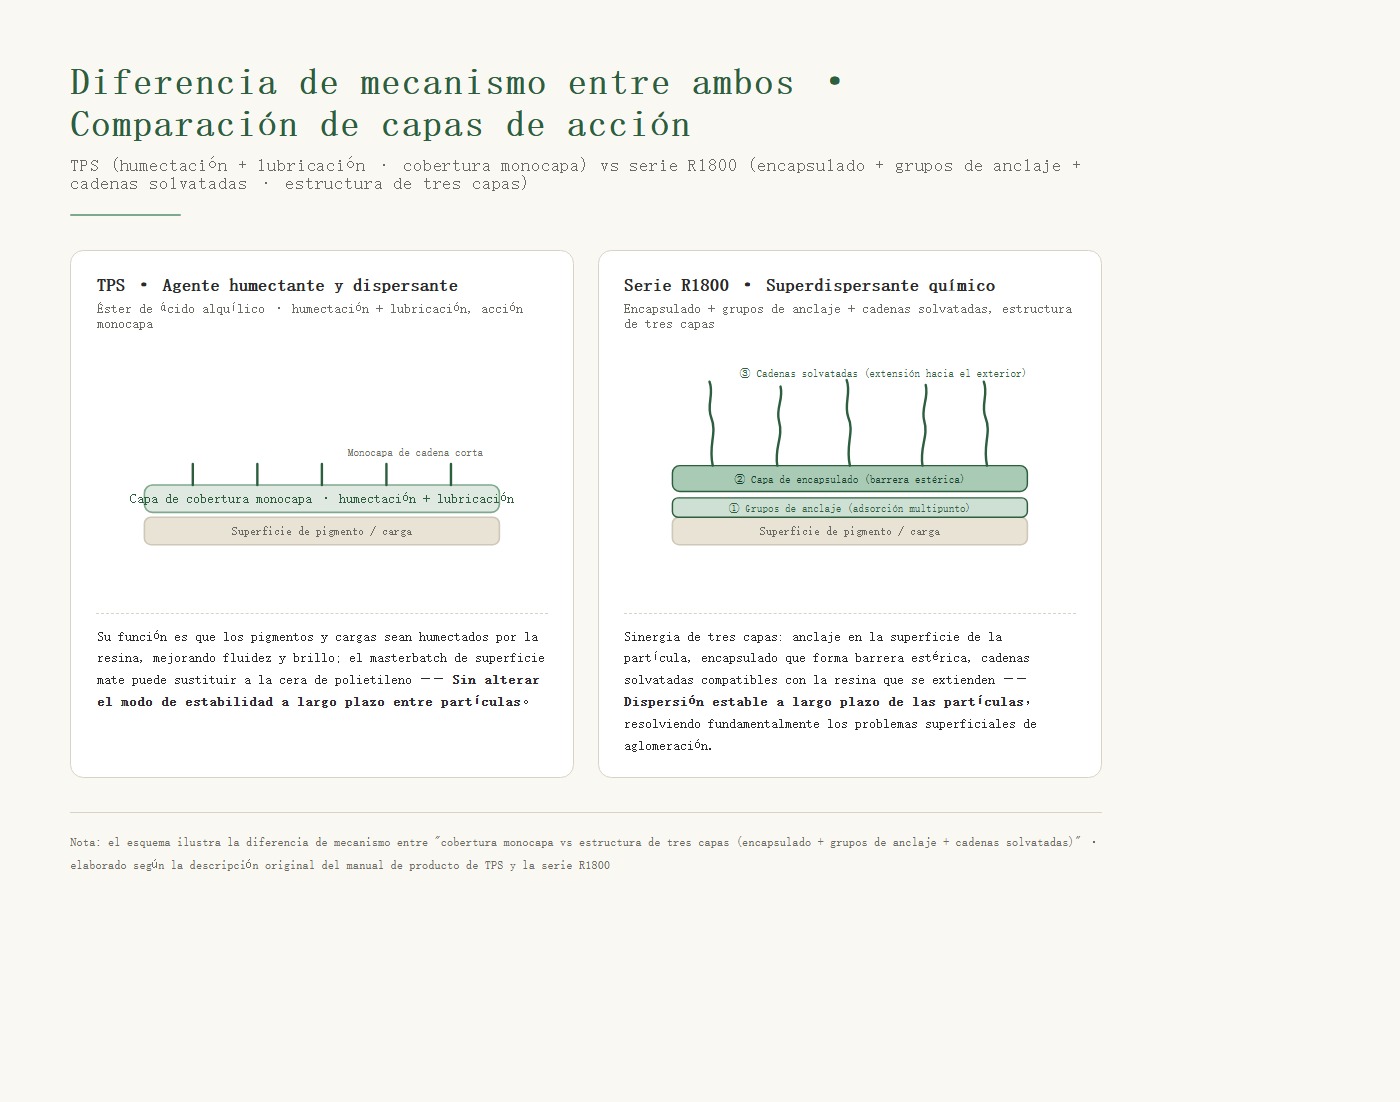
- Dispersante humectante (TPS, alquil-éster): el manual indica que «presenta humectación y poder lubricante superiores a los de la cera de polietileno (cera PE), humectación significativamente superior a la de EBS (etilen bis-estearamida), poder lubricante equivalente al de EBS, pero sin los problemas de exudación propios de EBS»; en la industria del plástico se emplea como lubricante y dispersante humectante, «especialmente indicado para masterbatch de acabado mate, donde puede sustituir a la cera de polietileno» y «no se recomienda su uso en masterbatch de alto brillo (puede afectar el brillo)». (Basado en datos de producto oficiales)
- Hiperdispersante (serie R1800): su función es «humectación + dispersión + estabilización por recubrimiento». El manual señala que R1800-S «es un tipo especial de aditivo dispersante polimérico multifuncional de humectación y recubrimiento, producido combinando el agente de recubrimiento y el dispersante en proporciones precisas bajo condiciones de alta temperatura y alta presión», y que «previene eficazmente la aglomeración adicional de las partículas de pigmento y polvo». (Basado en datos de producto oficiales)
En resumen: acabado mate, sustitución de ceras, énfasis en procesamiento y humectación → considere TPS; prevención de aglomeración, estabilidad de dispersión, alto brillo → considere la serie R1800.
Comparación punto por punto
(Basado en datos de producto oficiales)
Cuatro pautas operativas para la coloración de plásticos
Trasladado del cuerpoPasos de operación (texto original, tal cual)
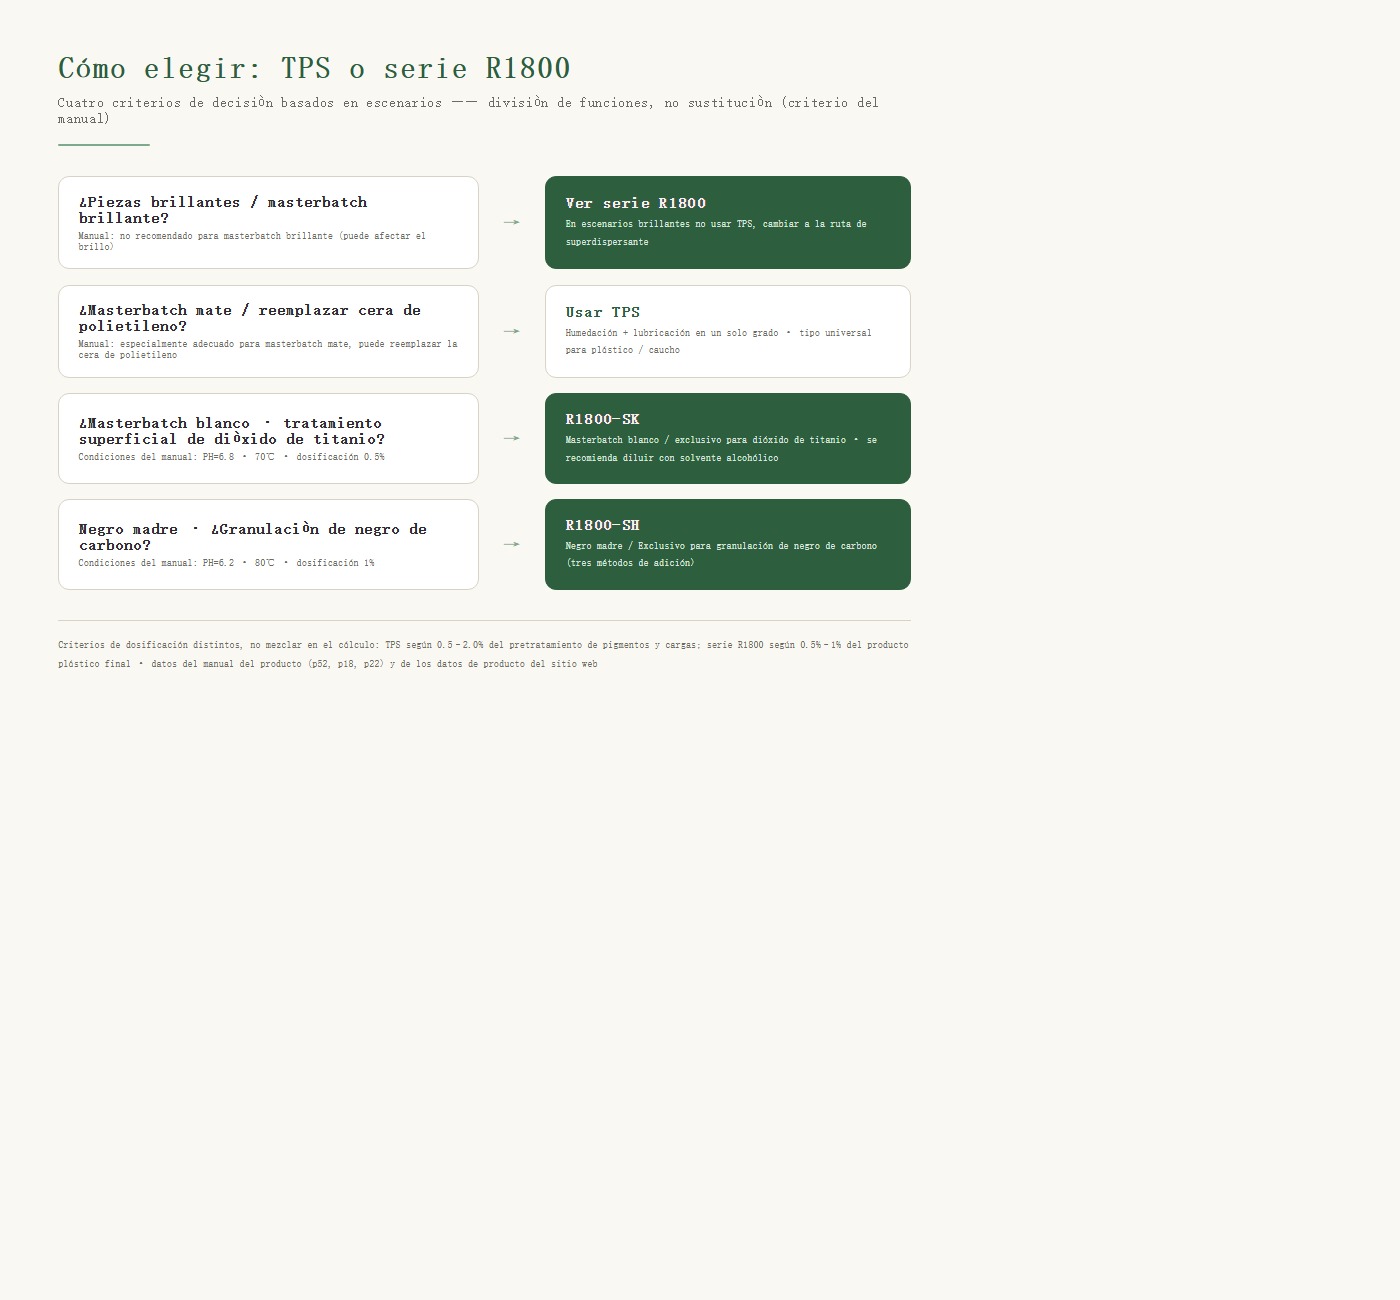
- No usar TPS en piezas de alto brillo. El manual indica «no recomendado para masterbatch de alto brillo (puede afectar el brillo)»; en escenarios de alto brillo se debe considerar la serie R1800. (Basado en datos de producto oficiales)
- Para masterbatch de acabado mate, o cuando se necesite sustituir la cera de polietileno, considerar TPS. El manual indica textualmente: «especialmente indicado para masterbatch de acabado mate; puede sustituir a la cera de polietileno». (Basado en datos de producto oficiales)
- Los masterbatch blanco y negro disponen de condiciones de tratamiento superficial específicas. R1800-SK para dióxido de titanio (TiO₂): pH=6,8, 70℃, dosis 0,5 %; R1800-SH para negro de carbono: pH=6,2, 80℃, dosis 1 %; para el tratamiento en planta de TiO₂, el manual recomienda diluir con disolventes alcohólicos a fin de lograr una distribución más uniforme del polvo. (Basado en datos de producto oficiales)
- Las dosis de ambos difieren; no se deben mezclar. TPS se dosifica al 0,5-2,0 % sobre el pretratamiento de pigmento/carga; la serie R1800 se dosifica al 0,5 %—1 % sobre el producto plástico final. (Basado en datos de producto oficiales)
Parámetros técnicos restantes del TPS y otra área de aplicación
Quedan varios datos comparativos del TPS que no se incluyeron en la tabla anterior y que también se pueden solicitar al comprar: densidad (20℃) 0,871 kg/m³ (medida según GB/T 1884), punto de inflamación en vaso abierto ≥205℃ (GB/T 267), punto de solidificación ≤55℃ (GB/T 3536), punto de ebullición 229℃ (GB/T 616-1988), temperatura de autoignición 434℃ (DL/T 706-99), viscosidad cinemática (100℃) 5,87 mm²/s, análisis de tipo de carbono CA% = 12 %; vida útil 36 meses (almacenar en ambiente fresco y seco). (Basado en datos de producto oficiales)
Otra área de aplicación es el caucho: el manual indica que, en la industria del caucho, el TPS «actúa como activador de vulcanización y dispersante, promoviendo la uniformidad de la reacción de vulcanización». Es decir, su posicionamiento es el de un dispersante humectante de uso general, válido tanto para plástico como para caucho, mientras que los hiperdispersantes de la serie R1800 se abordan en el manual principalmente en torno al tratamiento de pigmentos y polvos. (Basado en datos de producto oficiales)
Caso de aplicación VI: orden de diagnóstico cuando la superficie del masterbatch de color no queda brillante (papel de la cera en este caso)
El manual dedica una sección a «superficie del masterbatch de color no brillante»: en ella se aclara la división de funciones entre los «aditivos humectantes/lubricantes» y los «hiperdispersantes» ante este mismo tipo de problema en planta. El orden de diagnóstico propuesto por el manual es el siguiente: (Basado en datos de producto oficiales)
- Primero, revisar la temperatura de extrusión. «Si la temperatura de extrusión o la temperatura del cabezal es demasiado alta o demasiado baja, se producirá una superficie rugosa; en ese caso, se debe ajustar la temperatura de extrusión».
- A continuación, revisar la dispersabilidad del propio pigmento. «Si las partículas del pigmento son demasiado duras, se dispersarán mal en el plástico, dando lugar a una superficie no lisa».
- Solo después se revisan la calidad y la dosis del dispersante (cera de polietileno de bajo peso molecular). El texto original indica: «verificar si la calidad del dispersante (cera de polietileno de bajo peso molecular) es conforme y si la dosis es la adecuada. Por ejemplo, si a la cera de polietileno de bajo peso molecular se le mezcla parafina, o si se trata de una cera de polietileno de bajo peso molecular de alta densidad, ambos casos afectarán a la dispersabilidad del pigmento».
- Por último, revisar el tratamiento lubricante del pigmento. «Si el tratamiento lubricante del pigmento no es el adecuado, no será posible obtener un masterbatch de color con buena dispersabilidad y superficie lisa, por muchos medios que se empleen».
Al integrar estos cuatro pasos con la división de funciones vista anteriormente: TPS corresponde al nivel de sustitución de la cera de polietileno (humectación + lubricación, masterbatch de acabado mate), mientras que la recomendación del manual para R1800-S es «se desea utilizar el hiperdispersante R1800-S, para resolver este tipo de problemas de forma radical»; es decir, cuando en el tercer paso se detecta que la calidad o la dosis de la cera es ya el cuello de botella, el producto a considerar es el hiperdispersante y no seguir añadiendo más cera. (Basado en datos de producto oficiales)
En la misma sección, el manual también señala dos formas habituales de adulteración de la cera de polietileno: la mezcla con parafina, o el uso de cera de polietileno de bajo peso molecular de alta densidad; ambos casos «afectarán a la dispersabilidad del pigmento». Este aspecto es fácilmente pasado por alto por las fábricas que solo realizan inspección de materiales entrantes y no llevan a cabo una verificación de dispersabilidad. (Basado en datos de producto oficiales)
Preguntas Frecuentes (FAQ)
P1: ¿Cuál es la diferencia entre un hiperdispersante y un dispersante humectante? El dispersante humectante (TPS, alquil-éster) se emplea principalmente para la humectación y la lubricación; puede sustituir a la cera de polietileno y es especialmente adecuado para masterbatch con acabado mate. El hiperdispersante (serie R1800) da un paso más allá de la dispersión humectante, realizando una «estabilización por recubrimiento»: se adsorbe sobre la superficie del pigmento y del polvo formando una capa protectora, purifica los puntos activos propensos a la aglomeración y evita una mayor aglomeración de las partículas. (Basado en datos de producto oficiales)
P2: ¿Se producen interferencias si se utilizan ambos juntos en la coloración de plásticos? El manual no ofrece ninguna conclusión sobre el «uso combinado en la misma fórmula». Lo que sí puede verificarse son los límites de cada uno: no se recomienda el uso de TPS en masterbatch de alto brillo; está prohibido el uso de R1800-S en polvos de procesamiento en frío y en sistemas acuosos. Para el uso combinado en una misma fórmula, se deberá confirmar mediante ensayos a pequeña escala sobre el sustrato correspondiente. (Basado en datos de producto oficiales)
P3: ¿Según qué criterio se reporta la dosis? Los dos criterios son diferentes: para TPS, la dosis es del 0,5-2,0% sobre el pretratamiento de pigmentos y cargas; para la serie R1800, la dosis es del 0,5%—1% sobre el producto plástico final (con un escalonado según la malla del polvo; por ejemplo, para carbonato de calcio de 800→3000 mallas, la dosis varía del 0,2% al 0,5%). (Basado en datos de producto oficiales)
P4: Además de los plásticos, ¿en qué otros campos puede aplicarse el TPS? El manual indica que el TPS también es aplicable a la industria del caucho, donde «actúa como activador de la vulcanización y como dispersante, promoviendo la uniformidad de la reacción de vulcanización». Sus parámetros técnicos completos incluyen además: densidad (20℃) 0,871 kg/m³, punto de inflamación en vaso abierto ≥205℃, punto de solidificación ≤55℃, punto de ebullición 229℃, punto de autoignición 434℃, viscosidad cinemática (100℃) 5,87 mm²/s, análisis de tipo de carbono CA% 12%, vida útil 36 meses. (Basado en datos de producto oficiales)
P5: Si la superficie del masterbatch de color no presenta brillo, ¿por dónde se debe empezar a verificar? El manual indica un orden de 4 pasos: ① verificar primero la temperatura de extrusión (una temperatura del cabezal demasiado alta o demasiado baja puede provocar rugosidad superficial); ② a continuación, examinar la dispersabilidad del propio pigmento (si las moléculas son demasiado duras, se dispersarán deficientemente en el plástico); ③ después, comprobar si la calidad del dispersante (cera de polietileno de bajo peso molecular) es conforme y si la dosis es adecuada; ④ por último, verificar si el tratamiento lubricante del pigmento es el adecuado. (Basado en datos de producto oficiales)
P6: ¿Qué problemas de calidad puede presentar la cera de polietileno? El manual señala 2 casos: la mezcla con parafina, o el uso de cera de polietileno de bajo peso molecular de alta densidad —«afectarán a la dispersabilidad del pigmento». Esta misma cadena de problemas también afecta al termosellado: algunos fabricantes, para reducir costes, añaden parafina a la cera de polietileno de bajo peso molecular en dosis variables del 10%-40%; dado que el peso molecular y el punto de fusión de la parafina son bajos, durante el procesamiento se descompone, sublima y migra hacia la superficie de la película formando eflorescencia, lo que afecta a la resistencia del sellado. (Basado en datos de producto oficiales)
Notas sobre la documentación y las fuentes
- Los datos de este artículo proceden únicamente de datos de producto oficiales de Californium Curium; cada dato se acompaña de su referencia en el texto y puede comprobarse uno por uno.
- Los valores y los límites corresponden al texto original de la documentación; el uso combinado en una misma fórmula y las proporciones de sustitución deben confirmarse mediante ensayos a pequeña escala (esta página no garantiza resultados específicos).
Acciones del artículo
Si este artículo te ha resultado útil, puedes dejar una marca: el recuento de «Me gusta» procede de nuestro back office admin.kj9896.com; si la interfaz no responde, los botones quedan desactivados y el contador muestra «—». No rellenamos cifras inventadas.
Enlace: https://kj9896.com/es/news/hyperdispersant-vs-wetting-dispersant
Lecturas relacionadas
- 01Tres puntos de acción del hiperdispersante en el masterbatch de color: prevención de la aglomeración, tasa de distribución y equilibrio de lubricación25 de septiembre de 2026
- 02Para el mismo «0.5–2%», el manual indica dos denominadores: ¿por qué no puede calcularse directamente la cantidad de aditivo de negro de carbono conductor?11 de octubre de 2026
- 03Blanqueado ≠ más blanco: criterios de interpretación del poder de cobertura, la fuerza tintórea y la dispersabilidad4 de octubre de 2026
Productos mencionados en este artículo
Seguir leyendo
Hay más novedades y actualizaciones de producto en la sala de noticias.