
Technik erklärt · 4. Oktober 2026
Die Schmelzeviskosität steigt: Welche Zahlen vergleichbar sind und welche nicht in der Unterlage stehen
Nachdem der Flammhemmer in die Rezeptur aufgenommen wurde, ist die Schmelzeviskosität gestiegen; belastbare Vergleichswerte sind jedoch nur in geringer Zahl verfügbar. Anhand der offiziellen Produktunterlagen wurdejede Angabe geprüft: Keine Rezeptur weist einen absoluten Wert für die Schmelzeviskosität aus. Bei R200 beträgt der relative Rückgang lediglich 15-20% und ist untrennbar an ein „Füllstoffsystem mit 60%“ sowie eine „PP-Matrix“ gebunden. Für R915 werden 2 parallele Verarbeitungstemperaturangaben und 1 Vorgabe für eine niedrig scherende Schnecke genannt. Alle nicht vergleichbaren Größenordnungen werden einzeln gekennzeichnet.
- 01Antiagglomeration
- 02Verteilungsrate
- 03Schmierstoff-Gleichgewicht
Aus dem Text verschobenErste Datentabelle in diesem Artikel (wörtlich)
| Parameter | Kennwertparameter | Auswirkung auf die Flammschutzeffizienz |
|---|---|---|
| Gehalt an wirksamen Bestandteilen | ≥98% | Der hohe Reinheitsgrad maximiert Haftvermittlung und Dispergiereffizienz |
| Temperaturbeständigkeit | stabil wirksam oberhalb 200℃ | Bildet mit der Zersetzungstemperatur der Hydroxide (300-450℃) einen Temperaturgradienten mit Synergieeffekt |
| Reduktion der Grenzflächenspannung | ≥40% (mit PP-Matrix) | Verbessert die Benetzbarkeit des Flammhemmers und reduziert flammhemmende Totzonen durch Agglomeration |
| Rückgang der Schmelzeviskosität | 15-20% (Füllstoffsystem mit 60%) | Ermöglicht einen höheren Füllstoffgehalt (maximal 60%); die Dosierung des Flammhemmers kann um 20% erhöht werden |
| PH-Wert | 7,5-8,0 | (Originaltext leer) |
| Aussehen | Gelbe, zähflüssige Flüssigkeit | (Originaltext leer) |
Untertitel: 2 Lösungen für das Verarbeitungsfenster bei hoch gefüllten Magnesiumhydroxid-Systemen und transparenten Polyester-Flammhemmern sowie 1 Hinweis, der zwingend beim Lieferanten nachzufragen ist
Nachdem ein Flammhemmer in die Rezeptur aufgenommen wurde, stellt sich im Bereich der Verarbeitung stets zuerst die Frage nach dem Fließverhalten: Lässt sich der Werkstoff schwieriger plastizieren, steigt der Druck oder beginnen sich in den Partikeln Gelpunkte (Fischauge) zu bilden? In der Technik wird dies als „Anstieg der Viskosität“ bezeichnet. Diese Aussage ist nicht falsch, die entscheidende Frage lautet jedoch: „Um wie viel?“
Zunächst sind 2 Definitionen zu klären. Erstens übernimmt dieser Artikel den in der Unterlage verwendeten Begriff „Viskosität“, der in den verschiedenen Kennwerttabellen unterschiedliche Größen bezeichnet, nämlich einen relativen Rückgang, den Schmelzefluss und die Viskosität des Produkts selbst. Da im Originaltext keine einheitliche Definition gegeben wird, wird der jeweilige Bezug im Folgenden stets ausdrücklich benannt. Zweitens bezieht sich „gesamte Datenbank“ ausschließlich auf die hier herangezogenen Unterlagen zu Additiven und Masterbatches einschließlich der öffentlich zugänglichen Produktdaten auf der Website. Weitere Produktlinien von Californium Curium, nicht veröffentlichte interne Prüfungen und spätere Versionen sind nicht Gegenstand dieses Artikels; sofern die offiziellen Unterlagen hierzu keine Angaben enthalten, trifft der Artikel keine Aussage.
Die Durchsicht von Additiv- und Masterbatch-Unterlagen, die Magnesiumhydroxid, Aluminiumhydroxid Al(OH)₃, PET/PETG-Polyolphosphatester sowie PP/PE-Masterbatches mit insgesamt mehr als 10 Modellen abdecken, führt zu einem für zahlreiche technische Ingenieure unerwarteten Ergebnis: In der gesamten Datenbank wird für kein System ein absoluter Wert der Schmelzeviskosität (Pa·s) angegeben. Kein einziger.
Es handelt sich nicht um eine versehentlich ausgelassene Zahl. Genau dies ist die 1. Frage, die bei der Auswahl vom Lieferanten zu stellen ist.
Dieser Artikel verfolgt ausschließlich 1 Ziel: Die in der Unterlage überprüfbaren und nicht überprüfbaren Angaben sind einander gegenüberzustellen, damit vor dem Musterbau ersichtlich ist, über wie viele belastbare Anhaltspunkte verfügt wird. Was in der Unterlage nicht angegeben ist, wird wahrheitsgemäß als „Originaltext der Unterlage“ gekennzeichnet und nicht durch branchenübliche Erfahrungswerte ergänzt. Maßgeblich ist daher die Informationslücke, nicht eine daraus abgeleitete gegenteilige Schlussfolgerung.
Beginnend bei den Gelpunkten: Kein Mythos, sondern im Originaltext beschrieben
Zunächst das Phänomen. Bei der Verarbeitung von stark gefüllten Hydroxid-Systemen wird typischerweise über helle Stellen an der Produktoberfläche, eine körnige Bruchfläche und ungleichmäßige Partikelgrößen berichtet. In der Branche werden diese Erscheinungen als Gelpunkte (Fischauge) bezeichnet. Die Phänomenbeschreibung gehört zum allgemeinen Branchenwissen: Bewertungskriterien, Prüfverfahren und quantitative Schwellenwerte für Gelpunkte werden im Originaltext nicht angegeben. Sie eignet sich daher in der Regel nur als Einstieg in das Phänomen, nicht als Abnahmekriterium.
Die Unterlage enthält zu diesem Zusammenhang folgende vollständige qualitative Beschreibung:
„Nach Erhöhung der Füllstoffdosierung verzögert sich die Plastifizierung, die Schmelzefestigkeit nimmt ab, der Schmelzedruck sinkt und der Pulveranteil in der Schmelze lässt sich schwer dispergieren, wodurch sich Gelpunkte (Fischauge) bilden.“
Die Präzision dieser Aussage ist bemerkenswert: Sie enthält 4 Kausalschritte – verzögerte Plastifizierung, abnehmende Schmelzefestigkeit, sinkender Schmelzedruck und unzureichende Pulverdispergierung. Allein keine einzige Zahl wird genannt: weder Pa·s noch MPa, rpm oder Schmelzedruck. Die Unterteilung in „4 Abschnitte“ dient lediglich der besseren Lesbarkeit dieses Artikels; im Originaltext der Unterlage ist die Aussage nicht gegliedert. Eine andere Aufteilung führt naturgemäß zu einer anderen Anzahl von Abschnitten. Es handelt sich um eine redaktionelle Entscheidung, nicht um eine Formulierung der Unterlage.
Die Unterlage nennt in derselben Mappe jedoch auch das Ziel, das mit einem Dispergiermittel erreicht werden soll – die Verbesserung der Dispergierung des Füllstoffs im Kunststoff, die Reduzierung von Gelpunkten (Fischauge) und die Verbesserung der Fließfähigkeit des Werkstoffs in der Schnecke – sowie 4 Folgen einer ausgewogenen Innen- und Außenschmierung:
An derselben Stelle erläutert die Unterlage auch die Steuerlogik der Schmelztemperatur. Im Originaltext der Unterlage heißt es: „Wenn die Schmelzetemperatur zu niedrig ist, wird der Werkstoff nicht ausreichend plastifiziert und nicht vollständig dispergiert … Wenn die Schmelzetemperatur zu hoch ist, wird der Werkstoff einerseits überplastifiziert und die Schmelzefestigkeit ist gering; andererseits können schlechte Granulierung und Zugprobleme auftreten usw.“
Dieser Abschnitt bildet die Grundlage des gesamten Artikels. Er zeigt, dass die Unterlage den Mechanismus des „Viskositätsanstiegs“ umfassend und mit intern schlüssiger Logik beschreibt. Es fehlt daher nicht an Mechanismenverständnis, sondern an einer quantitativen Schnittstelle. Von Prozessingenieuren mit einem Schmelzprüfgerät gemessene Kurven lassen sich nicht mit einer einzigen Zeile dieser Unterlage vergleichen. Umgekehrt lassen sich auf einer eigenen Anlage gemessene Kurven in der Regel ebenfalls nicht horizontal mit Kurven anderer Anlagen vergleichen, sofern Temperatur, Belastung, Scherhistorie und Matrix-Typ nicht vollständig übereinstimmen. Diese 4 Angaben werden im Originaltext nicht genannt.
【Abbildung 1】Offizielle Beschreibung der 4 Folgen einer erhöhten Füllstoffdosierung sowie Folgen einer ausgewogenen Innen- und Außenschmierung – Checkliste der Datenpunkte: verzögerte Plastifizierung / abnehmende Schmelzefestigkeit / sinkender Schmelzedruck / unzureichende Pulverdispergierung→Gelpunkte (Fischauge) (alle 4 Aussagen rein qualitativ, ohne Zahlen); 4 Zeilen zu den Folgen der Schmierungsabstimmung (unzureichende Innenschmierung·Gelpunkte (Fischauge) / zu starke Innenschmierung·abnehmende Schmelzefestigkeit / unzureichende Außenschmierung·hohe Temperatur des Verteilerkerns·übermäßige Plastifizierung·Schwierigkeiten bei der Materialabgabe·Anstieg des Maschinenstroms·Vergilbung / zu starke Außenschmierung·starkes Ausschwitzen) – Empfehlung für den Diagrammtyp: links 4 vertikale Prozesspfeile (neben jedem steht ein graues Etikett „Originaltext der Unterlage: kein quantitativer Wert angegeben“), rechts 4 Quadranten zur Schmierungsabstimmung; in der gesamten Abbildung sind keine Zahlenskalen vorhanden.
Der einzige harte Zahlenwert zur „Viskositätssenkung“: relativ und mit festgelegten Bedingungen
Die Unterlage enthält zur Schmelzeviskosität selbst nur 1 harten Zahlenwert. Er ist in der Kennwerttabelle für R200 (Haftvermittler-Typ-Hyperdispergiermittel) aufgeführt:
Dieser Zahlenwert unterliegt 4 zwingend gemeinsam genannten Bedingungen. Ohne eine dieser Bedingungen würde er irreführend:
Dieselbe Mappe „Hyperdispergiermittel-Serie“ wiederholt diese Zeile unverändert. Sie kann somit gegenseitig bestätigt werden, stellt jedoch weiterhin dieselbe Angabe und keinen 2. Datenpunkt dar.
Zur Drehmomentmessung nennt die Unterlage tatsächlich ein Verfahren: „Die Verarbeitungsrheologie ist eine der wichtigen Kennzahlen für die Anwendung von Titandioxid (TiO₂) in Kunststoffen. Zur Bewertung der Verarbeitungseigenschaften von Titandioxid (TiO₂) kann das Drehmomentrheologieverfahren eingesetzt werden.“ (Hyperdispergiermittel-Serie, an 2 Stellen: Titandioxid (TiO₂) und Ruß). Es handelt sich jedoch um eine methodische Aussage, und an beiden Stellen wird R200 nicht erwähnt. Im Originaltext bezieht sich die Aussage auf das Anwendungsszenario von Titandioxid (TiO₂)/Ruß; eine Übertragung auf andere in dieser Unterlage behandelte Kategorien würde den Aussageumfang der Unterlage überschreiten und wird daher hier nicht vorgenommen. Konkrete Werte für die Drehmomentrheologie werden in der Unterlage nicht angegeben.
„15-20%“ ist an ein „Füllstoffsystem mit 60%“ gebunden: Der Bezugswert ist wichtiger als der Zahlenwert selbst
Aus dem Text verschobenArbeitsschritte (Originaltext, unverändert)
- Es handelt sich um einen Rückgang, nicht um einen Viskositätswert. Wie groß der Bezugswert für „15-20%“ ist, wird in der Unterlage nicht angegeben. Daraus lässt sich weder die absolute Schmelzeviskosität eines Systems noch ein entsprechender Faktor ableiten.
- Die Bedingungen stehen in Klammern. Der Originaltext nennt lediglich „Füllstoffsystem mit 60%“ und „mit PP-Matrix“. Messtemperatur, Messmethode, Typ der Matrix und eingesetzte Geräte werden in der Unterlage nicht angegeben. Damit ist dieser Zahlenwert im technischen Austausch nicht reproduzierbar und kann nur als Richtungshinweis dienen.
- Auch die ergänzenden Daten sind an Bedingungen gebunden. Für die Reduktion der Grenzflächenspannung
≥40%gilt die Bedingung „mit PP-Matrix“. Ohne diesen Zusatz wäre der Zahlenwert nicht aussagekräftig. - Er erscheint ausschließlich in der Kennwerttabelle für R200. Er darf nicht als gemeinsame Eigenschaft der gesamten Additiv-Serie verstanden werden. Im Originaltext werden weder Wiederholungsmessungen dieses Rückgangs für andere Modelle noch die Anzahl der Prüfungen, die Probenahmemethode oder die statistische Auswertung angegeben. Es handelt sich um 1 Einzelangabe, nicht um eine Verteilung.
Der Zahlenwert aus Abschnitt 2 enthält eine leicht zu übersehende Einschränkung: „Füllstoffsystem mit 60%“. Er bindet den relativen Rückgang an einen bestimmten Füllstoffgehalt. Die Festlegung des Füllstoffgehalts ist selbst mit einer Definition verbunden: Das officialUnterlagen nennt für den Prozentwert in der Klammer weder eine Umrechnung noch eine Erläuterung in anderen Kapiteln derselben Mappe. Dieser Artikel gibt ihn daher ausschließlich entsprechend dem Originaltext wieder und ergänzt keine Definition.
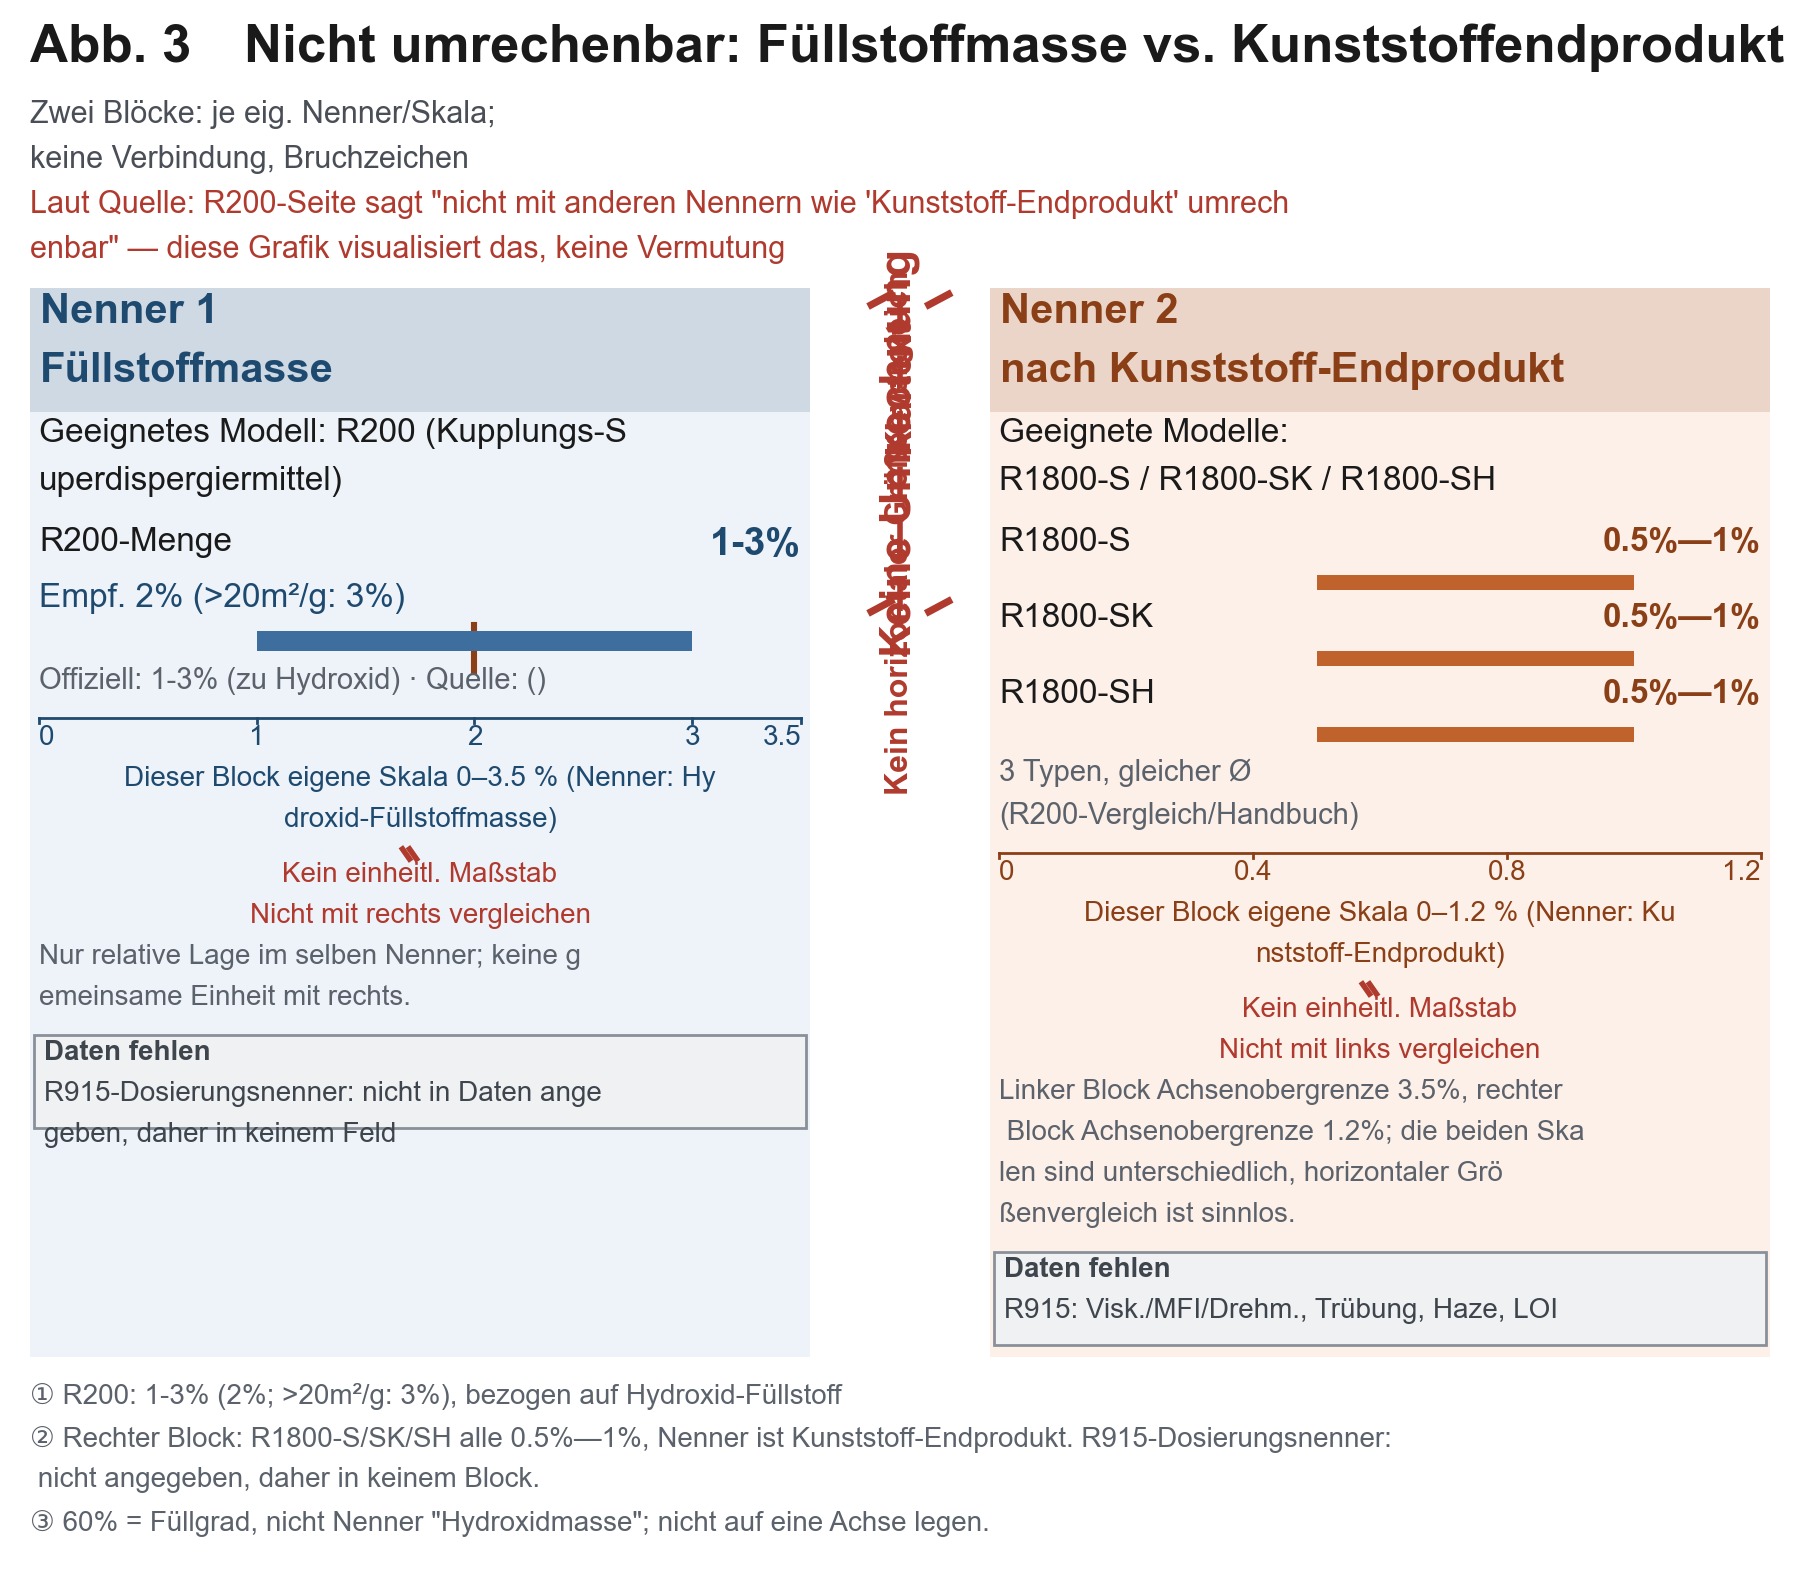
Der Bezugswert für die Dosierung von R200 ist im Handbuch angegeben: 1-3% der Masse des Hydroxidfüllstoffs, empfohlen werden 2%; bei einem Verhältnis von Füllstoffoberfläche zu Masse >20m²/g wird eine Erhöhung auf 3% empfohlen. Die offizielle Produktseite verwendet denselben Bezug: 1-3% (relativ zum Hydroxid).
Im Vergleichskontext derselben Unterlage verwendet R1800-S / SK / SH jedoch einen anderen Bezugswert: 0,5%—1% des endgültigen Kunststoffprodukts; für alle 3 Modelle gilt derselbe Bezug (R200-Seite der Website/offizielle Produktdaten).
Beide Bezugswerte dürfen nicht auf einer gemeinsamen Skala miteinander verglichen werden. Dies ist keine Schlussfolgerung dieses Artikels: Die R200-Seite selbst schreibt ausdrücklich, dass keine Umrechnung mit anderen Bezugswerten wie „endgültiges Kunststoffprodukt“ erfolgt.
⚠️ Erläuterung zum Bezugswert (nur als Hintergrund, nicht weiter ausgeführt): Die umfassende Erörterung der Bezugswerte gehört zum Thema Dosierung und wird in diesem Artikel nicht vertieft. Hier genügt lediglich 1 Hinweis: Die 60% in „Füllstoffsystem mit 60%“ bezeichnen den Füllstoffgehalt; sie sind nicht mit dem Bezugswert „Masse des Hydroxidfüllstoffs“ für die Dosierung von R200 identisch. Bei der Interpretation von „15-20%“ muss stets die zugehörige Bedingung in Klammern mitgelesen werden.
An einer Stelle müssen zudem 2 parallel bestehende Angaben unverändert wiedergegeben werden. Für die obere Grenze des Füllstoffgehalts von R200 nennt dieselbe Unterlage 2 Aussagen:
Beide Angaben bestehen nebeneinander; die offiziellen Unterlagen enthalten keine weiteren Erläuterungen. Dieser Artikel gibt sie daher parallel wieder, ohne eine auszuwählen oder selbst zu erläutern. 【Abbildung 3】Keine Umrechnung der 2 Bezugswerte – Checkliste der Datenpunkte: R200 auf Basis der Füllstoffmasse 1-3% (empfohlen 2%); R1800-S/SK/SH auf Basis des endgültigen Kunststoffprodukts 0,5%—1% – Empfehlung für den Diagrammtyp: 2 nebeneinanderliegende Farbblöcke, in jedem Block werden ausschließlich die Modelle mit dem jeweiligen Bezugswert dargestellt; zwischen den Blöcken wird keine Verbindung gezogen und keine gemeinsame Skala verwendet; in der Mitte ist ein deutlicher Bruchstrich mit dem Hinweis „Laut Originaltext der Unterlage erfolgt keine Umrechnung“ einzufügen.
2 Lösungswege: 1 zur Veränderung der Grenzfläche, 1 zur Veränderung von Ausrüstung und Rezeptur
Wenn Füllstoffe das Fließverhalten ungünstig beeinflussen, teilt sich der in der Unterlage beschriebene Lösungsweg in 2 grundsätzlich unterschiedliche Ansätze.
4.1 Lösungsweg 1: Haftvermittler-Typ-Hyperdispergiermittel (aktive Viskositätssenkung, sämtlich aus dem Handbuch)
Bei diesem Ansatz wird die Grenzfläche zwischen Füllstoff und Matrix neu aufgebaut, Agglomeration wird aufgelöst und das Fließverhalten verbessert. Die Unterlage beschreibt die vollständige Wirkungskette:
- Grenzfläche
- Organophosphor-Gruppen bilden kovalente Bindungen mit der Oberfläche der Hydroxide; Reduktion der Grenzflächenspannung ≥40% (mit PP-Matrix) → verbesserte Benetzbarkeit und weniger flammhemmende Totzonen durch Agglomeration
- Fließverhalten
- Rückgang der Schmelzeviskosität 15-20% (Füllstoffsystem mit 60%) → Ermöglichung eines höheren Füllstoffgehalts (maximal 60%); „Füllstoffsystem mit 60%“ ist eine im Originaltext der Unterlage ausdrücklich angegebene Bedingung, ohne die dieser Zahlenwert nicht gilt
- Partikelgröße
- Dispergierung agglomerierter Partikel zu Einheiten im Nanometerbereich (mittlere Partikelgröße sinkt von 5μm auf unter 1μm), wodurch sich die Kontaktfläche zwischen Flammhemmer und Matrix um mehr als das 3-Fache vergrößert
- Vorbehandlung
- Das Produkt wird mit dem Hydroxid im Verhältnis 1:50 im Schnellmischer bei 1200rpm und 15 Minuten vorbehandelt. Dadurch kann eine Benetzungsrate der Füllstoffoberfläche von mehr als 95% erreicht und die Dispergiergleichmäßigkeit des Flammhemmers um 40% verbessert werden
- Doppelmodifizierung: Bei der Vorbehandlung des Füllstoffs können 3% Silan-Haftvermittler zugesetzt werden, um eine doppelte Grenzflächenmodifizierung aus „Organophosphor-Silan“ zu bilden
- Temperaturbereich
- Mischen mit einer PP-Matrix bei 180-200℃; hohe Temperaturen (>220℃) sind zu vermeiden, da sie zur Zersetzung der Organophosphor-Bestandteile führen und den synergistischen Flammschutzeffekt beeinträchtigen können
- Temperaturzonen-Synergie (Seite des Brandverhaltens, nicht der Verarbeitung): stabil wirksam oberhalb 200℃ + endotherme Dehydratation der Hydroxide bei 300-450℃ → Temperaturgradienten mit Synergieeffekt; Temperaturbereich der Phosphor-Kohleschicht 200-300℃
Die vorstehenden Angaben können als Richtungsangaben für die Auswahl, nicht jedoch als Abnahmekriterien herangezogen werden. Prüfverfahren, statistische Grundlage und Anzahl der Muster für Grenzflächenspannung, Partikelgröße, Benetzungsrate und Verbesserung der Dispergiergleichmäßigkeit werden im Originaltext nicht angegeben. Die Temperaturbereiche beziehen sich entsprechend dem Originaltext auf eine PP-Matrix; für eine andere Matrix werden keine Temperaturbereiche angegeben.
Bei 1200rpm ist die Kennzeichnung besonders wichtig: Es handelt sich um die Drehzahl des Schnellmischers im Vorbehandlungsprozess, nicht um die Schneckendrehzahl. Die einzige rpm-Angabe im gesamten Artikel steht in diesem Satz, der häufig irrtümlich als Beleg dafür angesehen wird, dass die Unterlage eine Drehzahl vorgebe.
Zur Wirkung der Schneckendrehzahl auf die Dispergierung enthält die Unterlage lediglich 1 directional formulierte Aussage (🟡 Ebene; Eintrag zu R1800-S, nicht zu R200): „Bei traditionellen Rezepturen geht mit der Erhöhung der Schneckengeschwindigkeit zwar die Produktivität zurück, die Farbdispergierung verschlechtert sich jedoch häufig. Bei Verwendung des Hyperdispergiermittels R1800-S dagegen … nimmt die Dispergierwirkung nicht nur nicht ab, sondern steigt mitunter sogar erheblich.“ Es wird kein Drehzahlwert angegeben. (Ergänzender Hinweis: Die Markierung 🟡 ist eine von diesem Artikel außerhalb der Unterlage festgelegte Kennzeichnung; im Originaltext werden keine Bewertungskriterien genannt. Der Eintrag enthält außerdem weder eine Testrezeptur noch einen Drehzahlbereich, sodass sich daraus in der Regel keine eigene Drehzahl festlegen lässt.)
Zur häufig verwendeten Wirkungskette „Viskositätssenkung→Drehmomentreduktion→Energieeinsparung→Verlängerung der Anlagenlebensdauer“ gehört die entsprechende Aussage in der Unterlage zu einer anderen Produktgruppe (Seite der R100-Serie) und nicht zu R200; auf der R200-Seite wird diese Kette nicht genannt. Dichte, Lagerbedingungen und Sicherheitsdaten von R200 werden in der Unterlage ebenfalls nicht angegeben.
4.2 Lösungsweg 2: Dosierung reduzieren / Ausrüstung austauschen / Rezeptur ändern (Originaltext des Handbuchs und allgemeines Branchenwissen sind strikt zu trennen)
Dieser Ansatz betrifft transparente Polyester-Systeme (PET/PETG). Da die Dosierung ohnehin niedrig ist, zielt der Weg nicht auf eine Senkung der Viskosität, sondern darauf, das Verarbeitungsfenster einzuhalten. Zu den Angaben im Originaltext des Handbuchs gehören:
- Ausrüstung (einzige qualitative Vorgabe): Verwendung einer niedrig scherenden Schnecke speziell für Polyester, um übermäßige Scherung und eine damit verbundene Abnahme der Lichtdurchlässigkeit zu vermeiden
- Form der Zugabe
- R915 wird mit PET/PETG-Partikeln 5–8min im Schnellmischer gemischt und nach homogener Mischung der Anlage zugeführt
- Masterbatch-Verfahren: Zunächst kann ein 20%–30% PET/PETG-Flammhemmer-Masterbatch hergestellt werden
- Reduzierte Dosierung: Bei Bedarf kann eine geringe Menge eines Phosphor-Stickstoff-Synergisten zugesetzt werden, um die Dosierung zu senken, ohne die Transparenz während des gesamten Prozesses zu beeinträchtigen. Die stufenweise Dosierung ist einer anderen Unterlage zugeordnet und wird hier nicht wiederholt. Dabei ist zu beachten, dass der Bezugswert in der Unterlage nicht angegeben ist; weder die Masse des Harzes noch die Gesamtmasse des Systems ist angegeben
- Temperaturbereiche
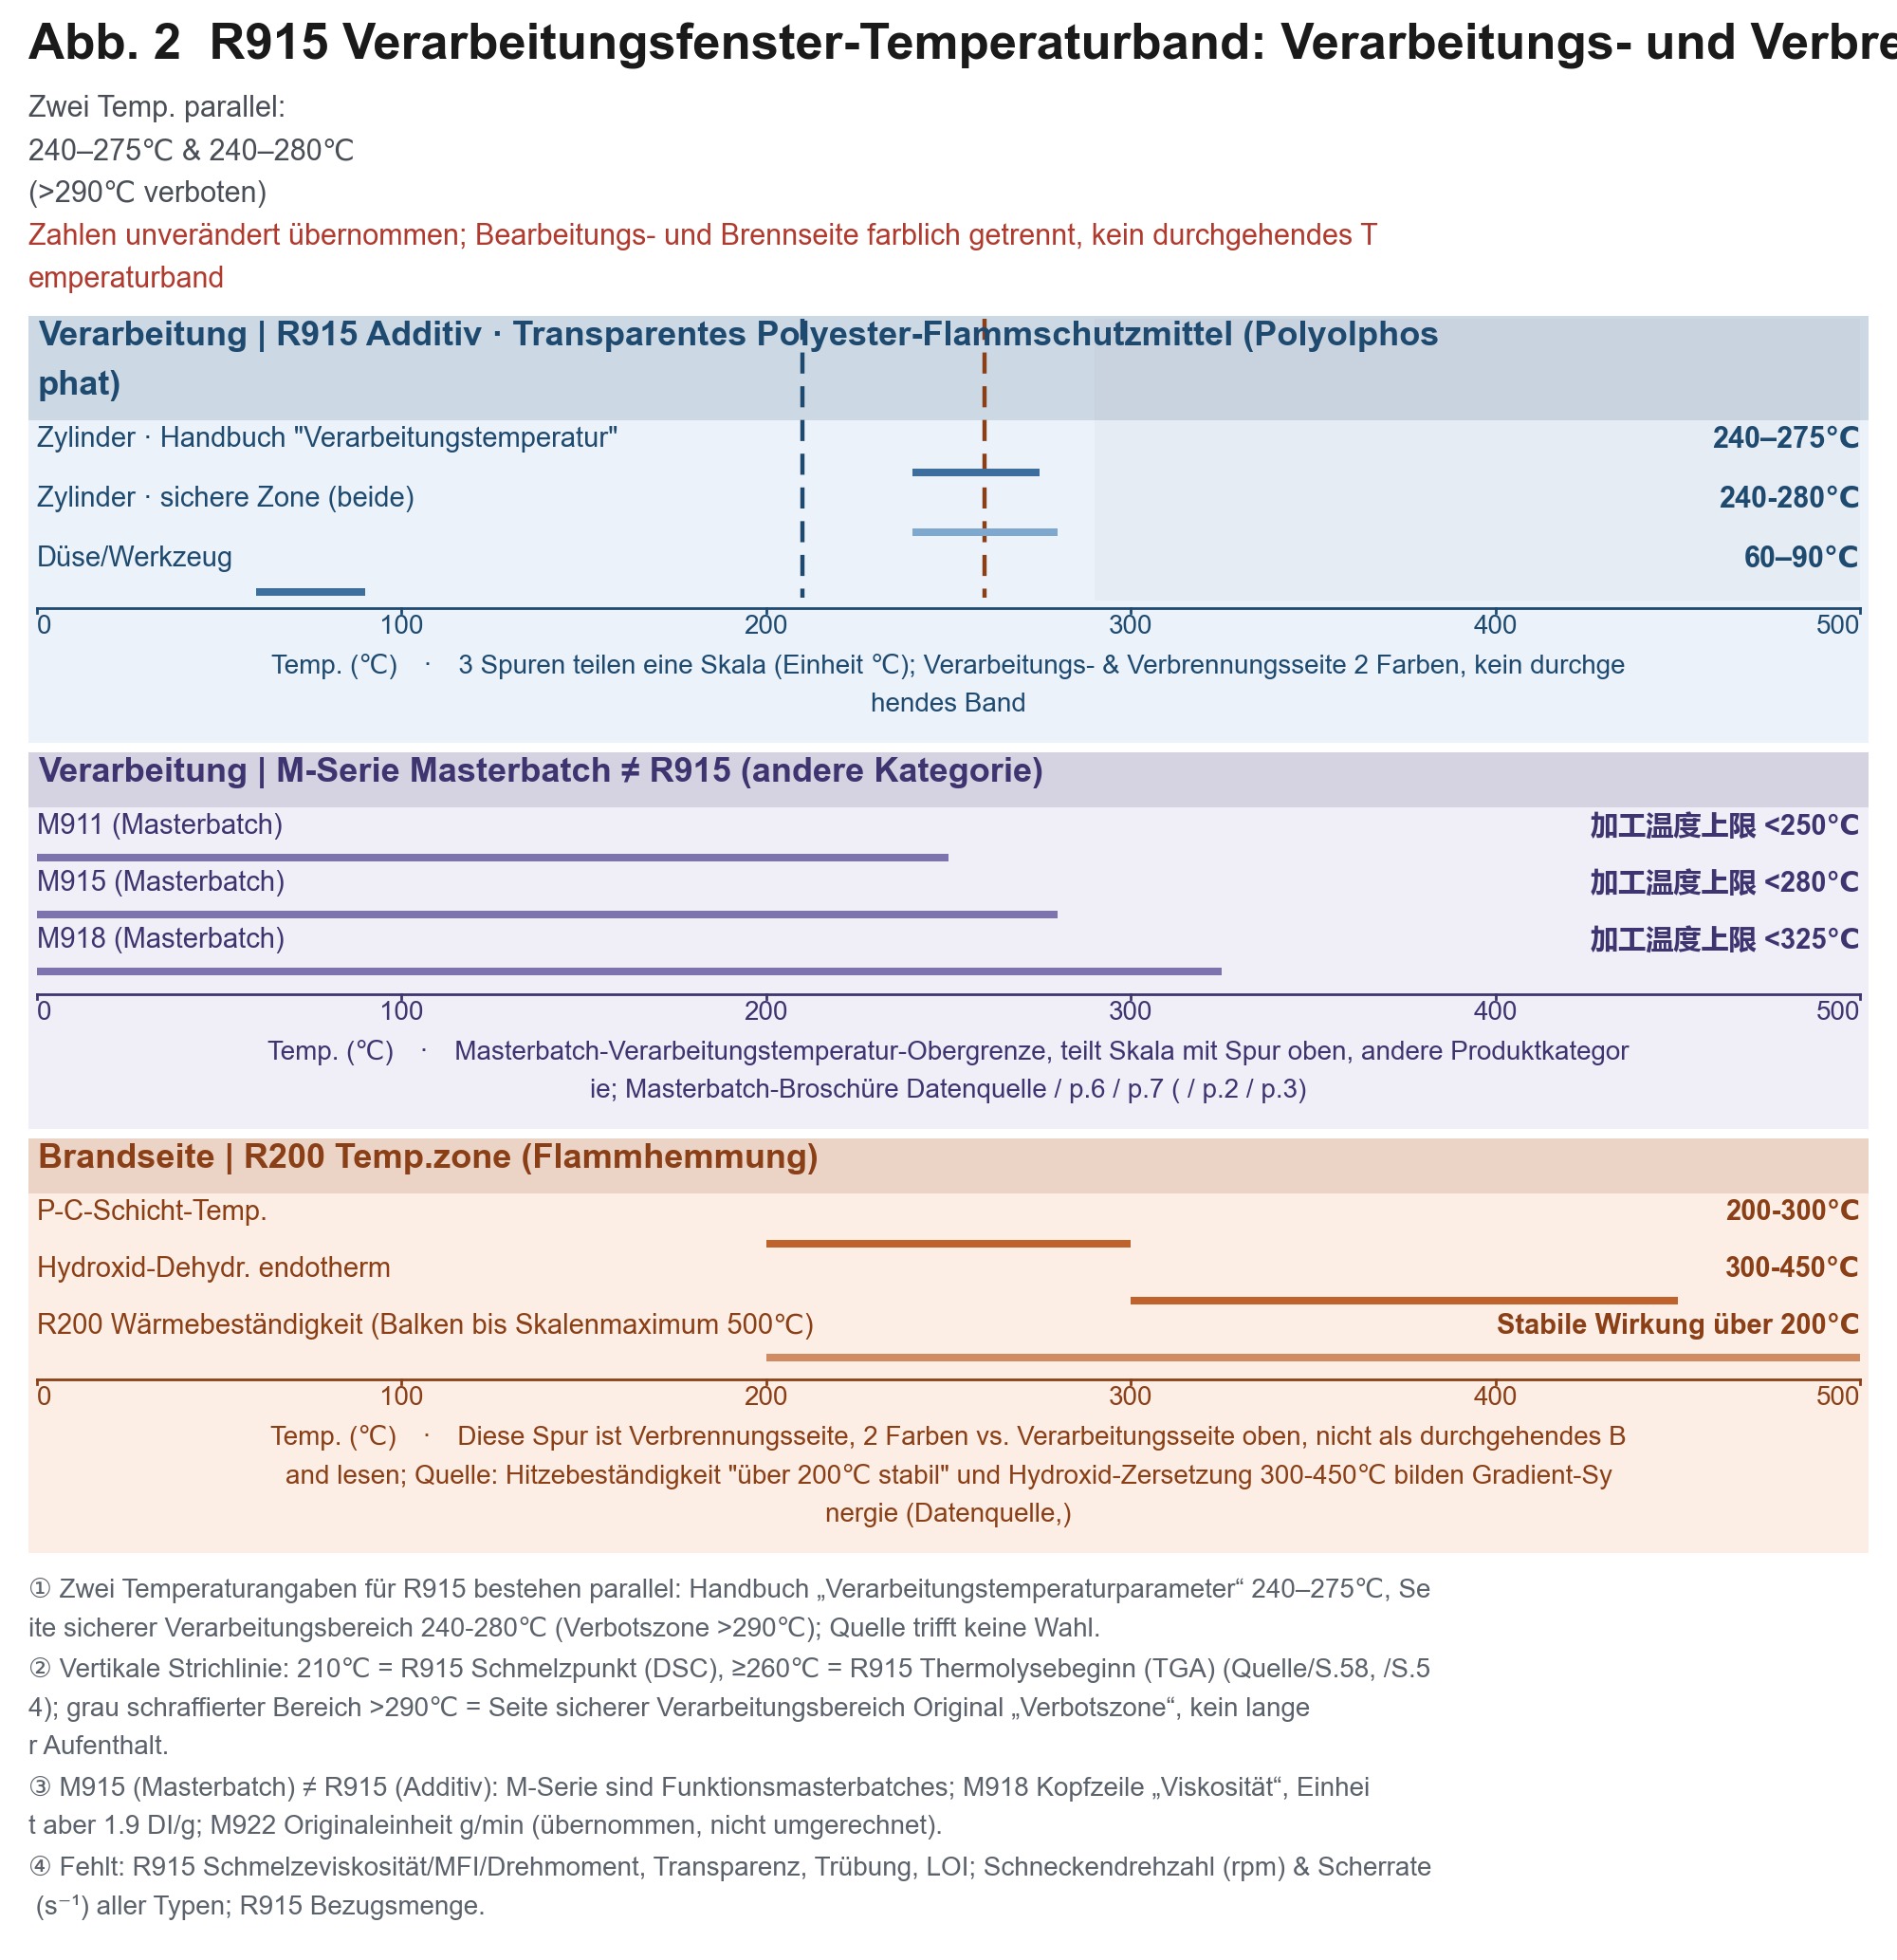
- Schnecke des Extruders/Spritzgießers 240–275℃; Düse/Form 60–90℃; langfristiges Verweilen bei Temperaturen über 290℃ ist zu verbieten, um eine geringfügige thermische Zersetzung des Flammhemmers und damit verbundene Vergilbung zu vermeiden
- Kontrolle der Hydrolyse: PET/PETG-Trägermaterial vor der Verarbeitung bei 120℃ 4–6h trocknen; Feuchtigkeit ≤0,03%, um Hydrolyse während der Verarbeitung und damit verbundenes Weißanlaufen zu verhindern
- Verträglichkeit
- Vollständig verträglich mit PET und PETG, ohne Beeinträchtigung der Transparenz (Prüfnorm: Lichtdurchlässigkeitsprüfung an extrudierten Probekörpern)
„Ohne Beeinträchtigung der Transparenz während des gesamten Prozesses“ und „vollständig verträglich“ sind qualitative Aussagen aus dem Originaltext des Handbuchs. Zahlenwerte in Prozent für Lichtdurchlässigkeit und Trübung, Bewertungsschwellen und Prüfinstitution werden im Originaltext nicht angegeben. Dieser Artikel gibt sie daher entsprechend dem Originaltext wieder und behandelt sie nicht als verifizierte Schlussfolgerung.
⚠️ Für R915 bestehen 2 parallele Angaben zur Verarbeitungstemperatur: Das Handbuch nennt im Abschnitt „Verarbeitungstemperaturparameter“ 240–275℃, während die Seite im Abschnitt zum sicheren Verarbeitungsbereich 240–280℃ (verbotener Bereich >290℃) angibt. Beide Angaben stammen aus dem Originaltext; dieser Artikel wählt keine davon aus. Die Grundlage liegt in der unterschiedlichen Ebene von Seite und Handbuch. Vor der Verwendung ist beim Lieferanten zu erfragen, welche Angabe für die vorliegende Version maßgeblich ist.
Die folgenden Punkte gehören zu allgemeinem Branchenwissen / Ergänzungen des Verfassers; in der Unterlage werden keine Zahlen genannt. Sie können nur als Fragenkatalog und nicht als Beleg herangezogen werden (🔵 Ebene; 🔵 und 🟡 sind von diesem Artikel selbst festgelegte Markierungen, während im Originaltext keine Bewertungskriterien angegeben sind. Für die folgenden Punkte existieren ebenfalls keine konkreten Literaturangaben; sie sind daher als erfahrungsbasierte Hinweise zu verstehen):
- Nach einer Reduzierung der Dosierung muss die Flammwidrigkeitsklasse erneut validiert werden. Die im Handbuch beschriebenen Wege zur Dosierungsreduzierung setzen die entsprechende Klasse voraus. Ohne Validierung wird das Risiko dem Kunden überlassen.
- Der Austausch der Ausrüstung – der Schneckengeometrie oder der Anlage – ist eine Änderung der Fertigungskapazität. Auswirkungen auf Rheologie und Erscheinungsbild müssen durch Messungen auf der jeweiligen Anlage ermittelt werden; Kurven anderer Anlagen können nicht übernommen werden.
- Beim Wechsel des Ausrüstungslieferanten sollte das „Verarbeitungsfenster dieses Werkstoffs auf Ihrer Anlage“ in die technische Vereinbarung aufgenommen werden. Dies ist weniger aufwendig als eine nachträgliche Verantwortungszuordnung.
4.3 Gemeinsame Voraussetzungen beider Wege
Im Abschnitt [umfassender Kundenservice] nennt die Unterlage 4 zentrale Prozessparameter: Temperatur, Schneckendrehzahl, Werkzeugkopfdruck und Granulierung.
Alle 4 werden genannt, jedoch wird für keinen davon ein Wert angegeben – auf der Ausrüstungsseite enthält die Unterlage lediglich Parameternamen und qualitative Beschreibungen. In den offiziellen Unterlagen ist kein Wertebereich angegeben; dieser Artikel ergänzt keine Werte. Auch die Erläuterungen zu Unterschieden zwischen den Ausrüstungen bleiben qualitativ. Im Originaltext steht: „Die Plastifizierungskapazität und die Dispergier- und Mischfähigkeit der von verschiedenen Extruderherstellern produzierten Schnecken sind unterschiedlich. Beispielsweise weisen Doppelschneckengranulatoren und Einschneckengranulatoren erhebliche Unterschiede in ihrer Plastifizierungskapazität auf“ – Unterschiede werden zugestanden, ein Vergleich wird jedoch nicht angegeben.
Damit ist die tatsächliche Ausgangslage dieses Artikels: Die Unterlage liefert qualitative, aber keine quantitativen Angaben.
[Abbildung 2] Temperaturband des Verarbeitungsfensters von R915 (getrennt in Verarbeitungsseite / Verbrennungsseite) – Datenpunktliste: Verarbeitungsseite – R915-Materialzylinder 240–275℃, Sicherheitsbereich der Website 240-280℃, keine Verweilzeit bei >290℃, Formkopf 60–90℃, Schmelzpunkt 210℃, Beginn der thermischen Zersetzung ≥260℃; obere Grenze M911 <250℃, obere Grenze M915 <280℃, obere Grenze M918 <325℃ (Handbuch für Flammhemmer-Masterbatch); Verbrennungsseite – Phosphor-Ruß-Schicht R200 200-300℃, Dehydratation der Hydroxide 300-450℃ – Empfehlung für den Diagrammtyp: horizontale Temperaturachse, Verarbeitungsbereich und Bereich des Flammschutzmechanismus durch 2 unterschiedliche Hintergrundfarben trennen und die Bereichsnamen eindeutig kennzeichnen (auf keinen Fall mit derselben Hintergrundfarbe zu einem durchgehenden Band verbinden); beide Temperatursysteme für R915 als parallele Doppellinien darstellen, ohne eine Auswahl vorzunehmen.
fünf、Der wichtigste Einzelpunkt für die Ausrüstungsseite: niedrig scherende Schnecke für Polyester
Wenn aus dem bisherigen Inhalt nur 1 Aussage für die Ausrüstungsseite übernommen werden darf, dann diese Aussage zu R915:
„Schneckenauswahl: Niedrig scherende Schnecke für Polyester auswählen, um durch übermäßige Scherung verursachte sinkende Lichtdurchlässigkeit zu vermeiden“
Warum dies die einzige Aussage dieser Art in der gesamten Unterlage ist: Es handelt sich um eine Betriebsanweisung auf der Ausrüstungs- bzw. Scherungsseite. In den zuvor wiederholt genannten Punkten „nicht angegeben“ fehlen sämtliche Angaben – Schneckendrehzahl, Scherrate, absolute Schmelzeviskosität, Schneckenkonfiguration und Art der Flüssigkeitsdosierung mittels Pumpe. Für die Drehzahl, die Scherrate und die Konfiguration werden keine Angaben gemacht, eine Auswahlvorschrift wird jedoch erteilt. Dies ist die einzige Stelle in der Unterlage, an der die Antwort auf der Ausrüstungsseite und nicht auf der Rezepturseite gegeben wird.
Die technische Bedeutung dieser Aussage ist genau zu erläutern:
- Dispergieren ist ein zweischneidiges Instrument. In transparenten Polyestersystemen kann das Zerteilen des Pulvers zu stark ausgeprägt sein: Je intensiver dispergiert wird, desto mehr Molekülketten werden geschnitten, wodurch Lichtdurchlässigkeit und Trübung beeinflusst werden (dies ist allgemeines Branchenwissen: Die quantitative Beziehung zwischen Molekülkettenscherung sowie Lichtdurchlässigkeit und Trübung ist im Originaltext nicht angegeben; das Handbuch enthält lediglich die qualitative Aussage „übermäßige Scherung vermeiden, die zu sinkender Lichtdurchlässigkeit führt“). Transparente und gefüllte Teile haben entgegengesetzte Anforderungen an die Dispergierung – Erstere benötigen geringere, Letztere höhere Scherung. Genau deshalb wird „niedrig scherend“ in das Handbuch aufgenommen.
- Sie ist mit dem Temperaturfenster eng verbunden. Eine niedrig scherende Schnecke reduziert die Scherbelastung im Schneckenbereich und ermöglicht erst dadurch die Einhaltung des Materialzylinderfensters von 240–275℃ / 240-280℃. Wird dieses Temperaturfenster nicht eingehalten, kommt es zu einer leichten thermischen Zersetzung des Flammhemmers und damit zu Vergilbung. Die Ausrüstungsauswahl und die Temperaturfestlegung können nicht getrennt eingestellt werden.
- Ein Vergleichsmaßstab ist ebenfalls in dieser Unterlage enthalten. Zu R912B ist vermerkt: „Die Verarbeitungstemperatur sollte bei 230℃-280℃ gehalten werden (20-30℃ unter der konventionellen PET-Verarbeitungstemperatur), um zu vermeiden, dass die hohe Temperatur die Viskosität von PET senkt und die Formbarkeit beeinträchtigt, was sich auf das Fasernspinnen auswirkt“ (Angabe zu R912B). Auch dieser Satz ist qualitativ – zur „Viskositätssenkung von PET“ wird kein Wert angegeben. Er gehört zu einem anderen Produkt und stellt nicht dieselbe Datengrundlage wie R915 dar. Im Originaltext sind keine Prüfbedingungen angegeben; daher wird diese Angabe nicht als Beleg für R915 herangezogen.
Die Grenzen dieser Anweisung müssen jedoch eindeutig festgelegt werden, da sie andernfalls als ausführbare Einkaufsliste missverstanden würde:
| „Niedrig scherend“ – was bedeutet dies konkret? | Status der Unterlage |
|---|---|
| L/D-Verhältnis | Nicht angegeben |
| Schneckenkonfiguration / Empfehlung zur Kombination | Nicht angegeben |
| Scherstufe / Scherrate (s⁻¹) | Nicht angegeben |
| Schneckendrehzahl (rpm) | Nicht angegeben |
| Quantitative Beziehung zwischen Scherrate und Trübung/Lichtdurchlässigkeit | Nicht angegeben (nur die qualitative Aussage „übermäßige Scherung vermeiden, die zu sinkender Lichtdurchlässigkeit führt“) |
| Dosierung / Pumpenmethode für flüssige Additive (R200) | Nicht angegeben (auf der R200-Seite der Website angegeben) |
Diese Aussage ist daher für eine Fragestellung, nicht für eine Beschaffung, zu verwenden. Danach sollten 3 Fragen an den Lieferanten gerichtet werden: Welche Konfiguration ist mit niedriger Scherung gemeint, welches L/D-Verhältnis entspricht dieser und in welchem Drehzahlbereich liegt der Wert unterhalb des Grenzwerts. Für die 3. Frage lautet die Antwort der Unterlage „nicht angegeben“ – dann ist der technische Service des Lieferanten erforderlich.
Damit schließt sich die Aussage an den von der Unterlage vorgegebenen Weg an: „Dem Kunden auf Grundlage seiner Extrusionsproduktionsanlage ein für seine Anlage geeignetes Hyperdispergiermittel bereitstellen“ und „Unsere Fachtechniker kommen zum Produktionsstandort des Kunden, um ihm die am besten geeigneten Prozessparameter bereitzustellen“. Auf der Ausrüstungsseite besteht die Antwort der Unterlage aus Service, nicht aus Zahlenwerten.
[Abbildung 4] Einflusskette und Informationsgrenzen der „niedrig scherenden Schnecke für Polyester“ – Datenpunktliste: linke Einflusskette (niedrig scherende Schnecke → Abnahme der Scherbelastung im Schneckenbereich → Etablierung des Materialzylinderfensters 240–275℃/240-280℃ → Vermeidung einer leichten thermischen Zersetzung des Flammhemmers und damit von Vergilbung), alle Knoten qualitativ; rechte Liste der Informationsgrenzen (L/D, Schneckenkonfiguration, Scherstufe, Scherrate, Schneckendrehzahl, Pumpenmethode zur Flüssigkeitsdosierung – alle 6 Punkte mit „nicht angegeben“ kennzeichnen, einheitlich grau schraffiert) – Empfehlung für den Diagrammtyp: linke Hälfte als durchgezogener Ablauf, rechte Hälfte als graues „nicht angegeben“-Raster aus 6 Feldern, dazwischen eine gestrichelte Trennlinie mit der Kennzeichnung „Links ist die ausführbare Richtung, rechts sind beim Lieferanten zu erfragen“.
sechs、Rahmentabelle: 5 getrennt geführte Bezugssysteme, die nicht horizontal vergleichbar sind
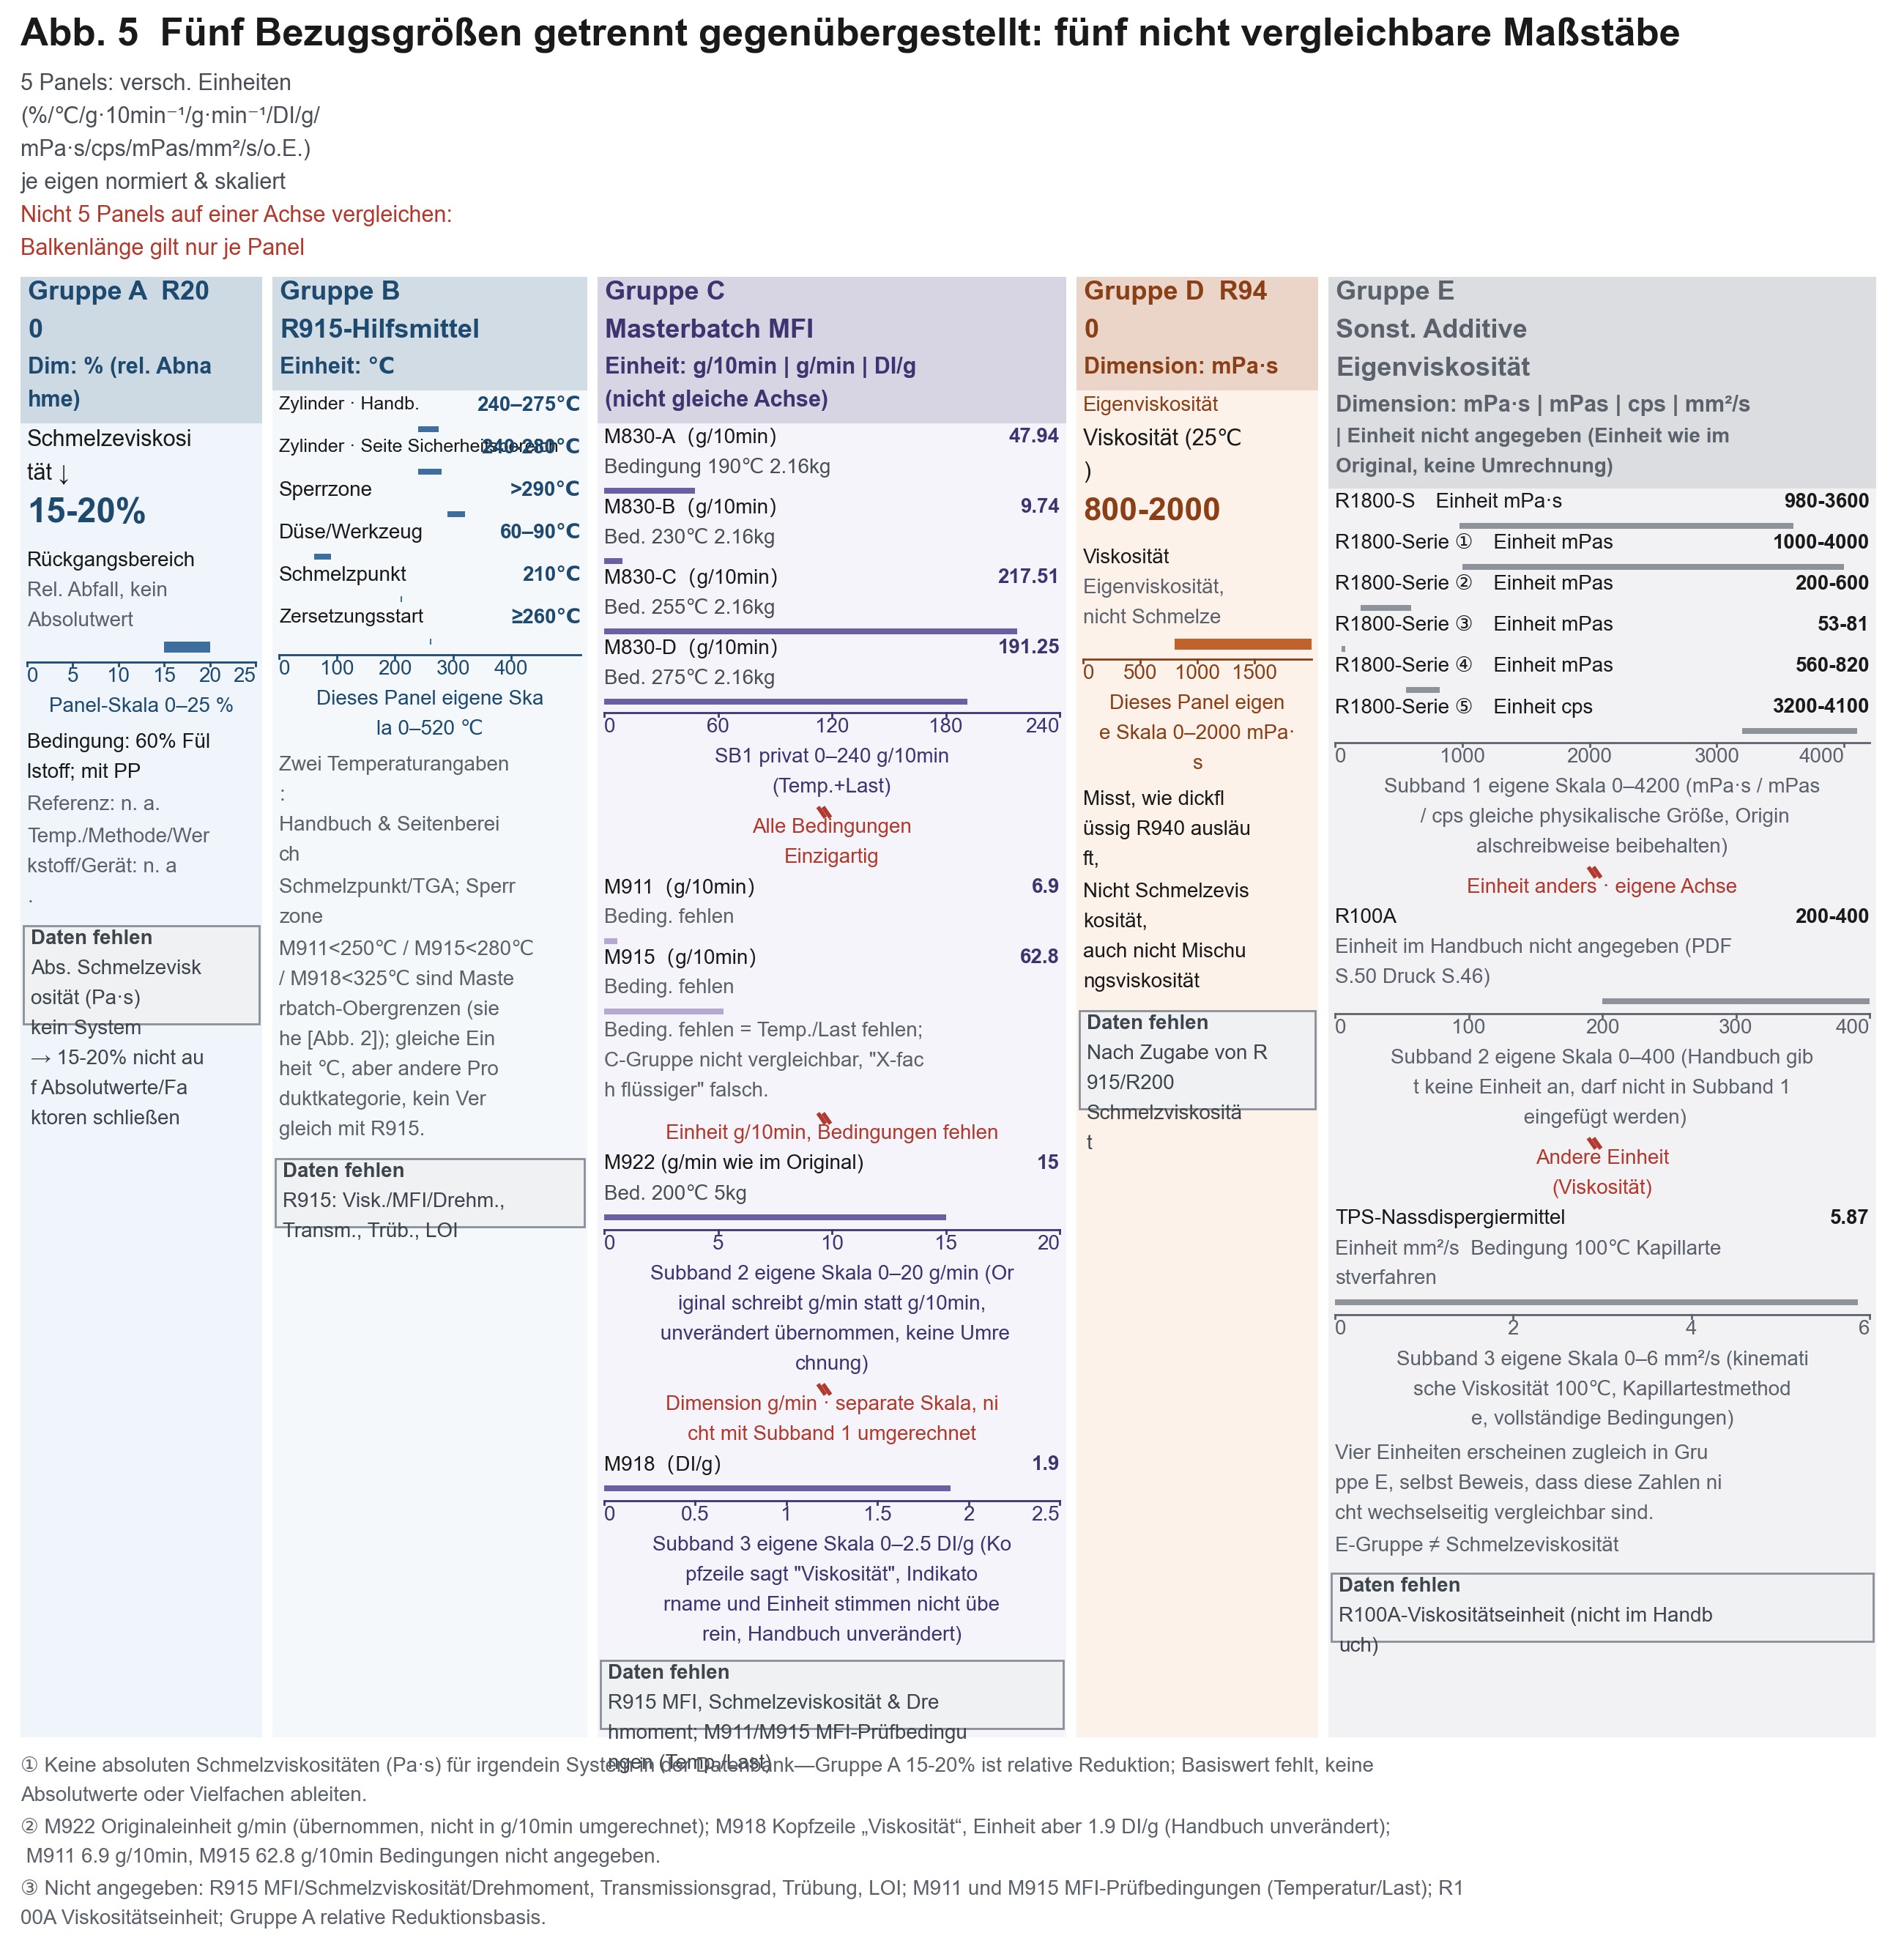
Dieser Abschnitt ist der Teil des Artikels, der besonders sorgfältig gelesen werden muss. Die folgende Tabelle fasst die relevanten Daten aus den jeweiligen Modellindikator-Tabellen zusammen, wobei jedoch zunächst ihre Organisationslogik akzeptiert werden muss: Die 5 Gruppen sind keine 5 Punkte auf einer Kurve, sondern 5 nicht miteinander vergleichbare Maßstäbe.
| Gruppe | Modell | Indikator | Wert | Einheit | Bezugssystem und Bedingungen |
|---|---|---|---|---|---|
| A | R200 | Verringerung der Schmelzeviskosität | 15-20% | %(relative Verringerung) | 60% Füllstoffsystem; mit PP-Matrix; Messtemperatur/Methode/Grade/Ausrüstungsdaten nicht angegeben |
| B | R915 | Materialzylindertemperatur beim Extrudieren/Spritzgießen | 240–275℃ | ℃(Temperatur) | Handbuch, Abschnitt „Verarbeitungstemperaturparameter“ |
| B | R915 | Sicherheitsbereich der Website für die Verarbeitung | 240-280℃(verbotener Bereich >290℃) | ℃(Temperatur) | Zwei parallel bestehende Systeme mit der vorstehenden Zeile, keine Auswahl |
| B | R915 | Werkzeugkopf-/Formtemperatur | 60–90℃ | ℃(Temperatur) | Wie oben |
| B | R915 | Schmelzpunkt / Beginn der thermischen Zersetzung | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | Schmelzindex MFI | 6,9 | g/10min(Fluss) | ⚠️ Prüfbedingungen (Temperatur/Last) nicht aufgeführt |
| C | M915 | Schmelzindex MFI | 62,8 | g/10min(Fluss) | ⚠️ Prüfbedingungen nicht aufgeführt |
| C | M918 | In der Spaltenüberschrift steht „Viskosität“ | 1,9 | DI/g | ⚠️ Bezeichnung des Indikators und Einheit stimmen nicht überein, so im Handbuch(für die relative Viskosität von PA6 wird üblicherweise DI verwendet, die Unterlage enthält keine Erläuterung);obere Verarbeitungstemperaturgrenze <325℃ |
| C | M922 | Schmelzindex MFI | 15 | g/min(Originaleinheit) | ⚠️ Im Originaltext steht g/min und nicht g/10min; Angabe in der Originaleinheit, keine Umrechnung;Bedingungen 200℃5kg;Zersetzungstemperatur 230℃(TGA 1%)、Schmelzpunkt ≥160℃、Dichte 1.10 g/cm³ |
| C | M830 Serie | Schmelzindex MFI | A 47,94 / B 9,74 / C 217,51 / D 191,25 | g/10min(Fluss) | ✅ Einzige Gruppe im gesamten Bestand mit vollständig angegebenen Bedingungen: A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | Viskosität (25℃) | 800-2000 | mPa·s(Viskosität des flüssigen Produkts selbst) | Es handelt sich um die Viskosität des flüssigen Additivs selbst, nicht um die Schmelzeviskosität und auch nicht um die Viskosität des Systems nach Zugabe;Flammpunkt (geschlossener Becher) >120℃;Säurezahl ≤15 mgKOH/g;Gesamtphosphor etwa 10.5% |
| E | R1800-S | Viskosität | 980-3600 | mPa·s(Produkt selbst) | Offizielle Produktdaten |
| E | R1800 Serie | Viskosität | 1000-4000 | mPa·s(Produkt selbst) | Offizielle Produktdaten |
| E | R1800 Serie | Viskosität | 200-600 | mPas(Produkt selbst) | Wie oben |
| E | R1800 Serie | Viskosität | 53-81 | mPas(Produkt selbst) | Wie oben |
| E | R1800 Serie | Viskosität | 560-820 | mpas(Produkt selbst) | Wie oben(in den offiziellen Unterlagen an dieser Stelle durchgehend klein geschrieben und ohne Trennpunkt, Angabe im Original) |
| E | R1800 Serie(anderer Typ) | Viskosität | 3200-4100 | cps(Produkt selbst) | Offizielle Produktdaten |
| E | R100A | Viskosität | 200-400 | (Einheit im Handbuch nicht angegeben) | Offizielle Produktdaten |
| E | Q90 hydrophiles Additiv für Gummi und Kunststoff | Viskosität | 1000-2800 | mpa.s(im Original klein geschrieben) | Produkt selbst, 25℃ |
| E | TPS Benetzungs-Dispergiermittel | Kinematische Viskosität (100℃) | 5,87 | mm²/s | Kapillarmethode, Bedingungen vollständig angegeben |
3 Brüche, die sofort verstanden werden müssen
Bruch 1: Die Gruppen A und C sind nicht vergleichbar. 15-20% ist eine relative Verringerung (die Bedingung „60% Füllstoffsystem“ stammt aus dem Originaltext dieser Unterlage und darf nicht entfernt werden). 6,9/62,8 sind dagegen ein Schmelzfluss. Das eine bedeutet „um wie viel gesenkt“, das andere „wie schnell es fließt“. Die Werte 15-20% und eine beliebige MFI-Zahl dürfen nicht gemeinsam genannt werden.
Bruch 2: Auch innerhalb der Gruppe C ist kein direkter Vergleich möglich. Sowohl 6,9 g/10min für M911 als auch 62,8 g/10min für M915 sind ohne Prüfbedingungen angegeben. Da die Unterlage diese Werte gemeinsam mit der M830-Serie mit vollständig angegebenen Bedingungen in einem Band zusammenstellt, besteht die Gefahr eines unbewussten Größenvergleichs. Ausgesagt werden kann ausschließlich Folgendes (nur richtungsgebend, nicht quantitativ): Qualitativ ist die Fließfähigkeit bei M915 höher. Eine Aussage wie „X-mal bessere Fließfähigkeit“ ist falsch – bei unterschiedlichen Bedingungen ist ein Verhältniswert ohne Aussagekraft. Die korrekte Darstellung folgt dem Beispiel von M830: Temperatur und Last müssen jeweils angegeben werden (47,94 @190℃/2.16kg). Solange diese Angaben fehlen, können die beiden Angaben zu M911 und M915 ausschließlich als Existenznachweis verwendet werden. Die offiziellen Unterlagen geben ihre Prüfbedingungen nicht an; dieser Artikel nimmt keine Schlussfolgerungen und keine Schätzungen vor und setzt auch keine Werte nach dem Beispiel von M830 ein.
Bruch 3: Die Gruppen D und E haben mit der Schmelzeviskosität überhaupt nichts zu tun. 800-2000 mPa·s beschreiben, wie dickflüssig das flüssige Additiv selbst ist. Gemessen wird das Produkt R940 und nicht die Viskosität der Schmelze nach Zugabe von R940. Die Formulierung „R940 senkt die Viskosität der Schmelze“ vermischt 2 verschiedene Sachverhalte. In Gruppe E treten gleichzeitig 6 Schreibweisen auf: mPa·s, mPas, mpas, cps, mm²/s und „Einheit im Handbuch nicht angegeben“. Dies ist bereits ein Beleg dafür, dass diese Zahlen untereinander ebenfalls nicht vergleichbar sind. (DI/g ist hier nicht enthalten – dies ist die Angabe für M918 in Gruppe C und darf nicht mit Gruppe E vermischt werden; außerdem ist cps im Originaltext klein geschrieben.)
🧯 M915 (Masterbatch) ≠ R915 (Additiv) – nur 1 Buchstabe Unterschied, die häufigste Fehlerstelle im gesamten Artikel. M915 = PETG-Flammhemmer-Masterbatch aus dem Handbuch für Flammhemmer-Masterbatch, Schmelzindex62,8 g/10min(Bedingungen nicht aufgeführt), Zugabeverhältnis 6%-10%, obere Verarbeitungstemperaturgrenze <280℃, spezifisches Gewicht 1.21 g/cm³. R915 = transparenter Polyester-Flammhemmer aus den offiziellen Unterlagen zum Flammhemmer (Polyolphosphatester), Schmelzpunkt 210℃, Phosphorgehalt 18%, Feuchtigkeit ≤0.2%, Feinheit 325 Mesh ≥98%, Halogen nicht nachgewiesen (IEC 61249-2-21), Materialzylinder 240–275℃, Premixing 5–8min. Beide sind verschiedene Produktkategorien (Masterbatch / Additiv) und kein und dasselbe Produkt unter 2 Bezeichnungen. MFI, absolute Schmelzeviskosität, prozentuale Werte für Lichtdurchlässigkeit und Trübung sowie LOI-Werte von R915 sind in den Unterlagen nicht angegeben – wer den Wert62,8von M915 zur Argumentation für R915 heranzieht, konstruiert dadurch falsche Daten.
[Abbildung 5] Gegenüberstellung der 5 getrennt geführten Bezugssysteme – Datenpunktliste: Gruppe A R200 15-20%(60% Füllstoffsystem);Gruppe B R915 240–275℃ und 240-280℃(parallel bestehend)、60–90℃、210℃、≥260℃;Gruppe C M911 6,9/M915 62,8(g/10min, Bedingungen nicht aufgeführt)、M918 1,9 DI/g、M922 15(g/min, 200℃5kg)、M830 A/B/C/D 47,94/9,74/217,51/191,25(g/10min, Bedingungen vollständig angegeben);Gruppe D R940 800-2000 mPa·s(25℃);Gruppe E R1800-S 980-3600 mPa·s sowie 8 weitere Angaben – Empfehlung für den Diagrammtyp: 5 parallele kleine Einzeldiagramme (Small Multiples), jedes mit einer eigenen vertikalen Achse und vollständiger Einheit in der Achsenbezeichnung(A: relative Verringerung %;B: Temperatur ℃;C: Schmelzfluss g/10min und g/min;D: Viskosität des flüssigen Produkts selbst mPa·s;E: Viskosität des flüssigen Produkts selbst cps/mPas/mm²/s gemischt);zwischen den 5 Diagrammen keine Verbindungslinien zeichnen und keine Achsen teilen, sondern die Diagramme mit einem deutlichen Bruchsymbol und der Kennzeichnung „Bezugssysteme nicht vergleichbar; horizontale Umrechnung unzulässig“ trennen.
„Nicht angegeben“-Checkliste: Diese Liste gehört in Ihr technisches Abkommen
Schnittbereich gleicher Dimension (% · 3 Objekte)
Dimension · %X-Achse = Dimension %; farbiger Streifen = Zielintervall, in das das Objekt fallen kann; Punkte außerhalb des Streifens = nicht erreichbare Anteile.
- Absolute Schmelze…
- Messtemperatur / M…
- Quantitative Verv…
- Überlappungssegment 15–20%
- X-Achse gleiche Dimension % ·
- X-Achsen-Skalierung basierend auf dem Maximum dieses Artikels (15–20 %); Längen nicht direkt über Artikel hinweg vergleichen.
- Absolute Schmelzev…15–20 %
- Messtemperatur / M…15–20 %
- Quantitative Vervi…15–20 %
Diagrammdaten (Quelltext wortgetreu)
| Objekt | Intervall |
|---|---|
| Absolute Schmelzeviskosität eines beliebigen Systems (Pa·s | 15–20 % |
| Messtemperatur / Methode / Matrixtyp / Ausrüstung für die „Verringerung der Schmelzeviskosität um 15-20%“ | 15–20 % |
| Quantitative Vervielfachung des Viskositätsanstiegs in hochgefüllten Systemen | 15–20 % |
QuelltextSkala 13–22 %
Nach Prüfung der einzelnen Punkte sind in sämtlichen offiziellen Produktunterlagen, den öffentlich zugänglichen Produktdaten der Website sowie den bestehenden öffentlichen Unterlagen keine Zahlenwerte angegeben. Betrachten Sie die folgenden Punkte als Fragenkatalog – die einzelnen Abfragen führen schneller zu Ergebnissen als eigene Annahmen:
Ausrüstung und Scherung
| Punkt | Status |
|---|---|
| Drehzahl der Schnecke eines beliebigen Modells (rpm, Verarbeitungsbereich) | Nicht angegeben (der einzige rpm-Wert bezieht sich auf den Vorbehandlungsmischer mit 1200rpm, nicht auf die Schnecke) |
| Scherrate eines beliebigen Modells (s⁻¹) | Nicht angegeben |
| Quantitativer Schwellenwert für „niedrige Scherung“ (L/D, Konfiguration, Scherungsstufe) | Nicht angegeben |
| Schneckenkonfiguration / Empfehlung zur Kombination | Nicht angegeben |
| Dosier- / Pumpverfahren für flüssige Additive (R200) | Nicht angegeben (auf der R200-Seite der Website angegeben) |
| Auswahlvergleich Doppelschnecke vs. Einschnecke | Die Unterlagen erwähnen lediglich, dass die „Plastifizierungsfähigkeit erhebliche Unterschiede aufweist“; ein Vergleich liegt nicht vor |
| Verweilzeit | Nicht angegeben |
| Schmelzedruck / Düsendruck eines beliebigen Modells | Nicht angegeben (lediglich „Düsendruck“ ist als Parameterbezeichnung aufgeführt) |
Viskosität und Rheologie
| Punkt | Status |
|---|---|
| Absolute Schmelzeviskosität eines beliebigen Systems (Pa·s) | Nicht angegeben (für R200 ist lediglich eine relative Verringerung um 15-20% angegeben) |
| Messtemperatur / Methode / Matrixtyp / Ausrüstung für die „Verringerung der Schmelzeviskosität um 15-20%“ | Nicht angegeben |
| Schmelzeviskosität / MFI / Drehmoment des R915-Systems | Nicht angegeben |
| Prüfbedingungen des Schmelzfließrate von M911 / M915 (Temperatur / Last) | Nicht angegeben (für die Vergleichsgruppe M830 angegeben: 190/230/255/275℃ + 2.16kg) |
| Konkrete Zahlenwerte der Drehmomentrheologie | Nicht angegeben (nur die Methode wird an 2 Stellen erwähnt, beide Male in Zusammenhang mit der Hyperdispergiermittel-Serie) |
| Quantitative Vervielfachung des Viskositätsanstiegs in hochgefüllten Systemen | Nicht angegeben (darf nicht aus 15-20% zurückgerechnet werden) |
Transparenz und Flammschutz (aus bestehenden öffentlichen Unterlagen übernommen, im vorliegenden Text entsprechend wiedergegeben)
Auch zu diesem Punkt liegen keine Angaben vor:
Die offizielle Produktseite zu R218 enthält lediglich 5 Angaben zu physikalisch-chemischen Eigenschaften (Dichte / Schmelzpunkt / chemische Stabilität / Aussehen / Verpackung) sowie eine Aussage zum Ersatzverhältnis. Schmelzeviskosität, MFI und Verarbeitungstemperatur sind nicht angegeben. Daher kann damit keine Aussage wie „der Synergist beeinträchtigt die Verarbeitung nicht“ belegt werden – die Unterlagen geben dies nicht her. Darüber hinaus besteht zwischen R200 und R218 laut den offiziellen Unterlagen keine entsprechende Zuordnung; dieser Text stellt keinen Bezug zwischen beiden her und überträgt keine Angaben von einem Produkt auf das andere.
Abschluss: Aus „keine Zahlenwerte erhältlich“ wird „Ansprechpartner verfügbar“
Kehren wir zur Frage zu Beginn zurück. Dass die Unterlagen keine absolute Schmelzeviskosität angeben, liegt nicht daran, dass diese Kennzahl unwichtig wäre. Der Grund ist vielmehr, dass sie starkabhängig vom Matrixtyp, der Temperatur, der Scherhistorie, der Ausrüstung und der Prüfmethode ist. Ein absoluter Wert ohne diese Bedingungen wäre sogar irreführend. Der bedingte Relativwert „15-20% (System mit 60% Füllstoffgehalt)“ ist dagegen die Ausdrucksweise, die diese Unterlagen ehrlich liefern können.
Wenn Sie daher das nächste Mal eine technische Unterlage erhalten und entscheiden müssen, ob Sie einen Lieferanten weiterverfolgen wollen, stellen Sie zunächst diese 4 Fragen:
- Unter welchen Prüfbedingungen wurde die absolute Schmelzeviskosität bestimmt? (Temperatur / Methode / Matrixtyp / Ausrüstung) – Ohne die Bedingungen sind die Werte nicht vergleichbar.
- Welche Last und welche Temperatur werden für den MFI verwendet? – Lediglich für die M830-Serie sind diese Angaben vollständig dokumentiert (190/230/255/275℃ + 2.16kg). Die übrigen 2 Angaben sind nicht mit den entsprechenden Bedingungen versehen.
- Wo liegt der Schwellenwert für „niedrige Scherung“? – L/D, Konfiguration und Drehzahlbereich dürfen nicht ausschließlich mit der qualitativen Angabe „für niedrige Scherung“ angegeben werden.
- Wer legt die Parameter auf der Ausrüstungsseite fest? – Die Unterlagen nennen einen Serviceweg: Ein Techniker des Lieferanten kommt an den Standort und legt die Prozessparameter auf Grundlage Ihrer Extrusionsanlage fest. Dies ist in einem technischen Abkommen festzuhalten; dies ist zuverlässiger als ein willkürlich festgelegter Drehzahlwert.Abschließend sei darauf hingewiesen, dass auch die Prüfergebnisse dieses Artikels Grenzen haben: Sie beziehen sich ausschließlich auf den öffentlich zugänglichen Teil dieser Unterlage. Alle nicht angegebenen Bestandteile verbleiben in der oben aufgeführten Liste; sie werden weder durch Erfahrungswerte ergänzt noch wird eine mögliche spätere Vervollständigung durch eine neue Version vorweggenommen.
Verifiable Angaben sind unter Angabe der Prüfbedingungen anzufordern; nicht verifizierbare Angaben sind durch Servicebedingungen zu regeln – dies ist die einzige und zugleich ehrlichste Form der technischen Zusammenarbeit, die diese Unterlagen ermöglichen.
Alle Zahlenwerte, Einheiten und Formulierungen in diesem Artikel entsprechen dem Originaltext der offiziellen Unterlagen. Es wurden keine Umrechnungen, Einheitenumrechnungen oder modellübergreifenden Übertragungen vorgenommen. Angaben, die in den offiziellen Unterlagen nicht dokumentiert sind, werden durchgehend als „nicht angegeben“ gekennzeichnet und nicht durch branchenübliche Erfahrungswerte ergänzt.
Aktionen zum Beitrag
Wenn dieser Beitrag hilfreich war, können Sie ein Zeichen setzen — die Anzahl der „Gefällt mir“ stammt aus unserem Backoffice admin.kj9896.com; ist die Schnittstelle nicht erreichbar, sind die Schaltflächen deaktiviert und der Zähler zeigt „—“. Erfundene Zahlen werden nie eingesetzt.
Link: https://kj9896.com/de/news/flame-retardant-melt-viscosity-processing-window
- 01Derselbe Bereich von 0,5–2% – das Handbuch nennt zwei Nenner: Warum sich die Einsatzmenge eines leitfähigen Kohlenstoff-Additivs nicht einfach umrechnen lässt11. Oktober 2026
- 02Chinesische Norm FV-2 und UL94 V-2 sind gleichzeitig in den Unterlagen angegeben: Warum sind bei derselben Rezeptur beide Aussagen korrekt?11. Oktober 2026
- 03Die Flammschutzklasse lässt sich nicht aus einer Tabelle ablesen: Zugabemenge, Dicke und UL94 müssen gemeinsam betrachtet werden11. Oktober 2026
In diesem Beitrag erwähnte Produkte
- R200R200 Organophosphor-Haftvermittler-Hyperdispersionsmittel für Magnesium-/Aluminiumhydroxid R200
- R915R915 Transparentes halogenfreies Flammschutzmittel für PET/PETG R915
- R1800-SR1800-S Hyperdispersionsmittel für Kautschuk und Kunststoffe R1800-S
- R100R100 Haftvermittler-Hyperdispersionsmittel für Füllstoff-Masterbatch R100
- R100AR100A Multifunktionaler Füllstoffaktivator R100A
- TPSTPS Netzdispersionsmittel TPS (Alkylester)
- R912BR912B Halogenfreies Flammschutzmittel für PET R912B
- R940R940 R940 Reaktives Flammschutzmittel auf Basis ungesättigtem Acrylat-Polyurethan
- R218R218 Flammschutz-Synergist R218
- Q90Q90 Hydrophilierungsmittel zur internen Zugabe für Kunststoffe Q90
Weiterlesen
Weitere Neuigkeiten und Produktupdates finden Sie im Newsroom.