
Technik erklärt · 11. Oktober 2026
Derselbe Bereich von 0,5–2% – das Handbuch nennt zwei Nenner: Warum sich die Einsatzmenge eines leitfähigen Kohlenstoff-Additivs nicht einfach umrechnen lässt
Die Anwendungshinweise zu R1618 beschreiben zwei parallele Dosierungslinien mit demselben Bereich von 0,5–2%, jedoch unterschiedlichem Nenner: die eine relativ zur Gesamtmasse des Carbon Blacks, die andere relativ zum fertigen Kunststoffprodukt; ausdrücklich ist vermerkt, dass die beiden Linien nicht ineinander umgerechnet werden dürfen. Dieser Beitrag erklärt, warum das kein Versehen ist, und wie der Umstand, dass feinere Teilchen leichter agglomerieren, mit den vier Funktionen in einem zusammenhängt. Die nicht angegebenen quantitativen Angaben – spezifischer elektrischer Widerstand, Dispersionswirkung, Reihenfolge der Zugabe – sind ausdrücklich als nicht angegeben gekennzeichnet und werden nicht ersatzweise erfunden.
- 01Antiagglomeration
- 02Verteilungsrate
- 03Schmierstoff-Gleichgewicht
In der Rezepturtabelle steht "Zugabe 0.5–2%"; im Fertigungsprozess wird das Material nach dieser Zahl abgewogen.
Wenn dieser Prozentsatz auf Ruß bezogen ist, die Werkstatt aber gewohnt ist, ihn auf das Fertigprodukt zu beziehen, kann die tatsächlich zugesetzte Menge des Hilfsstoffs
um ein Vielfaches voneinander abweichen – und beide Seiten glauben, die Vorgabe eingehalten zu haben.
Das ist keine bloße Nachlässigkeit einzelner Fertigungshallen, sondern ein Bezugsproblem, das in der Tabelle der Zugabemengen für Hilfsstoffe aktiv geklärt werden muss.
锎锔 R1618 zeigt in den zugehörigen Unterlagen ein recht normgerechtes Vorgehen für diesen Fall.
Erst einmal: Was ist R1618?
Der offizielle Vollname lautet "Hyperdispersant für leitfähigen Ruß in Kunststoffen R1618"; der Hauptbestandteil ist Polyolefinether.
Die Angaben zu seiner Herstellung sind sehr konkret:
eine Polymerwasserlösung, die mit genau abgestimmten Mengenverhältnissen bei hohen Temperaturen und hohem Druck hergestellt wird,
mit einer ausgezeichneten molekularen Masse und einer relativ engen Molekulargewichtsverteilung, die bei leitfähigem Ruß in Pulverform und bei leitfähigen Ruß-Masterbatches
eine sehr gute Dispergier- und Leitfähigkeitswirkung entfaltet.
Der Satz „enge Molekulargewichtsverteilung“ ist die Grundlage der Dispergierstabilität. Das Dispergiermittel bildet mithilfe der Molekülketten auf der Pulveroberfläche eine Umhüllung und eine sterische Behinderung,
Je enger die Molekulargewichtsverteilung, desto einheitlicher sind die Längen der Molekülketten und desto gleichmäßer erfolgen Adsorption und Umhüllung.
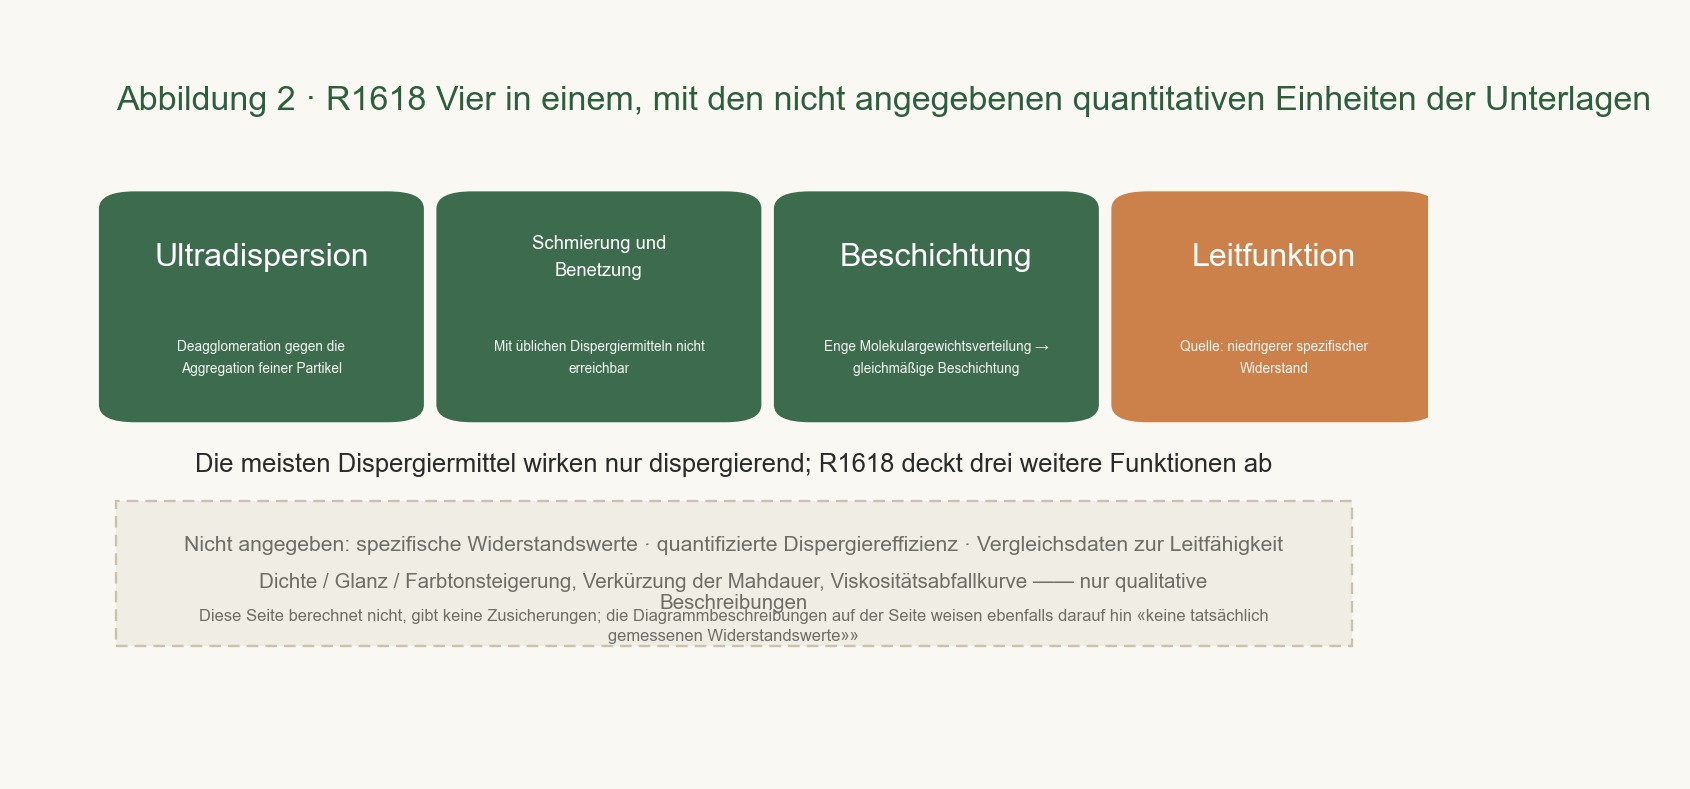
Die Unterlagen fassen seine Leistungsfähigkeit in vier Wörtern zusammen: vier Effekte in einem.
Es weist eine Hyperdispersant-Wirkung, eine Schmier- und Benetzungswirkung sowie eine Filmbildung auf und besitzt darüber hinaus insbesondere eine elektrisch leitende Funktion.
Im Vergleich zu herkömmlichen Dispergiermitteln formuliert das Datenblatt einen recht direkten Vergleich:
Die von vielen Fabriken üblicherweise eingesetzten Dispergiermittel besitzen im Allgemeinen lediglich eine dispergierende Wirkung, während R1618 …
Das bedeutet, dass die meisten der auf dem Markt erhältlichen Dispergiermittel lediglich Partikel auftrennen, während R1618 darüber hinaus
gleichzeitig Schmierung, Benetzung und Beschichtung bietet und zusätzlich eine leitende Funktion übernimmt.
II. Der Kernpunkt: Beim selben 0.5–2% werden zwei Nenner genannt
Der Abschnitt zur Zugabe in den Unterlagen zu R1618 ist in diesem Zusammenhang genauer zu betrachten.
Dazu lautet die Formulierung:
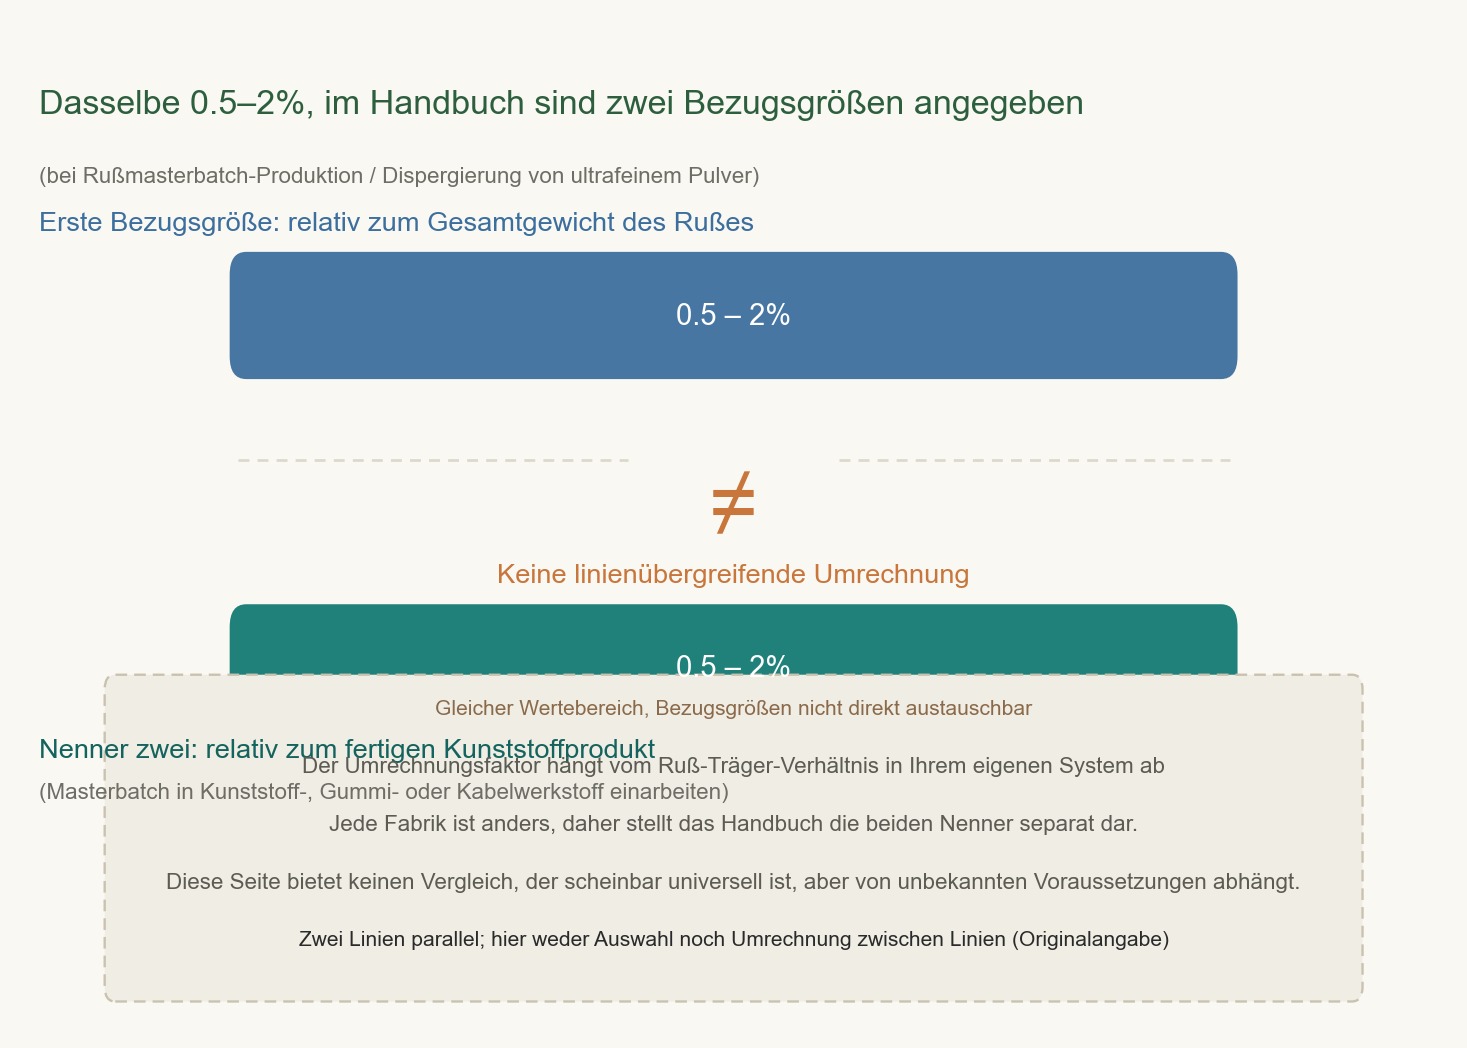
Die Zugabe für diesen Typ ist eine „Doppelangabe“: Auf derselben Seite des Handbuchs stehen zwei Zugabeangaben nebeneinander, jeweils mit angegebenem Nenner und demselben Wertebereich (0.5–2%).
——eine relativ zum Gesamtgewicht des Rußes, eine relativ zum endgültigen Kunststoffprodukt.
Beide Linien werden nebeneinander dargestellt; auf dieser Seite wird keine ausgewählt und nicht zwischen den Linien umgerechnet.
Dieser Abschnitt macht in der Zugabetabelle für Additive den Punkt, der am leichtesten übergangen würde, ganz deutlich.
Sehen wir uns zunächst an, was die beiden Nenner jeweils bedeuten:
- Relativ zum Gesamtgewicht des Rußes: Wenn Sie ein Ruß-Masterbatch herstellen, wird diese 0.5–2% anhand des Gewichts des darin enthaltenen Rußes berechnet
- Relativ zum endgültigen Kunststoffprodukt: Dieselbe 0.5–2% wird anhand des Gesamtgewichts des Endprodukts (Ruß + Träger + Sonstiges) berechnet
Die anhand der beiden Nenner berechnete absolute Zugabe der Additive kann je nach Nenner durchaus erheblich abweichen ——
Da der Ruß in der endgültigen Rezeptur oft nur einen Teil ausmacht, **den „auf das Endprodukt bezogenen Prozentsatz“ direkt als
"Der Prozentsatz, berechnet auf Basis von Kohlepulver", bedeutet, dass dieser Prozentsatz der Differenz weggelassen wird.**
Und noch wichtiger ist dieser Satz: "Ohne Bruchlinienumrechnung".
Diese vier Wörter bedeuten: Das Handbuch gibt bewusst keine solche Umrechnungsbeziehung an. Warum?
Weil der Umrechnungsfaktor von der Kohlepulver- und Trägerstoffverteilung in Ihrem eigenen System abhängt,
und diese Verteilung ist in jeder Fabrik unterschiedlich. Wenn das Handbuch eine Tabelle anbietet,
dann wird der Leser diese nach seiner eigenen Kohlepulververteilung anwenden, was zu größeren Fehlern führen kann.
**Es ist besser, die beiden Nenner getrennt zu schreiben, damit der Benutzer nach seinem eigenen System eine Auswahl treffen kann,
statt eine scheinbar allgemeine, aber auf unbekannten Voraussetzungen angewiesene Umrechnung zu geben.**
三、Warum zwei Nenner nebeneinander existieren
Das ist keine willkürliche Entscheidung der Datenredakteure, sondern ergibt sich aus der Beschaffenheit der Additivkategorie selbst.
Bei der Verwendung des Additivs leitfähiger Ruß gibt es eine Besonderheit: Es kommt auf zwei Ebenen zum Einsatz – auf der „Pulver“- und auf der „Endproduktebene“.
- In der Pulverphase (Herstellung von Rußmasterbatches, Dispergierung ultrafeiner Pulver) muss das Additiv das Problem der Agglomeration lösen.
Dabei ist der Bezugspunkt der Ruß selbst – es muss festgelegt werden, wie viel Additiv für wie viel Ruß eingesetzt wird.
- In der Produktphase (Einarbeitung des Masterbatches in Kunststoffteile, Gummiteile oder Kabelmassen) ist das Additiv eine Komponente der Rezeptur.
Dabei ist der Bezugspunkt die Gesamtmenge der endgültigen Rezeptur – bei der Auslegung der gesamten Rezeptur werden Kosten und Mischungsverhältnisse anhand der Gesamtmenge betrachtet.
Beide Ebenen haben ihre jeweils richtige Berechnungsmethode. Die Vermischung der beiden stellt keinen Rechenfehler dar, vielmehr wird dann etwas nicht Existierendes berechnet.
IV. „Je feiner, desto eher Agglomeration“: Der zentrale Widerspruch dieser Produktkategorie
Die Schwierigkeiten der Kategorie leitfähiger Ruß werden in den Unterlagen ganz offen beschrieben:
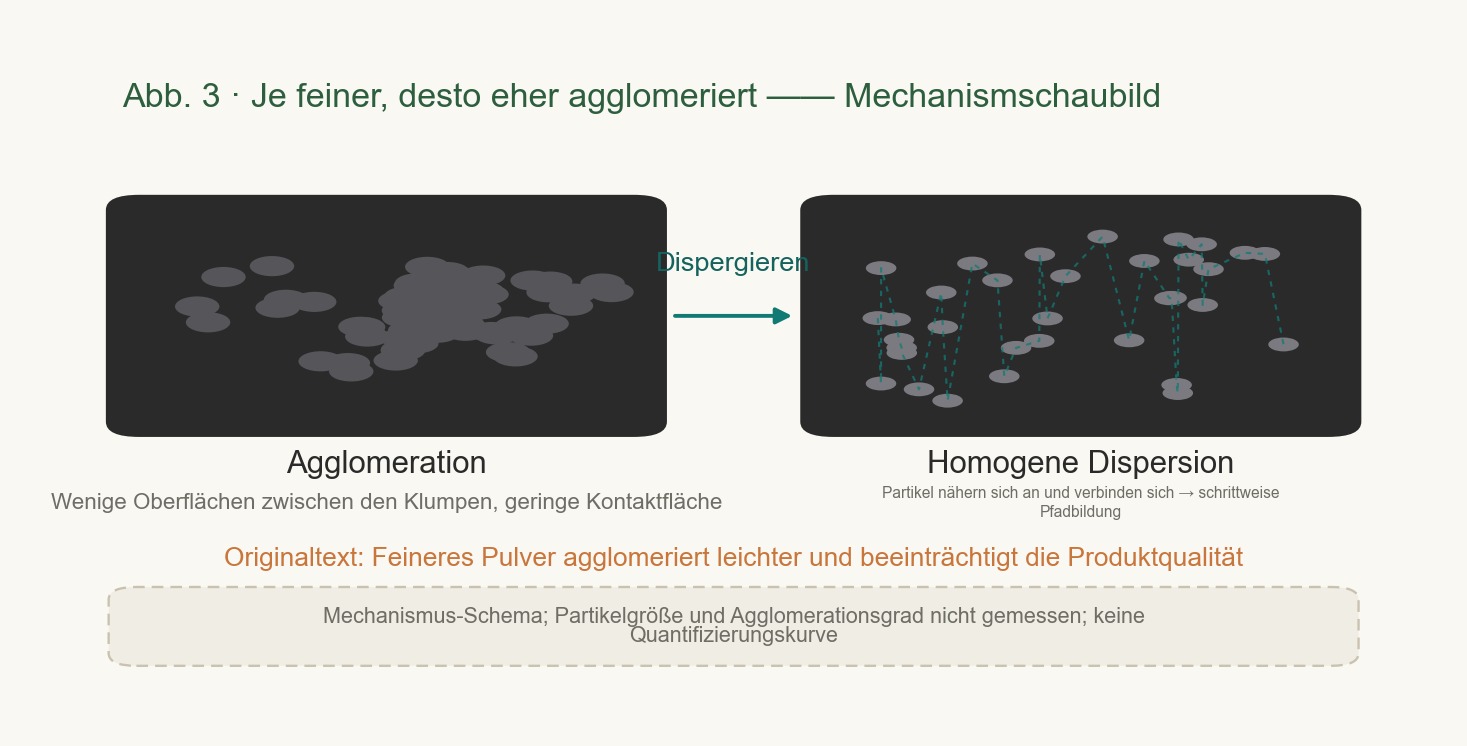
Bei der Herstellung ultrafiner Pulver wie leitfähigem Ruß und leitfähigen Rußmasterbatches kommt es desto eher zu einer Agglomeration, je feiner das Pulver ist
Die Produktqualität wird stark beeinträchtigt
Dies ist eine unintuitive, aber physikalisch richtige Tatsache. Je feiner das Pulver, desto größer ist die spezifische Oberfläche,
desto höher ist die Oberflächenenergie und desto eher übersteigt die Anziehungskraft zwischen den Partikeln die vom Dispersionsmittel bereitgestellte Abstoßungskraft.
Der Wert des Dispersionsmittels besteht hier daher nicht in einer „optionalen Optimierung“, sondern ist die Grundvoraussetzung dafür, dass ultrafine Pulver überhaupt hergestellt werden können.
Die Unterlagen erwähnen außerdem, wie die Leitfunktion zu verstehen ist (Darstellung auf der Seite):
Mit steigender Zugabe des Dispersants → leitfähiger Ruß wird Partikel für Partikel dispergiert → die leitfähigen Pfade werden einzeln aktiviert und bilden ein Netzwerk;
Die Seite veranschaulicht Besuchern diesen Prozess; die Seite vermerkt selbst: „keine gemessenen Widerstandsdaten“
Wenn sich der Abstand zwischen den Rußpartikeln bis zu einem bestimmten Punkt verkürzt, entstehen durchgehende Pfade — dies ist das Grundprinzip der Stromleitung.
Die Unterlagen weisen jedoch gleichzeitig ausdrücklich darauf hin: Bei der Abbildung auf der Seite handelt es sich nicht um gemessene Widerstandsdaten.
Die einzige zulässige Aussage zu den elektrischen Eigenschaften lautet: „einen niedrigen spezifischen Widerstand aufweisen und es Gummi oder Kunststoffen ermöglichen, eine gewisse Leitfähigkeit aufzuweisen“.
Fünf. Angaben, die in den Unterlagen ausdrücklich fehlen (ebenso wichtig)
Aus dem Text verschobenArbeitsschritte (Originaltext, unverändert)
- Wenn Sie den Zugabebereich erhalten, fragen Sie zuerst nach dem Nenner. „Ist 0.5–2% auf Ruß oder auf das Fertigprodukt bezogen?“ – dieser Satz spart eine Runde Nacharbeit.
Die folgenden Angaben sind in den Unterlagen zu R1618 nicht enthalten; dieser Artikel listet sie wahrheitsgemäß auf:
① Reihenfolge der Zugaben/Mischverfahren nicht angegeben. Die Unterlagen liefern lediglich zwei Hinweise: Die Produktform ist eine „polymere wässrige Lösung“, und unter den physikalischen Eigenschaften ist „leicht in Wasser löslich“ angegeben.
Die Unterlagen geben keine Verfahrensanweisungen dazu, was zuerst und was anschließend zugegeben werden soll oder ob eine Vordispersion erforderlich ist.
Wenn Sie an anderer Stelle Aussagen wie „das Additiv leitfähiger Ruß muss in vier Schritten zugegeben werden und Trockenpulver darf nicht zuerst eingeweicht werden“ finden,
sollten Sie überprüfen, aus welchem Dokument und für welches Modell diese Aussage stammt – sie darf nicht standardmäßig für R1618 gelten.
② Keine Zahlenwerte für den spezifischen Widerstand, keine quantifizierten Werte für die Dispersionseffizienz und keine Vergleichsdaten zur elektrischen Leitfähigkeit.
Alle Wirkungsaussagen in den Unterlagen sind rein qualitativ.
③ Angaben zum Ausmaß der Verbesserung von Schwärzung, Glanz und Farbkraft sowie zum Ausmaß der Verkürzung der Mahldauer und zur Kurve der Viskositätssenkung – zu allen diesen Punkten enthalten die Unterlagen nur qualitative Angaben.
Auf dieser Seite werden diese Zahlen weder berechnet noch verbindlich zugesagt.
④ In den Unterlagen sind keine modellübergreifenden Kombinationen oder Ersetzungsbeziehungen ausgewiesen.
Dieser Artikel führt keine anderen Modelle als Vergleichsreferenzen auf und verwendet auch keine Zahlenwerte anderer Modelle zur Erläuterung dieses Modells —
Modellübergreifende Verweise vermischen die Maßstäbe der beiden Systeme.
Falls ein Vergleich zur Modellauswahl benötigt wird, sollte er anhand der jeweiligen Datenblätter separat bestätigt werden.
VI. Praktische Umsetzung
- Rechnen Sie nicht selbst über Produktlinien hinweg um. Das Handbuch gibt ausdrücklich an, dass nicht umgerechnet wird; der Umrechnungsfaktor ergibt sich aus Ihrer eigenen Rußrezeptur, muss von Ihnen selbst berechnet und sollte mit dem Lieferanten bestätigt werden.
- Unterscheiden Sie klar zwischen Pulverphase und Produktphase. Beim Herstellen des Masterbatches ist nach Pulverlogik vorzugehen, beim Fertigen des Produkts nach Rezepturlogik.
- Rechnen Sie die Zugabe nicht anhand der Annahme „Je feiner, desto besser“ rückwärts. Die Unterlagen besagen: „Je feiner, desto eher kommt es zur Agglomeration“; Feinheit und Bedarf an Additiven sind gleichgerichtet.
- Bevor Daten zur Effektivität zitiert werden, bestätigen Sie den Ursprung. Die Diagramme auf der Seite sind mit einem Selbstkommentar "Nicht gemessene Widerstandsdaten" versehen;
Für Projekte ohne quantitative Werte erstellen dieser Artikel und die Webseite keine Annahmen.
Schlussfolgerung
Ein Dosierungsbereich, der als "0,5–2%" formuliert ist, scheint bereits ausreichend vollständig zu sein.
Wenn er jedoch gleichzeitig sowohl "relativ zum Kohlenstoffblack" als auch "relativ zum Endprodukt" als Nenner angibt und ausdrücklich ablehnt, eine Umrechnung vorzunehmen,
wird dieser Bereich wirklich nutzbar.
Die Behandlung der Informationen für R1618 in dieser Angelegenheit ist erwähnenswert: Zwei Linien nebeneinander geschrieben, Nenner jeweils gekennzeichnet, keine Alternative, keine Umrechnung über die Linie.
Dies ist nicht Incompleteness an Informationen, sondern das Placing of Uncertainty an der richtigen Stelle.
Die Umrechnungsbeziehung hängt von der Zusammensetzung des jeweiligen Systems ab und ist nur dem Anwender selbst bekannt.
Datengrundlage: Produkthandbuch und offizielle Produktdaten von 锎锔.
Die genannten Bestandteile, die Herstellungsbeschreibungen, die Zusammenfassung der vier Wirkungen, die doppelten Nenner bei der Zugabe und die Anwendungsfälle stammen sämtlich aus dem Originalmaterial von R1618.
Im Material nicht dokumentierte Punkte – Zugabereihenfolge, quantifizierte Wirkungen, Widerstandswerte und Beziehungen zwischen den Modellen – sind im Haupttext gekennzeichnet; auf dieser Seite werden weder Schlussfolgerungen gezogen noch Ersatzangaben formuliert noch modellübergreifende Verweise aufgenommen.
Die Abbildung auf der Titelseite ist eine programmgesteuerte Darstellung des dispergierten Pulvers und keine Mikrofotografie.
Die im Text angegebenen Intervalle für die Zugabe stammen aus dem Originalmaterial von R1618.
Der Umrechnungskoeffizient hängt vom jeweiligen System ab; diese Seite bietet keine allgemeingültige Umrechnung.
Aktionen zum Beitrag
Wenn dieser Beitrag hilfreich war, können Sie ein Zeichen setzen — die Anzahl der „Gefällt mir“ stammt aus unserem Backoffice admin.kj9896.com; ist die Schnittstelle nicht erreichbar, sind die Schaltflächen deaktiviert und der Zähler zeigt „—“. Erfundene Zahlen werden nie eingesetzt.
Link: https://kj9896.com/de/news/r1618-conductive-carbon-black-two-denominators
- 01Verankerung und Solvatisierung: Wie sich ein Dispergiermittelmolekül auf einer Pulveroberfläche aufteilt4. Oktober 2026
- 02Die Schmelzeviskosität steigt: Welche Zahlen vergleichbar sind und welche nicht in der Unterlage stehen4. Oktober 2026
- 03Hyperdispergiermittel und benetzende Dispergiermittel: Arbeitsteilung beim Einfärben von Kunststoffen und vier praxisorientierte Leitlinien1. Oktober 2026
In diesem Beitrag erwähnte Produkte
Weiterlesen
Weitere Neuigkeiten und Produktupdates finden Sie im Newsroom.