
Technik erklärt · 11. Oktober 2026
Die Flammschutzklasse lässt sich nicht aus einer Tabelle ablesen: Zugabemenge, Dicke und UL94 müssen gemeinsam betrachtet werden
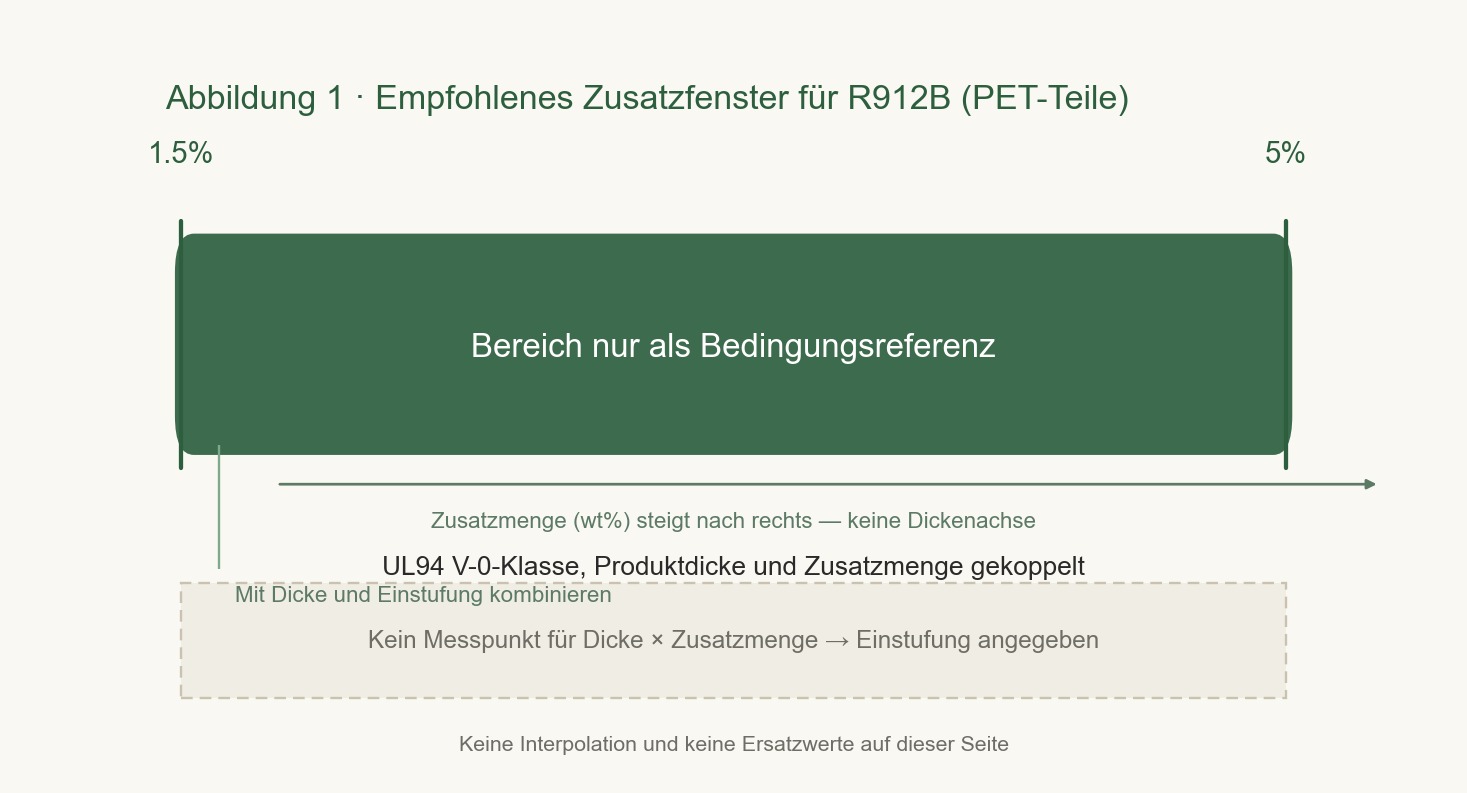
Die Unterlagen zu R912B nennen 1.5%–5% als empfohlenen Zugabebereich und 230–280℃ als empfohlene Verarbeitungstemperatur. Beides sind jedoch keine „Ergebnisse“, sondern „Voraussetzungen“: Die Flammschutzklasse ergibt sich aus Zugabemenge, Produktdicke und Substrat. Anhand der Originalunterlagen beschreibt der Beitrag die jeweiligen Betrachtungsdimensionen und erklärt, warum ausdrücklich keine Messpunkte für „Dicke × Zugabemenge → Klasse“ angegeben werden.
- 01Antiagglomeration
- 02Verteilungsrate
- 03Schmierstoff-Gleichgewicht
Die Flammschutzklasse lässt sich nicht durch Nachschlagen in einer Tabelle ermitteln: Zugabe, Produktdicke und UL94 müssen gemeinsam betrachtet werden
Ein Flammschutzmittel-Lieferant gibt Ihnen einen Bereich für die empfohlene Zugabe an. Das Labor stellt Muster innerhalb dieses Bereichs her, und der Prüfbericht weist V-2 aus.
Bei einem anderen Produkthersteller wird aus demselben Flammschutzmittel und derselben Zugabe V-0 – oder das Produkt erfüllt die Anforderungen überhaupt nicht.
Dies ist bei der halogenfreien Flammschutzierung von PET besonders häufig. Das Problem liegt oft nicht im Flammschutzmittel selbst, sondern in einer falschen Vorstellung:
Die Angabe „UL94 V-0“ ist kein einzelner Wert, sondern das Ergebnis des Zusammenwirkens von drei Variablen.
Dieser Beitrag zerlegt den Sachverhalt in seine Bestandteile und zeigt, welche Rolle 锎锔 R912B im Rahmen dieser drei Variablen einnimmt.
Im Handbuch ist die Angabe zur Zugabe von R912B wie folgt formuliert:
Je nach geforderter Flammschutzklasse der PET-Produkte beträgt die empfohlene Zugabe 1.5%-5%(das optimale Verhältnis kann konkrot durch Tests an Kleinmustern ermittelt werden)
sowie:
Eine Zugabe von 1.5%-5% kann bei PET-Materialien die Flammschutzklasse UL94 V-0 ermöglichen(wobei die Zugabe konkret entsprechend der Produktdicke anzupassen ist)
Liest man beide Sätze gemeinsam, lassen sich drei Dinge erkennen:
Variable eins: Zugabe. 1.5%–5% ist ein Bereich; das Handbuch gibt innerhalb dieses Bereichs keinen einzelnen empfohlenen Wert an.
Denn die tatsächlich erreichte Flammschutzklasse für jeden Punkt in diesem Bereich hängt von den beiden anderen Variablen ab.
Variable zwei: Produktdicke. „konkret entsprechend der Produktdicke anzupassen“ ist die Einschränkung des gesamten Satzes.
Die UL94-Prüfung bewertet die Proben ohnehin je nach ihrer Dicke in unterschiedlichen Klassen — dieselbe Rezeptur, dicke Proben und dünne Proben,
Das Brandverhalten, wenn sich die Flamme bis zur Markierungsdistanz ausbreitet, ist unterschiedlich.Über die Flammschutzklasse ohne Berücksichtigung der Produktdicke zu sprechen, kommt einem Schluss ohne Berücksichtigung der Bedingungen gleich.Variable drei: Substrat.** In den Unterlagen zu R912B steht ausdrücklich: „PET ist als einziges geeignetes Substrat angegeben (die Unterlagen werden nicht auf PETG / TPU / PE / PP übertragen)“.
Das Handbuch nennt im 【Anwendungsbereich】 einzeln PET-Fasern (Flammschutztextilien für Bekleidung, Vorhangfasern, industrielle Filtermedien)
sowie PET-Folien (Flammschutzverpackungsfolien, Isolierfolien für Elektrogeräte). Das ist nicht konservativ, sondern eine ehrliche Kennzeichnung der Grenzen ——
Der Mechanismus der Flammschutz Wirkung ist eng mit der Kompatibilität und dem Zersetzungsverhalten des Harzes verknüpft; Schlussfolgerungen über verschiedene Substrate hinweg können nicht durch Analogie gezogen werden.
Warum „eine Zugabe von 2% nicht bestanden“ und „eine Zugabe von 5% ebenfalls nicht unbedingt bestanden“ gleichzeitig auftreten können
Wenn man die drei Variablen in ein reales Produktionsszenario zurückführt, wird der Konfliktpunkt sehr deutlich:
Mit abnehmender Produktdicke steigt die erforderliche Zugabe. Dünne Produkte geben Wärme schnell ab und die Flamme hält sich schwerer selbst, zugleich sind jedoch höhere Anforderungen an die gleichmäßige Verteilung des Additivs zu stellen;
Bei der Beschreibung dünner PE-Produkte trifft das Handbuch dieselbe Aussage – „Je dünner das Produkt, desto eher sollte die Zugabe angemessen erhöht werden“.
Eine höhere Zugabe bringt jedoch Probleme in der Verarbeitung mit sich.
Überschreitet der Anteil des Additivs einen bestimmten Wert, steigt die Viskosität der Schmelze, die Dispersion wird schwieriger und dadurch können sich die mechanischen Eigenschaften und das Erscheinungsbild des Produkts nachteilig auswirken.
Die Flammschutzklasse ist ein Prüfergebnis und keine Beschreibung der Rezeptur. Liegt das Ergebnis „UL94 V-0“ vor,
wird sie tatsächlich nur dann bestimmt, wenn gleichzeitig die drei Bedingungen erfüllt sind: „Wie dick ist die Probe + wie viel wurde zugesetzt + welche Matrix wird verwendet?“.
Die Frage an einen Lieferanten nach einer „Zugabe, mit der V-0 erreicht werden kann“, ist bereits an sich unzulässig –
Die richtige Frage lautet: „Welche Produktdicke, welche Flammschutzklasse und wie soll der Zugabebereich angegeben werden?“
III. Prozessbesonderheit von R912B: Verarbeitungstemperatur 20–30℃ niedriger als bei konventionellem PET
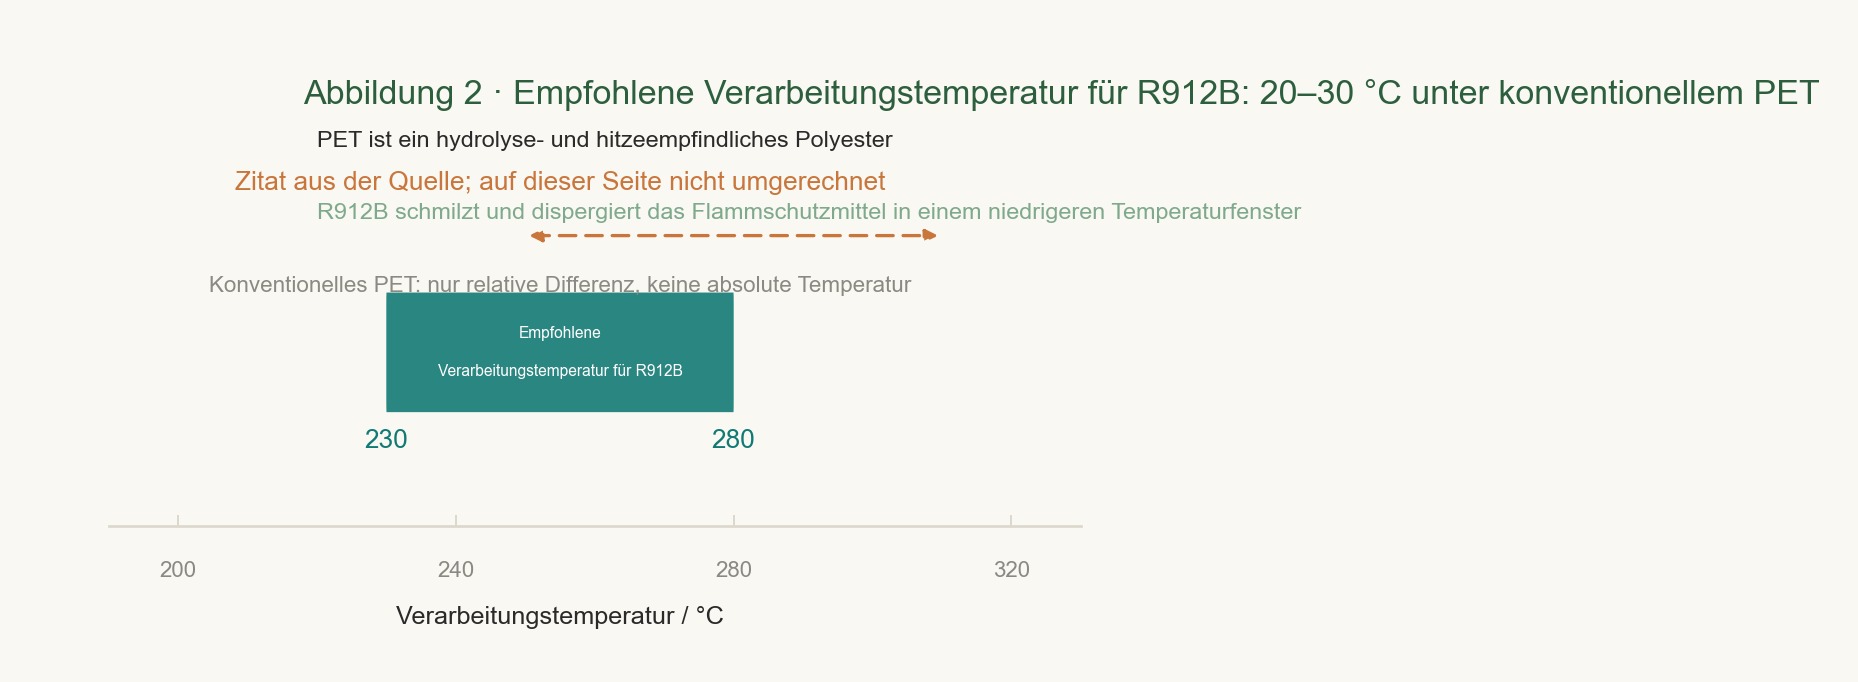
Dieser Punkt verdient eine separate Betrachtung, da er sich deutlich vom Verarbeitungsfenster des anderen PET-Flammschutzmittels R915 auf Californium-Curium-Basis unterscheidet.
In den Unterlagen zu R912B wird folgende Verarbeitungstemperatur empfohlen:
230℃-280℃ (20-30℃ niedriger als die Verarbeitungstemperatur von konventionellem PET)
Was bedeutet eine um 20–30℃ niedrigere Verarbeitungstemperatur? PET ist ein typischer, leicht hydrolysierender und hochtemperaturempfindlicher Polyester; mit jedem kleinen Anstieg der Verarbeitungstemperatur
steigen die Risiken für einen Bruch der Molekülketten und für einen hydrolytischen Abbau leicht, was die Viskosität senkt und die Festigkeit des Produkts beeinträchtigt.
Die Möglichkeit, das Flammschutzmittel bereits in einem niedrigeren Temperaturfenster aufzuschmelzen und zu dispergieren, ist für sich genommen ein direkter Beitrag zur Verarbeitungsfreundlichkeit von PET.
In den Unterlagen wird außerdem vermerkt, dass R912B mit PET-Harzen eine ausgezeichnete Kompatibilität aufweist, kaum zur Migration neigt und die Zugfestigkeit sowie die Schlagfestigkeit nur gering beeinflusst,
Die Aufrechterhaltung der Hitzebeständigkeit und Chemikalienbeständigkeit. Diese Aspekte sind lediglich zwei Seiten desselben Problems wie das Tieftemperaturfenster —
Additive dürfen den Grundwerkstoff nicht beeinträchtigen und die Werke nicht dazu zwingen, die Maschinentemperatur zu erhöhen.
Vier, drei Mechanismen und warum zusätzlich ein Dispergierhilfsmittel benötigt wird
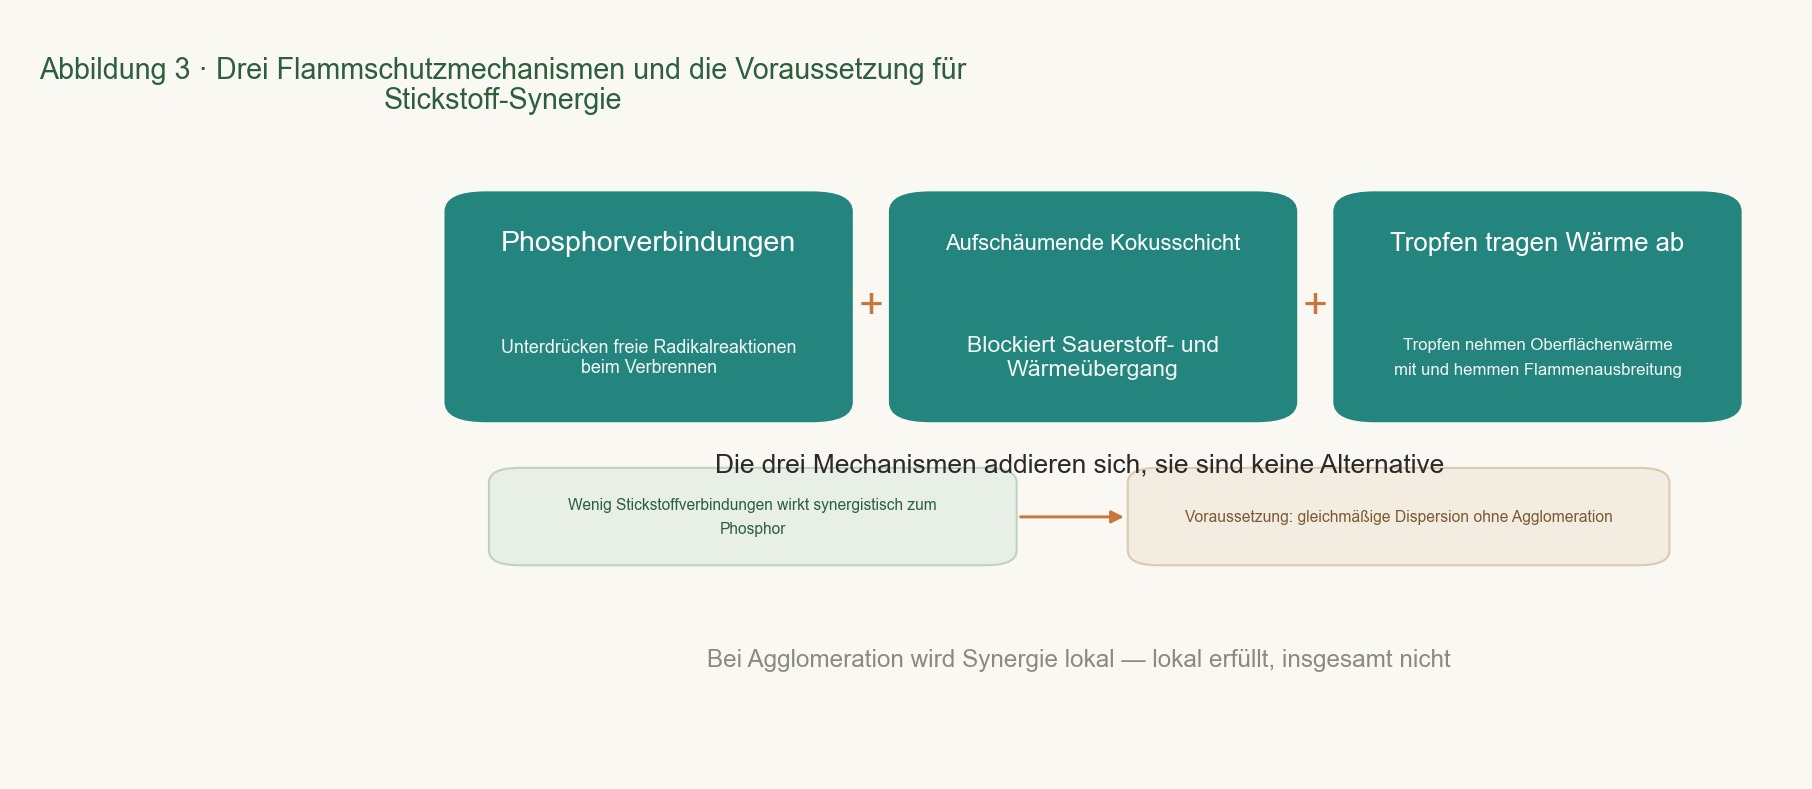
Das Handbuch zerlegt die Wirkung von R912B in drei Mechanismen, die im Folgenden wörtlich wiedergegeben werden:
- Phosphorverbindungen hemmen Radikalreaktionen im Verbrennungsprozess — sie unterbrechen die Kettenreaktion auf chemischkinetischem Weg
- Intumeszierende Kohlenschicht (Sauerstoff- und Wärmesperre) — bildet sich während der Verbrennung zu einer intumeszierenden Kohlenschicht, die den Sauerstoff- und Wärmetransfer hemmt
- Schmelztropfen transportieren Wärme ab (Hemmung der Flammenausbreitung) — beim Herabtropfen wird Wärme von der Oberfläche abgeführt, „die Flammenausbreitung wirksam hemmen und das Herabtropfen beschleunigen“
Diese drei Mechanismen wirken kumulativ; es handelt sich nicht um eine Auswahl aus drei Möglichkeiten. Für Ingenieure bedeutet dies in der Praxis:
Wenn diese drei Faktoren gleichzeitig wirken, sollte das Flammschutzverhalten des Systems nicht durch einen einzelnen Kennwert zusammengefasst werden.
Wenn nur eine Richtung optimiert wird (beispielsweise wenn lediglich die Zugabe verändert wird, ohne die Dispersion zu verbessern), können die beiden anderen darunter leiden.
Zur Brückenbildung geben die Unterlagen ebenfalls eine klare Aussage:
Geringe Mengen stickstoffhaltiger Verbindungen wirken synergistisch mit den Phosphorverbindungen, steigern die Flammschutzeffizienz und verringern die Zugabe;
Nichtionogene Dispersionshilfsstoffe gewährleisten eine gleichmäßige Dispersion der Bestandteile und vermeiden Agglomeration.
Der zweite Teil des Satzes wird leicht übersehen. Die Synergie zwischen der Stickstoff- und der Phosphorkomponente setzt voraus, dass beide im Harz gleichmäßig dispergiert sind.
Sobald es zu Agglomeration kommt, wird die Synergie zu einem lokalen Phänomen – lokal erfüllt, insgesamt jedoch nicht.
Deshalb wird in den Unterlagen zu R912B die Anforderung „Dispersion“ genannt und nicht lediglich der Flammschutz behandelt.
V. Was die Unterlagen nicht angeben (dieser Abschnitt ist genauso wichtig)
Aus dem Text verschobenArbeitsschritte (Originaltext, unverändert)
- Die drei Variablen in V-0
Das Schlimmste bei technischen Entscheidungen ist nicht „Nichtwissen“, sondern die Annahme, alles zu wissen. Die folgenden Punkte sind in den Unterlagen zu R912B ausdrücklich nicht angegeben.
Hier werden sie wahrheitsgetreu aufgeführt, ohne rechnerische Ableitungen:
① Die Bezugsgröße für den Nenner der Zugabe ist nicht angegeben. Bezieht sich der Nenner von „1.5%–5%“ auf die Masse des PET-Harzes oder auf die Gesamtmasse des Systems?
Die Unterlagen machen hierzu keine Angabe. Bei den beiden Bezugssystemen führt derselbe Prozentsatz zu einer unterschiedlichen tatsächlichen Zugabemenge in Gramm.
Solange dies nicht mit dem Lieferanten geklärt ist, wird nicht empfohlen, diesen Bereich unverändert in die Prozessrezeptur zu übernehmen.
② Messpunkte für Produktdicke × Zugabe → Flammschutzklasse sind nicht angegeben. In den Unterlagen fehlt die Angabe zu „einer bestimmten Produktdicke, die mit einer bestimmten Zugabe V-0 erreicht wird“
Zu solchen Zuordnungen liegen keine Daten vor. Deshalb liefert dieser Artikel keine Umrechnungstabelle — jede Aussage, die behauptet, diese Tabelle aus dem Handbuch zurückrechnen zu können, ist lediglich ein Fremdentwurf.
③ Die Tabelle der physikalisch-chemischen Kennwerte ist nicht beigefügt. Aussehen, Dichte, Feuchtigkeit, Partikelgröße/Feinheit, wirksamer Gehalt usw. sind auf der Seite dieses Modelltyps nicht angegeben.
Die Unterlagen geben ausdrücklich an: „Noch zu ergänzen; auf dieser Seite werden keine Werte von Modellen derselben Serie als Ersatzwerte eingetragen.“
Werte von Modellen derselben Serie dürfen nicht ungeprüft übernommen werden. Dies ist mit der durchgängigen Ausrichtung der gesamten Produktdokumentation von 锎锔 vereinbar.
VI. Praktische Umsetzungscheckliste für Ingenieure in der Praxis
- Die richtige Frage stellen: Beim Anfordern des Zugabeintervalls beim Lieferanten gleichzeitig die Produktdicke und die angestrebte Flammschutzklasse angeben.
- Substratgrenzen einhalten: Die Unterlagen zu R912B decken nur PET ab. Für die Flammschutzanforderungen von PETG, TPU, PE und PP ist das entsprechende Modell zu erfragen.
- Bei der Verarbeitungstemperatur vorrangig den unteren Bereich testen: Das in den Unterlagen angegebene Fenster beträgt 230–280℃ und liegt damit 20–30℃ niedriger als bei konventionellem PET.
Zunächst sind Verarbeitung und Dispersion im unteren Temperaturbereich zu validieren; erst anschließend sollte der obere Bereich geprüft werden.
- Kleine Muster zuerst: Im Handbuch steht wörtlich „das optimale Verhältnis kann konkret anhand von Kleinmustern ermittelt werden“ —
Der Bereich ist ein Ausgangspunkt, kein Endpunkt.
- Dispersion darf nicht entfallen: In den Unterlagen wird „nichtionogenes Dispersionshilfsmittel gewährleistet eine gleichmäßige Dispersion der Bestandteile und vermeidet Agglomeration“ in den Mechanismusabschnitt aufgenommen,
die Synergie des Stickstoffsystems setzt diese Voraussetzung voraus.
- Den Nenner klären: In den Unterlagen ist dies nicht angegeben; es darf nicht aufgrund von Erfahrungswerten vorausgesetzt werden.
Fazit
Die Flammschutzklasse ist kein Ergebnis, das durch Nachschlagen in einer Tabelle ermittelt werden kann; sie ergibt sich aus dem Zusammenspiel von Zugabe, Produktdicke und Substrat.
Die Unterlagen zu 锎锔 R912B schreiben dies recht deutlich: Sie geben den Bereich 1.5%–5%, das Ziel UL94 V-0 und
das Verarbeitungsfenster 230–280℃ sowie die Einschränkung „je nach Produktdicke konkret anzupassen“ —
Keine einzige Bedingung wurde für die Anwender weggelassen.
Dieser Artikel verzichtet ebenfalls auf nichts: die in den Unterlagen nicht erläuterte Nennerbasis, die nicht bereitgestellten Messpunkte und die nicht beigefügte Tabelle mit physikalisch-chemischen Kennwerten,
sind allesamt wahrheitsgetreu oben aufgeführt. Die technische Beurteilung kann unterschiedlich ausfallen, die Grenzen der Fakten müssen jedoch klar sein.
Datengrundlage: das Produkthandbuch und die offiziellen Produktdaten von 锎锔. Die in diesem Artikel behandelten Zugabebereiche, das Verarbeitungstemperaturfenster und die geeigneten Substrate,
die mechanistischen Aussagen stammen sämtlich aus dem Originalmaterial zu R912B; nicht dokumentierte Punkte sind im Haupttext gekennzeichnet, und auf dieser Seite werden weder Werte verwandter Modelle eingesetzt noch Schätzungen vorgenommen.
Stellt keine Messergebnisse für eine konkrete Rezeptur dar.*
Aktionen zum Beitrag
Wenn dieser Beitrag hilfreich war, können Sie ein Zeichen setzen — die Anzahl der „Gefällt mir“ stammt aus unserem Backoffice admin.kj9896.com; ist die Schnittstelle nicht erreichbar, sind die Schaltflächen deaktiviert und der Zähler zeigt „—“. Erfundene Zahlen werden nie eingesetzt.
Link: https://kj9896.com/de/news/r912b-flame-retardant-grade-triangle
- 01Chinesische Norm FV-2 und UL94 V-2 sind gleichzeitig in den Unterlagen angegeben: Warum sind bei derselben Rezeptur beide Aussagen korrekt?11. Oktober 2026
- 02Die Schmelzeviskosität steigt: Welche Zahlen vergleichbar sind und welche nicht in der Unterlage stehen4. Oktober 2026
- 03Halogenarm ≠ halogenfrei: Wo liegt die Konformitätsgrenze halogenhaltiger Flammhemmer wirklich?28. September 2026
In diesem Beitrag erwähnte Produkte
Weiterlesen
Weitere Neuigkeiten und Produktupdates finden Sie im Newsroom.