
Технологии простыми словами · 4 октября 2026 г.
Вязкость расплава выросла: какие числа можно сопоставлять, а каких нет в материалах
После введения антипирена в рецептуру вязкость расплава повысилась, однако фактических данных, пригодных для сопоставления, немного. В статье все пункты проверены по официальным продуктовым материалам: ни в одной системе не указана абсолютная вязкость расплава; для R200 приведено лишь относительное снижение на 15-20% при жестко заданных условиях «система с 60% наполнителя» и «с матрицей PP»; для R915 указаны две параллельные температуры переработки и одна директива по частоте вращения шнека. Несопоставимые параметры отмечены отдельно.
- 01Антиагломерация
- 02Коэффициент распределения
- 03Баланс смазывания
Перенесено из текстаПервая таблица данных в этой статье (дословно)
| Показатель | Параметр | Влияние на эффективность антипирена |
|---|---|---|
| Содержание активных компонентов | ≥98% | Высокая чистота обеспечивает максимизацию эффективности аппретирования и диспергирования |
| Термостойкость | Стабильно действует при температуре выше 200℃ | Обеспечивает температурную градацию совместно с температурой разложения гидроксидов (300-450℃) |
| Снижение межфазного натяжения | ≥40% (с матрицей PP) | Улучшает смачиваемость антипиреном и снижает образование зон, не защищенных от горения вследствие агломерации |
| Снижение вязкости расплава | 15-20% (система с 60% наполнителя) | Позволяет увеличить степень наполнения (до 60%), а дозировку антипирена повысить на 20% |
| Значение pH | 7.5-8.0 | (В исходном материале пусто) |
| Внешний вид | Желтая вязкая жидкость | (В исходном материале пусто) |
Подзаголовок: два способа решения задачи в окне переработки для высоконаполненного гидроксида магния и прозрачного полиэфирного антипирена, а также один вопрос, который обязательно нужно задать поставщику
После введения антипирена в рецептуру первой проблемой на переработке обычно становится изменение текучего поведения: материал не становится ли труднее пластифицировать, повышается ли давление, появляются ли в гранулах гелевые точки. В инженерной практике это называют «повышением вязкости». Само по себе это утверждение верно, однако возникает вопрос: «насколько именно она повысилась?».
Сначала необходимо определить два момента. Во-первых, в статье сохранено использование термина «вязкость» из исходных материалов, однако в различных таблицах показателей он обозначает относительное снижение, текучесть расплава и вязкость самого продукта. Единое определение в исходном тексте отсутствует, поэтому далее термин каждый раз привязывается к конкретной величине. Во-вторых, под «всей базой» в статье понимаются только несколько справочников по добавкам и мастербатчам, использованных при подготовке материала, включая открытые продуктовые данные официального сайта. Другие продуктовые линейки Californium Curium, нераскрытые внутренние испытания и последующие версии не входят в scope статьи. Если в официальных материалах таких данных нет, утверждения по ним не делаются.
В материалах по добавкам и мастербатчам, охватывающим гидроксид магния, гидроксид алюминия, полиольные фосфатные эфиры PET/PETG, а также мастербатчи на основе PP/PE и более 10 моделей, можно обнаружить вывод, который удивит многих технологов: ни в одной системе не указана абсолютная вязкость расплава (Pa·s). Ни одной.
Это не просто отсутствие одного числа в материалах. Именно это следует уточнить у поставщика в первую очередь при выборе продукта.
В статье рассматривается только разделение доступных и недоступных для проверки сведений, содержащихся в материалах, чтобы до начала пробного производства было понятно, какими данными можно располагать. Если в материалах не приведено значение, оно отмечается как «в материалах не указано» и не дополняется отраслевыми справочными значениями. Таким образом, оценке подлежит информационный пробел, а не противоположный вывод.
Гелевые точки: это не мистика, в материалах есть исходный текст
Рассмотрим само явление. Типичные жалобы при переработке высоконаполненных гидроксидсодержащих систем заключаются в следующем: на поверхности продукта появляются светлые точки, в изломе ощущается зернистость, гранулы имеют неоднородный размер. В отрасли это явление называют гелевыми точками. Описание явления относится к общеотраслевым знаниям: критерии определения гелевых точек, методы испытаний и количественные пороги в исходном тексте не приведены. Поэтому его обычно можно использовать только как отправную точку для постановки вопроса, но не как основание для приемки.
В материалах приведено полное качественное описание этой цепочки:
«После увеличения количества наполнителя пластификация объекта замедляется, прочность расплава снижается, давление расплава падает, а порошок в расплаве с трудом диспергируется, что приводит к образованию гелевых точек»
Следует обратить внимание на точность этой формулировки: в ней приведены четыре звена причинно-следственной связи — замедление пластификации, снижение прочности расплава, снижение давления расплава и недостаточная диспергация порошка. При этом ни одного числового значения не приведено. Нет Pa·s, нет MPa, нет rpm, нет давления расплава. «Четыре звена» — это разделение, введенное в статье для удобства чтения; в исходном материале пункты не выделены, поэтому при другой системе разделения их количество будет иным. Это редакционная интерпретация, а не формулировка материала.
Однако это не означает, что в материале нет содержательной информации. В том же справочнике сформулирована цель применения диспергаторов — улучшение диспергирования наполнителя в полимере, снижение количества гелевых точек и повышение текучести материала в шнеке, — а также указаны четыре последствия необходимой корректировки внутренней и внешней смазки:
В том же месте приведена логика регулирования температуры расплава. В исходном материале указано: «Если температура расплава слишком низкая, материал недостаточно пластифицируется, диспергация не завершена… Если температура расплава слишком высокая, с одной стороны, материал перепластифицируется и прочность расплава снижается, с другой стороны, могут возникнуть затруднения с гранулированием и формированием жгута и т. п.».
Этот фрагмент составляет основу всей статьи. Он показывает, что механизм повышения «вязкости» в материалах описан полностью и обладает внутренней логикой; поэтому отсутствует не механизм, а количественный интерфейс. Кривая, полученная технологом с помощью реометра расплава, не может быть сопоставлена ни с одной строкой этих материалов. Обратное также верно: кривая, измеренная на конкретной машине, обычно не может сопоставляться с кривыми других производителей, если не выровнены температура, нагрузка, история сдвига и марка матрицы. Эти 4 параметра в исходном тексте не приведены.
【Рисунок 1】Четыре официальных описания после увеличения количества наполнителя + последствия корректировки внутренней и внешней смазки — перечень данных: замедление пластификации / снижение прочности расплава / снижение давления расплава / затрудненная диспергация порошка → гелевые точки (все 4 звена только качественные, без числовых значений); таблица корректировки смазки с 4 последствиями (недостаточная внутренняя смазка · гелевые точки / избыточная внутренняя смазка · снижение прочности расплава / недостаточная внешняя смазка · повышение температуры соединительного сердечника · чрезмерная пластификация · затрудненная выгрузка · увеличение тока механизма · пожелтение / избыточная внешняя смазка · усиление выпотевания) — рекомендация по типу диаграммы: слева — вертикальная блок-схема с 4 этапами и серыми метками «количественное значение в материалах не указано» рядом с каждым этапом; справа — четыре квадранта корректировки смазки; на всей диаграмме не должно быть числовых шкал.
Единственное точное число по «снижению вязкости»: оно относительное и жестко привязано к условиям
В материалах относительно самой вязкости расплава приведено только одно точное число. Оно указано в таблице показателей R200 — супердиспергатора аппретирующего типа:
Для этого показателя необходимо одновременно указать 4 обязательных ограничения. Без любого из них показатель становится вводящим в заблуждение:
В том же справочнике «Серия супердиспергаторов» эта строка приведена повторно без изменений и может рассматриваться как взаимное подтверждение, однако это та же самая информация, а не 2-я точка данных.
Что касается момента вращения, в материалах действительно упомянут метод: «Реологические характеристики переработки являются одним из важных показателей применения диоксида титана в пластмассах. Для оценки перерабатываемости диоксида титана можно использовать метод реометрии момента вращения». (Серия супердиспергаторов, два упоминания — диоксид титана и технический углерод (сажа)). Однако это методологическое описание, причем в обоих случаях речь не идет о R200: в исходном тексте субъектом является сценарий применения диоксида титана / технического углерода (сажи), а перенос этих сведений на другие категории в рассматриваемом материале выходит за пределы его собственной формулировки, поэтому в статье такой перенос не выполняется; конкретные значения момента вращения в материалах не приведены.
Показатель 15-20% относится к системе с 60% наполнителя: этот знаменатель важнее самого числа
Перенесено из текстаЭтапы работы (оригинал, как есть)
- Это снижение, а не значение вязкости. Базовое значение для «15-20%» в материалах не приведено. На его основании невозможно рассчитать абсолютную вязкость расплава ни для одной системы или получить какой-либо коэффициент.
- Условия указаны в скобках. В исходном тексте приведены только «система с 60% наполнителя» и «с матрицей PP». Температура измерения, метод измерения, марка матрицы и используемое оборудование в материалах не приведены. Следовательно, этот показатель не воспроизводим в техническом обмене и может использоваться только как ориентировочная ссылка.
- Сопутствующие показатели также имеют условия. Условие снижения межфазного натяжения
≥40%— «с матрицей PP»; без этих 5 слов показатель не имеет определенной области применения. - Он встречается только в таблице показателей R200. Его нельзя считать общей характеристикой всей серии добавок: в исходном тексте не приведены результаты повторных измерений этого снижения для других моделей, а также число испытаний, способ отбора проб и статистическая методика. Это единичная запись, а не статистическое распределение.
В показателе из второго раздела легко пропустить одно ограничение: система с 60% наполнителя. Он привязывает относительное снижение к определенному уровню наполнения, при этом сам способ определения уровня наполнения также требует уточнения. Методика расчета процента, указанного в скобках, а также его пересчет или пояснение в других разделах того же справочника в официальном материале не приведены; в статье он воспроизводится только согласно исходному тексту, без добавления определения.
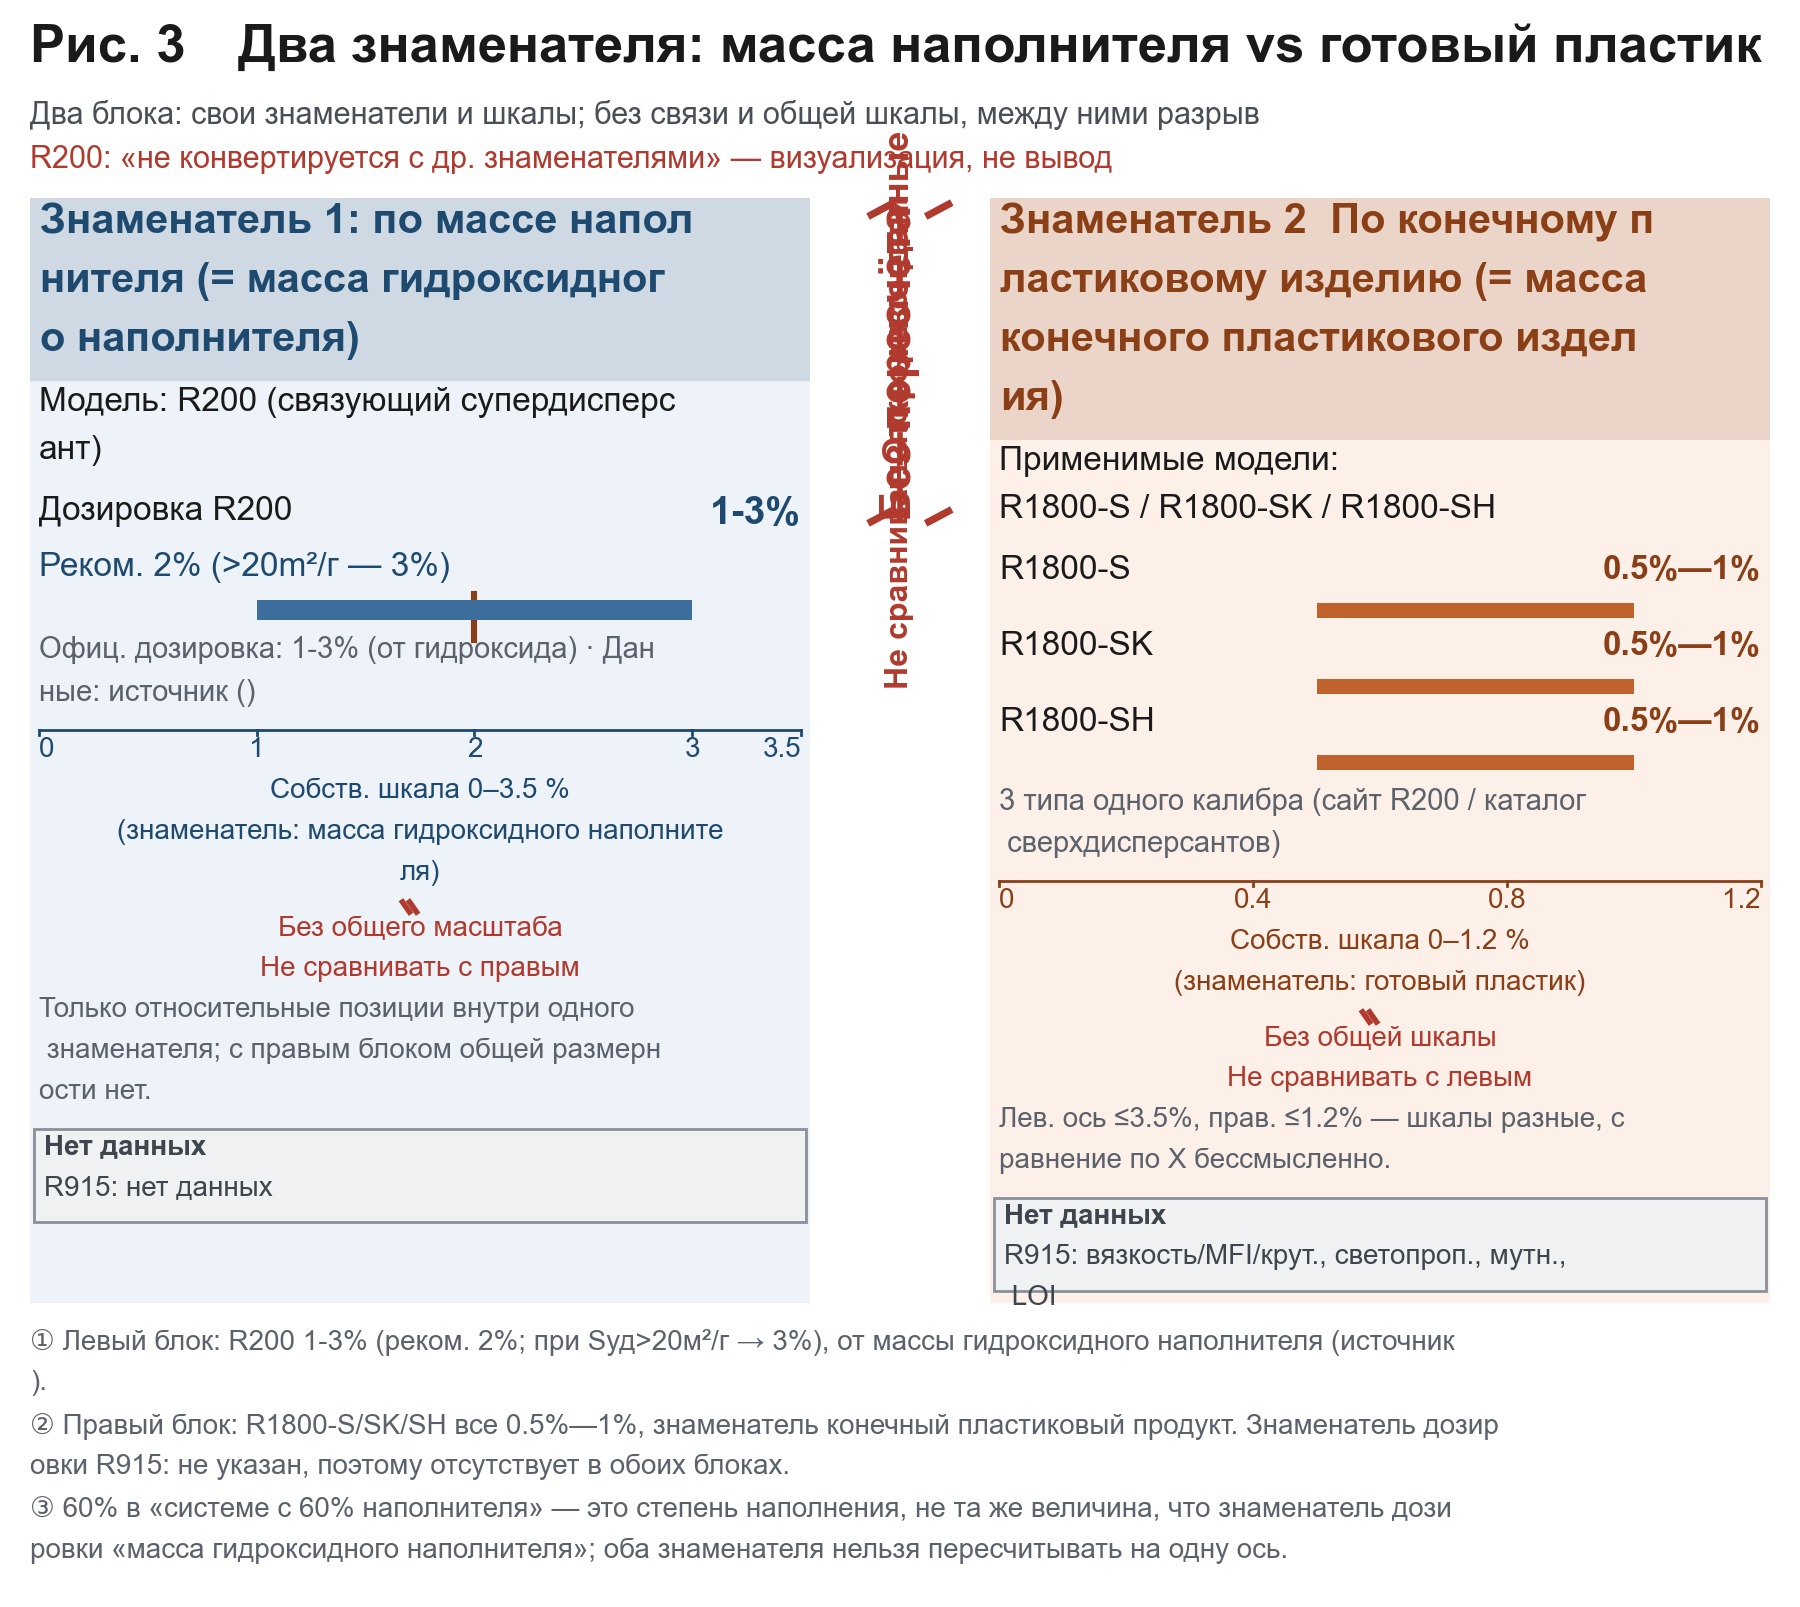
Знаменатель дозировки R200 в справочнике указан: 1-3% от массы гидроксидного наполнителя, рекомендуется 2% (при удельной площади поверхности наполнителя >20m²/g рекомендуется увеличить до 3%). На официальной странице продукта дозировка указана в том же формате: 1-3% (относительно гидроксида).
Однако в сопоставительной части того же материала для R1800-S / SK / SH применяется другой знаменатель: 0.5%—1% от массы конечного пластикового изделия; все 3 модели используют один и тот же знаменатель (официальная страница R200 / официальные продуктовые данные).
Эти 2 знаменателя нельзя сопоставлять по одной шкале. Более того, это не является предположением статьи: на странице самого R200 прямо указано, что он «не пересчитывается» с другими знаменателями, такими как «масса конечного пластикового изделия».
⚠️ Пояснение к знаменателям (только для контекста, без подробного рассмотрения): подробное обсуждение знаменателей относится к теме дозировок и в статье не приводится. Здесь необходимо запомнить только следующее: 60% в выражении «система с 60% наполнителя» — это степень наполнения; она не является тем же количеством, что и знаменатель дозировки R200 «масса гидроксидного наполнителя». При чтении показателя «15-20%» необходимо всегда учитывать условие, указанное в скобках.
Еще одно место, где параллельно приведены 2 варианта, необходимо передать без изменений. Для R200 верхний предел степени наполнения в одном и том же материале указаны 2 способами:
Оба варианта приведены, дальнейшее пояснение в официальных материалах отсутствует. В статье они представлены параллельно, без выбора одного из них и без добавления собственного объяснения. 【Рисунок 3】Непереводимость двух знаменателей — перечень данных: со знаменателем по массе наполнителя R200 1-3% (рекомендуется 2%); со знаменателем по массе конечного пластикового изделия R1800-S/SK/SH 0.5%—1% — рекомендация по типу диаграммы: два параллельных цветовых блока, в каждом из которых показаны только точки соответствующих моделей; между блоками отсутствуют соединительные линии и единая шкала, в центре добавляется явный знак разрыва с пометкой «в материалах прямо указано: взаимный пересчет не проводится».
Два решения: одно изменяет интерфейс, другое — оборудование и рецептуру
При ухудшении текучего поведения из-за наполнителя материалы предлагают два принципиально различающихся подхода.
4.1. Путь 1: супердиспергатор аппретирующего типа (активное снижение вязкости, все сведения приведены по справочнику)
Этот подход предполагает восстановление интерфейса между наполнителем и матрицей, разрушение агломератов и восстановление текучего поведения. В материалах приведена следующая полная цепочка:
- Интерфейс
- фосфорорганические группы образуют ковалентные связи с поверхностью гидроксида; снижение межфазного натяжения ≥40% (с матрицей PP) → улучшает смачиваемость и снижает образование зон, не защищенных от горения вследствие агломерации
- Течение
- снижение вязкости расплава на 15-20% (система с 60% наполнителя) → позволяет увеличить степень наполнения (до 60%); условие «система с 60% наполнителя» приведено в самом материале, без него это показатель недействителен
- Размер частиц
- агломераты диспергируются до единиц нанометрового масштаба (средний размер частиц снижается с 5μm до менее 1μm), что увеличивает площадь контакта антипирена с матрицей более чем в 3 раза
- Предварительная обработка: продукт и гидроксид в соотношении 1:50 предварительно обрабатывают в высокоскоростном смесителе при 1200rpm в течение 15 минут; это обеспечивает степень покрытия поверхности наполнителя более 95% и повышает равномерность диспергирования антипирена на 40%
- Двойная модификация: при предварительной обработке наполнителя можно дополнительно использовать 3% силанового аппрета, формируя двойную модификацию интерфейса «фосфорорганический элемент-силан»
- Температурная сторона: смешивание с матрицей PP осуществляют при 180-200℃; необходимо избегать высоких температур (>220℃), которые могут привести к разложению фосфорорганических компонентов и ухудшить синергетический эффект антипирена
- Температурная координация (со стороны горения, а не переработки): стабильное действие при температуре выше 200℃ + дегидратация гидроксидов с поглощением тепла при 300-450℃ → формирование температурной градации; температурный диапазон фосфорсодержащего угольного слоя — 200-300℃
Эти положения можно использовать как направление выбора, но не как критерии приемки: методы испытаний, статистическая методика и число образцов для показателей межфазного натяжения, размера частиц, степени покрытия и повышения равномерности диспергирования в исходном тексте не приведены. Температурные интервалы приведены в соответствии с матрицей PP; интервалы для другой матрицы в исходном тексте не указаны.
Обратите внимание на статус 1200rpm: это частота вращения высокоскоростного смесителя на этапе предварительной обработки, а не частота вращения шнека. Это единственное числовое значение rpm во всей статье, и именно его многие технологи ошибочно принимают за данные о частоте вращения шнека.
Относительно влияния частоты вращения шнека на диспергирование в материалах приведена только ориентировочная формулировка (уровень 🟡, запись относится к R1800-S, а не к R200): «При увеличении частоты вращения шнека в традиционных рецептурах производственная эффективность возрастает, однако цветовая однородность диспергирования обычно ухудшается, тогда как при использовании супердиспергатора R1800-S… однородность диспергирования не только не снижается, но иногда даже существенно повышается». Числовые значения частоты вращения не приведены. Дополнительно отмечается, что маркер уровня 🟡 является обозначением, введенным автором статьи вне рассматриваемого материала; в исходном тексте критерии классификации не приведены. В этой записи также не указаны тестовая рецептура и интервал частот вращения, поэтому в общем случае нельзя использовать ее для обратного расчета собственных настроек частоты вращения шнека.
Что касается типичной причинно-следственной цепочки «снижение вязкости → снижение момента вращения → снижение энергопотребления → увеличение срока службы оборудования», соответствующие сведения в материалах относятся к другой ветви продуктов (страница серии R100) и не входят в R200; на странице R200 такой цепочки нет. Плотность, условия хранения и данные о безопасности R200 в материалах также не приведены.
4.2. Путь 2: снижение количества / замена оборудования / изменение рецептуры (сведения из справочника и общеотраслевые знания необходимо разделять)
Этот подход предназначен для прозрачных полиэфирных систем PET/PETG: дозировка изначально невелика, поэтому стратегия заключается не в снижении вязкости, а в сохранении окна переработки. В качестве сведений из справочника приводятся:
- Оборудование (единственная качественная директива): использовать специализированный малошелковый шнек для полиэфиров, чтобы избежать чрезмерного сдвига и снижения светопропускания
- Форма внесения
- гранулы R915 и PET/PETG смешивают в высокоскоростном смесителе в течение 5–8min и после однородного смешивания подают на переработку
- Маршрут мастербатча: предварительно можно изготовить антипиреновый мастербатч PET/PETG с концентрацией 20%–30%
- Снижение количества: при необходимости можно добавить небольшое количество фосфорсодержащего азотсодержащего синергиста для снижения дозировки; прозрачность при этом не изменяется (градации дозировки для этого компонента приведены в другом разделе и здесь не повторяются; необходимо учитывать, что его знаменатель в материалах не указан — не указано, идет ли расчет относительно массы смолы или общей массы системы)
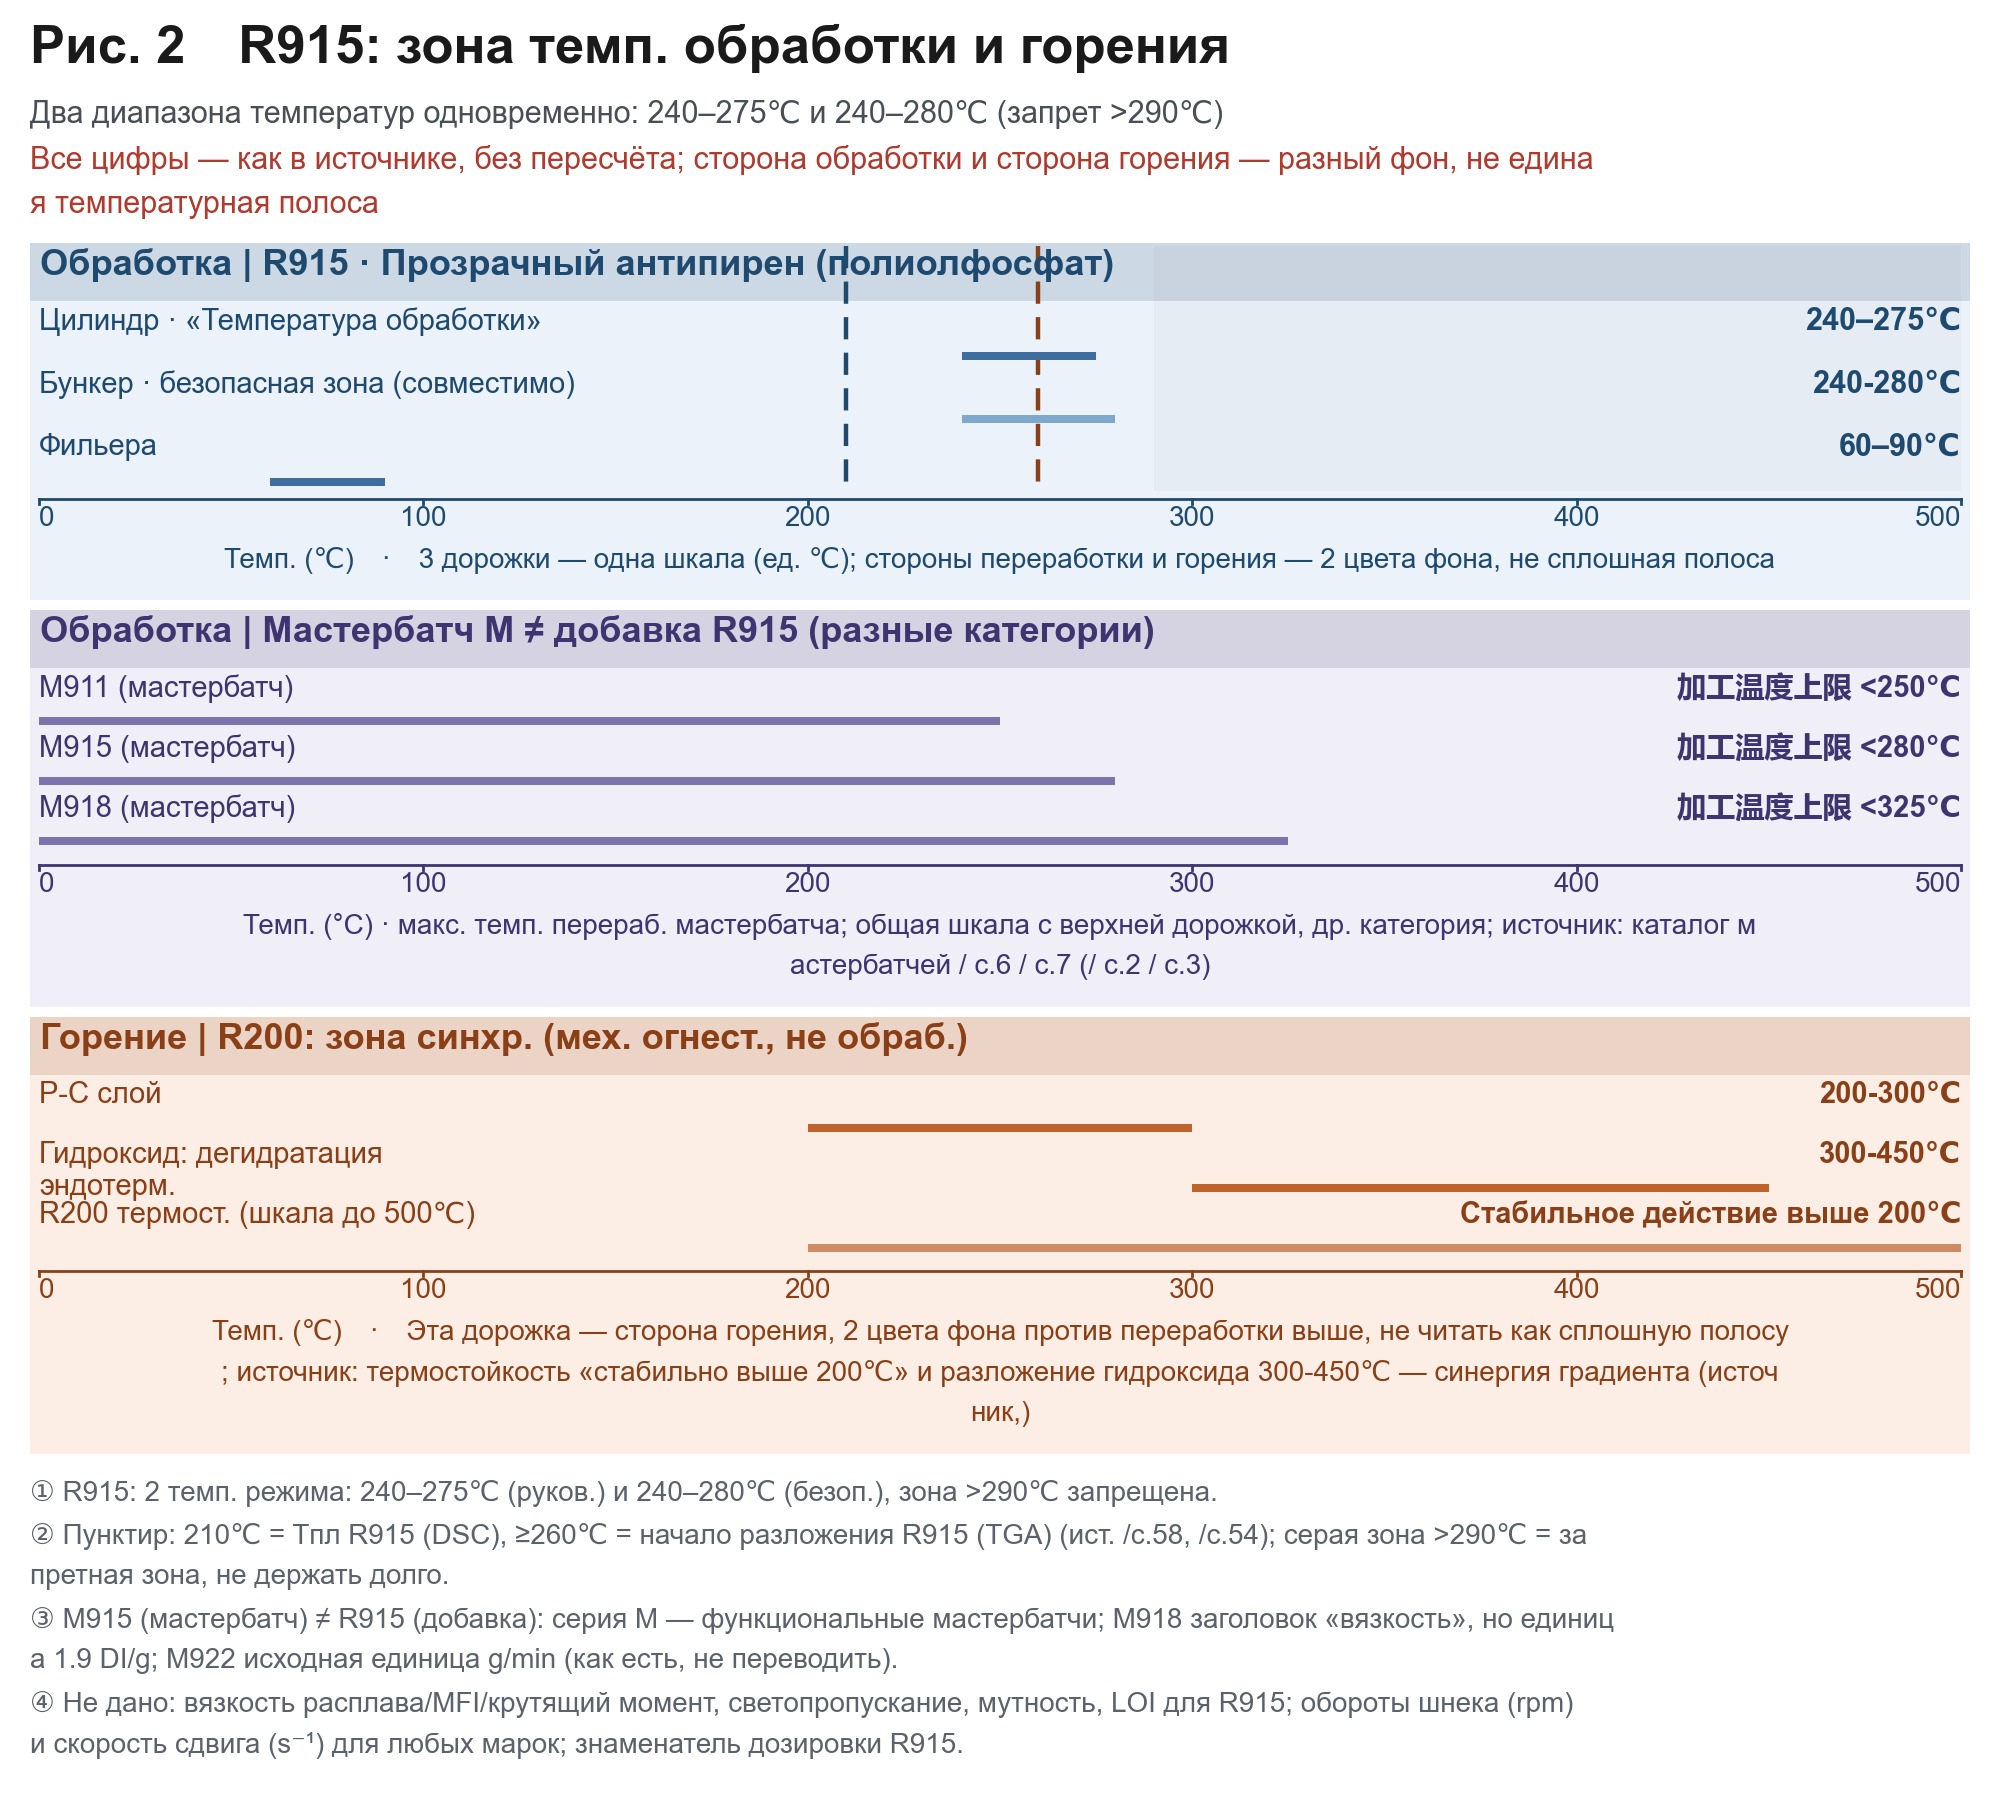
- Контроль температурных зон: цилиндр экструдера / машины литья под давлением — 240–275℃; головка / форма — 60–90℃; длительное нахождение при температуре выше 290℃ запрещено, поскольку это может привести к незначительному термическому разложению антипирена и пожелтению
- Контроль гидролиза
- PET/PETG перед переработкой сушить при 120℃ в течение 4–6h при содержании влаги ≤0.03%, чтобы предотвратить гидролиз и побеление при переработке
- Совместимость
- полностью совместим с PET и PETG, не влияет на прозрачность (стандарт испытаний: изготовление образцов экструзией, испытание светопропускания)
Формулировки «не влияет на прозрачность на протяжении всего процесса» и «полностью совместим» являются качественными формулировками из справочника. Числовые значения светопропускания и мутности в процентах, пороговые значения и испытательные организации в исходном тексте не приведены, поэтому в статье они передаются без добавления интерпретации и не рассматриваются как подтвержденные выводы.
⚠️ Температуры переработки R915 приведены в двух вариантах и сосуществуют: в разделе справочника «Параметры температуры переработки» указано 240–275℃, а на странице в разделе безопасной области переработки — 240-280℃ (запрещенная зона >290℃). Оба варианта приведены в исходном тексте, и в статье ни один из них не выбирается. Это связано с различием между уровнем страницы и уровнем справочника; перед применением необходимо подтвердить у поставщика, какой из вариантов является действующим для используемой версии.
Следующие положения относятся к общеотраслевым знаниям / дополнениям автора; числовые данные в материалах отсутствуют, поэтому их можно использовать только как перечень вопросов, а не как основание для цитирования (уровень 🔵; 🔵 и 🟡 являются обозначениями, введенными автором статьи, а не классификацией из исходного материала. Для этих положений также не приведены конкретные библиографические источники, поэтому их следует рассматривать как напоминания на основе опыта):
- После снижения количества антипирена класс огнестойкости необходимо подтверждать повторно: все пути снижения количества, приведенные в справочнике, предполагают определенный класс; отсутствие повторной проверки оставляет риск на стороне заказчика
- Замена оборудования (конструкции шнека или машины) представляет собой изменение производственной мощности, и влияние на реологические характеристики и внешний вид необходимо подтверждать испытаниями на собственной машине; нельзя просто переносить кривые других производителей
- При смене поставщика оборудования необходимо включить в техническое соглашение требование о «окне переработки данного материала на вашей машине»: это дешевле, чем последующее разрешение споров и выставление требований
4.3 Общие предпосылки двух подходов
В разделе [«Комплексный сервис для клиентов»] в материалах названы 4 основных технологических параметра: температура, частота вращения шнека, давление в головке, резка гранул.
Все 4 параметра упомянуты, однако ни для одного из них не приведено значение: со стороны оборудования в материалах представлены только наименования параметров и качественные описания. Официальные материалы не содержат диапазонов значений, и настоящая статья не восполняет их. Описание различий между оборудованием также носит исключительно качественный характер. В первоисточнике сказано: «Пластицирующая способность и способность к диспергирующему смешению шнеков экструдеров, выпускаемых различными производителями оборудования, различаются; например, пластицирующая способность двухшнековых грануляторов и одношнековых грануляторов существенно различается» — различия признаются, но сопоставление не приводится.
Таким образом, реальное положение дел в сегодняшней статье таково: материалы помогают в качественной оценке, но не дают количественных данных.
[Рисунок 2] Диапазон температур окна переработки R915 (с разделением на зоны со стороны переработки / со стороны горения) — перечень точек данных: сторона переработки — цилиндр R915 240–275℃, безопасная зона на странице 240-280℃, запрещено выдерживать >290℃, головка 60–90℃, температура плавления 210℃, начало термического разложения ≥260℃; верхний предел для M911 <250℃, для M915 <280℃, для M918 <325℃ (руководство по функциональным мастербатчам); сторона горения — фосфорноуглеродный слой R200 200-300℃, дегидратация гидроксидов 300-450℃ — рекомендация по типу диаграммы: горизонтальная температурная ось, зона переработки и зона механизма огнезащиты должны быть разделены 2 типами фоновой заливки с четким указанием названий зон (категорически запрещено объединять их в одну полосу одного фона); 2 набора температурных значений для R915 следует одновременно представить 2 параллельными линиями без выбора одного из них.
Наиболее значимый отдельный вывод: шнек для полиэфира с низким сдвигом
Если из всего предшествующего материала можно оставить для стороны оборудования только 1 положение, то это следующая формулировка о R915:
«Выбор шнека: использовать специальный шнек для полиэфира с низким сдвигом, чтобы избежать снижения светопропускания вследствие чрезмерного сдвига»
Вот почему это единственный в материалах вывод такого рода: это операционное указание, относящееся к оборудованию и сдвигу. В многократно упоминавшемся выше перечне «данные отсутствуют» не приведены частота вращения шнека, скорость сдвига, абсолютная вязкость расплава, конструкция шнека и способ дозирования и перекачки жидкости. Не приведены частота вращения, скорость сдвига и конструкция, но дано указание по выбору оборудования. Это единственное место в материалах, где ответ относится к оборудованию, а не к составу рецептуры.
Инженерный смысл этой формулировки необходимо разъяснить:
- Диспергирование имеет две стороны. В прозрачных полиэфирных системах процесс разрушения агломератов порошка может быть чрезмерным: чем интенсивнее диспергирование, тем больше обрывается молекулярных цепей под действием сдвига и тем сильнее изменяются светопропускание и мутность (это относится к общеотраслевым знаниям: количественная зависимость между сдвигом молекулярных цепей, светопропусканием и мутностью в первоисточнике не приведена; руководство содержит только качественную формулировку «избежать снижения светопропускания вследствие чрезмерного сдвига»). Требования прозрачных и наполненных изделий к диспергированию противоположны: для первых необходим меньший сдвиг, для вторых — больший. Именно поэтому в руководстве указаны слова «низкий сдвиг».
- Этот параметр связан с температурным окном. Шнек с низким сдвигом снижает сдвиговую нагрузку со стороны шнека, что позволяет соблюдать окно температур цилиндра 240–275℃ / 240-280℃; при несоблюдении температурного режима антипирен начинает слегка термически разлагаться с пожелтением. Выбор оборудования и установку температур нельзя регулировать раздельно.
- Сравнительный образец также приведен в этом материале. В отношении R912B указано: «Рекомендуется контролировать температуру переработки в диапазоне 230℃-280℃ (на 20-30℃ ниже стандартной температуры переработки PET), чтобы избежать снижения вязкости PET под воздействием высокой температуры, затрудняющего формование и влияющего на формование волокна» (запись для R912B). Следует отметить, что эта формулировка также носит качественный характер: для «снижения вязкости PET» числовое значение не приведено. Она относится к описанию другой продукции и не соответствует единой системе сведений с R915. Условия испытаний в первоисточнике не приведены, поэтому настоящая статья не использует ее как косвенное подтверждение для R915.
Однако необходимо четко обозначить границы применимости этой инструкции, чтобы ее не приняли за готовый закупочный перечень:
| Что именно означает «низкий сдвиг» | Статус сведений |
|---|---|
| Отношение L/D | Материалы не содержат данных |
| Конструкция шнека / рекомендации по комбинации элементов | Материалы не содержат данных |
| Уровень сдвига / скорость сдвига (s⁻¹) | Материалы не содержат данных |
| Частота вращения шнека (rpm) | Материалы не содержат данных |
| Количественная зависимость между скоростью сдвига и мутностью/светопропусканием | Материалы не содержат данных (приведена только качественная формулировка «избежать снижения светопропускания вследствие чрезмерного сдвига») |
| Дозирование / способ перекачки жидкой добавки (R200) | Материалы не содержат данных (указано на странице R200 официального сайта) |
Следовательно, эту формулировку следует использовать для постановки вопросов, а не как основу для закупки. После ее получения необходимо задать поставщику 3 вопроса: какая конструкция означает низкий сдвиг, какому значению L/D она соответствует и в каком диапазоне частоты вращения сдвиг остается ниже порогового значения. Ответ на 3-й вопрос в материалах — «не приведен»; в этом случае необходимо обратиться к техническим службам поставщика.
Далее применяется указанный самими материалами подход: «Предоставить клиенту супердиспергатор, соответствующий его экструзионному производственному оборудованию», «Наши технические специалисты выезжают на производственную площадку клиента, чтобы предоставить ему наиболее подходящие технологические параметры». Со стороны оборудования материалы дают ответ в форме услуги, а не числовых значений.
[Рисунок 4] Цепочка влияния «шнека для полиэфира с низким сдвигом» и границы информации — перечень точек данных: левая цепочка влияния (шнек с низким сдвигом → снижение сдвиговой нагрузки со стороны шнека → обеспечение допустимости температурного окна цилиндра 240–275℃/240-280℃ → предотвращение пожелтения вследствие незначительного термического разложения антипирена), все узлы описаны качественно; правый перечень границ информации (L/D, конструкция шнека, уровень сдвига, скорость сдвига, частота вращения шнека, способ дозирования и перекачки жидкости — все 6 позиций обозначены как «данные не приведены» и заполнены единым серой косой штриховкой) — рекомендация по типу диаграммы: слева сплошная линия процесса, справа серая сетка 6 позиций с обозначением «данные не приведены», посередине граница в виде пунктирной линии с подписью «слева — исполнимое направление, справа — вопросы, которые необходимо задать поставщику».
Сводная таблица: 5 групп представлены раздельно и не подлежат попарному сопоставлению
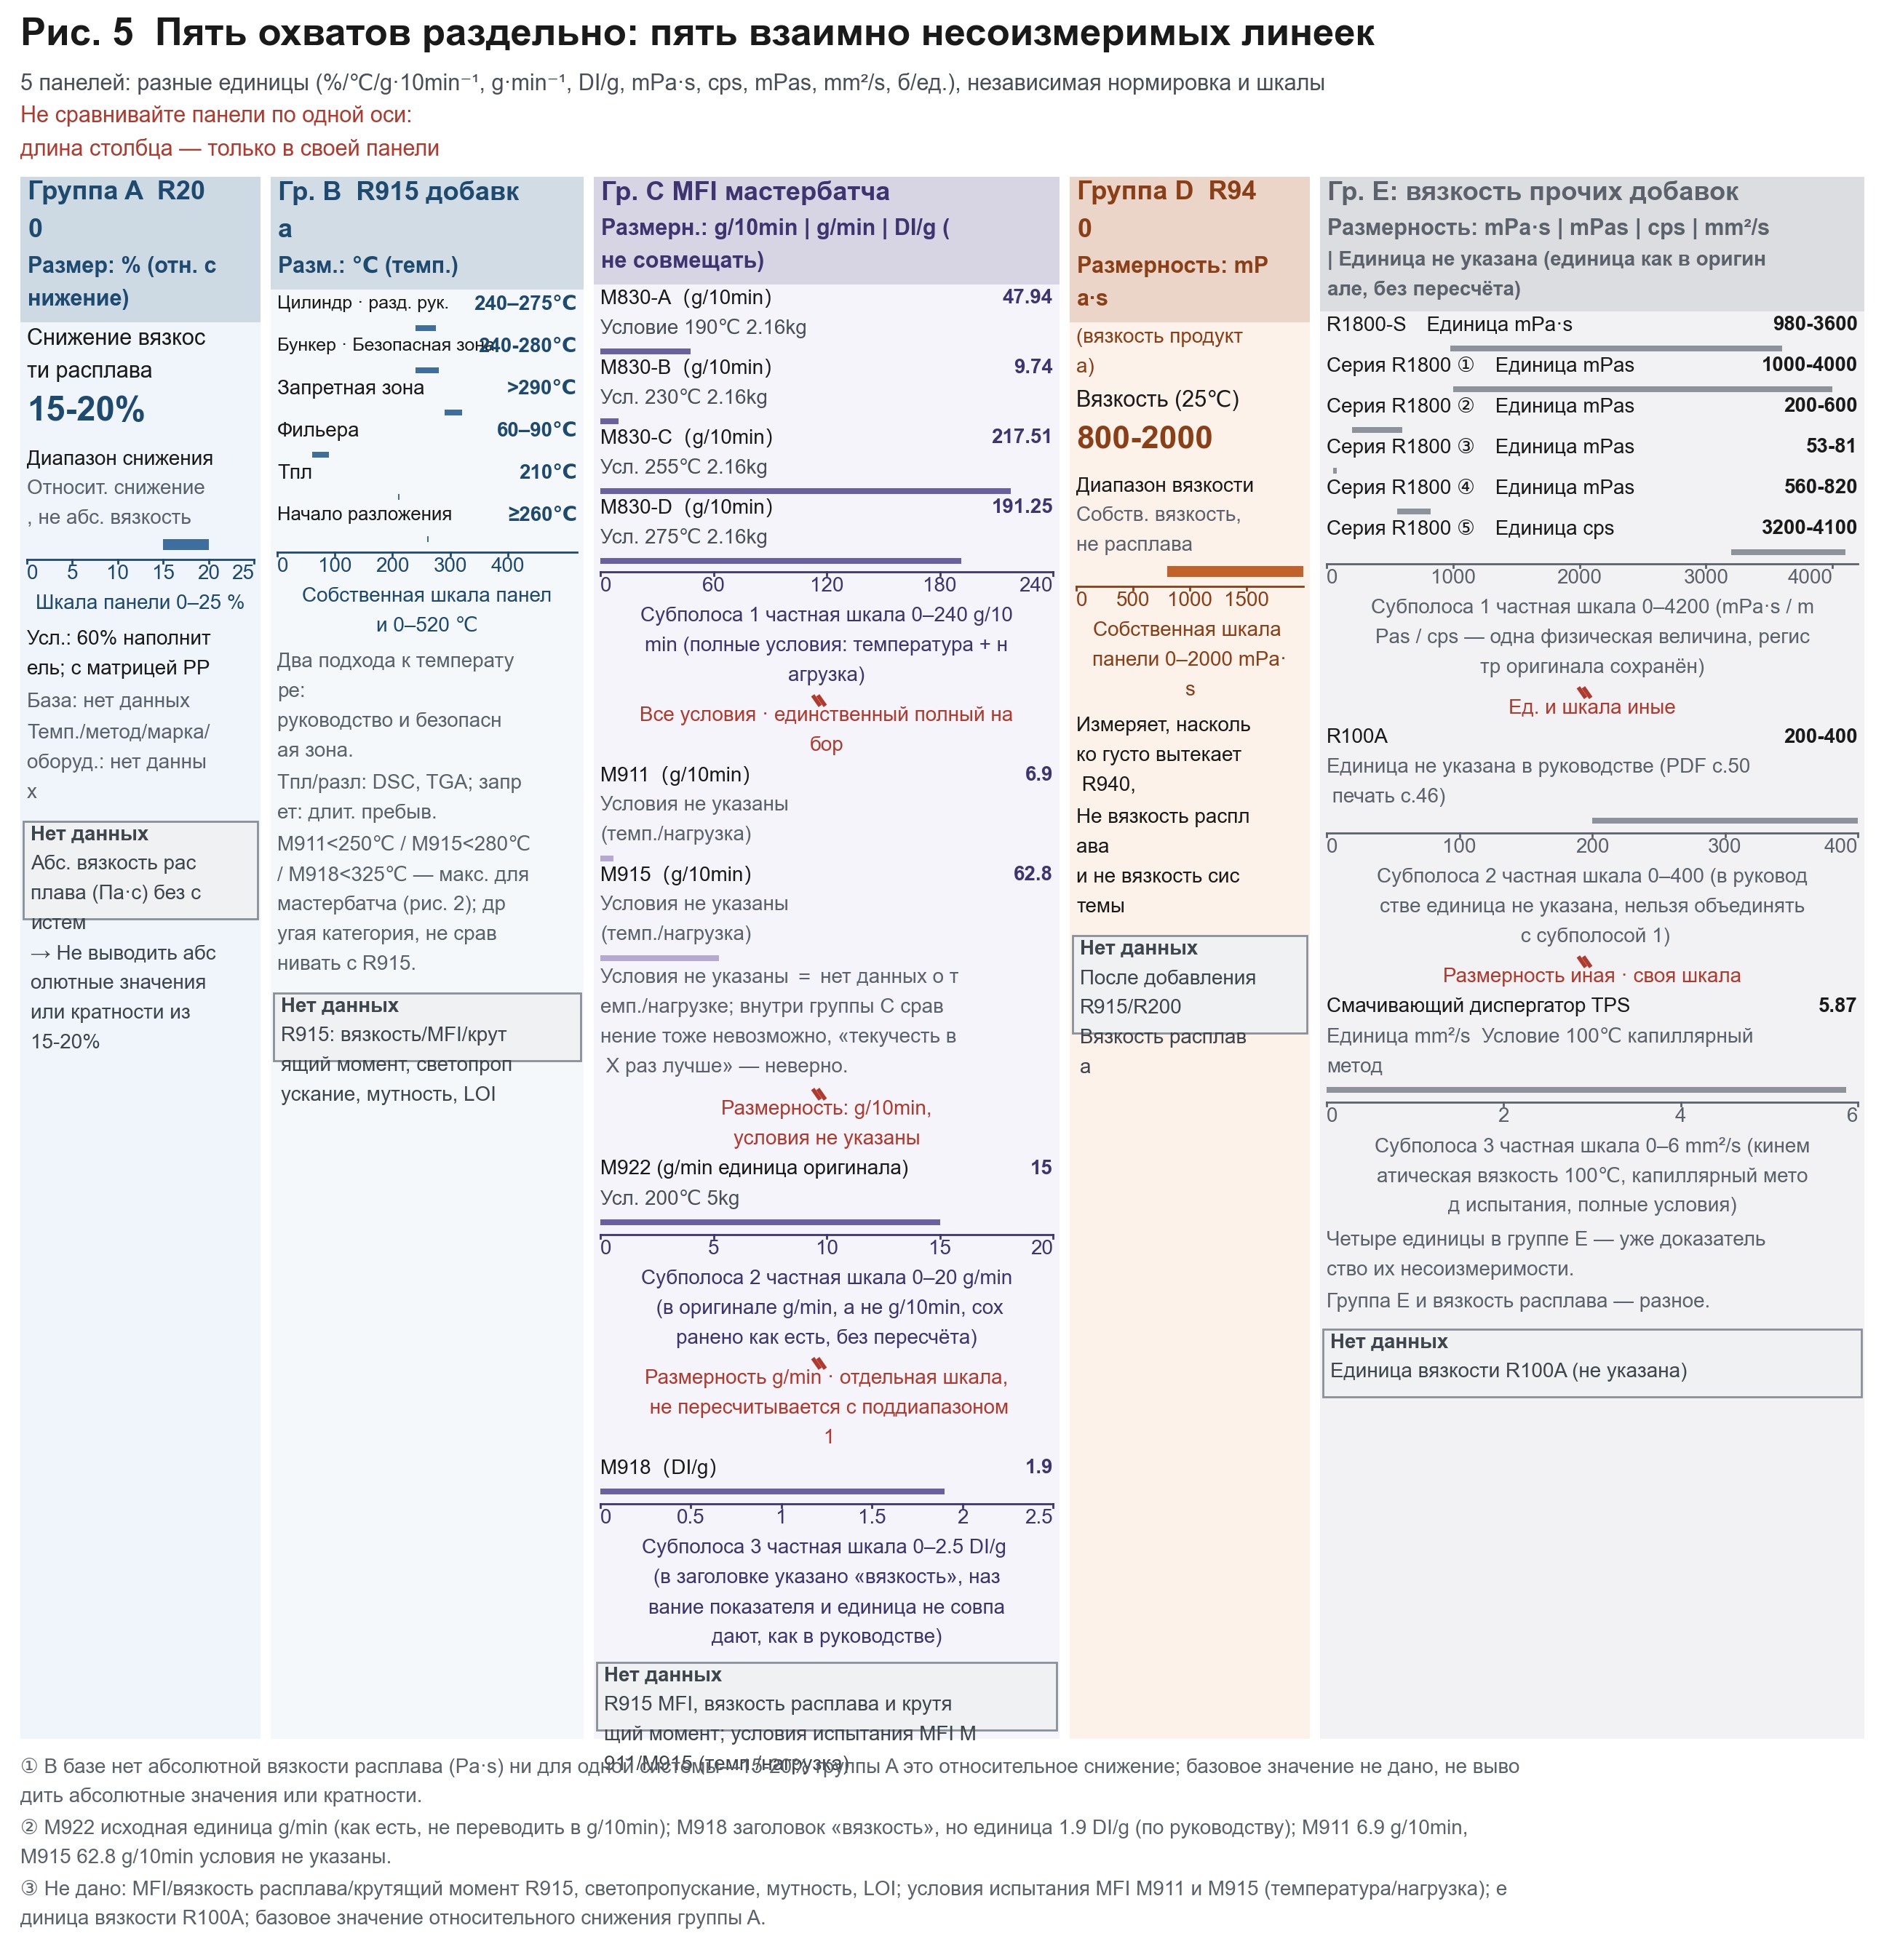
Этот раздел требует наиболее тщательного прочтения. В таблице ниже собраны относящиеся к теме данные из таблиц показателей по различным моделям, однако сначала необходимо принять ее организационную логику: 5 групп представляют собой не 5 точек на одной кривой, а 5 несопоставимых между собой шкал.
| Группа | Модель | Показатель | Значение | Размерность | Система сведений и условия |
|---|---|---|---|---|---|
| A | R200 | Снижение вязкости расплава | 15-20% | %(относительное снижение) | система с 60% наполнителя; с матрицей PP; температура/метод измерения/марка/оборудование не приведены |
| B | R915 | Температура цилиндра при экструзии/литье под давлением | 240–275℃ | ℃(температура) | раздел «Параметры переработки» руководства |
| B | R915 | Безопасная зона переработки, указанная на странице | 240-280℃(запретная зона >290℃) | ℃(температура) | 2 системы сведений, сосуществующие с предыдущей строкой; выбор между ними не производится |
| B | R915 | Температура головки/формы | 60–90℃ | ℃(температура) | то же |
| B | R915 | Температура плавления / начало термического разложения | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | Показатель текучести расплава MFI | 6.9 | g/10min(расход) | ⚠️ Условия испытаний (температура/нагрузка) в материалах не приведены |
| C | M915 | Показатель текучести расплава MFI | 62.8 | g/10min(расход) | ⚠️ Условия испытаний не приведены |
| C | M918 | В заголовке указано «вязкость» | 1.9 | DI/g | ⚠️ Наименование показателя не соответствует единице измерения; в руководстве оно приведено без изменений (обычная единица относительной вязкости PA6 — DI; пояснение отсутствует); верхний предел температуры переработки <325℃ |
| C | M922 | Показатель текучести расплава MFI | 15 | g/min(исходная единица) | ⚠️ В первоисточнике указано g/min, а не g/10min; значение приведено в исходной единице без пересчета; условия 200℃5kg; температура разложения 230℃ (TGA 1%), температура плавления ≥160℃, плотность 1.10 g/cm³ |
| C | Серия M830 | Показатель текучести расплава MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min(расход) | ✅ Единственная группа во всех материалах, для которой полностью приведены условия: A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | Вязкость (25℃) | 800-2000 | mPa·s(собственная вязкость жидкого продукта) | Это вязкость самой жидкой добавки, а не вязкость расплава и не вязкость системы после ее добавления; температура вспышки (в закрытом тигле) >120℃; кислотное число ≤15 mgKOH/g; общий фосфор около 10.5% |
| E | R1800-S | Вязкость | 980-3600 | mPa·s(собственная вязкость продукта) | официальные данные о продукте |
| E | Серия R1800 | Вязкость | 1000-4000 | mPa·s(собственная вязкость продукта) | официальные данные о продукте |
| E | Серия R1800 | Вязкость | 200-600 | mPas(собственная вязкость продукта) | то же |
| E | Серия R1800 | Вязкость | 53-81 | mPas(собственная вязкость продукта) | то же |
| E | Серия R1800 | Вязкость | 560-820 | mpas(собственная вязкость продукта) | то же (в официальных материалах здесь используется полностью строчная запись без точки между буквами; приведено без изменений) |
| E | Серия R1800(другая продукция) | Вязкость | 3200-4100 | cps(собственная вязкость продукта) | официальные данные о продукте |
| E | R100A | Вязкость | 200-400 | (единица в руководстве не приведена) | официальные данные о продукте |
| E | Q90, гидрофильная добавка для резины и пластмасс | Вязкость | 1000-2800 | mpa.s(строчная запись в первоисточнике) | собственный продукт, 25℃ |
| E | TPS, смачивающий диспергатор | Кинематическая вязкость (100℃) | 5.87 | mm²/s | капиллярный метод, условия приведены полностью |
3 разрыва, которые необходимо понимать непосредственно при ознакомлении с таблицей
Разрыв 1: группы A и C несопоставимы. 15-20% — относительное снижение (указание на «систему с 60% наполнителя» приведено в данных материалах; без него теряется исходный смысл), тогда как 6.9/62.8 — расход расплава. Одно значение показывает, «на сколько снижено», другое — «с какой скоростью протекает поток». Нельзя сопоставлять 15-20% с любым значением MFI.
Разрыв 2: внутри группы C также нельзя проводить прямое сравнение. Значения M911 6.9 g/10min и M915 62.8 g/10min приведены без условий испытаний. В материалах они помещены в одно руководство вместе с серией M830, для которой условия указаны полностью, что может неосознанно побудить читателя сравнить их величины. Допустимо лишь следующее утверждение (исключительно направленного характера, без количественной оценки): качественно M915 обладает более высокой текучестью. Формулировка «текучесть выше в X раз» неверна — вследствие различия условий отношение величин лишено смысла. Корректный формат для сравнительной группы соответствует M830: необходимо указать температуру и нагрузку (47.94 @190℃/2.16kg). До дополнения условий показатели M911 и M915 можно использовать только как подтверждение наличия результата; официальные материалы не содержат условий их испытаний, поэтому настоящая статья не делает выводов, не выполняет расчетов и не подставляет значения по системе M830.
Разрыв 3: группы D и E не имеют ничего общего с вязкостью расплава. 800-2000 mPa·s характеризует вязкость самой жидкой добавки, то есть измеряется продукт R940, а не вязкость расплава после добавления R940. Формулировка «R940 снижает вязкость расплава» смешивает 2 разных вопроса. Внутри группы E одновременно используются 6 вариантов обозначений: mPa·s, mPas, mpas, cps, mm²/s и «единица в руководстве не приведена»; само по себе это свидетельствует о том, что данные величины также не являются взаимозаменяемыми. (DI/g не входит в этот перечень — это обозначение для M918 из группы C, его нельзя обсуждать вместе с группой E; кроме того, cps в первоисточнике записано строчными буквами.)
🧯 M915 (мастербатч) ≠ R915 (добавка) — различие в 1 букве, наиболее часто встречающаяся ошибка во всей статье. M915 = антипиреновый мастербатч PETG из руководства по функциональным мастербатчам, показатель текучести расплава62.8 g/10min(условия не приведены), дозировка 6%-10%, верхний предел температуры переработки <280℃, удельный вес 1.21 g/cm³. R915 = прозрачный полиэфирный антипирен из официальных материалов (полиольный фосфатный эфир), температура плавления 210℃, содержание фосфора 18%, содержание воды ≤0.2%, дисперсность 325 меш ≥98%, галоген не обнаружено (IEC 61249-2-21), температура цилиндра 240–275℃, время предварительного смешивания 5–8min. Это разные категории продукции (мастербатч / добавка), а не 2 названия одного и того же продукта. Значения MFI, абсолютной вязкости расплава, светопропускания и мутности в процентных пунктах, а также КИ для R915 в материалах полностью отсутствуют — использование значения MFI62.8для M915 в качестве подтверждения показателей R915 означает искажение данных.
[Рисунок 5] Сопоставление 5 групп по отдельным системам сведений — перечень точек данных: группа A R200 15-20% (система с 60% наполнителя); группа B R915 240–275℃ и 240-280℃ (сосуществующие значения), 60–90℃, 210℃, ≥260℃; группа C M911 6.9/M915 62.8 (g/10min, условия не приведены), M918 1.9 DI/g, M922 15 (g/min, 200℃5kg), M830 A/B/C/D 47.94/9.74/217.51/191.25 (g/10min, условия приведены полностью); группа D R940 800-2000 mPa·s(25℃); группа E R1800-S 980-3600 mPa·s и еще 9 позиций — рекомендация по типу диаграммы: 5 параллельных малых панелей (small multiples), каждый с независимой вертикальной осью и полным наименованием размерности в заголовке оси (A: относительное снижение %; B: температура ℃; C: расход расплава g/10min и g/min; D: собственная вязкость жидкости mPa·s; E: собственная вязкость жидкости cps/mPas/mm²/s в смешанном порядке); между 5 панелями не проводить никаких линий, не использовать общие оси, разделять панели явными разрывами с обозначением «Размерности несопоставимы; горизонтальный пересчет запрещен».
Перечень «данные отсутствуют»: этот перечень следует включить в ваш технический протокол
Пересечение диапазонов одинаковой размерности (% · 3 объектов)
Размерность · %Ось x = измерение %; цветная полоса = целевой интервал, в который может попасть объект; точки вне полосы = недостижимые части.
- Абсолютные значен…
- Температура / мето…
- Количественный ко…
- Перекрывающийся сегмент 15–20%
- Ось X та же размерность % ·
- Масштаб оси X по максимуму статьи (15–20 %); не сравнивать напрямую длины между статьями.
- Абсолютные значени…15–20 %
- Температура / мето…15–20 %
- Количественный коэ…15–20 %
Данные графика (исходный текст дословно)
| Объект | Интервал |
|---|---|
| Абсолютные значения вязкости расплава для любой системы (Pa·s | 15–20 % |
| Температура / метод / марка основной полимерной матрицы / оборудование для измерения «снижения вязкости расплава на 15-20%» | 15–20 % |
| Количественный коэффициент увеличения вязкости в высоконаполненных системах | 15–20 % |
Исходный текстШкала 13–22 %
После поэлементной проверки подтверждено, что во всех официальных материалах о продукции, опубликованных данных официального сайта и ранее опубликованных открытых материалах отсутствуют какие-либо числовые значения для всех перечисленных ниже параметров. Используйте этот перечень как список вопросов: получить ответы по каждому пункту быстрее, чем пытаться строить предположения самостоятельно:
Оборудование и сдвиг
| Параметр | Статус |
|---|---|
| Скорость вращения шнека для любой модели (rpm, зона переработки) | Данные отсутствуют (единственное значение 1200rpm относится к смесителю предварительной обработки, а не к шнеку) |
| Скорость сдвига для любой модели (s⁻¹) | Данные отсутствуют |
| Количественный порог «низкого сдвига» (L/D, конфигурация, уровень сдвига) | Данные отсутствуют |
| Конфигурация шнека / рекомендации по комбинированию | Данные отсутствуют |
| Дозирование / способ подачи жидкой добавки (R200) | Данные отсутствуют (указано на странице R200 официального сайта) |
| Сопоставление выбора между двухшнековым и одношнековым оборудованием | В материалах приведено только утверждение о «существенных различиях в пластифицирующей способности»; сопоставление не приведено |
| Время пребывания | Данные отсутствуют |
| Числовые значения давления расплава / давления в головке для любой модели | Данные отсутствуют («давление в головке» указано только как наименование параметра) |
Вязкость и реология
| Параметр | Статус |
|---|---|
| Абсолютные значения вязкости расплава для любой системы (Pa·s) | Данные отсутствуют (для R200 указано только относительное снижение на 15-20%) |
| Температура / метод / марка основной полимерной матрицы / оборудование для измерения «снижения вязкости расплава на 15-20%» | Данные отсутствуют |
| Вязкость расплава / ПТР / момент для системы R915 | Данные отсутствуют |
| Условия тестирования показателя текучести расплава для M911 / M915 (температура/нагрузка) | Данные отсутствуют (для контрольной группы M830 указано: 190/230/255/275℃ + 2.16kg) |
| Конкретные значения крутильной реологии | Данные отсутствуют (упомянут только метод, в 2 местах, причем оба раза — в серии супердиспергаторов) |
| Количественный коэффициент увеличения вязкости в высоконаполненных системах | Данные отсутствуют (нельзя рассчитывать обратным путем из значения 15-20%) |
Прозрачность и огнестойкость (перенесено из ранее опубликованных материалов, в настоящей статье приведено согласно первоисточнику)
По этому пункту также «данные отсутствуют»:
На официальной странице R218 представлены только 5 физико-химических свойств (плотность / температура плавления / химическая стабильность / внешний вид / упаковка) и описание соотношения замены; отсутствуют данные о вязкости расплава, ПТР и температуре переработки. Поэтому R218 нельзя использовать для обоснования таких выводов, как «синергист не влияет на переработку», поскольку материалы этого не подтверждают. Кроме того, официальные материалы не устанавливают соответствия между R200 и R218; в настоящей статье они не сопоставляются и не объединяются.
Заключение: превратить вопросы, на которые нельзя получить числа, в вопросы, на которые можно получить ответ от специалиста
Вернемся к вопросу, поставленному в начале. Материалы не содержат абсолютной вязкости расплава не потому, что этот параметр не важен, а потому, что он в значительной степени зависит от марки полимерной матрицы, температуры, истории сдвига, оборудования и метода испытаний; абсолютное значение, оторванное от этих условий, скорее вводило бы в заблуждение. Относительное значение с четко оговеренными условиями, например «15-20% (система с 60% наполнителя)», является тем способом выражения данных, который эти материалы могут предоставить корректно.
Поэтому при получении технических материалов и принятии решения о дальнейшем продвижении поставщика сначала задайте следующие 4 вопроса:
- При каких условиях измерялась абсолютная вязкость расплава? (температура / метод / марка полимерной матрицы / оборудование) — без условий значения несопоставимы.
- Каковы нагрузка и температура для ПТР? — только для серии M830 в полном объеме указано (190/230/255/275℃ + 2.16kg); для остальных 2 положений условия не приведены.
- Каков количественный порог «низкого сдвига»? — L/D, конфигурация и диапазон скорости вращения: ни один из этих параметров нельзя обозначать только качественной формулировкой «специально для низкого сдвига».
- Кто определяет параметры со стороны оборудования? — материалы предусматривают порядок взаимодействия: специалисты поставщика выезжают на площадку и определяют технологические параметры с учетом вашего экструзионного оборудования. Включение этого положения в технический протокол надежнее, чем запрос произвольно выбранного значения скорости вращения.
В заключение отметим, что выводы настоящей проверки также имеют четко оговеренные границы: они охватывают только опубликованную часть настоящих материалов; все позиции, по которым данные отсутствуют, сохранены в приведенном выше перечне и не восполняются на основании отраслевого опыта. В статье также не делается прогноз относительно того, будут ли эти данные включены в последующие редакции.
Запрашивайте проверяемые условия измерений и предусматривайте проверяемые положения об услугах — именно такой подход к техническому сотрудничеству могут обеспечить эти материалы.
Все числовые значения, единицы измерения и формулировки в настоящей статье приведены в соответствии с первоисточником официальных материалов; пересчет значений, преобразование единиц и перенос данных между моделями не выполнялись. Все сведения, не зафиксированные в официальных материалах, обозначены как «данные отсутствуют» и не восполняются отраслевыми опытными значениями.
Действия со статьёй
Если материал оказался полезным, оставьте отметку — число отметок «Нравится» берётся из нашей админ-панели admin.kj9896.com; если интерфейс недоступен, кнопки отключены, а счётчик показывает «—». Вымышленные числа не подставляются.
Ссылка: https://kj9896.com/ru/news/flame-retardant-melt-viscosity-processing-window
Читайте также
- 01Один и тот же диапазон 0,5–2%, а в руководстве указаны два знаменателя: почему нельзя просто пересчитать норму введения проводящего углеродного аддитива11 октября 2026 г.
- 02В документации одновременно указаны национальный стандарт FV-2 и UL94 V-2: почему для одного и того же состава верны оба вывода11 октября 2026 г.
- 03Степень огнестойкости нельзя определить по таблице: дозировку, толщину и UL94 необходимо рассматривать совместно11 октября 2026 г.
Продукты, упомянутые в статье
- R200R200 Гипердисперсант фосфорорганического аппретирующего типа для гидроксида магния и гидроксида алюминия R200
- R915R915 Прозрачный безгалогенный антипирен специально для PET/PETG R915
- R1800-SR1800-S Гипердисперсант для резин и пластмасс R1800-S
- R100R100 Гипердисперсант аппретирующего типа для наполненного мастербатча R100
- R100AR100A Многофункциональный активатор наполнителя R100A
- TPSTPS Смачивающий дисперсант на основе алкилового эфира TPS
- R912BR912B Безгалогенный антипирен для PET R912B
- R940R940 Реактивный антипирен на основе ненасыщенного акрилата и полиуретана R940
- R218R218 Синергист антипирена R218
- Q90Q90 Гидрофильная добавка внутреннего введения для пластмасс Q90
Читать дальше
Другие новости и обновления продукции — в разделе новостей.