
Технологии простыми словами · 11 октября 2026 г.
Степень огнестойкости нельзя определить по таблице: дозировку, толщину и UL94 необходимо рассматривать совместно
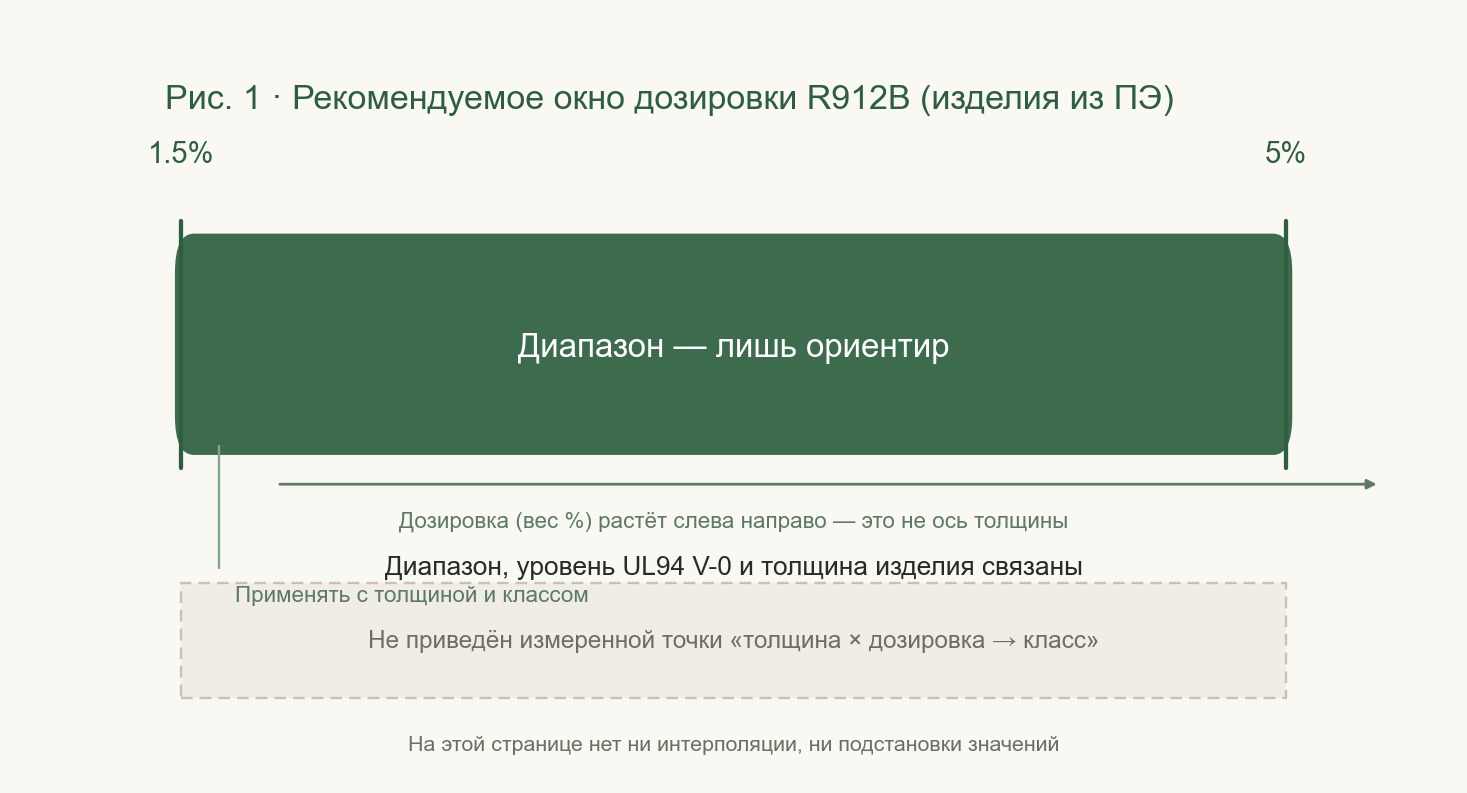
Материалы по R912B указывают рекомендуемый диапазон добавления 1.5%–5% и рекомендуемую температуру переработки 230–280℃. Однако оба этих значения — не «выводы», а «предпосылки»: класс воспламеняемости совместно определяется количеством добавки, толщиной изделия и основой. В статье описаны отдельные аспекты наблюдения по исходным материалам и объяснено, почему в них прямо не приведены экспериментальные точки вида «толщина × добавка → класс».
- 01Антиагломерация
- 02Коэффициент распределения
- 03Баланс смазывания
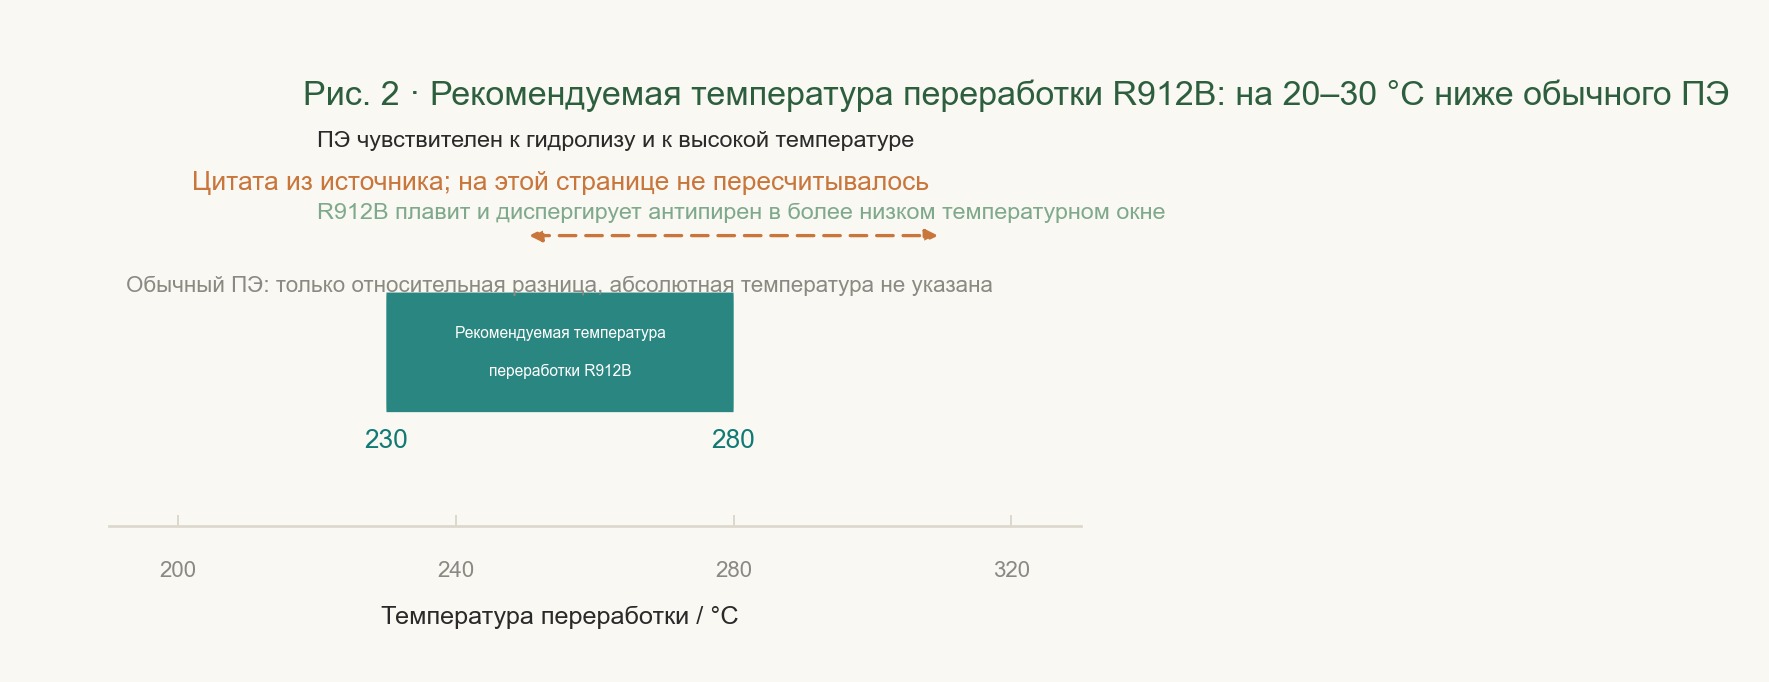
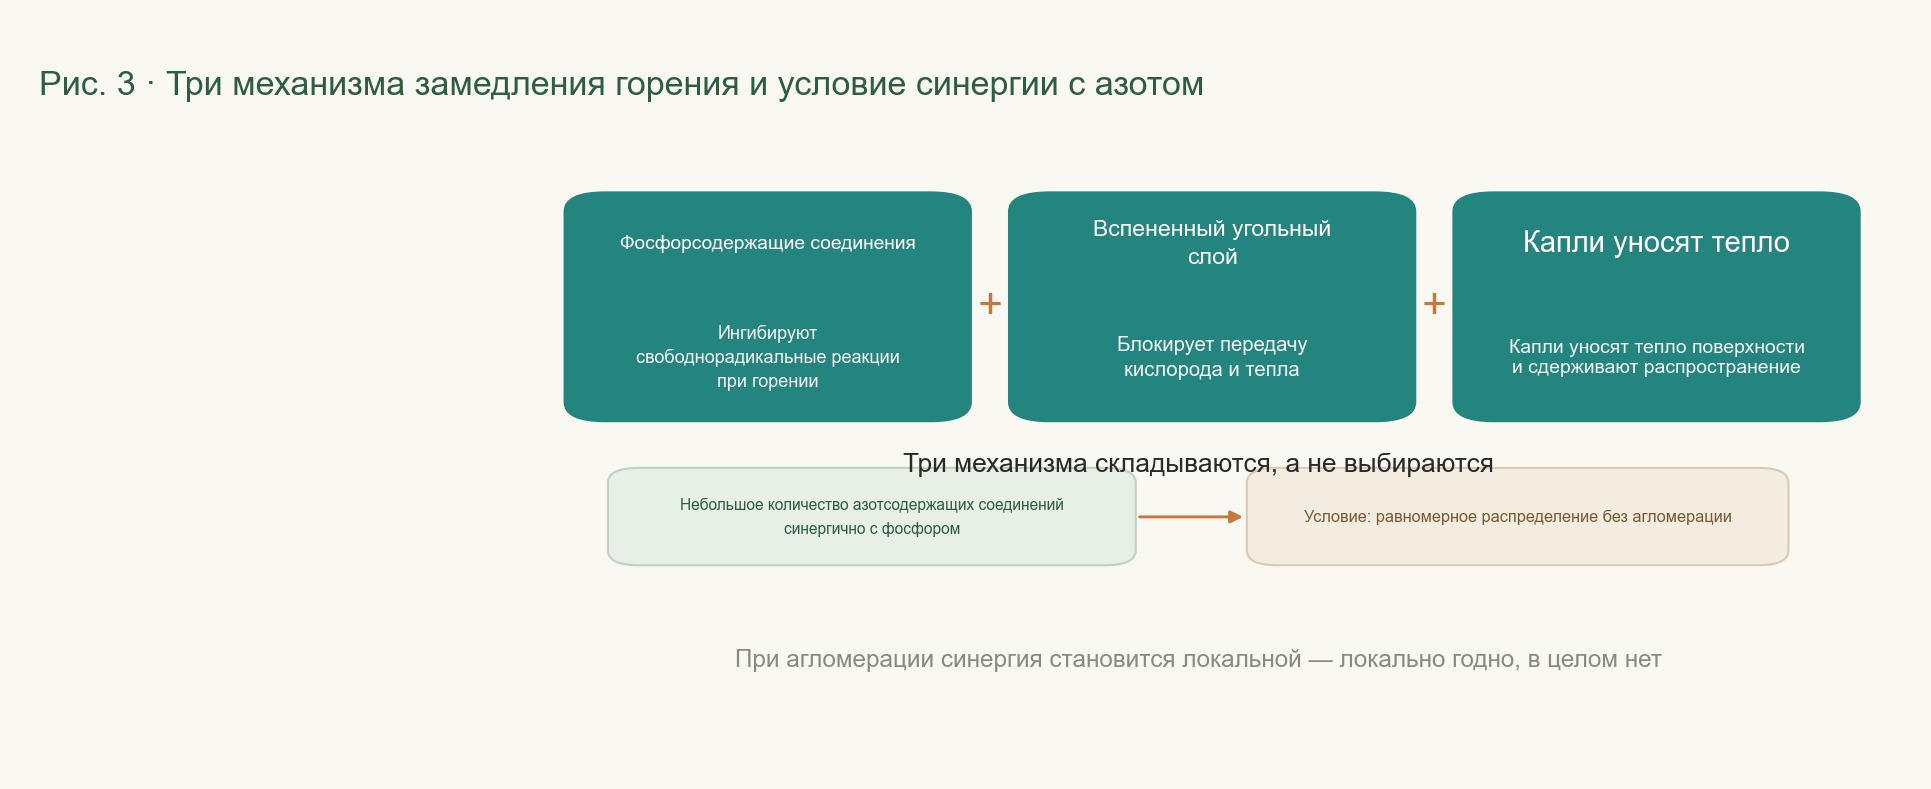
Класс горючести нельзя определить только по таблице: дозировка, толщина изделия и UL94 — эти три переменные необходимо рассматривать вместе Поставщик антипирена сообщает диапазон рекомендуемой дозировки, лаборатория изготавливает образцы в этом диапазоне, и в отчёте о результатах испытаний указывается V-2. На другом заводе по выпуску изделий при использовании той же добавки в той же дозировке в отчёте уже указано V-0 либо изделие вообще не соответствует требованиям. Такая ситуация особенно часто встречается при использовании безгалогенных антипиренов для PET. Проблема зачастую заключается не в самой добавке, а в одном ошибочном представлении: «UL94 V-0» — это не одно значение, а результат совместного учёта трёх переменных. В этой статье мы разберём вопрос по составляющим и объясним, какое место занимает 锎锔 R912B в этой системе, объединяющей три переменные. 一、Три переменных, заключённых в V-0 В руководстве дозировка R912B представлена следующим образом: В соответствии с требованиями к классу горючести изделий из PET рекомендуемая дозировка составляет 1. 5%-5% (оптимальное соотношение можно определить путём испытания небольших образцов) А также: При дозировке 1. 5%-5% материал PET можно привести к соответствию стандарту горючести UL94 V-0 (конкретная корректировка в зависимости от толщины изделия) Если прочитать эти два предложения вместе, можно выделить три момента: Переменная 1: дозировка. 1. 5%–5% — это диапазон, руководство не указывает ни одной отдельной рекомендуемой дозировки в пределах диапазона. Фактический класс для каждой точки этого диапазона зависит от двух других переменных. Переменная 2: толщина изделия. Указание «конкретная корректировка в зависимости от толщины изделия» является условием, ограничивающим всё предложение. Сами испытания UL94 предусматривают классификацию по толщине образцов — при использовании одной и той же рецептуры для толстого и тонкого образцов, Характер горения при распространении пламени до отмеченного расстояния различается. Говорить о классе горючести, не учитывая толщину изделия, — всё равно что делать вывод, не оговаривая условий. Третья переменная: подложка. Документация на R912B прямо указывает: «применимая подложка — только PET (данные не распространяются на PETG / TPU / PE / PP)». В разделе «Область применения» руководства по пунктам перечислены волокна PET (огнестойкие ткани для одежды, волокна для штор, промышленные фильтрующие материалы) и плёнки PET (огнестойкие упаковочные плёнки, изоляционные плёнки для электрооборудования). Это не излишняя осторожность, а честное обозначение границ применимости— Механизм огнезащиты тесно связан со совместимостью со смолой и характером её разложения, поэтому выводы для разных подложек нельзя получать по аналогии. ## II. Почему «дозировка 2% не обеспечивает соответствия» и «дозировка 5% также не обязательно обеспечивает соответствие» могут сосуществовать При рассмотрении трёх переменных в контексте реального производства противоречие сразу становится очевидным: При уменьшении толщины изделия требуемая дозировка возрастает. Тонкие листы быстро отводят тепло, поэтому пламя в них труднее поддерживать, однако для них предъявляются более высокие требования к равномерности распределения добавок; В руководстве при описании тонкостенных изделий из PE дана та же оценка: «Чем меньше толщина, тем больше должна быть рекомендуемая дозировка». При высокой дозировке возникают проблемы на этапе переработки. Если доля добавок превышает определённый предел, вязкость расплава возрастает, а процесс диспергирования становится сложнее, что, напротив, может ухудшить механические свойства и внешний вид изделия. Класс горючести — это результат испытания, а не описание рецептуры. При получении заключения «UL94 V-0», его действительно определяют при одновременном выполнении трёх условий: «какова толщина испытательного бруска + какова дозировка + каков материал основы». Поэтому запрос поставщику о «дозировке, обеспечивающей V-0» сам по себе некорректен — правильная формулировка: «Какова толщина изделия, какой класс горючести требуется и каким должен быть диапазон дозировки? » Особенности технологии R912B: температура переработки на 20–30℃ ниже, чем у обычного PET Этот момент стоит рассмотреть отдельно, поскольку технологическое окно R912B заметно отличается от технологического окна другого антипирена для PET — R915 марки 锎锔. Рекомендуемая температура переработки, указанная в материалах R912B, составляет: 230℃-280℃(на 20-30℃ ниже, чем при переработке обычного PET) Что означает снижение на 20–30℃? PET — типичный полиэстер, склонный к гидролизу и чувствительный к высоким температурам: при каждом повышении температуры переработки возрастает риск разрыва молекулярных цепей и гидролитической деградации, снижается вязкость и ухудшается прочность изделий. Возможность обеспечить плавление и диспергирование антипирена в более низком температурном окне сама по себе является непосредственным вкладом в технологичность переработки PET. В материалах также отмечается: R912B обладает превосходной совместимостью со смолой PET и не склонен к миграции; его влияние на предел прочности при растяжении и ударную прочность невелико, Сохранение термостойкости и химической стойкости. Эти утверждения — две стороны одного и того же окна низких температур — Вспомогательный компонент не должен разрушать основной материал или заставлять завод повышать температуру оборудования. ## IV. Три механизма и почему всё же нужен диспергирующий вспомогательный компонент Руководство разделяет действие R912B на три механизма, которые приводятся дословно: - Фосфорсодержащие соединения подавляют радикальные реакции в процессе горения— с точки зрения химической кинетики прерывается цепная реакция - Вспучивающийся угольный слой (изоляция от кислорода и тепла)— при горении образуется вспучивающийся угольный слой, препятствующий передаче кислорода и тепла - Капля расплава отводит тепло (подавление распространения пламени)— падающие капли уносят тепло с поверхности, «эффективно подавляет распространение пламени и ускоряет капание» Эти три механизма действуют совместно, а не являются альтернативами. Для инженеров практическое значение заключается в следующем: При совместной работе этих трёх факторов огнезащитные свойства системы не следует оценивать по одному единственному показателю. Если оптимизировать только одно направление (например, изменять только дозировку, не меняя диспергирование), два других могут ухудшиться. Относительно мостикового эффекта источники также дают чёткое указание: Небольшие количества азотсодержащих соединений синергируют с фосфорсодержащими, повышая эффективность задерживания пламени и снижая дозировку; Неионные диспергирующие вспомогательные вещества обеспечивают равномерное распределение компонентов и предотвращают агломерацию. Вторая часть этого утверждения часто остаётся без внимания. Для синергии азотсодержащих и фосфорсодержащих компонентов необходимо, чтобы они были равномерно диспергированы в смоле. При возникновении агломерации синергия становится локальной: локально требования достигаются, а в целом — нет. Именно поэтому в документации по R912B появляется требование о «диспергировании», а не просто об огнезащитных свойствах. 5. Чего не приведено в материалах (этот раздел также важен) При принятии инженерных решений страшнее всего не «не знать», а «считать, что знаешь». В материалах по R912B следующие данные явно не приведены; в статье они перечислены как есть, без расчётов: ① Не указан знаменатель в расчёте дозировки. Является ли знаменатель для «1. 5%–5%» массой смолы PET или общей массой системы? В материалах это не указано. При этих двух подходах одно и то же значение в процентах будет соответствовать разному фактическому количеству компонента в граммах. До подтверждения поставщиком не рекомендуется напрямую переносить этот диапазон в таблицу технологической рецептуры. ② Точки «толщина изделия × дозировка → класс горючести», установленные экспериментально, не приведены. В материалах нет данных о том, что при определённой толщине и определённой дозировке достигается V-0. Такие данные о соответствии отсутствуют. Поэтому в статье не приводится никакая таблица пересчёта — любые утверждения, будто такую таблицу можно вывести из руководства, выдуманы. ③ Таблица физико-химических показателей не приведена. Внешний вид, плотность, влажность, размер частиц/тонкость, содержание активного вещества и другие показатели на странице этой марки не указаны. В материалах прямо сказано: «Будет дополнено по мере поступления информации; на этой странице значениями других марок той же серии не подменяются». Значения для всей серии нельзя непосредственно применять, это соответствует общему подходу ко всей системе документации на продукцию «锎锔». ## Шесть, Практический перечень для инженеров, работающих непосредственно на производстве 1. Правильно формулируйте вопрос: запрашивая у поставщика диапазон дозировок, одновременно указывайте толщину изделия и целевой класс горючести. 2. Соблюдайте границы применимости по материалу: данные R912B распространяются только на PET. Требования к горючести PETG, TPU, PE, PP следует выяснять отдельно для соответствующих марок. 3. При выборе температуры переработки прежде всего испытывайте варианты со стороны нижней границы: указанный диапазон 230–280℃ на 20–30℃ ниже обычного для PET, сначала проверьте переработку и диспергирование при низких температурах и только затем рассматривайте повышение. 4. Сначала малые образцы:в руководстве прямо сказано: «оптимальное соотношение можно определить испытаниями на малых образцах» — Диапазон — это отправная точка, а не конечная. 5. Нельзя пренебрегать диспергированием:в описании механизма указано, что «неионный диспергирующий вспомогательный агент обеспечивает равномерное распределение компонентов и предотвращает агломерацию», Синергия азотсодержащего компонента зависит от этого условия. 6. Нужно уточнить знаменатель:в материалах это не указано, поэтому не следует исходить из опыта. ## Заключение Класс горючести — это не результат, который можно получить из таблицы, а итог совместного учёта дозировки, толщины изделия и основного материала. В материалах на 锎锔 R912B это изложено достаточно ясно: указан диапазон 1. 5%–5%, целевой показатель UL94 V-0, Окно переработки 230–280℃, а также оговорка «уточняется в зависимости от толщины изделия» — Ни одно условие не было скрыто от пользователя. Эта статья также ничего не умалчивает: неуказанное в исходных материалах определение знаменателя, отсутствующие точки экспериментальных измерений, неприведённая таблица физико-химических показателей, всё это добросовестно перечислено выше. Инженерная оценка может различаться, но границы фактов должны быть ясны. Источник данных: руководство по продукции 锎锔 и официальные сведения о продукции. Упомянутые в статье диапазоны дозировки, окно температур переработки и применимые субстраты, описания механизма взяты из исходного материала R912B; позиции, не зафиксированные в материалах, отмечены в основной части статьи; на этой странице вместо них не подставляются числовые значения других моделей той же серии и не производятся расчёты. числовые значения в тексте — это диапазоны, указанные в материалах, Не отражает результаты фактических испытаний какой-либо конкретной рецептуры.
Действия со статьёй
Если материал оказался полезным, оставьте отметку — число отметок «Нравится» берётся из нашей админ-панели admin.kj9896.com; если интерфейс недоступен, кнопки отключены, а счётчик показывает «—». Вымышленные числа не подставляются.
Ссылка: https://kj9896.com/ru/news/r912b-flame-retardant-grade-triangle
Читайте также
- 01В документации одновременно указаны национальный стандарт FV-2 и UL94 V-2: почему для одного и того же состава верны оба вывода11 октября 2026 г.
- 02Вязкость расплава выросла: какие числа можно сопоставлять, а каких нет в материалах4 октября 2026 г.
- 03Низкогалогенный ≠ безгалогенный: где на самом деле проходит граница соответствия для галогенсодержащих антипиренов28 сентября 2026 г.
Продукты, упомянутые в статье
Читать дальше
Другие новости и обновления продукции — в разделе новостей.