
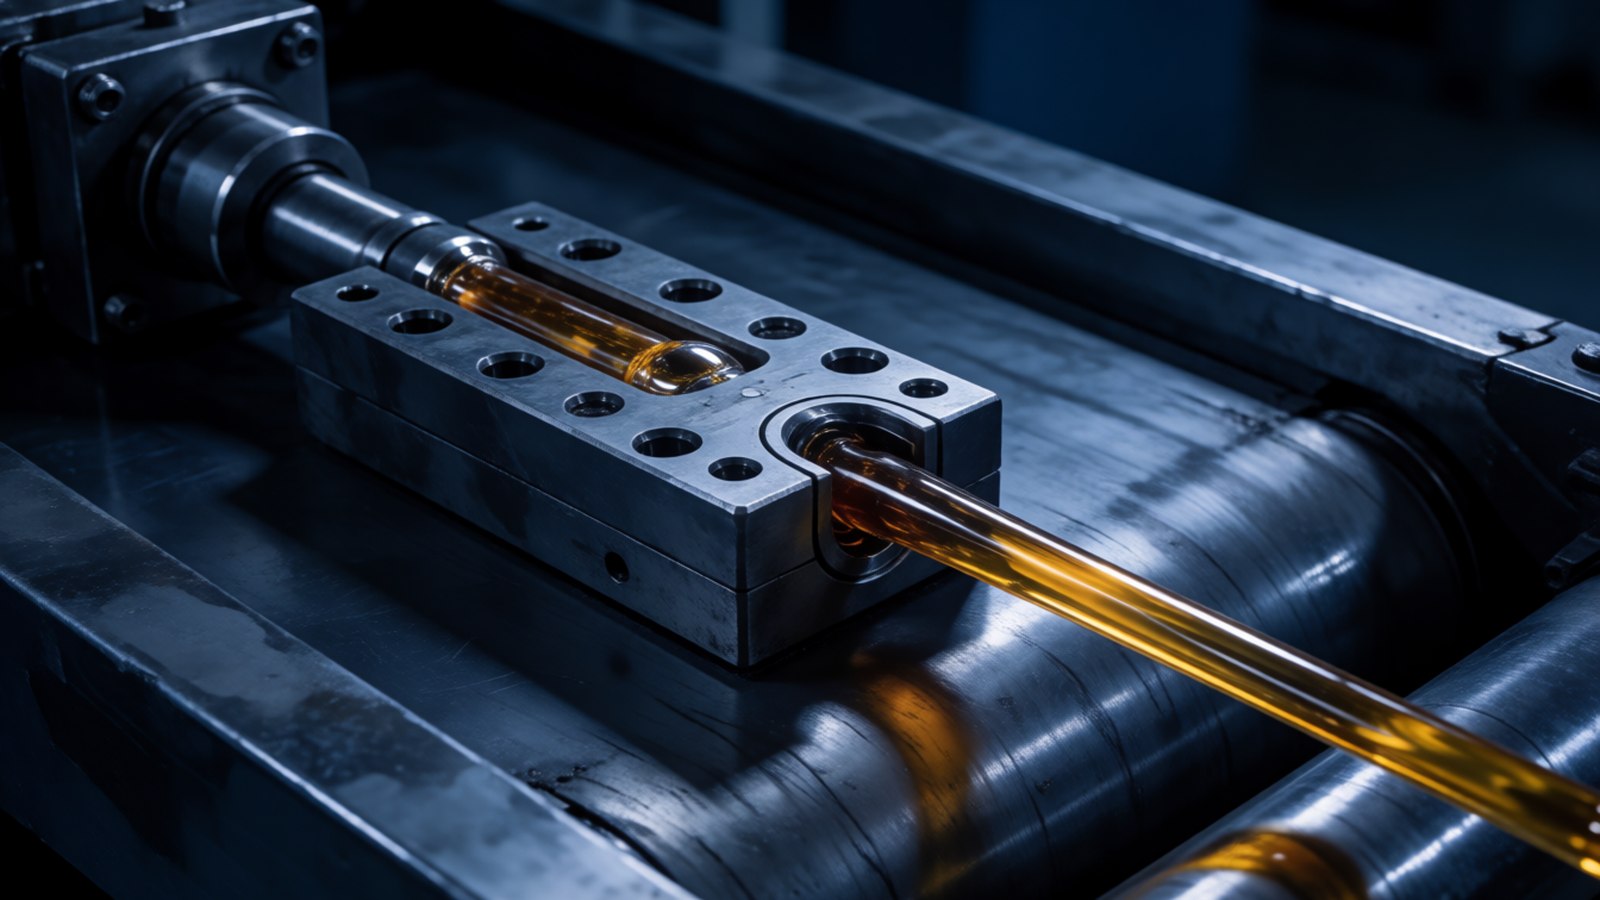
技術科普 · 2026年10月31日
塑膠不是一種材料:它是一套配方、一組加工窗口、一條從樹脂到製品的鏈
塑料不是一種單一材料,而是樹脂、顏料、填料、潤滑劑與助劑按配方混合後,經擠出、注塑、吹膜、紡絲這一串設備與溫度走出來的產物。這篇從配方與工藝兩條線拆開講:各組分分別解決什麼問題、加工窗口為什麼隨基材而變、以及助劑該按什麼來選。
塑膠 = 樹脂 + 顏料 + 填料 + 助劑
加工窗口依基材而不同
搬自正文加工窗口:同一支助剂,不同基材的工艺温度区间
| 粉體 | 800 目 | 1250 目 | 1500 目 | 3000 目 |
|---|---|---|---|---|
| 碳酸鈣 | 0.2% | 0.3% | 0.35% | 0.5% |
| 滑石粉 | 0.32% | 0.38% | 0.47% | 1% |
| 高嶺土 | 0.3% | 0.35% | 0.45% | 0.8% |
区间随基材而变
- 180℃
- 260℃
- 280℃
「塑膠」這兩個字,在採購單上常常被當成一個品類名來用——一噸塑膠,多少錢。可工程師手上的塑膠從來不是單一物:它是樹脂、填料、色粉、潤滑劑、功能助劑按配方混在一起,再經過擠出、注塑、吹膜、紡絲這一串設備與溫度走出來的產物。同一句「塑膠製品發黃」,可能來自樹脂本身,也可能來自某一種助劑的相容性問題,也可能只是溫度沒控住。把塑膠當成一種材料來談,討論會一直在錯誤的層面打轉。
這篇從配方和工藝兩條線,把「塑膠」這個詞拆開來看。
樹脂是骨架,其餘成分決定它能做什麼
工序流向
量綱 · 工序順序方塊 = 工序,箭頭 = 先後順序;方塊下方的字 = 該工序的工藝條件。
- 圖 ·工序流向
- 塑膠樹脂(基料)是骨架
- 手冊寫的是:樹脂種類繁多、
- 生產廠家不同,
- 因而具有不同的加工溫度、
- 熔體黏度和熔體流動性…
- 著色劑(顏料)
- 手冊口徑是:顏料品種不同、
- 細度不同、吸油值不同,
- 所需分散劑份量也不同;
- 通常是粉體越細…
- 填充料(碳酸鈣、
- 降低成本。手冊記的是:
- 填充料用量增加以後,
- 物體塑化變慢、
- 熔體強度降低…
- 潤滑體系分內外兩條
- 手冊的口徑是配方中的內外潤
- 滑要相互平衡:
- 內滑不足時母粒容易產生分散
- 不良造成晶點…
- 按源文顺序,不做增删
- 1. 塑膠樹脂(基料)是骨架手冊寫的是:樹脂種類繁多、生產廠家不同,因而…
- 2. 著色劑(顏料)多數都是粉體手冊口徑是:顏料品種不同、細度不同、吸油值不…
- 3. 填充料(碳酸鈣、滑石粉)用來降低成本。手冊記的是:填充料用量增加以後,物…
- 4. 潤滑體系分內外兩條手冊的口徑是配方中的內外潤滑要相互平衡:內滑…
圖表數據(源文照錄)
| 工序 | 條件 |
|---|---|
| 塑膠樹脂(基料)是骨架 | 手冊寫的是:樹脂種類繁多、生產廠家不同,因而具有不同的加工溫度、熔體黏度和熔體流動性,要以此為根據選擇合適的超分散劑型號及用量。 |
| 著色劑(顏料)多數都是粉體 | 手冊口徑是:顏料品種不同、細度不同、吸油值不同,所需分散劑份量也不同;通常是粉體越細、吸油值越高、比表面積越大,添加的分散劑份量就越高。 |
| 填充料(碳酸鈣、滑石粉)用來 | 降低成本。手冊記的是:填充料用量增加以後,物體塑化變慢、熔體強度降低、熔體壓力下降,熔體中的粉體難以分散開來產生晶點,影響母粒品質、增大廢品率。 |
| 潤滑體系分內外兩條 | 手冊的口徑是配方中的內外潤滑要相互平衡:內滑不足時母粒容易產生分散不良造成晶點,內潤滑太多則熔體強度下降、容易造成塑膠產品強度下降;外潤滑不足會導致合流芯溫度高、塑化過頭,造成出料困難、機械電流增大、粒子表面粗糙毛糙、發黃;外潤滑太多則析出變得嚴重,表現在模具內的結垢和母粒表面外潤滑的析出。 |
工藝段落
母粒是把塑膠樹脂、分散劑、著色劑、填充材料、潤滑劑、偶聯劑以及一些特定功能的助劑按配方配合,經高速混合、擠出機塑化、擠出、造粒做出來的。每一類原料解決一個具體問題:
- 塑膠樹脂(基料)是骨架。手冊寫的是
- 樹脂種類繁多、生產廠家不同,因而具有不同的加工溫度、熔體黏度和熔體流動性,要以此為根據選擇合適的超分散劑型號及用量。
- 著色劑(顏料)多數都是粉體。手冊口徑是:顏料品種不同、細度不同、吸油值不同,所需分散劑份量也不同;通常是粉體越細、吸油值越高、比表面積越大,添加的分散劑份量就越高。
- 填充料(碳酸鈣、滑石粉)用來降低成本。手冊記的是:填充料用量增加以後,物體塑化變慢、熔體強度降低、熔體壓力下降,熔體中的粉體難以分散開來產生晶點,影響母粒品質、增大廢品率。
- 潤滑體系分內外兩條。手冊的口徑是配方中的內外潤滑要相互平衡:內滑不足時母粒容易產生分散不良造成晶點,內潤滑太多則熔體強度下降、容易造成塑膠產品強度下降;外潤滑不足會導致合流芯溫度高、塑化過頭,造成出料困難、機械電流增大、粒子表面粗糙毛糙、發黃;外潤滑太多則析出變得嚴重,表現在模具內的結垢和母粒表面外潤滑的析出。
這四類原料不是可以隨意替換的等效物。一個助劑配方,取決於用哪種樹脂、哪種顏料、填多少填料、用哪套設備——助劑選型要貼著具體配方走,不是按「塑膠」這個統稱走。
加工窗口比配方更硬
手冊給不同助劑的溫度記載並不一樣:
嚴禁超高溫(>280℃)加工,防止助劑微量分解影響使用效果
嚴禁超高溫(>280℃)加工,防止助劑微量分解影響使用效果
熔體溫度本身也是雙重參數。手冊寫的是:熔體溫度是塑化的關鍵參數,同時又是影響產品顏色以及分散的重要工藝。熔體溫度過低,物料塑化不夠、分散「不徹底」,熔體內顏料或填料沒法在塑膠中展開與塑膠相融合;熔溫過高,一方面物料過塑化、熔體強度低,另一方面容易造成切粒不好、拉條困難。
不同的塑膠母粒生產廠家的產品不同,所用的設備、工藝、原材料及潤滑體系、成本範圍均有差異,因此我們開發了不同型號的超分散劑
「分散好不好」這件事,本身就是塑膠品質的一部分
粉體和顏料一旦形成(一次粒子),未經處理時容易在後續加工中重新凝聚。以鈦白粉經 R1800-SK 處理的實驗為例,手冊給出的顯微對比是「粒子較小且分佈均勻」與「發生嚴重合團」的差別;落到產品上,就是表面光潔度、色點、晶點這幾項的差別。
手冊的判據是:通常都是粉體細度越細,製品表面光亮度和飽和度就會越高;由於粉體表面有包膜層,吸油值和摩擦係數都會大大降低。反過來說,未充分分散的粉體會抬高吸油值與摩擦係數,不利於後續加工順利進行。所以分散不只是「配色問題」。
助劑加進去之後,哪些東西不該被改變
對塑膠改性而言,一支好的助劑應該在改善目標性能的同時,不改變基材原有的性質。手冊在 R1800-S 超分散劑一節記的判據是惰性:正確使用不會對樹脂原有的性能——熔融指數、黏度、熔點/軟化點、應力/應變、硬度/軟度、耐光性、抗衝擊性、抗老化性、低溫柔性等性能——產生副作用。
「熔融指數不變」這一條在採購溝通裡常被忽略。手冊的要求是:正確使用不會對樹脂原有的熔融指數、黏度等性能產生副作用——把它作為選型時的一項核對項,比只聽「加了沒影響」更實在。
怎麼判斷一支助劑是不是「適合你的塑膠」
數值矩陣熱力(單位統一 %)
量綱 · %每一格 = 一個量值(單位 %);顏色越深 = 數值越大;橫向可直接比列。
- 同一張表內相對大小(單位統一 %)· 色深不代表跨表可比
- 碳酸鈣0.2–0.5 %
- 滑石粉0.32–1 %
- 高嶺土0.3–0.8 %
圖表數據(源文照錄)
| 行 | 800 目 | 1250 目 | 1500 目 | 3000 目 |
|---|---|---|---|---|
| 碳酸鈣 | 0.2 % | 0.3 % | 0.35 % | 0.5 % |
| 滑石粉 | 0.32 % | 0.38 % | 0.47 % | 1 % |
| 高嶺土 | 0.3 % | 0.35 % | 0.45 % | 0.8 % |
源文刻度 0.2–1 %
從配方和使用條件的角度,可以拆成三問:
- 基料是什麼:樹脂種類與牌號不同,加工溫度與熔體流動性不同,需要匹配的助劑體系。這一條同時包括料號級別——手冊在抗伽馬射線老化劑的適用基材裡逐個列出了主料 PE 儘量採用的牌號(HE2590、HDPE23050、DGDA6098、DMDA-8920 等),PP 側列了 J-560M、GA260R、SE410MO、PF511。手冊把這些牌號逐一列出,本身就說明基材牌號是需要單獨對過的條件。
- 顏料的物性是什麼:品種、細度(目數)、吸油值決定份量。手冊給的是這樣一張對照:
目數越高,添加量越大:目數從 800 提到 3000,碳酸鈣的添加量從 0.2% 增至 0.5%,滑石粉從 0.32% 增至 1%,高嶺土從 0.3% 增至 0.8%。
- 用什麼設備做:雙螺桿與單螺桿的塑化能力「有極大差異」,分散混合能力也不一樣,配方要貼著設備走。
還有一個容易被忽略的前提:建議先做小試。手冊在碳黑分散劑那一節寫的口徑是:客戶需結合自身配方、碳黑牌號做小試確認後再批量投產。
這篇沒有替你決定的事
有幾個問題手冊未給出數據,本文不做推定:
- 不同牌號之間的定量差異
- 手冊給出了推薦的基料牌號清單,但未給出各牌號在同一配方下的熔融指數、拉伸強度或黃變指數對照表。
- 設備參數與配方的對應關係
- 手冊記的是雙螺桿與單螺桿塑化能力「有極大差異」,但未給出「多少轉速配多少添加量」這類換算。
- 顏色的定量上限
- 手冊在 R1800-S 一節給的是著色強度提高 25% 以上、降低顏料用量 10%~20% 這類效果區間,具體到某個色號能壓到什麼程度,資料未給出。
- 潤滑劑的具體牌號與比例
- 手冊只寫內外潤滑的平衡邏輯與失衡後果,沒有給出配套潤滑劑的建議牌號與添加量。
這幾項一般要靠小試補齊——手冊在碳黑分散劑一節也明確提示:客戶需結合自身配方、碳黑牌號做小試確認後再批量投產。在拿到自有產線的實測數據之前,本篇的結論僅適用於手冊給出的那幾組溫度區間。
常見誤區
「塑膠是一種通用材料,換個牌號差別不大。」 差別體現在加工溫度、熔體黏度、熔體流動性三條線上,而這三條直接決定助劑選型——手冊給不同助劑的溫度記載並不相同。
「分散好就是加得多。」 添加量是按粉體細度(目數)與吸油值落尺的,超出區間會出現架橋絮凝一類的反效果——分子鏈之間互相纏結把粒子拉回一起,分散反而變差。
「助劑改變了產品,說明助劑更好。」 反過來說更準確:一支助劑如果讓熔融指數、衝擊強度或低溫柔性發生了未預期的變化,它適配的是別的體系,不是你這條產線。
「換個供應商,換個批次,效果就該一樣。」 手冊在適用基材裡點名具體牌號、在儲存條件裡寫明防潮與陰涼通風,本身就承認了批次與基料狀態是變數。
一句話總結
塑膠不是一種材料,是「樹脂 + 配方 + 加工窗口」三者合起來的結果。手冊的措辭是:不同的塑膠母粒生產廠家的產品不同,所用的設備、工藝、原材料及潤滑體系、成本範圍均有差異,因此我們開發了不同型號的超分散劑,以滿足用戶的不同需求。同一個助劑型號在不同樹脂、不同顏料、不同設備上的表現可以完全不同——這就是為什麼助劑必須按配方對,而不是按「塑膠」兩個字選。理解塑膠是配方的結果,而不是一個品類名,是與助劑供應商對話的起點。
文章互動
連結:https://kj9896.com/zh-TW/news/what-is-plastic