
技术科普 · 2026年10月4日
熔体粘度上去了:哪些数字能比对,哪些不在资料里
阻燃剂进配方后熔体粘度上去了,能拿出去比对的数字其实很少。本文按官方产品资料逐项核过:全库没有任何体系给出过绝对熔体粘度值,R200 只有 15-20% 的相对降幅且绑死「60% 填料体系」与「与 PP 基体」;R915 给的是两套并存的加工温度与一条低剪切螺杆指令。量纲不可比处逐条标出。
- 01哪些数字能比对
- 02哪些不在资料里
搬自正文本篇第一张资料表(原文照录)
| 「低剪切」到底指什么 | 资料状态 |
|---|---|
| L/D 比 | 资料未给出 |
| 螺杆构型 / 组合建议 | 资料未给出 |
| 剪切等级 / 剪切速率(s⁻¹) | 资料未给出 |
| 螺杆转速(rpm) | 资料未给出 |
| 剪切速率与雾度/透光的定量关系 | 资料未给出(只有「避免过度剪切造成透光下降」这一句定性) |
| 液体助剂(R200)的计量 / 泵送方式 | 资料未给出(官网 R200 页已声明) |
副题:大填充量氢氧化镁与透明聚酯阻燃剂,在加工窗口上的两种解法,以及一条必须向供应商追问的线索
阻燃剂进配方之后,加工端最先冒出来的问题永远是流动行为:料是不是更难塑化了、压力是不是上来了、粒子里是不是开始出现晶点。工程上管这个叫「粘度上去了」。这句话本身没错,问题是「上去了多少」。
翻遍一份覆盖氢氧化镁、氢氧化铝、PET/PETG 多元醇磷酸酯、PP/PE 母粒共十余个型号的助剂与母粒资料,会得到一个让不少技术工程师意外的结论:全库没有任何一个体系给出过绝对熔体粘度值(Pa·s)。 一个都没有。
这不是资料漏印了一个数字的问题。这恰恰是选型时该向供应商追问的第一个问题。
从晶点说起:这不是玄学,资料里有原文
先看现象。大填充量氢氧化物体系加工时的典型抱怨是:产品表面出现亮点,断面有颗粒感,粒料粗细不均。业内管这个叫晶点。这句现象描述属行业通识:晶点的判定标准、检测方法与量化门槛原文未给出,通常只能当现象入口,不能当验收依据。
资料里对这条链条有一句完整的定性描述:
「填充料用量增加以后,物体塑化变慢,熔体强度降低,熔体压力下降,熔体中的粉体难以分散开来产生晶点」
请注意这句话的精度:它给了四段因果,精确到位——塑化变慢、熔体强度降低、熔体压力下降、粉体分散不开。唯独没有给任何一个数字。没有 Pa·s,没有 MPa,没有 rpm,没有熔压。「四段」是本文为便于阅读做的切分,本资料原文并未分条,切分方式不同段数自然不同——这是编辑判断,不是资料表述。
但它也不是白给的。资料在同一册里给出了分散剂要解决的目标——提高填充料在塑料中的分散、降低晶点、提高物料在螺杆中的流动性能——以及内外润滑必须配平的四条后果:
如果熔体温度过低,物料塑化不够,分散不彻底……如果熔温过高,一方面物料过塑化、熔体强度低,另一方面,容易造成切粒不好、拉条困难等等
这段话是全文的地基。 它说明资料对「粘度上升」的机理认识是完整的、是有内部逻辑的;正因如此,缺的不是机理,是量化接口。你的工艺工程师拿着熔体仪测出来的曲线,无法拿去和这份资料的任何一行比对。反方向同样成立:你在本机测得的曲线,通常也不能与别家曲线横向比对,除非温度、负荷、剪切历史与基体牌号全部对齐,而这四项原文未给出。
【图 1】填充料增加后的四段官方描述 + 内外润滑配平的后果 —— 数据点清单:塑化变慢 / 熔体强度降低 / 熔体压力下降 / 粉体难分散→晶点(四段全为定性,无任何数字);配平表四行后果(内滑不足·晶点 / 内润滑太多·熔体强度下降 / 外润滑不足·合流芯温度高·塑化过头·出料困难·机械电流增大·发黄 / 外润滑太多·析出严重)—— 图表类型建议:左侧四段纵向流程箭头图(每段旁挂「资料未给量化值」灰色标签),右侧润滑配平四象限;全图不出现任何数字刻度。
唯一一条「降粘」硬数字:它是相对的,而且绑死了条件
指标参数区间
量纲 · %横轴为量纲 %;每一条 = 一个对象的实测区间(左端最小值 → 右端最大值);那条竖线 = 区间中点。
- 界面张力降低率
- 熔体粘度降低幅度
- 图 · 指标参数区间
- 区间=源文数据(照录)
- ,同图仅含同一量纲(%);横轴量程按本文最高值缩放,跨文章勿直接比长度
- 有效成分含量98–98 %
- 界面张力降低率40–40 %
- 熔体粘度降低幅度15–20 %
图表数据(源文照录)
| 型号 | 源文区间 |
|---|---|
| 有效成分含量 | ≥98% |
| 界面张力降低率 | ≥40% |
| 熔体粘度降低幅度 | 15-20%(60%填料体系) |
型号技术数据表刻度 15–98 %
熔体粘度降低幅度 的配方层级
量纲 · %每段的宽度 = 该组分占比,合起来正好 100%;段色深浅 = 层级(主剂 / 助剂 / 载体)。
- 熔体粘度降低幅度 15-
- 协效 · 20%
- 填料体系) 允许更高填料…
- 主体 · 60%
- 阻燃剂用量可增加
- 协效 · 20%
- 图 · 熔体粘度降低幅度 的配方层级
- 合计 100.0% —— 层级按占比分档:主体 ≥25% · 协效 8~25% · 助剂 <8%
- 熔体粘度降低幅度 15-20 %
- 填料体系) 允许更高填料填充量(最高60 %
- 阻燃剂用量可增加20 %
图表数据(源文照录)
| 组分 | 占比 |
|---|---|
| 熔体粘度降低幅度 15- | 20% |
| 填料体系) 允许更高填料填充量(最高 | 60% |
| 阻燃剂用量可增加 | 20% |
型号技术数据表刻度 0–100 %
资料里关于熔体粘度本身,只有一条硬数字。它在 R200(偶联型超分散剂)的指标表里:
- 有效成分含量
- ≥98%高纯度确保偶联与分散效率最大化
- 耐温性
- 200℃以上稳定发挥作用与氢氧化物分解温度(300-450℃)形成温度梯度协同
- 界面张力降低率
- ≥40%(与PP基体)改善阻燃剂浸润性,减少团聚导致的阻燃死角
- 熔体粘度降低幅度
- 15-20%(60%填料体系)允许更高填料填充量(最高60%),阻燃剂用量可增加20%
- PH值
- 7.5-8.0原文空
- 外观
- 黄色粘稠液体原文空
这条数字有四个必须同时说出口的限定条件,缺一条就变成误导:
同一册《超分散剂系列》也把这一行原样重复了一次,可互为佐证,但仍然是同一条数据,不是第二个数据点。
加工流变性能是钛白粉应用于塑料的重要指标之一。可以采用扭矩流变法来评价钛白粉的加工性能。
15-20% 挂在「60% 填料体系」上:这个分母,比数值本身更值得追问
搬自正文本篇的操作步骤(原文照录)
- 它是降幅,不是粘度值。 「15-20%」的基准值是多少,资料未给。你无法据此反推任何体系的绝对熔体粘度,也得不到任何倍数。
- 条件被写在括号里。 原文只给了「60% 填料体系」和「与 PP 基体」。测量温度、测量方法、基体牌号、所用设备——资料全部未给。 这意味着这条数字在技术交流中不可复现,只能作为方向性参考。
- 配套数据同样带条件。 界面张力降低率
≥40%的条件是「与 PP 基体」,去掉这五个字就变成了一个无口径的数字。 - 它只在 R200 指标表里出现过。 别把它当成整个助剂系列的共性——原文未给出该降幅在其他型号上的复测数据,也未给测试次数、取样方式与统计口径,它是一次记载,不是一个分布。
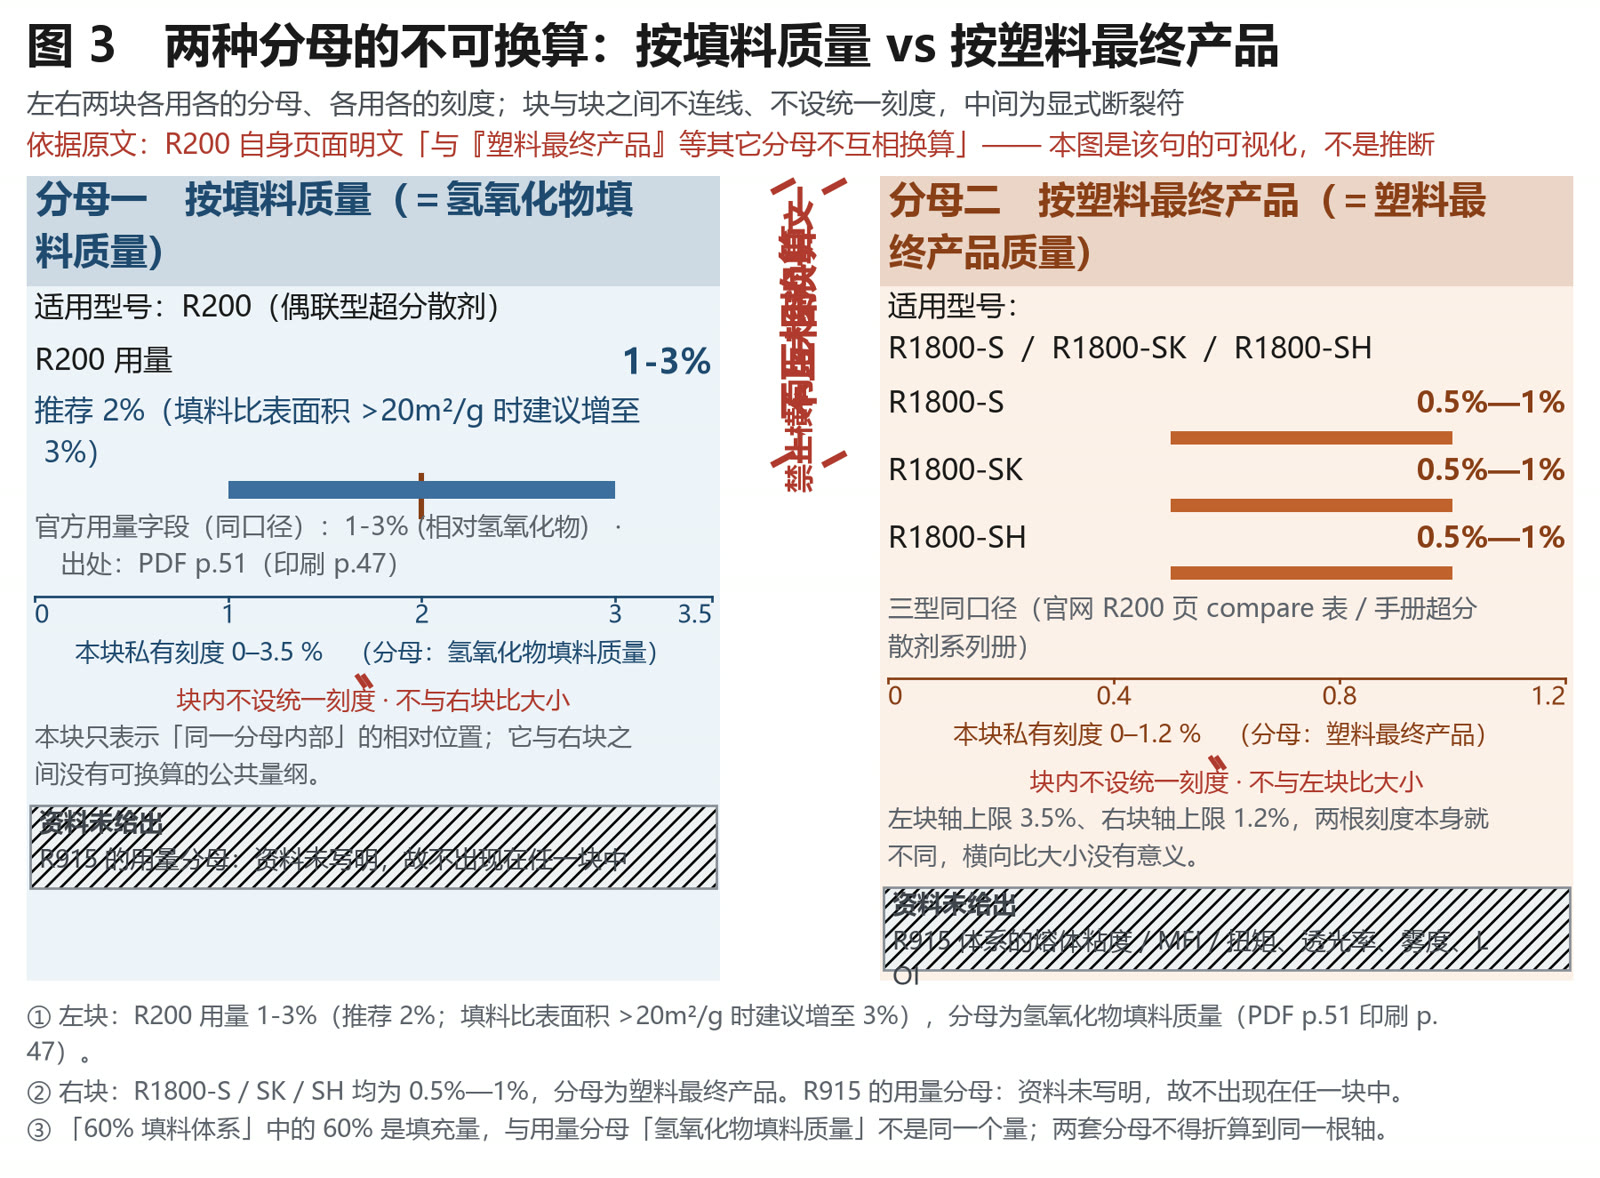
R200 的用量分母,手册写明了:按氢氧化物填料质量的 1-3%,推荐 2%(填料比表面积 >20m²/g 时建议增至 3%)。官方产品页的用量写法同口径:1-3% (相对氢氧化物)。
但同一份资料的对照面上,R1800-S / SK / SH 走的是另一套分母:按塑料最终产品的 0.5%—1%,三型同口径(官网 R200 页 / 官方产品数据)。
这两套分母不能放在同一根轴上比大小,而且这不是本文的推断——R200 自身页面明文写「与『塑料最终产品』等其它分母不互相换算」。
⚠️ 分母说明(只作背景,不展开):分母的全面讨论属于用量主题,不在本文展开。此处只需要记住一件事——「60% 填料体系」里的那个 60%,是填充量;它和 R200 用量分母「氢氧化物填料质量」不是同一个量。 读「15-20%」的时候,务必带着它的括号条件一起读。
两处并存,官方资料未作进一步说明。本文并列给出,不择一、也不代为解释。【图 3】两种分母的不可换算 —— 数据点清单:填料质量分母侧 R200 1-3%(推荐2%);塑料最终产品分母侧 R1800-S/SK/SH 0.5%—1% —— 图表类型建议:左右两个并列色块,块内各只画本分母的型号点位,块与块之间不连线、不设统一刻度,中间加一道显式断裂符并标注「资料明文:不互相换算」。
两条解法:一条改界面,一条改设备与配方
工序流向
量纲 · 工序顺序方块 = 工序,箭头 = 先后顺序;方块下方的字 = 该工序的工艺条件。
- 图 · 工序流向
- 设备(唯一定性指令):
- 剪切聚酯专用螺杆,
- 避免过度剪切造成透光下降
- 加料形态:R915 与 PE
- T/PETG 粒子高速搅拌 5–8min
- ,混合均匀后上机
- 可先制成 20%–
- 30% 浓度 PET/PETG 阻燃母粒
- 降量:可按需搭配少量磷
- 剂降低添加量,
- 全程不影响透明度(其分档用
- 量另有归属,此处不复述;
- 需注意其分母资料未写明…
- 挤出/注塑料筒 24
- 0–275℃;模头/模具 60–90℃
- ;禁止长期高于 290℃ 高温滞
- 留,避免阻燃剂轻微热降解泛
- 控水解:PET/PETG 基
- 材提前 120℃ 烘干 4–6h,
- 水分 ≤0.03%,
- 防止加工水解发白
- 按源文顺序,不做增删
- 1. 设备(唯一定性指令):选用低剪切聚酯专用螺杆,避免过度剪切造成透光下降
- 2. 加料形态:R915 与 PET/PETG 粒子高速搅拌 5–8min,混…
- 3. 母粒路线:可先制成 20%–30% 浓度 PET/PETG 阻燃母粒
- 4. 降量:可按需搭配少量磷氮协效剂降低添加量,全程不影响透明度(其分档用量另…
- … 共 6 项,全部数据见下表
图表数据(源文照录)
| 工序 | 条件 |
|---|---|
| 设备(唯一定性指令):选用低 | 剪切聚酯专用螺杆,避免过度剪切造成透光下降 |
| 加料形态:R915 与 PE | T/PETG 粒子高速搅拌 5–8min,混合均匀后上机 |
| 母粒路线:可先制成 20%– | 30% 浓度 PET/PETG 阻燃母粒 |
| 降量:可按需搭配少量磷氮协效 | 剂降低添加量,全程不影响透明度(其分档用量另有归属,此处不复述;需注意其分母资料未写明,相对树脂质量或体系总质量均未标注) |
| 控温区:挤出/注塑料筒 24 | 0–275℃;模头/模具 60–90℃;禁止长期高于 290℃ 高温滞留,避免阻燃剂轻微热降解泛黄 |
| 控水解:PET/PETG 基 | 材提前 120℃ 烘干 4–6h,水分 ≤0.03%,防止加工水解发白 |
以下几条属行业通识 / 作者补充,资料未给数字,只能当提问清单用,不能当依据引用(🔵 层级;🔵 与 🟡 同为本文自定标注,原文未给出分级标准,这几条也没有具体文献出处,应视为经验上的提醒):
面对填充料把流动行为推坏这件事,资料给出的路径分成两支,性质完全不同。
4.1 路径一:偶联型超分散剂(主动降粘,全部为手册原文)
这一支的做法是在填料与基体之间重建界面,把团聚打散、让流动行为回来。资料里的完整链条:
- 界面
- 有机磷基团与氢氧化物表面形成共价键;界面张力降低率 ≥40%(与 PP 基体)→ 改善浸润性,减少团聚导致的阻燃死角
- 流动
- 熔体粘度降低幅度 15-20%(60% 填料体系)→ 允许更高填料填充量(最高 60%);括号里的「60% 填料体系」是本资料原文自带的条件,去掉它这条数字就不成立
- 粒径
- 把团聚颗粒分散为纳米级单元(平均粒径从 5μm 降至 1μm 以下),使阻燃剂与基体接触面积扩大 3 倍以上
- 前置工序
- 本品与氢氧化物按 1:50 比例在高速混合机中 1200rpm、15 分钟预处理,可使填料表面包覆率达 95% 以上,阻燃剂分散均匀性提升 40%
- 双重改性
- 填料预处理时可搭配 3% 硅烷偶联剂,形成「有机磷-硅烷」双重界面改性
- 温度侧
- PP 基体共混 180-200℃,避免高温(>220℃)导致有机磷成分分解,影响协同阻燃效果
- 温区协同(燃烧侧,非加工侧)
- 200℃ 以上稳定发挥作用 + 氢氧化物 300-450℃ 脱水吸热 → 形成温度梯度协同;磷-炭层温区 200-300℃
上面这几条可作选型方向,不宜作验收基准:界面张力、粒径、包覆率、均匀性提升的测试方法、统计口径与样品数原文未给出,温度区间按原文对应 PP 基体、换基体后的区间原文未给出。
上面这条 1200rpm 请留意它的身份:它是预处理工序的高速混合机转速,不是螺杆转速。 全文唯一的 rpm 数字在这句话里,而这恰恰是很多技术工程师误以为「资料给过转速」的那一处。
传统配方在增加螺杆速率时,虽然生产效率提高,但颜色的分散效果往往降低,而使用 R1800-S 超分散剂后……分散效果不仅不会降低,有时甚至大幅度提高
至于「降粘→降扭矩→降能耗→延长设备寿命」这条常见因果链,资料里的相关表述属于同册另一支产品(R100 系列页),不在 R200 名下;R200 页无此链条。R200 的密度、储存条件与安全数据,资料同样未载。
4.2 路径二:降量 / 换设备 / 改配方(手册原文与行业通识必须分开)
这一支针对的是透明聚酯(PET/PETG)体系:添加量本来就低,路线不是把粘度降回来,而是把加工窗口守住。其中属于手册原文的有:
「全程不影响透明度」与「完全相容」都是手册原文的定性表述,透光率与雾度的百分点数值、判定阈值与检测机构原文未给出,本文按原文转述,不当作已验证结论。
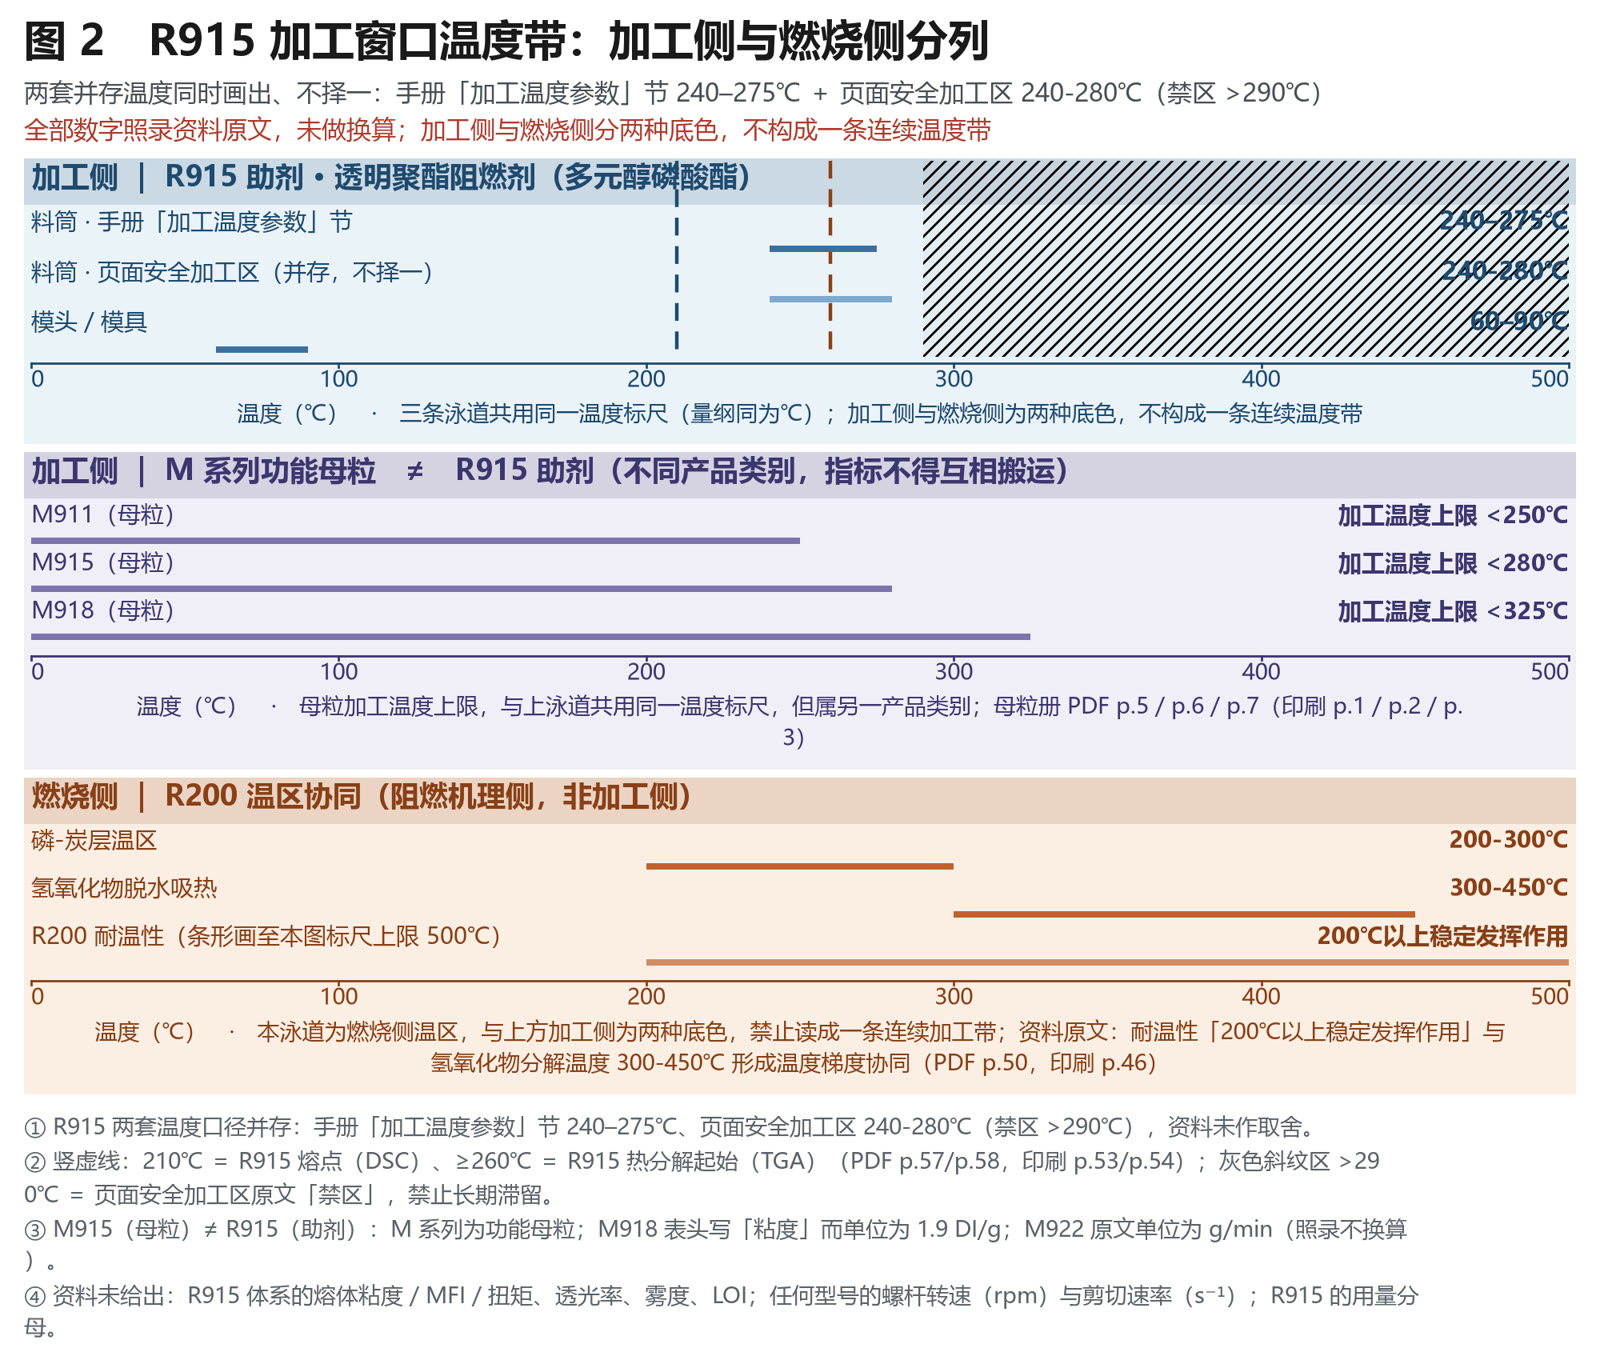
⚠️ R915 的加工温度有两套口径,并存:手册「加工温度参数」节写 240–275℃,页面安全加工区写 240-280℃(禁区 >290℃)。两套原文都给出,本文不择一。判断依据是页面层与手册层的口径不同,取用前请与供方确认你手上那一版以哪套为准。
以下几条属行业通识 / 作者补充,资料未给数字,只能当提问清单用,不能当依据引用(🔵 层级;🔵 与 🟡 同为本文自定标注,原文未给出分级标准,这几条也没有具体文献出处,应视为经验上的提醒):
- 降量之后,阻燃等级必须重新验证——手册给的降量路径都以等级为前提,省掉验证等于把风险留给客户
- 换设备(换螺杆构型、换机台)属于制造能力变更,对流变与外观的影响必须靠本机实测,不能照搬别人的曲线
- 更换设备供应商时,把「这套料在你机器上的加工窗口」写进技术协议,比事后追责便宜
4.3 两条路径的共同前提
资料在【全方位的客户服务】一节里点名了四个主工艺参数:温度、螺杆转速、机头压力、切粒。
不同设备生产厂家所生产的挤出机螺杆的塑化能力、分散混合能力是不一样的,比如说、双螺杆造粒机与单螺杆造粒机的塑化能力是有极大差异的
这就是今天这篇文章的真实处境:资料帮你定性,不帮你定量。
【图 2】R915 加工窗口温度带(分加工侧 / 燃烧侧两区)—— 数据点清单:加工侧——R915 料筒 240–275℃、页面安全区 240-280℃、禁 >290℃ 滞留、模头 60–90℃、熔点 210℃、热分解起始 ≥260℃;M911 上限 <250℃、M915 上限 <280℃、M918 上限 <325℃(功能母粒手册);燃烧侧——R200 磷炭层 200-300℃、氢氧化物脱水 300-450℃—— 图表类型建议:横向温度轴,加工区与阻燃机理区用两种底色分隔并明确标注区名(严禁同底色连成一条带),R915 两套温度口径用并列双线同时画出不取舍。
本文最值得单独拎出来的一条:低剪切聚酯专用螺杆
前面所有内容里,如果只能留一条给设备侧,那就是 R915 的这一句:
「螺杆选型:选用低剪切聚酯专用螺杆,避免过度剪切造成透光下降」
为什么它是全库唯一:它是一条设备/剪切侧的操作指令。 前面已经反复出现的「资料未给」清单里——螺杆转速、剪切速率、绝对熔体粘度、螺杆构型、液体计量泵送方式——全都空着。转速给不了、剪切速率给不了、构型给不了,却给了一条选型指令。这是资料里唯一一处把答案放在设备侧而非配方侧的地方。
这句话的工程含义要说透:
- 分散是双刃的。 在透明聚酯体系里,把粉体打散这件事存在过度的版本:分散得越狠,分子链被剪断得越多,透光与雾度就受影响(这段属行业通识:分子链剪切与透光、雾度的定量关系原文未给出,手册只给了「避免过度剪切造成透光下降」这一句定性)。透明件和填充件对分散的诉求方向相反——前者要少剪,后者要多剪。这正是「低剪切」三个字被写进手册的原因。
- 它和温度窗口是一条线上的两件事。 低剪切螺杆把螺杆侧的剪切负荷降下来,料筒温度 240–275℃ / 240-280℃ 这套窗口才守得住;温度守不住,阻燃剂轻微热降解泛黄就来了。设备选型与温度设定不能分开调。
- 对照样本也在这份资料里。 R912B 的记载是:「建议加工温度控制在 230℃-280℃(比常规 PET 加工温度低 20-30℃),避免高温导致 PET 粘度降低难以成型,影响纺丝」(R912B 的记载)。注意这句同样是定性的——「PET 粘度降低」没有数值。它属于另一支产品的记载,与 R915 不构成同一口径,原文未给出它的测试条件,本文不把它当作 R915 的旁证。
但必须把这句指令的边界说死,否则它会被当成一份可执行的采购清单:
所以这句话的正确用法是提问,不是采购。 拿到它之后你应该问供方三件事:低剪切指的是哪种构型、对应 L/D 多少、在多大转速区间内低于门槛。第三件资料的答案是「未给」——那就得靠供方的技术服务。
根据客户的挤出生产设备为客户提供适合其设备的超分散剂
【图 4】「低剪切聚酯专用螺杆」的影响链与信息边界 —— 数据点清单:左侧影响链(低剪切螺杆 → 螺杆侧剪切负荷下降 → 与 240–275℃/240-280℃ 料筒窗口成立 → 避免阻燃剂轻微热降解泛黄),各节点均为定性;右侧信息边界清单(L/D、螺杆构型、剪切等级、剪切速率、螺杆转速、液体计量泵送方式 —— 六项全部标「资料未给出」,统一用灰色斜纹填充)—— 图表类型建议:左半实线流程 + 右半灰色「未给」六宫格,中间用一条虚线分隔并标注「左为可执行方向,右为需向供方追问」。
骨架表:五组口径分列,五者不可横向比较
数值区间
量纲 · ℃横轴为量纲 ℃;每一条 = 一个对象的实测区间(左端最小值 → 右端最大值);那条竖线 = 区间中点。
- 240–275℃
- B(R915)
- 240–280℃
- B(R915)
- B(R915)
- 图 · 数值区间
- 区间=源文数据(照录)
- ,同图仅含同一量纲(℃);横轴量程按本文最高值缩放,跨文章勿直接比长度
- B240–275 ℃
- B(R915)240–280 ℃
- B(R915)60–90 ℃
- B(R915)210–210 ℃
图表数据(源文照录)
| 型号 | 源文区间 |
|---|---|
| B | 240–275℃ |
| B(R915) | 240-280℃ |
| B(R915) | 60–90℃ |
| B(R915) | 210℃ / ≥260℃ |
型号技术数据表刻度 60–280 ℃
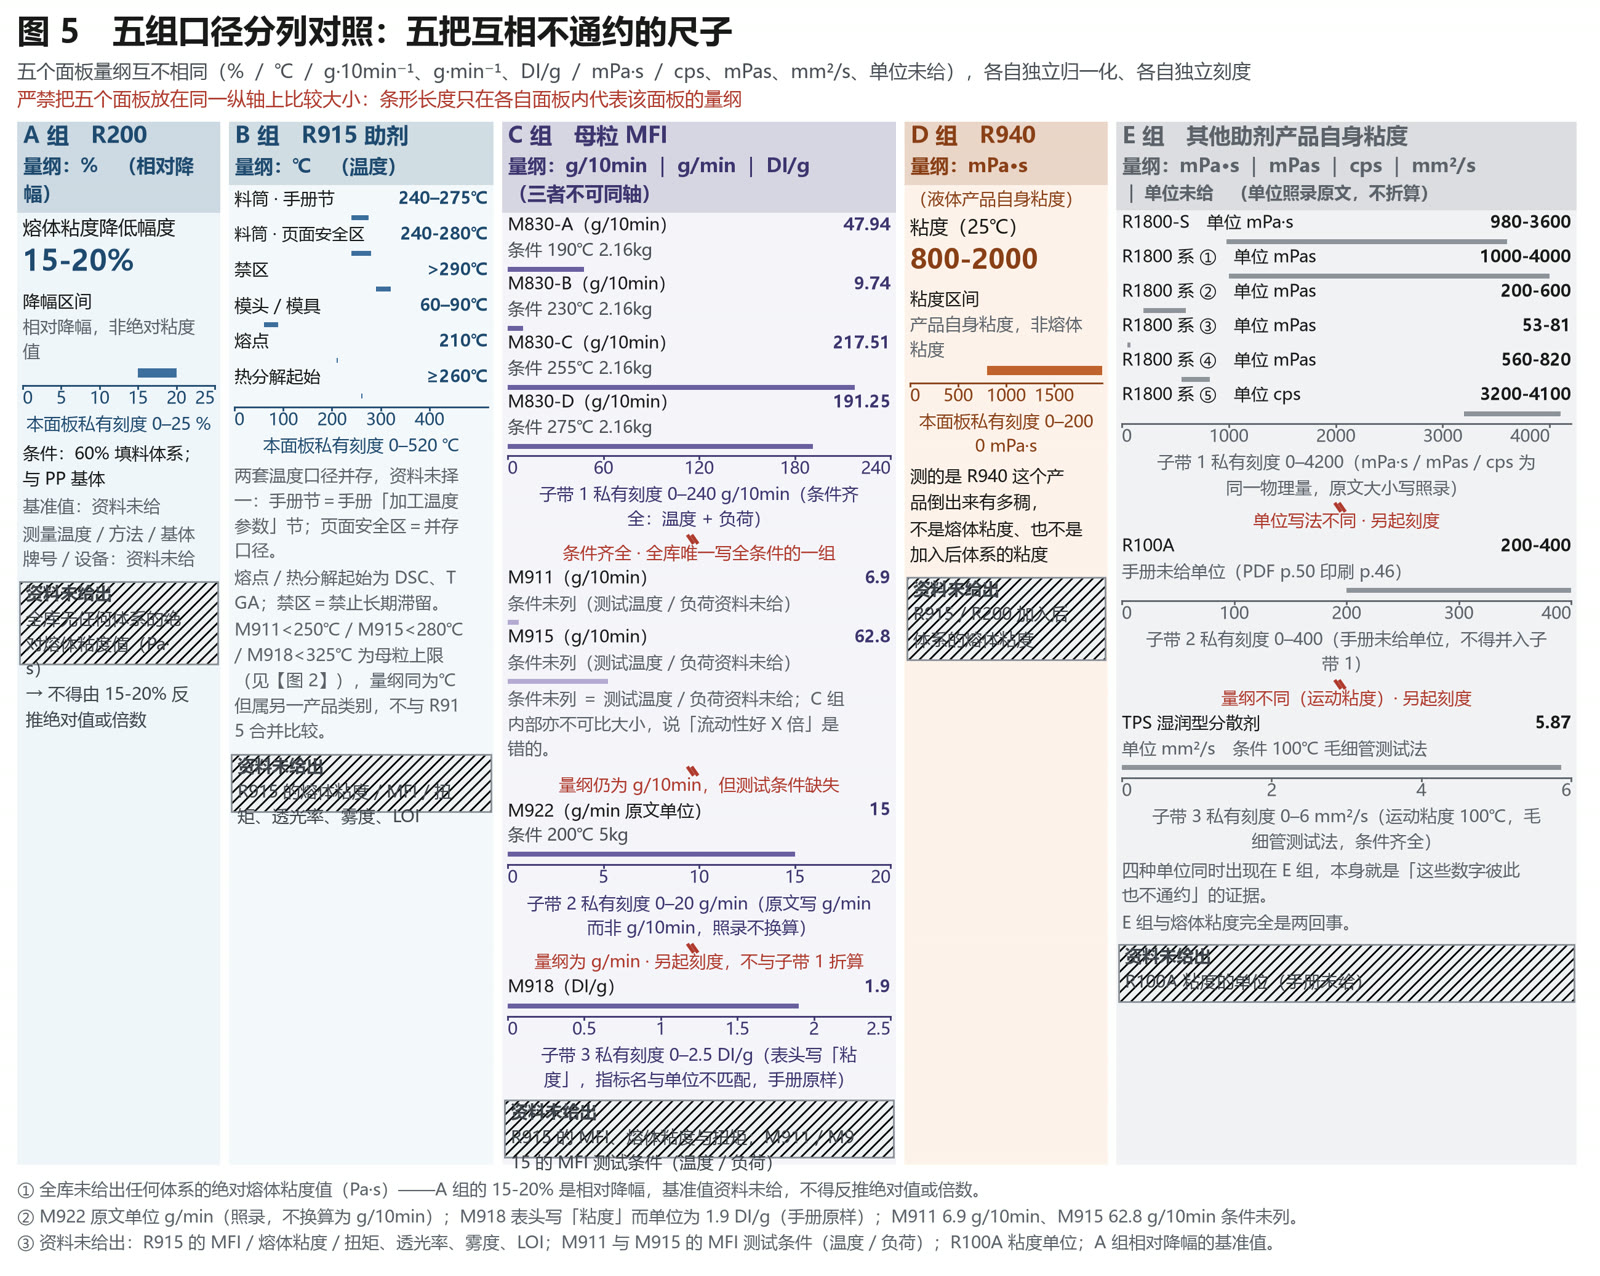
这一节是全文最需要慢读的部分。 下表把散落在各型号指标表里的相关数据汇总到一起,但必须先接受它的组织逻辑:五个组不是一条曲线上的五个点,是五把互相不通约的尺子。
| 组 | 型号 | 指标 | 数值 | 量纲 | 口径与条件 |
|---|---|---|---|---|---|
| A | R200 | 熔体粘度降低幅度 | 15-20% | %(相对降幅) | 60% 填料体系;与 PP 基体;测量温度/方法/牌号/设备资料未给 |
| B | R915 | 挤出/注塑料筒温度 | 240–275℃ | ℃(温度) | 手册「加工温度参数」节 |
| B | R915 | 页面安全加工区 | 240-280℃(禁区 >290℃) | ℃(温度) | 与上一行并存的两套口径,不择一 |
| B | R915 | 模头/模具温度 | 60–90℃ | ℃(温度) | 同上 |
| B | R915 | 熔点 / 热分解起始 | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | 熔融指数 MFI | 6.9 | g/10min(流量) | ⚠️ 测试条件(温度/负荷)资料未列 |
| C | M915 | 熔融指数 MFI | 62.8 | g/10min(流量) | ⚠️ 测试条件资料未列 |
| C | M918 | 表头写「粘度」 | 1.9 | DI/g | ⚠️ 指标名与单位不匹配,手册原样如此(PA6 相对粘度惯用单位即 DI,资料未作说明);加工温度上限 <325℃ |
| C | M922 | 熔指 MFI | 15 | g/min(原文单位) | ⚠️ 原文写 g/min 而非 g/10min,按原单位给出、不换算;条件 200℃5kg;分解温度 230℃(TGA 1%)、熔点 ≥160℃、密度 1.10 g/cm³ |
| C | M830 系列 | 熔融指数 MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min(流量) | ✅ 全库唯一写全条件的一组:A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | 粘度(25℃) | 800-2000 | mPa·s(液体产品自身) | 是液体助剂自身粘度,不是熔体粘度、也不是加入后体系的粘度;闪点(闭杯)>120℃;酸值 ≤15 mgKOH/g;总磷约 10.5% |
| E | R1800-S | 粘度 | 980-3600 | mPa·s(产品自身) | 官方产品数据 |
| E | R1800 系 | 粘度 | 1000-4000 | mPa·s(产品自身) | 官方产品数据 |
| E | R1800 系 | 粘度 | 200-600 | mPas(产品自身) | 同上 |
| E | R1800 系 | 粘度 | 53-81 | mPas(产品自身) | 同上 |
| E | R1800 系 | 粘度 | 560-820 | mpas(产品自身) | 同上(官方资料此处为全小写无间隔号,按原样给出) |
| E | R1800 系(另一支) | 粘度 | 3200-4100 | cps(产品自身) | 官方产品数据 |
| E | R100A | 粘度 | 200-400 | (手册未给单位) | 官方产品数据 |
| E | Q90 橡塑亲水剂 | 粘度 | 1000-2800 | mpa.s(原文小写) | 产品自身,25℃ |
| E | TPS 湿润型分散剂 | 运动粘度(100℃) | 5.87 | mm²/s | 毛细管测试法,条件齐全 |
三个必须当场理解的断层
断层一:A 组与 C 组不可比。 15-20% 是相对降幅(括号条件「60% 填料体系」来自本资料原文,去掉即脱离原意),6.9/62.8 是熔体流量。一个是"降了多少",一个是"流得多快"。不能把 15-20% 和任何 MFI 数字放在一起说。
断层二:C 组内部也不能直接比。 M911 的 6.9 g/10min 与 M915 的 62.8 g/10min 都不带测试条件。资料把它们和 M830 系列(条件写全)放在同一册里,容易让人下意识比大小。可说的只有这一句(仅方向性,非量化):定性上 M915 侧更易流动。说「流动性好 X 倍」是错的——条件不同,比值无意义。对照组的正确写法是 M830 那样:温度 + 负荷都写出来(47.94 @190℃/2.16kg);在补上条件之前,M911 与 M915 那两条只能作存在性记录使用,官方资料未给出其测试条件,本文不作推断、不作估算,也不按 M830 的口径代入。
断层三:D 组与 E 组和熔体粘度完全是两回事。 800-2000 mPa·s 是液体助剂自己倒出来有多稠,测的是 R940 这个产品,不是加了 R940 之后熔体有多稠。写成「R940 让熔体降粘」是把两件事混成一件。E 组内部同时出现 mPa·s、mPas、mpas、cps、mm²/s 与「手册未给单位」六种写法,本身就是「这些数字彼此也不通约」的证据。(DI/g 不在此列——那是 C 组 M918 的写法,与 E 组不可混谈;且 cps 原文写作小写。)
🧯 M915(母粒)≠ R915(助剂)—— 差一个字母,全文最容易出错的一处。 M915 = 功能母粒手册里的 PETG 阻燃母粒,熔融指数62.8 g/10min(条件未列)、添加比例 6%-10%、加工温度上限 <280℃、比重 1.21 g/cm³。 R915 = 官方阻燃剂资料里的透明聚酯阻燃剂(多元醇磷酸酯),熔点 210℃、磷含量 18%、水分 ≤0.2%、细度 325 目 ≥98%、卤素未检出(IEC 61249-2-21)、料筒 240–275℃、预混 5–8min。 两者是不同产品类别(母粒 / 助剂),不是一个东西的两个叫法。R915 的 MFI、绝对熔体粘度、透光率与雾度的百分点数值、LOI 数值,资料全部未给 —— 谁拿 M915 的62.8去替 R915 背书,谁就在数据上造了假。
【图 5】五组口径分列对照 —— 数据点清单:A 组 R200 15-20%(60% 填料体系);B 组 R915 240–275℃ 与 240-280℃(并存)、60–90℃、210℃、≥260℃;C 组 M911 6.9/M915 62.8(g/10min 条件未列)、M918 1.9 DI/g、M922 15(g/min,200℃5kg)、M830 A/B/C/D 47.94/9.74/217.51/191.25(g/10min,条件齐全);D 组 R940 800-2000 mPa·s(25℃);E 组 R1800-S 980-3600 mPa·s 等九项 —— 图表类型建议:五个并列小面板(small multiples),每面板独立纵轴并把轴标题写成完整量纲(A:相对降幅 %;B:温度 ℃;C:熔体流量 g/10min 与 g/min;D:液体自身粘度 mPa·s;E:液体自身粘度 cps/mPas/mm²/s 混排),五面板之间不画任何连线、不共用坐标轴,面板之间用显式断裂符 + 「量纲不可比,禁止横向换算」标注隔开。
「资料未给出」清单:这份清单本身就该写进你的技术协议
同量纲区间交集(% · 3 个对象)
量纲 · %横轴 = 量纲 %;有色带 = 该对象能落进的目标区间;带外的点 = 落不进去的部分。
- 任何体系的绝对熔体…
- 「熔体粘度降低 15-2…
- 高填充体系粘度上升…
- 重叠段 15–20%
- 横轴同一量纲 % ·
- 横轴量程按本文最高值缩放(15–20 %),跨文章勿直接比长度。
- 任何体系的绝对熔体粘度值(Pa·s15–20 %
- 「熔体粘度降低 15-20%」的测量…15–20 %
- 高填充体系粘度上升的定量倍数15–20 %
图表数据(源文照录)
| 对象 | 区间 |
|---|---|
| 任何体系的绝对熔体粘度值(Pa·s | 15–20 % |
| 「熔体粘度降低 15-20%」的测量温度 / 方法 / 基体牌号 / 设备 | 15–20 % |
| 高填充体系粘度上升的定量倍数 | 15–20 % |
源文刻度 13–22 %
经逐项确认,以下全部官方产品资料、官网公开产品数据与既有公开资料中均无数值。把它当成提问清单逐条问,比自己猜要快:
设备与剪切
| 项目 | 状态 |
|---|---|
| 任何型号的螺杆转速(rpm,加工段) | 资料未给出(唯一 rpm 是预处理混合机 1200rpm,不是螺杆) |
| 任何型号的剪切速率(s⁻¹) | 资料未给出 |
| 「低剪切」的量化门槛(L/D、构型、剪切等级) | 资料未给出 |
| 螺杆构型 / 组合建议 | 资料未给出 |
| 液体助剂(R200)的计量 / 泵送方式 | 资料未给出(官网 R200 页已声明) |
| 双螺杆 vs 单螺杆的选型对照 | 资料只说「塑化能力有极大差异」,未给对照 |
| 停留时间 | 资料未给出 |
| 任何型号的熔体压力 / 机头压力数值 | 资料未给出(只把「机头压力」列为参数名) |
粘度与流变
| 项目 | 状态 |
|---|---|
| 任何体系的绝对熔体粘度值(Pa·s) | 资料未给出(R200 侧只有 15-20% 的相对降幅) |
| 「熔体粘度降低 15-20%」的测量温度 / 方法 / 基体牌号 / 设备 | 资料未给出 |
| R915 体系的熔体粘度 / MFI / 扭矩 | 资料未给出 |
| M911 / M915 熔融指数的测试条件(温度/负荷) | 资料未给出(对照组 M830 给了:190/230/255/275℃ + 2.16kg) |
| 扭矩流变的具体数值 | 资料未给出(只提方法,两处,且均在超分散剂系列) |
| 高填充体系粘度上升的定量倍数 | 资料未给出(不得由 15-20% 反推) |
透明性与阻燃(承自既有公开资料,本文按原文给出)
关于这一条,同样是「资料未给出」:
R218 的官方资料页只有理化性质五条(密度 / 熔点 / 化学稳定性 / 外观 / 包装)与替代比例表述,没有熔体粘度、没有 MFI、没有加工温度。因此不能用它论证「协效剂不影响加工」这类结论——资料不支持。另外,R200 与 R218 之间,官方资料未建立对应关系,本文不作对应、不打通。
收尾:把「问不到数」变成「问得到人」
回到开头那个问题。资料不给绝对熔体粘度,不是因为这不重要,而是因为这个量高度依赖基体牌号、温度、剪切历史、设备与测试方法——一个脱离这些条件的绝对值,给出来反而是误导。「15-20%(60% 填料体系)」这种带条件的相对值,才是这份资料能诚实提供的表达方式。
所以下次拿到一份技术资料、准备决定要不要推进供应商时,先问这四条:
- 绝对熔体粘度的测试条件是什么?(温度 / 方法 / 基体牌号 / 设备)——没有条件,数值不可比。
- MFI 的负荷与温度?——全库只有 M830 系列写全了(190/230/255/275℃ + 2.16kg),其余两条不带条件。
- 「低剪切」的门槛在哪?——L/D、构型、转速区间,一项都不能只有定性的「低剪切专用」。
- 设备侧的参数谁来定?——资料给的是服务路径:供方技术人员到现场,按你的挤出设备定工艺参数。把这个写进技术协议,比要一个拍脑袋的转速值更靠谱。最后提醒:本文的核查结论同样带边界,覆盖范围仅限本资料已公开的部分,未给出的部分一律留在上面那份清单里,不以经验补齐,也不预测后续版本会不会补上。
可核查的去要条件,不可核查的要服务条款——这就是这份资料能给出的、也是最诚实的技术合作方式。
本文所有数值、单位与口径均按官方资料原文给出,未做换算、未做单位折算、未做跨型号搬运。凡官方资料未记载者一律标注「资料未给出」,不以行业经验值补齐。
文章互动
读完这一篇,可以留个记号 —— 点赞计数由后台 admin.kj9896.com 提供;接口未接通时按钮为禁用态,计数显示「—」,不填任何假数字。
链接:https://kj9896.com/news/flame-retardant-melt-viscosity-processing-window