
技术科普 · 2026年10月11日
阻燃等级不是查表能查出来的:添加量、厚度、UL94 三个变量必须一起谈
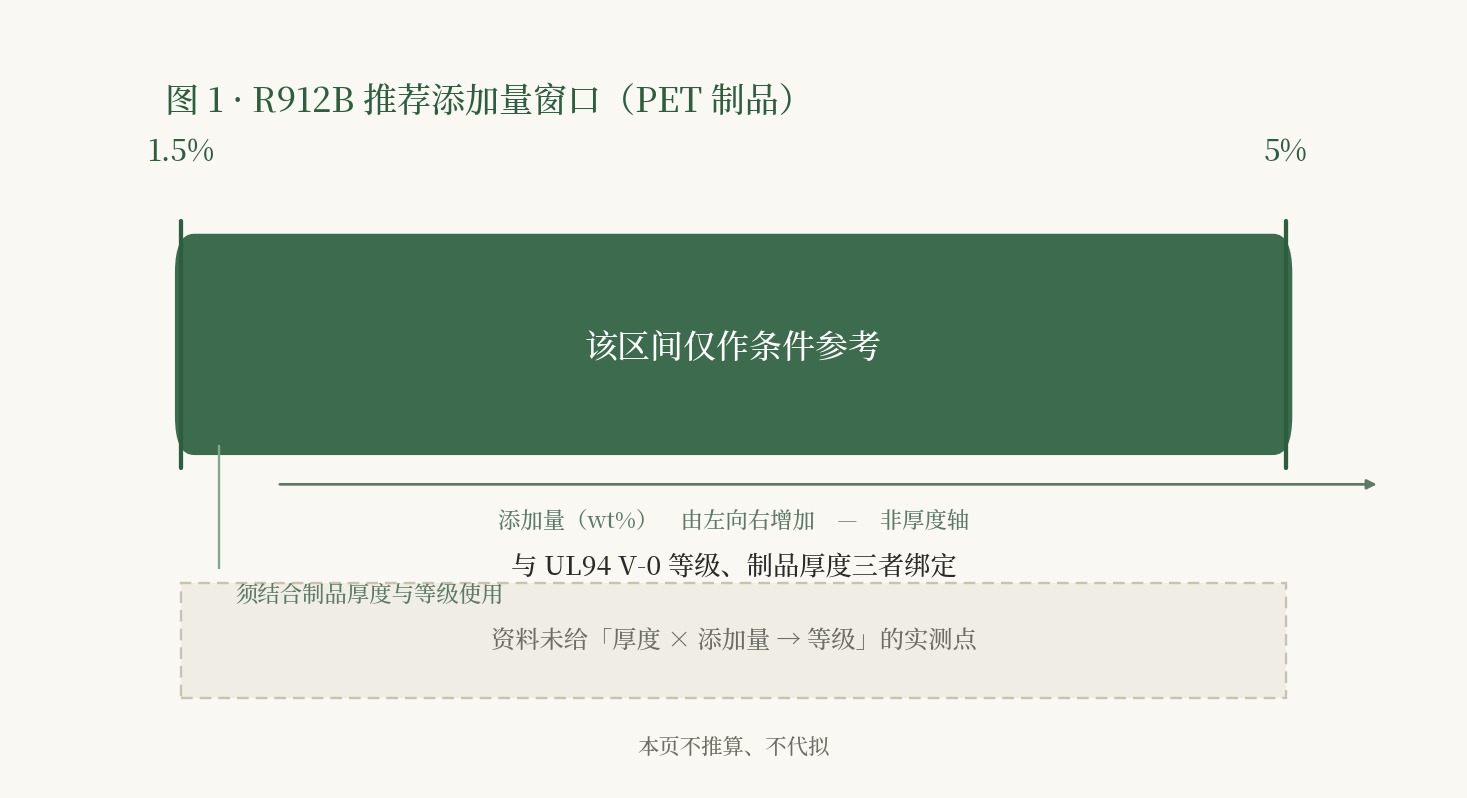
R912B 的资料给出 1.5%–5% 的推荐添加量区间,也给出了 230–280℃ 的建议加工温度。但这两个数字都不是「结论」,而是「前提」——阻燃等级由添加量、制品厚度与基材三者联立决定。本文按资料原文说明各自的观察维度,以及为什么资料明确不给「厚度 × 添加量 → 等级」的实测点。
阻燃剂供应商给你一个推荐添加量区间,实验室按这个区间打样,测试报告回来写 V-2。 换一家制品厂,同样的助剂、同样的添加量,报告变成 V-0 或者干脆不达标。
这种情况在 PET 无卤阻燃上尤其常见。问题往往不在助剂本身,而在于一个认知: "UL94 V-0" 这四个字符不是一个单值,它是三个变量联立之后的结果。
这篇把这件事拆开讲,并说明锎锔 R912B 在这个三变量框架里的位置。
V-0 里的三个变量
手册里关于 R912B 的用量表述是这样的:
根据 PET 制品的阻燃等级要求,推荐添加量为 1.5%-5%(具体可通过小样测试确定最佳比例)
以及:
添加量在 1.5%-5% 时,可使 PET 材料达到 UL94 V-0 级阻燃标准(具体依制品厚度调整)
把这两句话放在一起读,能看出三件事:
变量二:制品厚度。 "具体依制品厚度调整"这八个字是整句话的限定条件。 UL94 的试验本身就按样条厚度分档评级 —— 同样的配方,做厚样条和做薄样条, 火焰蔓延到标记距离时的燃烧行为是不同的。 脱离厚度谈等级,等于脱离条件谈结论。
为什么"打 2% 不合格"和"打 5% 也不一定合格"能同时发生
把三变量放回真实生产场景,冲突点就很清楚了:
- 厚度一薄,需要的添加量往上走。 薄片散热快、火焰不易自持,但对助剂的分布均匀性要求更高;
手册在描述 PE 薄制品时给了同样的判断——"厚度越薄,建议适当提高添加量"。
- 添加量一高,加工端的问题就来了。 助剂超过一定比例,熔体黏度上升、
分散难度增加,可能反过来影响制品的力学性能与外观。
- 等级是判定结果,不是配方的描述。 拿到"UL94 V-0"这个结论时,
真正决定它的是「多厚的样条 + 加了多少 + 什么基材」这三个条件同时成立。
所以向供应商要一个"能过 V-0 的添加量",这个问题本身就不成立 —— 正确的问法是:"多厚的制品,做什么等级,添加量区间怎么给?"
R912B 的工艺特殊性:加工温度比常规 PET 低 20–30℃
搬自正文本篇的操作步骤(原文照录)
- 问对问题:向供应商要用量区间时,同时说明制品厚度与目标等级。
- 守住基材边界:R912B 的资料只覆盖 PET。PETG、TPU、PE、PP 的阻燃需求请另询对应型号。
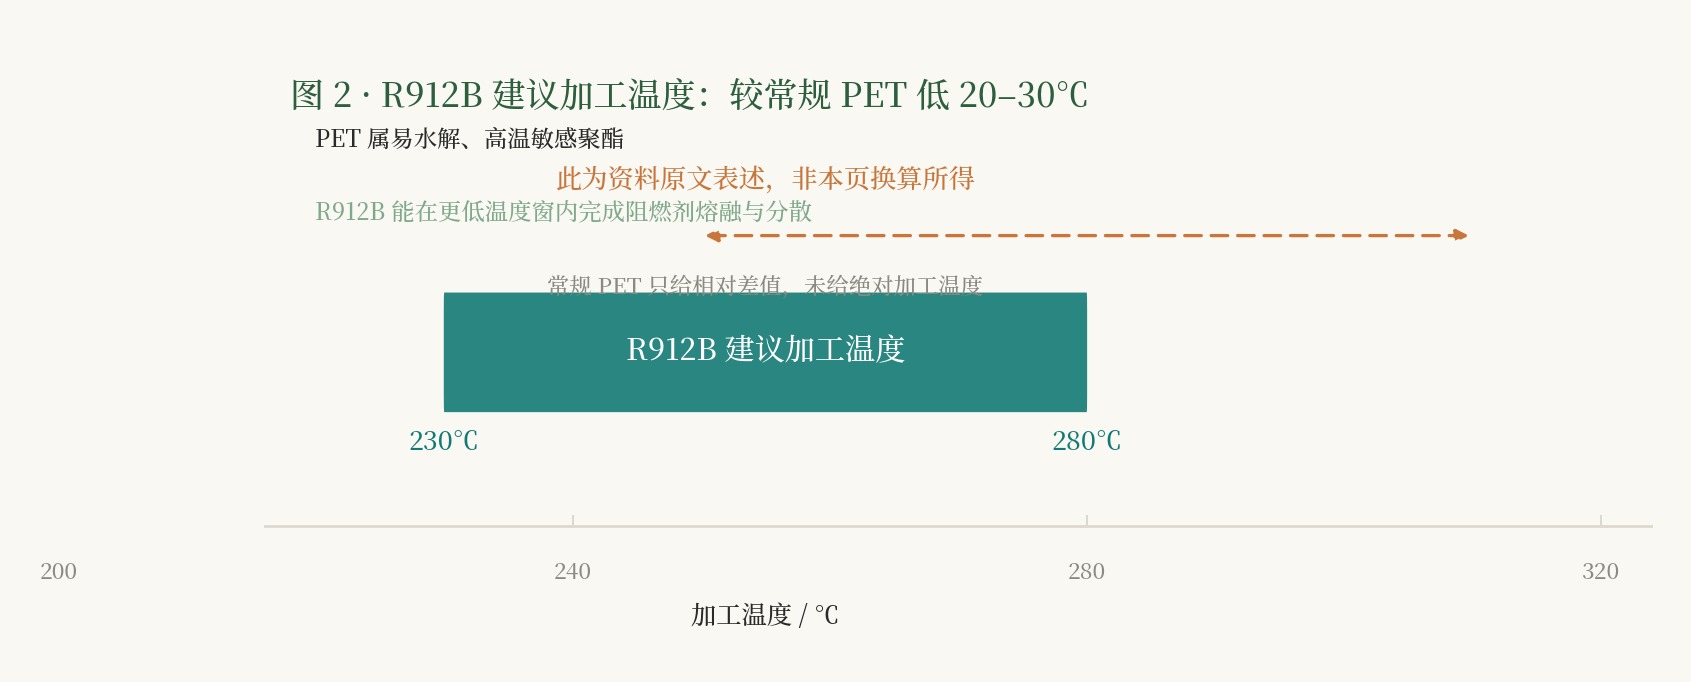
- 加工温度优先取下限侧试:资料窗口 230–280℃,比常规 PET 低 20–30℃,
这一点值得单独说,因为它与锎锔另一支 PET 用阻燃剂 R915 的工艺窗口明显不同。
R912B 的资料给出的加工温度建议是:
230℃-280℃(比常规 PET 加工温度低 20-30℃)
低 20–30℃ 意味着什么?PET 是典型的易水解、高温敏感的聚酯,加工温度每高一点, 分子链断裂与水解降解的风险就大一点,黏度下降、制品强度受损。 能在更低的温度窗口里完成阻燃剂的熔融与分散,本身就是对 PET 加工友好性的直接贡献。
资料同时记:R912B 与 PET 树脂相容性优异、不易析出;对拉伸强度、冲击强度影响较小, 维持耐热性、耐化学性。这几句与低温窗口是同一件事的两面 —— 助剂不能破坏基材,也不能逼着工厂把机器温度调高。
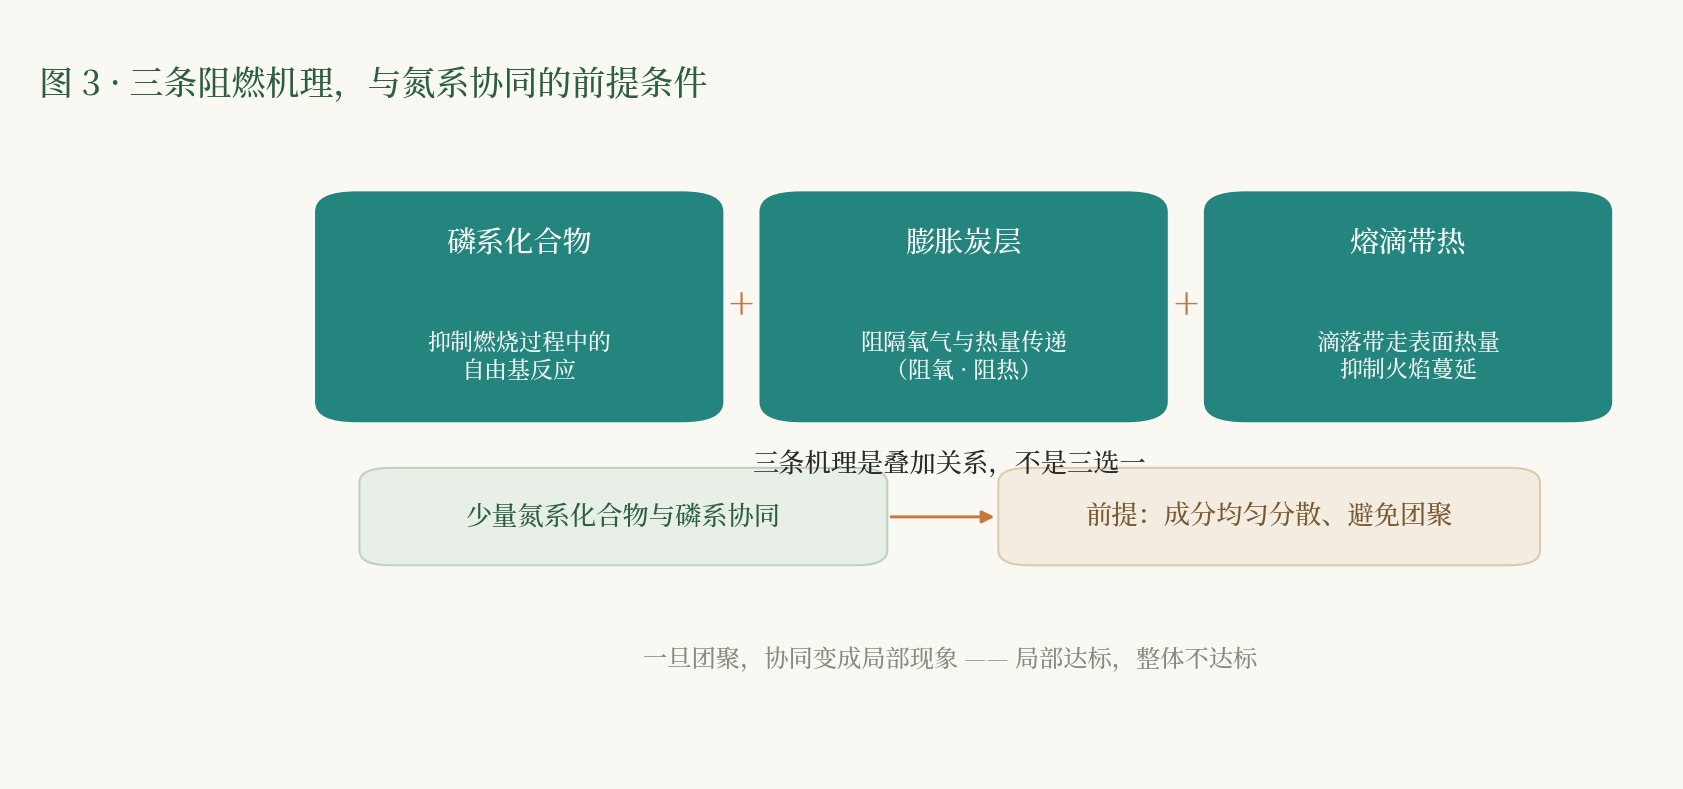
三条机理,和为什么还要搭一个分散助剂
手册把 R912B 的作用拆成三条,逐字照录:
- 磷系化合物抑制燃烧过程中的自由基反应 —— 从化学动力学上掐断链式反应
- 膨胀炭层(阻氧阻热) —— 燃烧中形成膨胀炭层,阻隔氧气与热量传递
- 熔滴带热(抑制火焰蔓延) —— 滴落带走表面热量,"有效抑制火焰蔓延并加速滴落"
关于搭桥,资料也给了明确说法:
少量氮系化合物与磷系协同作用,增强阻燃效率、降低添加量; 非离子型分散助剂保障成分均匀分散、避免团聚。
后半句是容易被忽略的一句。氮系与磷系要协同,前提是两者在树脂里均匀分散。 一旦团聚,协同就变成局部现象——局部达标,整体不达标。 这就是为什么 R912B 的资料里会出现"分散"这条要求,而不是单纯讲阻燃。
资料没有给的东西(这一节同样重要)
工程决策最怕的不是"不知道",而是"以为自己知道"。以下几项,R912B 的资料明确未给, 本文照实列出,不做推算:
① 添加量的分母口径未写明。 "1.5%–5%"的分母是相对 PET 树脂质量,还是相对体系总质量? 资料没有写明。这两种口径下,同样的百分数对应的实际加料克数并不相同。 在与供应商确认前,不建议把这个区间直接抄进工艺配方表。
② 厚度 × 添加量 → 等级的实测点未给。 资料没有"某个厚度用某个添加量达 V-0" 这类对应数据。所以本文不提供任何换算表 —— 任何声称能从手册反推这张表的说法,都是代拟。
③ 理化指标表未附。 外观、密度、水分、粒径/细度、有效含量等,本型号页未列。 资料明确写"留待资料补充,本页不以同系型号数值代填"。同系列的数值不能直接套用, 这一点与整个锎锔产品资料体系的口径一致。
给一线工程师的落地清单
先在低温侧验证加工与分散,再考虑上探。
- 小样先行:手册原文就是"具体可通过小样测试确定最佳比例"——
区间是起点,不是终点。
- 分散不能省:资料把"非离子型分散助剂保障成分均匀分散、避免团聚"写进机理段,
氮系协同依赖这个前提。
- 分母要问清:资料未写明,不要凭经验默认。
结语
阻燃等级不是一个可以查表得到的结论,它是添加量、制品厚度、基材三者联立的结果。 锎锔 R912B 的资料把这件事写得相当清楚:给出 1.5%–5% 的区间、UL94 V-0 的目标、 230–280℃ 的加工窗口、以及"具体依制品厚度调整"的限定条件 —— 它没有替使用者省略任何一个条件。
本文同样不省略:资料未写明的分母口径、未给的实测点、未附的理化指标表, 都如实列在上面。工程判断可以不同,但事实的边界应当是清楚的。
数据依据:锎锔产品手册与官方产品数据。本文涉及的添加量区间、加工温度窗口、适用基材、 机理表述均取自 R912B 资料原文;资料未记载的项目已在正文标注,本页不以同系型号数值代填、不作推算。
文章互动
读完这一篇,可以留个记号 —— 点赞计数由后台 admin.kj9896.com 提供;接口未接通时按钮为禁用态,计数显示「—」,不填任何假数字。
链接:https://kj9896.com/news/r912b-flame-retardant-grade-triangle