
تقنية مشروحة · ٤ أكتوبر ٢٠٢٦
ارتفاع لزوجة المصهور: الأرقام التي يمكن مقارنتها، وتلك غير الواردة في الوثائق
بعد إضافة مثبّط اللهب إلى التركيبة، ترتفع لزوجة المصهور، غير أن الأرقام التي يمكن إخراجها للمقارنة محدودة جداً.★★★★ استعرض هذا المقال بنداً بنداً وفق بيانات المنتجات الرسمية: لا يقدّم أي نظام في قاعدة البيانات قيمة مطلقة للزوجة، بينما يقدّم R200 انخفاضاً نسبياً بنسبة 15-20% مرتبطاً بالشرط «60% نظام الحشوات» و«و PP المصفوفة»؛ أما R915 فيقدّم مجموعة من درجتَي حرارة تشغيل متوازيتين وإحدى تعليمات اللولب منخفضة القص. وقد جرى تحديد جميع مواضع عدم قابلية الأبعاد للمقارنة.
- 01مضاد للتكتل
- 02معدل التوزيع
- 03توازن التزليق
منقول من المتنأول جدول بيانات في هذا المقال (كما هو)
| البند | قيمة المؤشر | الأثر في كفاءة مقاومة اللهب |
|---|---|---|
| محتوى المكونات الفعالة | ≥98% | تضمن النقاء العالي تعظيم كفاءة الاقتران والتشتيت |
| مقاومة الحرارة | تثبيت أداء الراهب تانغ فوق 200℃ | forms تدرّجًا حراريًا متكاملًا مع درجة حرارة تفكك هيدروكسيد المغنيسيوم (300-450℃) |
| معدل خفض التوتر البيني | ≥40% (مع مصفوفة PP) | تحسين ترطيب مثبّط اللهب، وتقليل تجمعاته التي تؤدي إلى نقاط ميتة في مقاومة اللهب |
| مقدار انخفاض لزوجة المصهور | 15-20% (نظام حشو 60%) | السماح بنسبة حشو أعلى (بحد أقصى 60%)، وزيادة كمية مثبّط اللهب بنسبة 20% |
| قيمة PH | 7.5-8.0 | (خالية في النص الأصلي) |
| المظهر | سائل أصفر لزج | (خالية في النص الأصلي) |
العنوان الفرعي: طريقتان لمعالجة نطاق التشغيل في نظامَي هيدروكسيد المغنيسيوم عالي الحشو ومثبّط اللهب للرواتنج الشفاف، إضافة إلىهناك خيط ما لا بدّ من مطالبة المورّد بتفاصيلها
بعد إضافة مثبّط اللهب إلى التركيبة، يبرز في جانب المعالجة أولًا سؤال واحد دائمًا يتعلق بسلوك التدفق: هل يصبح من الصعبiolating المادة؟ هل ترتفع الضغط؟ وهل تبدأ النقاط الهلامية بالظهور داخل الحبيبات؟ في الهندسة يشار إلى ذلك بأنه «ارتفاع اللزوجة». والعبارة نفسها ليست خاطئة، لكن المشكلة تكمن في مقدار الارتفاع .
هناك أمران ينبغي توضيحهما أولًا. أولًا، يتبع هذا المقال استخدام مصطلح «اللزوجة» الوارد في الوثائق، وهو مصطلح يشير، في جداول المؤشرات المختلفة، إلى الانخفاض النسبي، وتدفق المصهور، أو لزوجة المنتج ذاته. ولأن النص الأصلي لا يقدّم تعريفًا موحدًا، فإن كل مرة يرد فيها هذا المصطلح فيالنص التالي تُربط مباشرةً ببُعدها المحدد. ثانيًا، يقصد تعبير «قاعدة البيانات» هنا فقط مجموعتين من وثائق المضافات والماسترباتش التي يستند إليها هذا المقال، بما في ذلك بيانات المنتجات العامة المنشورة على الموقع الرسمي. أما خطوط منتجات Californium Curium الأخرى، والاختبارات الداخلية غير المنشورة، والإصدارات اللاحقة، فلا تدخل في نطاق هذا المقال؛ ولأن الوثائق الرسمية لا تقدّم بيانات بشأنها، فإن المقال لا يقدّم أي تأكيد.
تضمنت وثائق المضافات والماسترباتش التي تمcovers أكثر من عشرة طرازات من هيدروكسيد المغنيسيوم، وهيدروكسيد الألومنيوم، وإسترات فوسفات البوليول المستخدمة مع PET/PETG، وماسترباتش PP/PE. وقد Led ذلك إلى استخلاص مفاجئ لكثير من المهندسين التقنيين: لا يقدّم أي نظام في قاعدة البيانات بأكملها قيمة مطلقة للزوجة (Pa·s). ولا يوجد أي رقم من هذا النوع.
المسألة ليست نقصًا عارضًا في طباعة رقم في الوثيقة. بلarine هذا هو أول ما ينبغي أن يُسأل عنه المورّد عند الاختيار الفني.
لا يقتصر هذا المقال سوى مهمة واحدة: فصل ما يمكن التحقق منه في هذه الوثيقة عمّا لا يمكن التحقق منه، بحيث ي-known الباحث عدد الخيارات المتاحة قبل تنفيذ التجارب. وما لا تقدّمه الوثيقة، يتسجيله المقال صراحةً بأنه «غير مذكور في الوثيقة»، ولا يستكمله بالقيم المعتمدة في القطاع؛ فعلى القارئ أن يحكم على فجوة البيانات، لا على نتيجة معاكسة.
لنبدأ من النقاط الهلامية: ليست أمرًا غامضًا، والنص الأصلي يوردها
لنبدأ من Manifestation نفسها. من الشكاوى المعتادة أثناء معالجة أنظمة الهيدروكسيد ذات الحشو المرتفع: ظهور بقع لامعة على سطح المنتج، وإحساس بحبيبات عند كسر المقطع، وعدم انتظام في حجم الحبيبات. ويشار إلى ذلك في القطاع بالنقاط الهلامية. يندرج هذا الوصف ضمن المعرفة المشتركة في القطاع؛ إذ لم يقدّم النص الأصلي معيار تحديد النقاط الهلامية، ولا طريقة الاختبار، ولا العتبة الكمية. لذلك، يمكن عمومًا التعامل معه بوصفه مدخلًا لملاحظة الظاهرة، لا أساسًا للقبول.
تتضمن الوثيقة وصفًا نوعيًا كاملًا لهذه السلسلة:
«بعد زيادة كمية الحشو،تباطأ tasola المادة، وانخفضت قوة المصهور، وارتفعت ضغط المصهور، وصعب تشتيت المسحوق في المصهور ماؤدي إلى ظهور النقاط الهلامية»
تجدر الإشارة إلى دقة هذه العبارة: فهي تحدد 4 علاقات سببية بدقة: تباطؤ التسليك، انخفاض قوة المصهور، انخفاض ضغط المصهور، وصعوبة تشتيت المسحوق. لكنها لا تحدد أي رقم. لا توجد Pa·s، ولا MPa، ولا rpm، ولا ضغط المصهور. وعبارة «4 علاقات»Added here لتسهيل القراءة؛ إذ لم تقسم الوثيقة الأصلية هذه العبارة إلى بنود، ولذلك يختلف عدد الفقرات باختلاف طريقة التقسيم. هذامحرر 판단، وليس وصفًا منصوصًا في الوثيقة.
غير أن هذه العبارة ليست بلا فائدة. إذ توضح الوثيقة، في الدفتر نفسه، المشكلات التي يهدف المشتت إلى حلها، ومنها تحسين تشتيت الحشو في البلاستيك، وتقليل النقاط الهلامية، ورفع تدفق المادة داخل اللولب، وكذلك النتائج الأربعة المترتبة على ضرورة موازنة التشحيم الداخلي والخارجي:
كما تورد الوثيقة في الموضع نفسه منطق التحكم في درجة حرارة المصهور، حيث ينص النص الأصلي على ما يلي: «إذا كانت درجة حرارة المصهور منخفضة جدًا، فلن تتسليك المادة بما يكفي، ولن يكون التشتيت شاملًا... وإذا كانت درجة حرارة المصهور مرتفعة جدًا، فإن المادة ستُفرط في التسليك، وتكون قوة المصهور منخفضة، كما قد تصبح عملية التقطيع صعبة، ويصعب سحب الخيط، وما إلى ذلك».
هذه الفقرة هي أساس المقال كله. فهي توضح أن الوثيقة تمتلك فهمًا كاملًا ومنطقيًا لآلية «ارتفاع اللزوجة»./problems phobia? وبعبارة أخرى، لا تنقص الآلية، بل واجهة القياس الكمي. ولا يستطيع مهندس العمليةيمسك منحنى يقيسه جهاز المصهوريأخذها مقارنته بأي سطر في هذه الوثيقة. وينطبق الأمر نفسه في الاتجاه المعاكس: لا يمكن عادةً مقارنة منحنى تقيسه على جهازك بمنحى شركة أخرى أفقيًا، ما لم تتطابق درجة الحرارة، والحِمل، وسجل القص، وطراز المصفوفة بالكامل؛ وقد لم يقدّم النص الأصلي هذه العوامل الأربعة.
【الشكل 1】الوصف الرسمي الربعة لزيادة الحشو + نتائج موازنة التشحيم الداخلي والخارجي — قائمة نقاط البيانات: تباطؤ التسليك / انخفاض قوة المصهور / انخفاض ضغط المصهور / صعوبة تشتيت المسحوق ← النقاط الهلامية (الوصف الرباعي نوعي بالكامل، من دون أي رقم)؛ وجدول الموازنة يضم 4 نتائج (نقص التشحيم الداخلي ← النقاط الهلامية / زيادة التشحيم الداخلي ← انخفاض قوة المصهور / نقص التشحيم الخارجي ← ارتفاع حرارة قلب الدمج ← الإفراط في التسليك ← صعوبة التفريغ ← زيادة التيار الميكانيكي ← الاصفرار / زيادة التشحيم الخارجي ← النضح الشديد) — يُوصى بنوع الرسم: مخطط سهمي عمودي مربّع على اليسار، مع وضعوسم رمادي بجانب كل مرحلة بعنوان «لم تذكر الوثيقة قيمة كمية»، ومخطط رباعي لعناصر موازنة التشحيم على اليمين؛ ولا يظهر في الرسم أي مقياس رقمي.
الرقم الصلب الوحيد لخفض اللزوجة: نسبي، ومرتبط بشروط محددة
لا تتضمن الوثائق سوى رقم صلب واحد يتعلق بلزوجة المصهور نفسه. وهو موجود في جدول مؤشرات R200، وهو المشتت الفائق من نوع الاقتران:
ينبغي ذكر 4 قيود في آن واحد عند عرض هذا الرقم؛ وتجاهل أي منها يؤدي إلى تضليل:
تكرر الدفتر نفسه، بعنوان «سلسلة المشتتات الفائق»، هذا السطر بحرفه، ما يتيح التحقق المتبادل؛ ومع ذلك، لا يزال ذلك البيانات نفسها، وليس نقطة بيانات ثانية.
أما بشأن العزم، فقدgras действиIndeed, تشير المواد إلى طريقة ما.:「إن الخصائص الريولوجية للمعالجة هيثاني أكسيد التيتانيومأحد المعايير المهمة لتطبيقه في البلاستيك。يمكن استخدام طريقة اللزوجة القائمة على العزم للتقييمثاني أكسيد التيتانيومقابلية المعالجة。」(سلسلة عوامل التشتت فائقة الفعالية,في موضعين: ثاني أكسيد التيتانيوم والكربون الأسود)。لكن هذاعبارة منهجية,وليس أيٌّ منهما R200 السجلات(الموضوع الأصلي هوثاني أكسيد التيتانيوم/أسود الكربونتطبيقات,لا يمكن التعميم على فئات أخرى في هذه المادة بما يتجاوز نطاق ما expressingه النص نفسه. Need ensure no Chinese. Modern standard Arabic, natural. "الاستقراء إلى فئات أخرى في هذه المادة يتجاوز نطاق ما تصفه المادة نفسها." "الاستقراء" could extrapolation, but "التوسع إلى فئات أخرى..." Sentence fragment perhaps "إن التعميم على فئات أخرى في هذه المادة يتجاوز نطاق 표현اتها نفسها." Best: "إن استقراء نتائج تنطبق على فئات أخرى في هذه المادة يتجاوز نطاق ما تقوله المادة نفسها." This clarifies. Only Arabic.إن تعميم النتائج على فئات أخرى في هذه المادة يتجاوز نطاق ما تقوله المادة نفسها.,لا تتناول هذه الوثيقة هذا التوسع الاستقراري);لزوجة العزمالقيم الرقمية,لم تُقدَّم معلومات。
نسبة 15-20% مرتبطة بنظام حشو 60%: المقام أهم من القيمة نفسها
منقول من المتنخطوات التشغيل (النص الأصلي، كما هو)
- إنه مقدار انخفاض، لا قيمة لزوجة. لم تذكر الوثائق القيمة الأساسية التي يُقاس منها الانخفاض بنسبة «15-20%». ولا يمكن استنتاج أي قيمة مطلقة للزوجة، كما لا يمكن الحصول على أي معامل بناءً عليه.
- الconditions مكتوبة بين قوسين. يذكر النص الأصلي فقط «60% نظام الحشوات» و«و PP المصفوفة». أما درجة حرارة القياس، وطريقة القياس، وطراز المصفوفة، والجهاز المستخدم، فلم تذكرها الوثائق جميعها. ويجعل ذلك هذا الرقم غير قابل لإعادة الإنتاج في التبادل التقني، ولا يصلح إلا كمرجع اتجاهي.
- البيانات المرافقة مشروطة أيضًا. الشرط المرفق بمعدل خفض التوتر البيني
≥40%هو «مع مصفوفة PP»؛ وإزالة هذا القيد تحول الرقم إلى قيمة بلا مرجع محدد. - لم يرد إلا في جدول مؤشرات R200. لا ينبغي التعامل معه كخاصية مشتركة لسلسلة المضافات كاملة؛ إذ لم يقدّم النص الأصلي بيانات إعادة اختبار لهذا الانخفاض في الطرازات الأخرى، ولم يقدّم عدد الاختبارات، أو طريقة أخذ العينات، أو الإحصاء، وهو مُدوَّن مرة واحدة، لا يمثل توزيعًا.
يحتوي الرقم الوارد في القسم 2 على قيد يسهل إغفاله: نظام حشو 60%. فهو يربط الانخفاض النسبي بمستوى تعبئة محدد، بينما يثير تحديد مستوى الحشو في حد ذاته مسألة دقيقة. لم تذكر الوثائق الرسمية في الفصول الأخرى من الدفتر نفسه طريقة تحويل النسبة الواردة بين قوسين أو شرحًا لها، ولذلك يقدّم المقال هذه النسبة وفق النص الأصلي من دون إضافة تعريف.
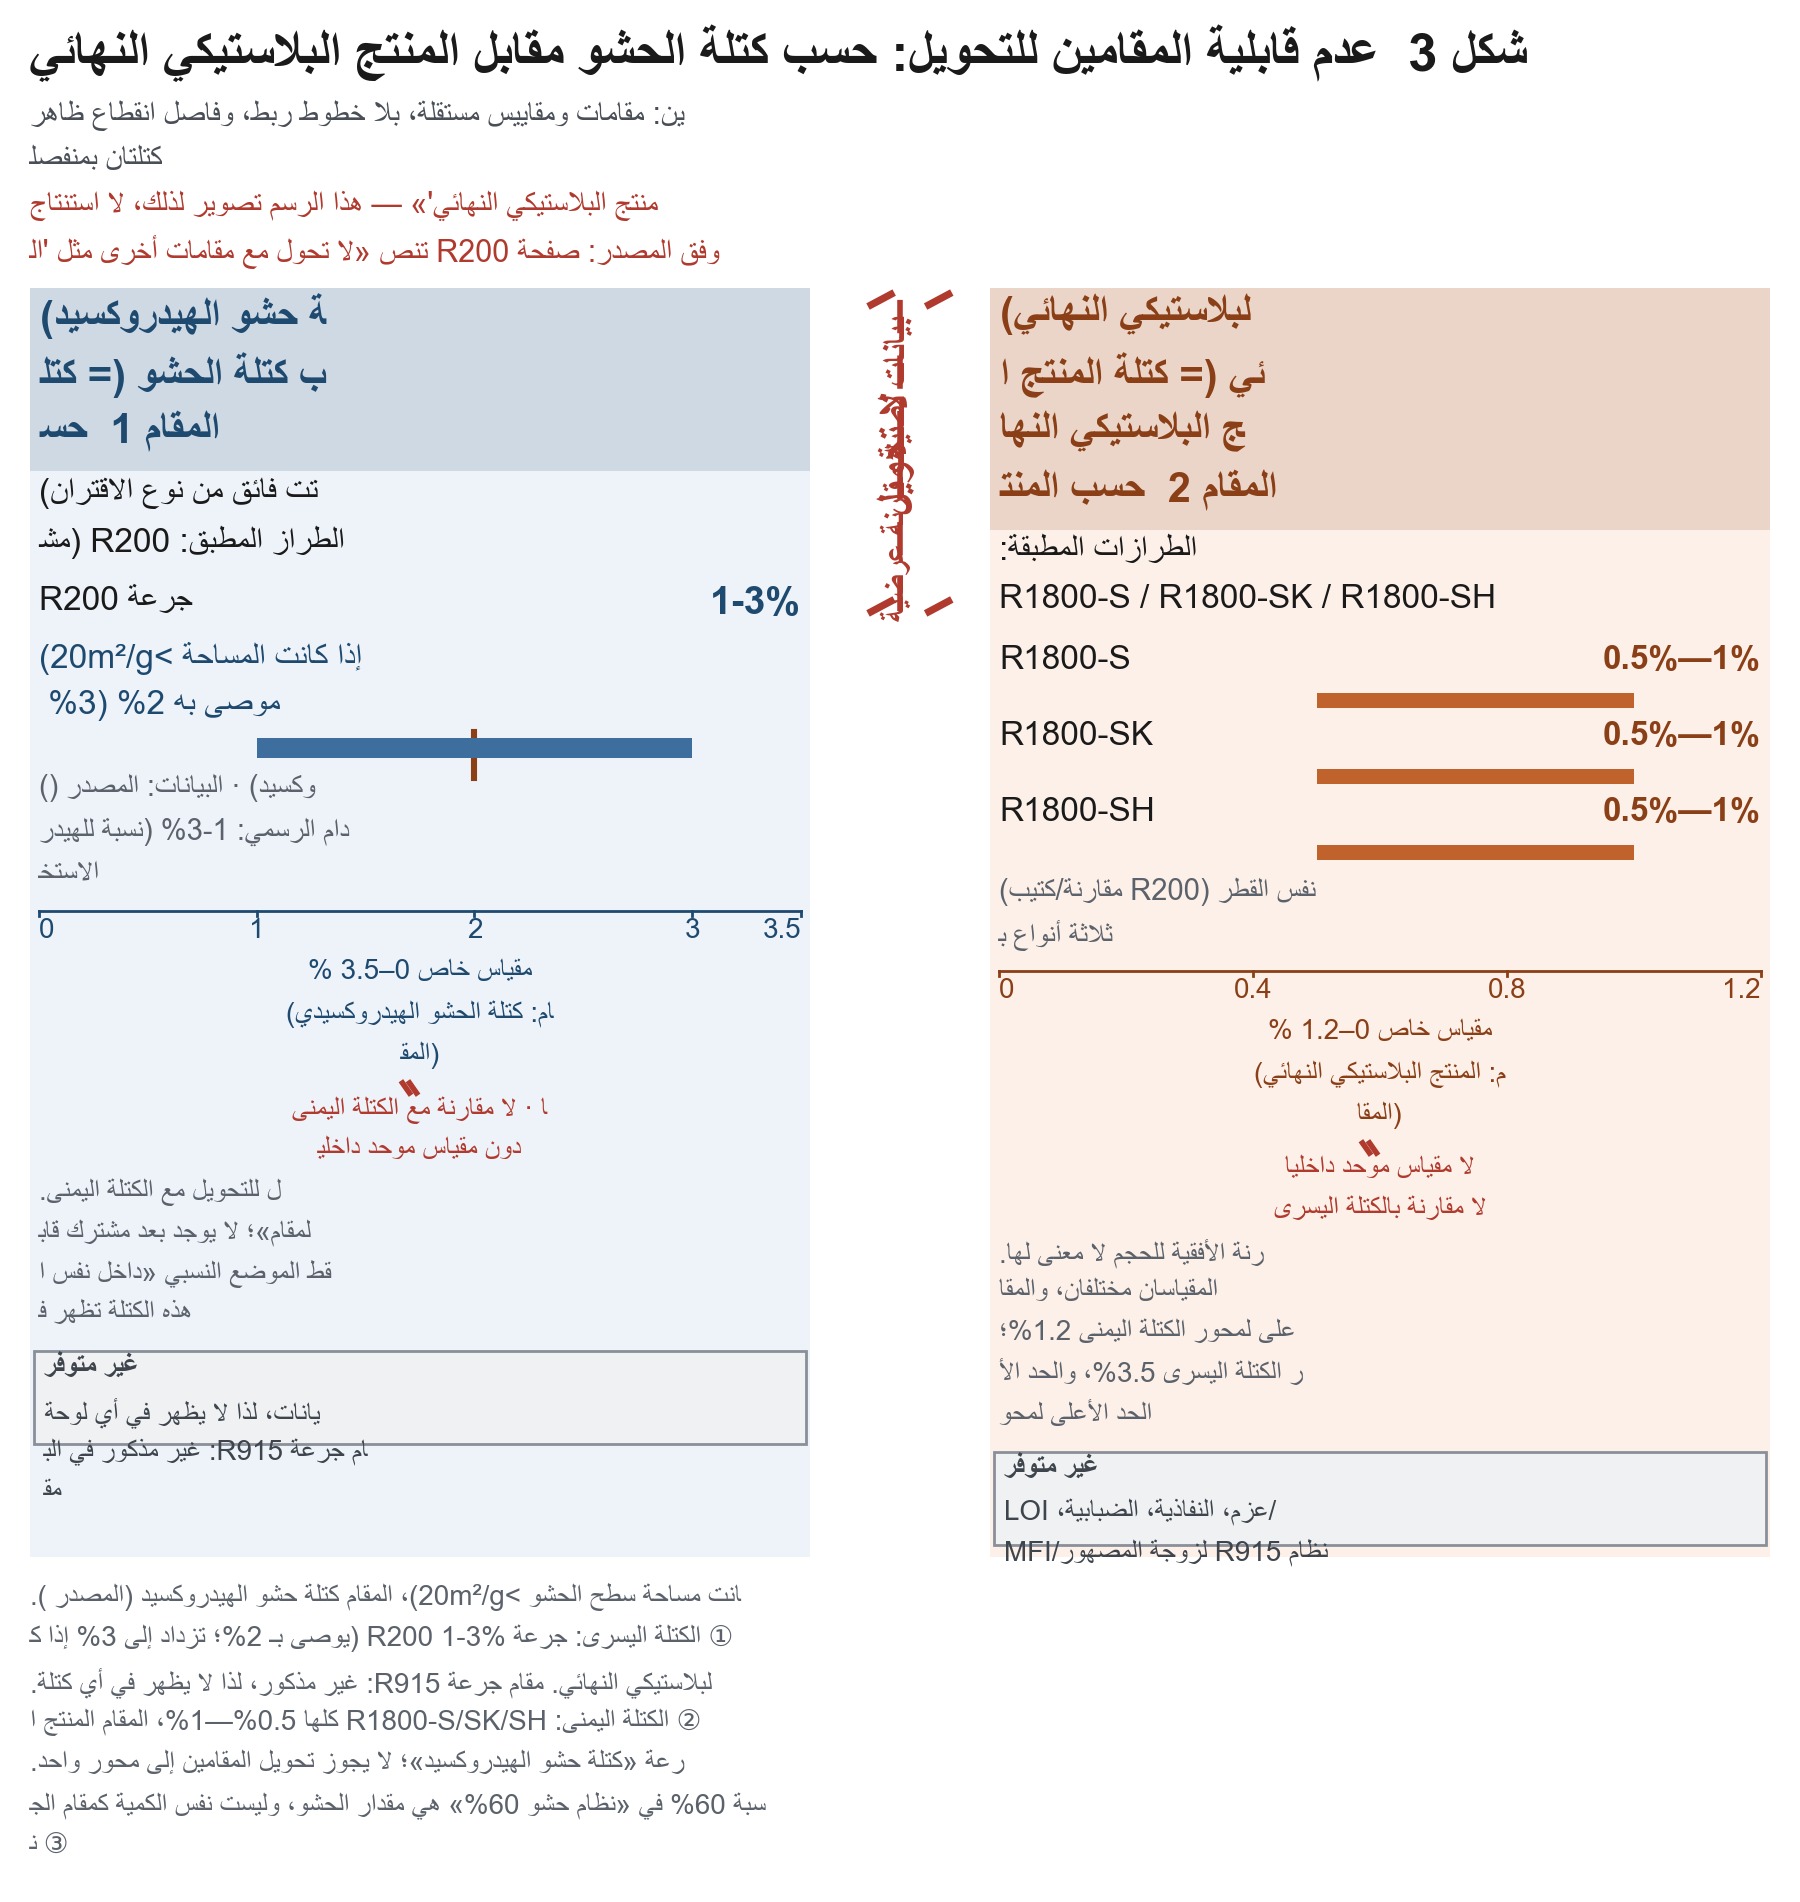
مقام استخدام R200 محدد في الدفتر:Andy حسب حجم الحشو من هيدروكسيد المغنيسيوم بنسبة 1-3%، مع توصية باستخدام 2%، ويرتفع إلى 3% عندما تكون مساحة سطح الحشو.recommandation >20m²/g. وتكتب صفحة المنتج الرسمية كمية الاستخدام بالمقياس نفسه: 1-3% (بالنسبة إلى هيدروكسيد المغنيسيوم).
لكن في جانب المقارنة نفسه من الوثيقة، تعتمد R1800-S / SK / SH على مقام آخر: 0.5%—1% من المنتج البلاستيكي النهائي، بالقياس نفسه للطرازات الثلاثة (صفحة R200 على الموقع الرسمي / بيانات المنتج الرسمية).
لا يمكن وضع المقامين على محور واحد ومقارنتهما. وليست هذه استنتاجًا من المقال؛ إذ تذكر صفحة R200 نفسها، بنصها الصريح، أنهما «لا يُحسبان تبادليًا مع مقامات أخرى مثل المنتج البلاستيكي النهائي».
⚠️ شرح المقام (للخلفية فقط، دون توسيع): تنتمي المناقشة الشاملة للمقام إلى موضوع الكميات المستخدمة، وليست ضمن نطاق هذا المقال. لا يلزم هنا سوى تذكير بأمر واحد: النسبة 60% الواردة في «نظام حشو 60%» تمثل نسبة الحشو؛ وهي ليست Quantity نفسها التي تمثل «كتلة حشو هيدروكسيد المغنيسيوم»، وهي مقام استخدام R200. وعند قراءة نسبة «15-20%»، يجب قراءتها مع الشروط الواردة بين القوسين.
هناك أيضًا موضع آخر يتعايش فيه نظامان مختلفان ويجب نقلهما كما هما.indingaïment لرِ qualité، يرد الحد الأعلى لنسبة الحشو لدى R200 بصيغتين في الوثيقة نفسها:
يتعايش الصيغتان، ولم تضيف الوثائق الرسمية أي 설명 إضافي. يقدّم مقال الصيغتين جنبًا إلى جنب، دون اختيار إحداهما أو تفسير نيابةً عن المصدر. 【الشكل 3】عدم قابلية المقامين للتحويل المتبادل — قائمة نقاط البيانات: جانب مقام كتلة الحشو، R200 1-3% (موصى به 2%)؛ جانب مقام المنتج البلاستيكي النهائي، R1800-S/SK/SH 0.5%—1% — يُوصى بنوع الرسم: كتافتان لونيتان متجاورتان، تُرسم في كل كتلة نقاط الطراز الخاصة بالمقام فقط، من دون خطوط تربط الكتلتين ومن دون مقياس موحد، مع وضع رمز انكسار صريح بينهما ووسم «الوثائق تنص صراحةً: لا يُحسبان تبادليًا».
حلّان: أحدهما يغيّر الواجهة، والآخر يغيّر الجهاز والتركيبة
في مواجهة تدهور سلوك التدفق نتيجة للحشو، تقسم الوثائق المسارات إلى فرعين مختلفين تمامًا في طبيعتهما.
4.1 المسار الأول: المشتت الفائق من نوع الاقتران (خفض اللزوجة بشكل نشط، وجميع البيانات من الدليل)
يتمثل هذا المسار في إعادة بناء الواجهة بين الحشو والمصفوفة، وتفكيك التكتلات واستعادة سلوك التدفق. وتُعرض السلسلة الكاملة الواردة في الوثائق كما يلي:
- الواجهة
- تتكون روابط تساهمية بين المجموعات الفوسفورية العضوية وسطح هيدروكسيد المغنيسيوم؛ ويبلغ معدل خفض التوتر البيني ≥40% (مع مصفوفة PP) ← تحسين الترطيب، وتقليل النقاط الميتة في مقاومة اللهب الناتجة عن التكتل
- التدفق
- مقدار انخفاض لزوجة المصهور 15-20% (نظام حشو 60%) ← السماح بنسبة حشو أعلى (بحد أقصى 60%)؛ و«نظام حشو 60%» هو الشرط الوارد في النص الأصلي لهذه الوثيقة، ولا تتم صحة الرقم من دونه
- حجم الجسيمات
- تشتيت الجسيمات المتكتلة إلى وحدات بمقياس النانومتر (انخفاض متوسط حجم الجسيمات من 5μm إلى أقل من 1μm)، ما يزيد مساحة اتصال مثبّط اللهب بالمصفوفة بأكثر من 3 أضعاف
- العمليات السابقة
- تُعالج هذه المادة مع هيدروكسيد المغنيسيوم بنسبة 1:50 في خلاط عالي السرعة عند 1200rpm لمدة 15 دقيقة، مما يتيح بلوغ معدل تغطية سطح الحشو أكثر من 95%، وتحسين تجانس تشتيت مثبّط اللهب بنسبة 40%
- التعديل المزدوج
- يمكن إضافة 3% من عامل اقتران سيلاني عند المعالجة المسبقة للحشو، لتكوين تعديل مزدوج للواجهة «فوسفور عضوي-سيلان»
- الجانب الحراري
- تُعجن مصفوفة PP عند 180-200℃، مع تجنب الحرارة العالية (>220℃) التي تؤدي إلى تفكك مكونات الفوسفور العضوي،الحفر affecting تأثير التآزر في مقاومة اللهب
- تكامل نطاق الحرارة (جانب الاحتراق، لا جانب المعالجة): استقرار الأداء عند أكثر من 200℃ +إزالة الماء والحرارة لهيدروكسيد المغنيسيوم عند 300-450℃ ← تكامل.gradients الحراري؛ نطاق طبقة الفوسفور-الكربون 200-300℃
يمكن بهذه البنود الاسترشاد بمبادئ الاختيار، غير أنه لا ينبغي اعتمادها كمعايير قبول؛ إذ لم يقدّم النص الأصلي طرق اختبار التوتر البيني، وحجم الجسيمات، ومعدل التغطية، ولا المنهج الإحصائي لقياس التحسن في التجانس، ولا عدد العينات، كما لم يذكر النص الأصلي نطاق الحرارة المقابل لمصفوفة PP، ولا النطاق بعد تغيير المصفوفة.
يُلاحَظ أن 1200rpm_Wang هذه العبارة: إنه سرعة الخلاط عالي السرعة في عملية المعالجة المسبقة، وليست سرعة اللولب. ويقع رقم rpm الوحيد في المقال كله في هذه العبارة، وهي تحديدًا الموضع الذي قد يظنه كثير من المهندسين التقنيين أن الوثائقbzxdatورة بدوره بيانات عن سرعة الدوران.
superstitionsdistributedأما تأثير سرعة اللولب في التشتيت، لا تتضمن الوثائق سوى عبارة اتجاهية واحدة (🟡 مستوى، وهي من Registrations R1800-S وليست R200): «عند زيادة معدل اللولب في التركيبة التقليدية، ترتفع كفاءة الإنتاج، لكن تأثير تشتيت اللون يميل غالبًا إلى الانخفاض، في حين إن استخدام المشتت الفائق R1800-S يؤدي إلى... ألا ينخفض تأثير التشتيت، بل يرتفع أحيانًا بدرجة كبيرة». ولم يذكر أي رقم لسرعة الدوران. (وإلى جانب ذلك:علامة المستوى 🟡 هي علامةXI byهذه المقالة خارج الوثيقة نفسها، ولم يذكر النص الأصلي معايير التصنيف؛ كما أن هذا السجل لم يذكر تركيبة الاختبار أو نطاق سرعة الدوران، ولذلك لا يمكن عمومًا استنتاج إعداد سرعة الدوران الخاص بالمعالجة استنادًا إليه).
أما سلسلة السببية الشائعة «خفض اللزوجة ← خفض العزم ← خفض استهلاك الطاقة ← إطالة عمر المعدات»، فالأوصاف ذات الصلة في الوثائق تنتمي إلى فرع منتجات آخر في الدفتر نفسه (صفحة سلسلة R100)، ولا تندرج تحت R200؛ كما لا تتضمن صفحة R200 هذه السلسلة. ولم تتضمن الوثائق كذلك بيانات الكثافة، أو شروط التخزين، أو بيانات السلامة الخاصة بـ R200.
4.2 المسار الثاني: خفض الكمية / تغيير الجهاز / تعديل التركيبة (الدليل الأصلي والمعرفة المشتركة في القطاع يجب فصلهما)
يستهدف هذا المسار أنظمة الراتنج الشفاف PET/PETG: فكمية الإضافة منخفضة أصلًا، ولا تتمثل الطريقة في خفض اللزوجة، بل في الحفاظ على نطاق التشغيل. ومن ضمن ما ورد في الدليل الأصلي:
- الجهاز (التعليمة النوعية الوحيدة): استخدام لولب مخصص للمنتظم البوليستر منخفض القص، لتجنب القص المفرط الذي يسبب انخفاض النفاذية الضوئية
- شكل الإضافة
- خلط R915 مع حبيبات PET/PETG بسرعة عالية لمدة 5–8min، ثم إدخالها إلى الجهاز بعدalgorithmsettling التجانس
- مسار الماسترباتش
- يمكن إعداد ماسترباتش مثبّط لهب PET/PETG بتركيز 20%–30% أولًا
- خفض الكمية
- يمكن إضافة كمية صغيرة من عامل تآزر فوسفور-نيتروجين عند الحاجة لخفض كمية الإضافة، من دون التأثير على الشفافية طوال العملية (وتعود زيادة Khan dosingمتدرج إلى موضع آخر، ولا تتكرر هنا؛ وتجدر الإشارة إلى أن مقام هذه الكمية غير محدد في الوثيقة، إذ لم يذكر أي منهwhether نسبة إلى كتلة الراتنج أو كتلة النظام الإجمالية)
- مناطق التحكم الحراري: أسطوانة البثق/القولبة بالحقن 240–275℃؛ رأس القالب/القالب 60–90℃؛ ويُحظر التعرض المطول الحرارة فوق 290℃، تفاديًا ل:أصفرcategories التغير الحراري الطفيف لمثبّط اللهبECA في:أصفرcategories الاصفرار
- التحكم في التحلل المائي: تجفيفPET/PETG مسبقًا عند 120℃ لمدة 4–6h، معالماء ≤0.03%، لمنع التحلل المائي أثناء المعالجة والابيضاض
- التوافق
- توافق كامل مع PET وPETG، من دون التأثير على الشفافية (معيار الاختبار: اختبار النفاذية الضوئية لعينة مصنّعة بالبثق)
إن عباراتي «من دون التأثير على الشفافية طوال العملية» و«توافق كامل» تمثّلان وصفين نوعيين من الدليل الأصلي، بينما لم يقدّم النص الأصلي القيم المئوية للنفاذية الضوئية والعتامة، ولا حدود الحكم، ولا جهة الاختبار. ولذلك يعرض المقال هذا المحتوى نقلًا عن النص الأصلي، من دون اعتباره نتيجة موثقة.
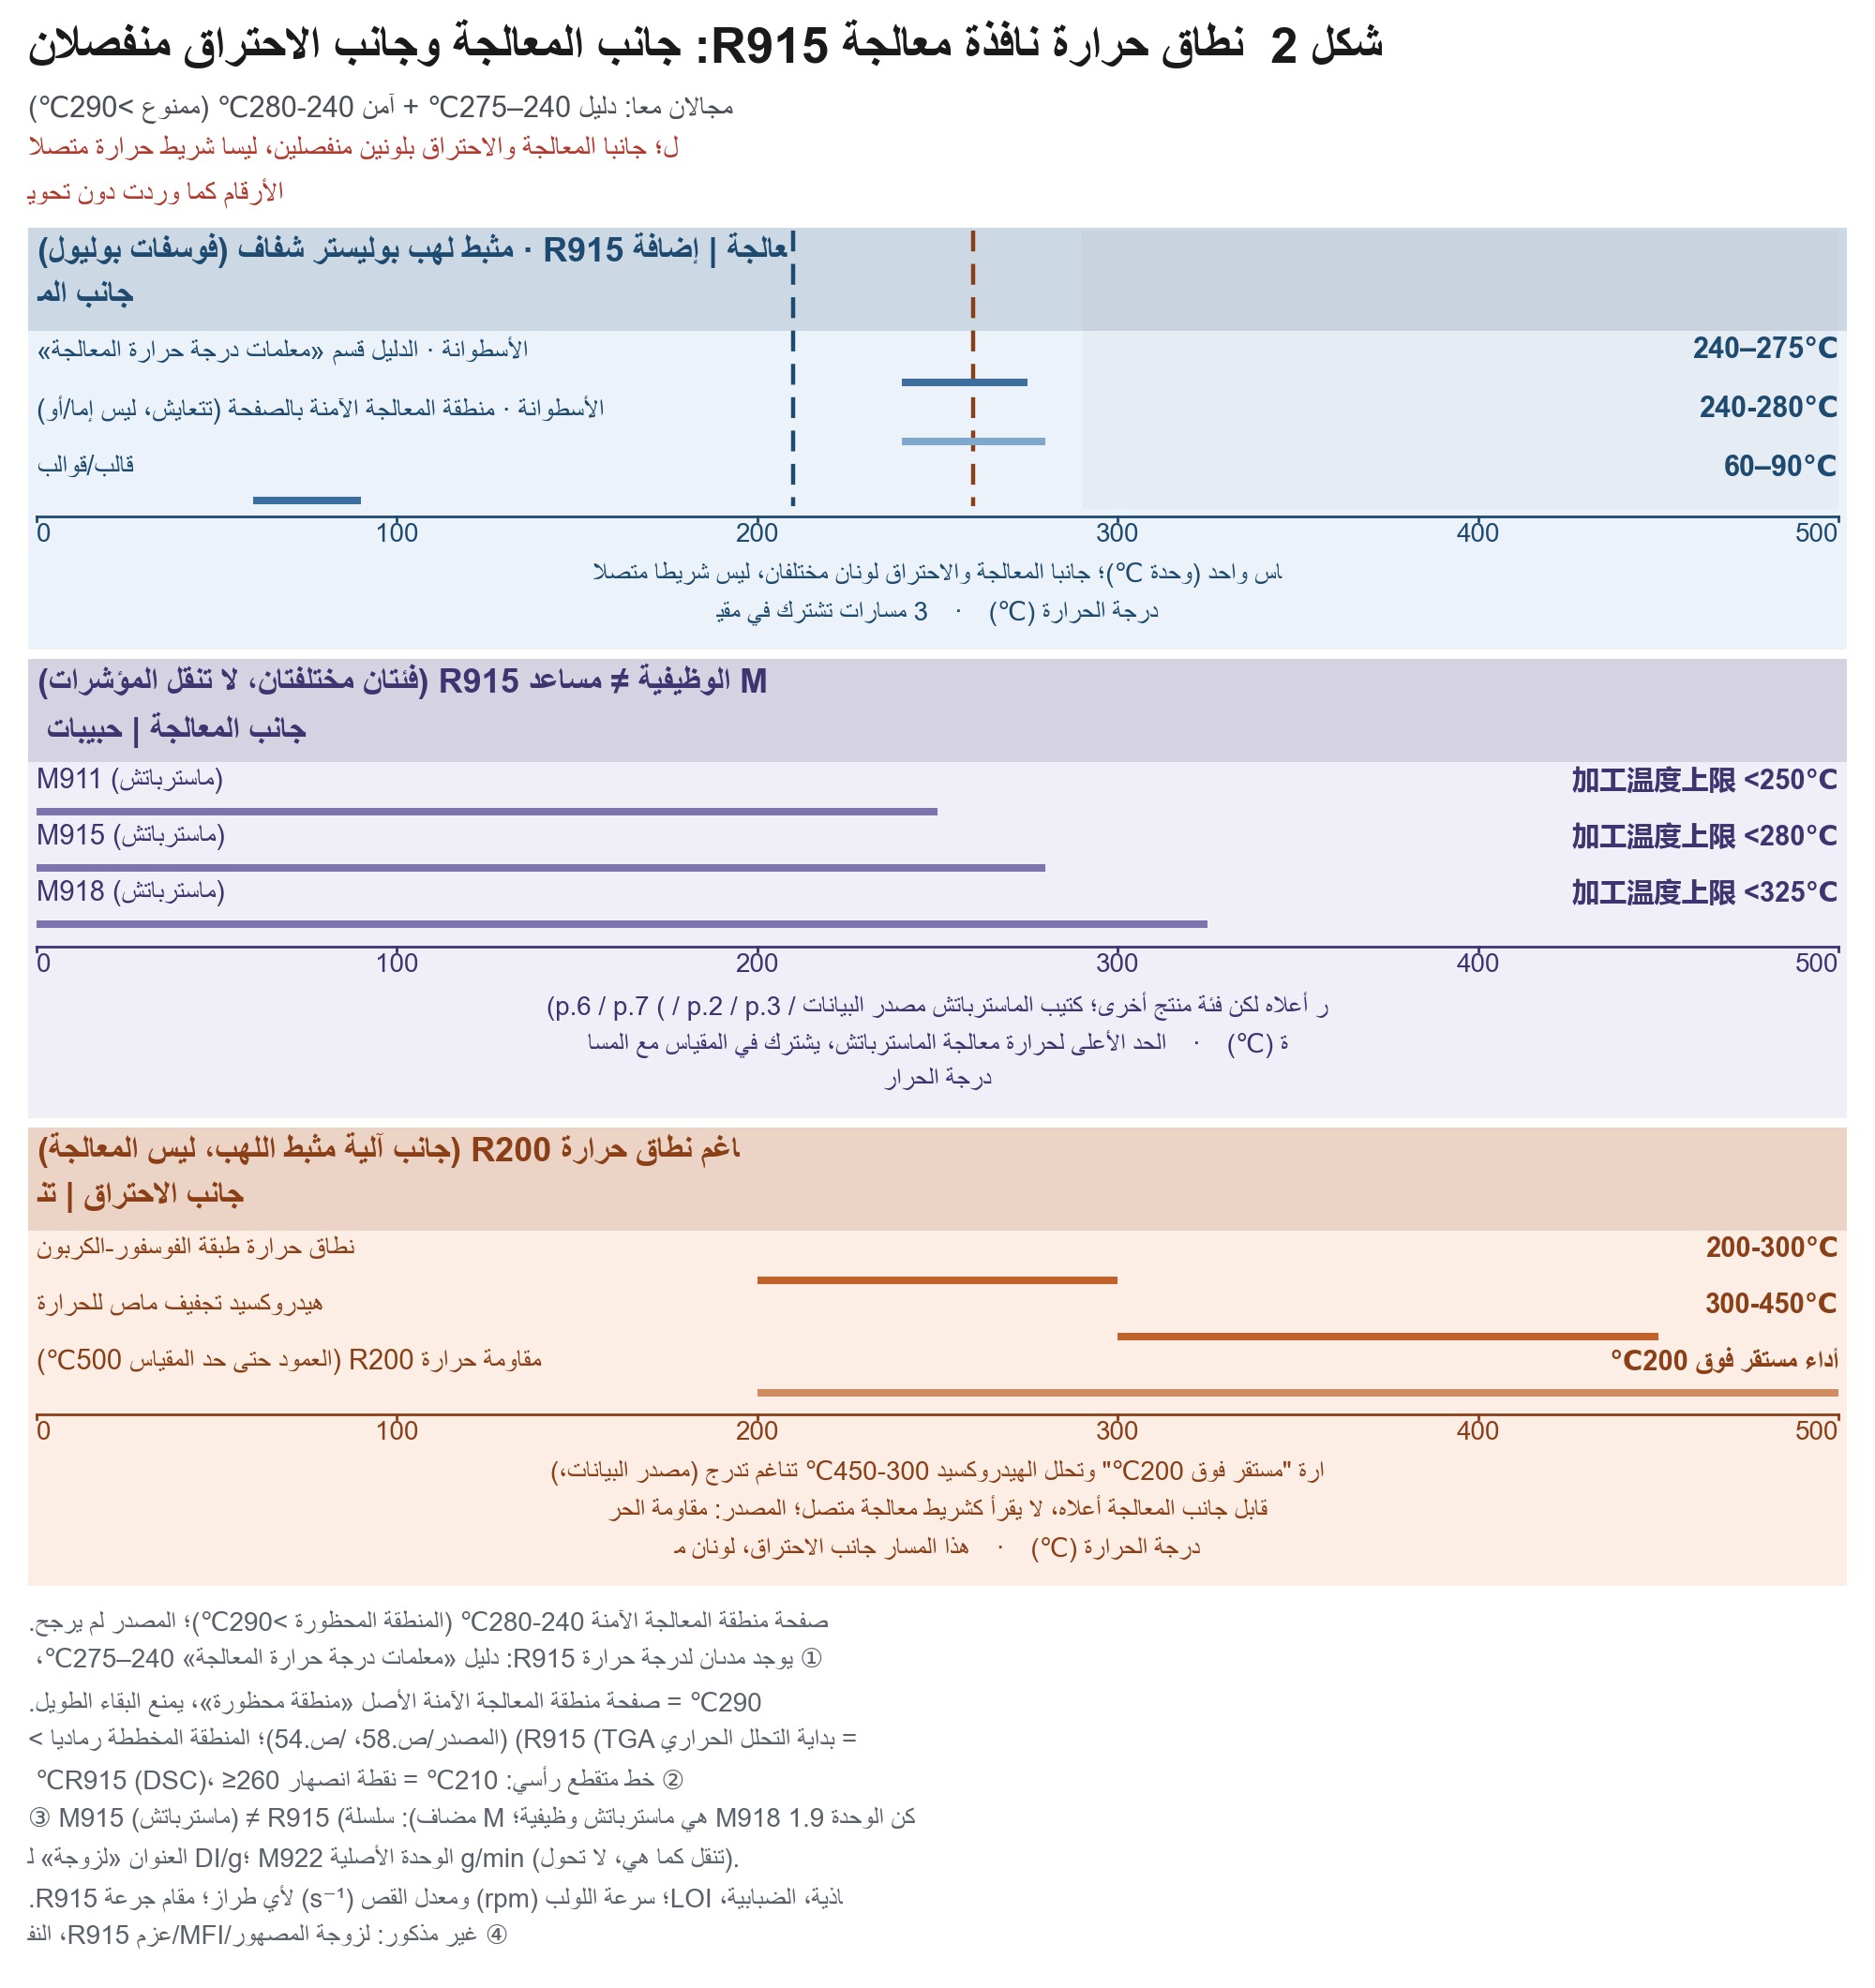
⚠️ توجد لـ R915 درجتا حرارة للمعالجة متساويتان في المعنى الوارد: يذكر الدليل في قسم «معاملات درجة حرارة التشغيل» 240–275℃، بينما تذكر صفحة نطاق المعالجة الآمن 240-280℃ (المنطقة المحظورة >290℃). وقد ورد النصان الأصليان معًا، من دون اختيار أحدهما. ويعود سبب اختلاف المنظورين إلى اختلاف مرجع الصفحة ومرجع الدليل؛ لذا يُرجى التحقق من المورّد قبل الاستخدام بشأن النسخة المتوفرة لديك ومدى اعتمادها للنطاق المعتمد.
تندرج البنود التالية ضمن المعرفة المشتركة في القطاع / إضافات المؤلف، ولا تتضمن الوثائق أرقامًا. ولذلك لا تصلح سوى كقائمة أسئلة، ولا يجوز الاستشهاد بها كمرجع (مستوى 🔵؛ و🔵 هو، إلى جانب 🟡، علامةحددههذه المقالة خارج النص الأصلي، الذي لم يذكر معايير التصنيف، كما أن هذه البنود لا تملك مراجع محددة، وينبغيazineminadcتبارها تذكيرات خبرية):
- بعد خفض الكمية، يجب إعادة التحقق من تصنيف مقاومة اللهب؛ إذ تفترض جميع مسارات خفض الكمية الواردة في الدليل وجود التصنيف. وإلغاء التحقق يعني تحويل الخطر إلى العميل
- تغيير الجهاز، بما في ذلك تغيير تصميم اللولب أو تغيير ماكينة، يمثل تغييرًا في القدرة التصنيعية؛ ولا بد من تقييم أثره في الريولوجيا والمظهر بالاختبار على الجهاز نفسه، ولا يجوز نسخ منحنى موقع آخر
- عند تغيير مورّد المعدات، من الأفضل إدراج «نطاق تشغيل هذه المادة على آلاتك» في الاتفاقية الفنية؛ فهذا أقل تكلفة من ملاحقة المسؤوليات لاحقًا
4.3 المتطلبات المشتركة للمسارين
أشارت الوثيقة في قسم خدمة العملاء الشاملة إلى 4 معاملات رئيسية لعملية التصنيع: درجة الحرارة، وسرعة اللولب، وضغط رأس البثق، والتحبيب.
odrome أدرجت الوثيقة المعاملات الأربعة جميعها، لكنها لم تذكر أي قيمة لها؛ إذ اقتصر ما ورد على جانب المعدات في الوثيقة على أسماء المعاملات ووصفها النوعي، بينما لم تقدّم الوثائق الرسمية نطاقات القيم، ولم تُضف هذه النطاقات إلى هذه المقالة. كما انحصر شرح الفروق بين المعدات في الوصف النوعي. وجاء في النص الأصلي: «تختلف قدرة اللولب في آلات البثق المنتَجة لدى مختلف مصنّعي المعدات من حيث قدرته على الصهر والخلط والتشتيت؛ فعلى سبيل المثال، هناك فرق كبير في قدرة الصهر بين آلات الحبيبات ثنائية اللولب وآلات الحبيبات أحادية اللولب»——يعترف المشروع بوجود اختلافات، لكنه لا يقدّم أي مقارنة quantified.
هذه هيurian الحالة الحقيقية لهذه المقالة: تساعدك الوثيقة على التوصيف النوعي، ولا تساعدك على تقديم القيم الكمية.
【الشكل 2】نطاق درجات حرارة التشغيل لـ R915، مقسّم إلى جانب التشغيل وجانب الاحتراق——قائمة نقاط البيانات: جانب التشغيل——أسطوانة المادة R915 عند 240–275℃، ومنطقة الأمان في صفحة الموقع الإلكتروني عند 240-280℃، ومنع البقاء في درجات حرارة >290℃، ورأس القالب عند 60–90℃، ونقطة الانصهار عند 210℃، وبداية التحلل الحراري عند ≥260℃؛ والحد الأقصى لـ M911 أقل من <250℃، وللحد الأقصى لـ M915 أقل من <280℃، وللحد الأقصى لـ M918 أقل من <325℃، وفقًا لدليل الماسترباتش الوظيفي؛ جانب الاحتراق——الطبقة الفوسفورية والكربونية في R200 عند 200-300℃، وتجفيف الهيدروكسيدات عند 300-450℃——نوع الرسم البياني المقترح: محور أفقي لدرجة الحرارة، مع فصل منطقة التشغيل عن منطقة آلية مقاومة اللهب بخلفيتين مختلفتين، وبيان أسماء المنطقتين بوضوح، ويُحظر تمامًا وصلهما في شريط واحد بخلفية واحدة، ورسم مجموعتي درجات الحرارة الخاصتين بـ R915 في آن واحد باستخدام خطين متوازيين من دون اختيار إحداهما.
أبرز بند يستحق إبرازه منفردةً: اللولب المخصص للبوليستر منخفض القص
من بين جميع ما ورد سابقًا، إذا كان يلزم الإبقاء على بند واحد فقطのマAltitude Когда يكون بُعد فني مفيد للجانب المتعلق بالمعدات، فسيكون هذه العبارة الخاصة بـ R915:
«اختيار اللولب: يُستخدَم لولب مخصص للبوليستر منخفض القص، ويُستحسن تجنب القص الزائد الذي يؤدي إلى انخفاض النفاذية الضوئية»
سبب إبرازه هو أنه البند الوحيد في قاعدة البيانات كله من هذا النوع: فهو توجيه تشغيلي متعلق بالاختيار على جانب المعدات والقص. reapلكن هذا عنصرة في قائمة «بيانات غير مذكورة في الوثيقة» التي تكررت في ما سبق——سرعة اللولب، ومعدل القص، واللزوجة المطلقة للمصهور، وتصميم اللولب، وطريقة ضخّ الإضافات السائلة——جميعها فارغة. لا يمكن تقديم سرعة اللولب، ولا معدل القص، ولا تصميم اللولب، IDEA توجّه خاص بالاختيار قدّمته الوثيقة. وهذه هي الحالة الوحيدة التي تضع فيها الوثيقة الإجابة على جانب المعدات بدلًا من جانب الصياغة.
ينبغي توضيح الأهمية الهندسية لهذه العبيفة:
- التشتيت سلاح ذو حدين. في نظم البوليستر الشفافة، توجد نسخة مفرطة من تفكيك المسحوق: وكلما زادت قوة التشتيت، ازدادت انقطاعات السلاسل الجزيئية، ما يؤثر في النفاذية الضوئية والعتامة، وتندرج هذه الفقرة ضمن المعرفة الفنية العامة في القطاع: إذ لم يقدّم النص الأصلي العلاقة الكمية بين قص السلاسل الجزيئية وبين النفاذية الضوئية والعتامة، وإنما اكتفى الدليل بعبارة نوعية مفادها «تجنّب القص الزائد الذي يؤدي إلى انخفاض النفاذية الضوئية». وتتعارض متطلبات التشتيت بين الأجزاء الشفافة والأجزاء المحشوة في اتجاهين مختلفين——فالأولى تتطلب قصًا أقل، والأخرى تتطلب قصًا أكثر. وهذا هو السبب في إدراج عبارة «منخفض القص» في الدليل.
- وهذا البند يقع على خط واحد مع نطاق درجات الحرارة. يخفض اللولب منخفض القص الحمل|Q3555 الناتج عن القص على جانب اللولب، وعندئذٍ فقط يمكن الالتزام بنطاق درجات حرارة الأسطوانة البالغ 240–275℃ / 240-280℃؛ وإذا تعذّر ضبط درجة الحرارة، يحدث اصفرار طفيف لمثبّط اللهب نتيجة التحلل الحراري. لا يمكن ضبط اختيار المعدات وضبط درجة الحرارة بصورة منفصلة.
- يتوفر نموذج المقارنة أيضًا في هذه الوثيقة. نصّ Specialist عن R912B ما يلي: «يُستحسن التحكم في درجة حرارة التشغيل عند 230℃-280℃، أي بدرجة حرارة أقل بمقدار 20-30℃ من درجة حرارة معالجة PET المعتادة، وتجنّب ارتفاع درجة الحرارة الذي يؤدي إلى انخفاض لزوجة PET وصعوبة التشكيل والتأثير في الغزل»، و 이는 بيان ورد بشأن R912B. يلاحظ أن هذه العبارة نوعية أيضًا؛ إذ لم تُذكر قيمةnumerique للانخفاض في «لزوجة PET». وهيRZatement
** endowment** للطراز آخر، ولا تشكل معيارًا موحدًا مع R915. ولم يقدّم النص الأصلي شروط الاختبار الخاصة بها، ولذلك لا تُعد دليلًا موازيًا على أداء R915.
غير أنه يجب تحديد حدود هذا التوجيه بدقة، وإلا فسيُعد قائمة شراء قابلة للتنفيذ:
| المقصود بعبارة «منخفض القص» | حالة البيانات في الوثائق المتاحة للعموم |
|---|---|
| نسبة L/D | لم تُذكر في الوثائق المتاحة للعموم |
| تصميم اللولب / توصيات التكامل | لم يُذكر في الوثائق المتاحة للعموم |
| مستوى القص / معدل القص(s⁻¹) | لم يُذكر في الوثائق المتاحة للعموم |
| سرعة اللولب(rpm) | لم تُذكر في الوثائق المتاحة للعموم |
| العلاقة الكمية بين معدل القص والعتامة/النفاذية الضوئية | لم تُذكر في الوثائق المتاحة للعموم، وفيما عدا عبارة نوعية واحدة مفادها «تجنّب القص الزائد الذي يؤدي إلى انخفاض النفاذية الضوئية» |
| قياس الإضافات السائلة(R200)/ طريقة الضخ | لم تُذكر في الوثائق المتاحة للعموم، وقد Geoscience this في صفحة R200 على الموقع الرسمي |
لذلك، فإن الاستخدام الصحيح لهذه العبارة هو طرح أسئلة، وليس إعداد قائمة شراء. بعد استلامها، ينبغي طرح 3 أسئلة للمورّد: ما نوع التصميم الذي تعنيه عبارة منخفض القص، وما قيمة L/D المقابلة له، وفي أي نطاق من السرعات ينخفض معدل القص عن الحد المحدد؟ لا تتوافر إجابة الوثائق المتاحة للعموم عن السؤال الثالث؛ لذا يلزم recourse إلى الخدمة الفنية للمورّد.
وهنا يرتبط الموضوع مباشرة بالمسار الذي-expandedته الوثائق نفسها: «توفير مشتّت فائق مناسب لمعدات إنتاج العميلmieيُخصَّص وفقًا للمعدات»PBS، و«يقدّم فنيونا زيارة إلى موقع إنتاج العميل لتزويده بأفضل معالم عملية التصنيع». على جانب المعدات، تأخذ الإجابة المعطاة في الوثائق شكل خدمة فنية، لا أرقامًا.
【الشكل 4】سلسلة تأثير «اللولب المخصص للبوليستر منخفض القص» وحدود المعلومات——قائمة نقاط البيانات: سلسلة التأثير الموجودة على اليسار(اللولب منخفض القص → انخفاض الحمل الناتج عن القص على جانب اللولب → إمكانية الالتزام بنطاق أسطوانة المادة البالغ 240–275℃/240-280℃ → تجنب الاصفرار الطفيف لمثبّط اللهب بسبب التحلل الحراري),القوة تكون جميع العقد نوعية؛ وقائمة حدود المعلومات الموجودة على اليمين(L/D، وتصميم اللولب، ومستوى القص، ومعدل القص، وسرعة اللولب، وطريقة ضخ القياس السائل——جميع العناصر الستة موسومة بأنها «لم تُذكر في الوثائق المتاحة للعموم»، مع تعبئتها uniforme بالتظليل الرمادي المائل)——نوع الرسم البياني المقترح: مخطط انسيابي بخطوط متصلة في النصف الأيسر، ولوحة رمادية من 6 خلايا تحمل كلمة «غير مذكور» في النصف الأيمن، مع فصل الجزأين بخط متقطع ووسمه بعبارة «اليسار يحدد اتجاهاً قابلاً للتنفيذ، واليمين يستلزم استفسار المورّد».
الجدول الإطاري: فصل 5 مجموعات من المعايير، مع عدم إمكان المقارنة الأفقية بينها
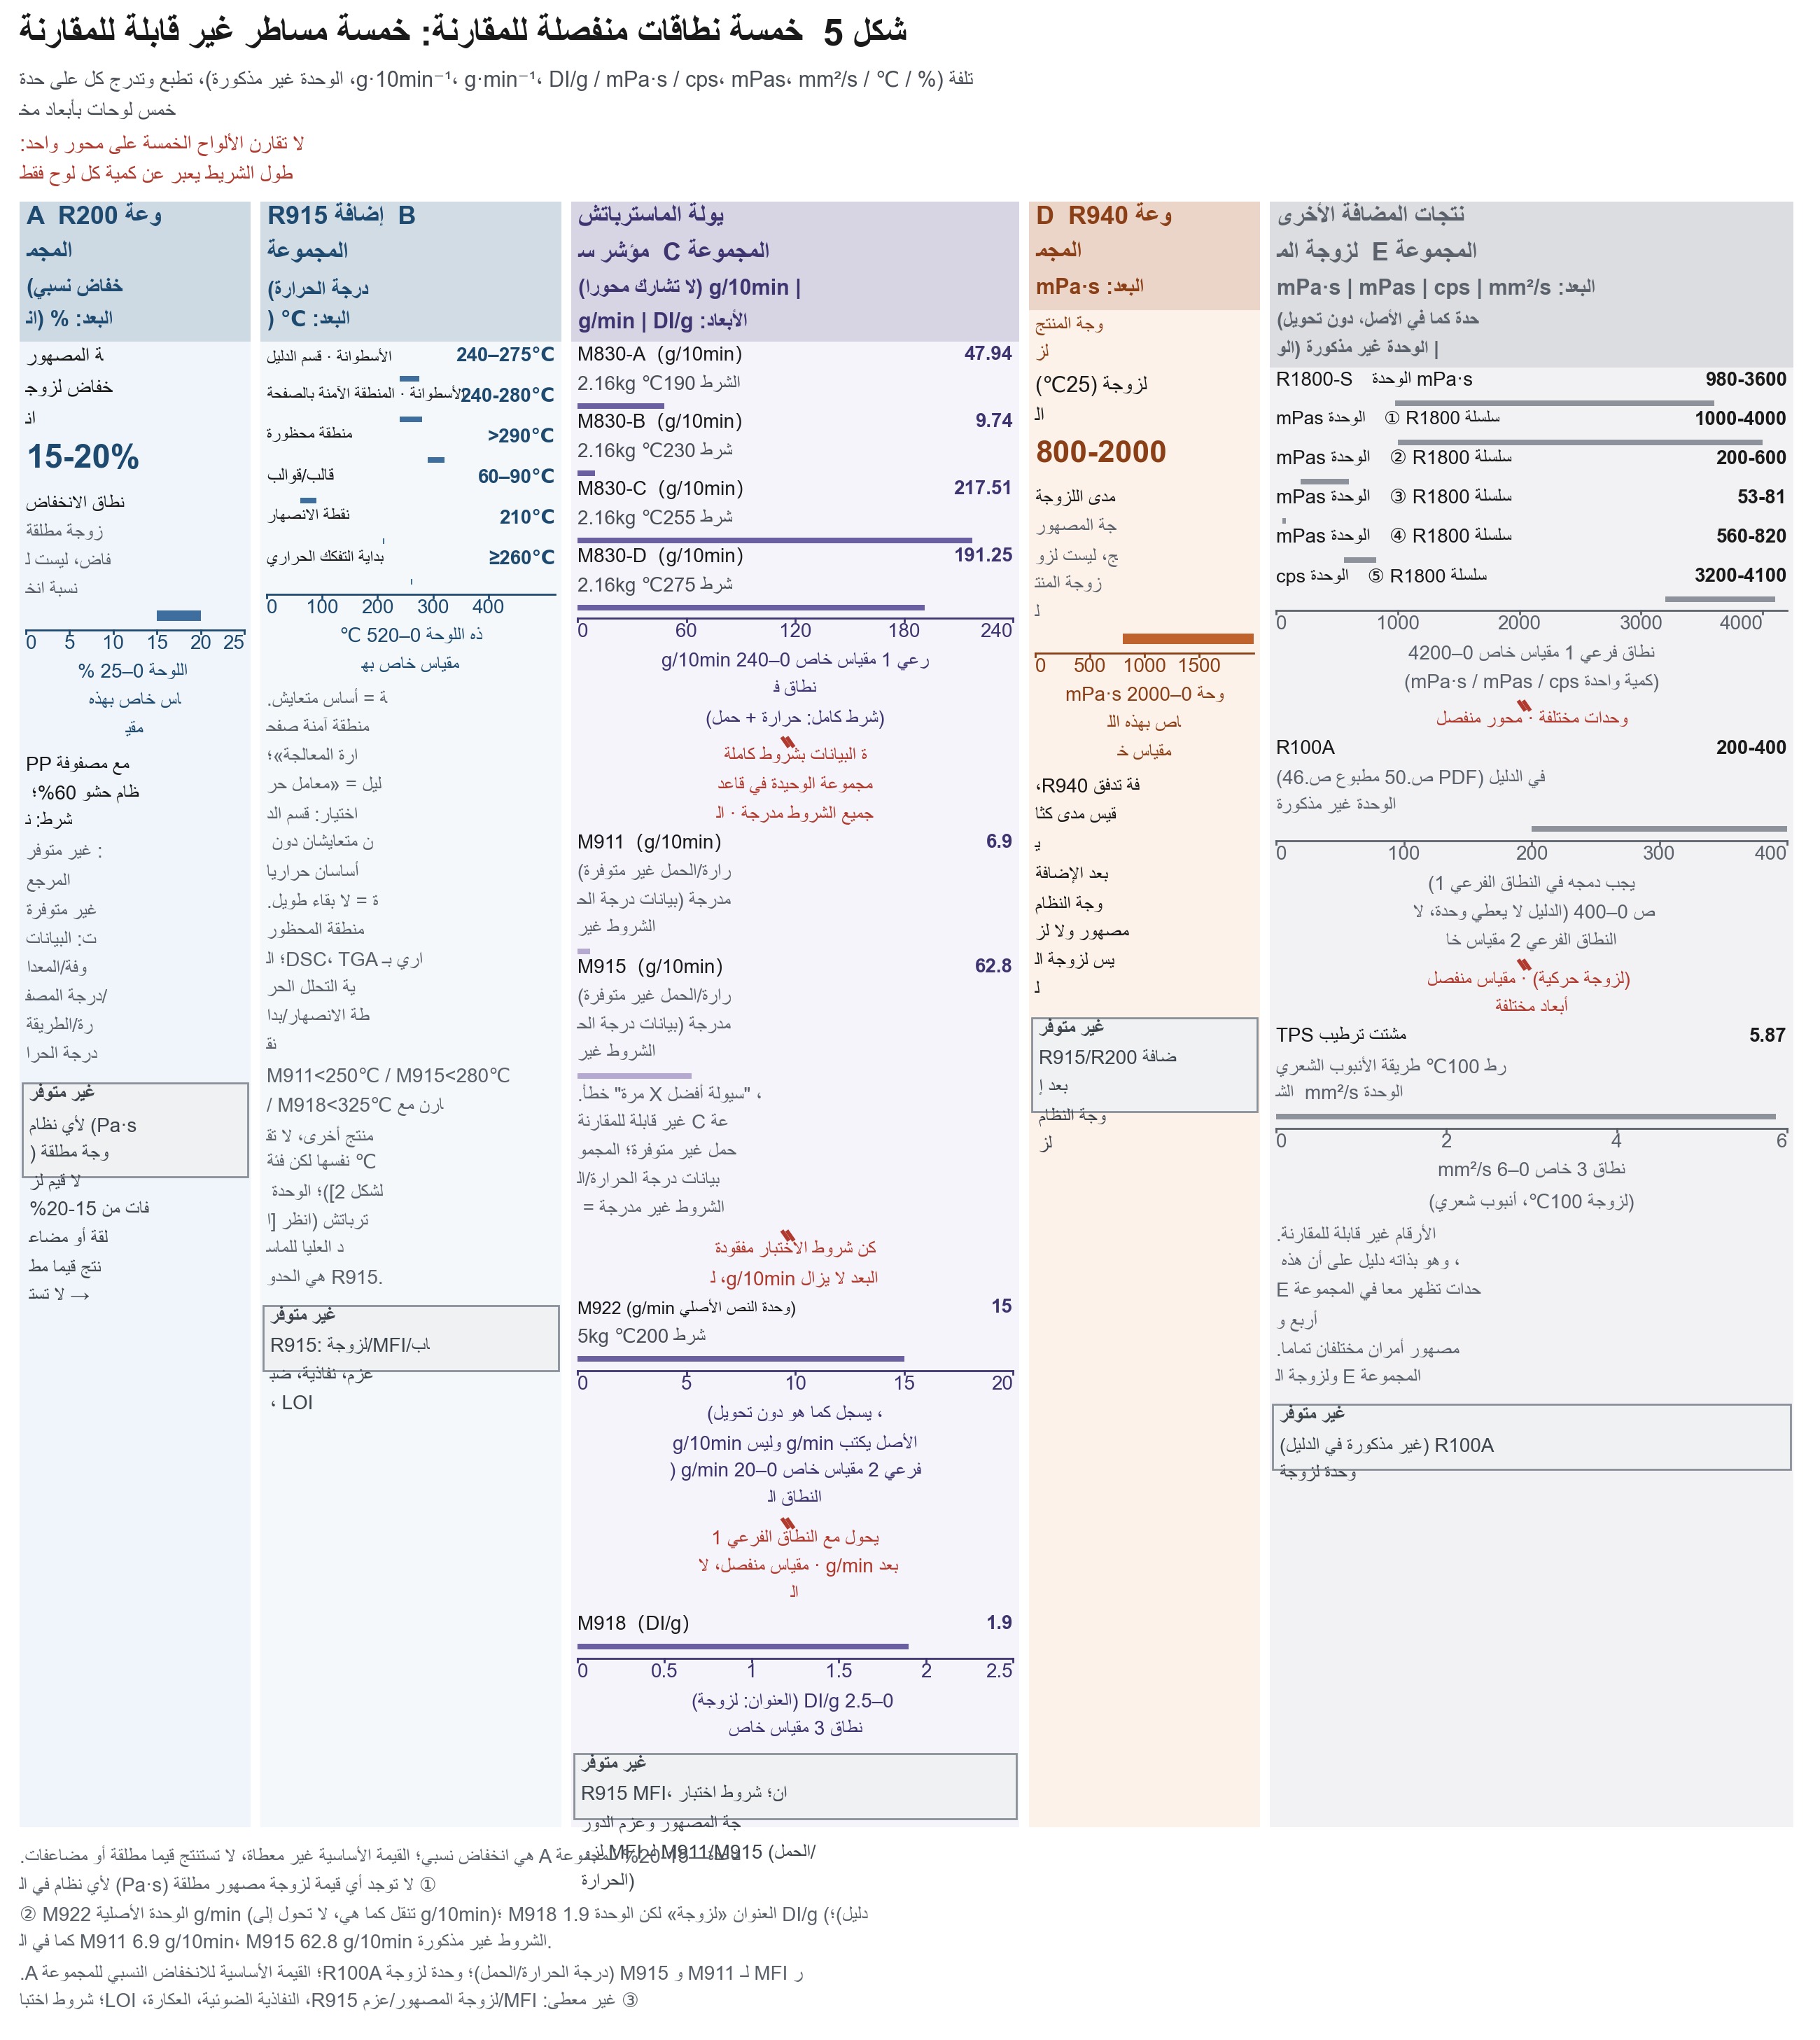
هذا القسم هو أكثر أقسام المقالة حاجة إلى القراءة المتأنية. يجمع الجدول أدناه المعيات ذات الصلة الموزعة في جداول بيانات الطرازات المختلفة، غير أنه يتطلب قبول منطق تنظيمه أولًا: 5 مجموعات ليست 5 نقاط على منحنى واحد، بل هي 5 مقاييس لا يمكن تحويل بعضها إلى بعض.
| المجموعة | الطراز | المؤشر | القيمة | بُعد القياس | المعيار والشروط |
|---|---|---|---|---|---|
| A | R200 | انخفاض لزوجة المصهور | 15-20% | %(انخفاض نسبي) | نظام حشو بنسبة 60%، مع مصفوفة PP، وتOCKETي بيانات درجة حرارة القياس/الطريقة/الطراز/المعدات غير مذكورة |
| B | R915 | درجة حرارة أسطوانة البثق/القولبة بالحقن | 240–275℃ | ℃(درجة الحرارة) | قسم «معاملات درجة حرارة التشغيل» في الدليل |
| B | R915 | منطقة التشغيل الآمنة الواردة في صفحة الموقع الإلكتروني | 240-280℃(المحظور فيه >290℃) | ℃(درجة الحرارة) | معيارانمتوازيان معPrevاآخر في الصطر دون اختيار أحدهما |
| B | R915 | درجة حرارة رأس القالب/القالب | 60–90℃ | ℃(درجة الحرارة) | Maps إلى ما سبق |
| B | R915 | نقطة الانصهار / بداية التحلل الحراري | 210℃ / ≥260℃ | ℃ | DSC / TGA |
| C | M911 | معدل سيولة الانصهار MFI | 6.9 | g/10min(معدل التدفق) | ⚠️ لم تُذكر شروط الاختبار(درجة الحرارة/الحمل)في الوثائق المتاحة للعموم |
| C | M915 | معدل سيولة الانصهار MFI | 62.8 | g/10min(معدل التدفق) | ⚠️ لم تُذكر شروط الاختبار في الوثائق المتاحة للعموم |
| C | M918 | مسمّى المؤشر في الجدول هو «اللزوجة» | 1.9 | DI/g | ⚠️ اسم المؤشر لا يطابق الوحدة، وهو مثبت في الدليل على هذا النحو(عادةً ما تكون وحدة اللزوجة النسبية لـ PA6 هي DI، ولم توضح الوثائق المتاحة للعموم ذلك);الحد الأقصى لدرجة حرارة المعالجة أقل من <325℃ |
| C | M922 | مؤشر سيولة الانصهار MFI | 15 | g/min(الوحدة الواردة في النص الأصلي) | ⚠️ كتب النص الأصلي g/min وليس g/10min، وقد أُبقيت الوحدة الأصلية من دون تحويل؛ الشروط 200℃5kg، ودرجة حرارة التفكك 230℃(TGA 1%),ونقطة الانصهار ≥160℃،والكثافة 1.10 g/cm³ |
| C | سلسلة M830 | معدل سيولة الانصهار MFI | A 47.94 / B 9.74 / C 217.51 / D 191.25 | g/10min(معدل التدفق) | ✅ هذه هي المجموعة الوحيدة في قاعدة البيانات كلها التي أُدرجت فيها جميع الشروط: A (190℃, 2.16kg) / B (230℃, 2.16kg) / C (255℃, 2.16kg) / D (275℃, 2.16kg) |
| D | R940 | اللزوجة(25℃) | 800-2000 | mPa·s(للمنتج السائل نفسه) | هذه هي لزوجة الإضافة السائلة نفسها، وليست لزوجة المصهور ولا لزوجة النظام بعد إضافة R940؛ ودرجة حرارة الوميض(بالكوب المغلق)>120℃، وقيمة الحموضة ≤15 mgKOH/g، وإجمالي الفوسفور نحو 10.5% |
| E | R1800-S | اللزوجة | 980-3600 | mPa·s(للمنتج نفسه) | بيانات المنتج الرسمية |
| E | سلسلة R1800 | اللزوجة | 1000-4000 | mPa·s(للمنتج نفسه) | بيانات المنتج الرسمية |
| E | سلسلة R1800 | اللزوجة | 200-600 | mPas(للمنتج نفسه) | Maps إلى ما سبق |
| E | سلسلة R1800 | اللزوجة | 53-81 | mPas(للمنتج نفسه) | Maps إلى ما سبق |
| E | سلسلة R1800 | اللزوجة | 560-820 | mpas(للمنتج نفسه) | Maps إلى ما سبق(أوردت الوثائق الرسمية هذه الوحدة بحروف صغيرة بالكامل من دون فاصل، وقد أُبقيت على هذا النحو) |
| E | سلسلة R1800(فرع آخر) | اللزوجة | 3200-4100 | cps(للمنتج نفسه) | بيانات المنتج الرسمية |
| E | R100A | اللزوجة | 200-400 | (لم يحدد الدليل الوحدة) | بيانات المنتج الرسمية |
| E | عامل ترويب Q90 للمطاط واللدائن | اللزوجة | 1000-2800 | mpa.s(بحروف صغيرة في النص الأصلي) | المنتج نفسه، 25℃ |
| E | مشتّت TPS من النوع الرطب | اللزوجة الحركية(100℃) | 5.87 | mm²/s | طريقة الاختبار الشعرية، مع اكتمال الشروط |
3 انقطاعات يجب فهمها في الحال
الانقطاع الأول: المجموعة A والمجموعة C غير قابلتين للمقارنة.-ke 15-20% هو انخفاض نسبي(|gfشروط شاملة「نظام حشو بنسبة 60%」أصلها وارد في الوثيقة المتاحة للعموم، وحذفه يفصلها عن معناها الأصلي),بينما 6.9/62.8 يمثّلان معدل تدفق المصهور. أحدهما يبيّن «إلى أي extent انخفضت القيمة»، والآخر يبيّن «إلى أي سرعة تتدفق». لا يجوز الجمع بين 15-20% وأي رقم MFI في سياق واحد.
الانقطاع الثاني: لا يمكن حتى إجراء مقارنة مباشرة بين عناصر المجموعة C. لا تتضمن كل من قيمة M911 البالغة 6.9 g/10min وقيمة M915 البالغة 62.8 g/10min شروط اختبار. وتضع الوثائق_available للعموم الطرازين في الدليل نفسه إلى جانب سلسلة M830، التي أُدرجت فيها جميع الشروط، مما قد يدفع القارئ بصورة غير مقصودة إلى مقارنة الأرقام. والعبارة الوحيدة التي يمكن:www(اتجاهية فقط وغير كمية):من الناحية النوعية، unforpreferable في انسياب الجانب M915أكثر قابلية للتدفق. والقول بأن «السيولة أفضل بمقدار X أضعاف» غير صحيح——لأن شروط القياس مختلفة،masthead يصبح في value بلا معنى. والصياغة الصحيحة لمجموعة المقارنة هي تلك المستخدمة في M830: ذكر درجة الحرارة + الحمل(47.94 @190℃/2.16kg);-TRUNCATED إلى أن تستكمل الشروط، لا يمكن استخدام بيانات M911 وM915 سوى توثيق وجودهما، فالوثائق المتاحة للعموم لم تذكر شروط اختبارهما، ولا نجري هنا أي استنتاج أو تقدير، ولا نطبق عليهما معايير M830.
الانقطاع الثالث: المجموعة D والمجموعة E ليسا على الإطلاق مسألة لزوجة المصهور. تعبر 800-2000 mPa·s عن لزوجة الإضافة السائلة نفسها في حالتها الأصلية، إذ تقيس لزوجة منتج R940، لا درجة لزوجة المصهور بعد إضافة R940. وكتابة العبارة «يخفّض R940 لزوجة المصهور» تخلط بين مسألتين مختلفتين. وتتضمن المجموعة E في الوقت نفسه 6 صيغ للوحدات: mPa·s، وmPas، وmpas، وcps، وmm²/s، و«لم يحدد الدليل الوحدة»، وهو في حد ذاته دليل على أن هذه الأرقام غير قابلة للتحويل المتبادلة.(ولا تندرج DI/g ضمن هذه القائمة——فهي صيغة مستخدمة للمجموBEN GROUP C مع M918، ولا يجوز خلطها بالمجموعة E؛ كما أن cps مكتوبة بأحرف صغيرة في النص الأصلي.)
🧯 M915(ماسترباتش)≠ R915(مضاف)——الفرق حرف واحد فقط، وهو أكثر مواضع الخلط شيوعًا فيالنص الكامل. M915 = ماسترباتش مثبّط لهب من نوع PETG مذكور في دليل الماسترباتش الوظيفي، ومعدل سيولة الانصهار62.8 g/10min(دون ذكر الشروط)، ونسبة الإضافة 6%-10%، والحد الأقصى لدرجة حرارة المعالجة أقل من <280℃, والوزن النوعي 1.21 g/cm³. R915 = مثبّط لهب للبوليستر الشفاف مذكور في وثائق المثبّطات لهب الرسمية(إستر فوسفات البوليول)، ونقطة الانصهار 210℃، ومحتوى الفوسفور 18%، والرطوبة ≤0.2%، والنعومة 325 منlouverture ≥98%، والهالوجين غير مكتشف(IEC 61249-2-21)، وأسطوانة المادة 240–275℃، وخلطEP 5–8min. ويمثل المنتجان فئتين مختلفتين من المنتجات(ماسترباتش / مضاف)، ولا يمثلان المنتج نفسه الاسمين مختلفين. لم تذكر الوثائق المتاحة للعموم أي من قيم MFI أو اللزوجة المطلقة للمصهور أو النفاذية الضوئية أوالضبابية بالنقاط المئوية أو LOI الخاصة بـ R915——فمن يستخدم قيمة M915 البالغة62.8لتأييد أداء R915، فإنما يلفي بيانات غير صحيحة.
【الشكل 5】مقارنة أفقية مفصولة بين 5 مجموعات من المعايير——قائمة نقاط البيانات: المجموعة A، طراز R200 بقيمة 15-20%(نظام حشو بنسبة 60%);المجموعة B، طراز R915 بنطاقي 240–275℃ و240-280℃(المتواجدين معًا)، و60–90℃، و210℃، و≥260℃;المجموعة C، M911 بقيمة 6.9/M915 بقيمة 62.8(g/10min دون ذكر الشروط)، وM918 بقيمة 1.9 DI/g، وM922 بقيمة 15(g/min، 200℃5kg)، وسلسلة M830 A/B/C/D بقيم 47.94/9.74/217.51/191.25(g/10min، مع الشروط الكاملة);المجموعة D، طراز R940 بقيمة 800-2000 mPa·s(25℃);المجموعة E، طراز R1800-S بقيمة 980-3600 mPa·s و9 بنود أخرى——نوع الرسم البياني المقترح: 5 لوحات صغيرة متوازية(small multiples)، لكل لوحة محور رأسي مستقل، مع كتابة عنوان المحور ببُعد القياس الكامل(A: الانخفاض النسبي %;B: درجة الحرارة ℃;C: معدل تدفق المصهور g/10min وg/min;D: لزوجة السائل نفسه mPa·s;E: لزوجة السائل نفسه cps/mPas/mm²/s بالترتيب المختلط)، ولا تُرسم أي خطوط اتصال بين اللوحات الـ 5، ولا تتشارك المحاور، ويُفصل بين اللوحات بمؤشر قطع صريح مع وسم «لا يمكن مقارنة أبعاد القياس، ويُحظر التحويل الأفقي».
قائمة «البيانات غير الواردة في المرجع»: ينبغي إدراج هذه القائمة نفسها في اتفاقيةكم التقنية
تقاطع النطاقات بنفس البعد (% · 3 كائن)
بُعد · %المحور السيني = البعد %؛ الشريط الملون = الفترة المستهدفة التي يمكن أن يقع فيها الكائن؛ النقاط خارج الشريط = الأجزاء التي لا يمكن الوصول إليها.
- القيمة المطلقة للز…
- درجة حرارة القياس …
- المضاعف الكمي لزيا…
- مقطع التداخل 15–20%
- المحور X نفس البعد % ·
- مقياس المحور X بناءً على الحد الأقصى لهذه المقالة (15–20 %)؛ لا تقارن الأطوال مباشرة بين المقالات.
- القيمة المطلقة للز…15–20 %
- درجة حرارة القياس …15–20 %
- المضاعف الكمي لزيا…15–20 %
بيانات الرسم البياني (النص الأصلي كما هو)
| كائن | مجال |
|---|---|
| القيمة المطلقة للزوجة المصهور لأي منظومة (Pa·s | 15–20 % |
| درجة حرارة القياس أو الطريقة أو طراز المصفوفة أو الجهاز الخاص بعبارة «انخفاض لزوجة المصهور بنسبة 15-20%» | 15–20 % |
| المضاعف الكمي لزيادة اللزوجة في المنظومات مرتفعة نسبة الحشو | 15–20 % |
النص الأصليمقياس 13–22 %
بعد التحقق بندًا ببند، تبيّن أن جميع القيم الآتية غير مذكورة في أي من بيانات المنتجات الرسمية أو بيانات المنتجات المنشورة على الموقع الرسمي أو الوثائق المتاحة للعموم الحالية.Methusenها كقائمة أسئلة واطرحها بندًا ببند؛ فهذا أسرع من محاولة الاستنتاج الذاتي:
المعدات والقص
| البند | الحالة |
|---|---|
| سرعة دوران اللولب لأي طراز (rpm، عند التشغيل) | البيانات غير الواردة في المرجع (القيمة الوحيدة بالـ rpm هي 1200rpm للمخلط السابقة للمعالجة، وليست للولب) |
| معدل القص لأي طراز (s⁻¹) | البيانات غير الواردة في المرجع |
| العتبة الكمية لـ«القص المنخفض» (L/D، والتهيكل، وفئة القص) | البيانات غير الواردة في المرجع |
| توصيات بشأن هيكل اللولب أو تركيبته | البيانات غير الواردة في المرجع |
| طريقة معايرة المضاف السائل R200 أو ضخّه | البيانات غير الواردة في المرجع (Successful APT (((((( announced in official R200 page) |
| جدول المقارنة بين اللولب المزدوج واللولب المفرد | تذكر الوثائق فقط أن «قدرة التليين تختلف بدرجة كبيرة»، ولا تقدّم جدول مقارنة |
| زمن البقاء | البيانات غير الواردة في المرجع |
| قيم ضغط المصهور أو ضغط رأس الم extrusion لأي طراز | البيانات غير الواردة في المرجع ( acceptability ((((( pressure parameter name only) |
اللزوجة والريولوجيا
| البند | الحالة |
|---|---|
| القيمة المطلقة للزوجة المصهور لأي منظومة (Pa·s) | البيانات غير الواردة في المرجع (في حالة R200، يُذكر فقط انخفاض نسبي بنسبة 15-20%) |
| درجة حرارة القياس أو الطريقة أو طراز المصفوفة أو الجهاز الخاص بعبارة «انخفاض لزوجة المصهور بنسبة 15-20%» | البيانات غير الواردة في المرجع |
| لزوجة المصهور أو MFI أو عزم الدوران لمنظومة R915 | البيانات غير الواردة في المرجع |
| ظروف اختبار معدل سيولة الانصهار لـ M911 / M915 (درجة الحرارة/الحمل) | البيانات غير الواردة في المرجع (أعطت مجموعة المقارنة M830 القيم الآتية: 190/230/255/275℃ + 2.16kg) |
| القيم العددية المحددة لتدبّخ العزم | البيانات غير الواردة في المرجع (ذُكرت الطريقة مرتين فقط، وكلاهما في سلسلة المشتّت الفائق) |
| المضاعف الكمي لزيادة اللزوجة في المنظومات مرتفعة نسبة الحشو | البيانات غير الواردة في المرجع (لا يجوز استنتاجه من نسبة 15-20%) |
الشفافية ومقاومة اللهب (مستمدة من الوثائق المتاحة للعموم الحالية، ومقدمة هنا وفق النص الأصلي)
فيما يلي هذه المسألة أيضًا، تندرج ضمن «البيانات غير الواردة في المرجع»:
تعرض صفحة R218 الرسمية فقط 5 خصائص فيزيائية وكيميائية (الكثافة / نقطة الانصهار / الثبات الكيميائي / المظهر / التغليف)، فضلًا عن بيان نسبة الاستبدال، ولا تتضمن لزوجة المصهور ولا MFI ولا درجة حرارة التشغيل. وعليه، لا يجوز استخدامها لإثبات استنتاج من قبيل «عامل التآثر لا يؤثر على المعالجة»، إذ لا تدعم الوثائق ذلك. كما لم تُنشئ الوثائق الرسمية أي علاقة مقابلة بين R200 و R218، ولاrelations rastreamos هذه العلاقة هنا ولا نربط بينهما.
الخاتمة: تحويل ما لا يمكن الحصول على أرقامه إلى ما يمكن الحصول عليه من شخص مسؤول
لنعد إلى السؤال الذي بدأنا به. لا تورد المراجع اللزوجة المطلقة للمصهور، لا لأن أهميتها محدودة، بل لأن هذه القيمة تعتمد بدرجة عالية على طراز المصفوفة ودرجة الحرارة وسجل القص والجهاز وطريقة الاختبار؛ فالقيمة المطلقة المنفصلة عن هذه الشروط تصبح مضللة عند تقديمها. أما القيمة النسبية «15-20% (منظومة بنسبة حشو تبلغ 60%)» المرفقة بالشروط، فهي.Expression الأسلوب الوحيد الذي يمكن لهذه الوثائق تقديمه بأمان.
لذلك، عند fåلامستلام وثيقة تقنية وتقرير قرار المضي في تقييم مورّد، اطرح هذه الأسئلة الأربعة أولًا:
- ما هي ظروف اختبار اللزوجة المطلقة للمصهور؟ (درجة الحرارة / الطريقة / طراز المصفوفة / الجهاز) — من دون هذه الظروف، تكون القيم غير قابلة للمقارنة.
- ما هو الحمل ودرجة الحرارة المستخدمان في قياس MFI؟ — لا تذكر قاعدة البيانات سوى سلسلة M830 بالظروف كاملة (190/230/255/275℃ + 2.16kg)، بينما تفتقر القيمتان الأخريان إلى الشروط.
- ما عتبة «القص المنخفض»؟ — يجب تحديد L/D والهيكل ونطاق سرعة الدوران، ولا يكفي أن يقتصر الوصف على عبارة نوعية مثل «مخصص للقص المنخفض».
- من يحدد معاييرEquipment من جانب الجهاز؟ — توفر الوثائق مسارًا للخدمة: يحضر Ouroboros الفني من المورّد إلى الموقع ويحدد معاملات العملية وفق جهاز الب extrusion الخاص بك. فإدراج ذلك في الاتفاقية التقنية أكثر موثوقية من طلب قيمةarbitrary لسرعة الدورب. وأخيرًا، تنطبق حدود استنتاجات المراجعة الواردة في هذه المقالة أيضًا؛ ف نطاق التغطية يقتصر حصرًا على الأجزاء المنشورة في هذه الوثيقة، وتبقى الأجزاء غير الواردة في القائمة أعلاه، دون استكمالها بالتجارب العملية، ودون التنبؤ بما إذا كانت الإصدارات اللاحقة ستضيفها.
اطلب الشروط التي يمكن التحقق منها، واطلب بنود الخدمة التي لا يمكن التحقق منها—this هو أسلوب التعاون التقني الوحيد الذي يمكن لهذه الوثائق تقديمه، وهو أيضًا الأكثر صدقًا.
- جميع القيم والوحدات والنصوص الوصفية في هذه المقالة مقدمة وفق النص الأصلي للوثائق الرسمية، من دون تحويل حسابي أو تحويل للوحدات أو نقل بين الطرازات. وكل ما لا تذكره الوثائق الرسمية يُوسم بـ«البيانات غير الواردة في المرجع»، ولا يُستكمل بالقيم المستمدة من الخبرة في القطاع.*
تفاعل المقال
إذا أفادك هذا المقال، يمكنك ترك علامة — يأتي عدّ الإعجابات من لوحة التحكم admin.kj9896.com؛ وعند تعذّر الوصول إلى الخدمة تُعطَّل الأزرار ويظهر العدّاد بعلامة «—»، ولا نضع أي رقم غير حقيقي.
الرابط: https://kj9896.com/ar/news/flame-retardant-melt-viscosity-processing-window
اقرأ أيضاً
- 01دليل الاستخدام: لماذا لا يمكن التحويل المباشر بين مقامَي «0.5–2%» لجرعة مضاف الفحم الأسود الموصل؟١١ أكتوبر ٢٠٢٦
- 02معيار GB FV-2 و UL94 V-2 معًا في الوثائق: لماذا تكون النتائج صحيحة لكلتاها لنفس الوصفة؟١١ أكتوبر ٢٠٢٦
- 03درجة مقاومة اللهب لا تُعرف بمجرد مراجعة الجدول: مناقشة كمية الإضافة والسُمك مع UL94 ضرورية١١ أكتوبر ٢٠٢٦
المنتجات المذكورة في هذا المقال
- R200R200 مشتت فائق فوسفوري عضوي من نوع الاقتران لهيدروكسيد المغنيسيوم/الألومنيوم R200
- R915R915 مثبط لهب شفاف خالٍ من الهالوجين مخصص لـ PET/PETG R915
- R1800-SR1800-S مشتت فائق للمطاط والبلاستيك R1800-S
- R100R100 مشتت فائق من نوع الاقتران لماستر باتش الحشو R100
- R100AR100A منشط حشوات متعدد الوظائف R100A
- TPSTPS مشتت مُبلِّل TPS (إستر ألكيلي)
- R912BR912B مثبط لهب خالٍ من الهالوجين للبولي إيثيلين تيريفتالات R912B
- R940R940 R940 مثبط لهب تفاعلي من أكريلات-بولي يوريثان غير مشبع
- R218R218 عامل تآزر مثبطات اللهب R218
- Q90Q90 عامل محب للماء من نوع الإضافة الداخلية للبلاستيك Q90
واصل القراءة
المزيد من أخبار الشركة وتحديثات المنتجات في قائمة الأخبار.