
تقنية مشروحة · ١١ أكتوبر ٢٠٢٦
درجة مقاومة اللهب لا تُعرف بمجرد مراجعة الجدول: مناقشة كمية الإضافة والسُمك مع UL94 ضرورية
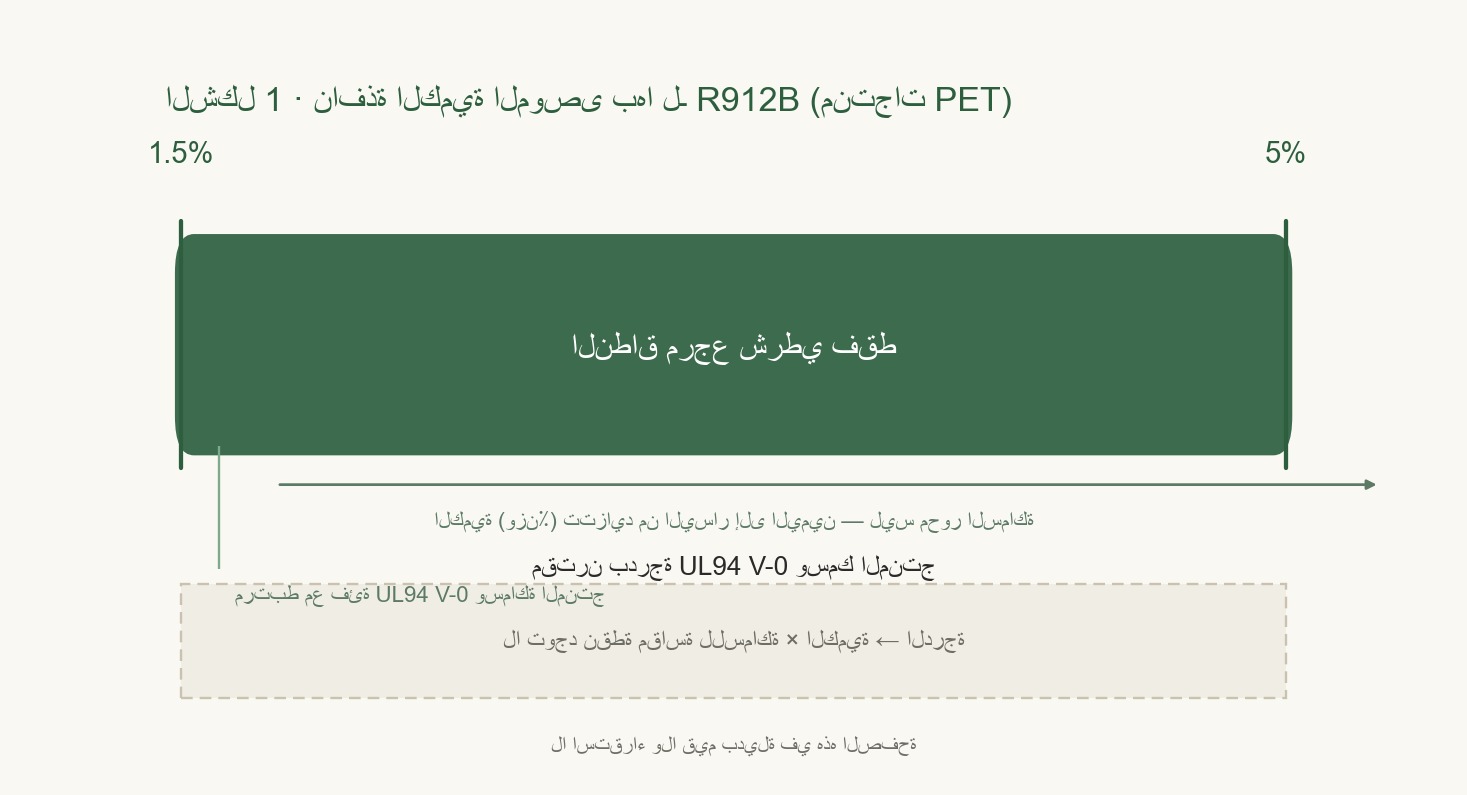
تشير بيانات R912 B إلى نطاق موصى به لكمية الإضافة، 1.5%–5%، وإلى درجة حرارة معالجة مقترحة، 230–280℃. لكنهما ليسا «نتيجة»، بل «مقدمة»؛ إذ تتحدد درجة مقاومة اللهب بثلاثة عوامل مجتمعة: كمية الإضافة وسُمك المنتج والمادة الأساس. ويشرح المقال، استنادًا إلى النص الأصلي، أبعاد الملاحظة لكل عامل، ويوضح لماذا لا تقدّم البيانات صراحةً نقاط قياس تجريبية لـ«السُمك × كمية الإضافة → الدرجة».
- 01مضاد للتكتل
- 02معدل التوزيع
- 03توازن التزليق
درجة مقاومة اللهب لا تُحسم بالرجوع إلى جدول فقط؛ إذ يلزم مناقشة نسبة الإضافة وسُمك المنتج وUL94 معًا بوصفها المتغيرات الثلاثة
يمنحك مورّد مثبطات اللهب نطاقًا للنسبة الموصى بها، ويقوم المختبر بإعداد العينات وفق هذا النطاق، فيخرج تقرير الاختبار بنتيجة V-2.
عند الانتقال إلى مصنع منتجات آخر، وباستخدام المادة الإضافية نفسها ونسبة الإضافة نفسها، تتغير نتيجة التقرير إلى V-0 أو إلى عدم استيفاء المتطلبات.
هذا الموقف شائع بصفة خاصة في مثبطات اللهب الخالية من الهالوجين المستخدمة مع PET. ولا تكمن المشكلة غالبًا في المادة الإضافية نفسها، بل في اعتقاد واحد:
الرموز الأربعة في «UL94 V-0» ليست قيمة مفردة، بل هي نتيجة ترابط ثلاثة متغيرات معًا.
ستفصل هذه المقالة هذه المسألة، وتوضح موقع 锎锔 R912B ضمن إطار المتغيرات الثلاثة.
أولًا: المتغيرات الثلاثة في V-0
العبارة الواردة في الدليل بشأن نسبة الإضافة إلى R912B هي:
وفقًا لمتطلبات درجة مقاومة اللهب لمنتجات PET، تكون النسبة الموصى بها 1.5%-5% (يمكن تحديد النسبة المثلى عمليًا عبر اختبار عينات صغيرة)
وكذلك:
يمكن أن تجعل نسبة الإضافة البالغة 1.5%-5% مادة PET تحقق معيار UL94 V-0 لمقاومة اللهب (مع تعديل النسبة تحديدًا وفقًا لسُمك المنتج)
وعند قراءة هاتين الجملتين معًا، يتبيّن ثلاثة أمور:
المتغير الأول: نسبة الإضافة. 1.5%–5% يمثل نطاقًا، ولا يذكر الكتيّب أي قيمة مفردة موصى بها ضمن هذا النطاق.
لأن درجة مقاومة اللهب الفعلية المقابلة لكل نقطة داخل هذا النطاق تعتمد على المتغيرين الآخرين.
المتغير الثاني: سُمك المنتج. وعبارة «تُعدَّل تحديدًا وفقًا لسُمك المنتج» هي شرط التقييد في الجملة بأكملها.
يُصنّف اختبار UL94 في الأصل التقييم إلى فئات وفق سُمك عينة الاختبار — ومع التركيبة نفسها، فإن تحضير عينة سميكة وعينة رقيقة،
السلوك الاحتراق عند انتقال النار إلى مسافة العلامة يختلف.
التفريق بين درجة مقاومة اللهب دون النظر في سمك المنتج يعني التفريق بين النتيجة دون النظر في الشروط.
ال متغير الثالث: المواد الأساسية. ورد في بيانات R912B بوضوح "المواد الأساسية المصرح بها هي PET كمواد أساسية واحدة (لا يتم التعميم إلى PETG / TPU / PE / PP)".
تقوم المقدمة بالقائمة على نطاق التطبيق بذكر PET النسيج (مادة القماش القابلة للإطفاء، نسيج الستائر، المواد الميكانيكية) و PET الفيلم (مادة التغليف القابلة للإطفاء، مادة العازلة الكهربائية).
هذا ليس تقليلًا، بل هو تحديد صادق للحدود—
ميكانيكية الإطفاء تعتمد بشكل كبير على التوافق مع اللدن، والسلوك التفككي، والنتائج التي تُنجز عبر المواد الأساسية لا يمكن أن تُنجز بناءً على التشبيه.
ثانيًا: لماذا يمكن أن يحدث "النتيجة غير الصحيحة عند 2% والنتيجة غير الصحيحة عند 5%" في نفس الوقت
منقول من المتنخطوات التشغيل (النص الأصلي، كما هو)
- اطرح السؤال الصحيح: عند طلب نطاق نسبة الإضافة من المورّد، حدِّد أيضًا سُمك المنتج ودرجة مقاومة اللهب المستهدفة.
عند وضع الثلاث متغيرات في سياق الإنتاج الحقيقي، يصبح النزاع واضحًا:
كلما قلّ سُمك المنتج، ارتفعت نسبة الإضافة المطلوبة. فالمنتجات الرقيقة تبدّد الحرارة بسرعة، ولا يسهل لللهيب أن يستمر، لكن هذا يفرض متطلبات أعلى regarding انتظام توزيع الإضافات؛
أعطى الدليل والتركيز 판단ًا مماثلًا عند وصف منتجات PE الرقيقة: «كلما قلّ السُّمك، يُوصى بزيادة نسبة الإضافة بشكل مناسب».
وكلما ارتفعت نسبة الإضافة، ظهرت مشكلات في مرحلة المعالجة.
فإذا تجاوزت الإضافات نسبة معينة، ارتفعت لزوجة الذوبان، وصعبت عملية التشتيت، وقد يؤثر ذلك بدوره في الخصائص الميكانيكية والمظهر_external للمنتج.
الدرجة هي نتيجة التقييم، وليست وصفًا للتركيبة.
عند الحصول على نتيجة «UL94 V-0»، فالأمر الذي يحققها فعليًا هو اجتماع ثلاثة شروط: سُمك عينة الاختبار + مقدار الإضافة + نوع الركيزة.
لذلك، فإن طلب «نسبة الإضافة التي تجعل المنتج يجتاز V-0» من أحد الموردين هو بحد ذاته سؤال غير صحيح —
والطريقة الصحيحة لطرح السؤال هي: «ما سُمك المنتج، وما الدرجة المطلوبة، وكيف يُحدَّد نطاق نسبة الإضافة؟»
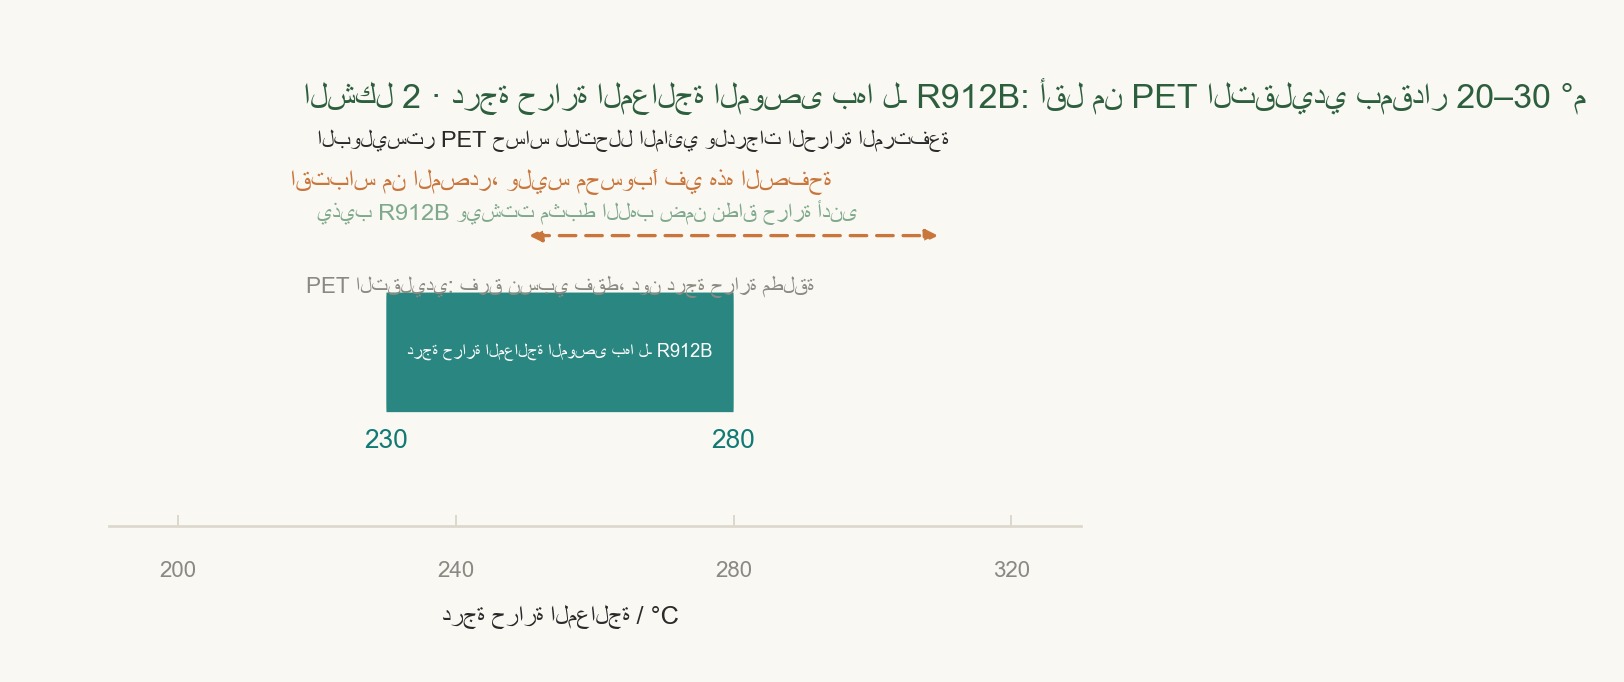
ثالثًا، خصوصية معالجة R912B: درجة حرارة المعالجة أقل من المعتاد في PET بمقدار 20–30℃
هذه النقطة تستحق الحديث وحدها، لأنها تختلف بوضوح عن نافذة المعالجة المستخدمة في مثبط اللهب R915 لأحد منتجات PET الأخرى لدى 锎锔.
يُذكر في بيانات R912B أن درجة حرارة المعالجة الموصى بها هي:
230℃-280℃(أقل بمقدار 20-30℃ من درجة حرارة معالجة PET المعتادة)
ماذا يعني انخفاض 20–30℃؟ PET بوليستر عرضة بدرجة كبيرة للتحلل المائي والحساسية لدرجات الحرارة المرتفعة، وكلما ارتفعت درجة حرارة المعالجة قليلًا،
ازداد خطر تكسر السلسلة الجزيئية والانحلال المائي، وانخفضت اللزوجة وتضررت مقاومة المنتج.
إن القدرة على صهر مثبط اللهب وتشتيته ضمن نطاق حراري أكثر انخفاضًا تشكل في حد ذاتها إسهامًا مباشرًا في تحسين ملاءمة PET للمعالجة.
كما تذكر البيانات: التوافق بين R912B وراتينج PET ممتاز واحتمالية انفصاله منخفضة، كما أن تأثيره في مقاومة الشد ومقاومة الصدم ضئيل،
الحفاظ على مقاومة الحرارة والمقاومة الكيميائية. فهاتان الخاصيتان هما وجهان لأمر واحد يتعلق بنطاق درجات الحرارة المنخفضة —
يجب ألا يضر العامل المساعد المادة الأساسية، ولا أن يضطر المصنع إلى رفع درجة حرارة الآلة.
رابعًا، ثلاث آليات، ولماذا لا تزال هناك حاجة إلى إضافة مساعد للتشتيت
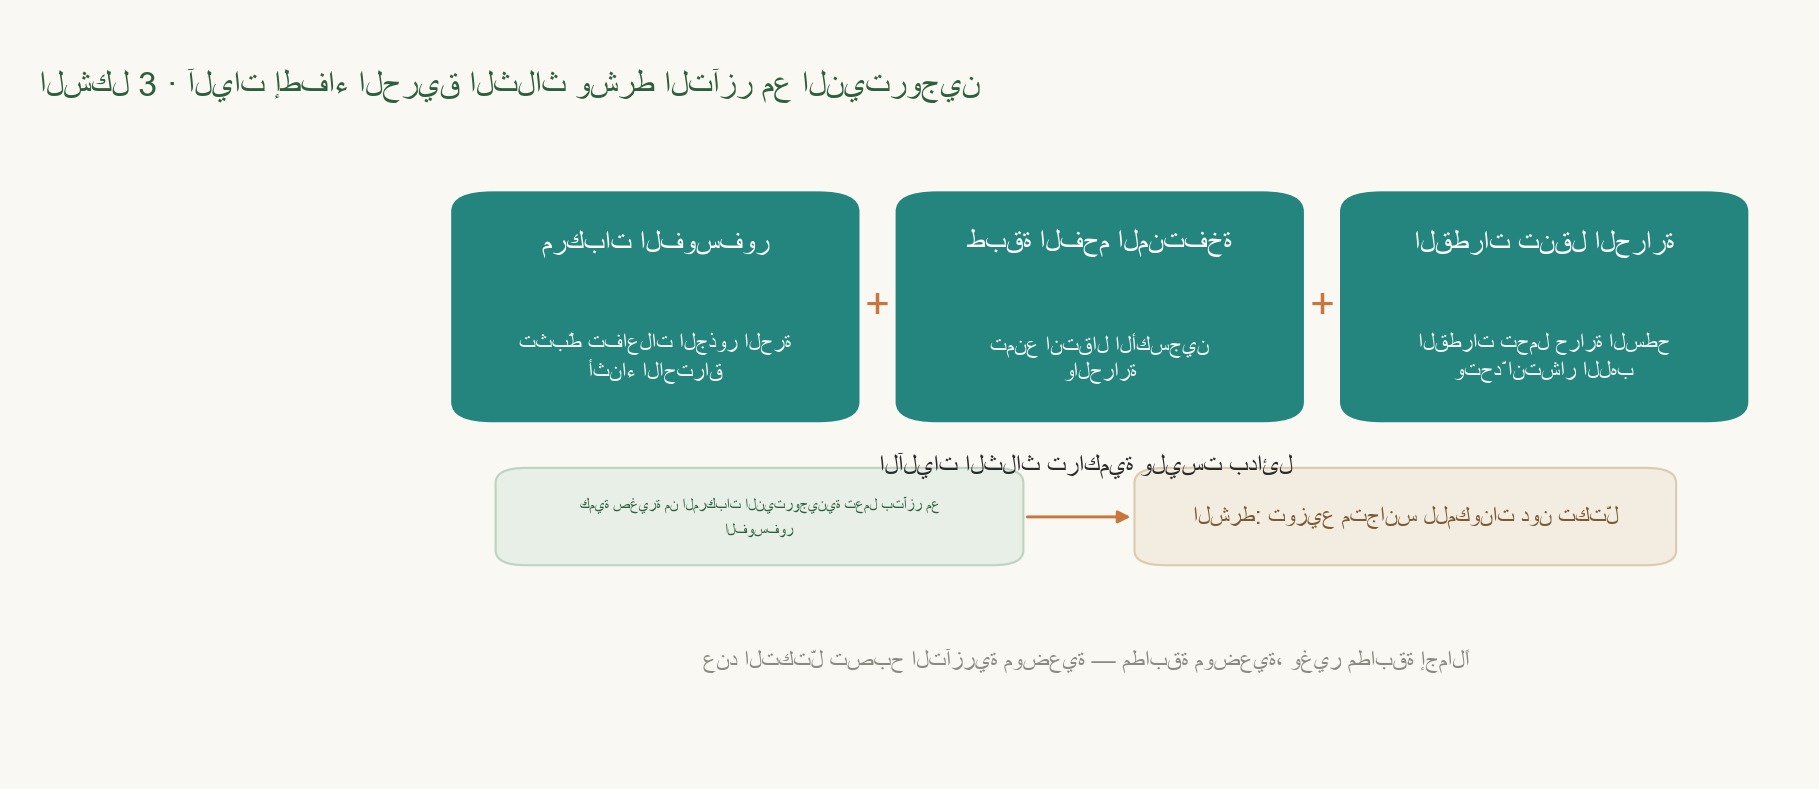
يعرض الكتيّب عمل R912B في ثلاث آليات، وينقلها حرفيًا:
المركبات الفوسفورية تكبح تفاعلات الجذور الحرة أثناء الاحتراق — قطع التفاعل المتسلسل من منظور الحركية الكيميائية
طبقة الفحم المنتفخة (حجب الأكسجين والحرارة) — تتكون طبقة الفحم المنتفخة أثناء الاحتراق، فتمنع انتقال الأكسجين والحرارة
نقل الحرارة عبر قطرة منصهرة (كبح انتشار اللهب) — عند تساقط القطر، تنقل الحرارة السطحية، «كبح انتشار اللهب بفاعلية وتسريع التساقط»
تعمل هذه الآليات الثلاث تراكميًا، وليست بدائل يُختار منها إحداها. وبالنسبة إلى المهندسين، فإن المعنى العملي هو:
عندما تعمل هذه العوامل الثلاثة معًا، لا ينبغي اختصار أداء النظام في مقاومة اللهب في مؤشر واحد.
إذا ركزت على تحسين جانب واحد فقط (مثل زيادة نسبة الإضافة دون معالجة التشتيت)، فقد يتأثر جانبان آخران.
بخصوص آلية التجسير، أوضحت المصادر أيضًا ما يلي:
تعمل كميات صغيرة من المركبات النيتروجينية بالتعاون مع المركبات الفوسفورية، مما يعزز كفاءة مقاومة اللهب ويخفض نسبة الإضافة؛
يضمن مساعد التشتيت غير الأيوني التشتت المتجانس للمكونات ويمنع التلبّد.
هذه هي العبارة التي يسهل إغفالها. ولكي تتعاون المركبات النيتروجينية مع الفوسفورية، يجب أن تتوزع كلتا المجموعتين بالتساوي في الراتنج.
فور حدوث التلبّد، يتحول هذا التعاون إلى ظاهرة محلية——فتستوفى الشروط موضعيًا، بينما لا تستوفى في النظام ككل.
وهذا هو سبب ورود شرط «التشتت» في بيانات R912B، بدلاً من الاكتفاء بالحديث عن مقاومة اللهب.
خامسًا، ما لم يرد في البيانات (هذا القسم مهم أيضًا)
ليس أخطر ما في القرارات الهندسية «عدم المعرفة»، بل «الاعتقاد بأننا نعرف». وفيما يلي البنود التي لم تذكرها بيانات R912B صراحةً، وهي مدرجة هنا كما هي من دون استقراء:
① لم يُحدَّد المقام الذي تُحتسب على أساسه نسبة الإضافة.
هل المقام في "1.5%–5%" هو كتلة راتنج PET، أم كتلة النظام الإجمالية؟
لم تذكر البيانات ذلك. ففي هذين التفسيرين، لا تؤدي النسبة المئوية نفسها إلى عدد متطابق من الغرامات المضافة فعليًا.
قبل التأكيد مع المورّد، لا يُوصى بنقل هذا النطاق مباشرةً إلى جدول تركيبة العملية.
② لم تُذكر نقاط القياس الفعلية الخاصة بالعلاقة: سُمك المنتج × نسبة الإضافة → الدرجة.
لا تتضمن البيانات أي بيانات ربط من نوع «الوصول إلى V-0 عند سُمك المنتج معين باستخدام نسبة إضافة معينة». لذلك لا يقدّم هذا المقال أي جدول التحويل — وكل قول يدّعي أن هذا الجدول يمكن استخلاصه بالاستدلال من الكتيّب هو قول مُلفَّق.
③ لم يُرفق جدول المؤشرات الفيزيائية والكيميائية. لم تُذكر بيانات المظهر والكثافة والرطوبة وحجم الجسيمات/الدقة والمحتوى الفعال وغيرها في صفحة هذا الطراز.
وتذكر الوثائق صراحةً: „مُرحَّل إلى استكمال الوثائق، ولا تُملأ هذه الصفحة بقيم طراز آخر من السلسلة نفسها“.
وهذا متسق مع النهج المعتمد في منظومة وثائق منتجات 锎锔 بأكملها.
سادسًا، قائمة تنفيذية ميدانية للمهندسين
- حافظ على حدود المادة الأساس: لا تغطي بيانات R912B سوى PET. بالنسبة إلى متطلبات مقاومة اللهب للمواد PETG、TPU、PE、PP، فاستفسر عن الطرازات المقابلة.
- عند تحديد درجة حرارة المعالجة للتجربة، اعتمد الحد الأدنى أولًا: نطاق البيانات 230–280℃، وهو أقل من PET التقليدي بمقدار 20–30℃،
تحقق أولًا من المعالجة والتشتيت عند درجات الحرارة المنخفضة، ثم فكّر في رفع درجة الحرارة.
- ابدأ بالعيّنات الصغيرة أولًا: يذكر الدليل حرفيًا «يمكن تحديد النسبة المثلى عمليًا من خلال اختبار العينة الصغيرة»—
النطاق هو نقطة البداية، لا نقطة النهاية.
- لا يمكن الاستغناء عن التشتيت: تذكر البيانات في قسم الآلية أن «العامل المساعد غير الأيوني للتشتيت يضمن التشتت المتجانس للمكونات ويمنع التلبّد»،
ويتوقف التآزر في نظام النيتروجين على هذه المقدمة.
- يجب الاستفسار عن المقام: لم تذكر البيانات هذا الأمر، ولا يجوز افتراضه استنادًا إلى الخبرة.
خاتمة
درجة مقاومة اللهب ليست نتيجة يمكن استخراجها من جدول، بل هي نتيجة للترابط المتبادل بين نسبة الإضافة وسُمك المنتج والمادة الأساسية.
تصف بيانات 锎锔 R912B هذه المسألة بوضوح تام: فهي تعطي نطاق 1.5%–5% وهدف UL94 V-0،
نطاق المعالجة 230–280℃، وعبارة التقييد «يُعدَّل على وجه التحديد وفقًا لسُمك المنتج» ——
لم يحذف أي شرط نيابةً عن المستخدم.
لا تختصر هذه الورقة بدورها أي شيء: معيار المقام الذي لم توضّحه الوثائق، ونقاط القياس غير المزوّدة، وجدول مؤشرات الخصائص الفيزيائية والكيميائية غير المرفق،
وقد سُجّلت جميعها بصدق أعلاه. قد تختلف الأحكام الهندسية، لكن حدود الوقائع ينبغي أن تكون واضحة.
مصدر البيانات: دليل منتجات 锎锔 والبيانات الرسمية للمنتجات. نطاق نسبة الإضافة، ومجال درجة حرارة المعالجة، والركائز الملائمة،
جميع صياغات آلية العمل مأخوذة من النص الأصلي لوثائق R912B؛ وقد وُضعت علامات على العناصر التي لا تبيّنها المصادر في متن النص، ولا تملأ هذه الصفحة الفجوات بقيم الطرازات المنتمية إلى السلسلة نفسها، ولا تُجري أي استنتاج.
القيم المذكورة في المتن هي النطاقات المسجلة في المصادر،*
لا تمثل النتائج الفعلية لأي تركيبة محددة.*
تفاعل المقال
إذا أفادك هذا المقال، يمكنك ترك علامة — يأتي عدّ الإعجابات من لوحة التحكم admin.kj9896.com؛ وعند تعذّر الوصول إلى الخدمة تُعطَّل الأزرار ويظهر العدّاد بعلامة «—»، ولا نضع أي رقم غير حقيقي.
الرابط: https://kj9896.com/ar/news/r912b-flame-retardant-grade-triangle
اقرأ أيضاً
- 01معيار GB FV-2 و UL94 V-2 معًا في الوثائق: لماذا تكون النتائج صحيحة لكلتاها لنفس الوصفة؟١١ أكتوبر ٢٠٢٦
- 02ارتفاع لزوجة المصهور: الأرقام التي يمكن مقارنتها، وتلك غير الواردة في الوثائق٤ أكتوبر ٢٠٢٦
- 03انخفاض الهالوجين ليس خلوًا من الهالوجين: أين تقف الحدود التنظيمية لمثبّطات اللهب المحتوية على الهالوجين؟٢٨ سبتمبر ٢٠٢٦
المنتجات المذكورة في هذا المقال
واصل القراءة
المزيد من أخبار الشركة وتحديثات المنتجات في قائمة الأخبار.