
技术科普 · 2026年10月31日
什么是分散剂?它管的是粉体里那些"抱成团"的东西
粉体为什么总是抱团?分散剂管的就是这件事:润湿、细化、稳定化三道工序,结构上是锚固基团加溶剂化链,规律上是加到吸附饱和点最好、越过就架桥絮凝。讲清分散剂的作用与机理,以及用量该怎么定、分散效果怎么验证。
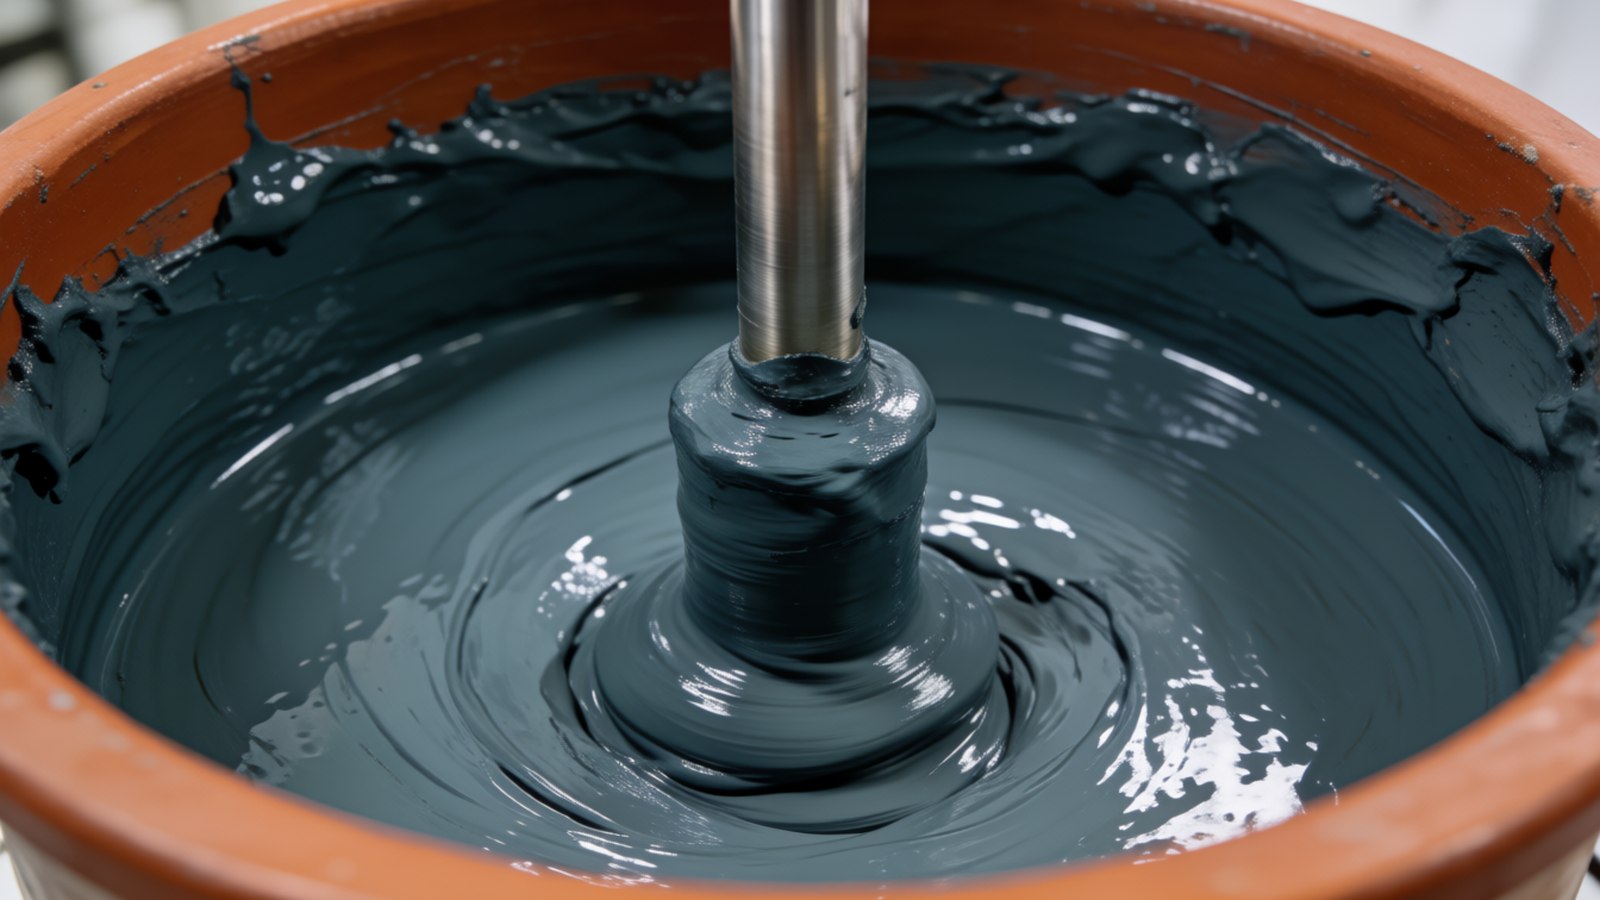
- 分散的三道工序
- 01润湿介质先替代表面空气
- 02细化剪切打散一次粒子间的团聚体
- 03稳定化包膜层把粒子彼此弹开
颜料、碳酸钙、滑石粉、钛白粉——这些粉体刚生产出来时是"一次粒子",细得像面粉。但它们拎到手里,却总是结成硬邦邦的团,装进机器里怎么也化不开。
问题出在粉体表面那层"性格"。粉体表面有能量、容易互相吸引,遇到液体还会把空气抱在表面不让液体进来。于是三个麻烦接踵而至:液体进不去、硬团碎不开、碎开的又重新聚回去。
分散剂就是专门对付这三件事的助剂。 下面按"为什么抱团 → 分散要过哪几关 → 分散剂怎么起作用 → 为什么加多了反而变差 → 实际怎么用"的顺序,讲清楚它的作用与机理。
粉体为什么总是抱团
要把粉体讲明白,先要分清两个概念:
- 一次粒子:粉体刚生成时的最小颗粒,由分子或晶体结构决定,大小通常在零点几微米到几微米。
- 团聚体:一次粒子靠表面作用力黏在一起形成的聚集体,可能是几微米的小团,也可能大到肉眼可见。
- 表面能有差。不同粉体表面能不一样,相邻颗粒互相吸引的趋势就越强,越容易黏成团。
- 比表面积大。粉越细,比表面积越大,暴露在外的表面就越多,颗粒之间接触的机会也就越多。比表面积随粒径减小而急剧上升,这是粉体"越细越难分散"的根本原因。
- 表面有活性点。粉体表面往往残留着未反应的活性基团,这些位置活性高,特别容易和相邻颗粒、甚至和助剂分子形成化学或氢键连接,把颗粒焊在一起。
还有一个绕不开的指标叫吸油值:单位质量粉体吸附油或溶剂到刚好润湿饱和所需的量,常用每百克粉体吸多少克油来表示。吸油值高,说明粉体细、界面多、需要浸润的面积大——吸油值是粉体分散难度的直接体现。
分散要过的三关
把团聚体拆开、让粉体稳定地待在介质里,要过三关:
第一关 · 润湿。液体必须先替代掉粉体表面的空气。干的粉体放进油里,界面张力会把液体挤开形成一个个液珠,粉体表面还是"干"的。这时候再好的助剂也无处着力——所以分散的第一件事永远是让液体浸润固体,粉体越细、吸油值越高,这一步越费油。
第二关 · 细化。润湿之后,团聚体靠外力被撕开、破碎到目标粒径。这部分主要靠设备的剪切:三辊研磨、高速分散、密炼、螺杆挤出、双螺杆造粒,剪切强度决定了效率的上限。助剂在这里的作用是"让粉体更容易被剪切开"——助剂铺在颗粒表面,颗粒之间黏结变弱,剪切力就更容易作用在团聚体上。
第三关 · 稳定化。打散之后还要让它别再聚回去。这一关几乎完全靠助剂:助剂在颗粒表面形成一层包膜,把颗粒彼此隔开,让它们在介质里保持稳定分散。没有这一关,前两关做得再好也是白费——机器一停,粉体又抱团,产品表面照样出晶点、色点。
一句话:三关里,前两关设备出力,助剂决定效率;第三关基本是助剂一个人的活。 这也是为什么同样一台机器,加了合适的分散剂就是能把粉磨细,不加就只能得到"看起来磨过了"的粗颗粒。
分散剂是什么,靠什么起作用
分散剂属于表面活性剂类助剂。它最有代表性的结构特征是分子有两个头:
- 锚固基团
- 一端是极性基团(常见的是羧基 -COOH 之类的),能通过离子键、氢键、范德华力等作用牢牢吸附在粉体表面。通俗讲,这一端负责"站得住"。
- 溶剂化链
- 另一端是亲油的长碳链,能溶解在树脂或分散介质里,并且和介质保持良好相容。通俗讲,这一端负责"混得进去"。
这两端配合起来,在粉体表面铺出一层包膜层:
- 锚固基团把分子钉在颗粒上,不让它跑掉(否则助剂自己就从粉体上剥离了);
- 溶剂化链朝外伸展,形成一定厚度的包膜;
- 颗粒相互靠近时,包膜之间产生空间位阻(有的体系还带静电排斥),颗粒被隔开、弹开,无法直接接触;
- 包膜外侧与树脂相容性好,于是带包膜的颗粒能和树脂融在一起,而不是像裸粉那样"界面清晰"地浮在树脂里。
这就是"分散"和"包裹"的区别:
- 蜡类、硬脂酸这类材料也能让粉体"不粘在一起",但它们做的是物理包裹——把粉体裹住、防止粘连,本质上没有分散性,粉体在介质里依然聚集成团。
- 真正的分散剂靠的是锚固 + 包膜 + 位阻这套结构,把颗粒稳定隔开,让它能在介质里真正散开。
在配方里,分散剂还有个常被低估的作用:改善加工流变。粉体分散开了,熔体黏度下降,螺杆扭矩和机头压力随之下降,产量和能耗都跟着变。
为什么加多了反而变差
这是分散剂最反直觉、也最值钱的一条。
助剂分子在粉体表面的吸附是有上限的。随着添加量增加,颗粒表面被锚固基团占满——吸附饱和点。在饱和点之前,多加一点,分散就好一点。
但过了饱和点之后再加,会发生这样的事:多余的分子没有地方锚固,就会在颗粒之间架桥——一个分子的链端缠上另一颗粒,另一端又伸向第三颗,把几颗粉重新连成团。这叫架桥絮凝。结果是粉体重新团聚,分散效果反而急剧变差,遮盖力、透明度、光泽全面下滑。
用一条曲线概括就是:
分散效果随添加量上升 → 到吸附饱和点达到最好 → 越过之后架桥絮凝、效果回落。
这条曲线就是分散剂用量的确定方法:加量不是越多越好,而是要找到那个饱和点,过了就是浪费钱还毁产品。 而且每换一种粉体、换一种树脂、换一台设备,这个点都要重新找。
实际怎么用
1. 先看粉。粒径越细、比表面积越大、吸油值越高,需要的助剂越多。用错号、给少了,粉根本包不住;给多了,架桥絮凝。这两步方向相反,全靠试。
2. 再看树脂和介质。助剂的溶剂化链必须和树脂相容,否则包膜和树脂之间会脱开,分散等于白做。同一个助剂在 PE 里好用,换到 PA 里可能就不行。
3. 匹配设备。剪切强的设备(三辊、密炼、双螺杆)能把较大的团聚体打得更碎,助剂的用量可以往下调;剪切弱的设备需要更靠前段的预分散。助剂和设备是配套关系,不是独立的两个变量。
4. 怎么判断分散得好不好。常用的办法有几类:
- 定性:显微镜或电子显微镜拍照,看颗粒是否细小均匀、有无肉眼可见的大团;
- 定量:测粒度分布,看有没有拖尾的大颗粒;
- 间接:测遮盖力(薄膜透光率换算成标准厚度的光密度)、测着色力(明度、白度、黄度或黑度)、测色差、测熔体压力和扭矩。做色母粒时,这几项指标和分散效果直接挂钩。
5. 一定要做小试。助剂用量没有通用答案,小试找到的量,往往和量产放大后的量不一样。放大生产前,把粉体批次、树脂牌号、设备参数一起固定下来,做一组梯度试验,找到自己体系的饱和点,比照抄别人的配方可靠得多。
一句话总结
分散剂管的是粉体从"抱团"到"稳定散开"这件事:润湿靠它打开入口,细化靠它降低黏结、稳定化靠它撑起包膜;结构上是锚固基团加溶剂化链,规律上是加到吸附饱和点最好、越过就架桥絮凝。理解了这条曲线,用量、型号和验证方法就都有答案了。
文章互动
链接:https://kj9896.com/news/what-is-dispersant