
제품 소식 · 2026년 10월 3일
다이 립 카본 퇴적, 압출 코팅 라인에서 가장 조용한 비용
다이 립 카본 퇴적은 압출 코팅·캐스팅 필름 라인에서 가장 조용한 비용입니다. 본편은 매뉴얼 기준에 따라 R902 플라스틱 외부 윤활 개질제의 대응 방안을 정리합니다. 규소 화합물 분체의 내첨가 사용법, 다이 립 카본 퇴적 저감과 강성 증대·인성 유지, 에루카아미드와 병용한 블로킹 방지·슬립 부여, 그리고 0.5%—5%의 참고 첨가량과 파라미터표를 다룹니다.
- 01응집 방지
- 02분포율
- 03윤활 균형
출처: Californium Curium – Functional Additives 1.09.pdf(페이지 번호는 PDF 실제 페이지), 공식 웹사이트 게시 제품 데이터 products.ts. 본편의 인용문과 데이터는 모두 원문 그대로 옮겼으며, 추론적 보충은 하지 않았습니다.
다이 립 카본 퇴적, 압출 코팅 라인에서 가장 조용한 비용
압출 코팅·캐스팅 필름 생산 라인을 오래 가동하면 다이 립(die lip) 입구에 짙은 색의 퇴적물이 서서히 달라붙습니다. 업계에서는 이를 다이 립 카본 퇴적, 또는 다이 립 퇴적물이라고 부릅니다. 이는 일련의 현장 문제를 불러옵니다. 필름 표면에 겔점이 생기고, 연속 생산 중에도 간헐적으로 라인을 세우고 다이 립을 청소해야 하며, 한 번 라인을 정지하면 그 전후로 상당한 시간과 스크랩을 감수해야 합니다.
첨가제 매뉴얼에는 이 문제를 첫 번째 줄에 명기한 제품이 하나 있습니다:
「플라스틱 개질제 R902(불소 무함유 제품)를 압출 코팅 또는 농업용 필름 제품에 내첨가하면, 안료 내열성을 4 내지 5도 높일 수 있고, 다이 립 카본 퇴적을 낮출 수 있으며, 안료 석출성도 낮출 수 있습니다(경미한 석출에 유효).」(출처: Californium Curium – Functional Additives 1.09.pdf p71)
본편에서는 R902가 압출 코팅·캐스팅 필름 라인에서 담당하는 몇 가지 사항을 나누어 명확히 설명하며, 파라미터는 모두 매뉴얼 원문 그대로 옮겼습니다.
이름은 「외부 윤활」인데, 사용법은 「내첨가」
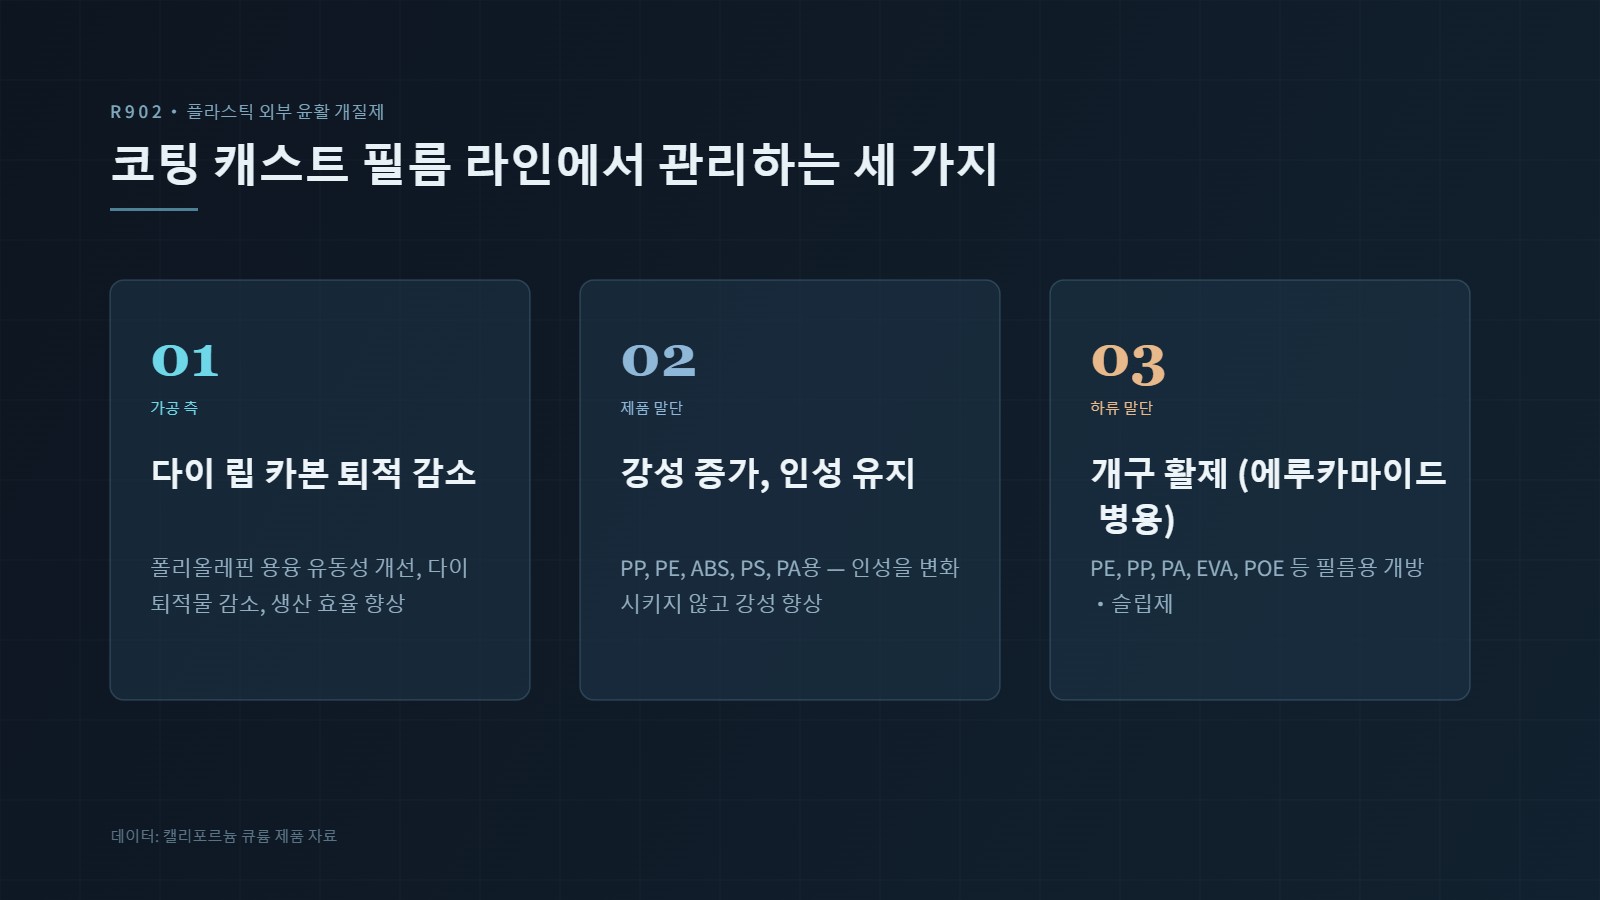
제품 카탈로그에서 R902에 붙은 이름은 플라스틱 외부 윤활 개질제이며, 적용 방향은 「압출 코팅, 캐스팅 필름」「형광 마스터배치 스크루 점착 방지」로 기재되어 있습니다. 반면 기술 자료표(TDS)에서의 위치는 플라스틱 개질제이고, 주요 성분은 규소 화합물, 형태는 백색 분말이며, 사용 방식은 내첨가입니다. 즉 배합에 비율대로 혼입하여 가공과 완제품 표면에서 스스로 작용하게 하는 것입니다. (출처: p71)
다시 말해, 이것은 설비에 도포하는 것이 아니라 배합을 따라가는 첨가제입니다. 매뉴얼은 그 주요 기능을 3개 층으로 요약합니다:
「진공 흡착, 분자 간 힘 또는 열운동으로 인한 플라스틱 필름의 점착 문제를 방지합니다.」(출처: p71)
- 점착 감소 — 「필름 표면에 미세한 요철 구조 또는 윤활층을 형성하여 층간 마찰과 점착을 낮춥니다」;
- 가공 성능 향상 — 「폴리올레핀 수지(예: PE, PP)의 용융 유동성을 개선하고 다이 립 퇴적물을 줄여 생산 효율을 높입니다」;
- 필름 품질 향상 — 「표면 결함(예: 겔점, 샤크스킨 현상)을 줄이고 필름의 매끄러움과 투명성을 강화합니다」. (출처: p71)
3개 층을 함께 보면, R902가 라인에서 담당하는 것은 실제로 같은 일의 2가지 측면입니다. 가공 측에서는 퇴적물을 줄이고, 완제품 측에서는 결함을 줄입니다.
다이 립 외에 함께 처리하는 몇 가지 항목
본문에서 이동작업 단계 (원문 그대로)
- 안료 내열성 4 내지 5도 향상 — 압출 코팅, 농업용 필름처럼 고온 가공을 거쳐야 하는 시스템에서는 안료의 허용 창에 여유를 한 층 더해 주는 것과 같습니다;
- 안료 석출성 저감 — 매뉴얼은 「경미한 석출에 유효」라고 특별히 명기했습니다. 이는 솔직한 표현으로, 이미 심하게 석출된 시스템에서는 윤활 개질제 하나가 모든 것을 해결해 주리라 기대할 수 없습니다;
- 진주광택 안료와 형광 안료의 분산성 향상 — 진주광택, 형광과 같은 효과 안료는 분산 상태에 가장 민감하여, 조금만 응집되어도 효과가 「얼룩」집니다;
- 소수성 부여제를 보조하여 소수성 향상 — 여기서는 「보조」라는 점에 유의해야 합니다. 주역은 여전히 소수성 부여제이며, R902가 그 역할을 넘어서지 않습니다.
p71의 개요 단락을 문장별로 나누어 보면, R902의 기능 목록은 「카본 퇴적 방지」라는 짧은 표현보다 훨씬 깁니다:
인성을 변화시키지 않고 제품 강성을 높일 수 있습니다(일반적으로 강성·인성 증진제로 사용)
에루카아미드와의 병용: 블로킹 방지와 슬립 부여
필름을 권취한 뒤 서로 붙어 버리는 것은 포장용 필름 공장의 또 다른 일상적 문제입니다. 매뉴얼이 제시하는 조합은 다음과 같습니다:
「에루카아미드와 병용하면 PE, PP, PA, EVA, POE 등 필름의 블로킹 방지·슬립제로 사용할 수 있습니다.」(출처: p71)
즉, 여기서 R902는 병용 역할을 맡습니다. 에루카아미드는 블로킹 방지·슬립 부여의 통상적인 주성분이고, R902의 미세 요철 구조와 윤활층이 옆에서 한몫을 거듭니다. 구체적인 배합 비율은 현장 공정의 문제로, 매뉴얼은 고정된 답을 제시하지 않았습니다. 이는 「최종 완제품에 맞추어 조정한다」는 일관된 기준과도 부합합니다.
파라미터와 사용량
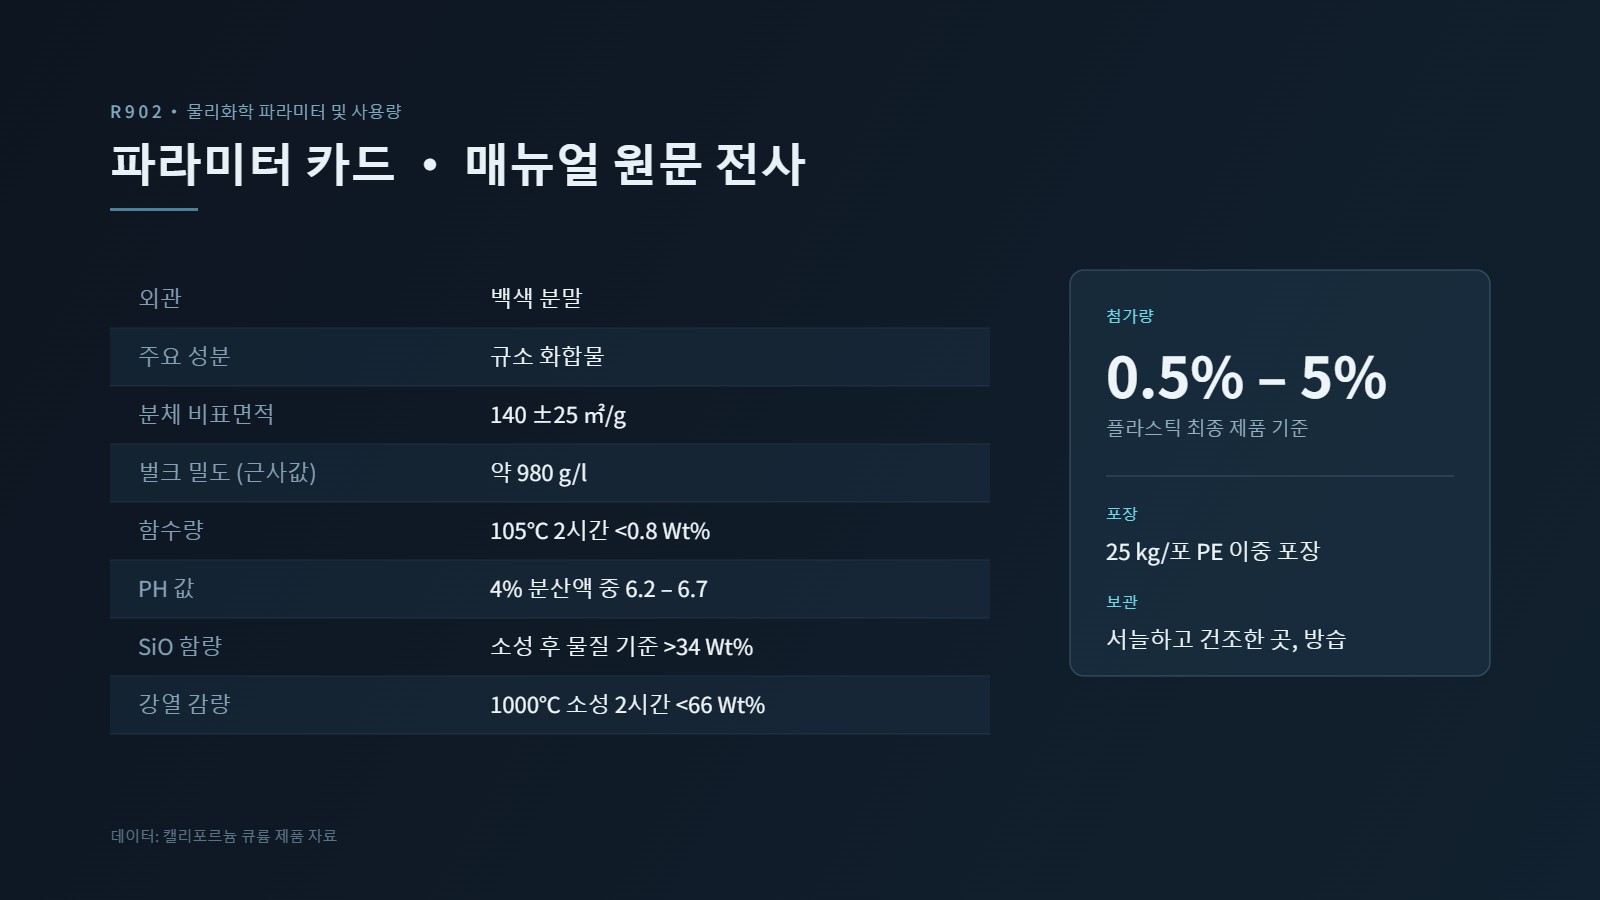
| 항목 | R902 |
|---|---|
| 외관 | 백색 분말 |
| 주요 성분 | 규소 화합물 |
| 분체 비표면적 | 140 ±25 ㎡/g (매뉴얼 원문 표기는 「140 +25㎡/g」이며, ± 값으로 이해) |
| 벌크 밀도(근사값) | 약 980 g/l |
| 수분 함량 | 105℃에서 2시간 <0.8Wt•% |
| pH 값 | 4% 분산체에서 6.2-6.7 |
| SiO 함량 | 소성 후 물질 기준 Wt•% >34 (매뉴얼 원문에는 「Sio 함량」으로 표기) |
| 강열 감량 | 105℃에서 2시간 건조한 물질을 1000℃에서 2시간 소성 <66Wt•% |
| 첨가 함량 | 플라스틱 최종 제품의 0.5%—5% |
| 포장 | 25 kg/포장 봉지 PE 이중 백 |
| 보관 조건 | 서늘하고 건조한 곳, 방습 |
(출처: Californium Curium – Functional Additives 1.09.pdf p71)
적용 분야
매뉴얼이 열거한 적용 분야는 3가지로 구분됩니다(출처: p71):
- 포장용 필름 — 식품, 의약품 포장용 BOPP, CPP, LDPE 등 필름;
- 산업용 필름 — 농업용 필름, 보호 필름 등;
- 기타 플라스틱 완제품 — 파이프, 섬유, 시트 등; 매뉴얼은 또한 「특히 고투명, 고평활도가 요구되는 필름 생산에 적합합니다」라고 명기하고 있습니다.
압출 코팅·캐스팅 필름 라인의 공정 담당자에게 R902는 「배합 측에서 접근하는」 하나의 방법으로 이해할 수 있습니다. 설비와 공정 리듬을 바꾸지 않고, 먼저 배합에서 용융 유동성과 표면 상태를 정리한 뒤, 다시 다이 립의 가동 주기에 변화가 있는지 확인하는 것입니다. 각 공장의 배합과 온도 프로파일이 다르므로, 실제 첨가량은 매뉴얼의 0.5%—5% 구간을 기준으로 자체 시스템에 맞추어 시험 제작부터 시작하시기를 권장합니다.
(모델 게시 페이지: 공식 웹사이트 제품 센터 R902 플라스틱 외부 윤활 개질제.)
글 상호작용
이 글이 도움이 되셨다면 표시를 남겨 주세요 — 좋아요 수는 백오피스 admin.kj9896.com에서 제공합니다. 인터페이스에 연결되지 않으면 버튼이 비활성화되고 숫자는 「—」로 표시되며, 임의의 수치를 넣지 않습니다.
링크: https://kj9896.com/ko/news/r902-die-lip-carbon-external-lubrication