
製品ニュース · 2026年10月3日
ダイリップのカーボン堆積は、押出ラミネーションラインで最も静かなコストである
ダイリップのカーボン堆積は、押出ラミネーションおよびキャスト成形フィルムラインにおいて最も静かなコストである。本稿では、マニュアルの記載に準拠して R902 プラスチック外潤滑改質剤の対応方針を整理する。すなわち、ケイ素化合物粉体の内添加による使用方法、ダイリップのカーボン堆積の低減と靭性を損なわない剛性向上、エルカ酸アミドとの併用による開口性・滑り性の付与、および 0.5%—5% の参考添加量とパラメータ表である。
- 01凝集防止
- 02分布率
- 03潤滑バランス
出典:Californium Curium – Functional Additives 1.09.pdf(ページ番号は PDF の物理ページ)、公式サイト掲載中の製品データ products.ts。本稿の引用およびデータはすべて原文どおりに記載しており、推測による補足は行っていない。
ダイリップのカーボン堆積は、押出ラミネーションラインで最も静かなコストである
押出ラミネーションやキャスト成形フィルムの生産ラインを長時間稼働させると、ダイリップ部に徐々に暗色の付着物が生じる。業界ではこれをダイリップのカーボン堆積、あるいはダイリップ付着物と呼ぶ。これがもたらすのは一連の現場トラブルである。フィルム面にゲル(フィッシュアイ)が発生し、連続生産中は断続的にラインを停止してダイリップを清掃しなければならず、1 回停止するたびに前後にかなりの時間とロス材を費やすことになる。
助剤マニュアルには、この事象を最初の行に記載している製品が 1 つある。
「プラスチック改質剤 R902(フッ素不含製品)を押出ラミネーションまたは農膜製品に内添加すると、顔料の耐熱性を 4-5 度向上させることができ、ダイリップのカーボン堆積を低減し、顔料のブリード性を低減することができる(軽度のブリードに対して有効)。」(出典:Californium Curium – Functional Additives 1.09.pdf p71)
本稿では、押出ラミネーションおよびキャスト成形フィルムラインにおいて R902 が担ういくつかの事項を分解して明確にする。パラメータはすべてマニュアル原文どおりに記載する。
名称は「外潤滑」だが、使用方法は「内添加」
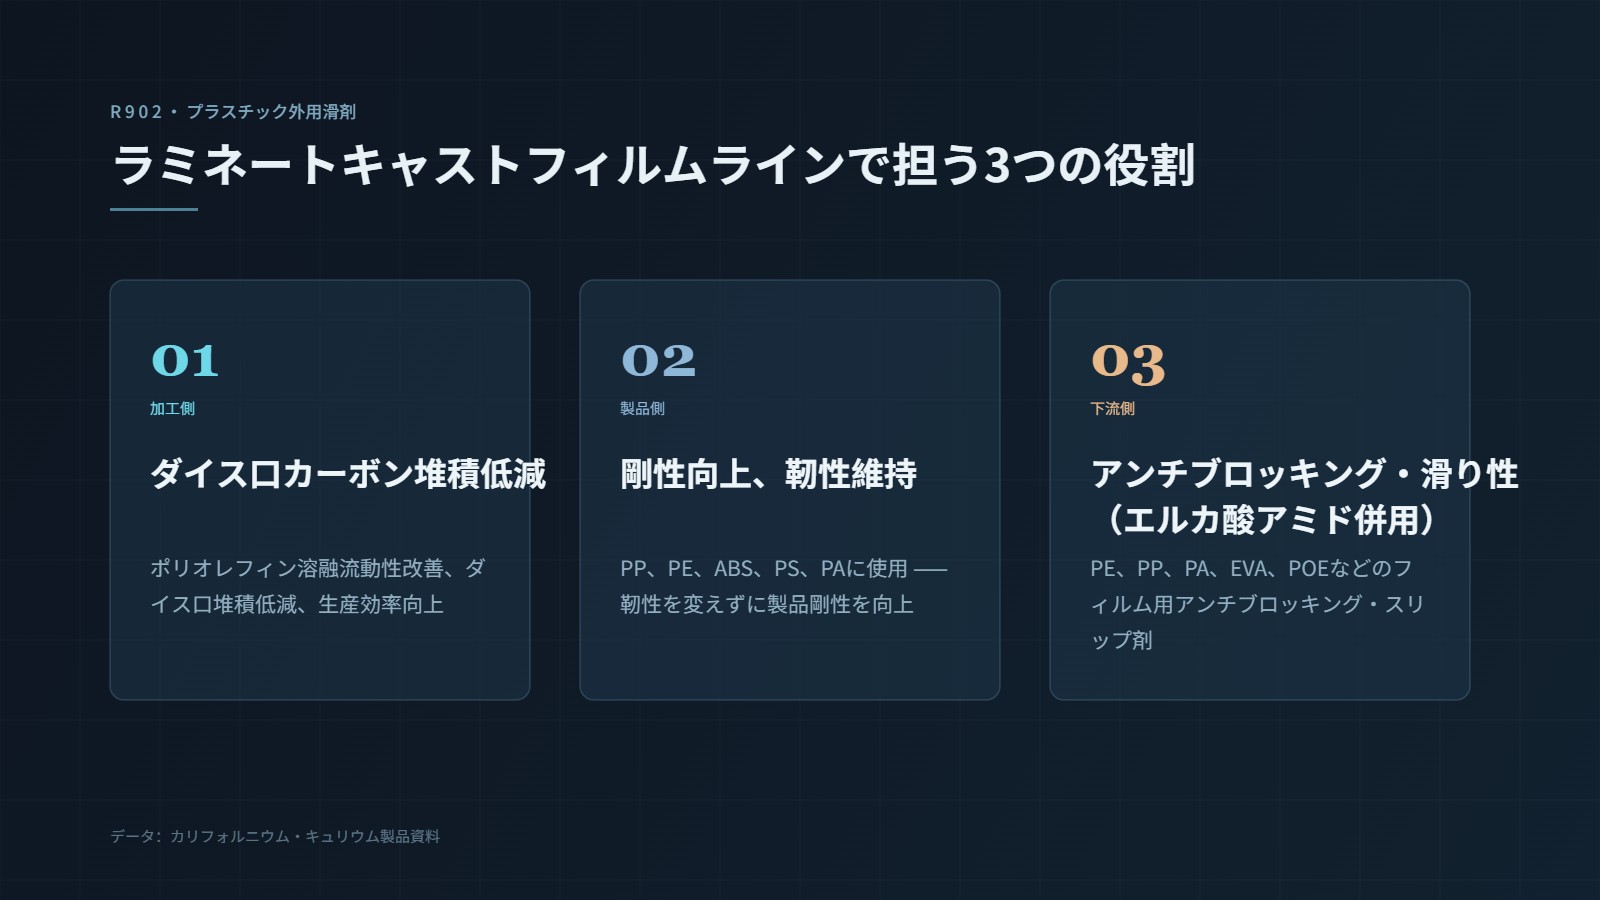
押出ラミネーション、キャスト成形フィルム
言い換えれば、これは設備に塗布するものではなく、配合に追随する助剤である。マニュアルにおけるその主要機能の概括は 3 つの層に分かれている。
「プラスチックフィルムが真空吸着、分子間力または熱運動に起因してブロッキングを生じる問題を防止する。」(出典:p71)
- ブロッキングの低減——「フィルム表面に微細な凹凸構造または潤滑層を形成し、層間の摩擦と粘着を低減する」;
- 加工性の向上——「ポリオレフィン樹脂(PE、PP など)の溶融流動性を改善し、ダイリップ付着物を低減して生産効率を高める」;
- フィルム品質の向上——「表面欠陥(ゲル(フィッシュアイ)、シャークスキン現象など)を低減し、フィルムの平滑度と透明性を高める」。(出典:p71)
3 つの層を合わせて見ると、R902 がライン上で担っているのは実は同一の事象の 2 つの側面である。すなわち、加工側では付着物を減らし、最終製品側では欠陥を減らすということである。
ダイリップ以外にも、副次的に改善するいくつかの事項
本文から移動本編の操作手順(原文どおり収録)
- 顔料の耐熱性を 4-5 度向上——押出ラミネーションや農膜のように高温加工を経る必要がある系では、顔料の耐熱ウィンドウに余裕を 1 層上乗せすることに相当する;
- 顔料のブリード性の低減——マニュアルは「軽度のブリードに対して有効」と特に付記している。これは正直な記載であり、すでに重度のブリードが生じている系では、1 つの潤滑改質剤にすべてを任せることはできない;
- パール顔料および蛍光顔料の分散性向上——パールや蛍光といった効果顔料は分散状態に最も敏感であり、少しでも凝集すると効果にムラが生じる;
- 疎水剤の疎水性向上を補助——重要なのはこれが「補助」であるという点であり、主役はあくまで疎水剤であって、R902 がその役割を越えることはない。
p71 の概要段落を文ごとに分解すると、R902 の機能リストは「カーボン堆積防止」という 3 文字よりもはるかに長い。
靭性を変えることなく製品の剛性を高めることができる(一般には剛性・靭性付与剤として用いられる)
エルカ酸アミドとの併用:開口性・滑り性という課題
フィルムを巻き取った後に互いに粘着してしまうことは、包装フィルム工場にとってもう 1 つの日常的な問題である。マニュアルが示す組み合わせは次のとおりである。
「エルカ酸アミドと併用することで、PE、PP、PA、EVA、POE などのフィルムの開口性・滑り性付与剤とすることができる。」(出典:p71)
すなわち、ここで R902 が担うのは併用相手という役割である。エルカ酸アミドは開口性・滑り性付与の一般的な主剤であり、R902 の微細な凹凸構造と潤滑層がそれを側面から支える。具体的な配合比率は現場の工程上の課題に属し、マニュアルは固定の答えを示していない。これは「最終製品に応じて調整する」という一貫した記載方針にも合致する。
パラメータと使用量
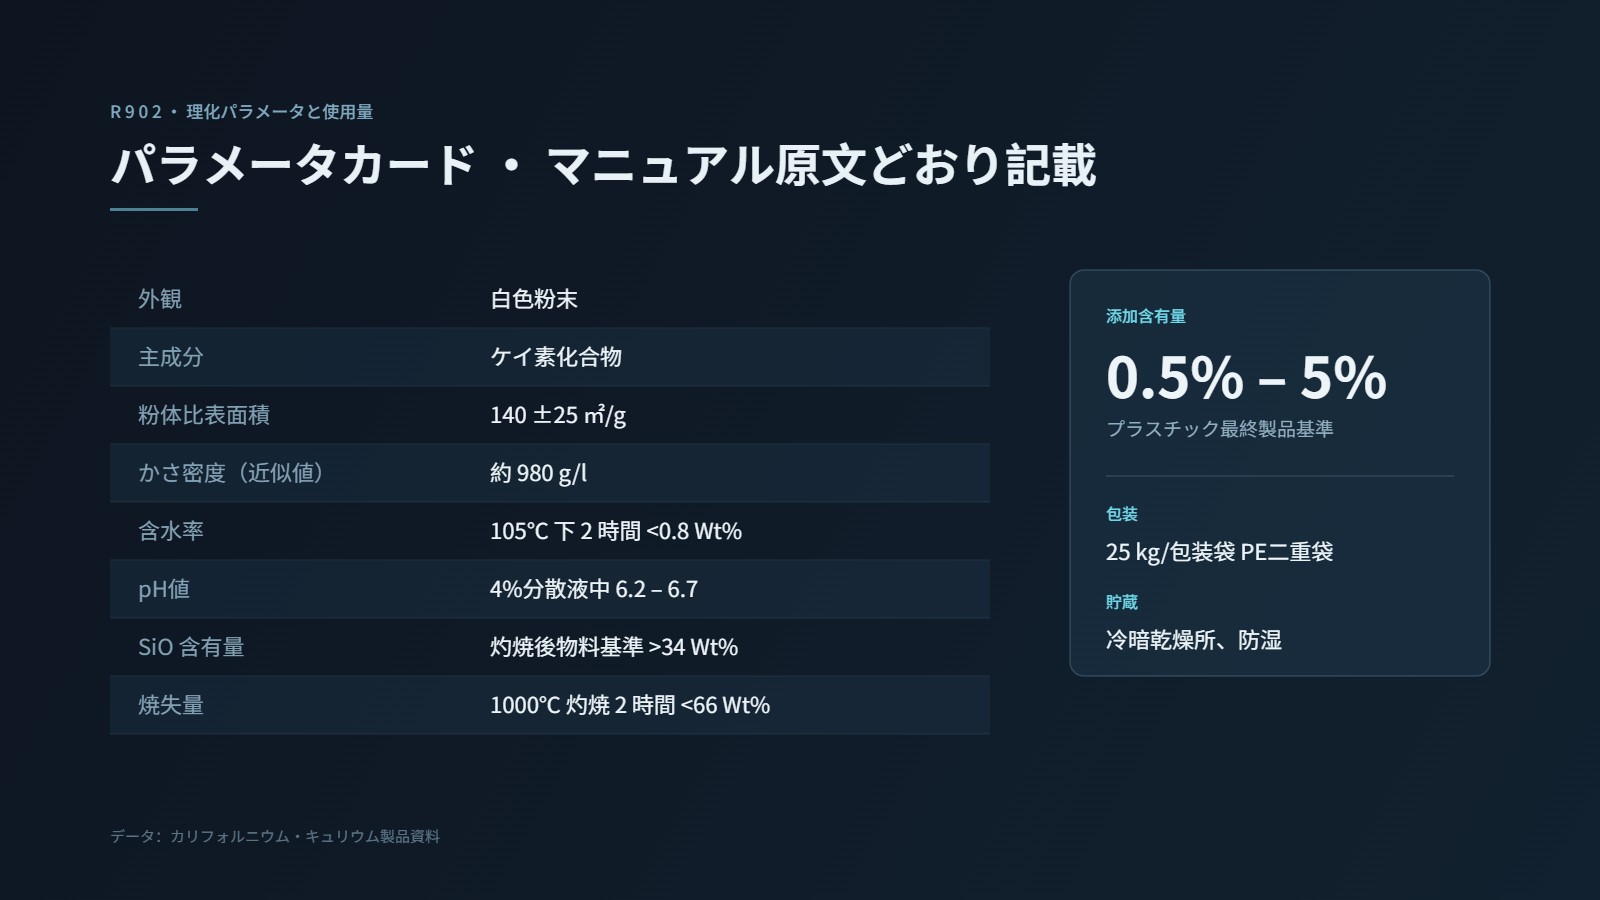
| 項目 | R902 |
|---|---|
| 外観 | 白色粉末 |
| 主成分 | ケイ素化合物 |
| 粉体比表面積 | 140 ±25 ㎡/g(マニュアル原文の表記は「140 +25㎡/g」であり、± 値として解釈する) |
| かさ密度(概算値) | 約 980 g/l |
| 含水率 | 105℃ で 2 時間 <0.8Wt•% |
| pH 値 | 4% 分散体中で 6.2-6.7 |
| SiO 含有量 | 灼焼後の試料基準 Wt•% >34(マニュアル原文では「Sio含量」と表記) |
| 強熱減量 | 105℃ で 2 時間乾燥させた試料を、1000℃ で 2 時間灼焼 <66Wt•% |
| 添加量 | プラスチック最終製品の 0.5%—5% |
| 包装 | 25 kg/包装袋、PE 二重袋 |
| 保管条件 | 冷暗所・乾燥した場所、防湿 |
(出典:Californium Curium – Functional Additives 1.09.pdf p71)
使用箇所
マニュアルに記載された応用分野は 3 分類である(出典:p71)。
- 包装フィルム——食品、医薬品包装用の BOPP、CPP、LDPE などのフィルム;
- 工業用フィルム——農業用フィルム、保護フィルムなど;
- その他のプラスチック最終製品——管材、繊維、シート/板材など。マニュアルはさらに「高透明、高平滑性が要求されるフィルム製造に特に適する」と付記している。
押出ラミネーション、キャスト成形フィルムラインの工程担当者にとって、R902 は「配合側から手を付ける」という 1 つの道筋として理解することができる。設備と工程のリズムを変えずに、まず配合の段階で溶融流動性と表面状態を整え、そのうえでダイリップの連続稼働周期に変化があったかどうかを見直すのである。各社の配合と温度プロファイルは異なるため、実際の添加量はマニュアルの 0.5%—5% の範囲を目安とし、自社の系に合わせて試作から始めることを推奨する。
(型番の掲載ページ:公式サイトの製品センター R902 プラスチック外潤滑改質剤。)
記事アクション
この記事が役に立ったら、印を残してください — いいね数はバックオフィス admin.kj9896.com から取得します。接続できない場合はボタンが無効になり、数は「—」と表示されます。架空の数字は表示しません。
リンク:https://kj9896.com/ja/news/r902-die-lip-carbon-external-lubrication
関連記事
この記事で言及されている製品
続けて読む
その他の会社情報や製品アップデートはニュース一覧にあります。