
Produkt-Updates · 3. Oktober 2026
Kohlenstoffablagerungen an der Düsenlippe – die stillste Kostenposition in der Extrusionsbeschichtungslinie
Kohlenstoffablagerungen an der Düsenlippe sind die stillste Kostenposition in Extrusionsbeschichtungs- und Cast-Folienlinien. Dieser Beitrag fasst gemäß den Angaben des Handbuchs den Lösungsansatz des R902 Kunststoff-Außenschmierungs-Modifizierers zusammen: die Innenzugabe von Siliciumverbindungs-Pulver, die Verringerung von Kohlenstoffablagerungen an der Düsenlippe bei gleichzeitiger Erhöhung der Steifigkeit ohne Verlust der Zähigkeit, die Kombination mit Erucamid als Antiblock- und Gleitmittel sowie die Referenzdosierung von 0,5%—5% und die Parametertabelle.
- 01Antiagglomeration
- 02Verteilungsrate
- 03Schmierstoff-Gleichgewicht
Quellen: Californium Curium – Functional Additives 1.09.pdf (die Seitenzahlen beziehen sich auf die physischen PDF-Seiten), Produktdaten der im Sortiment geführten Produkte auf der Website, products.ts. Alle Zitate und Daten in diesem Beitrag wurden wörtlich aus dem Original übernommen; auf Vermutungen beruhende Ergänzungen wurden nicht vorgenommen.
Kohlenstoffablagerungen an der Düsenlippe – die stillste Kostenposition in der Extrusionsbeschichtungslinie
Läuft eine Extrusionsbeschichtungs- oder Cast-Folienlinie über längere Zeit, setzt sich an der Düsenlippe allmählich eine dunkle Ablagerungsschicht ab – in der Branche spricht man von Kohlenstoffablagerungen an der Düsenlippe, auch Düsenlippenablagerungen genannt. Sie verursacht eine ganze Reihe von Problemen im laufenden Betrieb: Gelpunkte (Fischaugen) auf der Folienoberfläche, immer wiederkehrende Stillstände zur Reinigung der Düsenlippe – und jeder Linienstopp kostet davor und danach viel Zeit und Anlaufmaterial.
Im Additivhandbuch ist diesem Thema ein Produkt gewidmet, das bereits in der ersten Zeile genannt wird:
„Kunststoffmodifizierer R902 (fluorfreies Produkt) wird als Innenzugabe in Extrusionsbeschichtungs- oder Agrarfolienprodukte eingebracht: Er erhöht die Temperaturbeständigkeit der Pigmente um 4-5 Grad, verringert die Kohlenstoffablagerungen an der Düsenlippe und verringert die Neigung der Pigmente zum Ausschwitzen (wirksam bei leichter Ausschwitzung).“ (Quelle: Californium Curium – Functional Additives 1.09.pdf, S. 71)
Dieser Beitrag zerlegt die Punkte, die R902 in Extrusionsbeschichtungs- und Cast-Folienlinien abdeckt, im Einzelnen; alle Parameter sind wörtlich dem Handbuch entnommen.
Der Name lautet „Außenschmierung“, die Anwendung ist jedoch eine Innenzugabe
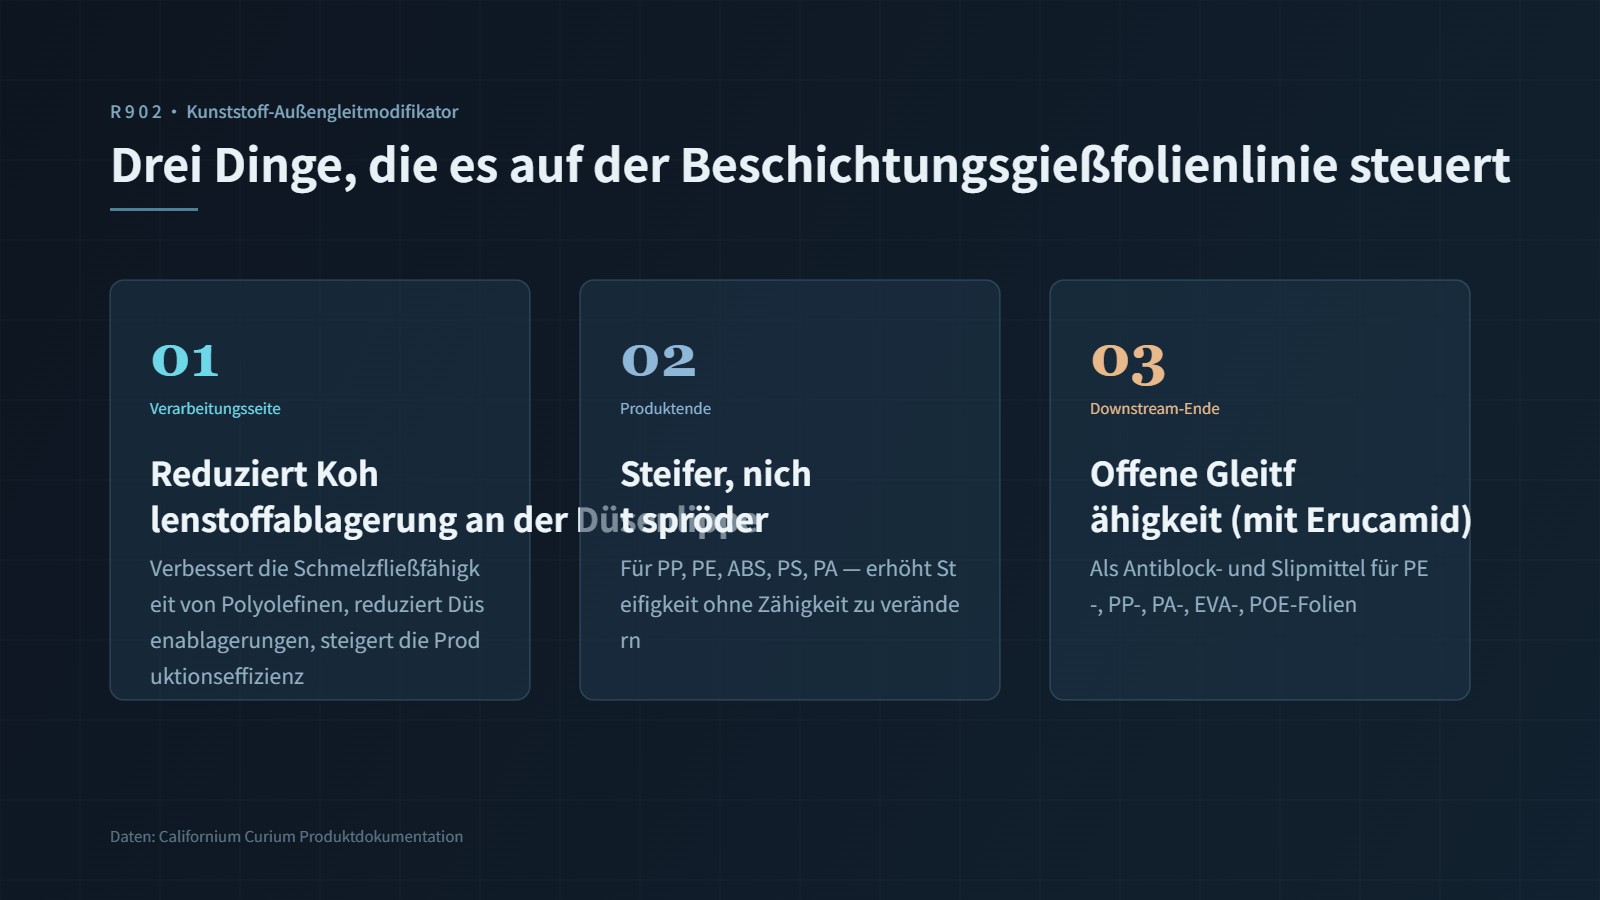
Im Produktkatalog wird R902 unter der Bezeichnung Kunststoff-Außenschmierungs-Modifizierer geführt; als Anwendungsrichtungen sind „Extrusionsbeschichtung, Cast-Folie“ und „Anti-Block-Schnecke für Fluoreszenz-Masterbatch“ angegeben. Im Technischen Datenblatt (TDS) hingegen ist es als Kunststoffmodifizierer positioniert, sein Hauptbestandteil ist eine Siliciumverbindung, seine Form ist ein weißes Pulver – die Anwendungsweise ist die Innenzugabe: Es wird im entsprechenden Verhältnis in die Rezeptur eingemischt und entfaltet seine Wirkung selbst während der Verarbeitung und auf der Oberfläche des Fertigartikels. (Quelle: S. 71)
Mit anderen Worten: Es handelt sich nicht um ein Produkt, das auf die Anlage aufgetragen wird, sondern um ein Additiv, das mit der Rezeptur geführt wird. Das Handbuch fasst seine Hauptfunktionen in 3 Punkten zusammen:
„Verhinderung von Verblockungsproblemen bei Kunststofffolien, die durch Vakuumadsorption, intermolekulare Wechselwirkungen oder thermische Bewegung verursacht werden.“ (Quelle: S. 71)
- Verringerung der Verblockung – „Bildung mikroskopischer Unebenheitsstrukturen oder einer Gleitschicht auf der Folienoberfläche, wodurch die Reibung und die Haftung zwischen den Schichten verringert werden“;
- Verbesserung der Verarbeitbarkeit – „Verbesserung der Schmelzfließfähigkeit von Polyolefinharzen (z. B. PE, PP), Verringerung von Ablagerungen an der Düsenlippe, Erhöhung der Produktionseffizienz“;
- Verbesserung der Folienqualität – „Verringerung von Oberflächenfehlern (z. B. Gelpunkte, Haifischhaut), Erhöhung der Glätte und der Transparenz der Folie“. (Quelle: S. 71)
Betrachtet man diese 3 Punkte zusammen, so zeigt sich, dass R902 in der Linie im Grunde 2 Seiten ein und derselben Sache abdeckt: weniger Ablagerungen auf der Verarbeitungsseite, weniger Fehler auf der Seite des Fertigartikels.
Neben der Düsenlippe: weitere Punkte, die es zusätzlich abdeckt
Aus dem Text verschobenArbeitsschritte (Originaltext, unverändert)
- Erhöhung der Temperaturbeständigkeit der Pigmente um 4-5 Grad – für Systeme wie Extrusionsbeschichtung oder Agrarfolie, die eine Hochtemperaturverarbeitung erfordern, bedeutet dies einen zusätzlichen Puffer im Toleranzfenster der Pigmente;
- Verringerung der Neigung der Pigmente zum Ausschwitzen – das Handbuch vermerkt ausdrücklich: „wirksam bei leichter Ausschwitzung“; das ist eine ehrliche Aussage: Bei Systemen, die bereits stark ausschwitzen, kann ein Schmierstoff-Modifizierer nicht als Rückhalt dienen;
- Verbesserung der Dispergierbarkeit von Perlglanzpigmenten und Fluoreszenzpigmenten – Effektpigmente wie Perlglanz- und Fluoreszenzpigmente reagieren besonders empfindlich auf den Dispergierzustand; schon eine geringe Agglomeration führt zu einem fleckigen Effektbild;
- Unterstützung von Hydrophobierungsmitteln zur Erhöhung der Hydrophobie – zu beachten ist die Formulierung „Unterstützung“: Die Hauptrolle spielt weiterhin das Hydrophobierungsmittel, R902 überschreitet seine Rolle dabei nicht.
Zerlegt man den Übersichtsabsatz auf S. 71 Satz für Satz, so ist die Funktionsliste von R902 deutlich länger als der Begriff „Anti-Kohlenstoffablagerung“:
Für den Einsatz in Produkten aus PP, PE, ABS, PS, PA und weiteren nennt das Handbuch ergänzend: „Die Steifigkeit des Produkts kann erhöht werden, ohne die Zähigkeit zu verändern (wird allgemein als Steifigkeits- und Zähigkeitsmodifizierer verwendet).“ (Quelle: S. 71)
Kombination mit Erucamid: Antiblock- und Gleiteigenschaften
Dass Folien nach dem Aufwickeln zusammenkleben, ist ein weiteres Alltagsproblem in Betrieben, die Verpackungsfolien herstellen. Die vom Handbuch genannte Kombination lautet:
„In Kombination mit Erucamid kann es als Antiblock- und Gleitmittel für Folien aus PE, PP, PA, EVA, POE und weiteren eingesetzt werden.“ (Quelle: S. 71)
Das heißt: R902 übernimmt hier eine unterstützende Rolle; Erucamid ist das übliche Hauptmittel für Antiblock- und Gleiteigenschaften, während die mikroskopischen Unebenheitsstrukturen und die Gleitschicht von R902 flankierend mitwirken. Wie genau die Rezeptierung erfolgt, ist eine Frage des jeweiligen Prozesses; das Handbuch gibt dafür keine feste Vorgabe – was seiner durchgängigen Linie entspricht, die Dosierung „nach dem jeweiligen Fertigartikel“ anzupassen.
Parameter und Dosierung
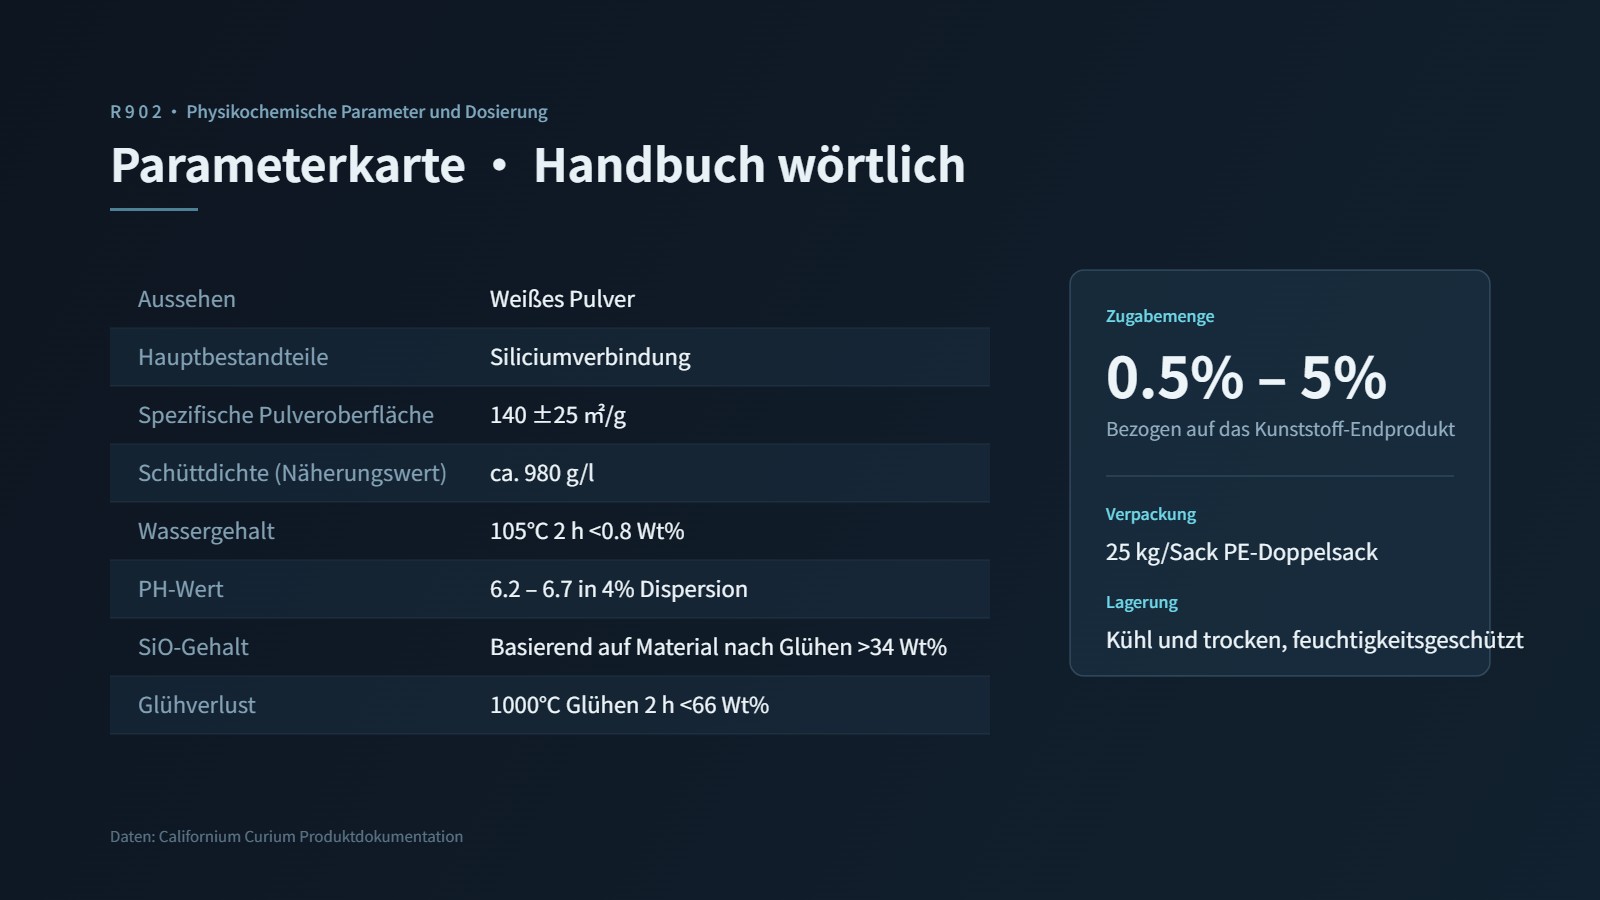
| Position | R902 |
|---|---|
| Aussehen | Weißes Pulver |
| Hauptbestandteil | Siliciumverbindung |
| Spezifische Oberfläche des Pulvers | 140 ±25 ㎡/g (im Handbuch original als „140 +25 ㎡/g“ gesetzt; als ±-Wert zu verstehen) |
| Schüttdichte (Näherungswert) | ca. 980 g/l |
| Feuchtegehalt | <0,8 Wt•% bei 105℃ über 2 Stunden |
| pH-Wert | 6,2-6,7 in 4%iger Dispersion |
| SiO-Gehalt | >34 Wt•% bezogen auf das geglühte Material (im Handbuch original als „Sio“ aufgeführt) |
| Glühverlust | <66 Wt•% beim Material nach 2-stündiger Trocknung bei 105℃ und 2-stündigem Glühen bei 1000℃ |
| Dosierung | 0,5%—5% des Kunststoff-Endprodukts |
| Verpackung | 25 kg/Beutel, PE-Doppelbeutel |
| Lagerbedingungen | Kühl und trocken, vor Feuchtigkeit schützen |
(Quelle: Californium Curium – Functional Additives 1.09.pdf, S. 71)
Wo es eingesetzt wird
Das Handbuch nennt 3 Kategorien von Anwendungsbereichen (Quelle: S. 71):
- Verpackungsfolien – Folien wie BOPP, CPP, LDPE für Lebensmittel- und Pharmaverpackungen;
- Industriefolien – Agrarfolien, Schutzfolien und weitere;
- Sonstige Kunststoff-Fertigartikel – Rohre, Fasern, Platten und weitere; das Handbuch merkt zudem an: „Besonders geeignet für die Folienherstellung mit hohen Anforderungen an Transparenz und Glätte“.
Für Verfahrenstechniker an Extrusionsbeschichtungs- und Cast-Folienlinien lässt sich R902 als ein Ansatz „von der Rezepturseite her“ verstehen: ohne Änderung der Anlagentechnik und des Prozesstempos wird zunächst in der Rezeptur die Schmelzfließfähigkeit und der Oberflächenzustand in Ordnung gebracht, und anschließend wird geprüft, ob sich die Standzeit der Düsenlippe verändert hat. Da Rezeptur und Temperaturprofil von Betrieb zu Betrieb unterschiedlich sind, empfiehlt es sich, die tatsächliche Dosierung im vom Handbuch genannten Bereich von 0,5%—5% anzusetzen und ausgehend vom eigenen System mit Musterversuchen zu beginnen.
(Modellseite im Sortiment: Produktzentrum der Website, R902 Kunststoff-Außenschmierungs-Modifizierer.)
Aktionen zum Beitrag
Wenn dieser Beitrag hilfreich war, können Sie ein Zeichen setzen — die Anzahl der „Gefällt mir“ stammt aus unserem Backoffice admin.kj9896.com; ist die Schnittstelle nicht erreichbar, sind die Schaltflächen deaktiviert und der Zähler zeigt „—“. Erfundene Zahlen werden nie eingesetzt.
Link: https://kj9896.com/de/news/r902-die-lip-carbon-external-lubrication
- 01R101A oder R6100 – wie entscheiden? Zwei Verfahrenslinien für die Behandlung anorganischer Pulver wie Titandioxid und Calciumcarbonat2. Oktober 2026
- 02R1848 Umhüllungs-Hyperdispergiermittel: Lösungsansätze für schwer dispergierbares und stark staubendes Aluminiumsilberpulver in Kunststoffen2. Oktober 2026
- 03Wie wählt man einen Lieferanten für halogenfreie Flammhemmer? Modellwahl für PE-Folien sowie transparente PET/PETG-Formteile1. Oktober 2026
In diesem Beitrag erwähnte Produkte
Weiterlesen
Weitere Neuigkeiten und Produktupdates finden Sie im Newsroom.