
Novedades de producto · 3 de octubre de 2026
El depósito de carbono en la boquilla, el coste más silencioso de la línea de recubrimiento por extrusión
El depósito de carbono en la boquilla es el coste más silencioso de las líneas de recubrimiento por extrusión y de película colada. Este artículo recopila, según los criterios del manual, el enfoque de tratamiento del modificador de lubricación externa para plásticos R902: el uso por adición interna del polvo de compuesto de silicio, la reducción del depósito de carbono en la boquilla junto con el aumento de la rigidez sin merma de la tenacidad, la combinación con erucamida para la apertura y el deslizamiento, así como la dosis de referencia de 0,5 %—5 % y la tabla de parámetros.
- 01Antiaglomeración
- 02Tasa de distribución
- 03Equilibrio de lubricación
Fuentes de los datos: Californium Curium – Aditivos funcionales 1.09.pdf (los números de página son las páginas físicas del PDF), datos de productos activos del sitio web oficial products.ts. Las citas y los datos de este artículo se reproducen literalmente según el original, sin añadidos inferenciales.
El depósito de carbono en la boquilla, el coste más silencioso de la línea de recubrimiento por extrusión
Cuando una línea de producción de recubrimiento por extrusión o de película colada lleva mucho tiempo en funcionamiento, en el labio de la boquilla se va depositando poco a poco una capa oscura de material acumulado; en el sector se denomina depósito de carbono en la boquilla, también acumulación en la boquilla. Esto trae consigo una serie de problemas en planta: aparición de puntos de gel en la superficie de la película, paradas intermitentes de la producción continua para limpiar la boquilla y, cada vez que se detiene la línea, se pierde bastante tiempo y material de arranque.
En el manual de aditivos hay un producto que sitúa este asunto en su primera línea:
«Modificador plástico R902 (producto sin flúor) añadido internamente a productos de recubrimiento por extrusión o de film agrícola: puede aumentar la resistencia térmica del pigmento en 4 a 5 grados, puede reducir el depósito de carbono en la boquilla y reducir la exudación del pigmento (eficaz frente a exudación leve).» (Fuente: Californium Curium – Aditivos funcionales 1.09.pdf p71)
Este artículo desglosa y explica con claridad los diversos aspectos que R902 cubre en las líneas de recubrimiento por extrusión y de película colada; todos los parámetros se reproducen literalmente del texto original del manual.
Se llama «lubricación externa», pero su uso es «adición interna»
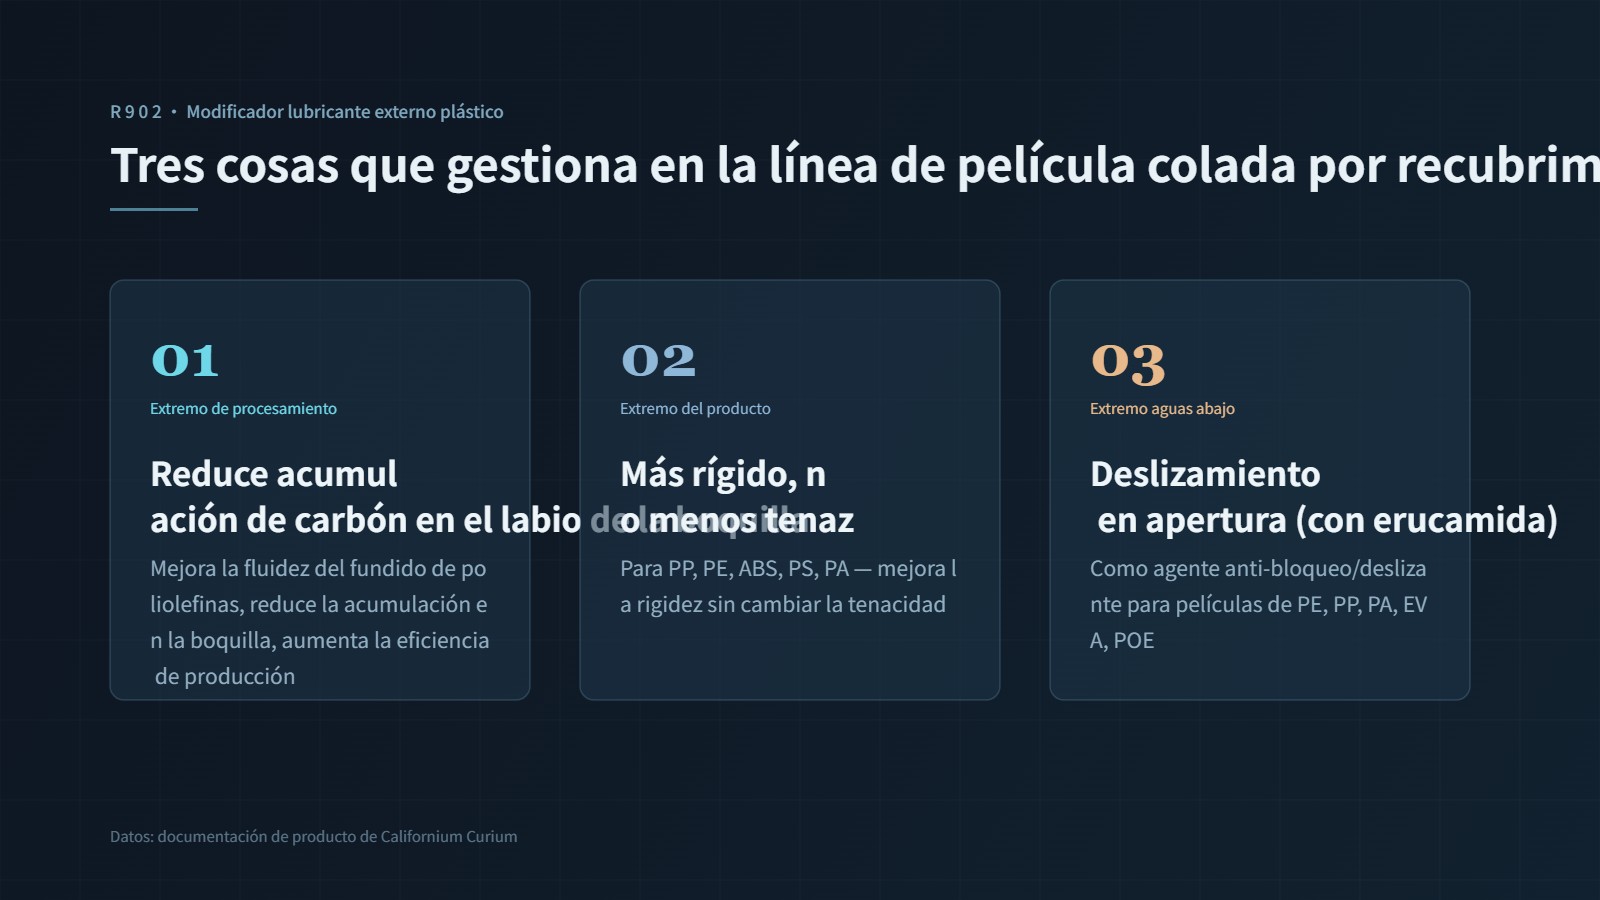
En el catálogo de productos, R902 figura con el nombre de modificador de lubricación externa para plásticos, y sus aplicaciones indicadas son «recubrimiento por extrusión, película colada» y «husillo antiadherente para masterbatch fluorescente»; en la hoja de datos técnicos, en cambio, se define como modificador plástico, su componente principal es un compuesto de silicio y su forma es polvo blanco; el modo de uso es la adición interna: se mezcla en la formulación en la proporción adecuada y actúa por sí mismo durante el procesamiento y en la superficie del artículo acabado. (Fuente: p71)
En otras palabras, no es un producto que se aplique sobre el equipo, sino un aditivo que acompaña a la formulación. El manual resume sus funciones principales en 3 niveles:
«Evitar el problema de adhesión de las películas plásticas causado por adsorción al vacío, fuerzas intermoleculares o movimiento térmico.» (Fuente: p71)
- Reducción de la adhesión — «forma en la superficie de la película una estructura micro-rugosa o una capa lubricante, reduciendo la fricción y la adherencia entre capas»;
- Mejora de las prestaciones de procesamiento — «mejora la fluidez del fundido de resinas poliolefínicas (como PE, PP), reduce la acumulación en la boquilla y aumenta la eficiencia de producción»;
- Mejora de la calidad de la película — «reduce los defectos superficiales (como puntos de gel y piel de tiburón) y aumenta la lisura y la transparencia de la película». (Fuente: p71)
Considerados en conjunto, los 3 niveles muestran que lo que R902 gestiona en la línea son en realidad las 2 caras de una misma cuestión: menos acumulación en el lado del procesamiento y menos defectos en el lado del artículo acabado.
Además de la boquilla, otros pequeños aspectos que también resuelve
Trasladado del cuerpoPasos de operación (texto original, tal cual)
- Aumento de la resistencia térmica del pigmento en 4 a 5 grados — para sistemas como el recubrimiento por extrusión o el film agrícola, que deben someterse a procesamiento a alta temperatura, equivale a añadir un margen a la ventana de tolerancia del pigmento;
- Reducción de la exudación del pigmento — el manual señala expresamente que es «eficaz frente a exudación leve»; esto es ser sincero: en un sistema con exudación ya grave, no se puede pretender que un modificador de lubricación lo resuelva por completo;
- Mejora de la dispersabilidad de pigmentos nacarados y fluorescentes — los pigmentos de efecto como los nacarados y los fluorescentes son los más sensibles al estado de dispersión; con un poco de aglomeración, el efecto queda «irregular»;
- Coadyuva al agente hidrófobo a incrementar la hidrofobicidad — atención: es un papel de «coadyuvante»; el protagonista sigue siendo el agente hidrófobo y R902 no invade su función.
Si se desglosa frase por frase el párrafo de resumen de la p71, la lista de funciones de R902 es mucho más larga que las 3 palabras «antidepósito de carbono»:
En productos como PP, PE, ABS, PS, PA, etc., el manual ofrece otro criterio: «puede aumentar la rigidez del producto sin modificar su tenacidad (se utiliza generalmente como agente de aumento de rigidez y tenacidad)». (Fuente: p71)
Combinación con erucamida: la cuestión de la apertura y el deslizamiento
Que las películas se peguen entre sí tras el bobinado es otro problema cotidiano de las fábricas de película de envasado. La combinación que propone el manual es:
«En combinación con erucamida puede actuar como agente de apertura y deslizamiento para películas de PE, PP, PA, EVA, POE, etc.» (Fuente: p71)
Es decir, R902 desempeña aquí un papel de coadyuvante: la erucamida es el agente principal habitual de apertura y deslizamiento, y la estructura micro-rugosa y la capa lubricante de R902 echan una mano. La proporción concreta es una cuestión de proceso en planta y el manual no ofrece una respuesta fija; esto también concuerda con su criterio constante de «ajustar según el artículo acabado».
Parámetros y dosis
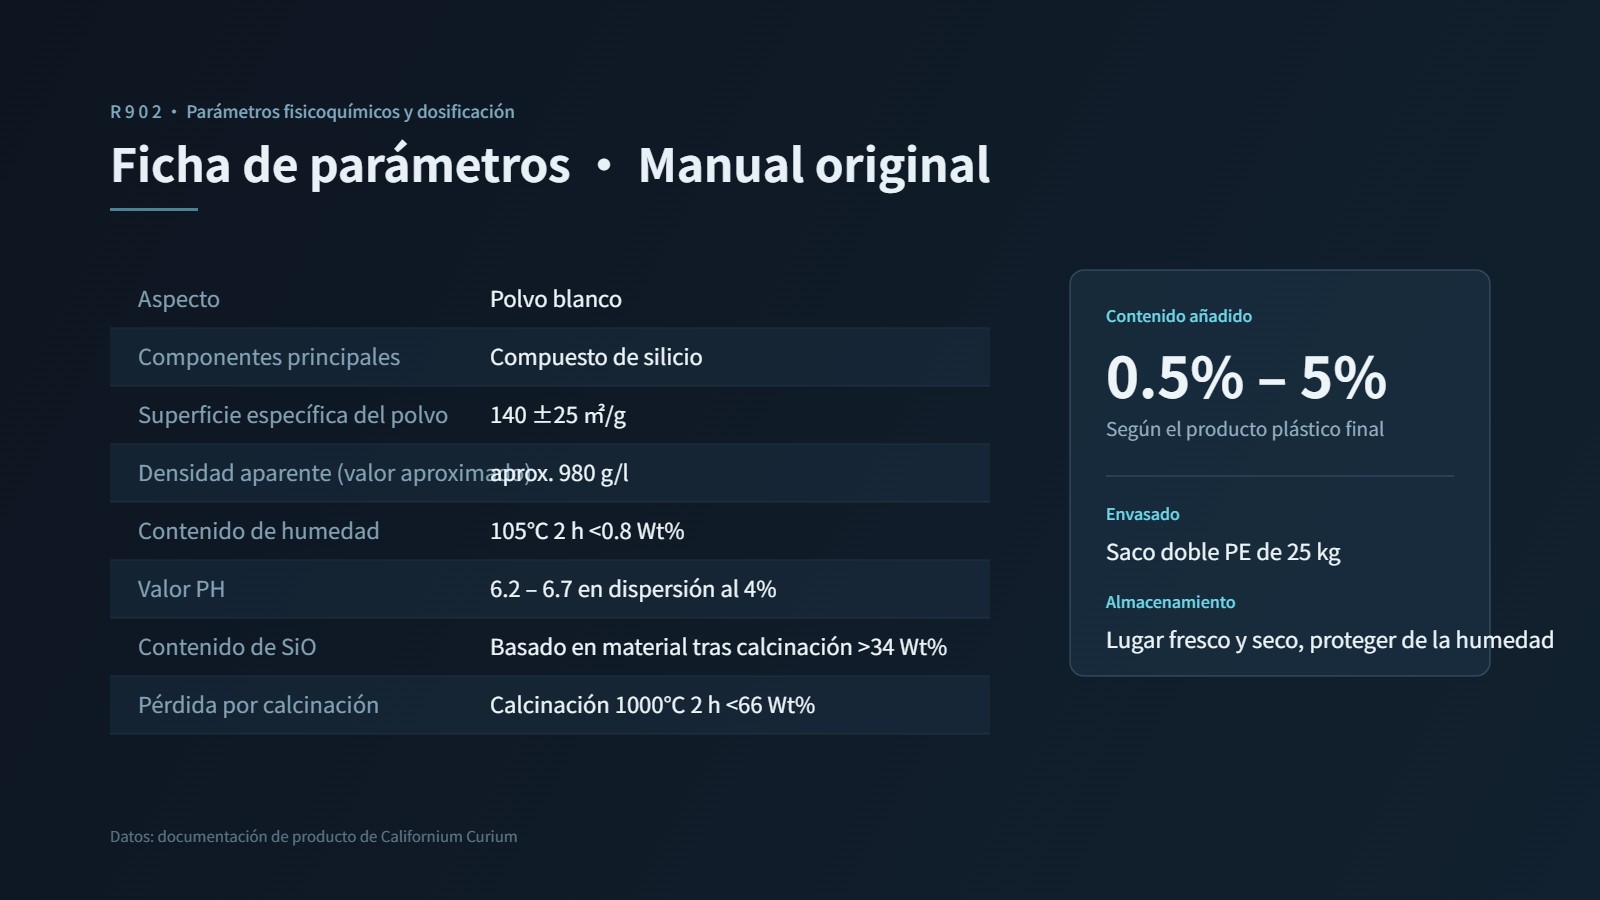
| Parámetro | R902 |
|---|---|
| Aspecto | Polvo blanco |
| Componente principal | Compuesto de silicio |
| Superficie específica del polvo | 140 ±25 ㎡/g (en el original del manual figura como «140 +25 ㎡/g», interpretado como valor ±) |
| Densidad aparente (valor aproximado) | aprox. 980 g/l |
| Contenido de humedad | <0,8Wt•% tras 2 horas a 105℃ |
| Valor de pH | 6,2-6,7 en dispersión al 4 % |
| Contenido de SiO | Wt•% >34 sobre la base del material calcinado (el manual original lo escribe como «Sio») |
| Pérdida por calcinación | <66Wt•% del material secado 2 horas a 105℃ y calcinado 2 horas a 1000℃ |
| Dosis de adición | 0,5 %—5 % del producto plástico final |
| Envasado | 25 kg/bolsa, bolsa doble de PE |
| Condiciones de almacenamiento | Lugar fresco y seco, protegido de la humedad |
(Fuente: Californium Curium – Aditivos funcionales 1.09.pdf p71)
Dónde se utiliza
El manual enumera las aplicaciones en 3 categorías (Fuente: p71):
- Películas de envasado — películas como BOPP, CPP, LDPE para el envasado de alimentos y medicamentos;
- Películas industriales — film agrícola, film de protección, etc.;
- Otros artículos plásticos — tuberías, fibras, láminas, etc.; el manual señala además que es «especialmente adecuado para la producción de películas con altos requisitos de transparencia y lisura».
Para el técnico de proceso de una línea de recubrimiento por extrusión o de película colada, R902 puede entenderse como una vía que «actúa desde el lado de la formulación»: sin modificar el equipo ni el ritmo del proceso, primero se ordenan en la formulación la fluidez del fundido y el estado superficial, y después se observa si ha cambiado el ciclo de funcionamiento de la boquilla. Dado que la formulación y la curva de temperatura varían en cada planta, se recomienda ajustar la dosis real dentro del intervalo de 0,5 %—5 % indicado en el manual, partiendo de pruebas de muestreo según el propio sistema.
(Página del modelo en catálogo: Centro de productos del sitio web oficial, R902 modificador de lubricación externa para plásticos.)
Acciones del artículo
Si este artículo te ha resultado útil, puedes dejar una marca: el recuento de «Me gusta» procede de nuestro back office admin.kj9896.com; si la interfaz no responde, los botones quedan desactivados y el contador muestra «—». No rellenamos cifras inventadas.
Enlace: https://kj9896.com/es/news/r902-die-lip-carbon-external-lubrication
Lecturas relacionadas
- 01¿Cómo elegir entre R101A y R6100? 2 líneas de proceso para el tratamiento de polvos inorgánicos como el dióxido de titanio y el carbonato de calcio2 de octubre de 2026
- 02R1848, hiperdispersante de tipo recubrimiento: enfoque de tratamiento para la difícil dispersión del polvo de aluminio-plata en plásticos y la elevada emisión de polvo2 de octubre de 2026
- 03¿Cómo seleccionar un proveedor de retardantes de llama libres de halógenos? ¿Cómo elegir el modelo para películas de PE y piezas transparentes de PET/PETG?1 de octubre de 2026
Productos mencionados en este artículo
Seguir leyendo
Hay más novedades y actualizaciones de producto en la sala de noticias.