
مستجدات المنتجات · ٣ أكتوبر ٢٠٢٦
الترسبات الكربونية عند فتحة القالب، التكلفة الأكثر صمتًا في خط الطلاء بالبثق
الترسبات الكربونية عند فتحة القالب هي التكلفة الأكثر صمتًا في خطوط الطلاء بالبثق وأفلام الصب. ويستعرض هذا المقال، وفق ما ورد في الدليل، منهج التعامل مع R902 معدّل التزليق الخارجي للبلاستيك: طريقة الإضافة الداخلية لمسحوق مركّب السيليكون، وتقليل الترسبات الكربونية عند فتحة القالب مع زيادة الصلابة دون خفض المتانة، والاشتراك مع الإروكاميد لتحقيق الفتح والانزلاق، إضافة إلى الجرعة المرجعية 0.5%—5% وجدول المعلمات.
- 01مضاد للتكتل
- 02معدل التوزيع
- 03توازن التزليق
مصدر الحقائق: Californium Curium – Functional Additives 1.09.pdf (أرقام الصفحات هي صفحات ملف PDF الفعلية)، وبيانات المنتجات المتوفرة على الموقع الرسمي products.ts. وجميع الاقتباسات والبيانات في هذا المقال منقولة كما هي من النص الأصلي، من دون أي إضافات استنتاجية.
الترسبات الكربونية عند فتحة القالب، التكلفة الأكثر صمتًا في خط الطلاء بالبثق
مع طول تشغيل خطوط إنتاج الطلاء بالبثق وأفلام الصب، تتراكم تدريجيًا على فتحة فوهة القالب طبقة داكنة من الرواسب — ويُسمّى ذلك في المجال الترسبات الكربونية عند فتحة القالب، كما يُسمّى رواسب فتحة القالب. وهو يجلب معه سلسلة من المتاعب الميدانية: ظهور نقاط هلامية على سطح الفيلم، وتوقّف الإنتاج المتواصل على نحو متقطّع لتنظيف فتحة القالب، وكل توقّف للخط يستهلك في الحالتين قدرًا غير قليل من الوقت وفواقد البدء.
وثمّة طراز واحد في دليل الإضافات يضع هذه المسألة في السطر الأول:
«معدّل البلاستيك R902 (منتج خالٍ من الفلور) عند إضافته داخليًا إلى منتجات الطلاء بالبثق أو الأفلام الزراعية: يرفع مقاومة الصبغة للحرارة 4 إلى 5 درجات، ويقلّل الترسبات الكربونية عند فتحة القالب، ويقلّل قابلية نضح الصبغة (فعّال في النضح الخفيف).» (المصدر: Californium Curium – Functional Additives 1.09.pdf ص71)
ويتناول هذا المقال بالتفصيل الوظائف التي يضبطها R902 في خطوط الطلاء بالبثق وأفلام الصب، مع نقل جميع المعلمات كما وردت حرفيًا في نص الدليل.
الاسم «تزليق خارجي»، والاستخدام «إضافة داخلية»
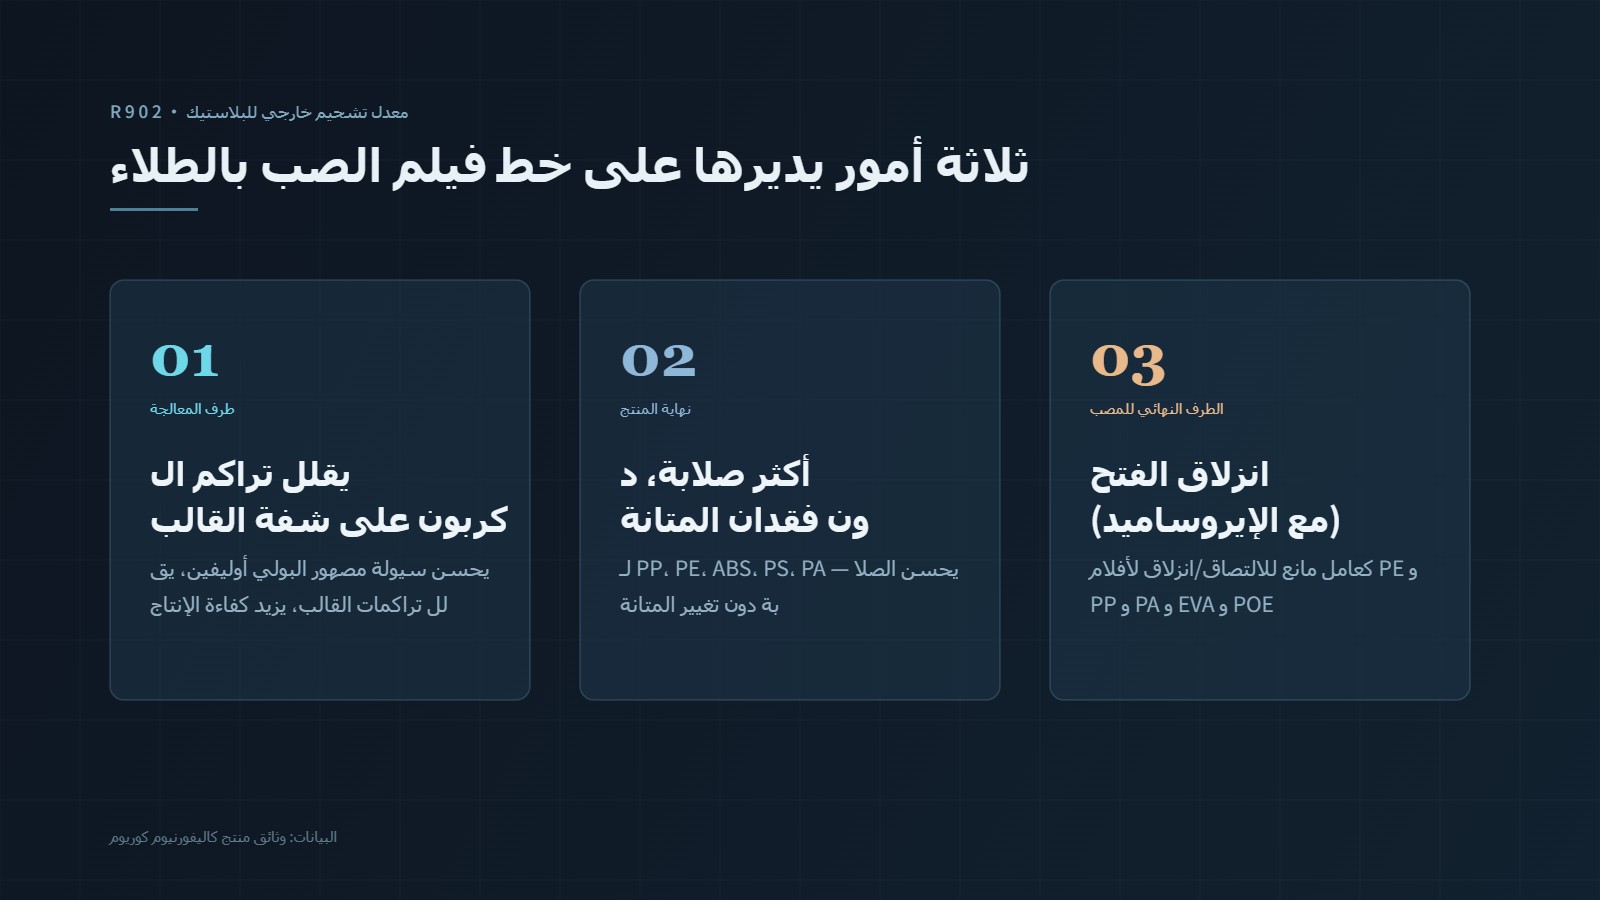
في دليل المنتجات، يُدرَج R902 تحت اسم معدّل تزليق خارجي للبلاستيك، وتُكتب اتجاهات تطبيقه على النحو التالي: «الطلاء بالبثق، أفلام الصب» و«لولب مانع للالتصاق في الماسترباتش الفلوري»؛ أما في ورقة البيانات الفنية فيُحدَّد موقعه بوصفه معدّل بلاستيك، ومكوّنه الرئيسي مركّب السيليكون، وشكله مسحوق أبيض — وطريقة استخدامه هي الإضافة الداخلية: يُخلط بنسبة معيّنة داخل التركيبة، ليعمل من تلقاء نفسه في المعالجة وعلى سطح المنتج النهائي. (المصدر: ص71)
بعبارة أخرى، هو ليس مادة تُدهن على المعدات، بل مضاف يسير مع التركيبة. ويُلخّص الدليل وظائفه الرئيسية في 3 مستويات:
«منع مشكلات الالتصاق في الأغشية البلاستيكية الناتجة عن الامتزاز بالتفريغ أو القوى بين الجزيئية أو الحركة الحرارية.» (المصدر: ص71)
- تقليل الالتصاق — «تكوين بنية مجهرية ذات نتوءات وانخسافات أو طبقة تزليق على سطح الفيلم، ما يقلّل الاحتكاك والالتصاق بين الطبقات»؛
- تحسين قابلية المعالجة — «تحسين سيولة مصهور راتنجات البولي أوليفين (مثل PE وPP)، وتقليل الرواسب عند فتحة القالب، ورفع كفاءة الإنتاج»؛
- رفع جودة الفيلم — «تقليل عيوب السطح (مثل النقاط الهلامية وظاهرة جلد القرش)، وتعزيز نعومة الفيلم وشفافيته». (المصدر: ص71)
وبالنظر إلى المستويات الثلاثة مجتمعة، فإن ما يضبطه R902 على الخط هو في الحقيقة وجهان لمسألة واحدة: رواسب أقل في جانب المعالجة، وعيوب أقل في جانب المنتج النهائي.
وإلى جانب فتحة القالب، يعالج أيضًا بعض النقاط الصغيرة الأخرى
منقول من المتنخطوات التشغيل (النص الأصلي، كما هو)
- رفع مقاومة الصبغة للحرارة بمقدار 4 إلى 5 درجات — وفي أنظمة مثل الطلاء بالبثق والأفلام الزراعية التي تمرّ بمعالجة حرارية عالية، يعني ذلك إضافة هامش احتياطي إلى نافذة تحمّل الصبغة؛
- تقليل قابلية نضح الصبغة — وينصّ الدليل تحديدًا على أنه «فعّال في النضح الخفيف»، وهذه كلمة صريحة: فالنظام الذي يعاني من نضح شديد لا يمكن تعليق الآمال فيه على معدّل تزليق واحد؛
- تحسين قابلية تشتيت الصبغات اللؤلؤية والصبغات الفلورية — فهذه الصبغات التأثيرية أشدّ ما تكون حساسية لحالة التشتيت، وأي تكتّل بسيط يُفسد التأثير البصري؛
- مساعدة العامل الكاره للماء في زيادة الكراهية للماء — ولْيُلاحظ أنها «مساعدة»، فالبطل يبقى العامل الكاره للماء، ولا يتجاوز R902 دوره.
وبتفكيك فقرة العرض العام في ص71 جملةً جملة، تتبيّن قائمة وظائف R902 أطول بكثير من عبارة «منع الترسبات الكربونية» وحدها:
وعند استخدامه في منتجات PP وPE وABS وPS وPA وغيرها، يقدّم الدليل صياغة أخرى: «يمكن رفع صلابة المنتج دون تغيير متانته (ويُستخدم عمومًا كعامل لزيادة الصلابة والمتانة)». (المصدر: ص71)
بالاشتراك مع الإروكاميد: مسألة الفتح والانزلاق
التصاق الفيلم ببعضه بعد اللفّ مشكلة يومية أخرى في مصانع أغشية التعبئة. والتركيبة التي يقترحها الدليل هي:
«بالاشتراك مع الإروكاميد يمكن استخدامه كعامل فتح وانزلاق لأفلام PE وPP وPA وEVA وPOE وغيرها.» (المصدر: ص71)
أي أن R902 يؤدي هنا دورًا مساعدًا: فالإروكاميد هو المكوّن الرئيسي المعتاد للفتح والانزلاق، بينما تقدّم البنية المجهرية ذات النتوءات والانخسافات وطبقة التزليق في R902 يد العون إلى جانبه. أما النسب التحديدية فهي مسألة عملية ميدانية، ولم يقدّم الدليل جوابًا ثابتًا لها — وهذا يتوافق مع صيغته الثابتة القائمة على «الضبط وفق المنتج النهائي».
المعلمات والجرعة
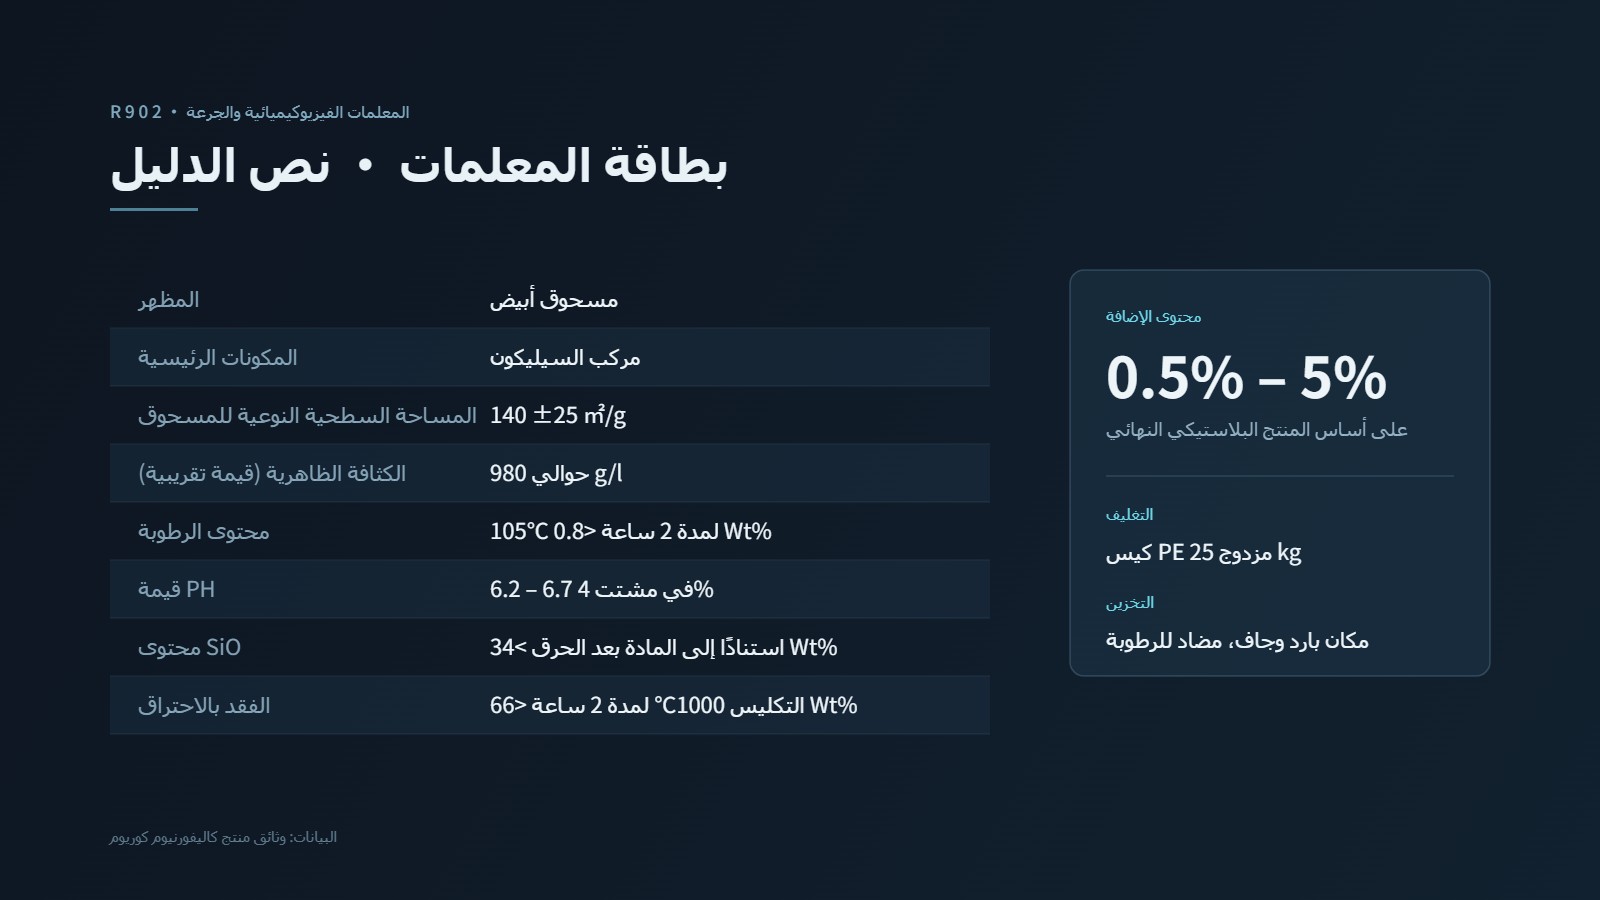
| البند | R902 |
|---|---|
| المظهر | مسحوق أبيض |
| المكوّن الرئيسي | مركّب السيليكون |
| مساحة السطح النوعية للمسحوق | 140 ±25 ㎡/g (وردت في نص الدليل بالشكل «140 +25㎡/g»، وتُفهم على أنها قيمة بحدّ ±) |
| الكثافة الظاهرية (القيمة التقريبية) | حوالي 980 g/l |
| محتوى الرطوبة | عند 105℃ لمدة ساعتين <0.8Wt•% |
| قيمة pH | في تشتيت بنسبة 4% : 6.2-6.7 |
| محتوى SiO | على أساس المادة بعد الحرق Wt•% >34 (ورد في نص الدليل بالشكل «Sio») |
| الفقد عند الحرق | المادة بعد التجفيف عند 105℃ لمدة ساعتين، ثم الحرق عند 1000℃ لمدة ساعتين <66Wt•% |
| الجرعة | 0.5%—5% من المنتج البلاستيكي النهائي |
| التعبئة | 25 كيلوغرامًا/كيس تعبئة، كيس PE مزدوج الطبقتين |
| ظروف التخزين | مكان بارد وجاف، مع الوقاية من الرطوبة |
(المصدر: Californium Curium – Functional Additives 1.09.pdf ص71)
أين يُستخدم
تتوزّع مجالات التطبيق التي يوردها الدليل على 3 فئات (المصدر: ص71):
- أفلام التعبئة — أفلام BOPP وCPP وLDPE وغيرها المستخدمة في تعبئة الأغذية والأدوية؛
- الأفلام الصناعية — الأفلام الزراعية وأفلام الحماية وغيرها؛
- منتجات بلاستيكية أخرى — الأنابيب والألياف والصفائح وغيرها؛ ويوضّح الدليل أيضًا أنها «مناسبة بوجه خاص لإنتاج الأفلام التي تتطلّب شفافية عالية ونعومة عالية».
وبالنسبة لمشغّلي العمليات في خطوط الطلاء بالبثق وأفلام الصب، يمكن فهم R902 بوصفه مسارًا «ينطلق من جانب التركيبة»: من دون تغيير المعدات وإيقاع العملية، يُضبط أولًا في التركيبة كلٌّ من سيولة المصهور وحالة السطح، ثم يُعاد النظر لاحقًا فيما إذا كانت دورة تشغيل فتحة القالب قد تغيّرت. ولأن تركيبة كل مصنع ومنحنى حرارته يختلفان، يُنصح بأن تُبنى الجرعة الفعلية على النطاق 0.5%—5% الوارد في الدليل، بالبدء من عينات تجريبية وفق النظام الخاص بكل جهة.
(صفحة الطراز المتوفر: قسم المنتجات في الموقع الرسمي، R902 معدّل تزليق خارجي للبلاستيك.)
تفاعل المقال
إذا أفادك هذا المقال، يمكنك ترك علامة — يأتي عدّ الإعجابات من لوحة التحكم admin.kj9896.com؛ وعند تعذّر الوصول إلى الخدمة تُعطَّل الأزرار ويظهر العدّاد بعلامة «—»، ولا نضع أي رقم غير حقيقي.
الرابط: https://kj9896.com/ar/news/r902-die-lip-carbon-external-lubrication
اقرأ أيضاً
- 01كيف تختار بين R101A وR6100؟ خطّا معالجة للمساحيق غير العضوية مثل ثاني أكسيد التيتانيوم وكربونات الكالسيوم٢ أكتوبر ٢٠٢٦
- 02R1848، المشتّت الفائق المغلف: منهجية معالجة صعوبة تشتيت مسحوق الألومنيوم الفضي في البلاستيك وارتفاع الغبار٢ أكتوبر ٢٠٢٦
- 03كيف تختار مورِّدًا لمثبّطات اللهب الخالية من الهالوجين؟ وكيف تختار الطراز المناسب لأغشية PE والقطع الشفافة من PET/PETG١ أكتوبر ٢٠٢٦
المنتجات المذكورة في هذا المقال
واصل القراءة
المزيد من أخبار الشركة وتحديثات المنتجات في قائمة الأخبار.