
Новости продукции · 3 октября 2026 г.
Нагар на кромке фильеры — самая незаметная статья затрат на линии экструзионного нанесения покрытия
Нагар на кромке фильеры — самая незаметная статья затрат на линиях экструзионного нанесения покрытия и литья плёнки. В данной статье в соответствии с формулировками руководства систематизирован подход к модификатору внешней смазки для пластмасс R902: способ введения в расплав порошка кремниевого соединения, снижение нагара на кромке фильеры и повышение жёсткости без потери ударной вязкости, применение в сочетании с эрукамидом для придания антиблокирующих и скользящих свойств, а также справочная дозировка 0,5%—5% и таблица параметров.
- 01Антиагломерация
- 02Коэффициент распределения
- 03Баланс смазывания
Источник фактов: Californium Curium – Functional Additives 1.09.pdf (номера страниц — физические страницы PDF), данные о продуктах в наличии на официальном сайте products.ts. Цитаты и данные в данной статье приведены дословно по оригиналу, без предположительных дополнений.
Нагар на кромке фильеры — самая незаметная статья затрат на линии экструзионного нанесения покрытия
При длительной работе линий экструзионного нанесения покрытия и литья плёнки на кромке фильеры постепенно накапливается тёмный слой отложений — в отрасли это называют нагаром на кромке фильеры, или отложениями на кромке фильеры. Это влечёт за собой целый ряд проблем на производстве: появление гель-точек на поверхности плёнки, периодические остановки непрерывного производства для очистки кромки фильеры; каждая остановка линии требует немалых затрат времени и пусковых отходов.
В руководстве по добавкам есть 1 продукт, у которого это указано в первой строке:
«Модификатор для пластмасс R902 (продукт без фтора) при введении в расплав в состав продуктов экструзионного нанесения покрытия или сельскохозяйственных плёнок: повышает термостойкость пигмента на 4-5 градусов, снижает нагар на кромке фильеры и уменьшает выпотевание пигмента (эффективен при лёгком выпотевании)». (Источник: Californium Curium – Functional Additives 1.09.pdf p71)
В данной статье подробно разобраны несколько задач, которые R902 решает на линиях экструзионного нанесения покрытия и литья плёнки; все параметры приведены дословно по тексту руководства.
Название — «внешняя смазка», а способ применения — «введение в расплав»
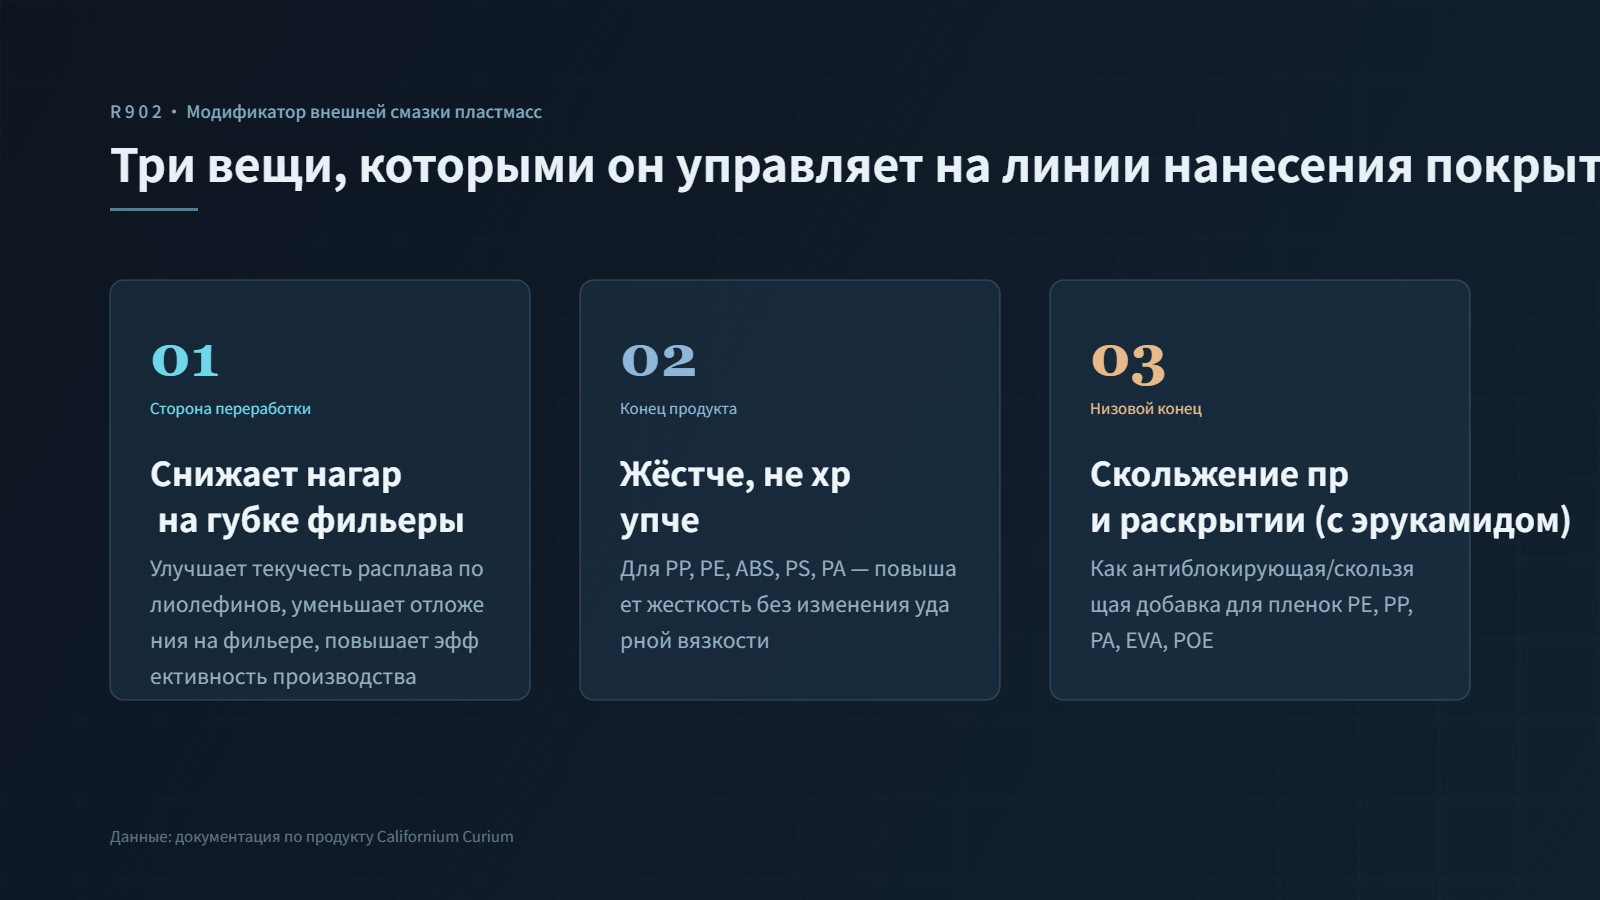
В каталоге продукции R902 числится как модификатор внешней смазки для пластмасс, область применения указана: «экструзионное нанесение покрытия, литьё плёнки», «флуоресцентный мастербатч, шнек против прилипания»; в то же время в техническом описании его позиционируют как модификатор для пластмасс, основной компонент — кремниевое соединение, форма — белый порошок, способ применения — введение в расплав: вводится в рецептуру в определённой пропорции и действует самостоятельно в процессе переработки и на поверхности готового изделия. (Источник: p71)
Иными словами, это не средство, наносимое на оборудование, а добавка, которая идёт вместе с рецептурой. Руководство обобщает её основные функции в 3 уровнях:
«Предотвращает слипание пластиковых плёнок, вызванное вакуумным притяжением, межмолекулярными силами или тепловым движением». (Источник: p71)
- Снижение слипания — «образует на поверхности плёнки микрорельефную структуру или смазочный слой, снижая трение и адгезию между слоями»;
- Повышение технологичности переработки — «улучшает текучесть расплава полиолефиновых смол (таких как PE, PP), уменьшает отложения на кромке фильеры, повышает производительность»;
- Улучшение качества плёнки — «уменьшает поверхностные дефекты (такие как гель-точки и эффект акульей кожи), повышает гладкость и прозрачность плёнки». (Источник: p71)
Если рассматривать эти 3 уровня вместе, R902 на линии фактически решает 2 стороны единой задачи: меньше отложений на стороне переработки и меньше дефектов на стороне готового изделия.
Помимо кромки фильеры, он попутно решает ещё несколько задач
Перенесено из текстаЭтапы работы (оригинал, как есть)
- Термостойкость пигмента повышается на 4-5 градусов — для систем, требующих переработки при высокой температуре, таких как экструзионное нанесение покрытия и сельскохозяйственные плёнки, это создаёт запас для температурного окна пигмента;
- Снижение выпотевания пигмента — руководство особо отмечает: «эффективен при лёгком выпотевании»; это честное замечание: для систем с сильным выпотеванием нельзя рассчитывать, что 1 смазочная добавка-модификатор решит проблему;
- Повышение диспергируемости перламутровых и флуоресцентных пигментов — эффектные пигменты, такие как перламутровые и флуоресцентные, наиболее чувствительны к состоянию диспергирования: малейшая агломерация — и эффект становится неровным;
- Вспомогательное усиление гидрофобности гидрофобизатора — обратите внимание: «вспомогательное»; главную роль по-прежнему играет гидрофобизатор, R902 не превышает своих функций.
Если разобрать обзорный абзац на p71 по предложениям, перечень функций R902 гораздо длиннее, чем 3 слова «защита от нагара»:
При применении в продуктах из PP, PE, ABS, PS, PA и других руководство даёт ещё одну формулировку: «позволяет повысить жёсткость продукта без изменения ударной вязкости (обычно используется как агент повышения жёсткости и ударной вязкости)». (Источник: p71)
В сочетании с эрукамидом: антиблокирующие и скользящие свойства
Слипание плёнки после намотки — ещё 1 повседневная проблема заводов по производству упаковочных плёнок. Руководство предлагает следующую комбинацию:
«В сочетании с эрукамидом может использоваться как антиблокирующий и скользящий агент для плёнок из PE, PP, PA, EVA, POE и других». (Источник: p71)
Иными словами, R902 здесь играет вспомогательную роль: эрукамид — распространённый основной агент для придания антиблокирующих и скользящих свойств, а микрорельефная структура и смазочный слой R902 оказывают дополнительную поддержку. Конкретное соотношение — вопрос технологии на месте производства, руководство не даёт однозначного ответа, что соответствует его неизменному подходу «корректировка под конечное изделие».
Параметры и дозировка
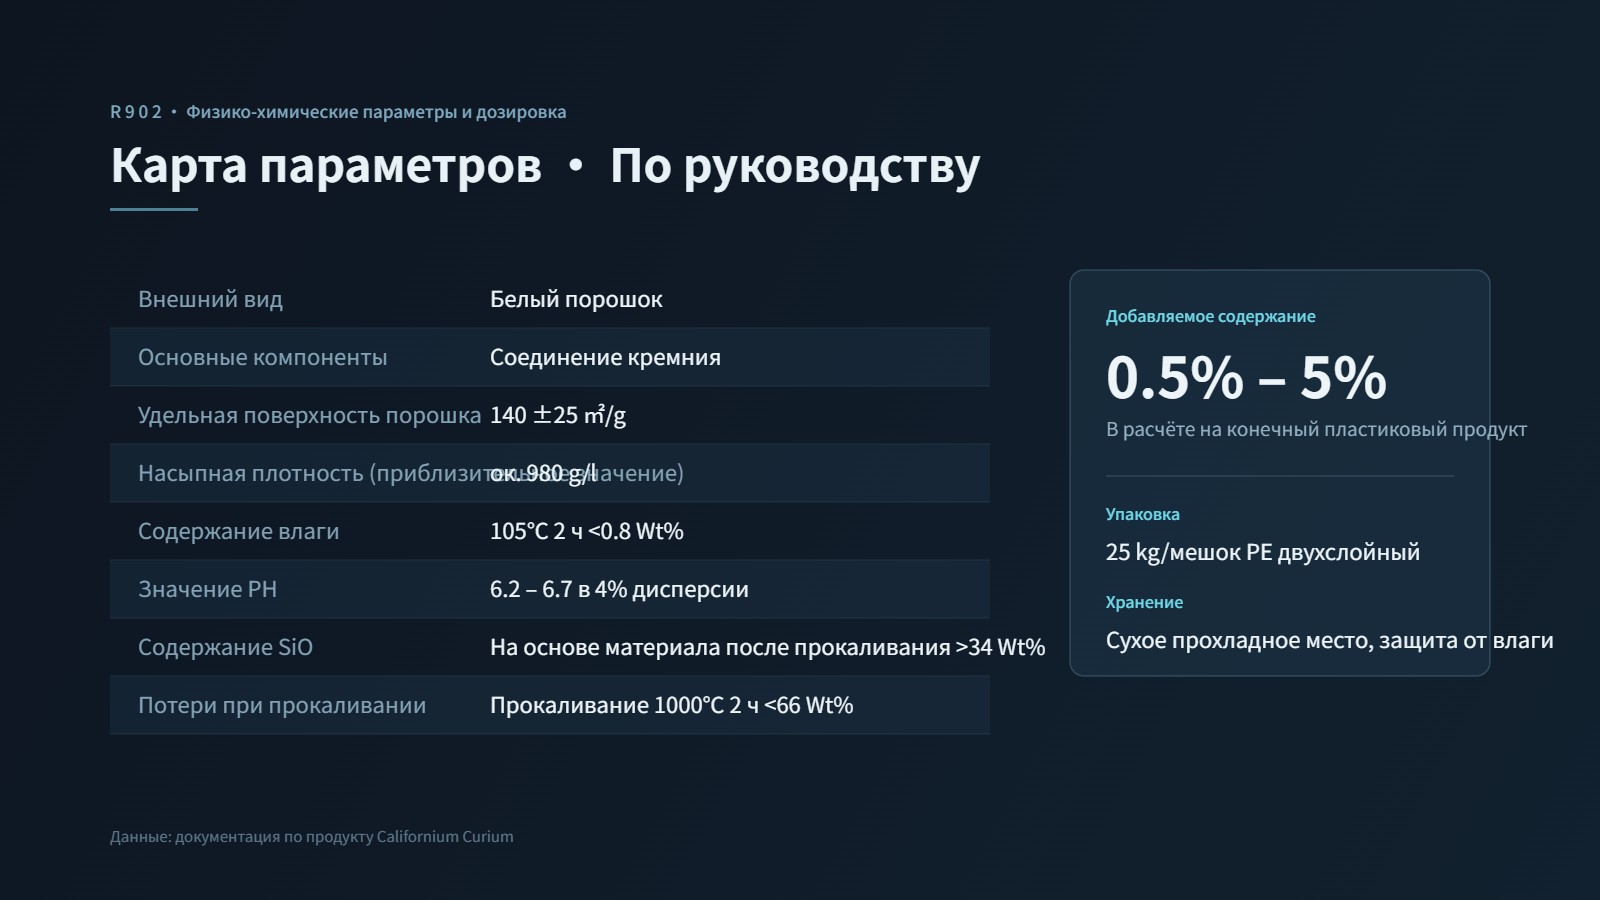
| Параметр | R902 |
|---|---|
| Внешний вид | Белый порошок |
| Основной компонент | Кремниевое соединение |
| Удельная поверхность порошка | 140 ±25 ㎡/g (в оригинале руководства набрано «140 +25㎡/g», понимать как значение ±) |
| Насыпная плотность (приблизительное значение) | около 980 g/l |
| Влажность | при 105℃ в течение 2 часов <0,8Wt•% |
| Значение PH | в 4%-ной дисперсии 6,2-6,7 |
| Содержание SiO | в расчёте на прокалённый материал Wt•% >34 (в руководстве указано как «содержание Sio») |
| Потери при прокаливании | материал после сушки при 105℃ в течение 2 часов, прокаливание при 1000℃ в течение 2 часов <66Wt•% |
| Дозировка | 0,5%—5% от конечного пластикового продукта |
| Упаковка | 25 кг/мешок, двухслойный мешок из PE |
| Условия хранения | в прохладном сухом месте, защита от влаги |
(Источник: Californium Curium – Functional Additives 1.09.pdf p71)
Где применяется
Руководство выделяет 3 класса областей применения (Источник: p71):
- Упаковочные плёнки — плёнки BOPP, CPP, LDPE и других типов для упаковки пищевых продуктов и лекарственных средств;
- Промышленные плёнки — сельскохозяйственные плёнки, защитные плёнки и другие;
- Прочие пластиковые изделия — трубы, волокна, листы и другие; руководство также отмечает: «особенно подходит для производства плёнок с высокими требованиями к прозрачности и гладкости».
Для технологов линий экструзионного нанесения покрытия и литья плёнки R902 можно понимать как путь «воздействия со стороны рецептуры»: не меняя оборудование и ритм технологического процесса, сначала привести в порядок текучесть расплава и состояние поверхности, а затем посмотреть, изменилась ли продолжительность работы кромки фильеры до следующей очистки. Поскольку рецептуры и температурные кривые на каждом заводе разные, фактическую дозировку рекомендуется подбирать в диапазоне 0,5%—5% из руководства, начиная с пробных партий применительно к собственной системе.
(Страница модели в наличии: раздел продукции на официальном сайте — модификатор внешней смазки для пластмасс R902.)
Действия со статьёй
Если материал оказался полезным, оставьте отметку — число отметок «Нравится» берётся из нашей админ-панели admin.kj9896.com; если интерфейс недоступен, кнопки отключены, а счётчик показывает «—». Вымышленные числа не подставляются.
Ссылка: https://kj9896.com/ru/news/r902-die-lip-carbon-external-lubrication
Читайте также
- 01Как выбрать между R101A и R6100? Две технологические линии обработки неорганических порошков — диоксида титана, карбоната кальция и других2 октября 2026 г.
- 02R1848 — супердиспергатор обволакивающего типа: подходы к решению проблем плохого диспергирования и сильного пылеобразования алюминиевой пудры в пластмассах2 октября 2026 г.
- 03Как выбрать поставщика безгалогенных антипиренов? Как подобрать модель для плёнок из ПЭ и прозрачных изделий из ПЭТ/ПЭТГ1 октября 2026 г.
Продукты, упомянутые в статье
Читать дальше
Другие новости и обновления продукции — в разделе новостей.